您需要快速自訂郵件包裝盒,但通用模板在運輸過程中經常會損壞。讓我們打造結構穩固、可直接印製品牌識別的包裝盒,無需傳統印前流程的繁瑣步驟或漫長的工廠交貨期。.
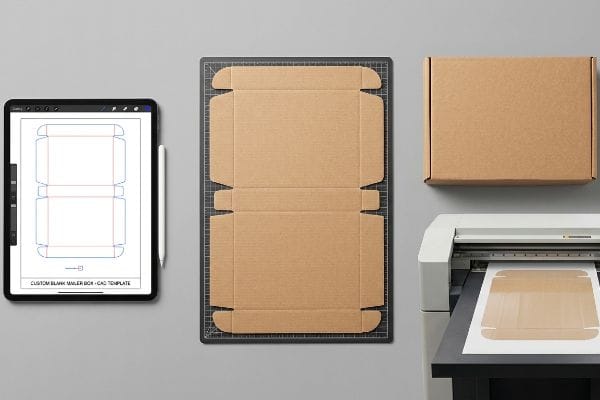
客製化空白郵寄包裝盒需要選擇結構CAD(電腦輔助設計)模板,應用精確的卡尺補償折疊邊距,並採用數位平板印刷。這種精簡的工作流程省去了昂貴的鋼刀模具,使品牌能夠快速且有效率地製作和生產符合運輸要求的瓦楞紙包裝原型。.
在您將作品送至切割台之前,我們需要解決數位草圖與實際瓦楞紙板之間的差距。.
如何設計自己的郵寄包裝盒?
設計一個功能齊全的運輸箱,首先要了解材料厚度,而不是簡單地將徽標拖放到平面的數位畫布上。.
設計您自己的郵寄包裝盒需要下載預先設計的結構模切線,應用精確的出血邊距,並根據您特定瓦楞厚度計算彎曲餘裕。使用專業的向量軟體可以確保您的互鎖卡扣完美對齊,而不會在最終組裝過程中撕裂瓦楞紙板。.
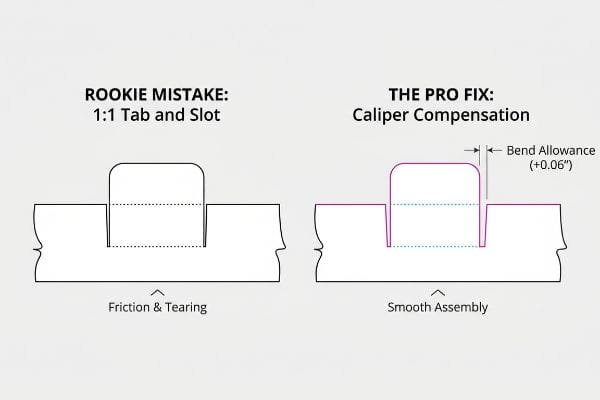
正確繪製平面圖只是第一步;真正的挑戰在於折疊電路板的時候。.
掌握郵寄包裝盒設計的卡尺補償
許多自由職業平面設計師設計郵寄包裝盒的方式與設計標準商業宣傳冊如出一轍。他們在向量軟體中繪製寬度完全相同的互鎖卡扣和插槽¹ 。他們想當然地認為螢幕上簡單的90度線就能完美地²轉化為包裝線上的銳利邊緣。
即使是經驗豐富的設計師,在處理厚實的E型瓦楞紙板時,也常常會忽略這個盲點。如果您折疊一塊 0.06英吋(1.5毫米)厚的紙板³,它會佔用一定的實體空間。我常看到客戶發來的文件沒有預留摺痕,導致包裝失敗;代工包裝商試圖將卡扣強行塞進尺寸過小的卡槽裡。您會聽到紙板在壓力下斷裂時發出的刺耳撕裂聲,而由於工人們不得不使用難看的透明膠帶粘合破損的邊角,裝配線的速度估計會降低30%。透過在卡槽中設定特定的折彎餘量,我可以確保紙箱組裝順暢,為您節省大量的人力成本。
| 新手常犯的錯誤 | 專業修復 | 零售樓層效益 |
|---|---|---|
| 1:1 的標籤和插槽寬度 | 增加彎曲補償公差4 | 節省 30 秒組裝時間 |
| 使用 CMYK 黑色繪製切割線 | 為CNC工具機指定專色5 | 防止機器錯誤 |
| 忽略板材厚度 | 應用卡鉗補償6 | 消除角落撕裂 |
我從不相信平面圖能取代工程師的工作。只有充分考慮瓦楞紙板的實際厚度,才能徹底消除推高代工包裝人工費的摩擦因素。.
🛠️ 哈維的辦公桌: 不確定您的設計稿是否已考慮折疊後的實際厚度? 👉 取得您的模切線審核 ↗ — 直接與我聯絡。我保證絕不發送任何自動銷售垃圾郵件。
如何製作自己的訂製包裝盒?
從平面設計文件到實體品牌包裝箱的轉變,意味著要根據您的產量和時間表選擇合適的製造方法。.
訂製紙盒需選擇合適的瓦楞紙板型材,採用UV平板數位直印技術快速印製,並透過數控工具機(CNC)進行切割。該工藝無需使用傳統的濕膠和昂貴的印刷版,從而簡化了小批量生產流程。.
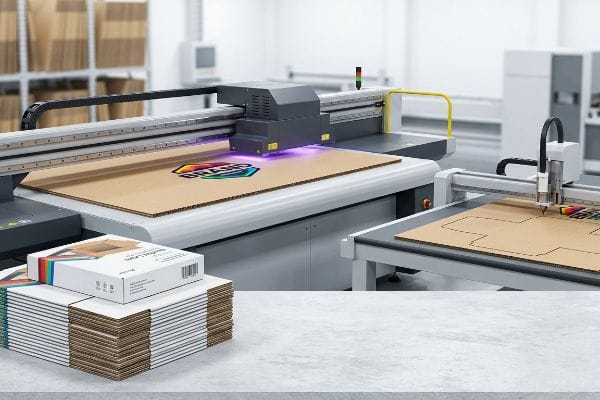
一旦實際生產開始,老式的生產習慣很快就會讓你的快速週轉預期落空。.
繞過膠印覆膜瓶頸,快速訂製包裝盒
買家通常認為,高檔包裝盒的生產需要採用傳統的膠印覆膜工藝,即將印刷好的面層黏合到瓦楞紙 板上。這種製程需要 昂貴的金屬版、濕膠以及較長的固化時間<sup>7</sup>。對於靈活、小批量的郵件行銷活動而言,這種傳統工藝會佔用大量流動資金,並嚴重影響產品上市速度。
即使是經驗豐富的採購團隊,在急於推出季節性產品時也容易掉入這個常見的陷阱。他們要求使用標準液體油墨印刷在多孔測試襯紙上,但紙張纖維會深度吸收濕油墨,導致印出的標誌模糊不清,褪色嚴重。我甚至能聞到工廠車間裡潮濕的聚乙烯醇(PVA)膠水的味道,因為為了防止板材變形,工廠會用重物壓住板材進行固化。而我則完全避免了這種情況,直接使用UV平板數位印表機,它可以將液體油墨在接觸板材的瞬間固化成固態聚合物薄膜。這徹底省去了製版成本和固化時間,大大縮短了生產週期,並提高了您的投資回報率(ROI)。
| 新手常犯的錯誤 | 專業修復 | 零售樓層效益 |
|---|---|---|
| 短程使用的濕 PVA 膠 | 直接在板材上進行UV印刷10 | 縮短工期數天 |
| 標準液體墨水印製在測試紙上 | 瞬時紫外線聚合物固化11 | 防止標誌模糊不清。 |
| 提前支付金屬板費用 | 無板數字運行12 | 降低初始測試成本 |
我絕不允許過時的濕膠工藝左右現代品牌的上市計劃。改用數位UV固化技術意味著您的宣傳單出貨速度更快,表面平整完美,而且無需支付製版費。.
🛠️ 哈維的辦公桌: 您目前的小批量包裝盒是否有標誌模糊或交貨緩慢的問題? 👉 申請數位印刷樣品 ↗ — 安全下載。如有任何疑問,歡迎隨時與我聯絡。
可以在 Canva 上製作客製化包裝盒嗎?
基於網路的圖形工具非常適合快速製作社群媒體貼文模型,但它們缺乏物理包裝工程所需的數學精確度。.
是的。您可以在 Canva 上製作自訂包裝盒,只需匯入預先設計好的、鎖定結構 PDF 模切線作為底圖即可。在不更改結構計算的情況下,將您的表面圖案套用到此範本上,然後匯出高解析度列印文件,以確保實體包裝盒保持其結構完整性。.
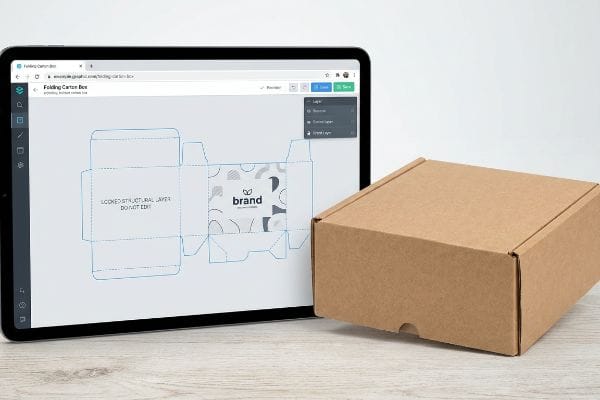
在瀏覽器中應用標誌很簡單,但在此過程中破壞盒子的物理結構就更容易了。.
Web 工具 PDF 錨定規則(適用於方格圖形)
新創公司經常為了節省成本,讓初級設計師直接在網頁工具中繪製郵件包裝盒的輪廓。由於這些平台 輸出的是柵格圖或未連接的向量圖<sup>13</sup>,它們完全破壞了 康斯伯格切割台<sup>14</sup> 運作所需的連續機械路徑。
這就好比沒搭框架就直接粉刷房子。我常收到這樣的文件:設計師只是在白色背景上畫了些黑線來表示切割線,完全 忽略了折彎餘裕<sup>15</sup>。當我的印前RIP軟體嘗試讀取這些被壓平的像素時, 切割刀片根本無法嚙合<sup>16</sup>,最終我們只能面對一張毫無用處的未切割紙板。解決方法是將專業CAD軟體產生的預先設計的PDF檔案嚴格地錨定到網頁工具中,並將其鎖定在底層。這可以確保你對像素的美觀處理永遠不會覆蓋複雜的結構計算,從而避免代價高昂的印刷錯誤,並確保紙盒完美折疊。
| 新手常犯的錯誤 | 專業修復 | 零售樓層效益 |
|---|---|---|
| 在網頁工具中繪製切割線 | 匯入鎖定的CAD PDF文件17 | 消除切割錯誤的木板 |
| 輸出柵格化模切線 | 導出高解析度向量圖18 | 確保精確折疊 |
| 更改模板尺寸 | 鎖定結構層19 | 防止標籤摩擦 |
我喜歡看到品牌快速製作原型,但我從不讓像素處理工具負責結構工程。先把數學層面的問題解決好,你的組裝線就不會出現盒子塌陷的狀況。.
🛠️ 哈維的辦公桌: 還在為如何讓網頁上的圖形與實際的折疊模板完美對齊而苦惱嗎? 👉 領取您的鎖定模切線 PDF ↗ — 無需填寫表格,避免無休止的銷售電話。只有純粹的價值。
美國郵政接受自製包裝盒嗎?
運輸承運商嚴格根據包裝的物理尺寸、重量和結構完整性來評估包裝,完全忽略包裝是在車庫還是工廠組裝的。.
是的。美國郵政局接受自製紙箱,只要其結構完整性符合包裹運送要求即可。為防止壓壞,您必須使用結構完好、瓦楞完整的瓦楞紙板,徹底清除舊的運輸標籤,並確保用強力包裝膠帶將紙箱蓋牢固密封。.
但是,當你的包裹開始經歷殘酷的分類傳送帶時,僅僅了解郵政法規的理論是不夠的。.
為什麼回收郵件疲勞會破壞出境物流
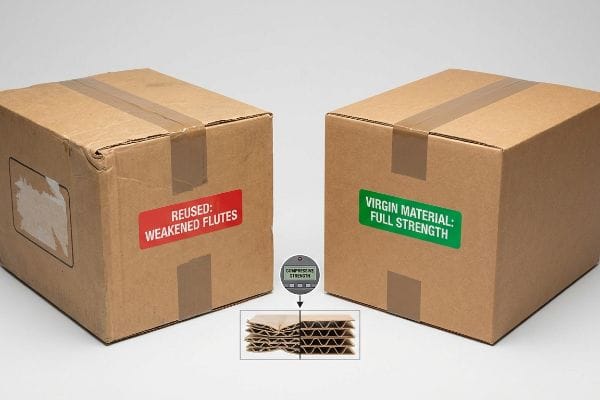
小型品牌經常嘗試透過重複利用電商入庫包裝盒來啟動早期物流,前提是包裝盒外觀完好無損,並且仍然保持出廠時的強度。他們相信,如果一個包裝盒在第一次運輸過程中沒有明顯的破損,那麼它再次使用也是完全安全的。.
在我的工廠裡,我經常看到這種理論上的樂觀在模擬運輸衝擊的測試中被打破。 瓦楞紙板就像微小的機械減震器<sup>20;在包裹的初始運輸過程中,它們會吸收微小的衝擊和水分,這些都會永久性地損傷紙纖維。當我使用 TAPPI T811邊緣抗壓測試儀21 </sup>測量這些重複使用的紙箱時,可以預見的是,這些磨損的瓦楞會在更低的閾值下發生塌陷,導致動態承載能力大幅下降。透過強制要求您的主要外發郵件包裝必須使用全新材料,我確保了結構角部能夠保持100%的抗壓強度。這種簡單的材料樞紐可以完全防止運輸過程中的彎曲變形,從而有效地避免昂貴的補發費用和糟糕的客戶開箱體驗。
| 新手常犯的錯誤 | 專業修復 | 零售樓層效益 |
|---|---|---|
| 重複利用舊包裝箱 | 強制執行原生材料使用規定22 | 防止產品被壓碎 |
| 信任目視箱體檢查 | 依靠邊緣壓碎測試23 | 消除隱藏的弱點 |
| 忽略先前的過境衝擊 | 使用新的瓦楞板24 | Drops退貨運費 |
我從不相信用之前寄過的箱子來保護新到的貨物。尊重紙張纖維的損耗極限,就能避免因包裝破損造成的損失,也能消除因包裝擠壓而導致的負評。.
🛠️ 哈維的辦公桌: 您知道您目前的瓦楞紙郵件在進入美國郵政傳送帶之前,其確切的動態承載能力嗎? 👉 將您的模切線文件發送給我 ↗ — 在您浪費預算進行大規模生產之前,我會幫您進行壓力測試。
結論
您可以嘗試忽略精確的折疊公差來簡化物流,但如果未經補償的E型瓦楞紙板在裝配線上撕裂,導致您的聯合包裝作業速度降低約30%,那麼您前期節省的成本將全部抵消。超過500位品牌經理使用我的印前檢查清單來避免這些致命的早期錯誤。不要再憑感覺估算折彎餘量了,讓我透過我的 免費模切線預檢審核服務↗ 幾何形狀,以便在批量生產開始前發現這些微小的摩擦點。
“RSC 紙箱豎立機和包裝機公差 – AICC Now”, https://now.aiccbox.org/rsc-tolerances-for-case-erectors-and-packers/。關於卡榫和槽口之間所需間隙的技術指南,旨在考慮材料壓縮和組裝便捷性。證據類型:技術規範;來源類型:業界標準。論證:完全相同的卡榫和槽口寬度不切實際。適用範圍說明:因瓦楞尺寸而異 。 ↩
《瓦楞紙箱設計終極指南 – Powell Systems》, https://www.powellsystems.com/feeds/blog/corrugated-box-design。詳細解釋了材料厚度(厚度)如何導致90度數字折線無法直接轉化為實際的折疊線,而需要進行折彎補償。證據作用:技術驗證;來源類型:包裝工程手冊。論點:包裝中簡單的90度數字折線的失效。範圍說明:僅適用於瓦楞紙板 。 ↩
“紙板厚度指南”, https://www.aopackmachine.com/cardboard-thickness-guide/?srsltid=AfmBOoqlx1Ma_w0kZ83JDAd-G1tVHvlKkXDhCRFXMWIHTdjrvrvOXZhsmI。權威的包裝行業標準確認了E型瓦楞紙板的平均厚度測量值。證據作用:技術驗證;來源類型:產業規範手冊。支援:材料物理尺寸。範圍說明:實際厚度可能因製造商而略有不同 。 ↩
“五種材料彎曲剛度的分析測定…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/。技術包裝手冊解釋了彎曲補償如何考慮材料厚度和折疊過程中的拉伸,以確保尺寸合適。證據作用:技術驗證;來源類型:產業手冊。支援:尺寸公差大於 1:1 的必要性。範圍說明:公差因材料等級而異 。 ↩
“專色與 CMYK 色彩:本質差異詳解”, https://unicopacking.com/en/new/spot-color-vs-process-color.html。印前標準規定使用專色來區分結構切割線和可印刷油墨,以便CNC工具機進行辨識。證據角色:技術規格;來源類型:軟體文件。支援:防止機器錯誤。適用範圍:適用於自動化模切工作流程 。 ↩
“類比和數位摺痕線對機械性能的影響… – PMC”, https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/。封裝工程原理表明,根據材料厚度(厚度)調整尺寸可以防止應力集中和角落撕裂。證據作用:事實驗證;來源類型:工程教科書。支撐:消除邊角撕裂。範圍說明:專門適用於厚壁基材 。 ↩
“膠印覆膜與數位印刷:工業採購指南…”, https://mdmpkg.com/litho-laminited-vs-digital-printing-premium-corrugated-packaging-2/。技術驗證表明,膠印覆膜需要膠印版和膠粘劑乾燥時間。證據作用:製程驗證;來源類型:製造技術指南。支持:關於生產瓶頸的說法。範圍說明:具體細節因承印物而異 。 ↩
“了解紫外光固化製程及應用”, https://coldesi.com/uv-printers/understanding-the-uv-curable-process-and-application/。本文從技術角度解釋了紫外光如何觸發油墨單體和低聚物立即聚合形成固體薄膜。證據作用:技術驗證;來源類型:印刷業手冊。支持內容:紫外光固化的化學轉化和速度。適用範圍:專門針對紫外光固化油墨 。 ↩
“包裝業的數位印刷與膠印:哪種更合適…”, https://packwire.com/blog/digital-vs-offset-printing-for-packaging?srsltid=AfmBOortI4NopQ5N0vTtmuqZXo4nlPbeTKQA_WHiHPo7ErvhuiHPo7Ervhu2Wz0_R8。業界數據對比了數位印刷與傳統膠印/柔版印刷,尤其關注數位印刷省去了印前製版和乾燥時間。證據作用:營運驗證;來源類型:製造白皮書。支持論點:縮短生產週期和降低成本。範圍說明:適用於小批量生產 。 ↩
「膠印覆膜的交貨週期讓您頭痛?不妨試試數位印刷…」 https://blog.fantastapack.com/litho-lead-times-got-you-down簡要解釋瞭如何透過省略膠印覆膜的黏合和乾燥步驟來縮短生產時間。證據作用:技術驗證;來源類型:製造指南。支援:加快小批量生產的周轉速度。範圍說明:重點在於工業包裝的交貨週期 。 ↩
“了解紙張-油墨交互作用對…的影響-PMC”, https://pmc.ncbi.nlm.nih.gov/articles/PMC10145729/。簡要解釋了紫外線聚合如何防止油墨在多孔襯紙材料上滲漏和吸收。證據作用:技術規範;來源類型:印刷業手冊。支援:防止影像模糊。範圍說明:涉及特定基材的油墨行為 。 ↩
“包裝數位印刷與膠印:哪種更合適…”, https://packwire.com/blog/digital-vs-offset-printing-for-packaging?srsltid=AfmBOop_yiJbSRQ1U2TWoGxzCSRUdhrN6EJy90osXyiJbSRQ1uuU2TWoGxzCSRUdhrN6EJy90osXdmd4E-8dX$44E。本文簡要解釋了數位印刷與膠印製版成本差異。證據類型:財務指標;來源類型:產業成本分析。支持因素:降低初始設定成本。適用範圍:適用於小批量測試 。 ↩
“印刷與網頁平面設計:15 個關鍵差異 – Canva”, https://www.canva.com/learn/print-vs-web/。本文從技術角度驗證了網頁設計工具在向量導出方面與專業 CAD 軟體的差異。證據類型:技術驗證;來源:軟體文件或平面設計手冊。論點:網頁工具產生的路徑碎片化,不適合精確切割。適用範圍:適用於 Canva 等通用網頁工具 。 ↩
“i-cut 生產控制台 (iPC) – Kongsberg 精密切割系統”, https://www.kongsbergsystems.com/en/cutting-systems/software/ipc。確認 CNC 平板切割軟體中連續向量路徑的技術需求。證據類型:技術規格;來源類型:工業設備手冊。支持理由:物理生產需要精確的、連續的機械路徑。範圍說明:專門針對數位模切硬體 。 ↩
“瓦楞紙板設計”, https://groups.google.com/g/comp.cad.solidworks/c/bV6mhVT7YiQ。專業包裝標準解釋了材料厚度和折疊半徑(彎曲餘裕)必須透過數學計算而非目測估算,以確保合適的尺寸。證據作用:技術驗證;來源類型:工程手冊。支持論點:模切線中任意放置線條的風險。範圍說明:僅適用於硬質材料,例如紙板 。 ↩
“雷射切割機-向量雷射切割與光柵雷射切割-北卡羅來納州立大學設計學院”, https://design.ncsu.edu/operations/510/laser-cutter-vector-vs-raster-laser-cutting/。 RIP軟體的技術文件指出,數位切割繪圖儀需要向量路徑(路徑/線條)而非光柵化像素來觸發刀片運動。證據作用:技術驗證;來源類型:軟體文件。支援:解釋為什麼展平的像素會導致無法切割的紙張。適用範圍:適用於CNC數位模切硬體 。 ↩
“能否直接從 CAD 檔案格式進行切割?”, https://community.glowforge.com/t/will-there-be-the-ability-to-cut-directly-from-cad-file-formats/323。工業模切技術指南解釋了基於 CAD 的 PDF 檔案如何保持數學精度和比例完整性,從而避免了網路工具中常見的偏差。證據作用:技術驗證;來源類型:業界標準。支援:使用 CAD 檔案消除切割誤差。適用範圍:適用於商業製造 。 ↩
“柵格圖 vs 向量圖:包裝設計該用哪種? – PopDisplay”, https://popdisplay.me/raster-vs-vector-which-to-use-for-packaging/。包裝圖形設計標準規定,向量路徑可提供折疊線的精確座標數據,而柵格化檔案則會引入像素化和錯位。證據角色:技術規格;來源類型:圖形設計手冊。支援:向量輸出與折疊精度之間的連結。範圍說明:著重於高解析度印刷製作 。 ↩
《雙層瓦楞紙板包裝的最佳化設計-PMC》, https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/。包裝工程原理表明,保持結構模板的精確尺寸可以防止互鎖卡扣中的機械干涉和摩擦。證據類型:工程原理;來源類型:包裝教科書。論點:鎖定結構層以防止卡扣摩擦的必要性。適用範圍:專門針對互鎖紙盒設計 。 ↩
“瓦楞紙板波紋結構的評估… – PMC”, https://pmc.ncbi.nlm.nih.gov/articles/PMC10126572/。解釋了瓦楞紙板作為減震器的物理原理以及纖維素纖維在重複使用過程中的降解。證據作用:技術驗證;來源類型:包裝工程文獻。論點:重複使用的紙箱結構強度較弱。範圍說明:重點關注纖維疲勞 。 ↩
“邊緣抗壓強度試驗中的全場測量… – PMC”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8199211/。確認 TAPPI T811 是測定瓦楞紙板邊緣抗壓強度 (ECT) 的業界標準測試方法。證據作用:方法論驗證;來源類型:技術標準。支援:使用特定指標來測量抗壓強度損失。範圍說明:紙張和紙板材料的行業標準 。 ↩
“對…的物理性能進行比較研究”, https://repository.rit.edu/cgi/viewcontent.cgi?article=1299&context=theses。對原生紙漿和再生紙漿的纖維長度進行比較分析表明,原生纖維具有更優異的結構剛性和抗穿刺性。證據作用:材料比較;來源類型:技術手冊。支持:原生材料可防止產品壓碎的說法。範圍說明:通用包裝製造標準 。 ↩
“邊緣抗壓測試:瓦楞紙包裝的關鍵洞察”, https://www.testresources.net/blog/edge-crush-test-essential-insights-for-corrugated-packaging 。關於邊緣抗壓測試 (ECT) 標準的技術文件展示瞭如何透過測量壓縮強度來識別肉眼無法察覺的結構缺陷。證據作用:技術規範;來源類型:業界標準。支援:ECT 在消除隱蔽缺陷方面的有效性。範圍說明:僅適用於瓦楞紙板。 ↩
“採用創新設計的瓦楞紙板包裝,提升運輸耐用性…”, https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/。材料科學研究表明,反覆的應力循環(疲勞)會降低瓦楞紙板的結構完整性,增加其坍塌的可能性。證據作用:因果關係;來源類型:材料科學研究。支援:使用新紙板可降低退貨率。範圍說明:重點關注再生瓦楞紙板與新瓦楞紙板 。 ↩