大批量包裝對結構效率要求極高。當生產規模擴大時,浪費在複雜組裝或手工封箱上的每一秒都會直接降低工廠的利潤率。.
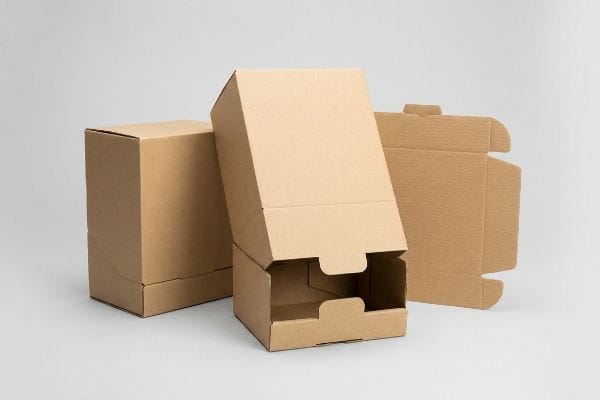
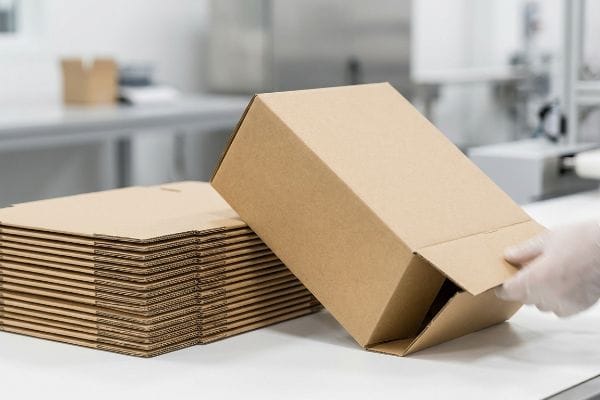
底部採用卡扣式設計的紙箱可自動折疊到位,大幅縮短人工組裝時間,從而帶來顯著的商業優勢。這種幾何設計利用互鎖的瓦楞紙闆卡扣,在確保結構完整性的同時,降低了代工包裝的人工成本,並加快了大批量零售產品的供應鏈交付速度。.
但是,當模切機真正開始運轉時,僅僅了解理論是不夠的。.
紙箱生意賺錢嗎?
結構包裝的利潤率很大程度取決於您的採購策略和下游供應鏈效率。.
是的。如果優化紙箱包裝的實體結構,紙箱業務利潤豐厚。如果只關注前期材料成本而忽略結構便利性,就會造成嚴重的物流失衡。真正的獲利需要設計出摩擦鎖扣式包裝,從而大幅減少工時並徹底消除運輸損壞。.
但是,當包裝進入高速裝配線時,僅僅了解理論上的裕度是不夠的。.
為什麼削減採購成本會損害代工包裝利潤?
採購團隊經常使用 包裝框架的 4C 原則(成本、概念、便利性和溝通)¹ 來指導實體零售產品的推廣。然而,採購人員往往只專注於成本這個主要指標,甚至為了節省前期成本而降低結構板材的等級。他們認為,原物料成本越低,最終發票上的利潤率越高。
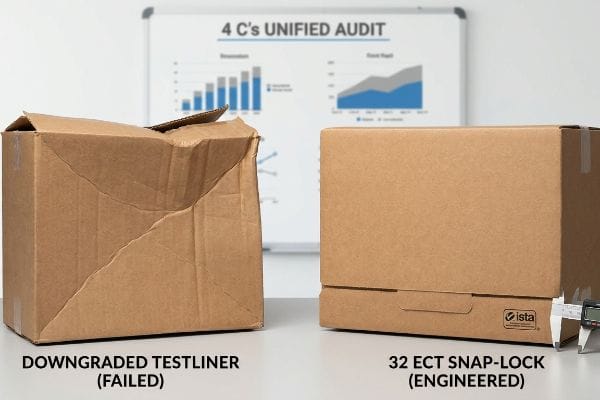
這並非紙上談兵——當客戶把來自廉價供應商的失敗設計拿來給我時,我在測試現場就親身經歷過。上個季度,一個採購團隊為我帶來了一個大型的PDQ(預包裝展示數量)托盤專案。為了省錢,他們降低了瓦楞紙板的測試等級,以為盒子仍然能承受。當我們把它放在ISTA(國際安全運輸協會)振動台上時,不到十分鐘,靜態載重撓度就超過了1.5吋(38.1毫米)。最底層完全彎曲變形。我撕下最上面的紙板,摸到了結構完全失效的紙纖維──它們毫無剛性可言。我推翻了他們基於電子表格的假設,並強制執行統一的結構評估。我調整了設計,將底座升級回數學上合理的 32 ECT(邊緣抗壓強度測試)紙板一個 精確的卡扣式自動底部結構來抵消材料成本。這2.4毫米(0.09吋)的公差調整不僅阻止了底座的坍塌;它 使人工聯合包裝組裝時間縮短了約 40%³,為客戶節省了數千美元的人工費,同時完全消除了零售商的退款。
| 工程解決方案 | 體檢結果 | 財務投資報酬率 |
|---|---|---|
| 32 ECT Virgin Board4 | 恢復動態負載能力 | 消除運輸過程中的擠壓損傷 |
| 卡扣式自動底部 | 無摩擦一步式安裝 | 縮短組裝時間 40%5 |
| 4C統一審計6 | 平衡的結構完整性 | 防止零售商拒收費用 |
我絕對不會讓採購團隊在沒有事先進行實際成本計算的情況下就決定板材等級。你必須權衡原料成本和物流組裝的摩擦,否則你理論上的利潤會在包裝線上化為烏有。.
🛠️ 哈維的辦公桌: 您的採購節省是否被高昂的人工組裝費用悄悄抵消了? 👉 審核您的包裝物料清單 ↗ — 我會在 24 小時內親自審核每一份結構文件。
製造一個盒子要多少錢?
要計算真正的製造成本,就不能只專注在原料紙板和油墨上。每一種高級塗層、模切和結構折疊都會增加獨特的機械變數。.
紙箱的製造成本直接取決於材料等級、結構複雜度和外觀裝飾。雖然標準的單層紙箱非常經濟實惠,但如果採用厚重的箔層壓或高級UV塗層,則會顯著增加單價,同時還會暗中降低紙板的動態抗壓強度。.
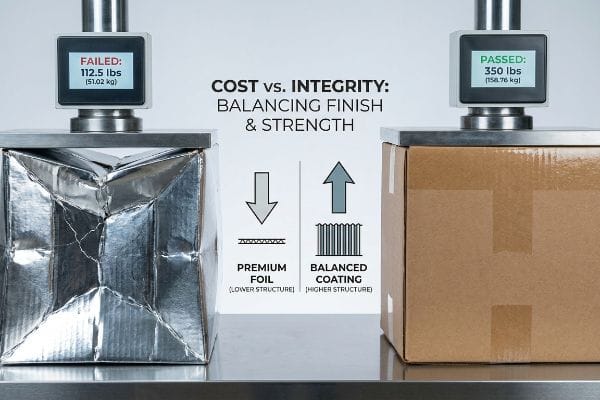
但是,如果忽略車間發生的物理化學反應,計算原料清單是沒用的。.
外觀上的降級會破壞抗壓強度
品牌行銷團隊經常將昂貴的表面處理工藝,例如全覆蓋箔覆膜,視為不可妥協的必要條件。為了抵消這些高昂的生產成本並控制預算,他們會偷偷 降低瓦楞紙板的抗壓強度等級(7 ,以節省每個包裝盒幾分錢的成本。他們錯誤地認為,只要外部圖案看起來高檔,包裝盒自然就能在運輸過程中完好無損。
這並非紙上談兵——我在測試現場經常遇到這種情況。最近,一家 美妝品牌 轉發給我一封來自其第三方物流供應商的郵件,郵件裡附有他們新推出的高端紙盒在運輸過程中被完全壓扁的圖片。起初,我以為標準的 32 ECT8號 就能承受他們的產品。結果大錯特錯。我親自檢查了受損的紙盒,發現供應商為了增加厚實的金屬覆膜,竟然把紙芯降到了26 ECT的等級。在我們的壓機上,紙盒底部在承受112.5磅(51.02公斤)的壓力時斷裂。雖然堅硬的覆膜沒有損壞,但內部脆弱的瓦楞結構卻完全斷裂了。我放棄了供應商提供的外觀效果圖,重新計算了所有數據。我啟動了材料升級方案,將基材恢復為高密度、全新32 ECT牛皮紙板,並將昂貴的金屬箔替換為高固含量的光澤水性塗料。觸感上的差異立竿見影——新紙板手感堅硬結實,同時又能很好地反射零售店的燈光。透過數學平衡物理化學性質和板材強度,我恢復了 BCT(箱體壓縮測試)評級9,確保在多軸貨物運輸過程中零故障率,挽救了客戶至關重要的 假日推廣活動。
| 材料樞軸 | 結構現實 | 貨運投資報酬率 |
|---|---|---|
| Virgin 32 ECT 核心10 | 緻密的內部笛狀結構 | 能承受重型托盤頂部裝載 |
| 水性塗料交換11 | 消除剛性箔片張力 | 大幅削減高級飾面成本 |
| 已載入 BCT 審核12 | 驗證整個系統幾何形狀 | 防止第三方物流損壞拒付 |
我拒絕為了滿足市場部門的虛榮心而降低產品的結構完整性。如果一個包裝盒送到大型零售商那裡時看起來像個被壓扁的手風琴,那麼它再閃亮也毫無價值。.
🛠️ 哈維的辦公桌: 您是否知道您目前的供應商是否為了抵消啞光覆膜的成本而偷偷降低了瓦楞紙板的等級? 👉 驗證您的紙板等級 ↗ — 100% 保密。您尚未發布的零售設計在我這裡絕對安全。
賣盒子能賺錢嗎?
在瓦楞紙板製造領域,要實現永續的效益,精密工程至關重要。即使結構公差出現輕微偏差,組裝摩擦也會嚴重影響利潤。.
是的。要靠賣紙箱賺錢,就必須設計出完美無瑕的結構公差。製造商透過數學計算折疊瓦楞紙板的物理厚度補償,確保互鎖槽組裝時零摩擦,從而節省大量人工成本,並徹底避免聯合包裝生產線停工,以此保障利潤。.
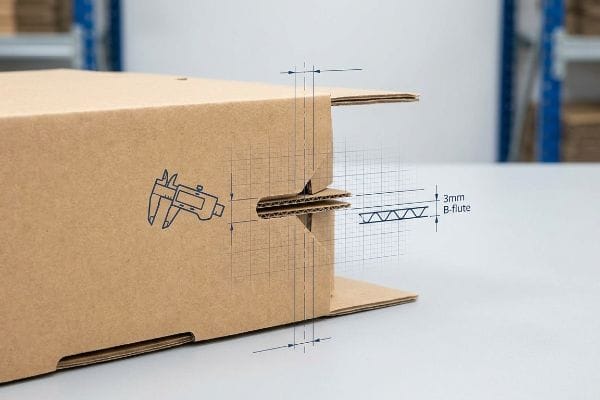
但理論設計圖只有在經得起物理摺疊的殘酷考驗後才能立即產生效益。.
導致代工包裝生產線停工的微型卡尺陷阱
平面設計師在數位繪圖軟體檔案中繪製互鎖扣環和折疊槽時,通常會使其寬度與對接面板的寬度完全相同。他們往往忽略了折疊後瓦楞紙板的實際厚度,例如3毫米(0.11英吋)厚的B型瓦楞紙板。他們想當然地認為,電腦螢幕上的二維線條在現實世界中可以輕鬆轉化為完美的90度折疊。
這並非紙上談兵——我在我們自己的工廠裡就吃過虧。 2021年,我讓我的首席包裝工程師馬克趕工,為一個大型飲料客戶設計一款重型卡扣式底部包裝。我們當時的想法是,在模切機14號線中省略參數化卡尺緩衝可以節省時間,因為我們假設模切機的標準壓力足以壓出足夠的瓦楞。三天后,在原型製作室裡,我親眼目睹了整個底座的損壞。當組裝團隊強行將3毫米(0.11英吋)厚的面板折疊90度時,材料開始損耗。我聽到令人作嘔的B型瓦楞彎曲斷裂的聲音,接收槽猛烈地彈出卡扣,將印刷好的頂板完全撕破。我花了幾個小時觀察整個組裝過程,以找到確切的故障點。我立即叫停了生產線,並啟動了機器的快速校準。我利用電腦輔助設計 (CAD) 軟體對開槽進行了數學重建,為旋轉式開槽機15添加了精確的彎曲容差,並調整了模切壓力以控制紙張纖維的拉伸。這個精確的 3.17 毫米(0.12 英寸)容差調整不僅防止了底座撕裂,而且完全消除了裝配摩擦,使每件產品的聯合包裝時間縮短了 35 秒,為客戶節省了大量的人工成本。
| 工具和 CAD 樞紐 | 體檢結果 | 財務投資報酬率 |
|---|---|---|
| 卡鉗補償 | 加寬的互鎖槽幾何形狀 | 消除安裝過程中的摩擦鎖定 |
| 模具沖壓校準 | 可控紙纖維拉伸16 | 防止面層膠印撕裂 |
| 參數化CAD重建 | 完美的90度角折疊 | 組裝時間縮短 35 秒17 |
我從不輕易相信平面設計公司提供的平面模切線圖,除非先計算出實際的彎曲餘裕。如果你的開槽設計沒有考慮到板材厚度,那麼你的展示架還沒到產品前方就會損壞。.
🛠️ Harvey 的辦公桌: 您的 3D 結構折疊是否已根據 B 型瓦楞紙板的精確濕度和厚度進行數學校準? 👉 申請 CAD 公差審核 ↗ — 沒有中間客戶經理。您將直接與結構工程師溝通。
誰是最大的紙箱生產商?
瓦楞紙板產業的巨頭們並不僅僅依靠龐大的產量;他們透過掌握極致的物流優化和空間幾何學來佔據主導地位。.
全球最大的紙箱製造商通常是國際紙業公司,以及像西岩紙業這樣的巨頭。然而,如果沒有精準度,規模再大也無濟於事。頂尖製造商優先考慮嚴格的零懸垂托盤幾何形狀,以確保數百萬個主紙箱在雙層堆疊的海運過程中不會發生災難性的垂直壓縮損壞。.
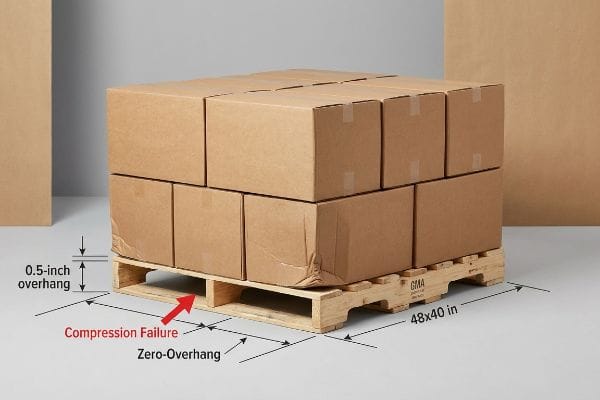
但是,如果你的在地化倉儲物流在數學上有缺陷,那麼利用龐大的全球供應鏈就完全沒有用。.
為什麼部分滯留會導致貨運量大幅下降
採購團隊通常會盡可能增加外箱尺寸以容納更多貨物,導致外箱超出 標準 48×40 英吋(121.9×101.6 公分)GMA(食品雜貨製造商協會)18 號 的尺寸範圍,超出部分僅有幾毫米。雖然這在裝卸平台上看起來微不足道,但買家卻想當然地認為,厚紙板本身的抗壓性能足以在運輸過程中保護箱內貨物。
這並非紙上談兵——我在調查大型貨運事故時,經常在測試現場遇到這種情況。去年,一家品牌公司找到我,因為他們之前的供應商的貨物在海外貨櫃運輸中損失了40%。我走到受損的托盤前,撕開一個被壓扁的紙箱的頂板,摸到了一個完全粉碎的結構角。先前的供應商設計的紙箱在木質底板上的懸垂距離恰好為0.5英吋(12.7毫米)。由於 瓦楞紙箱高達60%的抗壓強度<sup>19</sup> 完全來自其角落的垂直對齊,因此這微小的懸垂意味著紙箱角落承受的負荷為零。所有的動態重量都轉移到了沒有支撐的中心面板上。我讀取了千分尺的讀數,證明他們不需要昂貴的塑膠護角或更厚的瓦楞型材——他們只需要更嚴格的空間公差。我直接在我們的結構軟體中人為地縮小了主紙箱的最大允許尺寸,嚴格強制執行零懸垂邊界框。通過去除過度設計的浪費部分,並將紙箱牢牢固定在木板上,我恢復了關鍵的邊角抗壓強度,徹底消除了下一次貨櫃運輸過程中的損壞。
| 物流樞紐 | 體檢結果 | 貨運投資報酬率 |
|---|---|---|
| 零懸垂幾何 | 角部承受 100% 的垂直荷載20 | 防止底層紙箱被壓扁 |
| 減少0.5吋佔地面積 | 將重量轉移到遠離中心面板的位置 | 無需使用塑膠護罩21 |
| GMA托盤對齊22 | 完美的雙層堆疊穩定性 | 確保巨額海運利潤 |
我絕不允許採購團隊將主紙箱尺寸推超出木托盤的剛性週長。為了增加一點點體積而犧牲結構強度,絕對會毀掉整個供應鏈。.
🛠️ 哈維的辦公桌: 您的主紙箱是否暗中超出 GMA 托盤,導致其抗壓強度損失 60%? 👉 取得空間幾何審查 ↗ — 我會在 24 小時內親自審查每個結構文件。
結論
您可以選擇價格較低的供應商來生產自封紙箱,但如果這些外包裝箱超出托盤邊緣哪怕只有幾毫米,由此導致的邊角坍塌就會吞噬您的利潤,並立即引發零售商的拒收。光是上個月,我的結構審查就幫助三個品牌避免了超過 1 萬美元的庫存報廢和 零售商退款。別再把行銷預算浪費在紙上設計上了,讓我親自為 您量身打造下一代結構化產品, 確保產品在實際使用中發揮最大效用,並實現 B2B 業務的盈利最大化。
“包裝的4C如何驅動業務成長”, https://www.linkedin.com/posts/gauravchheda-thebaxsaaco_what-are-the-4-cs-of-packaging-the-baxsaa-activity-7307752054314229762-sr8h。驗證了包裝採購和零售物流中使用的特定4C框架。證據作用:定義性;來源類型:業界標準或學術教科書。支援:採購團隊使用此特定框架的說法。範圍說明:可能被視為行銷或供應鏈框架的變體 。 ↩
“了解運輸箱強度 – EcoEnclose”, https://www.ecoenclose.com/blog/understanding-shipping-box-strength/?srsltid=AfmBOoqvV8jn3W54MvIemqmFeKVXIVIcgP4aqDxfhG-ww0o_9lWbpqmFeKVXIVIcgP4aqDxfhG-ww0o_9lWbpqmFeKph9lWbpbphb。邊緣抗壓強度測試 (ECT) 的技術標準為包裝行業的紙板強度和承載能力提供了數學基礎。證據作用:技術驗證;來源類型:業界標準。支援:將 32 ECT 作為重型托盤結構可靠的基準。範圍說明:此標準專門適用於瓦楞紙板 。 ↩
“底部向上:為您的包裝盒選擇完美的封口方式”, https://www.orbytel.com/post/bottoms-up-choosing-the-perfect-closure-style-for-your-box。供應鏈效率研究量化了從手動折疊結構設計過渡到自動底部結構設計所帶來的勞動力節省影響。證據作用:指標驗證;來源類型:產業案例研究。支援:包裝封口的精密工程設計可減少組裝勞動力。範圍說明:節省的百分比取決於初始設計的複雜程度 。 ↩
“ECT 等級詳解:它們對您的意義…”, https://epackagesupply.com/blogs/packaging-guide/ect-ratings-explained-what-they-mean-for-your-corrugated-packaging?srsltid=AfmBOop_BsUZVm2eA9akDmqJ6TjcqBO9dlBJRXgBYd2_3NdBTIuhTHpj。本文介紹了 32 ECT(邊緣抗壓強度測試)紙板強度的技術規格及其對運輸過程中垂直壓縮的影響。證據作用:技術規範;來源類型:材料科學資料表或包裝製造商規格。支援:恢復承載能力。範圍說明:相對於再生紙板替代品而言 。 ↩
“輕鬆實現自動底部紙盒(防撞鎖)—PM Packaging”, https://pmpackaging.com/product-catalog/boxes-and-cartons/auto-bottom-boxes。產業基準研究表明,與手動折疊設計相比,自動底部紙盒在包裝組裝效率方面可節省時間。證據類型:定量驗證;來源類型:產業白皮書或包裝工程研究。支援:自動底部紙盒的財務投資報酬率。範圍說明:可能因紙盒尺寸而異 。 ↩
“哪些合約包裝錯誤會導致零售商拒付?”, https://www.industrialpackaging.com/blog/copacker-mistakes-retailer-chargebacks。這是關於主要零售商用於評估包裝品質的「4C」(瓦楞紙包裝關鍵要素)標準的官方文件。證據作用:技術標準驗證;來源類型:產業協會指南。支持:避免零售商罰款。適用範圍說明:主要適用於北美零售業 。 ↩
“邊緣抗壓測試:瓦楞紙板的關鍵洞察…”, https://www.testresources.net/blog/edge-crush-test-essential-insights-for-corrugated-packaging。瓦楞紙板材料的技術規範解釋了邊緣抗壓測試 (ECT) 等級與原料成本之間的反比關係。證據作用:技術規範;來源類型:業界標準。支援:降低 ECT 等級可以降低單位成本。適用範圍:適用於瓦楞紙板製造 。 ↩
“ECT 等級詳解:它們對您的包裝意味著什麼…”, https://epackagesupply.com/blogs/packaging-guide/ect-ratings-explained-what-they-mean-for-your-corrugated-packaging?srsltid=AfmBOor3599OURPoYNhmzO$Aw4444Fii_Fx44444mzOwRPPw44444444444mzOwU44444444Fx444444mzOwRPFxP4444444Fx44444xppoUF44444446FRA77464667464666626FFRADPonePo%。邊緣抗壓強度測試 (ECT) 等級的外部產業標準定義了不同等級紙板的承載能力和壓縮閾值。證據角色:技術規格;來源類型:包裝產業標準。支援:32 ECT 比 26 ECT 提供更高的垂直強度。範圍說明:適用於標準單層瓦楞紙板 。 ↩
“BCT 和 ECT 測試:評估瓦楞紙箱強度”, https://www.metropack.eu/definition/materials/corrugated-cardboard/ect-edge-crush-test-and-bct-box-compression-test-corrugated-box。紙箱壓縮測試 (BCT) 的技術文件解釋如何測量成品運輸容器的總承載能力。證據作用:方法論標準;來源類型:技術手冊。支援:BCT 是驗證貨運穩定性和故障率的主要指標。範圍說明:BCT 同時考慮材料特性和結構幾何形狀 。
“托盤頂板剛度影響的研究… – PMC”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8585293/。解釋了32邊壓試驗(ECT)等級如何確定紙箱承受託盤頂部負載垂直壓縮的能力。證據作用:技術規格;來源類型:包裝產業標準。支援:材料等級與結構承載能力之間的相關性。範圍說明:特別指原生纖維32 ECT紙板 。 ↩
“什麼是印刷包裝用水性塗料?”, https://www.customboxmakers.com/what-is-aqueous-coating/?srsltid=AfmBOorUFfTWU2q4p3CozoJt8672eAombhUEH2uAxfJfLzMaBNY2Hww4kNY2Hww4k。本文比較了水性塗料與箔層壓材料在材料張力和整體製造成本降低方面的差異。證據類型:成本效益分析;資料來源:製造指南。支援:外觀表面處理變化帶來的財務和機械影響。範圍說明:重點關注從高檔箔層壓材料向水性塗料替代方案的過渡 。 ↩
“壓縮強度比較研究…”, https://repository.rit.edu/theses/285/。解釋了裝載箱體壓縮測試 (BCT) 如何驗證系統幾何形狀,從而降低運輸過程中貨物損壞的風險以及由此產生的第三方物流 (3PL) 罰款。證據作用:品質保證協議;來源類型:物流標準。支援:使用 BCT 防止貨物損壞。範圍說明:指在箱子滿載狀態下進行測試 。 ↩
“瓦楞紙板及材料等級 | 2021-06-30”, https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades。驗證B型瓦楞紙板的業界標準厚度,以確認基材測量的技術準確性。證據作用:技術規格;來源類型:包裝工程標準。支援:材料厚度精度。範圍說明:厚度可能因製造商而略有不同 。 ↩
“類比和數位摺痕線對機械性能的影響…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/。權威的瓦楞紙包裝工程手冊詳細說明了在折疊過程中使用厚度緩衝墊來補償材料厚度以防止結構失效的必要性。證據作用:技術規範;來源類型:業界標準。支持:省略這些緩衝墊會導致材料屈曲的說法。範圍說明:專門針對瓦楞紙板工程 。 ↩
“紙板結構:計算彎曲餘裕 1 – YouTube”, https://www.youtube.com/watch?v=j1n5ojAbAic。關於旋轉式開槽機的技術文件描述如何透過調整彎曲餘裕來防止材料壓縮,並消除互鎖紙盒中的組裝摩擦。證據作用:製程驗證;來源類型:機械規格。支援:精確的公差調整可以優化協同包裝效率。範圍說明:有效性取決於紙板瓦楞類型 。 ↩
“為什麼瓦楞紙箱折疊時會開裂?”, https://www.linkedin.com/pulse/why-do-corrugated-boxes-crack-when-folded-practical-moss-6nqyc。這是一份技術文檔,闡述了模切校準如何控製材料變形,從而防止光刻印刷瓦楞紙板撕裂。證據作用:製程驗證;來源類型:製造工程指南。支援:模切校準的有效性。範圍說明:專門針對印刷瓦楞紙板基材 。 ↩
“使用 CAD 軟體進行包裝設計:逐步指南”, https://www.esko.com/en/blog/packaging-design-with-cad-software。工業基准或案例研究量化了參數化 CAD 精度帶來的手動或自動包裝盒組裝時間縮短。證據作用:指標驗證;來源類型:工業案例研究。支援:參數化 CAD 重建的投資報酬率。範圍說明:耗時因包裝盒的複雜性和尺寸而異 。 ↩
“48×40” GMA托盤 | 最大托盤製造商和供應商”, https://www.palletone.com/products/gma-pallets/。驗證食品雜貨製造商協會 (GMA) 托盤的官方行業標準尺寸。證據作用:技術驗證;來源類型:行業標準。支持:托盤尺寸。範圍說明:適用於北美市場的標準 。
“瓦楞紙板箱抗壓強度估算…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC9864211/。權威的包裝工程手冊或材料科學研究驗證了瓦楞紙箱垂直角所承受的結構載荷比例。證據作用:技術驗證;來源類型:工程手冊。支撐:角部對齊所貢獻的強度百分比。範圍說明:可能因瓦楞類型和紙板等級而異 。 ↩
“採用創新設計的瓦楞紙板包裝…”, https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/ 。驗證零懸垂瓦楞紙板包裝的結構載重分佈。證據作用:技術驗證;來源類型:包裝工程研究。支持:邊角承受全部垂直載重的論點。適用範圍說明:適用於標準瓦楞紙板。 ↩
“邊緣保護器:安全包裝的幕後功臣…”, https://sunshinepaperusa.com/blog/edge-protectors-the-hidden-hero-of-safe-secure-packaging/。證明透過特定的尺寸縮減,可以消除對二次邊緣保護的需求。證據作用:營運效率證明;來源類型:物流白皮書。論點:透過幾何形狀減少材料用量。範圍說明:取決於紙箱強度等級和堆疊高度 。 ↩
“GMA托盤:尺寸和類型 – Interlake Mecalux”, https://www.interlakemecalux.com/blog/gma-pallet。確認GMA托盤標準對雙層堆疊穩定性及貨物安全性的影響。證據作用:產業標準驗證;來源類型:物流手冊。論證:托盤對齊與負載穩定性之間的關係。範圍說明:指北美標準48×40托盤 。 ↩