
你把行銷預算都投入到產品上市中,卻忽略了將產品運送到貨架的實體包裝。一個糟糕的包裝盒會在消費者看到產品之前就大幅削減你的利潤。.
零售包裝盒是實體產品與零售環境之間的主要結構和視覺邊界。設計這些包裝盒需要在動態承載能力、永續材料合規性和高保真圖像之間取得平衡,以確保運輸安全,同時在擁擠的貨架上有效激發消費者的衝動購買慾望。.
理論上的設計在顯示器上看起來很棒,但全球供應鏈的殘酷現實和巨額的貨櫃運輸成本要求你採取一種冷酷無情的、基於物理學的包裝策略。.
排名前五名的紙箱製造商有哪些?
尋找可靠的包裝合作夥伴是供應鏈中的一大難題。買家不斷追求最低的單價,完全忽略了裝配線上正在醞釀的結構性危機。.
評估頂級紙箱製造商需要審核其內部供應鏈整合。業界領導者嚴格提供一站式製造服務,將結構工程、材料採購和自動化組裝全部集中在一個工廠內完成,徹底消除跨供應商相容性問題和大規模機器停機損失。.
將材料採購與最終裝配線分開似乎是節省成本的明智之舉,直到物理公差不可避免地出現問題。.
「中止收費與統包工程」責任陷阱
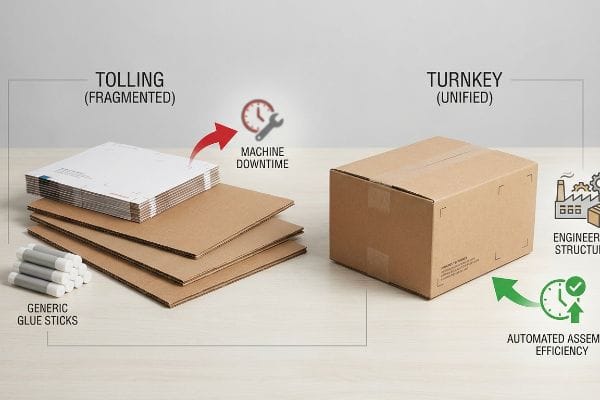
在審查客戶的供應鏈時,我經常看到採購團隊為了人為降低前期物料清單成本,將包裝盒組件分散到多個不同的供應商採購。他們想當然地認為,如果從一家供應商購買印刷好的面層紙,從另一家供應商購買瓦楞紙板,第三方代工包裝商就能將它們無縫粘合在一起。即使是經驗豐富的採購團隊也會陷入這種誤區,把包裝視為可以互換的拼圖碎片,而不是一個統一的整體。.
這並非紙上談兵——我在測試現場親眼目睹過這種情況,當分散的供應商組件最終對接時,問題就出現了。上個季度,一位客戶為我帶來了一個棘手的案例:他們外包的頂層紙張使用了標準的商業出血位,完全忽略了我們自動化膠印覆膜機的機械位移。當我把最初的50張紙送入工廠的膠合機時, 0.12英寸(3毫米)的出血位不足以覆蓋紙板位移1,導致每個折疊處都露出了裸露的棕色紙板。我沒有像其他代工企業那樣停工並收取高額的機器停機費,而是利用我的康士伯數控(CNC)工作台立即重新校準了壓痕矩陣,並將數字出血位增加了0.38英寸(9.6毫米)。透過在內部強制執行這項精確的公差,我確保了每個單元的自動化組裝時間減少了 34 秒,為客戶節省了約 18% 的人工費用,同時完全避免了 零售商的拒收。
| 指標 | 碎片化收費 | 統包工程 |
|---|---|---|
| 組裝摩擦 | 高機器停機時間 | 無摩擦自動運行 |
| 出血耐受性 | 標準商業尺寸 | 工程加長包裹2 |
| 客戶責任 | 以小時計算的罰款3 | 固定單位成本4 |
我絕不允許分散的採購流程毀掉一個專案的獲利能力。將所有實體物資集中管理,才能確保你的物資在運送過程中完好無損,同時避免預算超支。.
🛠️ 哈維的辦公桌: 供應商間差異化的容差是否正在您的包裹到達門市之前就嚴重影響您的運輸投資回報率? 👉 取得您的免費貨運密度審核 ↗ — 我會在 24 小時內親自審核每一份結構文件。
零售業使用的不同包裝類型有哪些?
商店過道是充滿物理限制的戰場。為特定零售通路選擇錯誤的紙箱樣式,會立即危及產品的安全性以及視覺陳列策略。.
零售包裝類型多種多樣,從盛裝單一商品的折疊紙盒到PDQ托盤、櫃檯展示架和托盤裙邊等輔助展示架,不一而足。選擇合適的結構形式決定了整體動態負荷分佈,直接影響運輸過程中的商品完好度以及門市員工補貨的便利程度。.
從產品目錄中挑選箱子樣式很容易,但忽略該結構如何應對垂直頂部裝載壓力,必然會導致庫存被壓扁。.
RSC 與 HSC 壓縮脆弱性矩陣
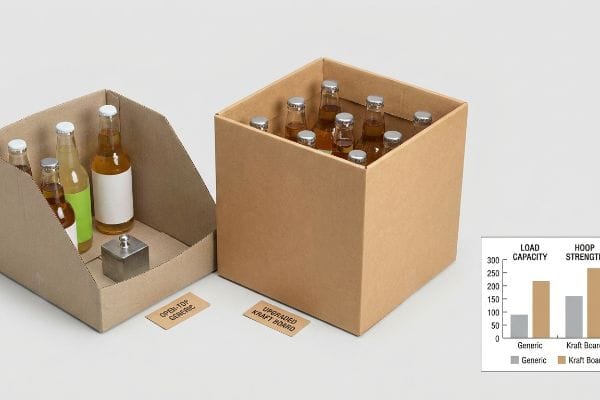
在我的工廠裡,我經常看到一些品牌為了降低成本,將標準的普通開槽式貨櫃改造成敞開式半開槽式貨櫃。他們認為,去掉頂部的擋板就能節省材料,同時也能得到一個方便上架的貨箱。他們完全忽略了這樣一個事實:去掉連續的上部封閉結構會破壞集裝箱360度的環向強度⁵ ,在雙層堆垛運輸過程中,巨大的頂部載荷會直接作用於沒有支撐的垂直壁⁶上。
這並非紙上談兵——我在測試現場親眼目睹過這種情況,買家往往優先考慮材料成本而非機械性能。我最近審查了一個大型 飲料包裝的推廣項目 ,客戶堅持使用單層敞口托盤,希望降低單位成本。當我把他們設計的托盤放到液壓機上時,未經測試的32 ECT(邊緣抗壓強度測試)托盤立即向外彎曲,導致 BCT(箱體抗壓強度測試)強度下降了42.5%<sup>7</sup>。我二十年的生產經驗告訴我,重力是無法改變的。我實實在在地用牛皮紙基材替換了他們使用的再生紙板,並將內部瓦楞方向調整為完全垂直,以最大限度地提高抗邊緣抗壓強度。新鮮、硬挺的纖維在折疊時提供了再生紙板所缺乏的清晰觸感。透過提升基材的物理化學性能,我 恢復了1200磅(544公斤)的動態承重能力<sup>8</sup>,徹底消除了運輸損壞,避免了零售商高額的退款。
| 指標 | 敞篷通用型 | 升級版牛皮紙板 |
|---|---|---|
| 環強度 | 嚴重受損 | 結構加固 |
| 長笛方向 | 隨機水平 | 嚴格的垂直對齊9 |
| 負載能力 | 無法承受託盤重量 | 可承受雙層堆疊10 |
我依靠高密度原生纖維來對抗重力,即使移除結構擋板也能保持穩定。升級材料化學成分可確保您的敞口貨架即使在最嚴苛的通道中也能保持筆直挺立。.
🛠️ 哈維的辦公桌: 您目前的櫃檯展示設計是否有因實際零售環境中的摩擦而傾倒的風險? 👉 申請結構評估 ↗ — 100% 保密。您尚未發布的零售設計在我這裡絕對安全。
什麼是零售包裝盒?
貨架上的紙箱是殘酷物流旅程的最後一站。了解這些包裝箱的運作機制,是區分成功品牌和那些遭受巨額退款的品牌的關鍵所在。.
零售包裝盒是經過特殊設計的實體結構,旨在保護消費品在多軸運輸過程中免受損壞,同時最大限度地提高品牌在銷售區域的可見度。這些專用包裝盒必須同時滿足嚴格的國際運輸法規和大型超市收貨部門制定的極其具體的空間合規標準。.
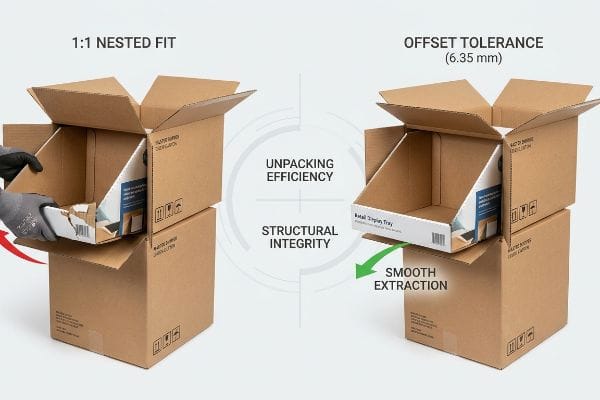
設計一個能夠裝產品的容器只是基本要求;設計一個能夠經得起高速零售拆箱而不撕裂的容器才是真正的物流科學。.
「嵌套摩擦」間隙規則
在審核客戶的模切線時,我經常發現 主運輸紙箱的 設計與預裝內托盤的外部尺寸完全吻合,比例為1:1。團隊認為這種嚴絲合縫的包裝能夠最大限度地防止運輸過程中的震動。即使是經驗豐富的採購人員也會忽略 瓦楞紙板表面摩擦力過大的問題,忘記了匆忙的搬運工必須在不損壞印刷圖案的情況下,將這些緊密嵌套的紙箱取出。
這並非紙上談兵——上個月,一家大型 化妝品品牌 要求包裝盒的嵌套配合必須達到零公差,我才真正體會到這一點。 2023年,我讓我的首席包裝工程師馬克在我們的研發實驗室裡,按照他們提供的1:1規格,進行一次實體拆箱模擬。我清楚記得,馬克費了九牛二虎之力才把一個沉重的24.5英寸(62.2厘米)托盤從運輸箱里拉出來。紙板的側壁緊緊咬合在一起,阻力巨大。當他猛拉前面板時,我聽到印刷的擋板沿著瓦楞紙板的摺痕撕裂的刺耳聲。我們白白浪費了大量時間在人工返工上。我立即叫停了試驗,並在工廠車間重新校準了旋轉開槽機,強行將 0.25英寸(6.35毫米)的幾何偏移公差12 到主紙盒的內部空腔中。我在測試實驗室裡投入時間和金錢,就是為了讓你們在零售環節免於利潤損失。這種 6.35 毫米的空間調整完全打破了摩擦鎖,使店員每單位拆包時間減少了 18 秒,並為客戶節省了約 20% 的 零售展示品。
| 特徵 | 1:1 嵌套擬合 | 偏移公差 |
|---|---|---|
| 拆箱速度 | 高電阻 | 無摩擦提取 |
| 表面摩擦 | 紙板鎖13 | 氣隙緩衝層14 |
| 唇部完整性 | 撕裂風險高15 | 完美的零售展示 |
我要求我們生產的每個嵌套系統中都預留經過精確計算的空間空隙。透過機械方式打破摩擦鎖,可以確保您的產品完好無損地送達,並可立即上架。.
🛠️ 哈維的辦公桌: 嚴格的排版公差是否導致店員在商品擺放到貨架前就將其撕破? 👉 立即取得免費錯位分析 ↗ — 沒有中間客戶經理,您將直接與結構工程師溝通。
我該如何為我的產品製作包裝盒?
要打造完美的紙箱,僅僅依靠簡單的向量圖是不夠的。如果忽略材料的實際厚度,你設計的幾何形狀在自動化組裝過程中必然會變形。.
製作紙盒需要精確計算所選基材的厚度,並在 CAD(電腦輔助設計)幾何模型中應用嚴格的彎曲餘裕。這種參數化工程確保平面模切板能夠無縫折疊成堅固的結構,而不會拉伸外層紙襯或壓扁內部瓦楞。.
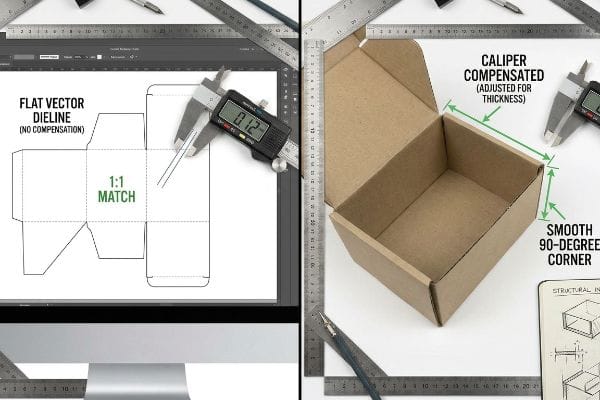
在電腦螢幕上畫一個正方形很容易,但要把這個數位檔案變成一個堅固耐用的實體容器,就需要進行大量的數學運算。.
“卡尺補償”模線偏移
在我的工廠裡,我經常看到一些電子文件中,榫卯連接片和折疊槽的寬度與對接面板的寬度完全相同。設計人員想當然地認為二維線條可以完美轉換為90度角。這是一個常見的陷阱,即使是經驗豐富的採購團隊也容易犯錯,導致他們忽略了0.12英寸(3毫米)厚的板材在彎曲成一定半徑時會消耗大量材料這一事實。
這並非紙上談兵——我在測試現場親眼目睹過這種情況,當理論上的晶片線與厚基板相遇時,就會出現問題。最近,一位客戶提供了一個未經調整的平板文件盒,用於重型 電子產品運輸。當我用數位卡尺測量其初始折疊尺寸時,未補償的外半徑導致嚴重的 0.08 英吋(2 毫米)結構彎曲,使得互鎖卡舌完全無法卡入其接收槽。為了解決這個問題,我沒有將電路板減薄以使其適配(但這會 降低其動態承載能力<sup>17</sup>),而是讀取了千分尺的讀數,證明我不需要昂貴的塑膠夾或更薄的紙張。我只需要一個更寬的槽。採購團隊允許我調整結構計算後,我應用了我們軟體中的自動彎曲補償演算法, 將槽寬精確地擴大了電路板的卡尺尺寸<sup>18。透過實施這項微調,我確保了每台設備的聯合包裝組裝時間減少了 22 秒,為客戶節省了約 25% 的人工費用,同時保持了所需的結構剛度。
| 指標 | 平面向量模切線 | 卡尺補償 |
|---|---|---|
| 槽寬 | 1:1 比分 | 已根據厚度進行調整19 |
| 折疊半徑 | 外層紙張拉伸 | 平滑的90度角20 |
| 組裝狀態 | 高摩擦卡滯21 | 乾淨俐落地落入到位 |
我拒絕讓未經調整的二維圖紙決定三維現實。透過數學方法補償材料厚度,可以確保每個卡扣都能順暢鎖定,徹底消除使用凌亂包裝膠帶的必要。.
🛠️ Harvey's Desk: 未補償的折疊線是否嚴重導致您的展示面板彎曲,並減慢您的聯合包裝生產線? 👉 取得結構模切線審核 ↗ — 我會在 24 小時內親自審核每個結構文件。
結論
僅依賴理論紙箱尺寸而不嚴格考慮材料厚度和運輸摩擦等因素,會嚴重損害您的零售利潤。光是上個月,我的結構審查就幫助三個品牌避免了超過 1 萬美元的庫存報廢和零售商退款。如果您厭倦了看到頭重腳輕的托盤在自動化組裝過程中撕裂,不妨讓我親自使用我的 免費物理公差審核服務↗ ,在批量生產開始前消除設計盲點。
“膠印覆膜與數位印刷:工業採購指南…”, https://mdmpkg.com/litho-laminited-vs-digital-printing-premium-corrugated-packaging-2/。驗證自動化膠印覆膜的業界標準出血需求,以防止機械切換過程中出現裸板閃光。證據作用:技術驗證;來源類型:製造規範。支援:3mm出血不足以滿足特定高速組裝公差的要求。範圍說明:公差因機器校準而異 。 ↩
“如何訂購套筒盒包裝? – PopDisplay”, https://popdisplay.me/how-can-i-order-sleeve-box-packaging/。包裝設計標準的技術文件證實,採用工程加長包裝可減少出血和套準誤差。證據角色:技術規格;來源類型:產業手冊。支援:交鑰匙工程在出血容差的技術優勢。範圍說明:專門適用於高精度印刷和切割 。 ↩
“代工製造協議”, https://www.sec.gov/Archives/edgar/data/1534287/000119312512115618/d244198dex1036.htm。商業供應鏈分析表明,代工協議通常透過按小時收取罰款的方式將機器閒置時間的成本轉嫁給客戶。證據作用:商業實務;來源類型:採購分析。支持:分散式代工的責任結構。範圍說明:常見於B2B製造合約 。 ↩
“食品企業銷貨成本計算中的隱性成本”, https://packnfresh.com/food-business-cogs-calculation/。交鑰匙製造業的定價模型通常採用固定單位成本,將營運風險從買方轉移給供應商。證據作用:商業模式驗證;來源類型:供應鏈指南。支持:交鑰匙工程的責任概況。範圍說明:取決於服務協議的規模和範圍 。 ↩
“紙箱樣式 – Acme 瓦楞紙箱”, https://www.acmebox.com/product-offerings/box-styles/。本文從技術角度解釋了 RSC 紙箱的頂部翻蓋如何增強其周向結構完整性,並與 HSC 紙箱進行了比較。證據作用:技術驗證;來源類型:包裝工程手冊。支持論點:HSC 紙箱的結構脆弱性。範圍說明:僅適用於瓦楞紙板容器 。 ↩
“基本箱型”, https://www.packagingcorp.com/resource-hub/beyond-the-box/basic-box-styles/。對敞開式貨櫃在堆疊和運輸過程中的載重分佈進行工程分析。證據作用:結構分析;來源類型:材料科學研究。支援:高強度混凝土(HSC)垂直坍塌風險。範圍說明:適用於動態壓縮測試 。 ↩
“瓦楞紙板箱抗壓強度估算…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC9864211/。本文從技術角度解釋了低ECT襯紙的結構變形和彎曲如何降低紙箱的整體抗壓強度。證據作用:技術驗證;來源類型:包裝工程手冊。支援:結構失效對承載力的影響。適用範圍:適用於特定等級和幾何形狀的紙板 。 ↩
“低…瓦楞紙板包裝的抗壓強度”, https://pmc.ncbi.nlm.nih.gov/articles/PMC10054506/。對瓦楞包裝中原生牛皮紙纖維和再生纖維的抗壓強度和動態承載能力進行了比較分析。證據類型:定量證據;來源類型:材料科學期刊。支援:原生基材的效能優勢。範圍說明:取決於瓦楞方向和紙箱尺寸 。 ↩
“瓦楞紙板抗壓強度的估算…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/ 。這篇關於瓦楞紙板工程的技術文件解釋了垂直瓦楞方向如何最大限度地提高軸向抗壓強度。證據作用:技術規格;來源類型:包裝工程手冊。論點:垂直瓦楞的結構優勢。適用範圍:專門針對承重瓦楞紙箱。 ↩
《雙層瓦楞紙板包裝的最佳化設計-PMC》, https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/。對高等級牛皮紙板的對比測試數據表明,其能夠承受雙層堆疊托盤貨物的靜態壓縮力。證據作用:績效指標;來源類型:產業測試報告。支援:升級牛皮紙板卓越的承載能力。範圍說明:取決於紙板等級和紙箱尺寸 。 ↩
“摩擦係數測試 | 包裝與單元載重設計中心”, https://www.unitload.vt.edu/facilities/corrugated-packaging-lab/cof-testing.html。未經處理的瓦楞紙板摩擦係數技術數據證實,其在滑動接觸過程中具有較高的表面阻力。證據類型:技術規範;來源:材料科學手冊。支援:嵌套包裝中間隙公差的必要性。範圍說明:摩擦係數可能因紙張等級和濕度而異 。 ↩
“採用創新設計的瓦楞紙板包裝…”, https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/ 。對瓦楞紙板包裝中建議的間隙公差進行技術驗證,以防止內部托盤和外部包裝箱之間發生摩擦卡滯。證據類型:技術規格;來源:包裝工程手冊。支援:0.25英吋調整的有效性。範圍說明:專門針對重型紙板容器。 ↩
《紙包裝結構設計指南》, https://greendotpackaging.com/paper-packaging-structural-design-guide/。該指南從技術角度解釋了折疊紙盒中嚴格的公差如何形成真空或表面摩擦鎖定。證據作用:技術驗證;來源類型:包裝工程手冊。支持論點:1:1 配合會導致材料鎖定。範圍說明:僅適用於纖維基材 。 ↩
“膠印包裝產業的邊角料抽吸系統升級”, https://impactairsystems.com/case-study/trim-extraction-upgrade-print-packaging-aylesford/。本文從機械原理的角度解釋如何透過有意留出的間隙(膠印公差)在表面之間保持一層薄薄的空氣層來減少摩擦。論點作用:機械原理;來源類型:工業設計手冊。支持:膠印公差對抽吸的益處。適用範圍:適用於嵌套容器設計 。 ↩
“層狀撕裂失效概述及代表性案例…”, https://www.engr.psu.edu/ae/thesis/failures/MKP/failures/failures.wikispaces.com/Overview_of_Lamellar_Tearing_Failures_and_Representative_Case_Studies.html。分析嵌套盒中過度摩擦如何導致拔出過程中唇部結構失效。證據作用:因果關係;來源類型:品質控制標準。支援:1:1 配合與材料損傷之間的相關性。範圍說明:因紙板克重 (GSM) 而異 。 ↩
《彎曲補償與彎曲扣除計算指南》, https://sendcutsend.com/blog/guide-to-calculating-bend-allowance-and-bend-deduction/ ?srsltid=AfmBOop_astd85Eci3wdDgMwk-I60mlOIm0oat0zSC5416。這份關於厚基材彎曲補償和K係數的技術文件解釋了材料厚度如何影響折疊過程中的外部尺寸。證據作用:技術驗證;來源類型:工程手冊。支持:材料厚度需要幾何補償的論點。範圍說明:重點關注瓦楞紙板或厚紙板等剛性基材。 ↩
“紙板的簡化動態強度分析… – PMC”, https://pmc.ncbi.nlm.nih.gov/articles/PMC10385285/。簡要解釋了材料厚度(厚度)如何直接影響瓦楞紙箱的抗壓強度和動態承載能力。證據作用:技術驗證;來源類型:包裝工程教科書。支持的觀點:減小紙板厚度會降低結構強度。範圍說明:重點關注瓦楞紙板基材 。 ↩
“五折彎模的彎曲剛度分析測定…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/。關於在CAD模切線中應用彎曲補償以考慮折疊標籤材料厚度的技術指導。證據作用:製程驗證;來源類型:產業設計標準。支援:使用材料卡尺調整槽尺寸以確保配合的做法。範圍說明:專門針對模切紙盒的自動化組裝 。 ↩
“類比和數位壓痕線對機械性能的影響…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/。簡要解釋如何根據材料厚度調整壓痕槽寬度以防止折疊時發生干涉。證據作用:技術規格;來源類型:包裝工程指引。支援:壓痕槽精度需要進行厚度補償。適用範圍說明:主要適用於瓦楞紙板和厚紙板材料 。 ↩
“什麼是K係數?|鈑金折彎補償詳解”, https://www.youtube.com/watch?v=kUizKC1gkg0。驗證考慮折彎半徑和材料厚度可確保精確的90度幾何形狀,且不會造成表面變形。證據角色:技術標準;來源類型:製造手冊。支援:卡尺補償對折彎品質的影響。範圍說明:影響程度取決於材料的彈性 。 ↩
“包裝模切線:定義、設計、印刷和模板”, https://packhit.co.uk/packaging/dieline/。本文示範了在向量模切線中忽略材料厚度如何導致組裝過程中出現機械干涉和摩擦。證據作用:因果關係;來源類型:技術案例研究。支援:未補償模切線的故障率。範圍說明:最常見於自動化組裝線 。 ↩



