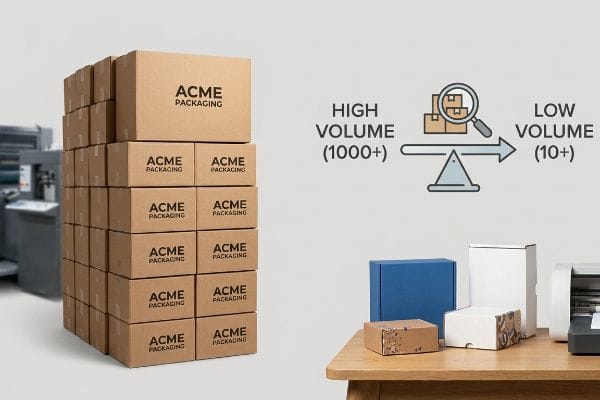
客製化包裝的物流環節可能會讓人感覺像是撞上了一堵磚牆,因為工廠會要求預付巨額款項才能啟動機器。.
這要視情況而定。客製化包裝的最低訂購量會根據工廠的模具、材料等級和自動化印刷機的設定而有所波動。傳統的膠印生產線通常需要數千件產品才能實現成本效益,而現代數位製造技術可以大幅降低客製化結構件的最低訂購量。.
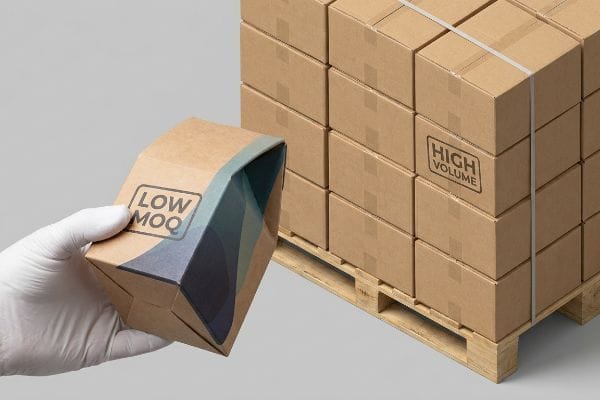
了解這些限制存在的原因不僅是為了協商更好的價格;而是掌握工業生產線的殘酷機械現實。.
批發最低訂購量(MOQ)是多少?
買家常常認為工廠設定高產量限制只是為了阻止小品牌進入市場,但事實完全是基於重工業經濟學。.
批發業的最低訂貨量 (MOQ) 規定了製造商為實現盈利而接受的基本生產量。在工業包裝領域,這些嚴格的數量門檻是透過數學計算得出的,用於攤銷昂貴的固定成本,包括鋼刀模具、定製印前模具和重型機器校準。.
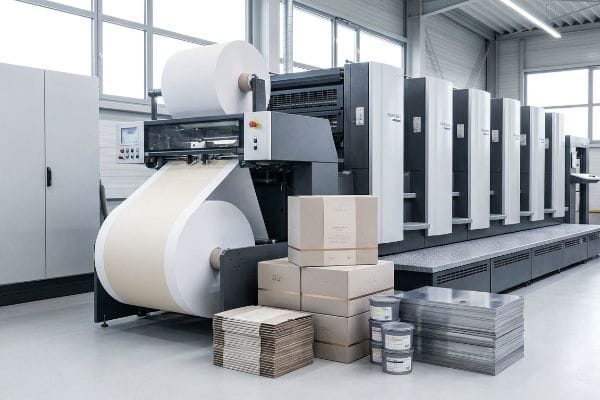
一旦你踏入工廠車間,你就會意識到,無論你印刷十個盒子還是一萬個盒子,啟動一台六色膠印機的成本都完全相同。.
大批量生產背後的工程力學
當客戶問我為什麼對高階膠印實行嚴格的批發最低起訂量時,我通常會指著我廠房中央那台巨大的海德堡印刷機。最低起訂量並非隨意設定的銷售目標,而是 膠印覆膜製程的必要條件¹。在印刷第一張紙之前,我的技術人員必須 製作客製化金屬版,精確調配潘通油墨²,並列印數百張測試紙來校準套準。如果只印少量紙張,我無法承擔如此龐大的機械設定成本,否則單價必然會高得離譜。
然而,我也知道高端品牌需要優質的 零售展示架 來進行在地化的小規模市場測試。當客戶問我如何在不追求大批量生產的情況下獲得批發品質時,我會向他們介紹我們針對小批量印刷的高保真膠印優勢。透過將相似的結構輪廓進行分組,並優化我們的印前RIP(光柵影像處理器)軟體, 在多個微批次之間分攤製版成本³,我可以從物理層面規避傳統的設定成本。這使我即使在嚴格的小批量測試階段也能提供完美無瑕、精準符合品牌形象的膠印質量,證明智能的機器校準可以打破傳統的批量限制。
| 工具瓶頸 | 工程解決方案 | 財務/合規投資報酬率 |
|---|---|---|
| 高偏移量版畫成本 | 印前微批次聚類4 | 取消預付車牌費 |
| 油墨套準廢料 | RIP軟體自動校準 | 縮短40%的設定時間5 |
| 膠印層壓頂 | 共享結構特徵6 | 提高短期利潤率 |
我絕不允許過時的機器工作流程讓我的客戶陷入購買他們不需要的過剩庫存的陷阱。.
🛠️ Harvey's Desk: 您目前的批發最低訂購量是否迫使您為了獲得像樣的印刷品質而囤積滯銷庫存? 👉 申請物料清單審核 ↗ — 我會在 24 小時內親自審核每個結構文件。
客製化標籤的最低訂購量是多少?
客製化是零售行銷的支柱,但將獨特的圖案印刷到瓦楞紙板上會帶來完全不同的數量限制。.
客製化標籤的最低訂購量通常取決於所採用的特定印刷技術。傳統的柔版印刷機需要龐大的訂單量才能抵消聚合物印版和濕墨設備的成本,而現代的直接印製到紙板的數位平板印刷系統則有效地消除了這些物理模具障礙,從而可以滿足定制包裝的生產需求。.
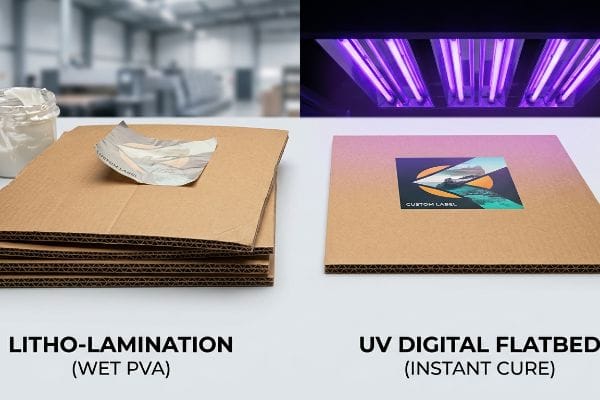
但是,當機器開始運轉,截止日期迫在眉睫時,僅僅了解理論是不夠的。.
為什麼標準膠印在工廠車間會失敗
即使是經驗豐富的設計師也常常忽略這個盲點:他們認為必須訂購 10,000 件產品才能證明將定製圖案膠印到厚重的 B 型瓦楞紙板上的成本合理。他們依賴 傳統的濕式 PVA(聚醋酸乙烯酯)膠合劑好的 面層黏貼到瓦楞紙板上。問題在於, 濕式 PVA 膠合劑需要 24 小時的靜壓平整 ,這意味著小批量客製化零售訂單會變成一場物流噩夢,不僅會堵塞生產車間,還會大幅增加單位成本。
這並非紙上談兵——我在測試現場經常遇到這種情況。幾個月前,一位客戶需要為週末的產品發表會進行小批量客製化生產。起初,我以為標準的膠印覆膜製程可以擠進生產計畫。結果大錯特錯。在工廠的潮濕環境下,濕潤的PVA膠水導致這批小批量生產的板材嚴重變形,像薯片一樣彎曲,無法平整折疊。我立即將整批板材的生產改為直接UV平板數位印刷。走過機器時,可以聞到一股刺鼻的臭氧味,那是高強度UV燈陣列在油墨接觸到測試底紙的瞬間就將其聚合而成的。透過完全繞過濕膠和金屬板,我交付了超清晰、零變形的定製圖案,將快速原型製作階段縮短了3天,並徹底消除了傳統模具的最低起訂量限制。
| 光刻層壓約束 | 工程解決方案 | 財務/合規投資報酬率 |
|---|---|---|
| 濕聚乙烯醇濕經紗11 | UV數位平板印刷 | 零瓦楞紙板彎曲 |
| 金屬印刷版成本 | 直接塗覆於板材上的油墨應用 | 免除客製化模具費用12 |
| 黏合劑固化速度慢 | 瞬時光聚合13 | 加速市場准入 |
我依靠物理化學來解決供應鏈瓶頸問題,用即時聚合物技術取代過時的濕膠。.
🛠️ Harvey's Desk: 您目前的印刷供應商是否為了彌補過時的膠印版成本,而強迫您大量印製標籤? 👉 領取您的專屬 CAD 審核 ↗ — 100% 保密。您未發布的零售設計稿絕對安全。
可以訂製尺寸的盒子嗎?
品牌通常需要特定尺寸的包裝盒來牢固地保護獨特的實體產品,但簡單地縮放數位文件並不能保證工廠生產成功。.
是的。您可以訂購客製尺寸的包裝,這些包裝經過精心設計,能夠完美地容納各種獨特的物理負載。先進的結構工程師利用參數化設計軟體,透過數學方法補償原料厚度和動態折疊餘裕,確保每個客製化尺寸在高速自動化倉庫供應鏈組裝過程中都能保持精確的幾何穩定性。.
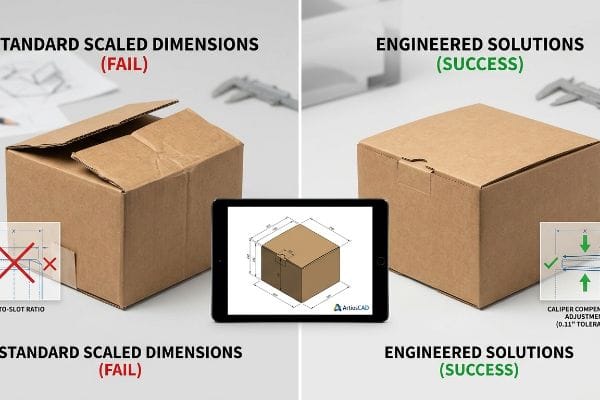
但是,當機器開始運轉,實物開始斷裂時,僅僅了解理論是不夠的。.
為什麼標準比例尺寸在工廠車間會失效
這是一個常見的陷阱,即使是經驗豐富的採購團隊也容易犯:他們收到一個定制尺寸紙盒的平面 Adobe Illustrator 文件,就想當然地認為它已經可以用於批量生產。他們按照完全相同的理論寬度繪製互鎖卡扣和折疊槽,完全忽略了瓦楞紙板的實際厚度。當一塊 0.11 英吋(3 毫米)厚的瓦楞紙板折疊 90 度時, 紙纖維會佔據一定的空間體積¹⁴。
這並非紙上談兵——我在生產車間親身經歷過才明白這一點。 2022年,我讓我的首席包裝工程師馬克用客戶提供的未經調整的二維向量檔案快速製作一個客製 尺寸的落地展示架 。我們當時的想法是跳過數位卡尺補償步驟,這樣可以節省時間。兩個小時後,在包裝線上,我聽到了令人作嘔的B型瓦楞紙板折疊斷裂的嘎吱聲。客製化的卡槽對於折疊的卡舌來說太緊了,迫使代工包裝人員必須用力壓扁瓦楞紙板才能組裝底座。結構完整性完全喪失。我立即將文件導入ArtiosCAD,並應用了 參數化卡尺補償演算法15</sup>,透過數學計算加寬了每個接收槽,以精確適應折疊的外半徑。這 0.09吋(2.4毫米)的公差調整<sup>16</sup> 不僅阻止了底座的坍塌;每台設備的聯合包裝組裝時間縮短了 42 秒,為客戶的客製化生產節省了大量人工費用。
| 空間盲點 | 工程解決方案 | 財務/合規投資報酬率 |
|---|---|---|
| 1:1 卡槽比 | 卡鉗補償演算法 | 消除緊密摩擦鎖 |
| B型槽折疊半徑壓潰17 | ArtiosCAD 參數調整18 | 防止材料疲勞撕裂 |
| 裝配線減速 | 工程機械間隙 | 降低30%的勞動成本19 |
我不相信平面的電腦圖;我更相信折疊瓦楞紙板嚴苛的物理公差。.
🛠️ 哈維的辦公桌: 您的代工包裝商是否因為您的訂製紙箱在裝配線上無法完美契合,而不得不使用雜亂的透明膠帶? 👉 取得一對一結構三維應力模擬 ↗ — 無需客戶經理介入,您將直接與結構工程師溝通。
最小訂購量是多少?
工業製造的核心在於依靠嚴格的門檻來防止營運損失,了解這些界限對於高效採購至關重要。.
最小訂單量從根本上來說是工廠啟動生產所需的最低數量。這項嚴格的物流基準確保了與工業原料採購、重型機械安裝時間和複雜的結構工程相關的巨額間接費用在每個生產週期內都具有經濟合理性。.
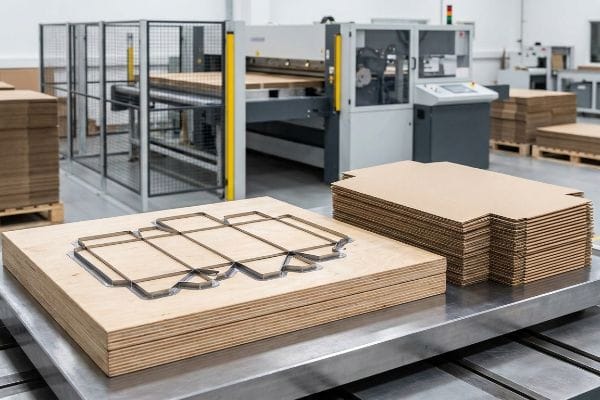
了解這些限制可以讓買家超越發票,並認識到沖壓單一顯示器所需的巨大機械力。.
工具經濟學背後的工程力學
當客戶問我為什麼會有最低起訂量限制時,我通常會指著我們車間裡一台沉重的客製化鋼刀模具。最低起訂量並非為了增加利潤,而是為了證明這些生產工具的實際價值。標準的模具由鋒利的金屬刀片組成,這些刀片被精確地錘入厚厚的膠合板底座中。無論您切割一個盒子還是五千個盒子,都必須為這套模具付費。試圖透過延長舊模具的使用壽命來規避最低起訂量費用,最終必然會損害產品品質。
我看到一些貿易公司試圖透過將多孔木質模切板存放在潮濕、未密封的倉庫中多年,來規避最低訂購量限制,希望無限期地重複使用。當客戶問我如何保證定製紙箱的鋒利結構完整性時,我會解釋我們的「全新模具」流程。當 木質模具吸收環境水分時,它會變形(22),導致金屬刀片錯位,產生鋸齒狀的毛邊切口, 破壞紙板的結構強度(ECT,即邊緣抗壓強度測試)(23 )。我透過實施最低訂購量策略來消除這種風險,該策略允許我們為每個大批量訂單雷射切割一個全新的、完全垂直的鋼製模切板,從而保證絕對鋒利的切割精度和倉庫組裝的順暢性。
| 工具退化風險 | 工程解決方案 | 財務/合規投資報酬率 |
|---|---|---|
| 木質底座受潮變形24 | 新工具協議 | 保證切割鋒利無比 |
| 鈍鋼刀片撕裂 | 雷射燒製的新模具25 | 防止邊緣壓碎失效 |
| 組裝摩擦鎖 | 校準後的數控刀片對準26 | 加快訂單履行速度 |
我設計的解決方案符合物理定律,確保每個客製化包裝盒都能在倉庫壓力下完美組裝。.
🛠️ 哈維的辦公桌: 您目前的供應商是否為了人為降低您的單位成本而回收利用變形的鋼模,導致您的零售展示品邊緣參差不齊? 👉 申請免費模具審核 ↗ — 我會在 24 小時內親自審核每一份結構文件。
結論
你可以選擇更便宜的供應商,但當一塊32 ECT的電路板因為卡尺厚度被忽略而在潮濕的倉庫中坍塌,導致裝配線速度降低約30%,並立即遭到零售商的拒收時,你就會意識到,脫離實際應用,標準尺寸毫無意義。最近,一項重要的全國推廣計畫在生產前,就透過工程審核發現了一個致命的0.07吋(2毫米)的公差誤差。別再讓你的行銷預算白白浪費在失敗的展示品上,讓我親自為 你設計下一次推廣方案↗, 確保結構投資報酬率最大化。
“膠印覆膜與數位印刷:工業買家指南…”, https://mdmpkg.com/litho-laminited-vs-digital-printing-premium-corrugated-packaging-2/。本文證實,膠印覆膜製程涉及大量的固定設置成本,因此需要更高的產量才能實現經濟效益。證據作用:技術驗證;來源類型:製造指南。支援:製程物理特性與最小起訂量之間的連結。範圍說明:專門針對膠印製程 。 ↩
“膠印與數位印刷:成本、品質及選擇時機 | QinPrinting”, https://www.qinprinting.com/offset-printing-vs-digital-printing/。確認專業膠印印刷的標準技術要求和固定成本。證據作用:程序驗證;來源類型:工業印刷手冊。支持:機械設置成本的合理性。範圍說明:專注於高端膠印 。 ↩
“拼版印刷”, https://en.wikipedia.org/wiki/Gang_run_printing。技術解釋:在光刻技術中,「拼版」或「拼接」是指將固定印版費用分攤到多個小訂單上。證據作用:技術驗證;來源類型:印刷業手冊。支援:降低小批量印刷設定成本的機制。範圍說明:僅限於相容的結構輪廓 。 ↩
“低成本處理器上的膠印版品質感測器”, https://pmc.ncbi.nlm.nih.gov/articles/PMC3869988/。技術文件解釋了將多個小批量印刷合併到單一印版上以分攤成本的過程。證據作用:製程驗證;來源類型:工業印刷手冊。支援:取消單獨的預付印版費用。適用範圍說明:專門適用於膠印 。 ↩
“3D列印機校準革命——逐步提升…”, https://www.youtube.com/watch?v=rp3r921DBGI。產業基準或軟體案例研究量化了透過自動RIP校準與手動註冊相比所節省的時間。證據作用:定量驗證;來源類型:技術白皮書。支援:自動校準在減少浪費方面的效率。範圍說明:百分比可能因硬體規格而異 。 ↩
《了解膠印複合包裝和單面複合》, https://pmpackaging.com/posts/2025/03/understanding-litho-laminated-packaging。包裝工程指南,描述如何在不同產品線中使用標準化模切來降低模具成本。證據作用:方法論驗證;來源類型:包裝工程教科書。支援:提高小批量膠印複合包裝的利潤率。範圍說明:要求所有訂單的尺寸標準化 。 ↩
“層壓製程中水分的影響 – AICC Now”, https://now.aiccbox.org/effects-of-moisture-in-the-lamination-process/。驗證聚乙烯醇 (PVA) 是傳統膠印層壓製程中將印刷紙張貼到瓦楞紙板上的標準黏合劑。證據作用:材料驗證;來源類型:包裝工程指南。支援:識別製程中使用的標準材料。範圍說明:僅適用於濕膠層壓 。 ↩
“包裝水性膠黏劑”, https://next.henkel-adhesives.com/us/en/articles/packaging-water-based-adhesives.html。驗證瓦楞紙複合中聚乙烯醇(PVA)膠合劑的特定固化時間和物理要求。證據類型:技術規範;來源:工業用膠合劑手冊。適用範圍:膠印複合生產中的瓶頸。範圍說明:固化時間可能因環境條件而異 。 ↩
“相對濕度對瓦楞紙板抗壓強度的影響…”, https://open.clemson.edu/all_theses/3225/。本文從技術角度驗證了膠印層壓中使用的聚醋酸乙烯酯 (PVA) 膠粘劑如何因吸濕而導致瓦楞紙板基材翹曲或彎曲。證據作用:技術驗證;來源類型:包裝工程手冊。支持論點:濕膠黏劑會導致材料變形。範圍說明:專門針對多孔基材上的層壓製程 。 ↩
“數位印刷 vs. 柔版印刷:哪種更適合您的標籤?”, https://www.bluelabelpackaging.com/blog/digital-vs-flexo-printing-which-is-right-for-your-labels/。證據表明,直接在紙板上進行數位印刷無需實體印版和模具,從而避免了通常為攤銷設定成本而要求的高最低訂購量 (MOQ)。證據作用:業界標準驗證;來源類型:印刷業指南。支持:數位系統可以降低產量限制的說法。範圍說明:比較數位印刷和類比印刷的工作流程 。 ↩
“層壓 | 漢高膠粘劑”, https://next.henkel-adhesives.com/us/en/articles/laminating-adhesives-to-improve-productivity.html。本文從技術角度解釋了膠印層壓製程中聚醋酸乙烯酯 (PVA) 膠粘劑如何導致瓦楞紙板因潮濕而翹曲。證據作用:技術原因;來源類型:材料科學手冊。支援:瓦楞紙板翹曲的原因。範圍說明:僅適用於水性膠合劑 。 ↩
《瓦楞紙板生產:找到合適的方案》, https://www.packagingimpressions.com/article/corrugated-production-finding-right-fit/。成本對比分析表明,數位印刷無需像膠印那樣使用實體印刷版(模具)。證據作用:財務驗證;來源類型:產業成本分析。支援:直接在紙板上應用油墨的投資報酬率。範圍說明:重點關注初始設定成本 。 ↩
“UV平板印表機工作原理:從印字頭到UV固化”, https://seniorprinter.com/uv-flatbed-printer-working-principle-from-print-head-to-curing/ 。詳細闡述了UV固化油墨在紫外光照射下立即聚合的機制,無需等待液體乾燥時間。論證作用:技術機制;來源類型:印刷業技術指南。支援:工程解決方案的效率。適用範圍:適用於UV固化油墨系統。
“五層瓦楞紙板彎曲剛度的分析測定…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/。包裝技術指南解釋說,材料厚度(厚度)需要特定的折疊餘量,因為材料在彎曲時會佔據物理空間。證據作用:技術驗證;來源類型:工程手冊。支持:折疊過程中會消耗物理體積的論點。範圍說明:適用於瓦楞紙板 。 ↩
“在 ArtiosCAD 中更快地更新紙箱材料厚度”, https://www.youtube.com/shorts/_PbcM-Jb5xk。結構包裝設計軟體文件詳細介紹如何使用參數變數根據材料厚度自動調整尺寸。證據作用:工具驗證;來源類型:軟體技術手冊。支援:應用數學演算法實現幾何穩定性。適用範圍說明:專用於專業 CAD 軟體 。 ↩
《瓦楞紙箱尺寸公差完整指南 – Upack》, https://www.upack.in/blog/post/complete-guide-on-corrugated-box-dimension-tolerance?srsltid=AfmBOor71i5JgFqcHwgR701THpVKvARBRBRWpd6UwgR701THpVK。 B型瓦楞紙板的技術規格定義了所需的折疊餘裕和厚度補償,以防止結構失效。證據作用:技術驗證;來源類型:包裝產業標準。支援:折疊公差所需的精度。範圍說明:可能因紙板等級和製造商而異 。 ↩
“瓦楞紙板抗壓強度的估算…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/。本文從技術角度解釋了在折疊過程中,如果不考慮彎曲半徑,B型瓦楞紙板材料是如何坍塌的。證據類型:技術規格;來源:包裝工程手冊。支持:材料疲勞撕裂的原因。範圍說明:僅適用於B型瓦楞紙板的厚度 。 ↩
“包裝設計軟體(結構)– Core77 討論區”, https://boards.core77.com/t/package-design-software-structure/17140。驗證 ArtiosCAD 的參數化功能,使其能夠自動調整材料厚度和折疊餘裕。證據角色:工具驗證;來源類型:軟體文件。支援:針對尺寸盲點的工程解決方案。範圍說明:著重於 CAD 軟體功能 。 ↩
“分析整個流程的成本影響… – PMC”, https://pmc.ncbi.nlm.nih.gov/articles/PMC11920401/。行業數據或案例研究表明,透過優化機械間隙,可以減少組裝時間和人工成本。證據作用:經驗指標;來源類型:工業工程報告。支援:工程包裝解決方案的財務投資報酬率。範圍說明:行業通用百分比 。 ↩
《模切車間木製模具製作終極指南 | 鋼刀切割…》, https://yitaipacking.com/ultimate-guide-to-wooden-die-making-for-die-shops/ 。模切工具製造的行業標準確認了將硬化鋼刀組裝到膠合板底座上的做法。證據作用:事實查核;來源類型:工業製造手冊。支援:模具的技術構造。範圍說明:僅限於鋼刀模具。 ↩
“影響鋼刀模具壽命的關鍵因素。2026 年…”, https://lwleathers.com/blogs/news/what-is-the-life-time-of-a-steel-rule-die-2026-updated-guide?srsltid=AfmBOoptvx_aoxAgj332xVxAgaccgAcgAwgAxAwgAxAgAxAgAxAwgAxAgAxAgAgiiFkdAgA70CN。關於刀具磨損週期的技術數據解釋了刀片磨損如何影響切割精度和刃口品質。證據作用:因果驗證;來源類型:品質保證文件。支援:刀具更換的必要性。範圍說明:專門針對精密模切 。 ↩
《木材在水分流失過程中的變形和開裂綜述-PMC》, https://pmc.ncbi.nlm.nih.gov/articles/PMC10422486/。關於木材基材吸濕性能的技術文獻證實,吸濕會導致尺寸不穩定和翹曲。證據作用:物理性能驗證;來源類型:材料科學手冊。支援:濕度與模具翹曲之間的因果關係。範圍說明:重點關注木質工業工具 。 ↩
“類比和數位摺痕線對機械性能的影響…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/。包裝工程標準描述了切割不良導致的鋸齒狀邊緣或結構變形如何降低瓦楞紙板的垂直抗壓強度。證據作用:技術驗證;來源類型:業界標準。支持:切割品質會影響ECT評級的說法。範圍說明:適用於瓦楞紙板材質 。 ↩
“木材翹曲的四種類型(它們的成因和成因…… – YouTube)”, https://www.youtube.com/watch?v=NEHowi-_hvw。本技術文件闡述了木材的吸濕性及其在潮濕環境下易翹曲的特性,以及這種特性如何影響刀具的精度。證據類型:材料科學事實;來源類型:材料特性手冊。論證:在精密刀具中使用木質基材的風險。範圍說明:取決於木材種類和濕度等級 。 ↩
“十大雷射問題及解決方案 – YouTube”, https://www.youtube.com/watch?v=k_fnsQYJYm0。驗證雷射切割模具技術,以防止工業切割過程中材料變形和邊緣壓碎。證據作用:技術驗證;來源類型:工程手冊。支援:雷射切割模具在保持邊緣完整性方面的有效性。範圍說明:重點關注高精度工業模具 。 ↩
“精密刀具對準技術的研究進展…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC11509547/。分析了精密數控對準如何降低裝配線中的機械摩擦,從而提高操作速度。證據作用:性能指標;來源類型:工業工程研究。支援:校準與交付加速之間的連結。適用範圍說明:適用於自動化組裝環境 。 ↩