如果你完全依賴傳統的膠印技術來製作 零售展示品,那麼你的供應鏈就會面臨潛在的化學問題、龐大的印前瓶頸和高昂的設定成本。
膠印的缺點包括初始設置成本高、金屬版材昂貴以及必須採用濕式黏合工藝。膠印覆膜本質上是在大面積紙板表面使用水性膠,這會產生巨大的表面張力,如果未在工廠精確的重壓下進行精細固化,則可能導致結構變形。.
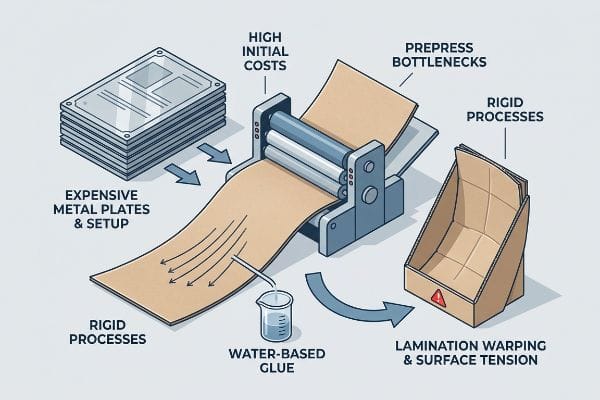
雖然膠印能夠提供無可否認的視覺保真度,但了解其物理限制是防止優質影像破壞厚重紙板結構的唯一方法。.
光刻技術的缺點是什麼?
主要問題不在於墨水,而是將濕紙與堅硬的瓦楞紙板結構結合在一起的機械原理。.
平版印刷的缺點主要源自於結構層壓方面的衝突。由於平版印刷機是在單獨的頂層紙張上進行印刷,因此需要使用水性聚醋酸乙烯酯粘合劑將其粘貼到瓦楞紙板基材上,這使得整個顯示板極易受到吸濕、纖維膨脹和機械捲曲的影響。.
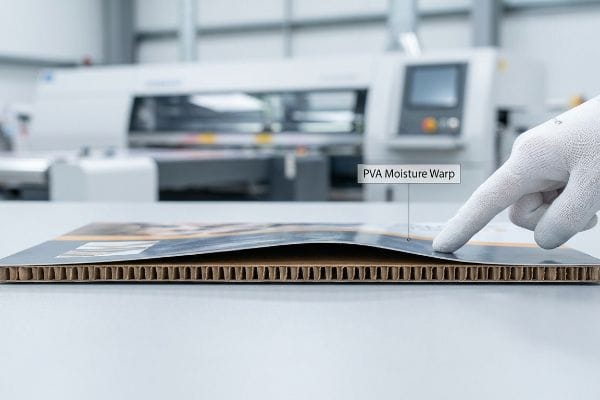
當你超越了數位校樣的理論美感,工廠車間就會揭示濕式覆膜製程殘酷的化學現實。.
PVA水分引起的翹曲變形
在審查客戶的展示方案時,我經常發現品牌完全忽略了膠印覆膜製程的化學原理。他們想當然地認為,將高解析度印刷的紙張貼到硬質瓦楞紙板上就能得到一個完全平整的結構面板。他們忘記了,傳統的膠印製程需要在大面積表面上使用水性聚乙烯醇(PVA)膠合劑¹ 。如果沒有合理的製程設計,這些水分會侵蝕紙張的纖維網² ,在模切工序開始之前就破壞其結構剛性。
在我的工廠裡,我經常看到採購團隊為了追求極致的視覺衝擊力,要求使用高達 60 英寸(152.4 厘米)的巨型側板,並採用光刻技術進行印刷,卻完全忽略了化學張力的影響。這並非紙上談兵——我在測試現場親眼目睹了這種情況:濕潤的 PVA 膠水在工廠的空氣中固化時,膠粘劑 收縮,產生巨大的表面張力³ ,導致標準的單層測試襯板像薯片一樣向內彎曲, 垂直承載 4% 2% 2% 2% 2%2 。採購團隊允許我修改他們過度簡化的電子表格後,我實施了一套嚴格的固化重量控制方案。我將新層壓的板材堆疊在精確配重的壓板下 24 小時,以確保其平整固化,並引入平衡的雙層板結構來抵消聚合物的張力。透過消除這種向內的彎曲,我確保了結構角保持完全的垂直強度,消除了頭重腳輕的商品陳列架傾倒的風險,避免了客戶立即被零售商拒收,同時保持了巨大的扁平包裝物流優勢,一個未彎曲的扁平瓦楞紙板集裝箱可以替代四個完全組裝好的硬質展示架集裝箱。
| 指標/特徵 | 通用光刻方法 | 工程現實 |
|---|---|---|
| 黏合劑固化 | 空氣乾燥環境固化 | 24小時死重壓5 |
| 表面張力 | 被忽略,導致木板彎曲6 | 平衡式雙層背襯 |
| 邊緣壓碎屈服 | 水分脅迫下滴落 | 保持100%的ECT強度7 |
我絕不允許濕化學破壞物理定律。如果聚乙烯醇(PVA)膠的張力在印刷品到達碼頭之前就永久地損壞了您堅固耐用的零售展示架,那麼一張優質的膠印品就毫無價值。.
🛠️ 哈維的辦公桌: 您高大的膠印貼面側板是否暗中向內彎曲,從而降低了您的動態承重能力? 👉 申請免費結構平整度審核 ↗ — 我會在 24 小時內親自審核每一份結構文件。
印刷品和石版畫哪個比較好?
數位印刷和傳統膠印之間的選擇完全取決於您的零售活動的規模和所需的上市速度。.
標準印刷和膠印的區別在於其機械原理。膠印使用蝕刻金屬版和膠印滾筒,能夠為大批量生產提供無與倫比的高保真色彩一致性。而直接印刷到板材上的數位印刷則使用UV固化液態聚合物,無需設定時間,為小批量印刷提供了極大的靈活性。.
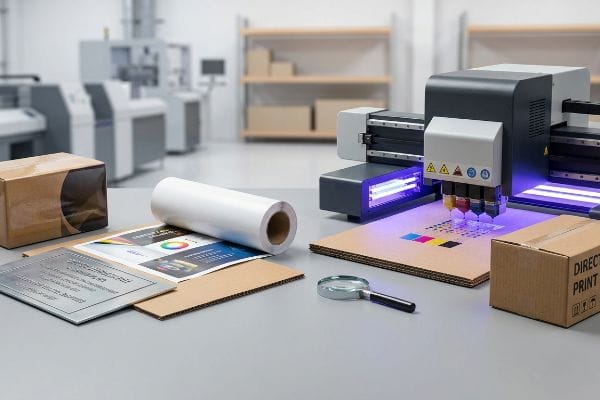
要做出正確的物流選擇,你必須拋開行銷術語,並具體觀察油墨與紙板基材的物理相互作用。.
即時聚合優勢與高保真標準
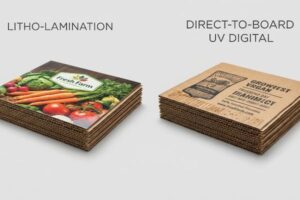
從嚴格的製造角度來看,傳統的膠印覆膜工藝和直接在紙板上進行UV(紫外線)數位印刷解決的是完全不同的機械問題。膠印過程將極薄的油墨層塗覆在獨立的塗層面紙上,然後再將其粘合到瓦楞紙板的瓦楞結構上,從而保證 數萬個單元都能獲得最大的光澤度和絕對的Delta-E色差一致性<sup>8</sup>。然而,現代數位印刷完全繞過了二次覆膜步驟, 直接將液態油墨噴印到未經處理的瓦楞紙板上<sup>9</sup>。
核心工程差異在於固化化學和工具要求。 膠印需要昂貴的客製化蝕刻鋁版<sup>10</sup> 和濕式PVA膠黏劑,這造成了嚴重的印前瓶頸,但能大幅降低大規模零售產品的單位成本。相較之下, 平板數位印刷利用了即時聚合反應<sup>11</sup>。專用列印頭噴灑液態油墨,而紫外線陣列則在油墨接觸多孔板材的瞬間將其固化成堅固耐用的聚合物薄膜。這完全防止了油墨滲入紙張纖維,確保無需二次塗佈面層即可獲得清晰的圖像。由於無需金屬版和延長膠合劑乾燥時間,這種直接印刷到板材上的方法具有無與倫比的靈活性,使工程師能夠快速製作原型並生產小批量結構展示品,同時完全避免了濕式層壓工藝帶來的化學變形風險。
| 指標/特徵 | 光刻層壓 | UV數位平板掃描儀 |
|---|---|---|
| 模具成本 | 高初始金屬板 | 零實體車牌成本12 |
| 基板工藝 | 塗層片材黏合在板上 | 直接噴射到機載 |
| 治癒機制 | 蒸發式水分乾燥13 | 瞬時紫外線聚合14 |
我總是建議買家根據供應鏈速度直接選擇印刷方式。在大量印刷時,如果想要嚴格保護品牌的色彩,可以使用膠印覆膜製程;但如果速度至關重要,則應採用UV數位印刷。.
🛠️ 哈維的辦公桌: 您目前的印刷方式是否推高了最低訂購量,並阻礙了您快速推出的促銷產品? 👉 取得免費印刷方法評估 ↗ — 100% 保密。您尚未發布的零售設計稿絕對安全。
膠印比數位印刷更好嗎?
宣稱哪一種技術更勝一籌是個陷阱;膠印技術在數量經濟上勝出,但在物理模切階段引入了巨大的機械公差風險。.
是的。膠印在保證大批量印刷色彩一致性方面優於數位印刷,但它對實體製造公差的要求更高。由於膠印需要將單獨的印刷紙張實體貼在厚厚的瓦楞紙板上,因此極易受到機械層壓位移的影響,需要較大的出血邊距來防止邊緣外露。.
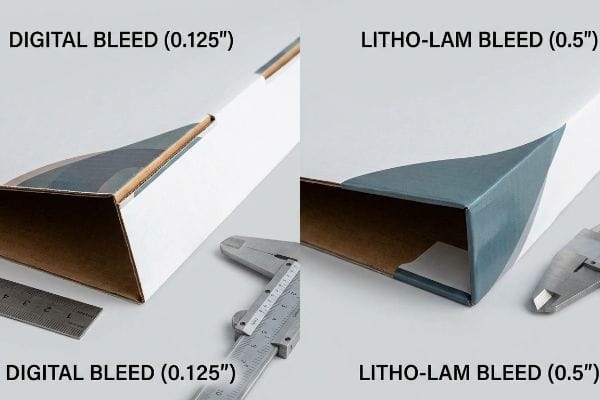
平面設計師在電腦顯示器上構思的作品,很少能完美地轉化為膠印覆膜機混亂、高速運轉的現實。.
光刻偏移滲漏指令
在評估結構性印前文件時,我經常看到商業平面設計師將標準的 0.125 英吋(3.17 毫米)數位印刷出血應用於厚瓦楞紙板的模切線。他們想當然地認為,膠印覆膜的面紙可以像直接印刷到紙板上的數位印刷品一樣,以完全相同的微觀精度進行模切。他們嚴重誤解了將濕紙壓平並粘貼到厚紙板上的物理過程本身就需要用到自動化裝裱設備,這引入了更大的 物理偏差容差,而標準數碼印刷則完全避免了這一點¹⁵。
這並非紙上談兵——去年我親身經歷了這樣的慘痛教訓。當時我讓我的首席印前工程師馬克用客戶的標準數位模切線為一個複雜的互鎖式落地展示架進行試印。結果,問題就出在安裝環節了。設計依賴極小的商業出血邊距,完全忽略了自動覆膜傳送帶的機械滑動。我至今仍清楚記得鋼刀模頭刺穿厚紙板時發出的刺耳而重複的咔嗒聲,隨後我立刻意識到,覆膜過程中頂層紙張發生了輕微的位移。結果是出現了嚴重的毛邊——醜陋的棕色紙張邊緣沿著主標題清晰可見的90度折疊線完美地暴露出來。為了解決這個問題,我立即將檔案匯入RIP(光柵影像處理器)軟體,重新計算了覆膜傳送帶的機械偏移,並嚴格控制了每條物理切割線後方至少0.5英吋(12.7毫米)的出血邊距。這種大面積的強制出血就像一張精心設計的安全網,防止覆膜移位,確保印刷的圖案完美地包裹住每一個邊緣,防止出現視覺缺陷,否則高端化妝品的零售商拒收率將達到 100% 。
| 指標/特徵 | 普通數字出血 | 石印-拉姆現實 |
|---|---|---|
| 出血邊緣 | 0.125吋(3.17毫米)18 | 最小 0.5 英吋(12.7 毫米)19 |
| 邊緣覆蓋 | 紙張移位過程中發生故障 | 100% 視覺包邊 |
| 機器公差 | 靜態微精度 | 動態層合板漂移20 |
我在印前實驗室投入大量時間和金錢,就是為了讓您在零售環節不損失利潤。您必須重視覆膜機的機械偏差,以免造成災難性的視覺缺陷。.
🛠️ Harvey's Desk: 您的廣告公司設計師是否在不小心將膠印偏移邊緣閃爍硬編碼到大規模零售展示方案中? 👉 申請免費印前模切線公差檢查 ↗ — 沒有客戶經理中間環節。您可以直接與結構工程師溝通。
一塊石版可以重複使用幾次?
雖然歷史上的石版印刷使用永久性石灰石,但現代瓦楞紙板製造依賴於會迅速老化的鋁板和多孔木製切割模具,這些都不可能永久使用。.
現代平版印刷工具不能無限期使用。雖然歷史上的石版可以重複使用,但工業用波紋平版印刷採用的是薄鋁印刷版和木質鋼刀模具。這些高度精密的結構性工具極易受到微觀磨損、環境濕度影響而變形以及刀片疲勞的影響,因此需要頻繁更換才能確保零售品質。.
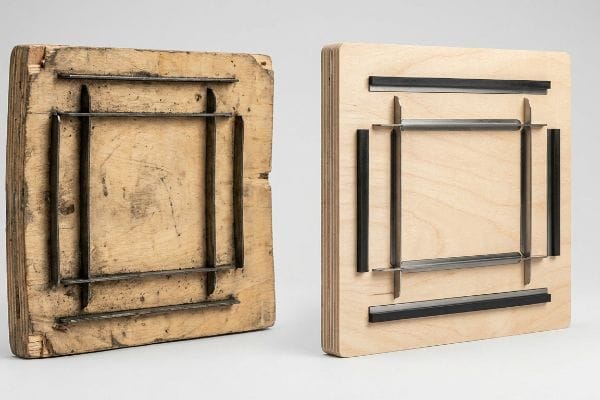
試圖延長實體製造工具的使用壽命以節省前期幾美元,是破壞大規模零售推廣的最快方法。.
工具退化陷阱
在審查長期展示材料供應合約時,我經常發現採購團隊要求我的工廠在多個季度的補貨訂單中重複使用相同的膠印版和結構切割模具,以避免支付標準的模具費。他們將生產工具視為永久的、不可摧毀的資產,而不是會不斷損耗的實體零件。他們忽略了一個事實:標準的鋼刀模具嵌入在未經處理的膠合板中,而膠印鋁版在高速、磨損性強的送紙操作中會產生微小的表面划痕。
在我的工廠裡,我經常看到採購人員使用六個月前的模具,反覆追加第三批甚至第四批訂單,完全無視非恆溫倉庫的環境物理特性。這並非紙上談兵——我在測試車間親眼目睹過這種情況:我取出一塊陳舊、多孔的木質模切板,它已經吸收了工廠裡半年多的濕氣。 木材會膨脹變形,導致鋼製壓痕刀片23 偏離其精確的90度對準。當我用數位千分尺測量第一次壓痕時,發現 主承重摺痕24處,這立即危及了模切板的結構抗壓強度。採購團隊允許我放棄他們過時的成本節約政策後,我制定了一項強制性的「新模具流程」。我嚴格規定,對於每個主要生產批次,都必須使用雷射燒製全新的鋼刀模具,並蝕刻新的膠版。由於我堅持使用新鮮金屬,因此保證了絕對鋒利的切割精度,從而確保最終的聯合包裝組裝時間因無摩擦、完美方形的卡扣鎖定而減少高達 25%。
| 指標/特徵 | 舊工具再利用 | 新工具協議 |
|---|---|---|
| 模座材料 | 受潮變形的膠合板25 | 新近雷射切割的板材 |
| 刀片校準 | 嚴重的機械偏差26 | 絕對真零偏差 |
| 選項卡組件 | 高摩擦力,撕裂 | 無摩擦、清潔的卡扣27 |
我絕對不會讓一塊老舊變形的木頭決定一台重型商品展示櫃的結構壽命。投資購買新的金屬模具是必須的保險措施,而不是可有可無的支出項目。.
🛠️ 哈維的辦公桌: 您目前的供應商是否在悄悄重複使用受潮變形的切割模具,從而降低您瓦楞紙板展示架的組裝速度? 👉 申請免費結構完整性模具審核 ↗ — 我會在 24 小時內親自審核每一份結構文件。
結論
忽視潮濕PVA的濕度張力、機械層壓偏移以及模具變形等殘酷的物理現實,會在您的商品到達門市之前就嚴重損害您的運輸投資回報率。最近,一項重要的全國推廣活動在生產前就因2毫米的公差誤差而遭遇了致命的挫折。不要讓這些看不見的製造公差破壞您的行銷活動;讓我親自使用我的 免費膠印覆膜印前和模具審核服務↗ 來檢查您的結構文件,從數學角度保證無縫銜接的聯合包裝和完美的零售執行。
“水性複合 | 低氣味軟包裝”, https://anacottepackaging.com/pages/water-based-lamination?srsltid=AfmBOooKg4cBx0YDUfj315v5U088Gb2s9fknKx50qXgmy2HQ5MJ_APtl。 [膠印複合行業標準規定了水性聚醋酸乙烯酯(PVC)用於將印刷襯紙粘合到瓦楞紙板的要求]。證據作用:技術規格;來源類型:包裝產業標準。支持:膠印的化學要求。範圍說明:傳統濕式黏合方法 。 ↩
“纖維成分和乾燥條件對彎曲剛度的影響…”, https://bioresources.cnr.ncsu.edu/resources/influence-of-fiber-composition-and-drying-conditions-on-the-bending-stiffness-of-paper/。 [材料科學研究解釋了水性黏合劑中的水分如何滲透纖維素纖維,導致纖維膨脹並降低其結構剛度]。證據作用:因果機制;來源類型:材料科學期刊。支持:水分引起的纖維降解。範圍說明:適用於纖維素紙基材 。 ↩
“使用合適的材料消除瓦楞紙板翹曲…”, https://www.linkedin.com/posts/dancan-biari-53a135163_corrugated-packaging-cardboard-activity-7435791310604820480-L0io。 [聚醋酸乙烯酯的化學性質資料表描述了水分蒸發過程中發生的收縮過程,該過程會對基材產生機械應力]。證據作用:機械解釋;來源類型:化學性質資料表/材料科學期刊。支援:翹曲的根本原因。範圍說明:特別指水性黏合劑 。 ↩
“瓦楞紙板邊緣抗壓試驗中的全場測量…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8199211/。 [關於瓦楞紙板性能的技術報告將驗證膠合劑引起的翹曲與邊緣抗壓試驗 (ECT) 值降低之間的相關性]。證據作用:定量驗證;來源類型:技術標準/產業報告。支持:PVA 收縮對結構強度的影響。範圍說明:特別指 T811 測試 。 ↩
“瓦楞紙板黏合劑的製備 – Pkg Solutions”, http://pkgsolutions.co.uk/kb/Corrugating_Adhesives.php。 [膠印複合製程的技術工程指南會規定聚乙烯醇(PVA)黏合劑穩定且不發生翹曲所需的固化時間和壓力]。證據作用:技術規格;來源類型:工程手冊。支持:針對剛性瓦楞結構的最佳化固化製程。範圍說明:適用於高端工程瓦楞紙板解決方案 。 ↩
“利用…識別瓦楞紙板的幾何特徵”, https://pmc.ncbi.nlm.nih.gov/articles/PMC10346967/。 [材料科學文獻中關於吸濕膨脹的描述闡述了水分施加導致的表面張力不平衡如何引起複合板的彎曲]。證據作用:因果機制;來源類型:學術教科書。支援:通用光刻中翹曲變形的原因。範圍說明:特指在瓦楞介質上進行濕紙塗佈 。 ↩
“利用…估算瓦楞紙板邊緣抗壓強度”, https://pmc.ncbi.nlm.nih.gov/articles/PMC9961700/。 [TAPPI 或 ASTM 標準化測試數據可為各種膠合劑固化條件下邊緣抗壓強度保持率提供基準]。證據作用:性能指標;來源類型:技術標準。支援:工程瓦楞紙板的結構完整性。範圍說明:特別指邊緣抗壓強度測試指標 。 ↩
“數位印刷與膠印:有何不同? – Solopress”, https://www.solopress.com/blog/print-inspiration/digital-vs-lithographic-printing-whats-the-difference/。 [產業技術手冊或色彩科學論文證實,在大量生產中,膠印的Delta-E偏差低於數位印刷]。證據作用:技術驗證;來源類型:技術標準。支援:膠印在色彩一致性方面的優勢。適用範圍:特別指大規模工業生產 。 ↩
“哪種印刷工藝最適合瓦楞紙包裝?”, https://www.assetliquidity.net/blog/what-printing-process-is-best-for-corrugated-packaging。 [數位印刷機製造商的技術規格證實,UV直印紙板無需單獨的塗層面紙]。證據作用:製程驗證;來源類型:製造商技術規格。支援:數位印刷工作流程的效率。範圍說明:僅限於UV直印紙板技術 。 ↩
“膠印用版如何?——Rotatek”, https://rotatek.com/plates-offset-printing/。 [權威的印刷技術資料會詳細介紹膠印中使用的具體印版材料和化學蝕刻工藝]。證據作用:事實查核;來源類型:產業手冊。支援:膠印的高昂印前成本和複雜性。範圍說明:指傳統膠印標準 。 ↩
“用於紫外光固化的自修復聚合物的研究進展…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC10748115/。 [關於紫外光固化油墨的技術文件將解釋液態單體在紫外光照射下轉化為固態聚合物薄膜的光化學反應]。證據作用:技術機制;來源類型:材料科學期刊。支援:直接印製到板材上的速度和耐久性。範圍說明:專門針對紫外光固化數位系統 。 ↩
“了解數位印刷和膠印的成本差異”, https://www.pdi.co.uk/insights/understanding-the-cost-differences-between-digital-and-litho-printing。 [數位印刷與膠印的比較證實,數位印刷工作流程無需使用實體印版,從而降低了設定成本]。證據作用:經濟事實;來源類型:印刷成本分析。支援:數位印刷的成本效益。範圍說明:指印前工具 。 ↩
“覆膜製程中水分的影響 – AICC Now”, https://now.aiccbox.org/effects-of-moisture-in-the-lamination-process/。 [印刷業文件描述了溶劑或水從油墨中蒸發以乾燥膠印紙的過程]。證據角色:技術規格;來源類型:印刷教科書。支援:膠印乾燥機制。範圍說明:特別指傳統膠印/平版印刷工藝 。 ↩
“UV平板印表機工作原理:從印字頭到UV固化”, https://seniorprinter.com/uv-flatbed-printer-working-principle-from-print-head-to-curing/。 [一份關於UV固化的技術手冊或產業指南解釋了紫外線如何觸發化學反應,使油墨瞬間固化]。證據角色:技術規範;來源類型:業界白皮書。支援:UV數位固化速度。適用範圍:適用於UV固化油墨 。 ↩
“膠印覆膜與數位印刷:工業採購指南…”, https://mdmpkg.com/litho-laminited-vs-digital-printing-premium-corrugated-packaging-2/ 。 [瓦楞紙板裝裱機械的技術規範將量化覆膜製程固有的機械偏差(漂移),並將其與直接數位印刷的固定套準進行比較] 。證據作用:技術驗證;來源類型:機械規格手冊。支持:膠印覆膜需要更寬出血邊距的說法。適用範圍:適用於重型瓦楞紙板展示架製造。 ↩
“膠印覆膜機 – Lamina System”, https://www.laminasystem.com/machines/litho-laminating-machines。 [瓦楞紙包裝生產技術手冊詳細說明了覆膜傳送帶的機械差異如何導致印刷紙張與瓦楞紙板之間的錯位]。證據作用:技術解釋;來源類型:產業技術手冊。支持:覆膜偏移的因果機制。範圍說明:滑移程度因設備使用年限和維護情況而異 。 ↩
“了解包裝設計中出血的重要性”, https://epacflexibles.com/understanding-the-importance-of-bleed-in-packaging-design/?srsltid=AfmBOopEhRIjk_vPUk4MuHKQT3yxE9luMUHkDpFPwvsEb-6m。 [大批量膠印覆膜的印前工程指南規定,應採用更大的出血邊距,以補償黏合過程中的物理套準偏差]。證據角色:技術規格;來源類型:印前指引。支援:用於防止溢色的具體指標。範圍說明:具體邊距可能因模切複雜程度而異 。 ↩
「出血印刷入門:出血的定義和使用方法 – Binders, Inc.」 https://www.bindersinc.com/resources/what-is-bleed-printing。 [業界標準印刷指引證實,0.125 吋是數位印刷的基本出血需求]。證據作用:事實驗證;來源類型:業界標準;支持:數位出血規範。範圍說明:適用於大多數商業數位輸出的標準 。 ↩
“光刻層壓”, https://packlane.com/support/lithographic-lamination?srsltid=AfmBOopP56SqmwO_MOU1TaNgmDy9eNK5CC3S973mfDw_HfP0PlI7QEip。 [封裝工程師的技術規格證實,光刻層壓需要更大的出血邊距來補償機械位移]。證據角色:技術規格;來源類型:技術手冊;支持:光刻層壓出血要求。範圍說明:專門針對光刻層壓製程 。 ↩
“解決先進積體電路基板 (AICS) 中的總套刻漂移問題…”, https://semiengineering.com/addressing-total-overlay-drift-in-advanced-ic-substrate-aics-packaging/。 [層壓製程的工程文件解釋了將印刷片材黏合到基板時發生的物理偏差和材料移動]。證據作用:技術解釋;來源類型:工程教科書;支持:光刻層壓機公差風險。範圍說明:涉及生產的物理黏合階段 。 ↩
“瓦楞紙板平壓雷射模具製造——逐步流程”, https://www.ytdiemaker.com/news/step-by-step-guide-to-the-flatbed-laser-die-template-manufacturing-process.html。 [工業模切工具的技術規範將證實,鋼製模具通常安裝在膠合板或中密度纖維板(MDF)底座上以提供結構支撐]。證據作用:技術規範;來源類型:工業製造手冊。支撐:結構模具的材料組成。範圍說明:適用於瓦楞紙包裝應用 。 ↩
[PDF] 鋁版印刷 | 華盛頓州立大學藝術系, https://art.wsu.edu/documents/2023/08/aluminum-plate-lithography.pdf/。 [關於膠印中鋁版磨損的材料科學數據將記錄磨損性送紙和油墨摩擦對印版壽命的影響]。證據作用:因果機制;來源類型:印刷業技術論文。支援:印刷版磨損機制。範圍說明:專門針對高速工業印刷環境 。 ↩
“極端條件下的切割:優化刀片性能”, https://bladesdirect.net/blogs/news/cutting-in-extreme-conditions?srsltid=AfmBOorqhHeE-md92Q8y4ya3Di1m–NNYJpozTWXr8ZjqTtFJ1C-MAHr。 [權威的模具製造指南解釋了木質基材的吸濕性如何在高濕度環境下導致尺寸不穩定,進而造成嵌入式鋼尺的移位]。證據作用:技術驗證;來源類型:材料科學手冊。支撐:木材翹曲導致刀片錯位的機制。適用範圍:適用於非溫控工業環境 。 ↩
“瓦楞紙板箱抗壓強度的估算…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/。 [包裝工程標準定義了折疊精度的公差閾值,以及超出特定指標的偏差如何影響瓦楞紙板的垂直抗壓強度]。證據作用:技術規範;來源類型:工程標準。支持:折疊偏差與結構失效之間的關聯。範圍說明:著重於工業包裝中的承重折疊 。 ↩
“我的砧板會變形嗎?六個理由告訴你答案是‘不會’”, https://treeboard.com/blog/will-my-cutting-board-warp/ ?srsltid=AfmBOooELRp4Yp74jDWDQ_dIsibsTK3ol6aKfzm3Hhf0ICCnxqNbdyG。 [材料科學或工業工程的資料會解釋膠合板的吸濕性如何導致模切底座的尺寸不穩定和變形] 。證據作用:技術規範;來源類型:材料科學手冊。支援:舊模具的材料退化。範圍說明:重點關注木質基材。 ↩
“模切錯位問題的故障排除”, https://bmcpack.com/blogs/news/troubleshooting-die-cut-misalignment-issues-in-professional-die-cut-die-cutting-operations。 [模切製造標準將量化刀片在重複使用循環後發生的機械漂移和錯位]。證據作用:公制驗證;來源類型:製造標準。支援:重複使用模具中刀片對準的劣化。範圍說明:偏差以微米或毫米為單位測量 。 ↩
“硬質包裝折疊:壓痕、折疊線及…”, https://eliterigidboxes.com/blog/rigid-packaging-folding-creasing-fold-lines-and-assembly-best-practices/。 [工業包裝設計指南會定義在組裝過程中實現卡扣牢固鎖定所需的特定摩擦係數和公差]。證據作用:基準規範;來源類型:工業設計手冊。支援:新模具的性能標準。範圍說明:取決於特定的紙板等級和厚度 。 ↩