
您想要優質的套筒包裝來提升產品檔次,但要找到一家既能保證結構完整性又能提供高端印刷效果的可靠製造商,感覺就像一場無休止的猜謎遊戲。.
訂購套筒盒包裝需要提交結構模切線圖、選擇紙板等級和印刷工藝,之後才能批准用於批量生產的白色樣品。這種包裝方式可以無縫套在主包裝容器上,無需重新設計核心結構即可經濟高效地更新零售品牌形象。.
了解基本的訂購順序很容易,但要從數位設計過渡到實際工廠車間,就需要對工業公差有更深入的了解。.
哪裡可以印刷包裝盒套?
印刷客製化包裝套需要專用機器,但平面設計師經常發送的文件在物理上是不可能製造出來的,而且會產生嚴重的視覺缺陷。.
為包裝盒印刷封套需要與配備高速模切台和自動化覆膜生產線的專業膠印或數位印刷企業合作。這些生產設施可以將未經加工的平板紙板加工成色彩鮮豔、摺痕完美的封套,緊密包裹住您的主要商品包裝盒,從而最大限度地提高零售可見度。.
找到一家印刷店只是第一步,但盲目地將你的設計文件交給他們,卻是大多數品牌行銷預算白白流失的地方。.
自動印前出血危機
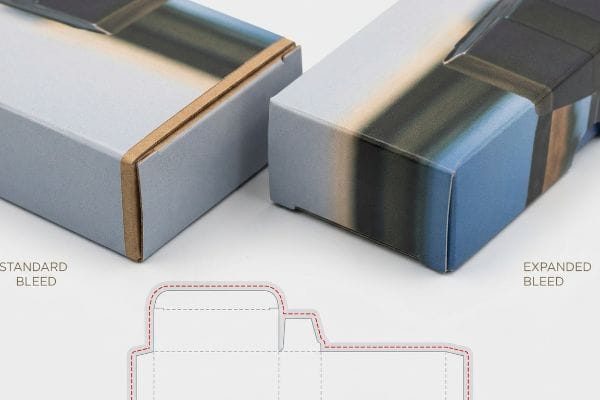
即使是經驗豐富的設計師,在設計稿件時也常常忽略商業印刷的機械實際情況。他們會在模切線上應用標準的 0.125 英寸(3.17 毫米)出血位¹ ,並想當然地認為數字文件在批量生產過程中能夠與實際紙板完美對齊。他們對待包裝套就像對待平面宣傳冊一樣,忽略了自動化機器將印刷好的面層紙張對齊到厚基材²時產生的嚴重機械公差偏差。
這並非紙上談兵——我在實際測試中就遇到過這種情況。一位客戶寄來了一份高端封套文件,出血位設定符合商業標準。當我的操作員將第一批產品送入膠印覆膜生產線時,我甚至能聞到PVA(聚醋酸乙烯酯)膠水固化的氣味,因為在自動機械裝裱過程中,頂層紙張發生了輕微的位移。正是這微小的偏差,導致最終折疊後的展示品邊緣露出了棕色紙板的裸露部分——也就是所謂的“閃光” 。我立即叫停了生產線,強制重新進行印前設計,嚴格地將出血位擴大到超過0.5英寸( 12.7毫米)。透過設定如此大的出血位,防止覆膜位移,我確保了印刷圖案能夠完全包裹住所有裸露的邊緣,消除了難看的邊框,避免了零售商的大量拒收。
| 印前工程 | 機械結果 | 財務投資報酬率 |
|---|---|---|
| 擴大出血邊緣 | 吸收層壓位移5 | 消除廢料 |
| 自動路徑映射 | 防止數控切割誤差6 | 加快採樣速度 |
| 專色筆觸 | 刀片嚙合乾淨俐落7 | 避免生產延誤 |
如果文件不符合這個實體標準,我會在印前階段將其拒收。修復一個電子文件只需十分鐘,但一次有缺陷的模切操作就會毀掉一整托盤昂貴的原料。.
🛠️ Harvey 的辦公桌: 您目前的包裝文件是否已針對自動化膠印覆膜工藝設定了正確的機械出血公差? 👉 申請印前模切線審核 ↗ — 我會在 24 小時內親自審核每個結構文件。
哪裡可以購買訂製包裝盒?
你可以從中間商、線上平台或直接製造商購買包裝盒,但拆分供應鏈會帶來巨大的營運風險。.
直接從提供全套服務的製造商購買客製化包裝盒,可確保對結構設計、材料採購和最終組裝進行集中控制。與透過分散的代工生產商合作不同,與單一的工廠合作夥伴合作可確保嚴格的品質控制,並消除高速零售生產過程中自動化生產線停機的風險。.
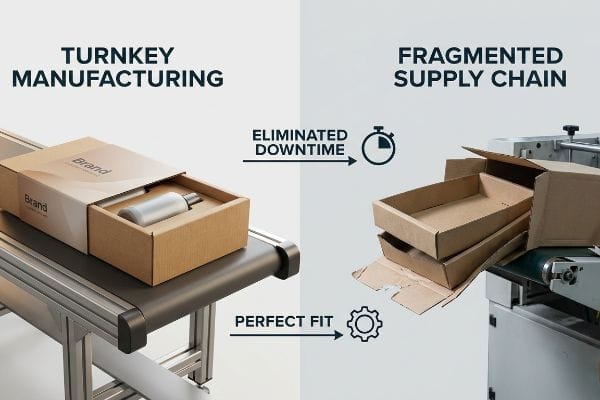
從多家廉價供應商購買零件固然誘人,但這種分散的策略通常會在組裝線上慘遭失敗。.
分散化供應鏈陷阱
採購團隊經常試圖透過選擇代工合約模式來人為地降低單位成本。他們從完全不同的供應商採購原料、印刷套和瓦楞紙組件,並假設最終的代工包裝商能夠無縫地將它們組裝起來。他們未能預見到 分散採購帶來的嚴重營運風險<sup>8</sup>,並想當然地認為A廠的紙箱能夠自動滑入B廠的托盤上而不會產生機械摩擦。
這並非紙上談兵——我在測試現場就遇到過這種情況。一位體育用品客戶試圖自行提供第三方內托盤,而讓我負責生產外包裝套。在試組裝過程中,這種不匹配的問題暴露無遺。第三方托盤稍微彎曲,強行將我生產的緊實外包裝套上去會導致自動化機器劇烈卡頓。我徹底放棄了代工模式,轉而採用一體化的交鑰匙解決方案。我將所有物料清單 (BOM) 全部整合到一個工廠內,透過 數學計算將 B 型瓦楞紙板與外包裝套的間隙精確匹配。透過 將整個組裝過程納入單一的監管鏈,我確保了包裝過程完全無摩擦,將每件產品的聯合包裝組裝時間縮短了 45 秒,從而保障了客戶的利潤率。
| 供應鏈策略 | 組裝結果 | 勞動投資報酬率 |
|---|---|---|
| 交鑰匙製造11 | 統一零件公差 | 消除生產線停機時間 |
| 單鏈監管12 | 完美組件適配 | 削減裝配工人 |
| 統一材料規範13 | 結構強度穩定 | 減少貨物損壞 |
我拒絕在我的自動化生產線上運行不同供應商的包裝組件。只有完全掌控原料紙板和最終的結構折疊,才能確保客戶的利潤。
🛠️ 哈維的辦公桌: 您分散的供應鏈是否導致自動化設備卡頓,並讓您支付每小時的罰款? 👉 整合您的包裝流程 ↗ — 100% 保密。您未發布的零售設計在我這裡絕對安全。
什麼是套筒包裝?
理解這種包裝形式不僅僅是美學問題;它關乎如何讓兩種截然不同的幾何形狀完美相互作用。.
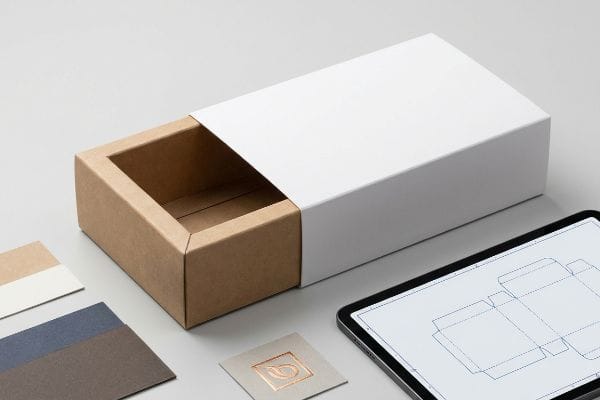
套筒包裝是一種客製化設計的紙板套,可水平或垂直滑套在主包裝盒、托盤或產品上。這種模組化結構為零售品牌宣傳提供了高保真度的圖形表面,同時利用精確的摩擦配合機制固定內部商品,無需使用永久性黏合劑。.
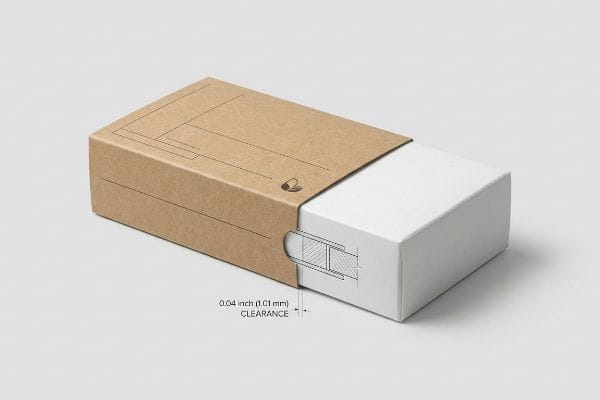
定義結構很簡單,但要精確控制內托盤和外殼之間的空間公差卻非常複雜。.
空間容差的物理學
當客戶問我這種包裝形式究竟包含哪些內容時,我通常會強調兩層結構之間的物理互動。套筒包裝 完全依靠滑動摩擦力來保持固定<sup>14</sup>,這意味著套筒的內部空間必須與底盒的外部尺寸完美匹配。如果公差過大,套筒在倉庫搬運過程中容易滑落;如果公差過小,紙纖維會相互纏繞,在組裝過程中容易撕裂。我設計的這些系統需要巧妙地 平衡大氣條件和機械間隙<sup>15</sup>。
就在上週,我站在CAD(電腦輔助設計)桌前,向一位新品牌經理展示我們如何定義功能性紙套。我將一個原型套在一個實心內紙盒上,並解釋說我們從不使用1:1的尺寸比例。由於紙板本身存在微小的表面摩擦,我透過數學計算,在內腔周圍預留了0.04吋(1.01毫米)的最小周長間隙。這種特定的幾何偏移公差可以打破摩擦鎖定,使代工包裝商能夠順暢地將紙套上,同時保持足夠的張力,使其能夠通過嚴格的ISTA(國際安全運輸協會)振動測試。這一切都與巧妙地利用空氣間隙有關。
| 間隙工程 | 結構相互作用 | 供應鏈投資報酬率 |
|---|---|---|
| 1毫米週長緩衝層18 | 消除摩擦鎖 | 加快聯合包裝速度 |
| 摩擦張力配合 | 固定內部托盤 | 省去了膠帶成本19 |
| 濕度間隙緩衝層20 | 董事會膨脹的解釋 | 阻止裝配撕裂 |
我完全從機械幾何的角度來設計包裝套。如果倉庫人員必須粗暴地將包裝盒硬塞進去,撕破包裝紙,那麼再美觀的圖案也毫無意義。.
🛠️ 哈維的辦公桌: 您的外包裝套筒在倉庫管理員組裝時是否容易卡住或撕裂? 👉 取得客製化空間公差審核 ↗ — 無需客戶經理,您可以直接與結構工程師溝通。
如何訂購客製化包裝盒?
有效訂購需要超越漂亮的數位藝術作品,提交基於數學製造現實的文件。.
客製化包裝盒的第一步是向結構工程師提供產品樣品或尺寸要求,工程師隨後會產生校準後的模切線圖。您必須指定紙張的確切等級,批准用於動態測試的白色實體樣品,並在批量生產開始前最終確定印前設計稿。.
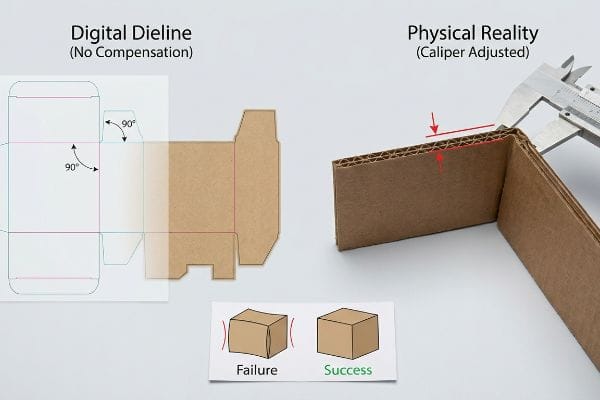
要取得報價很簡單,但是如果不考慮板材厚度就批准平面模切線,很快就會導致結構失效。.
隱藏的卡鉗補償偏移
採購團隊在訂購流程中,通常會先讓平面設計師在 Illustrator 中繪製出與對接面板寬度完全相同的互鎖卡扣和折疊槽。他們想當然地認為數位向量圖可以直接轉換為實體圖形,卻忽略了計算折疊後板材的實際厚度。 當一塊厚面板折疊 90 度時,會消耗材料<sup>21</sup>,從根本上改變整個結構的物理幾何形狀。
這並非紙上談兵——我在實際測試中就遇到過這種情況。一位客戶發來Illustrator的平面模切線圖,訂購一批高強度促銷包裝盒。我撕下他們之前失敗的原型紙,摸到邊角接縫處嚴重的彎曲。由於收口沒有 根據折疊的外半徑22,導致實物在組裝過程中嚴重變形。我立即放棄了他們的電子文件,並使用參數化設計軟體,對每個折疊處應用卡尺補償演算法。透過加寬收口,使其與 0.06英寸(1.52毫米)E型瓦楞紙板23,我保證了最終包裝盒組裝後零摩擦,無需使用粘合劑,避免了客戶尷尬的上市。
| 參數調整 | 生理後果 | B2B財務投資報酬率 |
|---|---|---|
| 卡鉗補償24 | 可適應板材厚度 | 消除人工返工 |
| 彎曲餘裕寬度25 | 防止笛子被壓碎 | 保護品牌資產 |
| 槽公差偏移26 | 確保方正組裝 | 降低勞動成本 |
我要求所有收到的模切線圖都必須通過嚴格的厚度補償檢查才能報價。如果在訂購階段忽略紙張的實際厚度,那麼您買到的只是昂貴的垃圾。.
🛠️ Harvey's Desk: 您上一批客製化包裝盒的面板是否因為設計師忽略了板材厚度而出現彎曲變形? 👉 申請參數化模切線重建↗ — 我會在24小時內親自審核每個結構文件。
結論
您可以選擇一家忽略卡尺補償的廉價供應商,但當這些錯位的套筒在聯合包裝過程中發生彎曲變形,導致裝配線速度下降約 30% 時,您將徹底失去專案的利潤。光是上個月,我的結構審查就幫助 3 個品牌避免了超過 1 萬美元的庫存報廢和零售商退款。不要再讓您的行銷預算白白浪費在不合格的公差上,讓我親自為 您打造下一個產品發布方案, 確保零售流程順暢無阻。
“出血(以及其他你應該知道的設計術語)”, https://dar.uga.edu/2019/there-will-be-bleed-and-other-design-terms-you-should-know/。驗證商業印刷和模切線設定的行業標準出血尺寸。證據角色:技術標準驗證;來源類型:印刷業指南。支持:平面設計中常用的出血尺寸。範圍說明:適用於大多數膠印和數位印刷作業的標準 。 ↩
“類比和數位摺痕線對機械性能的影響…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/。本文從技術角度解釋了在厚紙板上印刷或覆膜時出現的套準誤差和公差偏移。證據作用:機械製程驗證;來源類型:包裝工程手冊。論點:厚基材會導致對準偏移。範圍說明:專門針對大批量自動化包裝生產線 。 ↩
“客製化包裝盒覆膜:工藝、材料”, https://www.gzxinyiprint.com/lamination-in-custom-packaging-boxes-process-materials-types-current-challenges/。驗證用於描述商業印刷中裸露基材邊緣的技術術語“flashing”(閃光)。證據作用:術語驗證;來源類型:產業手冊。支援:正確使用技術術語。範圍說明:數位印刷和膠印領域的術語可能有所不同 。 ↩
「印刷需要多少出血?」 https://www.solopress.com/blog/knowledge-base/how-much-bleed-do-you-need-for-printing/。本文對自動覆膜過程中為補償套準偏差所需的建議出血邊距進行了技術確認。證據用途:規範驗證;來源類型:印刷技術手冊。支持論點:擴大出血安全範圍的必要性。適用範圍說明:專門針對高速工業覆膜生產線 。 ↩
“模切和出血——包裝簡易指南——DelightAD”, https://www.delightad.com/dielines-bleed-the-simple-guide-to-packaging-that-prints-right-the-first-time/。這是一份關於印前標準的技術文檔,解釋了額外的出血如何應對覆膜過程中材料的移位。證據作用:技術驗證;來源類型:產業手冊。支持論點:擴大出血範圍以防止覆膜後出現白邊。適用範圍說明:專門針對覆膜紙板或合成材料套筒 。 ↩
“切割板映射 | 雷射/雕刻機專案”, https://www.youtube.com/watch?v=5QGqLilIYL0。工程規範詳細說明了自動路徑映射如何優化刀具路徑,從而減少數控機床的切割誤差。證據作用:技術驗證;來源類型:製造指南。支援:自動映射與減少數控誤差之間的連結。範圍說明:重點關注數位切割台 。 ↩
“數位模切刀片,3支裝”, https://www.primera.com/digital-die-cutting-blades-matched-3-pack.html。印刷生產標準解釋如何使用專色繪製切割線,以確保自動切割刀片的高對比度追蹤。證據作用:技術驗證;來源類型:印刷教科書。支援:使用專色提高切割精度。適用範圍:適用於數位切割機和繪圖儀 。 ↩
“生產碎片化加劇了極端事件帶來的系統性風險…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC7769560/。該分析對供應鏈物流進行了研究,指出多供應商包裝採購如何因公差差異和機械錯位而增加故障率。證據作用:技術驗證;來源類型:供應鏈管理研究。支持:碎片化採購會造成營運風險的論點。範圍說明:著重於實體組裝相容性 。 ↩
《瓦楞紙箱厚度選項指南》, https://gmsindustries.com/feeds/blog/corrugated-shipping-box-cardboard-thickness-options。瓦楞紙材料的技術標準定義了B型瓦楞的厚度以及自動套筒組裝所需的精度公差。證據作用:技術規格;來源類型:行業標準;支援:基材的數學匹配對於防止機器故障至關重要。範圍說明:適用於標準瓦楞紙包裝 。 ↩
“產銷監管鏈認證——森林管理委員會”, https://fsc.org/en/chain-of-custody。供應鏈文獻證實,將生產整合到單一產銷監管鏈下可以降低營運風險和品質差異。證據作用:概念驗證;來源類型:供應鏈管理教科書;支援:統一的生產模式可確保無摩擦組裝。適用範圍說明:通常適用於統包工程製造 。 ↩
“交鑰匙合約製造:解釋與優勢”, https://multipacksolutions.com/blog/turnkey-contract-manufacturing-for-product-launches/。案例研究比較了交鑰匙解決方案與分散採購在生產線正常運作時間和零件公差同步方面的差異。證據類型:比較分析;來源:產業報告。支援:透過交鑰匙模式減少停機時間。範圍說明:專門針對整合製造 。 ↩
“監管鏈標準——森林……”, https://forests.org/chainofcustodystandard/。工業工程研究表明,減少供應鏈中的交接點可以降低組裝錯誤率和工時。證據作用:營運驗證;來源類型:同行評審期刊。支援:透過簡化監管流程減少人工成本。範圍說明:著重於製造流程 。 ↩
“減少供應鏈中的包裝損壞”, https://www.packagingdigest.com/trends-issues/mitigating-packaging-damage-in-the-supply-chain。這是一份關於材料標準化的技術文檔,展示了統一的規範如何減少差異和運輸故障。證據作用:技術驗證;來源類型:工程手冊。支援:材料規格與耐久性之間的關聯。適用範圍:適用於工業包裝 。 ↩
“金屬表面折疊:一種導致分層磨損的機制…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC4123773/。解釋了套筒包裝穩定性所需的摩擦係數和機械配合。證據作用:技術驗證;來源類型:包裝工程手冊。支持:固定的物理機制。範圍說明:假設使用標準紙板材料 。 ↩
“濕度和溫度對瓦楞紙板機械性能的影響…”, https://bioresources.cnr.ncsu.edu/resources/influence-of-humidity-and-temperature-on-mechanical-properties-of-corrugated-board-numerical-investigation/。本文詳細闡述了濕度和溫度如何影響紙纖維膨脹以及由此產生的滑套包裝的配合公差。證據作用:材料科學驗證;來源類型:技術白皮書。支持:環境因素對空間公差的影響。範圍說明:專門針對纖維素基材料 。 ↩
“客製化包裝盒及內襯公差指南 – hs packfactory”, https://hspackfactory.com/custom-packaging-tolerances-guide/。折疊紙盒設計的工程技術指南應驗證防止封套摩擦卡死所需的標準偏移。證據角色:技術規格;來源類型:產業工程手冊。支援:0.04 英吋的緩衝量是實現功能性滑動的標準。範圍說明:公差可能因紙板厚度而異 。 ↩
“大型零售包裝合規測試 – Intertek”, https://www.intertek.com/performance-testing/packaging/retail-compliance/。 ISTA官方測試規程驗證了模擬運輸振動以確保包裝完整性的行業標準。證據作用:標準驗證;來源類型:監管機構。支持:包裝工程必須考慮特定的運輸應力測試這一主張。範圍說明:特別指基於振動的配送模擬 。 ↩
“保護性包裝套筒”, https://www.carriff.com/protection-packaging-sleeve/ 。驗證用於防止真空或摩擦鎖死的套筒包裝的行業標準空間公差。證據角色:技術規格;來源類型:包裝工程指南。支援:方便滑動的特定間隙尺寸。範圍說明:適用於標準紙板重量。 ↩
《環保包裝膠帶終極指南 – EcoEnclose》, https://www.ecoenclose.com/blog/the-ultimate-guide-to-eco-friendly-packaging-tape?srsltid=AfmBOor9fsERVOd20L_BW54ER8Vo4FD-0AiFrv_jn03AiY對供應鏈物流中摩擦配合包裝與黏合劑密封方法的經濟性分析。證據類型:財務指標;來源類型:供應鏈報告。支援:結構工程相對於耗材的投資報酬率。範圍說明:取決於生產量 。 ↩
《雙層瓦楞紙板包裝的最佳化設計》, https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/。本文從技術角度解釋了間隙如何應對紙板基材的吸濕膨脹。證據作用:材料科學;來源類型:技術白皮書。論證:環境變化容差的必要性。適用範圍:特指纖維素基材料 。 ↩
“包裝和印刷中的模切線是什麼? – PopDisplay”, https://popdisplay.me/what-is-a-dieline-in-packaging-print/。本文從技術角度解釋了材料厚度(厚度)和彎曲半徑如何決定折疊餘量,以確保結構精度。證據作用:技術驗證;來源類型:結構包裝工程手冊。論點:模切線創建中厚度補償的必要性。適用範圍:專門針對剛性和半剛性基材 。 ↩
“瓦楞紙板設計 – Google 群組”, https://groups.google.com/g/comp.cad.solidworks/c/bV6mhVT7YiQ 。結構包裝設計中彎曲補償和 K 係數的工程原理,用於驗證根據材料厚度加寬槽口的必要性。證據作用:理論架構;來源類型:結構工程手冊。支援:槽口數學調整的要求。範圍說明:主要適用於厚壁基材。 ↩
“紙板厚度指南 – AOPACK”, https://www.aopackmachine.com/cardboard-thickness-guide/?srsltid=AfmBOoosntdnJFDvAQJHshroUJG8wPViRODX1Rslns-DAJ-nAMG5e6ER。瓦楞紙板瓦楞標準的技術規範,用於驗證E型瓦楞材料的精確測量。證據類型:技術規格;來源類型:業界標準手冊。支援:計算中使用的具體材料厚度。範圍說明:不同製造商的測量結果可能略有差異 。 ↩
“厚度測試 – 包裝和單元負載設計中心”, https://unitload.vt.edu/facilities/corrugated-packaging-lab/thickness-testing.html 。解釋如何根據材料的實際厚度調整尺寸,從而避免組裝誤差和人工返工。證據作用:技術定義;來源類型:包裝工程手冊。支援:紙板厚度補償的功能。範圍說明:專門針對瓦楞紙板材料。 ↩
“瓦楞紙板抗壓強度的估算…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/。解釋如何透過計算折疊過程中材料的拉伸和壓縮來防止內部瓦楞芯的塌陷。證據作用:技術機制;來源類型:製造標準。支援:彎曲餘裕與瓦楞芯完整性之間的關聯。範圍說明:因瓦楞芯型(例如,B型瓦楞與C型瓦楞)而異 。 ↩
“紙箱組裝和包裝的RSC公差 – AICC Now”, https://now.aiccbox.org/rsc-tolerances-for-case-erectors-and-packers/。解釋如何透過調整模切槽的寬度來適應材料厚度,從而防止卡紙並確保紙箱方正。證據類型:技術規範;來源類型:工業模切指南。支援:槽公差在實現方正組裝中的作用。範圍說明:取決於紙板等級和厚度 。 ↩



