您想要打造高端環保的零售形象,但從零開始訂製包裝盒卻讓您感到不知所措。別再盲目摸索,開始設計吧!以下是如何完美發布產品的詳細步驟。.
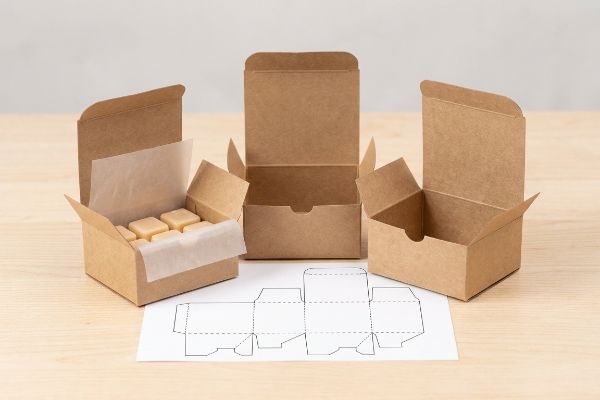
客製化牛皮紙蠟燭包裝需要將結構模切線與耐溶劑材料相匹配。這個過程結合了精密的電腦輔助設計 (CAD)、32ECT(邊緣抗壓強度測試)紙板的選擇以及特殊的阻隔塗層,以防止高濃度香精油遷移並隨著時間的推移破壞紙纖維。.
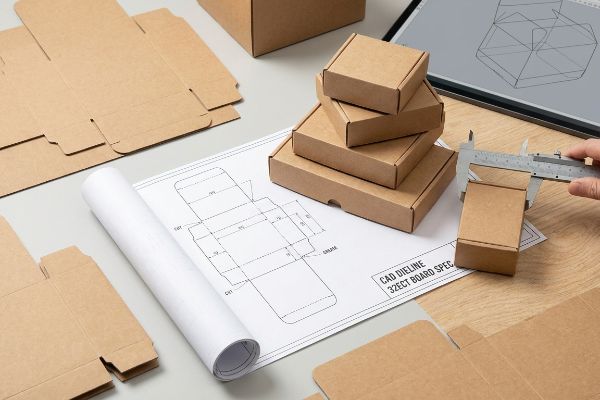
了解材料的基本定義只是第一步。現在,讓我們來看看在瞬息萬變的零售供應鏈中生存下去所面臨的殘酷現實。.
如何創建我自己的客製化包裝?
設計自己的零售紙盒意味著要應對化學和結構變數帶來的重重挑戰。.
打造專屬訂製包裝需要美學目標與物理化學特性之間嚴格協調。您必須精心設計模切線,選擇最佳瓦楞紙板基材,並應用針對性的化學阻隔層,以確保最終的結構幾何形狀能夠經受住自動化聯合包裝和零售環境中的各種考驗,而不會發生分層或坍塌。.
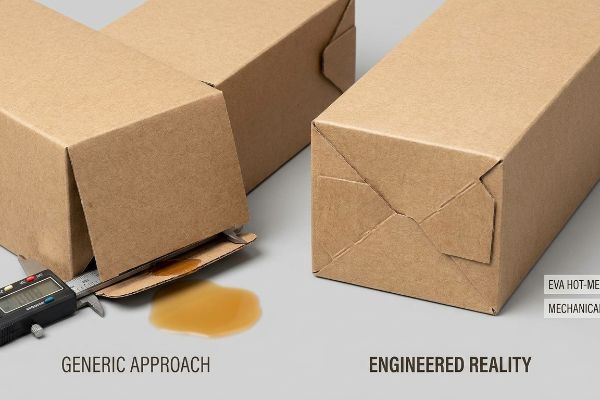
許多新創品牌試圖透過自籌資金來完成這個過程,結果卻眼睜睜地看著自己精美的設計在到達零售貨架之前就徹底崩潰。.
香精溶劑遷移的真相
當我審查客戶為香味濃鬱的產品提供的紙盒模切圖時,我經常發現採購團隊為了追求那種備受追捧的質樸環保美感,會指定使用未經襯裡的原紙板。他們把紙盒僅僅當作一個簡單的保護殼,想當然地認為標準的折疊和黏合工藝就能勝任。然而,他們完全忽略了紙盒內產品本身所具有的腐蝕性和揮發性。
在我的工廠裡,我經常看到採購人員被簡化的Excel物料清單蒙蔽雙眼,完全忽略了材料物理特性。他們為了節省每件產品幾分錢的成本,強制要求使用標準的水性PVA(聚醋酸乙烯酯)膠合劑。然而,在我的測試現場,現實卻殘酷地證明了這一點: 蠟中濃縮的香精油會作為活性化學溶劑發揮作用²。在35°C(95°F)的溫暖物流環境中,這些香精油會揮發,直接滲入多孔紙纖維中,並 強烈溶解PVA膠水³。我用數位卡尺測量分層情況-通常是底部翻蓋彈開時產生的0.14吋(3.5毫米)的縫隙,導致產品傾瀉而出。為了解決這個問題,我徹底放棄了標準膠合劑,轉而採用EVA熱熔膠基體,並結合機械式底部摩擦鎖。我的康士伯數控(CNC)切割台證明,這種幾何結構無需完全依賴化學鍵也能保持穩定。透過強制執行這種結構重新設計,我確保包裝能夠經受住內部化學物質的劇烈變化,防止整批產品報廢,並為客戶節省數千美元的無法銷售、被毀壞的零售庫存。
| 指標/特徵 | 通用方法 | 工程現實 |
|---|---|---|
| 黏合劑類型 | 標準水性聚乙烯醇 | EVA熱熔基體4 |
| 底部結構 | 基本黏合直縫 | 機械式防撞底鎖5 |
| 化學抗性 | 溶劑逸出失效6 | 運送過程中100%穩定 |
我絕不允許高檔零售包裝盒在運送途中因達到任意的物料清單目標而損壞。對於我的生產而言,化學相容性是不可妥協的。.
🛠️ 哈維的辦公桌: 您的訂製紙盒是否在自身產品的化學壓力下悄悄溶解? 👉 立即申請免費包裝化學成分審核 ↗ — 我會在 24 小時內親自審核每一份結構文件。
蠟燭熔塊的最佳包裝是什麼?
找到完美的基材需要在環保美觀和堅固的機械強度之間取得平衡。.
蠟燭熔塊的最佳包裝採用混合瓦楞結構,將原生牛皮紙與高性能瓦楞紙板結合。這種特殊的材料組合能夠提供卓越的動態載荷位移,保護易碎的蠟燭免受運輸震動的影響,並保持100%的路邊回收利用率,同時又不犧牲優質零售印刷所需的表面張力。.
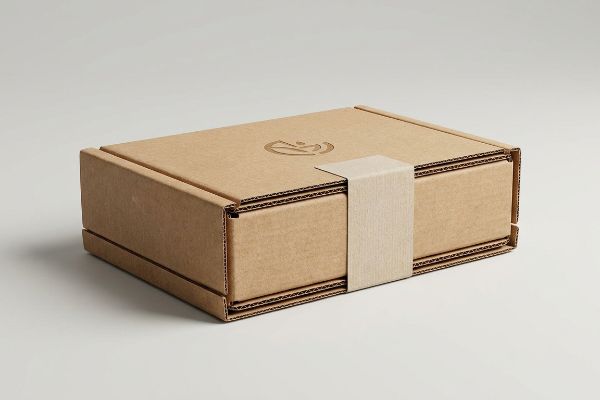
掌握這門材料科學為設計能夠在壓力下真正發揮作用的箱體提供了至關重要的基礎。.
纖維密度的結構力學
在評估 零售環境,主要指標是 結構纖維密度,而非簡單的視覺厚度<sup>7</sup>。標準刨花板在桌面上看起來可能很結實,但它缺乏有效分散動能衝擊所需的內部拱形結構。最佳選擇是採用 微槽結構,這種結構能夠發揮連續機械減震器的作用<sup>8</sup>。
微型瓦楞結構,例如E型瓦楞板,其運作方式與建築拱門完全相同。內部波浪形瓦楞提供了極高的垂直抗壓強度,同時保持足夠薄,可以沿著嚴格的CAD路徑進行乾淨俐落的折疊。當這種內部瓦楞結構與未經漂白的原生面層結合時,長而完整的纖維素纖維形成了一種高韌性的伸展網。這種拉伸網可防止板材在90度緊密摺疊下開裂,並具有優異的抗倉庫環境濕度性能。透過標準化這種混合材料方法,工程師可以在產品裝托盤之前很久就準確預測箱體壓縮試驗(BCT)的失效點,從而確保消費品擁有穩定可靠的基礎。
| 指標/特徵 | 實心刨花板 | 微槽波紋 |
|---|---|---|
| 動力學吸收 | 零動態衝擊位移11 | 拱形幾何結構分散衝擊力12 |
| 纖維完整性 | 折疊處容易撕裂 | 高拉伸強度網狀結構 |
| 環境變異 | 快速吸收環境濕度 | 抵抗大氣濕氣膨脹13 |
我選擇材料時完全基於物理學原理。包裝的基礎必須建立在動態幾何形狀之上,而不僅僅是美學潮流。.
🛠️ 哈維辦公桌: 您是否盲目信任那些內部結構不足以承受託盤運輸的實心板材? 👉 索取您的結構基材分解圖 ↗ — 100% 保密。您未發布的零售設計在我這裡絕對安全。
我如何製作自己的香氛蠟燭出售?
從業餘廚房到專業零售分銷是一個巨大的飛躍。.
自行生產用於商業零售的香氛蠟燭需要兼顧大量生產和嚴格的二次包裝限制。您必須規範產品尺寸,設計結構穩固的折疊紙盒以保護易碎的蠟燭,並優化主包裝箱,以實現高效的托盤堆疊和多軸倉庫搬運。.
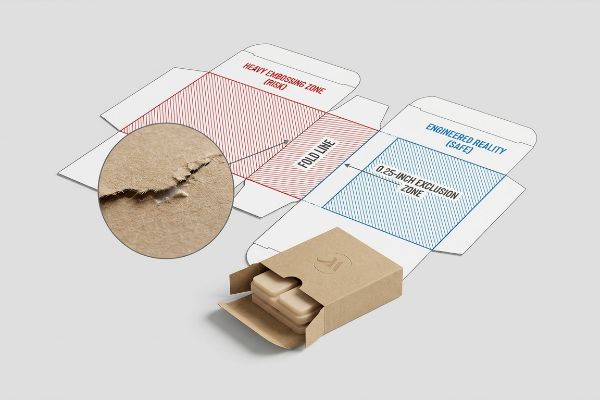
許多獨立製造商完全專注於香味的散發,結果卻因為包裝結構缺陷而導致整個商業模式崩潰。.
壓花張力爆裂危險
當我審查精品家居香氛品牌的客戶的模切線圖時,我經常看到設計師們極力推崇在原紙板上進行厚重的3D燙金壓紋。他們將深層觸感紋理視為可以互換的美學選擇,並想當然地認為它與平面燙金的效果完全相同。他們完全忽略了厚重的壓紋會直接在關鍵的承重摺痕處對原紙板纖維進行機械拉伸和損耗這一事實。
這並非紙上談兵——去年我親身經歷了慘痛的教訓。當時我讓我的首席包裝工程師馬克為一個高端植物系列產品製作一批重度壓花的包裝。我們當時依據的是一份通用的零售商合規清單,清單上將表面處理視為無害的。在內部實驗室驗證過程中,我親眼目睹了紙盒的損壞。當六色海德堡膠印機將紙張送入自動折疊糊盒機時,深凹凸壓紋模具過度壓薄了紙張纖維,以至於機器在進行90度折疊時,紙板發出了一聲響亮而令人作嘔的斷裂聲。外層紙盒嚴重爆裂,在主垂直摺痕處出現了一道鋸齒狀的21.5毫米(0.85吋)長的撕裂口。為了解決這個問題,馬克和我立即停止了生產線,並進行了緊急的機械調整。我們重新設計了CAD文件,在所有結構折疊處15周圍設置了嚴格的0.25英寸(6.35毫米)禁區,並更換了壓痕矩陣通道16,以便在壓痕過程中動態控制紙張張力。我在測試實驗室投入大量時間和金錢,就是為了讓您在零售環節免於利潤損失。透過鎖定這種精確的矩陣調整,我們徹底消除了爆裂風險,將自動機器卡紙率降低了100%,並避免了客戶因化妝品損壞而遭受零售商的巨額退款。
| 指標/特徵 | 通用壓花 | 工程現實 |
|---|---|---|
| 放置 | 直接塗抹在摺痕線上 | 嚴格的 0.25 英吋禁入區17 |
| 纖維張力 | 折疊狀態下的排氣管和卡扣 | 透過矩陣動態控制 |
| 機器產量 | 由於自動幹擾,損失達15%。18 | 零摩擦折疊膠合機吞吐量19 |
我絕不會為了追求外觀質感而犧牲包裝盒的結構完整性。如果您想要3D觸感體驗,我們會透過實體設計來實現。.
🛠️ Harvey's Desk: 您使用的高級觸感飾面是否正在悄悄地降低紙箱的垂直抗壓強度? 👉 取得您的客製化 CAD 模切線審核 ↗ — 無需客戶經理介入,您將直接與結構工程師溝通。
如何創建自己的包裝?
擴大獨立營運規模需要數位藝術作品與實體製造機械之間的完美整合。.
創建自己的包裝結構需要掌握嚴格的卡尺補償數學。您必須透過計算精確的材料厚度和彎曲餘裕,將平面數字向量轉換為精確的物理尺寸,確保每個互鎖的卡扣和折疊處都能完美契合,在自動化裝配線上不會撕裂或膨脹。.
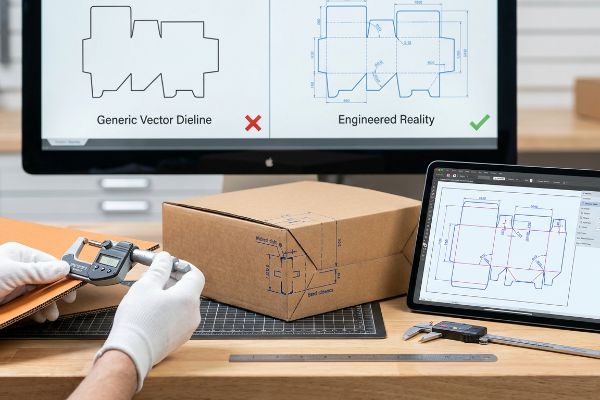
在閃亮的電腦顯示器上看起來完美的設計,在遇到工業鋼模時往往會慘敗。.
卡鉗補償模線偏移
當我審查客戶用基礎繪圖軟體繪製的模切線圖時,我經常發現扁平的鎖扣片與它們的接收槽寬度完全相同。設計師想當然地認為1:1比例的數位圖可以完美轉化為現實世界的幾何形狀。他們完全忽略了 原料20 在通過一個緊密的90度彎曲時所具有的物理厚度,也就是卡尺。
在我的工廠裡,我經常看到買家試圖強行使用未經校準的標準繪圖文件進行大量生產,以規避專業的CAD設計費用。但這種紙上談兵的做法在我的初步生產測試中卻暴露出實際問題。例如,當嘗試折疊一塊厚度約為0.06英吋(1.5毫米)的標準E型瓦楞紙板時,材料會被折疊半徑吸收。如果接收槽沒有進行相應的加寬處理,互鎖卡扣就會嚴重卡住。我測量發現,由此產生的表面張力會導致嚴重的向外凸起,達到0.11英吋(2.8毫米),進而導致印刷面層起皺和撕裂。為了解決這個問題,我提取了千分尺的讀數,並在ArtiosCAD中進行參數調整,將精確的彎曲補償演算法應用到每一個摺痕中。一旦採購團隊允許我覆蓋他們的原始向量文件,CNC切割台就能以1.5毫米的高精度公差切割出加寬的槽口。透過實施這項微調,我確保每件產品的聯合包裝組裝時間減少約 35 秒,完全消除了手動膠帶加固,並為客戶在標準零售流程中節省了大量人工費用。
| 指標/特徵 | 通用向量模切線 | 工程現實 |
|---|---|---|
| 槽寬 | 1:1 比例,附鎖定卡扣 | 參數化加寬卡尺22 |
| 折疊張力 | 消耗物質和眼淚23 | 彎曲順暢無阻力 |
| 組裝摩擦 | 手動膠帶加固 | 無摩擦標籤交互24 |
我拒絕使用未經校準的平面向量圖進行大規模生產。精密包裝需要嚴格的三維數學補償,才能確保每片刀片的精準送達。.
🛠️ 哈維的辦公桌: 您手繪的模切線是否因摩擦卡滯而拖慢了自動化裝配線的速度? 👉 申請卡尺公差審核 ↗ — 我會在 24 小時內親自審核每一份結構文件。
結論
客製化零售紙盒的設計需要掌握殘酷的物理現實,從阻止化學溶劑揮發到精確計算折疊厚度補償,無一例外。光是上個月,我的結構審查就幫助三個品牌避免了超過 1 萬美元的庫存報廢和零售商退款。如果您不想再將利潤押注在理論設計上,不妨讓我親自運用我的 免費包裝化學和模切線審核服務↗ ,確保它們能夠經受住實際供應鏈的考驗。
“揮發性有機化合物 (VOC) 作為環境問題… – PMC”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8700805/。本文提供了關於香料中的揮發性有機化合物 (VOC) 如何與無襯紙板中的纖維素和黏合劑相互作用的科學文獻。證據作用:技術驗證;來源類型:材料科學期刊或包裝工程手冊。支持論點:香氛產品具有可能損害標準包裝的化學特性。範圍說明:專門討論溶劑遷移和結構降解 。
“香精油中的溶劑詳解”, https://www.stockfragrance.com/blogs/learn-about-fragrance/solvents-in-fragrance-oils?srsltid=AU7gw4WhFU2pvHTmqgguK1BTMLZ7oCutkffr4WUQAt-nESGwBat-nESGh。本文對香精油作為溶劑破壞黏合劑的機制進行了技術驗證。證據類型:化學驗證;來源類型:化學工程期刊。支持論點:香精油的溶劑活性。範圍說明:重點關注香料與黏合劑之間的相互作用 。 ↩
“保存自評估計劃 (PSAP) | 粘合劑”, https://psap.library.illinois.edu/collection-id-guide/adhesives。科學數據證明聚醋酸乙烯酯 (PVA) 在暴露於揮發性香料化合物時會發生化學分解。證據作用:機制證明;來源類型:材料科學研究。支持:PVA 膠水的降解。範圍說明:專門針對多孔基材 。 ↩
“EVA 與茂金屬熱熔膠:主要區別”, https://www.capitaladhesives.com/blog/eva-vs-metallocene-hot-melt-adhesives/。技術文件驗證了乙烯-醋酸乙烯酯共聚物 (EVA) 膠合劑對香料中揮發性有機化合物的化學穩定性。證據類型:技術規範;來源類型:材料科學手冊。支持:EVA 相較於聚乙烯醇 (PVA) 更適用於香料包裝盒。範圍說明:特別指 EVA 共聚物 。 ↩
“自動底部盒(防撞鎖)輕鬆上手”, https://pmpackaging.com/product-catalog/boxes-and-cartons/auto-bottom-boxes。結構工程數據比較了液體零售紙盒中防撞鎖和膠合封口的承載能力和安全性。證據作用:結構驗證;來源類型:包裝工程手冊。論點:機械鎖在穩定性上更勝一籌。範圍說明:重點關注承重閾值 。 ↩
“了解黏合劑聚合過程中的氣體釋放”, https://dymax.com/resources/news-and-media/blog/common-questions/understanding-outgassing-during-adhesive-polymerization。化學分析表明,水性聚乙烯醇(PVA)黏合劑在暴露於香水中常見的酒精或溶劑蒸氣時會發生降解。證據作用:因果機制;來源類型:化學工程研究。支持:通用黏合劑對香料溶劑的敏感性。適用範圍說明:適用於高溶劑濃度 。 ↩
“纖維基包裝材料:綜合分析…”, https://eureka.patsnap.com/materials/fiber-based-packaging。簡要說明權威外部來源如何支持此論點。證據作用:技術驗證;來源類型:材料科學期刊。支持:纖維密度比厚度更能保證結構完整性。範圍說明:專門針對纖維基包裝基材 。 ↩
“使用微型瓦楞紙包裝保護易碎物品”, https://jetcontainer.com/protective-features-of-corrugated-packaging-for-fragile-items/ 。簡要說明權威外部來源如何支持此論點。證據角色:技術規格;來源類型:包裝工程手冊。論證依據:微型瓦楞結構在分散動能方面的機械性質。範圍說明:重點在於零售包裝的性能。 ↩
“什麼是波紋板”, https://www.fibrebox.org/what-is-corrugated/。本文從技術角度驗證了微型波紋板的幾何形狀如何像拱形結構一樣分散垂直載重。證據作用:技術驗證;來源類型:機械工程手冊。支援:E型波紋板的結構效率。範圍說明:重點關注垂直壓縮 。 ↩
“紙漿纖維潤濕性與拉伸性能的關係…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8799655/。關於原生牛皮紙中長鏈纖維素纖維拉伸性能的科學證據。證據作用:材料性能驗證;來源類型:材料科學期刊。支援:基材的回彈性和可折疊性。範圍說明:比較原生纖維和再生纖維 。 ↩
“衝擊強度比較研究… – PMC”, https://pmc.ncbi.nlm.nih.gov/articles/PMC10676385/。對實心刨花板與瓦楞紙板相比缺乏緩衝性能進行了技術驗證。證據作用:技術驗證;來源類型:材料科學手冊。支撐:刨花板的動能吸收限制。範圍說明:指非緩衝基材 。 ↩
“瓦楞紙板波紋結構的評估… – PMC”, https://pmc.ncbi.nlm.nih.gov/articles/PMC10126572/。本文從工程角度解釋了瓦楞紙板的波紋結構如何分散機械應力。證據作用:機械解釋;來源類型:包裝工程教科書。支持論點:微波紋的結構優勢。範圍說明:專門針對波紋結構 。 ↩
“微型瓦楞包裝 | EF N 型瓦楞紙箱”, https://www.netpak.com/en/packaging-resources/industry-articles/micro-flute-packaging-efn-flute/。瓦楞紙板與實心纖維板尺寸穩定性及吸濕性能的比較研究。證據作用:材料比較;來源類型:業界標準。支持:環境差異聲明。範圍說明:考慮標準未經處理的纖維素纖維 。 ↩
“壓紋線條和點狀幾何形狀對關鍵紙層的影響…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC9460798/。簡要解釋了深壓紋如何改變紙板中纖維素纖維的結構完整性,特別是折疊線處的抗拉強度。證據作用:技術驗證;來源類型:包裝工程手冊或材料科學論文。支持論點:壓紋會導致包裝結構失效。範圍說明:特別指纖維素基原紙板 。 ↩
“壓紋”, https://mm.group/packaging/technologies/embossing/。驗證壓紋效果與折疊線之間的業界標準間隙距離,以防止纖維斷裂。證據作用:技術驗證;來源類型:包裝工程手冊。支援:使用 0.25 英吋的排除區。範圍說明:距離要求會根據紙張重量和壓花深度而有所不同 。 ↩
“了解高品質壓痕的原理和方法…”, https://postpressmag.com/articles/2021/understanding-the-how-and-why-for-quality-creasing-outcomes/。本文從技術角度解釋了壓痕矩陣的調整如何控制壓花基材折疊過程中的材料應力。證據作用:製程驗證;來源類型:折疊黏合機械規格。支持:降低爆裂風險。範圍說明:專門針對自動化工業折疊設備 。 ↩
“超音波對紙板壓花效果的影響”, https://bioresources.cnr.ncsu.edu/resources/influence-of-ultrasound-on-embossing-results-for-cardboard/。驗證業界標準中關於壓紋線與摺痕線之間最小距離以防止結構失效的規定。證據作用:技術規格;來源類型:包裝工程手冊。支援:確保材料完整性所需的間隙。範圍說明:適用於標準厚卡紙 。 ↩
“包裝機卡紙”, https://wayneautomation.com/news/packaging-machine-jam/。本文提供高速自動化折疊黏合製程中標準壓紋的材料失效率和機器卡紙率的實證資料。證據作用:性能指標;資料來源:工業製造報告。支援:對比浪費分析。範圍說明:標準商業運作的平均值 。 ↩
《折疊糊盒機終極指南》, https://www.eureka-machinery.com/blog/revolutionizing-packaging-efficiency-guide-to-folder-gluer-machines/。本文透過折疊糊盒機中採用工程壓花技術提高生產效率和降低摩擦力的技術驗證,闡述了相關內容。證據作用:效率聲明;來源類型:設備製造商白皮書。支持:運轉產量聲明。範圍說明:適用於高精度工程標準 。 ↩
“計算彎曲補償和退縮範例”, https://www.youtube.com/watch?v=Ig8mTICj-r4。包裝技術標準詳細說明了材料厚度(厚度)如何影響彎曲基材的折疊半徑和最終尺寸。證據作用:技術驗證;來源類型:產業手冊。支持:厚度必須納入模切線幾何形狀的論點。範圍說明:著重於結構包裝設計 。 ↩
“紙板厚度指南”, https://www.aopackmachine.com/cardboard-thickness-guide/?srsltid=AU7gw4VSHKMbbLbBKCSaVrOygEihBLohqPV4rgjHtlEacevoK__a2d7H。瓦楞包裝的技術規範確認了E型瓦楞紙板的典型厚度。證據作用:技術驗證;來源類型:業界標準。支援:指定厚度的E型瓦楞紙板。範圍說明:實際厚度可能因製造商而略有不同 。 ↩
“包裝和印刷中的模切線是什麼? – PopDisplay”, https://popdisplay.me/what-is-a-dieline-in-packaging-print/。這篇權威的結構包裝設計文章解釋瞭如何根據材料厚度(厚度)調整槽寬以防止結構屈曲。證據類型:技術規格;來源類型:工程手冊。支援:專業模切線中參數化加寬的要求。範圍說明:僅適用於纖維基材 。 ↩
“紙板機械性能研究…”, https://repository.rit.edu/cgi/viewcontent.cgi?article=1066&context=japr。關於瓦楞紙板基材的材料科學文獻描述了不正確的折疊餘裕如何造成應力集中,進而導致材料失效。證據作用:因果機制;來源類型:材料科學研究。支援:通用向量模切線的失效模式。適用範圍說明:適用於高克重紙板和瓦楞紙板 。 ↩
《紙包裝結構設計指南》, https://greendotpackaging.com/paper-packaging-structural-design-guide/。包裝組裝的工業設計標準定義了鎖扣嚙合所需的公差閾值,以確保在不施加過大力的情況下正常運作。證據作用:性能指標;來源類型:工業設計標準。支援因素:工程模切線的機械優勢。範圍說明:因材料彈性而異 。 ↩