PAS:包裝紋理在顯示器上看起來很棒,但如果不了解紙纖維的物理極限,可能會迅速破壞零售展示的結構完整性。.
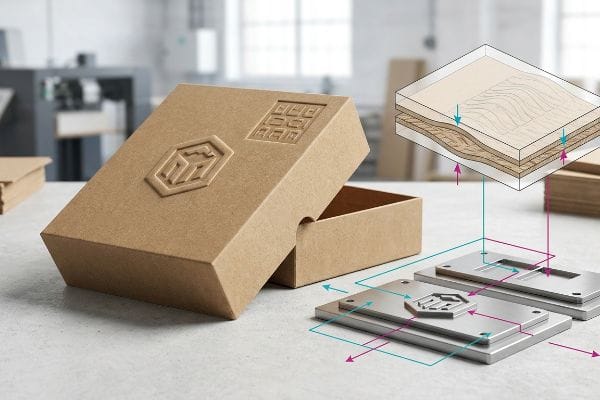
壓紋和凹印過程的步驟包括:製作客製化的金屬模具(陰陽模),對紙板施加精確計算的壓力,從而永久改變紙板的纖維結構。壓紋使材料向外凸起,形成三維立體效果;而凹印則使基材向內壓縮,從而增強紙板的瓦楞結構密度。.
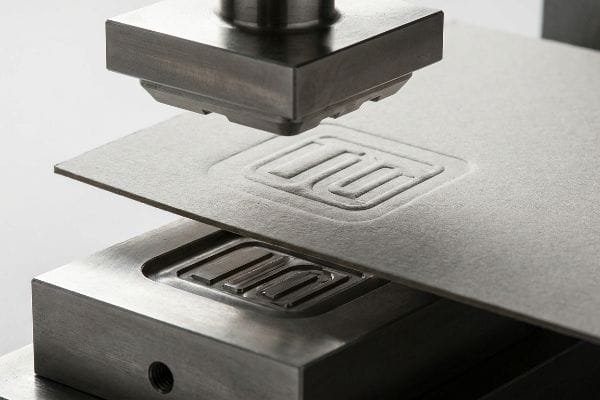
了解理論定義是一回事,但要將那種奢華的觸感轉化到堅固耐用的測試墊上而不壓壞板材,則需要嚴格的機械紀律。.
什麼是壓印和凹印工藝?
許多品牌團隊將這兩種高級表面處理視為可以互換的美學選擇,忽略了它們在處理實體包裝材料方面的巨大差異。.
壓紋和凹印工藝利用相符的金屬模具,以機械方式重塑紙張纖維。壓紋工藝將外層紙板向外拉伸,形成凸起的峰狀結構;而凹印工藝則將模具向下壓入材料中,使內部瓦楞芯材物理壓實成一個堅固的壓縮塊。.
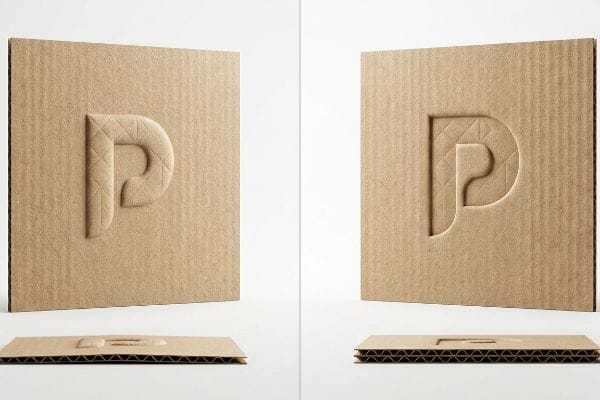
視覺上的差異顯而易見,但對結構板的實際影響才是促銷活動成敗的關鍵。.
觸感包裝的實際成本
初級設計師經常不加區分地在標準包裝模板上添加觸感紋理。他們認為在電腦螢幕上創建的三維效果可以無縫地轉移到堅硬的瓦楞紙板上,而不會 影響其原有的承重能力¹。
我經常看到這樣的錯誤:客戶要求在零售產品展示托盤(PDQ )的正面邊緣做出巨大的外凸壓紋。金屬模具會用力將頂部的襯紙向外拉伸2英寸,以形成美觀的凸起,但這會將紙張纖維壓得極薄,幾乎達到斷裂的極限。我曾經親眼看到一位店員將沉重的洗髮精瓶重新擺放到這種所謂的「高檔」托盤上;壓紋的邊緣在重壓下立刻彎曲變形,發出刺耳的撕裂聲,嚴重破壞了品牌形象。為了解決這個問題,我總是將模具翻轉,在主要結構板上進行內凹壓紋。透過向下按壓模具,我們將內部的瓦楞壓成一個實心塊3英寸,既保持了32ECT(邊緣抗壓強度測試)的結構完整性,又能呈現出經得起頻繁補貨的奢華質感。
| 新手常犯的錯誤 | 專業修復 | 零售樓層效益 |
|---|---|---|
| 壓花承重板 | 改為向內壓印 | 防止因體重過重導致嘴唇爆裂。4 |
| 忽略纖維拉伸極限 | 壓縮內部凹槽 | 保留原有的ECT評級5 |
| 削弱托盤前部 | 增強衝擊區材料的緻密性6 | 無需使用難看的膠帶修補 |
我絕不允許主要結構區域向外拉伸。透過壓紋工藝增加板材密度,既能為客戶帶來高端的觸感體驗,又不會犧牲承載重物所需的抗壓強度。.
🛠️ 哈維的辦公桌: 您的3D觸覺元素是否在暗中影響顯示器的承重能力? 👉 取得免費結構審核 ↗ — 直接聯絡我的辦公桌。我保證絕不發送任何自動銷售垃圾郵件。
典型的熱壓印製程包含哪四個主要步驟?
從平面油墨到加熱觸感箔的轉變需要在生產車間進行精確的機械同步,以避免紙板完全乾燥。.
典型的熱壓花製程包含四個主要步驟:設計模具佈局、加熱匹配的金屬模具、送入瓦楞紙板以及以精確計算的壓力壓印基材。這項精確的工序能夠拉伸紙張纖維,同時將裝飾性箔膜永久熔合到紙張表面。.
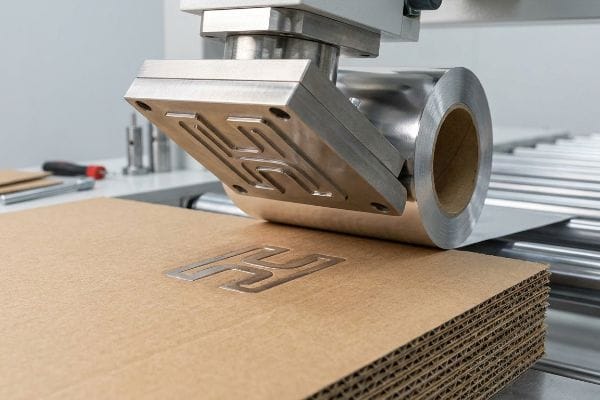
單獨來看,做好這四個步驟很簡單,但要將它們與重型零售展示結合起來,就會產生巨大的物理摩擦。.
同步熱量和結構完整性
標準商業印刷商通常能在薄而平的折疊紙盒上完美地完成這四個燙金步驟。他們錯誤地認為,同樣的高溫、壓力和燙印時間可以直接應用在厚瓦楞紙包裝盒上。
以下是買家在升級設計稿時經常面臨的現實。當您使用加熱的陰陽模壓厚實且多孔的瓦楞紙板時,會 同時施加強烈的熱應力和物理應力<sup>8</sup>。一位客戶曾經寄給我們一份平面設計稿,其中厚重的燙金圖案直接位於90度折疊線上。在印前審核過程中,我立刻意識到,在鉸鏈處施加極高的溫度並拉伸纖維會嚴重破壞紙張。折疊後,紙板發出尖銳的乾裂聲,完全露出下方的棕色瓦楞芯。如果您的工廠沒有透過數學計算 將這些加熱區域遠離功能性摺痕<sup>9</sup>,那麼您的高級燙金產品在到達零售貨架之前就會顯得破敗不堪。
| 新手常犯的錯誤 | 專業修復 | 零售樓層效益 |
|---|---|---|
| 靠近褶皺線加熱 | 將擊球區偏移 0.5 英吋(12.7 毫米)10 | 防止可見的邊緣開裂 |
| 將瓦楞紙板視為紙箱 | 降低對笛子的敲擊壓力11 | 保持結構板完好無損 |
| 拉伸乾燥的紙纖維 | 設計一個平坦的安全裕度 | 確保順利完成聯合包裝組裝 |
我把加熱沖壓模具視為結構隱患,而不僅僅是外觀上的升級。透過將熱應力遠離機械折疊線,您的顯示器就能在裝配線上完好無損,沒有任何視覺缺陷。.
🛠️ 哈維的辦公桌: 想知道您的燙金箔位置是否離關鍵折疊線太近? 👉 檢查您的間隙 ↗ — 安全下載。如果您之後有任何疑問,歡迎隨時與我聯繫。
什麼是壓花工藝?
在批准任何高端零售包裝預算之前,必須了解此過程的機械原理。.
壓紋工藝透過將原料壓在凸起的陽模和凹陷的陰模之間,重塑包裝材料的形狀。這種強烈的機械作用迫使纖維素纖維伸入空腔,在展示品表面形成永久性的三維觸感輪廓。.
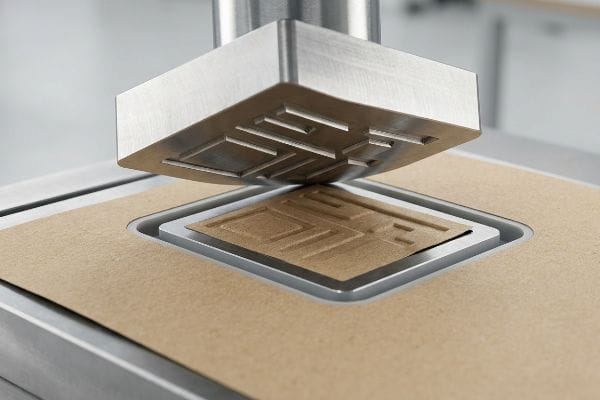
雖然基本原理聽起來很簡單,但控制紙張在高壓下的反應才是真正的製造挑戰。.
控制擊球過程中的纖維拉伸
初學者通常將這種機械操作簡單地視為在紙上壓印形狀。他們忽略了一個微觀事實:每個凸起的標誌或紋理都會對 周圍的纖維素纖維進行物理拉伸,使其偏離 自然的平坦狀態。
把襯紙想像成一條繃緊的橡皮筋;它的彈性是有限的,超過一定限度就會猛然斷裂。在我的工廠裡,我經常看到平面模切線處密密麻麻地擠滿了紋理豐富的文字。當沉重的鋼製印刷機撞擊到那個特定區域時,局部張力會變得非常大。我曾經親身感受過一塊未經處理的牛皮紙板的堅硬阻力,當時一個設計不良的模切機撞擊到它,瞬間導致油墨層13出現微裂紋,因為纖維無處可伸展。為了防止這種情況發生,我強制要求在衝擊區域14周圍使用特殊的聚合物基體通道。這就像一個微型減震器,動態控制紙張張力,使纖維能夠平穩地拉伸,而不會破壞印刷圖案。
| 新手常犯的錯誤 | 專業修復 | 零售樓層效益 |
|---|---|---|
| 將 3D 文字擠在一起 | 留出空間以允許拉伸 | 防止油墨層出現微裂紋 |
| 忽略紙張彈性 | 使用專用聚合物基質 | 保持清晰的影像品質 |
| 不受控制的機械打擊 | 緩衝晶片壓力 | 避免立即被零售商拒收 |
我絕不允許不受控制的機械張力毀掉一次高品質的印刷。在壓印過程中使用特製的聚合物通道,可以確保凸起的圖案清晰、完美無瑕,並且完全不會出現表面撕裂。.
🛠️ 哈維的辦公桌: 您之前的壓紋包裝是否出現過油墨開裂或標誌拉伸變形的情況? 👉 申請 Strike Zone 評估 ↗ — 無需填寫表格,避免無休止的銷售電話。只有純粹的價值。
初學者如何進行壓花?
對於剛入行的設計師來說,在不破壞原包裝盒的情況下實現觸感效果需要嚴格的數學運算。.
對於初學者來說,壓紋工藝的第一步是,在模切線上精確劃定一個排除區域,確保所有深層的三維紋理遠離結構折疊處。首先,要諮詢生產工程師,將你的美學構想與瓦楞紙纖維的物理拉伸極限相匹配。.
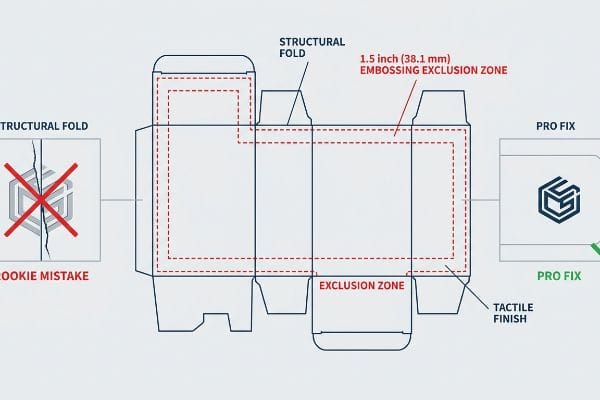
但是,當重型機械開始運轉,動態供應鏈力量發揮作用時,僅僅了解設計理論是不夠的。.
為什麼標準壓花製程在工廠車間會失敗
新設計師常常會做出一個看似合理的假設:帶有紋理的標誌可以放置在最美觀的位置,通常是將其居中放置在較粗的摺痕線上。他們認為工廠可以神奇地折疊這種改變紋理的標誌,而不會 損壞周圍的紙板結構¹⁵。
在我的工廠裡,我常常看到這種紙上談兵式的理論工作所帶來的災難性後果。某品牌會要求在主紙箱的承重摺痕處壓印厚重的3D燙金圖案。當我使用TAPPI T811邊緣抗壓強度測試儀測量其結構完整性時,數據慘不忍睹。由於深層紋理已經將紙纖維拉伸至極限,折疊該特定角落會導致整個紙板斷裂。紙板的動態承載力驟降42.5%,斷裂的巨響甚至在聯裝生產線上迴盪。因此,我在印前階段立即實施了「壓印排除區」的設定。透過精確計算,將所有深層紋理向遠離主要結構摺痕的位置移動1.5英寸(38.1毫米),我徹底消除了雙重應力區。這種微調保留了32ECT角,為客戶節省了約30%的人工組裝時間,並確保托盤能夠承受重型貨物的運輸。.
| 新手常犯的錯誤 | 專業修復 | 零售樓層效益 |
|---|---|---|
| 在褶皺處添加紋理 | 強制執行 1.5 吋(38.1 公釐)禁入區16 | 保證 角部抗壓強度17 |
| 耗盡紙纖維 | 將設計從褶皺處移開 | 消除聯合包裝生產線爆裂 |
| 忽略 ECT 評級18 | 將美學區域與結構區域分開 | 能承受雙層重型貨物的運輸 |
我會在結構性缺陷發生之前就將其扼殺在萌芽狀態。透過將沉重的觸感部件與承重角隔離開來,我確保您的包裝保持最大的動態強度。.
🛠️ 哈維的建議: 別讓2毫米的結構缺陷毀了500家門市的推廣。 👉 把你的模切線文件寄給我 ↗ — 在你浪費預算進行大規模生產之前,我會幫你進行壓力測試。
結論
如果直接在承重摺痕上壓印,紙張纖維會在托盤重量的作用下劇烈爆裂,導致大型零售商立即拒收。這套嚴格的禁印區域規範正是我前十名的零售客戶用來確保零廢品率的秘訣。別再拿纖維張力極限冒險了,讓我親自用我的 免費模切線審核服務↗ ,在批量生產前消除致命的結構缺陷。
“探究穿孔對承載能力的影響…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/。 [一項材料科學或結構工程研究將詳細說明透過機械壓制破壞瓦楞紙板垂直排列如何降低其抗壓強度]。證據作用:技術驗證;來源類型:材料科學手冊。支持論點:觸感表面處理會降低結構承載能力。範圍說明:專門適用於瓦楞紙板 。 ↩
“壓紋壓力對機械性能和柔軟度的影響…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC9228970/。 [權威的紙張工程文獻描述了壓紋過程中機械拉伸如何使襯紙板變薄,從而降低其耐破強度並增加其撕裂傾向]。證據作用:技術驗證;來源類型:材料科學教科書。支持:壓紋會削弱材料強度的論點。範圍說明:重點關注纖維素基底襯紙板 。 ↩
“瓦楞紙板箱抗壓強度的估算…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/。 [包裝工程指南解釋說,壓紋會使瓦楞紙板中充滿空氣的瓦楞層塌陷,從而形成更緻密、更堅硬的材料區域]。證據作用:技術驗證;來源類型:包裝產業手冊。支持:壓紋可提高局部密度的說法。範圍說明:特指瓦楞紙板 。 ↩
“壓紋與凹印:了解區別,哪種更好?”, https://www.wecustomboxes.com/blog/embossing-vs-debossing/。 [包裝工程文獻解釋了向內凹印如何消除壓紋產生的凸起邊緣,否則該邊緣會在受壓時成為失效點]。證據作用:機械驗證;來源類型:工程手冊。支援:凹印在承重面板上的結構優勢。適用範圍:適用於剛性和半剛性包裝 。 ↩
“瓦楞紙板邊緣壓縮強度測試方法及影響——生物資源”, https://bioresources.cnr.ncsu.edu/resources/overview-of-recent-studies-at-ipst-on-corrugated-board-edge-compression-strength-testing-methods-and-effects-ter-interling-buck-buck。 [一份關於瓦楞包裝標準的技術手冊將驗證如何透過控制纖維拉伸和瓦楞壓縮來保持邊緣抗壓強度測試 (ECT) 等級]。證據作用:技術驗證;來源類型:業界標準。支援:壓縮瓦楞的結構完整性。範圍說明:專門針對瓦楞紙板材料 。 ↩
“塗層包裝材料的轉化及其對阻隔性能的影響…”, https://bioresources.cnr.ncsu.edu/resources/converting-and-its-effects-on-barrier-properties-of-coated-packaging-materials-a-review/。 [材料科學研究證實,提高高應力區域的材料密度可以增強包裝結構的抗衝擊性和耐久性]。證據類型:材料科學證據;來源類型:同行評審期刊。支援:材料緻密化在防止損壞方面的有效性。範圍說明:一般包裝材料科學 。 ↩
“什麼是燙金工藝?它的工作原理是什麼?——WeCustomBoxes”, https://www.wecustomboxes.com/blog/what-is-foil-stamping/ 。 [工業印刷手冊指出,厚瓦楞紙板的熱導率和壓縮要求與薄卡紙顯著不同,需要調整加熱和壓力設定] 。證據作用:技術驗證;來源類型:工業印刷手冊。支持論點:薄紙盒的參數不能直接應用於瓦楞紙。範圍說明:著重於特定基材的機械設定。 ↩
“用於熱壓印製程的PMMA薄膜材料建模—PMC”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8512687/。 [技術材料科學文件解釋了熱壓印過程中同時施加的熱量和壓力如何導致多孔基材發生結構變形]。證據作用:技術機制;來源類型:材料科學論文。支援:壓印製程的物理影響。範圍說明:重點關注多孔紙板 。 ↩
“燙金和壓花 – PREMERKO”, https://www.premerko.fi/en/methods/foil-and-emboss/。 [包裝生產標準建議壓紋模具和壓痕線之間保持特定的偏移量,以避免纖維斷裂和開裂]。證據作用:產業最佳實務;來源類型:印刷生產手冊。支援:需要對壓痕區域進行數學調整。適用範圍:適用於厚瓦楞紙板 。 ↩
“類比和數位摺痕線對機械性能的影響… – PMC”, https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/。 [熱壓印技術製造標準規定了摺痕線與壓痕線之間的精確距離偏移,以防止材料疲勞和邊緣開裂]。證據作用:技術規範;來源類型:工業工程手冊。支援:避免開裂的最佳距離。範圍說明:專門針對紙板基材 。 ↩
“瓦楞紙箱瓦楞類型指南 – Gentlever”, https://gentlever.com/flutes-types-sizes-and-thickness-in-corrugated-boxes/。 [包裝工程指南指出,降低瓦楞紙瓦楞上的壓縮力可以防止熱壓印過程中內部結構介質的塌陷]。證據作用:技術要求;來源類型:包裝科學教科書。支持:瓦楞材料的壓力調整。適用範圍:適用於瓦楞紙板結構 。 ↩
“透過機械拉伸和受限乾燥實現纖維排列…”, https://www.sciencedirect.com/science/article/abs/pii/S0032386125014314。 [權威的紙張物理或印刷技術資料會描述纖維素纖維如何經歷塑性變形和拉伸以形成三維輪廓]。證據作用:技術驗證;來源類型:材料科學期刊或產業手冊。支持:壓紋過程中纖維位移的力學原理。適用範圍:專門適用於纖維素基包裝基材 。 ↩
“如何給你的超慢乾壓花印台重新上墨 – YouTube”, https://www.youtube.com/watch?v =aoGlPBdKeN8。 [一項關於基材變形的材料科學研究將證實,壓花過程中過大的纖維張力會導致墨層失效]。證據作用:技術驗證;來源類型:材料科學期刊。支持:墨層開裂的原因。適用範圍:適用於高壓機械壓花。 ↩
“用於汽車的增材製造聚合物減震器…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC9713338/。 [關於模具設計的工業工程文件將驗證基於聚合物的應力釋放通道在控制紙張張力方面的應用]。證據作用:製程驗證;來源類型:工業工程手冊。支撐:張力控制方法。範圍說明:可能涉及先進或專有工具 。 ↩
“過度使用瓦楞紙板會損壞產品——LinkedIn”, https://www.linkedin.com/posts/fohopackaging_packagingengineering-supplychain-corrugatedbox-activity-7426920746750353408-OD9O。 [瓦楞包裝行業標準解釋說,壓紋會破壞纖維的取向和彈性,導致折疊時出現結構性損壞或開裂]。證據作用:技術驗證;來源類型:包裝工程手冊。論點:壓紋在折疊處造成的物理風險。適用範圍:適用於重型瓦楞紙板 。 ↩
“基本紙箱樣式 | 美國包裝公司”, https://www.packagingcorp.com/resource-hub/beyond-the-box/basic-box-styles/。 [瓦楞紙包裝的行業工程標準規定了壓紋紋理與折疊線之間的最小距離,以防止材料損壞]。證據角色:技術規範;來源類型:業界標準。支援:壓紋區域的建議距離。範圍說明:可能因材料克重 (GSM) 而異 。 ↩
“相對濕度對瓦楞紙板抗壓強度的影響…”, https://open.clemson.edu/all_theses/3225/。 [瓦楞紙板的機械測試表明,在高應力角部區域壓紋會降低紙箱的垂直承載能力]。證據作用:因果關係驗證;來源類型:工程研究。支持:排除區域的結構優勢。範圍說明:專門針對垂直堆疊壓力 。 ↩
“瓦楞紙箱——邊緣抗壓強度測試 (ECT) | TheBoxery.com”, https://www.theboxery.com/ect.asp?srsltid=AfmBOorwRug9KpDbrcZZZFa9ZwbEn96ozCHYNHPLJ-IF_m_1uafiC5DV1。 [邊緣抗壓強度測試 (ECT) 是用於確定瓦楞紙運輸容器堆疊強度和結構完整性的行業標準指標]。證據作用:指標定義;來源類型:ASTM/ISO 標準。支持:結構分區的重要性。範圍說明:主要適用於瓦楞紙板 。 ↩