
您在產品上投入了大量資金,但將未經核實的藝術作品直接發送給工廠會帶來巨大的財務風險,而且往往會導致零售業的慘敗。.
是的。在生產前展示包裝盒設計是標準流程。這個生產前驗證階段會利用精確的實體原型和數位渲染圖來消除昂貴的結構缺陷,確保最終包裝能夠順利通過嚴苛的供應鏈環境和嚴格的商家合規性審核。.
獲得視覺證據不僅僅是為了美觀;它是盈利推廣和倉庫裡堆滿無法使用的紙板之間的最後一道屏障。.
如何設計包裝盒?
建構一個成功的體系,早在紙上落下之前就開始了。.
設計包裝盒需要將結構工程與圖形佈局直接結合。這個基礎流程將精確計算材料厚度、彎曲餘裕和動態承載能力,確保平面模板能夠成功轉化為堅固的三維展示架,足以承受重型貨物的運輸和嚴苛的零售環境。.
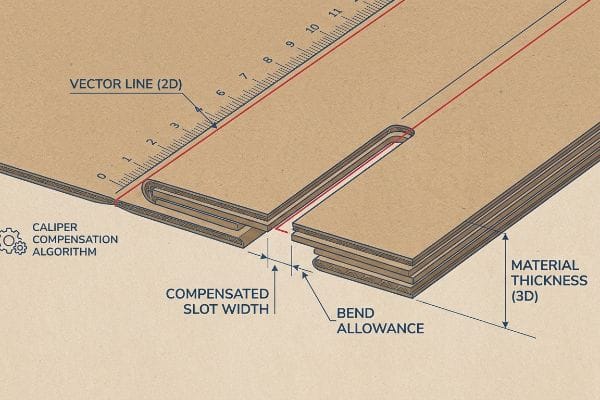
平面圖在螢幕上看起來可能很完美,但折疊厚紙板的實際操作卻需要嚴格的數學計算。.
卡尺補償的隱藏數學原理
即使是經驗豐富的設計師也常常忽略所選基板的物理厚度。他們在二維軟體中建立互鎖卡扣和折疊槽時, 與對接面板完全相同的寬度¹。他們想當然地認為,一條簡單的向量線就能在組裝車間實現平滑折疊。
我常看到客戶在提交用於厚重B型瓦楞紙板廣告活動的平面AI(Adobe Illustrator)文件時犯這樣的錯誤。他們忘了,一塊0.125吋(3.17毫米)厚的紙板在折疊90度時會消耗材料。如果模切線上的接收槽沒有加寬以補償這個外半徑,最終的展示品就會嚴重彎曲。我曾親眼目睹代工工人在裝配線上汗流浹背地用力將卡扣推在一起,直到聽到紙板撕裂的聲音。我們透過使用CAD(電腦輔助設計)軟體來解決這個問題,該軟體可以自動為每個槽應用彎曲補償演算法。只要將間隙加寬幾分之一毫米,我們就能確保各個零件輕鬆滑動到位,從而減少約20%的組裝人工,並消除面板撕裂的情況。
| 新手常犯的錯誤 | 專業修復 | 零售樓層效益 |
|---|---|---|
| 繪製寬度完全相同的 1:1 的卡槽和插槽 | 應用CAD卡尺補償演算法4 | 每台設備可節省 20 秒的組裝時間5 |
| 忽略90度折疊過程中的板材厚度 | 加寬彎曲半徑的接收槽6 | 防止表層撕裂起皺 |
| 在生產線上強行將不匹配的部件拼合在一起 | 工程微間隙實現平穩滑動 | 大幅降低代工包裝人工費 |
我拒絕將未經補償的向量檔案送到切割台。只有根據特定板材厚度調整槽寬,才能確保板材在重載壓力下仍能維持方正穩定的結構。.
🛠️ 哈維的辦公桌: 不確定您的互鎖扣環的彎曲餘裕是否正確? 👉 將您的平面模切圖寄給我 ↗ — 直接與我聯絡。我保證絕不發送任何自動銷售垃圾郵件。
2026 年包裝設計趨勢是什麼?
下一波結構性創新正積極朝著零摩擦的永續發展方向邁進。.
2026年的包裝設計趨勢將高度重視單一材料結構和路邊可回收性。在嚴格的商家要求下,製造商正用工程瓦楞紙板取代混合塑膠和永久性金屬配件,並採用水性塗料來維持高動態承載能力,同時確保完全符合環保法規。.
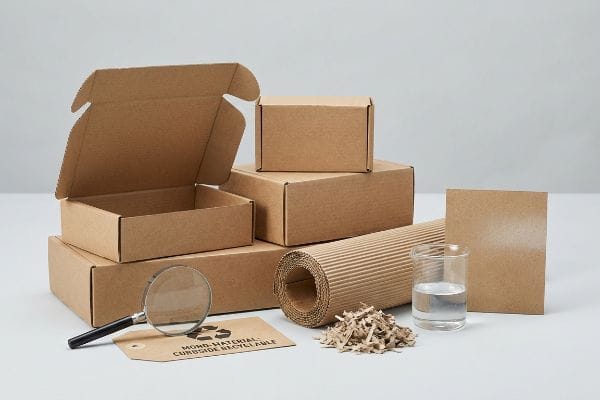
品牌希望展現 環保 形象,但選擇錯誤的材料往往會引發意想不到的合規問題。
生物塑膠再製漿陷阱
許多行銷團隊強制要求 PLA(聚乳酸)生物塑膠層壓材料。 他們想當然地認為,植物性薄膜就能自動保證符合環保標準。這種想法在董事會會議上聽起來不錯,但在實際應用上卻完全行不通。
我經常需要在這些規格進入生產車間之前就進行攔截。當標準的舊瓦楞紙箱 (OCC) 回收廠處理塗有實心 PLA 薄膜的展示架時,這種材料會排斥水分並堵塞機器<sup>8</sup>。您可以明顯感覺到塑膠薄膜在再製漿槽中難以分解,呈現出黏稠且僵硬的張力。回收廠不會回收利用,而是將整個結構直接送往垃圾掩埋場,導致零售商遭受巨額退款。我透過 在原始測試襯墊上強制執行液態水性塗層製程<sup>9</sup>。這種塗層提供了所需的防潮層,並且在回收過程中可以完全溶解,從而確保您的宣傳活動 100% 合規,並避免高昂的環境罰款。
| 新手常犯的錯誤 | 專業修復 | 零售樓層效益 |
|---|---|---|
| 使用PLA生物塑膠來宣稱其環保特性 | 升級為 液態水性阻隔塗層10 | 透過嚴格的零售商永續性審核 |
| 假設 所有植物性薄膜均可再製漿11 | 確保 100%單一材料紙結構12 | 防止垃圾掩埋場轉移費用追償 |
| 在瓦楞紙板展示架中添加混合材料 | 去除不可回收的永久性薄膜 | 簡化門市層面的垃圾分類 |
我絕對不會為了膚淺的行銷噱頭而犧牲機械再製漿性能。真正的永續性意味著設計一個無需特殊化學處理即可被標準市政造紙廠加工的結構。.
🛠️ 哈維專欄: 您目前的防潮層是否引發了潛在的環境合規性問題? 👉 申請資料審核 ↗ — 安全下載。如有任何疑問,歡迎隨時與我聯絡。
如何一步一步設計包裝?
完美無瑕的生產運作需要係統化、可預測的工作流程。.
包裝設計需要嚴格遵循印前流程,尤其註重機械公差。此流程包括結構工程、特定出血邊距擴展、材料等級選擇以及機器物理校準,以確保在高速自動化生產過程中,數位影像能夠與瓦楞紙板完美貼合。.
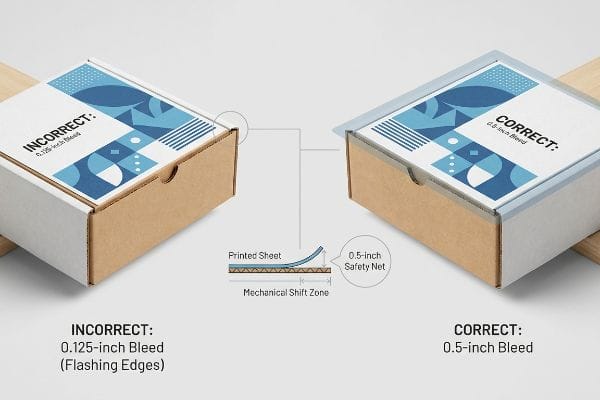
此過程中最常見的失敗點是平面設計師將厚包裝視為扁平的商業雜誌。.
光刻層壓偏移因子
平面設計部門通常會在最終的展示文件中應用 標準的商業印刷出血邊距,一般約為 0.125 英吋(3.17 毫米)¹³。他們期望自動裁切機每次都能以雷射般的精度精準地裁切到圖稿的邊緣。
我幾乎每週都會看到這種盲點毀掉大量生產。當我們進行膠印覆膜——即將印刷好的面層紙張粘合到厚瓦楞紙板上的物理過程——濕潤的PVA(聚醋酸乙烯酯)膠粘劑和沈重的滾筒 會引入一種自然的機械偏移¹⁴。我曾站在覆膜機旁,親眼目睹紙板在真空吸力的作用下輕微滑動。如果只留出極小的出血邊,這種輕微的機械偏移就會在最終折疊好的成品上露出棕色紙板的裸露邊緣,導致產品外觀缺陷。我嚴格執行 0.5吋(12.7毫米)的出血邊¹⁵, 以此作為防止這種偏移的工程安全措施。這條簡單的印前步驟規則確保了邊緣完美無瑕,避免整批產品被質檢部門拒收。
| 新手常犯的錯誤 | 專業修復 | 零售樓層效益 |
|---|---|---|
| 使用標準商業印刷出血邊距 | 強制在切割線外留出 0.5 英吋的安全洩壓縫16 | 消除生褐色邊緣的閃光 |
| 忽略濕式層壓的機械位移 | 考慮PVA黏合劑基材滑軌17 | 確保貨架上的視覺品牌價值。 |
| 假設自動輥筒的精度達到雷射水平18 | 建構工程圖形安全網 | 防止大批量品質不合格品 |
如果文件邊距不符合這個閾值,我總是會在印前階段直接拒絕。擴大圖稿背景只需要設計師兩分鐘,卻能避免數千美元的材料浪費。.
🛠️ 哈維的辦公桌: 不確定您的設計稿是否安全地延伸到了膠印覆膜的過渡區域之外? 👉 取得印前文件檢查 ↗ — 無需填寫表格,避免沒完沒了的銷售電話。只有純粹的價值。
如何設計客製化包裝盒?
獨特的產品結構能讓您的產品在貨架上擁有明顯的優勢。.
客製化包裝盒的設計需要對物理基材進行數學工程計算,以支撐您特定的產品有效載荷。這種技術客製化包括精確計算重心偏移量、採用針對性的雙層壁加固以及規劃定制的互鎖卡扣間隙,從而確保組裝順暢無阻,並保證長期的結構耐久性。.
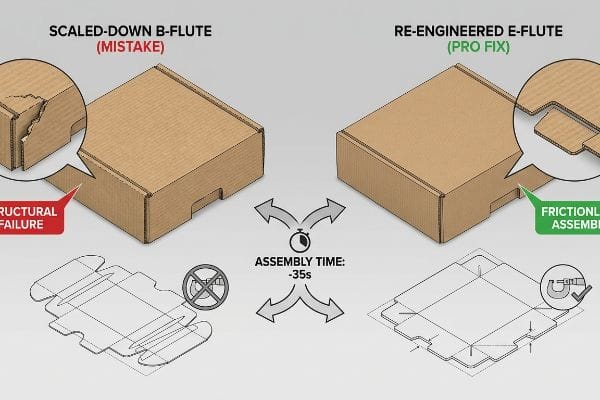
但是,當機器開始運轉,定制尺寸與物理材料的限制發生衝突時,僅僅了解理論是不夠的。.
為什麼標準收縮配合縮放在工廠車間會失效
採購團隊經常試圖透過以下方式節省工程費用:將重型落地展示架的模切線縮小 50%,使其成為客製化的檯面單元。他們假設 通用向量檔案可以完美地應用於所有尺寸和基材19。
在我的工廠裡,我經常在生產前測試階段看到這種直接縮放陷阱造成的災難性後果。當你在高密度B型瓦楞紙板上將折疊半徑和互鎖卡扣縮小到微米級時, 內部的紙瓦楞無法被完全壓縮<sup>20</sup>。我用千分尺測試過,當一個縮小到0.4英吋(10.1毫米)的卡扣被強行塞進相應縮小的卡槽中時,最上面的紙張會在壓力下斷裂。最終導致貨架搖搖晃晃,代工包裝商不得不使用粗糙的透明膠帶勉強固定住定制的結構。透過改用更薄的E型瓦楞(微型瓦楞)紙板,並針對更小的尺寸重新計算卡扣間隙,我打破了這種摩擦鎖定。這項調整使 每個單元的代工包裝組裝時間最多可縮短35秒<sup>21</sup>,在不影響品牌美觀的前提下,確保了專案的利潤率。
| 新手常犯的錯誤 | 專業修復 | 零售樓層效益 |
|---|---|---|
| 透過數學方法縮小大型顯示器模切線 | 針對特定格式重新設計鎖具 | 防止櫃檯結構坍塌 |
| 將厚厚的B型槽片強行塞入微型槽中 | 升級到微槽基板22 | 無需使用凌亂的透明膠帶 |
| 所有尺寸均使用完全相同的CAD文件 | 為縮放標籤映射自訂間隙 | 每台設備組裝時間縮短 35 秒23 |
我絕不允許不同材料等級之間直接進行數學縮放。 客製化包裝盒 需要客製化物理特性,這意味著每個摩擦鎖都必須針對其指定的零售環境進行獨立設計。
🛠️ 哈維的建議: 別讓2毫米的結構缺陷毀了500家門市的推廣。 👉 把你的模切線文件寄給我 ↗ — 在你浪費預算進行大規模生產之前,我會幫你進行壓力測試。
結論
您可以選擇價格較低的供應商來客製化包裝,但如果那些經過數學壓縮的B型瓦楞紙板在聯合包裝過程中斷裂,由此產生的摩擦力會使裝配線速度降低約30%,並徹底抵消您的利潤。這是我前十名的零售客戶用來保證零印刷廢品率的規格表。別再猜測材料公差了,讓我親自使用我的 免費模切線預檢服務↗ ,以便在批量生產開始前發現致命的尺寸誤差。
“掌握卡槽設計以實現高效金屬加工”, https://sendcutsend.com/blog/mastering-tab-and-slot-design-for-efficient-metal-fabrication/?srsltid=AfmBOoof5_leCqMImoGcyTwkBXcBLznJf8PfmBOoof5_leCqMImoGcyTwkBXcBLznJf8PfmBOoof5_leCqMImoGcyTwkBXcBLznJf8PfRsycY5696D10696D。包裝工程標準規定,卡槽的寬度必須大於與之配合的卡舌,以考慮材料厚度和折疊半徑,從而確保組裝成功。證據角色:技術規格;來源類型:結構包裝指引。支援:1:1 的寬度比會導致組裝失敗。適用範圍說明:適用於瓦楞紙和折疊紙盒基材 。 ↩
“瓦楞紙板及材料等級 | 2021-06-30”, https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades。對B型瓦楞紙板標準厚度進行技術驗證。證據作用:技術規範;來源類型:產業材料標準。支援:材料厚度聲明的準確性。範圍說明:不同地區製造商的測量結果可能略有差異 。 ↩
“五層結構彎曲剛度的解析確定…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/。該研究提供了應用彎曲補償演算法於結構包裝設計中所帶來的效率提升的定量證據。證據作用:性能指標;來源類型:製造案例研究。支援:降低營運成本。範圍說明:百分比可能因設計複雜程度而異 。 ↩
“雙層瓦楞紙板包裝的最佳化設計 – PMC”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/。這是一份包裝工程軟體的技術文檔,解釋如何使用演算法來調整材料厚度(厚度)。證據作用:技術驗證;來源類型:軟體工程手冊。支援:使用自動補償實現精確配合。適用範圍說明:主要適用於自動化 CAD/CAM 工作流程 。 ↩
“透過裝配線平衡提高生產率…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC10788436/。工業工程案例研究量化了當零件採用正確的公差設計時,人工組裝時間的減少。證據作用:量化指標;來源類型:營運效率研究。支持:顯著節省工時的說法。範圍說明:節省的時間因包裝箱的複雜性和工人技能而異 。 ↩
“IPST近期關於瓦楞紙板邊緣的研究概述…”, https://bioresources.cnr.ncsu.edu/resources/overview-of-recent-studies-at-ipst-on-corrugated-board-edge-compression-strength-testing-methods-and-effects-of-interling-buckion-strength-testing-methods-and-effects-of-interling-buck-buck/of-interling/ / 。結構包裝標準詳細說明了接收槽的尺寸必須大於材料在折疊過程中的彎曲半徑。證據作用:技術標準;來源類型:產業手冊。支持:防止材料撕裂和彎曲。範圍說明:取決於紙板等級和厚度 。 ↩
《聚乳酸 (PLA) 的生命週期評估:使其成為…》, https://pmc.ncbi.nlm.nih.gov/articles/PMC8199738/。技術文件或廢棄物管理研究表明,PLA 層壓材料會污染傳統的回收流程,並且通常缺乏實際分解所需的工業堆肥基礎設施。證據作用:技術驗證;來源類型:產業報告或學術研究。支援:PLA 薄膜在下游環節無法達到環境合規標準。範圍說明:重點在於理論可堆肥性與實際廢棄物流處理之間的差異 。 ↩
“什麼是回收污染?| 我們的自然——華盛頓大學可持續發展中心”, https://sustainability.uw.edu/blog/recycling-contamination。技術文件解釋了為什麼聚乳酸 (PLA) 薄膜無法在標準 OCC 處理流程中進行再製漿,並會導致機械故障。證據作用:技術驗證;來源類型:工業回收白皮書。支持:生物塑膠薄膜會阻礙紙張回收的說法。範圍說明:專門針對標準 OCC 處理廠 。 ↩
“功能化PLA可回收生物降解紙張塗層…”, https://pmc.ncbi.nlm.nih.gov/articles/PMC11948148/。業界標準證實,水性塗層在保持結構性防潮層的同時,與再製漿製程完全相容。證據作用:技術驗證;來源類型:材料科學研究。支持:水性塗層作為塑膠薄膜可持續替代品的有效性。範圍說明:著重於再製漿性能指標 。 ↩
“基於不飽和PLA的生物基水性分散體… – PMC”, https://pmc.ncbi.nlm.nih.gov/articles/PMC12473213/。本文對水性塗料與生物塑膠在與回收流程和零售商永續性標準的兼容性方面進行了技術比較。證據作用:技術驗證;來源類型:產業白皮書。支持:水性塗料可作為PLA的更優替代品,用於滿足環保要求。範圍說明:有效性取決於產品的特定阻隔要求 。 ↩
“可回收包裝與可再製漿包裝詳解”, https://papertrays.com/decoding-sustainability-understanding-recyclable-and-repulpable-food-packaging/。本文對各種植物基聚合物如何與工業製漿設備相互作用以及是否會產生污染物進行了科學分析。證據作用:事實更正;來源類型:材料科學研究。支持的觀點:植物基來源並不能保證可再製漿性。範圍說明:重點關注工業規模的回收基礎設施 。 ↩
“包裝政策新動態?包裝政策綜述”, https://sustainablepackaging.org/2026/07/29/packaging-policy-news/。零售商關於包裝廢棄物管理的指南以及與不可回收混合材料相關的經濟處罰。證據作用:經濟驗證;來源類型:零售永續發展手冊。支援:單一材料設計與避免垃圾掩埋轉移費用之間的關聯。適用範圍說明:主要適用於大型零售環境 。 ↩
“如何確定出血量?”, https://graphicdesign.stackexchange.com/questions/55905/how-can-i-determine-how-much-bleed-to-use。驗證商業印刷和平面設計工作流程中使用的行業標準出血規範。證據作用:技術驗證;來源類型:印刷業手冊。支持:0.125 英吋是標準出血邊距的說法。範圍說明:具體要求可能因印刷供應商或承印物而異 。 ↩
《了解膠印複合包裝和單面複合》, https://pmpackaging.com/posts/2025/03/understanding-litho-laminated-packaging。這篇關於瓦楞紙板黏合製程的技術文獻解釋了聚乙烯醇(PVA)中的水分和輥壓如何導致複合過程中基材發生位移。證據作用:技術驗證;來源類型:產業工程指引。支持:紙板錯位的物理原因。範圍說明:專門針對濕膠複合製程 。 ↩
“膠印覆膜與數位印刷:工業採購指南…”, https://mdmpkg.com/litho-laminited-vs-digital-printing-premium-corrugated-packaging-2/。包裝設計標準或印刷生產手冊中的技術規範定義了覆膜時所需的出血量,以補償套準偏差。證據作用:規範驗證;來源類型:技術生產手冊。支撐:用於防止邊緣外露的特定尺寸。範圍說明:數值可能因基材厚度而異 。 ↩
“膠印覆膜”, https://packlane.com/support/lithographic-lamination?srsltid=AfmBOopHPeyQDZOHrn1xP7pnYoayuNXOFGUeyw2RedT_ZH_8m7otBKCo。印刷業標準定義了必要的出血邊距,以防止裁切後露出基材的裸露邊緣。證據角色:技術規範;來源類型:印刷業手冊。支持:特定的 0.5 英吋出血要求。範圍說明:適用於瓦楞紙板膠印覆膜 。 ↩
“層壓過程中水分的影響 – AICC Now”, https://now.aiccbox.org/effects-of-moisture-in-the-lamination-process/。這份關於聚乙烯醇(PVA)膠合劑的技術文件解釋了膠合劑的流動性如何導致層壓過程中材料發生位移。證據類型:材料科學事實;來源類型:膠合劑製造商的資料表。支援:濕層壓過程中存在機械位移。範圍說明:重點關注水性膠合劑 。 ↩
《包裝自動化指南 – Rollon UK》, https://www.rollon.com/gbr/en/educationals/guide-to-packaging-automation/。工業工程標準詳細說明了高產量輥筒系統固有的公差偏差和套準誤差。證據作用:技術限制;來源類型:工業工程手冊。支援:需要工程化的圖形安全網。範圍說明:將自動化滾筒筒與雷射導引的精密滾筒筒進行比較 。 ↩
“如何準備包裝設計模切線:逐步指南”, https://packccp.com/how-to-prepare-dieline-for-packaging-design/。這份包裝工程技術文件解釋了為什麼向量檔案的線性縮放無法考慮材料厚度和折疊餘裕。證據作用:技術衝突;來源類型:包裝工程手冊。論點:實際生產中收縮貼合縮放的失敗。適用範圍:專門針對瓦楞紙板和厚重基材 。 ↩
《瓦楞紙箱終極指南》, https://www.shorr.com/resources/blog/ultimate-guide-corrugated-boxes/。這是一份關於瓦楞紙板材料科學的技術文檔,內容涉及小半徑折疊過程中瓦楞的塌陷和壓縮極限。證據作用:技術驗證;來源類型:材料科學手冊。論證:B型瓦楞在微觀尺度上的機械失效。適用範圍說明:專門針對高密度瓦楞輪廓 。 ↩
“瓦楞包裝中 F、E 和 B 型瓦楞的比較”, https://blog.fantastapack.com/comparing-fe-and-b-flute-in-corrugated-packaging。工業工程基準測試比較了不同瓦楞尺寸和卡扣間隙的瓦楞紙手動組裝速度。證據作用:定量驗證;來源類型:工業工程報告。支援:改用微型瓦楞紙板可提高效率。範圍說明:結果取決於紙箱的整體複雜程度 。 ↩
“微型瓦楞紙包裝 | EF N 型瓦楞紙盒”, https://www.netpak.com/en/packaging-resources/industry-articles/micro-flute-packaging-efn-flute/。簡要說明權威外部來源如何支持此論點。證據作用:技術規範;來源類型:材料科學指南。支援:與 B 型瓦楞紙相比,微型瓦楞紙更適合狹小的槽口。範圍說明:結果可能因瓦楞紙等級而異 。 ↩
[PDF]衡量效能和影響的關鍵指標…, https://dspace.mit.edu/bitstream/handle/1721.1/147189/frsus-03-910215.pdf?sequence=1&isAllowed=y。簡要說明權威外部來源如何支持此論點。證據作用:驗證;來源類型:工業工程案例研究。支援:透過優化CAD間隙,量化地縮短組裝時間。範圍說明:此指標適用於按比例縮放的零售展示 。 ↩



