
您在产品上投入了大量资金,但将未经核实的艺术作品直接发送给工厂会带来巨大的财务风险,而且往往会导致零售业的惨败。.
是的。在生产前展示包装盒设计是标准流程。这个生产前验证阶段会利用精确的实物原型和数字渲染图来消除昂贵的结构缺陷,确保最终包装能够顺利通过严苛的供应链环境和严格的商家合规性审核。.
获得视觉证据不仅仅是为了美观;它是盈利推广和仓库里堆满无法使用的纸板之间的最后一道屏障。.
如何设计包装盒?
构建一个成功的体系,早在纸上落下之前就开始了。.
设计包装盒需要将结构工程与图形布局直接结合起来。这一基础流程会精确计算材料厚度、弯曲余量和动态承载能力,确保平面模板能够成功转化为坚固的三维展示架,足以承受重型货物的运输和严苛的零售环境。.
平面图纸在屏幕上看起来可能很完美,但折叠厚纸板的实际操作却需要严格的数学计算。.
卡尺补偿的隐藏数学原理
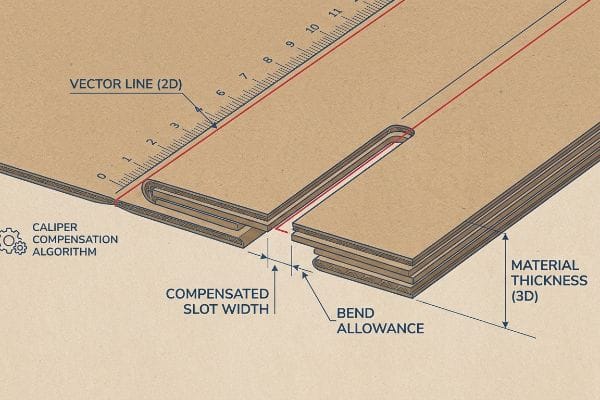
即使是经验丰富的设计师也常常忽略所选基板的物理厚度。他们在二维软件中构建互锁卡扣和折叠槽时, 与对接面板完全相同的宽度¹。他们想当然地认为,一条简单的矢量线就能在装配车间实现平滑折叠。
我经常看到客户在提交用于厚重B型瓦楞纸板广告活动的平面AI(Adobe Illustrator)文件时犯这样的错误。他们忘记了,一块0.125英寸(3.17毫米)厚的纸板在折叠90度时会消耗材料。如果模切线上的接收槽没有加宽以补偿这个外半径,最终的展示品就会严重弯曲。我曾亲眼目睹代工工人在装配线上汗流浃背地用力将卡扣推到一起,直到听到纸板撕裂的声音。我们通过使用CAD(计算机辅助设计)软件来解决这个问题,该软件可以自动为每个槽应用弯曲补偿算法。只需将间隙加宽几分之一毫米,我们就能确保各个部件轻松滑动到位,从而减少约20%的装配人工,并消除面板撕裂的情况。
| 新手常犯的错误 | 专业修复 | 零售楼层效益 |
|---|---|---|
| 绘制宽度完全相同的 1:1 的卡槽和插槽 | 应用CAD卡尺补偿算法4 | 每台设备可节省 20 秒的组装时间5 |
| 忽略90度折叠过程中的板材厚度 | 加宽弯曲半径的接收槽6 | 防止表层撕裂和起皱 |
| 在生产线上强行将不匹配的部件拼合在一起 | 工程微间隙实现平稳滑动 | 大幅降低代工包装人工费 |
我拒绝将未经补偿的矢量文件发送到切割台。只有根据特定板材厚度调整槽宽,才能保证板材在重载荷压力下仍能保持方正稳定的结构。.
🛠️ 哈维的办公桌: 不确定您的互锁卡扣的弯曲余量是否正确?👉 将您的平面模切图发送给我 ↗ — 直接联系我。我保证绝不发送任何自动销售垃圾邮件。
2026 年包装设计趋势是什么?
下一波结构性创新正积极朝着零摩擦可持续发展的方向迈进。.
2026年的包装设计趋势将高度重视单一材料结构和路边可回收性。在严格的商家要求下,制造商正用工程瓦楞纸板取代混合塑料和永久性金属配件,并采用水性涂料来保持高动态承载能力,同时确保完全符合环保法规。.
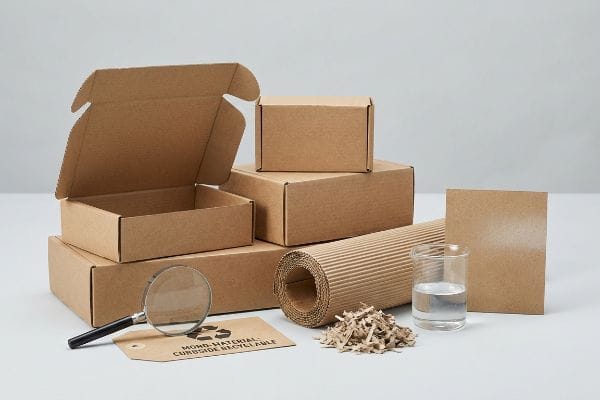
品牌希望展现 环保 形象,但选择错误的材料往往会引发意想不到的合规性问题。
生物塑料再制浆陷阱
许多营销团队强制要求 PLA(聚乳酸)生物塑料层压材料。 他们想当然地认为,植物基薄膜就能自动保证符合环保标准。这种想法在董事会会议上听起来不错,但在实际应用中却完全行不通。
我经常需要在这些规格进入生产车间之前就进行拦截。当标准的旧瓦楞纸箱 (OCC) 回收厂处理涂有实心 PLA 薄膜的展示架时,这种材料会排斥水分并堵塞机器<sup>8</sup>。您可以明显感觉到塑料薄膜在再制浆槽中难以分解,呈现出粘稠且僵硬的张力。回收厂不会回收利用,而是将整个结构直接送往垃圾填埋场,导致零售商遭受巨额退款。我通过 在原始测试衬垫上强制执行液态水性涂层工艺<sup>9</sup>。这种涂层提供了所需的防潮层,并且在回收过程中可以完全溶解,从而确保您的宣传活动 100% 合规,并避免高昂的环境罚款。
| 新手常犯的错误 | 专业修复 | 零售楼层效益 |
|---|---|---|
| 使用PLA生物塑料来宣称其环保特性 | 升级为 液态水性阻隔涂层10 | 通过严格的零售商可持续性审核 |
| 假设 所有植物基薄膜均可再制浆11 | 确保 100%单一材料纸结构12 | 防止垃圾填埋场转移费用追偿 |
| 在瓦楞纸板展示架中添加混合材料 | 去除不可回收的永久性薄膜 | 简化门店层面的垃圾分类 |
我绝不会为了肤浅的营销噱头而牺牲机械再制浆性能。真正的可持续性意味着设计一种无需特殊化学处理即可被标准市政造纸厂加工的结构。.
🛠️ 哈维专栏: 您目前的防潮层是否引发了潜在的环境合规性问题?👉 申请材料审核 ↗ — 安全下载。如有任何疑问,欢迎随时联系我。
如何一步一步设计包装?
完美无瑕的生产运行需要系统化、可预测的工作流程。.
包装设计需要严格遵循印前流程,尤其注重机械公差。这一流程包括结构工程、特定出血边距扩展、材料等级选择以及机器物理校准,以确保在高速自动化生产过程中,数字图像能够与瓦楞纸板完美贴合。.
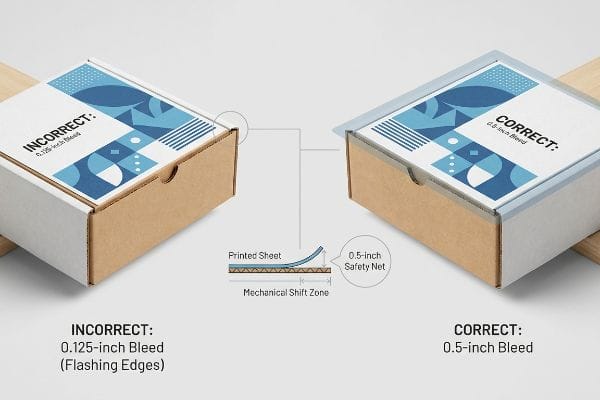
此过程中最常见的失败点是平面设计师将厚包装视为扁平的商业杂志。.
光刻层压偏移因子
平面设计部门通常会在最终的展示文件中应用 标准的商业印刷出血边距,一般约为 0.125 英寸(3.17 毫米)¹³。他们期望自动裁切机每次都能以激光般的精度精准地裁切到图稿的边缘。
我几乎每周都会看到这种盲点毁掉批量生产。当我们进行胶印覆膜——即将印刷好的面层纸张粘合到厚瓦楞纸板上的物理过程——湿润的PVA(聚醋酸乙烯酯)胶粘剂和沉重的滚筒 会引入一种自然的机械偏移¹⁴。我曾站在覆膜机旁,亲眼目睹纸板在真空吸力的作用下轻微滑动。如果只留出极小的出血边,这种轻微的机械偏移就会在最终折叠好的成品上露出棕色纸板的裸露边缘,导致产品外观缺陷。我严格执行 0.5英寸(12.7毫米)的出血边¹⁵, 以此作为防止这种偏移的工程安全措施。这条简单的印前步骤规则确保了边缘完美无瑕,避免整批产品被质检部门拒收。
| 新手常犯的错误 | 专业修复 | 零售楼层效益 |
|---|---|---|
| 使用标准商业印刷出血边距 | 强制在切割线外留出 0.5 英寸的安全泄压缝16 | 消除生褐色边缘的闪光 |
| 忽略湿式层压的机械位移 | 考虑PVA粘合剂基材滑轨17 | 确保货架上的视觉品牌价值。 |
| 假设自动辊筒的精度达到激光水平18 | 构建工程图形安全网 | 防止大批量质量不合格品 |
如果文件边距不符合这个阈值,我总是会在印前阶段直接拒绝。扩大图稿背景只需要设计师两分钟,却能避免数千美元的材料浪费。.
🛠️ 哈维的办公桌: 不确定您的设计稿是否安全地延伸到了胶印覆膜的过渡区域之外?👉 获取印前文件检查 ↗ — 无需填写表格,避免没完没了的销售电话。只有纯粹的价值。
如何设计定制包装盒?
独特的产品结构能让您的产品在货架上拥有明显的优势。.
定制包装盒的设计需要对物理基材进行数学工程计算,以支撑您特定的产品有效载荷。这种技术定制包括精确计算重心偏移量、采用针对性的双层壁加固以及规划定制的互锁卡扣间隙,从而确保组装顺畅无阻,并保证长期的结构耐久性。.
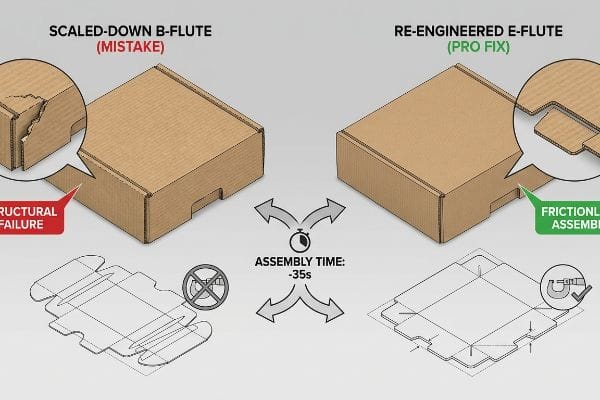
但是,当机器开始运转,定制尺寸与物理材料的限制发生冲突时,仅仅了解理论是不够的。.
为什么标准收缩配合缩放在工厂车间会失效
采购团队经常试图通过以下方式节省工程费用:将重型落地展示架的模切线缩小 50%,使其成为定制的台面单元。他们假设 通用矢量文件可以完美地应用于所有尺寸和基材19。
在我的工厂里,我经常在生产前测试阶段看到这种直接缩放陷阱造成的灾难性后果。当你在高密度B型瓦楞纸板上将折叠半径和互锁卡扣缩小到微米级时, 内部的纸瓦楞无法被完全压缩<sup>20</sup>。我用千分尺测试过,当一个缩小到0.4英寸(10.1毫米)的卡扣被强行塞进相应缩小的卡槽中时,最上面的纸张会在压力下断裂。最终导致货架摇摇晃晃,代工包装商不得不使用粗糙的透明胶带勉强固定住定制的结构。通过改用更薄的E型瓦楞(微型瓦楞)纸板,并针对更小的尺寸重新计算卡扣间隙,我打破了这种摩擦锁定。这一调整使 每个单元的代工包装组装时间最多可缩短35秒<sup>21</sup>,在不影响品牌美观的前提下,确保了项目的利润率。
| 新手常犯的错误 | 专业修复 | 零售楼层效益 |
|---|---|---|
| 通过数学方法缩小大型显示屏模切线 | 针对特定格式重新设计锁具 | 防止柜台结构坍塌 |
| 将厚厚的B型槽片强行塞入微型槽中 | 升级到微槽基板22 | 无需使用凌乱的透明胶带 |
| 所有尺寸均使用完全相同的CAD文件 | 为缩放标签映射自定义间隙 | 每台设备组装时间缩短 35 秒23 |
我绝不允许不同材料等级之间直接进行数学缩放。 定制包装盒 需要定制物理特性,这意味着每一个摩擦锁都必须针对其指定的零售环境进行独立设计。
🛠️ 哈维的建议: 别让2毫米的结构缺陷毁了500家门店的推广。👉 把你的模切线文件发给我 ↗ — 在你浪费预算进行大规模生产之前,我会帮你进行压力测试。
结论
您可以选择价格更低的供应商来定制包装,但如果那些经过数学压缩的B型瓦楞纸板在联合包装过程中断裂,由此产生的摩擦力会使装配线速度降低约30%,并彻底抵消您的利润。这是我排名前十的零售客户用来保证零印刷废品率的规格表。别再猜测材料公差了,让我亲自使用我的 免费模切线预检服务↗ ,以便在批量生产开始前发现致命的尺寸误差。
“掌握卡槽设计以实现高效金属加工”, https://sendcutsend.com/blog/mastering-tab-and-slot-design-for-efficient-metal-fabrication/?srsltid=AfmBOoof5_leCqMImoGcyTwkBXcBLznJf8PfRsycYq5x696DK0YQzf1Y。包装工程标准规定,卡槽的宽度必须大于与之配合的卡舌,以考虑材料厚度和折叠半径,从而确保组装成功。证据角色:技术规范;来源类型:结构包装指南。支持:1:1 的宽度比会导致装配失败。适用范围说明:适用于瓦楞纸和折叠纸盒基材 。↩
“瓦楞纸板及材料等级 | 2021-06-30”, https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades。对B型瓦楞纸板标准厚度进行技术验证。证据作用:技术规范;来源类型:行业材料标准。支持:材料厚度声明的准确性。范围说明:不同地区制造商的测量结果可能略有差异 。↩
“五层结构弯曲刚度的解析确定……”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/。该研究提供了应用弯曲补偿算法于结构包装设计中所带来的效率提升的定量证据。证据作用:性能指标;来源类型:制造案例研究。支持:降低运营成本。范围说明:百分比可能因设计复杂程度而异 。↩
“双层瓦楞纸板包装的优化设计 – PMC”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/。这是一份包装工程软件的技术文档,解释了如何使用算法来调整材料厚度(厚度)。证据作用:技术验证;来源类型:软件工程手册。支持:使用自动补偿实现精确配合。适用范围说明:主要适用于自动化 CAD/CAM 工作流程 。↩
“通过装配线平衡提高生产率……”, https://pmc.ncbi.nlm.nih.gov/articles/PMC10788436/。工业工程案例研究量化了当零件采用正确的公差设计时,人工装配时间的减少。证据作用:定量指标;来源类型:运营效率研究。支持:显著节省工时的说法。范围说明:节省的时间因包装箱的复杂性和工人技能而异 。↩
“IPST近期关于瓦楞纸板边缘的研究概述……”, https://bioresources.cnr.ncsu.edu/resources/overview-of-recent-studies-at-ipst-on-corrugated-board-edge-compression-strength-testing-methods-and-effects-of-interflute-buckling/。结构包装标准详细说明了接收槽的尺寸必须大于材料在折叠过程中的弯曲半径。证据作用:技术标准;来源类型:行业手册。支持:防止材料撕裂和弯曲。范围说明:取决于纸板等级和厚度 。↩
《聚乳酸 (PLA) 的生命周期评估:使其成为……》, https://pmc.ncbi.nlm.nih.gov/articles/PMC8199738/。技术文件或废物管理研究表明,PLA 层压材料会污染传统的回收流程,并且通常缺乏实际分解所需的工业堆肥基础设施。证据作用:技术验证;来源类型:行业报告或学术研究。支持:PLA 薄膜在下游环节无法达到环境合规标准。范围说明:重点关注理论可堆肥性与实际废物流处理之间的差异 。↩
“什么是回收污染?| 我们的自然——华盛顿大学可持续发展中心”, https://sustainability.uw.edu/blog/recycling-contamination。技术文档解释了为什么聚乳酸 (PLA) 薄膜无法在标准 OCC 处理流程中进行再制浆,并会导致机械故障。证据作用:技术验证;来源类型:工业回收白皮书。支持:生物塑料薄膜会阻碍纸张回收的说法。范围说明:专门针对标准 OCC 处理厂 。↩
“功能化PLA可回收生物降解纸张涂层……”, https://pmc.ncbi.nlm.nih.gov/articles/PMC11948148/。行业标准证实,水性涂层在保持结构性防潮层的同时,与再制浆工艺完全兼容。证据作用:技术验证;来源类型:材料科学研究。支持:水性涂层作为塑料薄膜可持续替代品的有效性。范围说明:侧重于再制浆性能指标 。↩
“基于不饱和PLA的生物基水性分散体…… – PMC”, https://pmc.ncbi.nlm.nih.gov/articles/PMC12473213/。本文对水性涂料与生物塑料在与回收流程和零售商可持续性标准的兼容性方面进行了技术比较。证据作用:技术验证;来源类型:行业白皮书。支持:水性涂料可作为PLA的更优替代品,用于满足环保要求。范围说明:有效性取决于产品的具体阻隔要求 。↩
“可回收包装与可再制浆包装详解”, https://papertrays.com/decoding-sustainability-understanding-recyclable-and-repulpable-food-packaging/。本文对各种植物基聚合物如何与工业制浆设备相互作用以及是否会产生污染物进行了科学分析。证据作用:事实更正;来源类型:材料科学研究。支持的观点:植物基来源并不能保证可再制浆性。范围说明:重点关注工业规模的回收基础设施 。↩
“包装政策新动态?包装政策综述”, https://sustainablepackaging.org/2026/07/29/packaging-policy-news/。零售商关于包装废弃物管理的指南以及与不可回收混合材料相关的经济处罚。证据作用:经济验证;来源类型:零售可持续发展手册。支持:单一材料设计与避免垃圾填埋转移费之间的联系。适用范围说明:主要适用于大型零售环境 。↩
“如何确定出血量?”, https://graphicdesign.stackexchange.com/questions/55905/how-can-i-determine-how-much-bleed-to-use。验证商业印刷和平面设计工作流程中使用的行业标准出血规范。证据作用:技术验证;来源类型:印刷行业手册。支持:0.125 英寸是标准出血边距的说法。范围说明:具体要求可能因印刷供应商或承印物而异 。↩
《了解胶印复合包装和单面复合》, https://pmpackaging.com/posts/2025/03/understanding-litho-laminated-packaging。这篇关于瓦楞纸板粘合工艺的技术文献解释了聚乙烯醇(PVA)中的水分和辊压如何导致复合过程中基材发生位移。证据作用:技术验证;来源类型:行业工程指南。支持:纸板错位的物理原因。范围说明:专门针对湿胶复合工艺 。↩
“胶印覆膜与数码印刷:工业采购指南……”, https://mdmpkg.com/litho-laminited-vs-digital-printing-premium-corrugated-packaging-2/。包装设计标准或印刷生产手册中的技术规范定义了覆膜时所需的出血量,以补偿套准偏差。证据作用:规范验证;来源类型:技术生产手册。支撑:用于防止边缘外露的特定尺寸。范围说明:数值可能因基材厚度而异 。↩
“胶印覆膜”, https://packlane.com/support/lithographic-lamination?srsltid=AfmBOopHPeyQDZOHrn1xP7pnYoayuNXOFGUeyw2RedT_ZH_8m7otBKCo。印刷行业标准定义了必要的出血边距,以防止裁切后露出基材的裸露边缘。证据角色:技术规范;来源类型:印刷行业手册。支持:特定的 0.5 英寸出血要求。范围说明:适用于瓦楞纸板胶印覆膜 。↩
“层压过程中水分的影响 – AICC Now”, https://now.aiccbox.org/effects-of-moisture-in-the-lamination-process/。这份关于聚乙烯醇(PVA)胶粘剂的技术文档解释了胶粘剂的流动性如何导致层压过程中材料发生位移。证据类型:材料科学事实;来源类型:胶粘剂制造商的数据表。支持:湿层压过程中存在机械位移。范围说明:重点关注水性胶粘剂 。↩
《包装自动化指南 – Rollon UK》, https://www.rollon.com/gbr/en/educationals/guide-to-packaging-automation/。工业工程标准详细说明了高产量辊筒系统固有的公差偏差和套准误差。证据作用:技术限制;来源类型:工业工程手册。支持:需要工程化的图形安全网。范围说明:将自动化辊筒与激光引导的精密辊筒进行比较 。↩
“如何准备包装设计模切线:分步指南”, https://packccp.com/how-to-prepare-dieline-for-packaging-design/。这份包装工程技术文档解释了为什么矢量文件的线性缩放无法考虑材料厚度和折叠余量。证据作用:技术矛盾;来源类型:包装工程手册。论据:实际生产中收缩贴合缩放的失败。适用范围:专门针对瓦楞纸板和厚重基材 。↩
《瓦楞纸箱终极指南》, https://www.shorr.com/resources/blog/ultimate-guide-corrugated-boxes/。这是一份关于瓦楞纸板材料科学的技术文档,内容涉及小半径折叠过程中瓦楞的塌陷和压缩极限。证据作用:技术验证;来源类型:材料科学手册。论证:B型瓦楞在微观尺度上的机械失效。适用范围说明:专门针对高密度瓦楞轮廓 。↩
“瓦楞包装中 F、E 和 B 型瓦楞的比较”, https://blog.fantastapack.com/comparing-fe-and-b-flute-in-corrugated-packaging。工业工程基准测试比较了不同瓦楞尺寸和卡扣间隙的瓦楞纸手动组装速度。证据作用:定量验证;来源类型:工业工程报告。支持:改用微型瓦楞纸板可提高效率。范围说明:结果取决于纸箱的整体复杂程度 。↩
“微型瓦楞纸包装 | EF N 型瓦楞纸盒”, https://www.netpak.com/en/packaging-resources/industry-articles/micro-flute-packaging-efn-flute/。简要说明权威外部来源如何支持此论断。证据作用:技术规范;来源类型:材料科学指南。支持:与 B 型瓦楞纸相比,微型瓦楞纸更适合狭小的槽口。范围说明:结果可能因瓦楞纸等级而异 。↩
[PDF]衡量性能和影响的关键指标……, https://dspace.mit.edu/bitstream/handle/1721.1/147189/frsus-03-910215.pdf?sequence=1&isAllowed=y。简要说明权威外部来源如何支持此论断。证据作用:验证;来源类型:工业工程案例研究。支持:通过优化CAD间隙,量化地缩短装配时间。范围说明:该指标适用于按比例缩放的零售展示 。↩



