
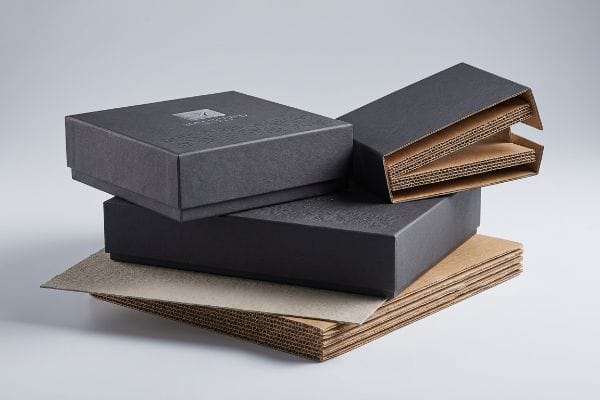
每个新品牌都希望拥有优雅的开箱体验,彰显其高端品质。.
是的。制造设计精美的定制包装盒需要在高端外观和结构完整性之间取得平衡。我们通过在高密度瓦楞纸板上应用优质胶印覆膜和触感涂层来实现这一点,确保最终包装在提供卓越视觉效果的同时,也能在重物运输过程中保持其承载能力。.
但当机器开始运转时,仅仅了解理论是不够的。精美的数字渲染图与实际批量生产的实体产品之间的差距,正是大多数营销预算的葬送之处。.
定制包装盒需要多少钱?
定制印刷的定价不仅仅是墨水和纸张的价格。.
定制包装盒的成本很大程度上取决于材料等级、结构工程的复杂程度以及所采用的具体印刷技术。高端的表面处理通常会推高单位成本,因此需要严格优化产量并控制制造公差,才能在标准零售推广中保持盈利的投资回报。.
但是,大多数采购团队在电子表格中计算基准价格时,恰恰是他们盲目落入的陷阱。.
为什么化妆品预算会降低包装盒的抗压强度
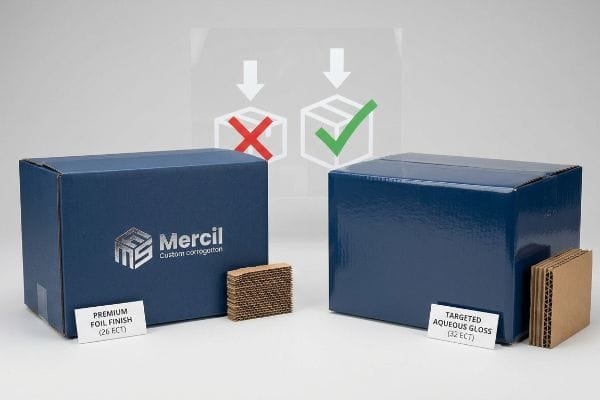
即使是经验丰富的采购团队,也常常将全覆盖覆膜等高级外观装饰视为打造精美包装盒的必要营销手段。为了抵消这些高昂的装饰成本并达到预期的单价目标,他们会暗中指示工厂将瓦楞纸板的ECT(边缘抗压强度)等级从坚固的32降低到脆弱的26。这会降低瓦楞芯材的关键纤维密度,从而打造出外观惊艳但结构空洞的包装。
这并非纸上谈兵——我在测试现场经常遇到这种情况。一位体育用品客户给我带来了一款外观精美、采用厚重箔片的射箭箱设计,这款设计是从一家廉价供应商那里采购的,他们想当然地认为降级后的26 ECT板材也能承受得住。我完全错了,轻信了他们最初的规格表。在我内部进行的 TAPPI T811评估中,箱体底部在振动台上承受112.5磅(51.02公斤)的重量后断裂,引发了灾难性的箱体压缩测试(BCT),在标准顶部载荷下完全压碎。我立即调整了结构设计。我没有依赖昂贵的厚重箔片来实现其美观的外观,而是强制要求将材料升级回 标准的32 ECT板材 ,并使用高固含量光泽水性涂料实现了所需的高级反射效果。通过用目标水性光泽涂料替代昂贵的箔片,我完全恢复了动态抗压强度,确保主纸箱能够经受住双层堆叠的海运,同时每个单位的材料成本降低了约12%。
| 成本优化策略 | 体检结果 | 财务投资回报率 |
|---|---|---|
| 去除全箔覆膜 | 消除结构性ECT降级 | 降低单位材料成本 |
| 升级到 Virgin 32 ECT | 恢复重动态负载能力 | 防止货运损坏索赔 |
| 施加有针对性的水性光泽 | 呈现高端优雅的反射效果 | 保护高端品牌资产 |
我拒绝为了追求表面美观而降低结构板材的等级。通过用智能液体涂层取代昂贵的薄膜,我既能保证高端美观,又能确保运输过程中零损伤。.
🛠️ 哈维的办公桌: 您是否为了追求闪亮的烫金效果,在不知不觉中牺牲了包装盒的抗压强度?👉 审核您的包装成本 ↗ — 我会在 24 小时内亲自审核每一份结构文件。
如何制作自己的定制包装盒?
设计自己的高端包装感觉很有成就感,直到你意识到二维图纸在现实生活中是无法弯曲的。.
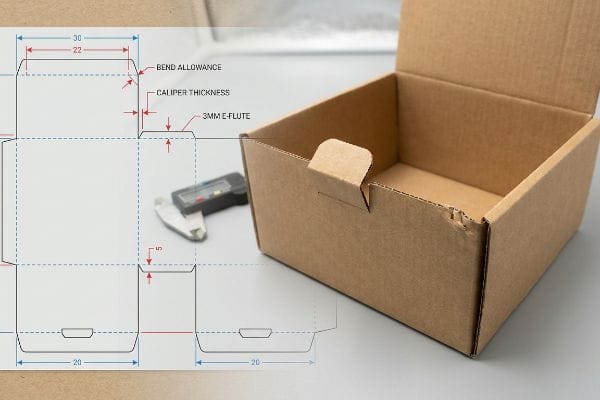
制作定制包装盒需要使用参数化CAD(计算机辅助设计)软件来设计精确的三维结构。您必须通过数学计算得出瓦楞纸板的物理厚度,从而生成准确的弯曲余量,确保互锁卡扣和折叠槽能够无缝组装,而不会撕裂外层印刷衬纸。.
然而,如果忽略基本的物理原理,从平面屏幕到折叠纸板的过渡是残酷无情的。.
二维设计中的卡尺补偿盲区
一直以来,人们都误以为只需在标准矢量软件中绘制出漂亮的模切线,然后直接发送到数控 (CNC) 切割台即可。设计师们常常将互锁卡扣和折叠槽的宽度设计得与对接面板完全相同,却完全忽略了折叠后瓦楞纸板的实际厚度。当一块 3 毫米(0.11 英寸)厚的 B 型瓦楞纸板折叠 90 度时,会消耗一定的材料,这意味着 原本 1:1 的折叠槽会立刻变得过紧。
这并非纸上谈兵——当客户尝试自行进行结构工程设计时,我在测试现场就遇到过这种情况。一家高端狩猎 服装品牌 发来了一份精心绘制的扁平包装设计图,起初我以为标准的模切公差足以满足组装需求。结果大错特错。在装配线上, 3毫米(0.11英寸)厚的E型瓦楞纸板7 难以折叠,互锁卡扣严重弯曲了侧板,最终撕裂了精美的顶板。我不得不放弃代理商提供的渲染图,从头开始重新计算。我运用参数化设计,自动对每个折叠处应用严格的 卡尺补偿算法8 ,人为地加宽接收槽,以适应特定纸张批次的精确弯曲半径。通过强制执行这1.5毫米(0.05英寸)的槽口公差调整,我确保了每个单元的联合包装组装时间缩短了35秒,为客户节省了数千美元的人工成本,并避免了图案撕裂。
| 结构重新设计 | 体检结果 | 财务投资回报率 |
|---|---|---|
| 计算精确的板材卡尺9 | 考虑了90度折叠厚度 | 消除撕裂的图形衬里 |
| 加宽接收槽10 | 折叠过程中打破摩擦锁 | 快速降低组装时间 |
| 应用参数化CAD算法11 | 确保卡舌完全垂直互锁 | 避免昂贵的人工返工 |
我从不依赖二维平面矢量文件来解决三维结构问题。通过数学计算,将精确的弯曲余量融入模切线,我确保每个高档包装盒都能实现无摩擦、零撕裂的组装效果。.
🛠️ Harvey 的办公桌: 您的平面设计师在设计模切线时是否考虑了折叠式 B 型瓦楞纸板的实际厚度?👉 申请 3D CAD 审核 ↗ — 100% 保密。您未发布的零售设计在我这里绝对安全。
可以寄送带有图案的盒子吗?
对于一家成长型企业来说,使用印有品牌标识的主包装箱进行运输是终极的营销手段。.
是的。印有图案的包装盒需要采用高分辨率胶印覆膜或UV(紫外线)数码印刷技术,直接将图案印制在坚固耐用的运输级瓦楞纸板上。这样既能确保外部品牌标识清晰鲜艳、完好无损,又能保证内部结构在复杂的供应链物流过程中有效吸收冲击力。.
但在自动化工厂生产过程中保持这种完美的视觉美感,简直是机械上的噩梦。.
为什么标准打印边距会破坏优雅的边缘?
即使是经验丰富的设计师,在设置印刷边距时也常常忽略覆膜工艺的机械不稳定性。他们通常会为精美的 瓦楞纸板展示 文件应用 0.125 英寸(3.17 毫米)的标准商业印刷出血,并想当然地认为这样可以完美地包裹边缘。然而,将印刷好的面层粘合到厚瓦楞纸板上, 在自动装裱过程中必然会产生更大的机械位移<sup>12</sup>,这意味着标准的小出血位完全不够用。
这并非纸上谈兵——我在一次大型推广项目中付出了惨痛的代价才明白这一点。2022年,我要求首席包装工程师马克加快设计一款用于高端弩箭发射器的优雅哑光黑色运输包装盒。我当时的想法是,只要遵循公司标准的3毫米(0.11英寸)出血线,就能节省油墨和时间。三天后,在生产车间,我眼睁睁地看着胶印覆膜机吐出数百个包装盒,每个折叠边缘都露出了裸露的棕色纸板。空气中弥漫着令人作呕的水性PVA(聚醋酸乙烯酯)胶水干燥的刺鼻气味,我意识到机械偏差毁掉了整批包装盒的高端外观。我立即叫停生产线,直奔印前终端。我强行扩展了图案背景,并强制规定在实际裁切线外至少留出0.5英寸(12.7毫米)的出血边距,作为防止覆膜偏移的安全保障。这次大幅调整出血边距不仅消除了棕色边缘,还彻底消除了我的内部质量保证拒收率,避免了客户收到外观有缺陷的包装盒,也省去了 4500 美元的紧急重印费用。
| 印前校准 | 体检结果 | 财务投资回报率 |
|---|---|---|
| 强制规定 0.5英寸出血边距15 | 涵盖 自动化光刻层压漂移16 | 防止因外观缺陷而导致的高昂拒收成本 |
| 强制执行印前图稿扩展 | 将图形完全包裹在边缘 | 取消紧急重印费用 |
| 采用 高强度PVA粘合剂17 | 将面层固定到测试层上 | 确保高端品牌美学 |
我从不让标准商业印刷的页边距限制我的瓦楞纸板印前处理规则。通过精心设计超大的安全出血,我保证您精美的图案能够完全包裹住每一个裸露的边缘,不受机器偏差的影响。.
🛠️ 哈维的办公桌: 您知道您目前的工厂使用的是标准商业出血还是真正的瓦楞纸板胶印边距吗?👉 获取印前文件检查 ↗ — 没有中间客户经理。您可以直接与结构工程师沟通。
设计师的包装设计收费是多少?
如果目标是打造奢华的开箱体验,那么投资高端设计服务就显得合情合理了。.
包装设计收费标准因结构复杂程度、图形渲染和生产准备工作而异。自由职业者可能仅收取几百美元的基本视觉概念设计费,而专业结构工程师则会收取更高的费用,以通过数学方法验证承重公差,并防止大规模生产过程中出现灾难性故障。.
但是,如果精美的设计会损坏包装盒,那么花高价购买精美的设计就毫无意义了。.
承重折痕处的 3D 压纹爆裂
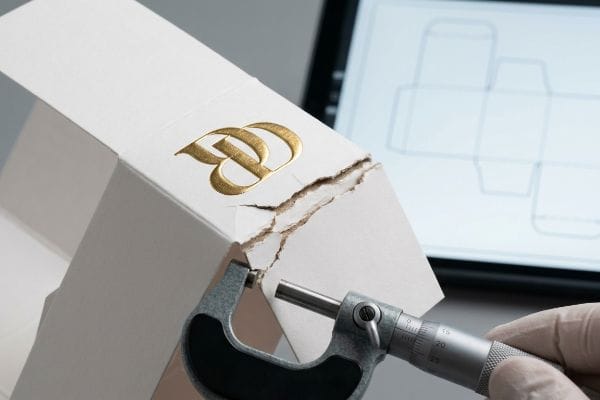
设计师经常在高端包装上指定使用厚重的3D烫金工艺,以此来证明其高昂设计费的合理性,他们误以为这种工艺与平面烫金完全相同。然而, 真正的压纹工艺使用阴阳模具18 ,通过大幅拉伸和压薄纸板纤维来形成凸起的纹理。如果设计公司直接在关键的承重结构折痕处或附近放置深3D压纹,他们会在不知不觉中 造成巨大的双重应力区19。
这并非纸上谈兵——我在测试现场评估高价代理商的设计方案时就遇到过这种情况。我撕下一位高薪设计师为精品 化妆品盒 ,立刻感觉到纸纤维粉状且疲惫,在我的拇指下开始断裂。起初,我以为是标准的折叠压力造成的,但我大错特错。深压纹logo正好位于主要折叠角上,导致结构上已经疲惫的纤维在自动折叠过程中剧烈断裂并爆裂。我用千分尺测量后发现,我不需要更换优质基材——我只需要调整纹理的数学模型。我在CAD软件中设置了一个严格的压纹排除区, 将所有深层3D纹理向外移动0.25英寸(6.35毫米),使其远离主要 结构折叠处,并利用 特殊的聚合物基质通道来动态控制纸纤维的张力。通过执行这种精确的空间移动,我确保了箱子的边角在顶部加载压缩下保持完全完好无损,彻底消除了结构爆裂,并为客户避免了自动化包装线上高达 40% 的毁灭性损失率。
| 结构公差 | 体检结果 | 财务投资回报率 |
|---|---|---|
| 从折叠处移开 3D 压纹 | 防止纸板纤维拉伸22 | 消除自动折叠爆裂 |
| 利用聚合物压痕矩阵23 | 控制模切过程中的张力 | 保护主纸箱压缩 |
| 强制执行 CAD 禁区24 | 将外观应力与结构应力隔离 | 阻止大规模生产线损失 |
我绝不会为了美观而牺牲承重角的结构完整性。通过数学方法隔离压花应力,我既保证了盒子的优雅外观,又确保了其物理强度。.
🛠️ 哈维的办公桌: 您昂贵的包装设计师是否将深度 3D 纹理直接放置在结构折叠线上?👉 申请 3D 应力模拟 ↗ — 我会在 24 小时内亲自审核每个结构文件。
结论
你可以选择一家低价代理商,他们会偷偷将你的板材降级到 26 ECT,以便使用厚重的箔片。但是,当那些结构空心的包装箱在潮湿的货运集装箱中坍塌时,最终被压扁的库存会彻底吞噬你项目的利润。仅上个月,我的结构审核就帮助 3 个品牌避免了超过 1 万美元的库存报废和零售商退款。别再把你的营销预算浪费在脆弱且过度设计的产品上了,让我亲自为 你打造下一个定制推广方案↗, 保证惊艳的美感和超强的耐用性。
“ECT 评级详解:对瓦楞纸包装的意义”, https://epackagesupply.com/blogs/packaging-guide/ect-ratings-explained-what-they-mean-for-your-corrugated-packaging?srsltid=AfmBOopyBV6LnRq98aqMtlCzougEw-M6nwhSr-eaLagG5ZIifl2E_vyN。权威的包装标准解释了边缘抗压强度测试 (ECT) 评级如何衡量瓦楞纸板的堆叠强度,以及该值降低如何导致结构完整性下降。证据作用:技术规范;来源类型:行业标准;支持论点:降低 ECT 评级会削弱纸箱强度。范围说明:仅限于瓦楞纸板指标 。↩
“IPST近期关于瓦楞纸板边缘的研究概述……”, https://bioresources.cnr.ncsu.edu/resources/overview-of-recent-studies-at-ipst-on-corrugated-board-edge-compression-strength-testing-methods-and-effects-of-interflute-buckling/。技术制造指南详细说明了如何通过降低瓦楞芯材的基重或纤维密度来降低ECT值。证据作用:因果机制;来源类型:制造手册;支持:降低材料等级会降低芯材纤维密度的说法。范围说明:专门适用于瓦楞纸板结构 。↩
“边缘压碎测试方法和箱体压缩……”, https://www.tappi.org/publications-standards/tappi-journal/home/2022/aug/edge-crush-testing-methods-and-box-compression-modeling-tappi-journal-august-2022/。验证 TAPPI T811 标准是实验室环境下评估瓦楞纸板强度或压缩性能的合适方法。证据作用:技术验证;来源类型:行业标准。支持:所提及测试程序的有效性。范围说明:重点关注 T811 标准在箱体压缩测试中的适用性 。↩
“瓦楞纸箱强度指南:瓦楞等级、ECT 等级和壁厚……”, https://anchorbox.com/corrugated-box-strength/。对 26 级和 32 级边缘抗压强度 (ECT) 等级的承载能力进行技术比较,以验证抗压强度的提升。证据作用:技术基准;来源类型:材料规格表。支持:提升 ECT 等级可以恢复结构完整性的说法。范围说明:标准瓦楞纸板等级 。↩
“瓦楞纸板及材料等级 | 2021-06-30”, https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades。验证B型瓦楞纸板的行业标准厚度。证据角色:技术规范;来源类型:行业标准手册。支持:材料厚度常数。范围说明:厚度可能因制造商而略有不同 。↩
“五层瓦楞纸板弯曲刚度的解析测定……”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/。本文从工程角度解释了材料位移以及折叠瓦楞纸板中弯曲补偿的必要性。论据:机械原理;来源:包装工程教科书。支持:厚度补偿的要求。范围说明:专门针对折叠公差 。↩
“纸板厚度指南 – AOPACK”, https://www.aopackmachine.com/cardboard-thickness-guide/?srsltid=AfmBOor-Iuxl0kat7WOVCZrRt_58WR9djXCMJYoA-fOidSDnOFiu0jgY。验证标准E型瓦楞纸板厚度测量值,以确保所提及纸板厚度的技术准确性。证据作用:技术规范;来源类型:行业标准。支持:材料厚度声明。范围说明:典型的E型瓦楞纸板较薄,这表明使用了特殊或非标准基材 。↩
“双层瓦楞纸板包装的优化设计 – PMC”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/。本文从技术角度解释了参数化CAD软件如何根据材料厚度调整尺寸,以确保正确的折叠。证据作用:技术流程;来源类型:工程手册。支持:使用软件解决组装问题。范围说明:专门针对瓦楞纸板基材 。↩
“模拟和数字折痕线对机械性能的影响……”, https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/。验证如何利用材料厚度(厚度)计算来补偿90度弯曲中的折叠损失。证据作用:技术验证;来源类型:包装工程手册。支持:二维设计中厚度补偿的必要性。适用范围:适用于瓦楞纸板和硬纸板材料 。↩
《纸包装结构设计指南》, https://greendotpackaging.com/paper-packaging-structural-design-guide/。解释了折叠过程中槽口公差与摩擦锁紧力减小之间的关系。论证作用:工艺优化;来源类型:工业设计指南。支持:槽口宽度对组装速度的影响。范围说明:专门针对互锁式卡扣槽机构 。↩
“采用创新设计的瓦楞纸板包装……”, https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/。本文提供了参数化建模如何保持几何约束以确保方形互锁卡扣不受尺寸变化影响的技术证据。证据作用:方法验证;来源类型:CAD软件技术文档。支持:使用参数化设计以提高精度。范围说明:重点关注自动化结构布局调整 。↩
“胶印覆膜工艺提升碳粉盒的视觉效果”, https://www.packagingdigest.com/packaging-design/litho-laminating-gives-toner-cartons-an-enhanced-image。技术文档解释了印刷纸张贴合到瓦楞纸板基材过程中出现的套准公差和机械位移。证据作用:技术验证;来源类型:包装工程手册。论证:胶印覆膜工艺中扩大出血边距的必要性。范围说明:仅适用于自动化贴合设备 。↩
“了解胶印复合包装和单面包装……”, https://pmpackaging.com/posts/2025/03/understanding-litho-laminated-packaging。验证聚醋酸乙烯酯 (PVA) 作为胶印复合工艺中用于将印刷纸张粘贴到瓦楞纸板上的标准粘合剂。证据作用:技术验证;来源类型:制造或包装行业手册。支持:复合工艺中所用化学品的技术准确性。范围说明:专门针对水性粘合剂 。↩
“胶印覆膜”, https://packlane.com/support/lithographic-lamination?srsltid=AfmBOopzBK2tOify4j2e-HIftSovvYYIRtrhSOHW-Yw0xyKIE7GcANhm。制定胶印覆膜的行业标准出血边距,以减少机械偏移并避免边缘出现裸露纸板(毛边)。证据作用:技术规范;来源类型:印前或包装设计指南。支持论点:更大的边距对于防止覆膜偏移是必要的。范围说明:专门针对高端品牌主纸箱 。↩
“胶印覆膜”, https://packlane.com/support/lithographic-lamination?srsltid=AfmBOordVNMTGlI1XL_RtSk9Qrnscfuhz-cUk24rIU7ARlfIBumT-6Zh。权威的包装设计指南会证实,0.5英寸出血是补偿机器偏差的标准技术要求。证据角色:技术规范;来源类型:行业手册。支持:正确的印刷对齐。范围说明:专门针对大幅面覆膜 。↩
“胶印层压微瓦楞纸板 – MM集团”, https://mm.group/packaging/technologies/lamination/。技术制造文档解释了印刷纸张与瓦楞纸板粘合过程中出现的机械偏差或“漂移”。证据作用:工艺验证;来源类型:工程手册。支持:出血边距的要求。范围说明:指自动化生产线 。↩
“瓦楞纸板胶粘剂”, https://www.hotmelt.com/blogs/blog/corrugated-cardboard-glues?srsltid=AfmBOopnZzI_gbteQJQHJllClKHO0qTj0XAzKFxxypQB_nzsMnpQJNib。材料安全和技术数据表证实了聚乙烯醇(PVA)胶粘剂在胶印层压工艺中将印刷衬纸固定到测试衬纸上的作用。证据作用:材料规格;来源类型:技术数据表。支持:品牌包装盒的结构粘合。范围说明:重点关注基于PVA的粘合剂 。↩
“压纹压力对纸张机械性能和柔软度的影响……”, https://pmc.ncbi.nlm.nih.gov/articles/PMC9228970/。简要说明权威外部来源如何支持此论断。证据作用:技术验证;来源类型:制造指南。支持:在纸张上制造凸起纹理的机械过程。范围说明:适用于工业纸板压纹 。↩
“压纹和凹印工艺步骤 – PopDisplay”, https://popdisplay.me/steps-for-embossing-and-debossing-process/ 。简要说明权威外部来源如何支持此论断。证据作用:结构验证;来源类型:包装工程手册。论据:压纹与结构折叠重叠时材料失效的风险。范围说明:重点关注批量生产中的材料疲劳。↩
“压纹”, https://mm.group/packaging/technologies/embossing/。简要说明结构包装中压纹禁区行业的标准,以防止纤维断裂。证据作用:技术验证;来源类型:包装工程手册。支持:维持结构完整性所需的特定空间偏移。范围说明:可能因基材克重 (GSM) 而异 。↩
“纤维张力在长丝缠绕过程中的影响……”, https://pmc.ncbi.nlm.nih.gov/articles/PMC12349517/。本文对使用聚合物基涂层或结构来稳定高应力包装区域中的纤维素纤维进行了技术验证。证据类型:技术证明;来源类型:材料科学期刊。支持:用于消除结构爆裂的方法。范围说明:适用于先进的添加剂或化学处理 。↩
“超声波对纸板压纹效果的影响”, https://bioresources.cnr.ncsu.edu/resources/influence-of-ultrasound-on-embossing-results-for-cardboard/。这是一份关于结构包装设计的技术文档,解释了如何通过使压纹远离折痕来防止纤维断裂。证据作用:技术验证;来源类型:工程手册。支持:压纹折叠处的机械完整性。范围说明:仅适用于纸板基材 。↩
“金属模体与塑料模体——A&A Graphic Dies”, https://graphicdies.com/metal-matrix-vs-plastic-matrix/ 。该行业标准描述了模切工具中如何使用聚合物模体来调节材料张力。证据角色:技术规范;来源类型:制造指南。支持:控制模切张力。适用范围说明:适用于大批量包装生产。↩
《强度支柱:确保您包装结构完整性的……》, https://www.adamslitho.com/new-blog-1/the-pillars-of-strength-ensuring-structural-integrity-in-your-packaging-design。专业设计指南,详细介绍如何在 CAD 中设置隔离区,将装饰元素与承重结构分离。证据作用:最佳实践验证;来源类型:设计手册。支持:隔离装饰应力。范围说明:侧重于自动化生产环境 。↩



