
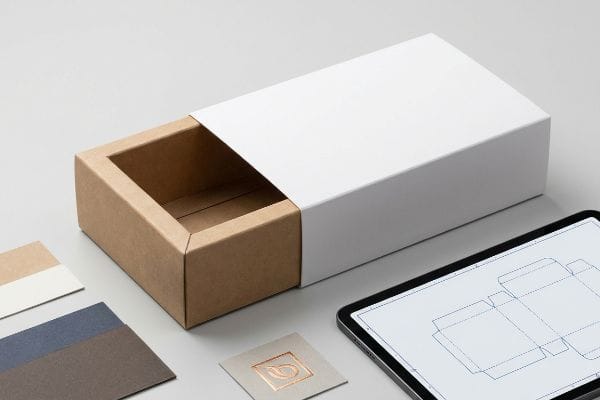
您想要优质的套筒包装来提升产品档次,但要找到一家既能保证结构完整性又能提供高端印刷效果的可靠制造商,感觉就像一场无休止的猜谜游戏。.
订购套筒盒包装需要提交结构模切线图、选择纸板等级和印刷工艺,之后才能批准用于批量生产的白色样品。这种包装方式可以无缝套在主包装容器上,无需重新设计核心结构即可经济高效地更新零售品牌形象。.
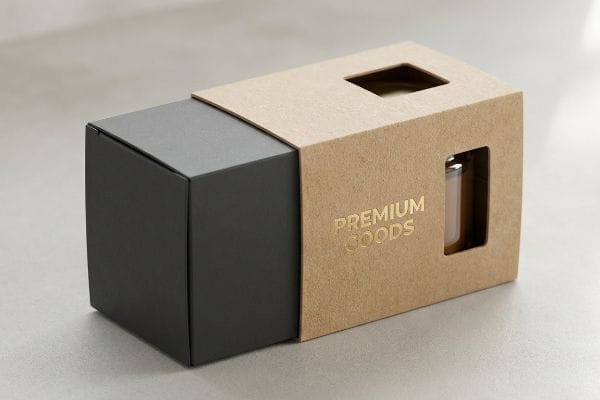
了解基本的订购顺序很容易,但要从数字设计过渡到实际工厂车间,就需要对工业公差有更深入的了解。.
哪里可以印刷包装盒套?
印刷定制包装套需要专用机器,但平面设计师经常发送的文件在物理上是不可能制造出来的,而且会产生严重的视觉缺陷。.
为包装盒印刷封套需要与配备高速模切台和自动化覆膜生产线的专业胶印或数码印刷企业合作。这些生产设施可以将未经加工的平板纸板加工成色彩鲜艳、折痕完美的封套,紧密包裹住您的主要商品包装盒,从而最大限度地提高零售可见度。.
找到一家印刷店只是第一步,但盲目地将你的设计文件交给他们,却是大多数品牌营销预算白白流失的地方。.
自动印前出血危机
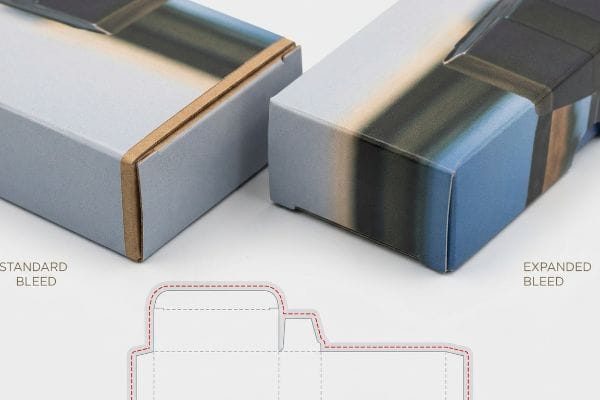
即使是经验丰富的设计师,在设计稿件时也常常忽略商业印刷的机械实际情况。他们会在模切线上应用标准的 0.125 英寸(3.17 毫米)出血位¹ ,并想当然地认为数字文件在批量生产过程中能够与实际纸板完美对齐。他们对待包装套就像对待平面宣传册一样,忽略了自动化机器将印刷好的面层纸张对齐到厚基材²时产生的严重机械公差偏差。
这并非纸上谈兵——我在实际测试中就遇到过这种情况。一位客户发来了一份高端封套文件,出血位设置符合商业标准。当我的操作员将第一批产品送入胶印覆膜生产线时,我甚至能闻到PVA(聚醋酸乙烯酯)胶水固化的气味,因为在自动机械装裱过程中,顶层纸张发生了轻微的位移。正是这微小的偏差,导致最终折叠后的展示品边缘露出了棕色纸板的裸露部分——也就是所谓的“闪光” 。我立即叫停了生产线,强制重新进行印前设计,严格地将出血位扩大到超过0.5英寸( 12.7毫米)。通过设置如此大的出血位,防止覆膜位移,我确保了印刷图案能够完全包裹住所有裸露的边缘,消除了难看的边框,避免了零售商的大量拒收。
| 印前工程 | 机械结果 | 财务投资回报率 |
|---|---|---|
| 扩大出血边缘 | 吸收层压位移5 | 消除废料 |
| 自动路径映射 | 防止数控切割误差6 | 加快采样速度 |
| 专色笔触 | 刀片啮合干净利落7 | 避免生产延误 |
如果文件不符合这个物理标准,我会在印前阶段将其拒收。修复一个电子文件只需十分钟,但一次有缺陷的模切操作就会毁掉一整托盘昂贵的原材料。.
🛠️ Harvey 的办公桌: 您目前的包装文件是否已针对自动化胶印覆膜工艺设置了正确的机械出血公差?👉 申请印前模切线审核 ↗ — 我会在 24 小时内亲自审核每个结构文件。
哪里可以购买定制包装盒?
你可以从中间商、在线平台或直接制造商那里购买包装盒,但拆分供应链会带来巨大的运营风险。.
直接从提供全套服务的制造商处购买定制包装盒,可确保对结构设计、材料采购和最终组装进行集中控制。与通过分散的代工生产商合作不同,与单一的工厂合作伙伴合作可保证严格的质量控制,并消除高速零售生产过程中自动化生产线停机的风险。.
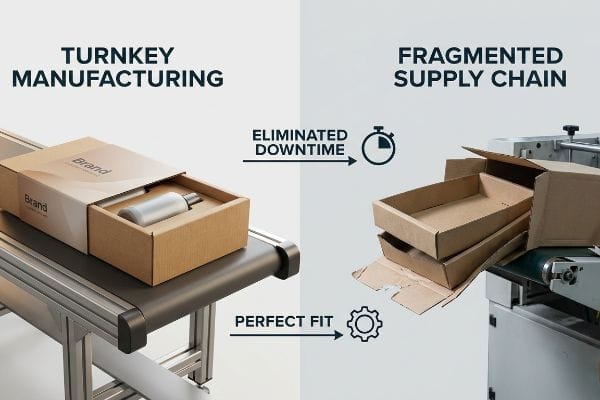
从多家廉价供应商处采购零部件固然诱人,但这种分散的策略通常会在装配线上惨遭失败。.
碎片化供应链陷阱
采购团队经常试图通过选择代工合同模式来人为地降低单位成本。他们从完全不同的供应商处采购原材料、印刷套和瓦楞纸组件,并假设最终的代工包装商能够无缝地将它们组装起来。他们未能预见到 分散采购带来的严重运营风险<sup>8</sup>,并想当然地认为A厂的纸箱能够自动滑入B厂的托盘上而不会产生机械摩擦。
这并非纸上谈兵——我在测试现场就遇到过这种情况。一家体育用品客户试图自行提供第三方内托盘,而让我负责生产外包装套。在试组装过程中,这种不匹配的问题暴露无遗。第三方托盘略微弯曲,强行将我生产的紧实外包装套上去会导致自动化机器剧烈卡顿。我彻底放弃了代工模式,转而采用一体化的交钥匙解决方案。我将所有物料清单 (BOM) 全部整合到一个工厂内,通过 数学计算将 B 型瓦楞纸板与外包装套的间隙精确匹配。通过 将整个组装过程纳入单一的监管链,我确保了包装过程完全无摩擦,将每件产品的联合包装组装时间缩短了 45 秒,从而保障了客户的利润率。
| 供应链战略 | 组装结果 | 劳动力投资回报率 |
|---|---|---|
| 交钥匙制造11 | 统一零件公差 | 消除生产线停机时间 |
| 单链监管12 | 完美组件适配 | 削减装配工人 |
| 统一材料规范13 | 结构强度稳定 | 减少货物损坏 |
我拒绝在我的自动化生产线上运行不同供应商的包装组件。只有完全掌控原材料纸板和最终的结构折叠,才能保障客户的利润。
🛠️ 哈维的办公桌: 您分散的供应链是否导致自动化设备卡顿,并让您支付每小时的罚款?👉 整合您的包装流程 ↗ — 100% 保密。您未发布的零售设计在我这里绝对安全。
什么是套筒包装?
理解这种包装形式不仅仅是美学问题;它关乎如何让两种截然不同的几何形状完美地相互作用。.
套筒包装是一种定制设计的纸板套,可水平或垂直滑套在主包装盒、托盘或产品上。这种模块化结构为零售品牌宣传提供了高保真度的图形表面,同时利用精确的摩擦配合机制固定内部商品,无需使用永久性粘合剂。.
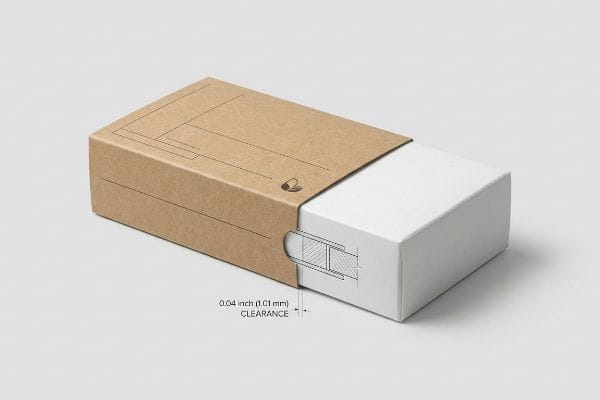
定义结构很简单,但要精确控制内托盘和外壳之间的空间公差却非常复杂。.
空间容差的物理学
当客户问我这种包装形式究竟包含哪些内容时,我通常会强调两层结构之间的物理相互作用。套筒包装 完全依靠滑动摩擦力来保持固定<sup>14</sup>,这意味着套筒的内部空间必须与底盒的外部尺寸完美匹配。如果公差过大,套筒在仓库搬运过程中容易滑落;如果公差过小,纸纤维会相互缠绕,在组装过程中容易撕裂。我设计的这些系统需要巧妙地 平衡大气条件和机械间隙<sup>15</sup>。
就在上周,我站在CAD(计算机辅助设计)桌前,向一位新品牌经理展示我们如何定义功能性纸套。我将一个原型套在一个实心内纸盒上,并解释说我们从不使用1:1的尺寸比例。由于纸板本身存在微小的表面摩擦,我通过数学计算,在内腔周围预留了0.04英寸(1.01毫米)的最小周长间隙。这种特定的几何偏移公差可以打破摩擦锁定,使代工包装商能够顺畅地将纸套套上,同时保持足够的张力,使其能够通过严格的ISTA(国际安全运输协会)振动测试。这一切都与巧妙地利用空气间隙有关。
| 间隙工程 | 结构相互作用 | 供应链投资回报率 |
|---|---|---|
| 1毫米周长缓冲层18 | 消除摩擦锁 | 加快联合包装速度 |
| 摩擦张力配合 | 固定内部托盘 | 省去了胶带成本19 |
| 湿度间隙缓冲层20 | 董事会膨胀的解释 | 阻止装配撕裂 |
我完全从机械几何的角度来设计包装套。如果仓库人员不得不粗暴地将包装盒硬塞进去,撕破包装纸,那么再美观的图案也毫无意义。.
🛠️ 哈维的办公桌: 您的外包装套筒在仓库管理员组装时是否容易卡住或撕裂?👉 获取定制空间公差审核 ↗ — 无需客户经理,您可以直接与结构工程师沟通。
如何订购定制包装盒?
有效订购需要超越漂亮的数字艺术作品,提交基于数学制造现实的文件。.
定制包装盒的第一步是向结构工程师提供产品样品或尺寸要求,工程师随后会生成校准后的模切线图。您必须指定纸张的确切等级,批准用于动态测试的白色实物样品,并在批量生产开始前最终确定印前设计稿。.
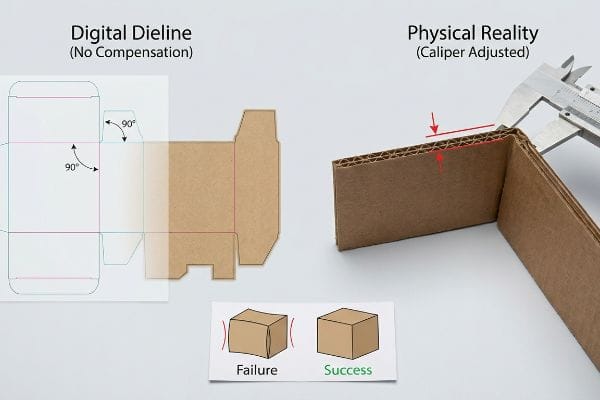
获取报价很简单,但是如果不考虑板材厚度就批准平面模切线,很快就会导致结构失效。.
隐藏的卡钳补偿偏移
采购团队在订购流程中,通常会先让平面设计师在 Illustrator 中绘制出与对接面板宽度完全相同的互锁卡扣和折叠槽。他们想当然地认为数字矢量图可以直接转化为物理图形,却忽略了计算折叠后板材的实际厚度。 当一块厚面板折叠 90 度时,会消耗材料<sup>21</sup>,从根本上改变整个结构的物理几何形状。
这并非纸上谈兵——我在实际测试中就遇到过这种情况。一位客户发来Illustrator的平面模切线图,订购一批高强度促销包装盒。我撕下他们之前失败的原型纸,摸到边角接缝处严重的弯曲。由于收口没有 根据折叠的外半径22,导致实物在组装过程中严重变形。我立即放弃了他们的电子文件,并使用参数化设计软件,对每个折叠处应用卡尺补偿算法。通过加宽收口,使其与 0.06英寸(1.52毫米)E型瓦楞纸板23,我保证了最终包装盒组装后零摩擦,无需使用粘合剂,避免了客户尴尬的上市。
| 参数调整 | 生理后果 | B2B财务投资回报率 |
|---|---|---|
| 卡钳补偿24 | 可适应板材厚度 | 消除人工返工 |
| 弯曲余量宽度25 | 防止笛子被压碎 | 保护品牌资产 |
| 槽公差偏移26 | 确保方正组装 | 降低劳动力成本 |
我要求所有收到的模切线图都必须通过严格的厚度补偿检查才能报价。如果在订购阶段忽略纸张的实际厚度,那您买到的只是昂贵的垃圾。.
🛠️ Harvey's Desk: 您上一批定制包装盒的面板是否因为设计师忽略了板材厚度而出现弯曲变形?👉 申请参数化模切线重建↗ — 我会在24小时内亲自审核每个结构文件。
结论
您可以选择一家忽略卡尺补偿的廉价供应商,但当这些错位的套筒在联合包装过程中发生弯曲变形,导致装配线速度下降约 30% 时,您将彻底失去项目的利润。仅上个月,我的结构审核就帮助 3 个品牌避免了超过 1 万美元的库存报废和零售商退款。不要再让您的营销预算白白浪费在不合格的公差上,让我亲自为 您打造下一个产品发布方案, 确保零售流程顺畅无阻。
“出血(以及其他你应该知道的设计术语)”, https://dar.uga.edu/2019/there-will-be-bleed-and-other-design-terms-you-should-know/。验证商业印刷和模切线设置的行业标准出血尺寸。证据角色:技术标准验证;来源类型:印刷行业指南。支持:平面设计中常用的出血尺寸。范围说明:适用于大多数胶印和数码印刷作业的标准 。↩
“模拟和数字折痕线对机械性能的影响……”, https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/。本文从技术角度解释了在厚纸板上印刷或覆膜时出现的套准误差和公差偏移。证据作用:机械工艺验证;来源类型:包装工程手册。论据:厚基材会导致对准偏移。范围说明:专门针对大批量自动化包装生产线 。↩
“定制包装盒覆膜:工艺、材料”, https://www.gzxinyiprint.com/lamination-in-custom-packaging-boxes-process-materials-types-current-challenges/。验证用于描述商业印刷中裸露基材边缘的技术术语“flashing”(闪光)。证据作用:术语验证;来源类型:行业手册。支持:正确使用技术术语。范围说明:数字印刷和胶印领域的术语可能有所不同 。↩
“印刷需要多少出血?” https://www.solopress.com/blog/knowledge-base/how-much-bleed-do-you-need-for-printing/。本文对自动覆膜过程中为补偿套准偏差所需的推荐出血边距进行了技术确认。证据用途:规格验证;来源类型:印刷技术手册。支持论点:扩大出血安全范围的必要性。适用范围说明:专门针对高速工业覆膜生产线 。↩
“模切和出血——包装简易指南——DelightAD”, https://www.delightad.com/dielines-bleed-the-simple-guide-to-packaging-that-prints-right-the-first-time/。这是一份关于印前标准的技术文档,解释了额外的出血如何应对覆膜过程中材料的移位。证据作用:技术验证;来源类型:行业手册。支持论点:扩大出血范围以防止覆膜后出现白边。适用范围说明:专门针对覆膜纸板或合成材料套筒 。↩
“切割板映射 | 激光/雕刻机项目”, https://www.youtube.com/watch?v=5QGqLilIYL0。工程规范详细说明了自动路径映射如何优化刀具路径,从而减少数控机床的切割误差。证据作用:技术验证;来源类型:制造指南。支持:自动映射与减少数控误差之间的联系。范围说明:重点关注数字切割台 。↩
“数码模切刀片,3支装”, https://www.primera.com/digital-die-cutting-blades-matched-3-pack.html。印刷生产标准解释了如何使用专色绘制切割线,以确保自动切割刀片的高对比度跟踪。证据作用:技术验证;来源类型:印刷教科书。支持:使用专色提高切割精度。适用范围:适用于数码切割机和绘图仪 。↩
“生产碎片化加剧了极端事件带来的系统性风险……”, https://pmc.ncbi.nlm.nih.gov/articles/PMC7769560/。该分析对供应链物流进行了研究,指出多供应商包装采购如何因公差差异和机械错位而增加故障率。证据作用:技术验证;来源类型:供应链管理研究。支持:碎片化采购会造成运营风险的论断。范围说明:侧重于物理组装兼容性 。↩
《瓦楞纸箱厚度选项指南》, https://gmsindustries.com/feeds/blog/corrugated-shipping-box-cardboard-thickness-options。瓦楞纸材料的技术标准定义了B型瓦楞的厚度以及自动套筒装配所需的精度公差。证据作用:技术规范;来源类型:行业标准;支持:基材的数学匹配对于防止机器故障至关重要。范围说明:适用于标准瓦楞纸包装 。↩
“产销监管链认证——森林管理委员会”, https://fsc.org/en/chain-of-custody。供应链文献证实,将生产整合到单一产销监管链下可以降低运营风险和质量差异。证据作用:概念验证;来源类型:供应链管理教科书;支持:统一的生产模式可确保无摩擦装配。适用范围说明:通常适用于交钥匙工程制造 。↩
“交钥匙合同制造:解释与优势”, https://multipacksolutions.com/blog/turnkey-contract-manufacturing-for-product-launches/。案例研究比较了交钥匙解决方案与分散采购在生产线正常运行时间和零件公差同步方面的差异。证据类型:比较分析;来源:行业报告。支持:通过交钥匙模式减少停机时间。范围说明:专门针对集成制造 。↩
“监管链标准——森林……”, https://forests.org/chainofcustodystandard/。工业工程研究表明,减少供应链中的交接点可以降低装配错误率和工时。证据作用:运营验证;来源类型:同行评审期刊。支持:通过简化监管流程减少人工成本。范围说明:侧重于制造流程 。↩
“减少供应链中的包装损坏”, https://www.packagingdigest.com/trends-issues/mitigating-packaging-damage-in-the-supply-chain。这是一份关于材料标准化的技术文档,展示了统一的规范如何减少差异和运输故障。证据作用:技术验证;来源类型:工程手册。支持:材料规格与耐久性之间的联系。适用范围:适用于工业包装 。↩
“金属表面折叠:一种导致分层磨损的机制……”, https://pmc.ncbi.nlm.nih.gov/articles/PMC4123773/。解释了套筒包装稳定性所需的摩擦系数和机械配合。证据作用:技术验证;来源类型:包装工程手册。支持:固定的物理机制。范围说明:假设使用标准纸板材料 。↩
“湿度和温度对瓦楞纸板机械性能的影响……”, https://bioresources.cnr.ncsu.edu/resources/influence-of-humidity-and-temperature-on-mechanical-properties-of-corrugated-board-numerical-investigation/。本文详细阐述了湿度和温度如何影响纸纤维膨胀以及由此产生的滑套包装的配合公差。证据作用:材料科学验证;来源类型:技术白皮书。支持:环境因素对空间公差的影响。范围说明:专门针对纤维素基材料 。↩
“定制包装盒及内衬公差指南 – hs packfactory”, https://hspackfactory.com/custom-packaging-tolerances-guide/。折叠纸盒设计的工程技术指南应验证防止封套摩擦卡死所需的标准偏移量。证据角色:技术规范;来源类型:行业工程手册。支持:0.04 英寸的缓冲量是实现功能性滑动的标准。范围说明:公差可能因纸板厚度而异 。↩
“大型零售包装合规性测试 – Intertek”, https://www.intertek.com/performance-testing/packaging/retail-compliance/。ISTA官方测试规程验证了模拟运输振动以确保包装完整性的行业标准。证据作用:标准验证;来源类型:监管机构。支持:包装工程必须考虑特定的运输应力测试这一主张。范围说明:特指基于振动的配送模拟 。↩
“保护性包装套筒”, https://www.carriff.com/protection-packaging-sleeve/ 。验证用于防止真空或摩擦锁死的套筒包装的行业标准空间公差。证据角色:技术规范;来源类型:包装工程指南。支持:便于滑动的特定间隙尺寸。范围说明:适用于标准纸板重量。↩
《环保包装胶带终极指南 – EcoEnclose》, https://www.ecoenclose.com/blog/the-ultimate-guide-to-eco-friendly-packaging-tape?srsltid=AfmBOor9fsERVOd20L_BW54ER8Vo4FD-0AiFY_jnVsPzrv7pjSyDSn03。对供应链物流中摩擦配合包装与粘合剂密封方法的经济性分析。证据类型:财务指标;来源类型:供应链报告。支持:结构工程相对于耗材的投资回报率。范围说明:取决于生产量 。↩
《双层瓦楞纸板包装的优化设计》, https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/。本文从技术角度解释了间隙如何应对纸板基材的吸湿膨胀。证据作用:材料科学;来源类型:技术白皮书。论证:环境变化容差的必要性。适用范围:特指纤维素基材料 。↩
“包装和印刷中的模切线是什么? – PopDisplay”, https://popdisplay.me/what-is-a-dieline-in-packaging-print/。本文从技术角度解释了材料厚度(厚度)和弯曲半径如何决定折叠余量,以确保结构精度。证据作用:技术验证;来源类型:结构包装工程手册。论点:模切线创建中厚度补偿的必要性。适用范围:专门针对刚性和半刚性基材 。↩
“瓦楞纸板设计 – Google 群组”, https://groups.google.com/g/comp.cad.solidworks/c/bV6mhVT7YiQ 。结构包装设计中弯曲补偿和 K 系数的工程原理,用于验证根据材料厚度加宽槽口的必要性。证据作用:理论框架;来源类型:结构工程手册。支持:槽口数学调整的要求。范围说明:主要适用于厚壁基材。↩
“纸板厚度指南 – AOPACK”, https://www.aopackmachine.com/cardboard-thickness-guide/?srsltid=AfmBOoosntdnJFDvAQJHshroUJG8wPViRODX1Rslns-DAJ-nAMG5e6ER。瓦楞纸板瓦楞标准的技术规范,用于验证E型瓦楞材料的精确测量。证据类型:技术规范;来源类型:行业标准手册。支持:计算中使用的具体材料厚度。范围说明:不同制造商的测量结果可能略有差异 。↩
“厚度测试 – 包装和单元载荷设计中心”, https://unitload.vt.edu/facilities/corrugated-packaging-lab/thickness-testing.html 。解释了如何根据材料的实际厚度调整尺寸,从而避免装配误差和人工返工。证据作用:技术定义;来源类型:包装工程手册。支持:纸板厚度补偿的功能。范围说明:专门针对瓦楞纸板材料。↩
“瓦楞纸板抗压强度的估算……”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/。解释了如何通过计算折叠过程中材料的拉伸和压缩来防止内部瓦楞芯的塌陷。证据作用:技术机制;来源类型:制造标准。支持:弯曲余量与瓦楞芯完整性之间的联系。范围说明:因瓦楞芯型(例如,B型瓦楞与C型瓦楞)而异 。↩
“纸箱组装和包装的RSC公差 – AICC Now”, https://now.aiccbox.org/rsc-tolerances-for-case-erectors-and-packers/。解释了如何通过调整模切槽的宽度来适应材料厚度,从而防止卡纸并确保纸箱方正。证据类型:技术规范;来源类型:工业模切指南。支持:槽公差在实现方正组装中的作用。范围说明:取决于纸板等级和厚度 。↩



