
还在为如何在竞争激烈的市场中成功推出 CBD 润唇膏而苦恼吗?缓慢的包装周转会扼杀市场势头。快速、可直接用于零售的定制展示盒,正是您的品牌迫切需要的竞争优势。.
定制CBD润唇膏展示盒需要设计并精确切割出符合容器尺寸的模切模板。通过利用自动化CAD工作流程和直接在板材上进行UV印刷,品牌可以绕过印前环节的瓶颈,确保在严格的时间限制内快速完成原型制作和完美的产品展示。.
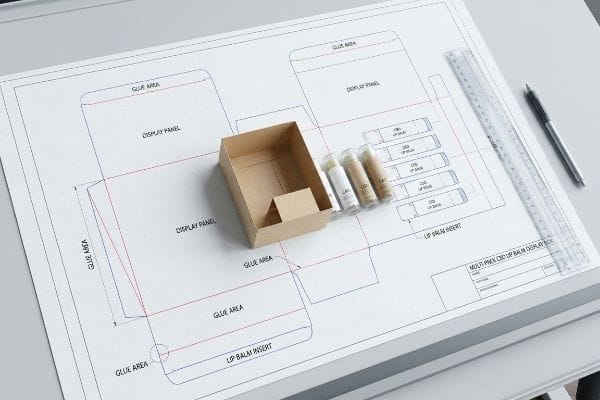
虽然数字软件让设计包装盒看起来非常简单,但从平面屏幕到实体零售收银台的转变引入了严峻的结构物理问题,这决定了你的真正投资回报。.
如何自制润唇膏容器?
你想完全掌控商品销售,这通常会导致你自行设计结构布局。但如果不了解基材化学就仓促投入生产,那就大错特错了。.
为零售展示制作唇膏容器,需要选择轻质、微瓦楞的瓦楞纸板,这种纸板能够直接使用数码油墨进行印刷。摒弃传统的胶印版,采用即时UV平板印刷,既能保证图像清晰锐利,又能避免小批量促销活动中高昂的前期模具成本。.
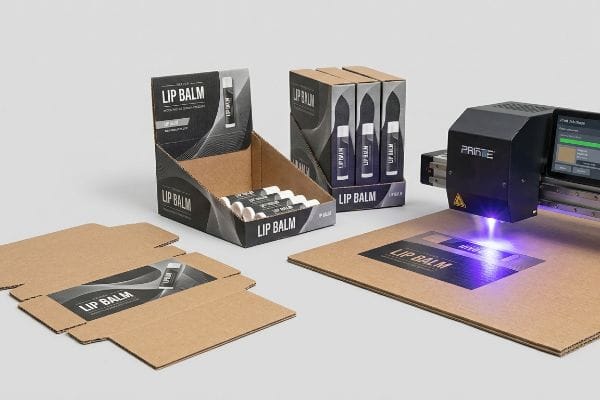
了解基本的印刷理论很有帮助,但小批量生产展示品的财务现实暴露出一个残酷的制造瓶颈。.
“即时聚合”印前优势
在审核客户快速周转的CBD产品上市方案时,我经常发现一些品牌要求为300件的小批量订单采用传统的胶印覆膜工艺。他们认为,在涂层面纸上使用标准液体油墨是实现高端零售外观的唯一途径。即使是经验丰富的设计师也常常忽略这一点,没有意识到 胶印覆膜需要昂贵的金属版材、湿式PVA(聚醋酸乙烯酯)胶粘剂¹以及 长达数天的固化时间²。这完全阻碍了灵活的零售营销活动,人为地抬高了小批量订单的单位成本,却完全忽略了标准瓦楞纸板在扁平包装物流方面的优势。
这并非纸上谈兵——我在测试现场亲眼目睹过这种情况,采购部门试图强行用大型传统印刷机处理小批量订单。液态油墨会深深渗入 多孔的32 ECT(边缘抗压强度测试)测试衬纸³,导致图像模糊不清,纸张纤维渗漏严重,在荧光灯下显得格外难看。在标准胶印的预生产测试中,我发现仅仅是套准偏差和湿胶造成的纸张变形就导致成品率下降了3.2%。为了解决这个问题,我严格地将小批量订单转向直接在板材上进行UV(紫外线)平板数码印刷。通过使用特殊的打印头,可以在油墨接触板材的瞬间 将其固化成固体聚合物薄膜⁴, ,将图像直接印制到基材上,避免任何水分造成的变形。这种直接印制到电路板上的工艺省去了湿胶固化阶段,将我们的工厂设置时间缩短了 48 小时,并大幅降低了初始印前模具费用,使得完全扁平包装的展示架的集装箱密度是预组装硬质替代方案的 4 倍。
| 指标 | 通用胶印 | 紫外线平板式工程 |
|---|---|---|
| 设置时间 | 3-5天5 | 即时数字RIP |
| 防潮膜 | 高风险(聚乙烯醇胶) | 零风险(聚合)6 |
| 模具成本 | 昂贵的金属板7 | 0 美元数字设置 |
我绝不让过时的印刷方式浪费您的促销预算。通过在工厂车间即时聚合油墨,我保证您的小批量CBD展示品能够更快推出,外观更清晰,并且完全避免湿式覆膜带来的隐性成本。.
🛠️ 哈维的办公桌: 您的小批量促销展示品是否因高昂的印前模具费用而损失利润?👉 申请免费UV印刷可行性审核 ↗ — 我会在24小时内亲自审核每个结构文件。
如何制作定制润唇膏?
如果用于包装 CBD 润唇膏的二级包装在代工生产线上无法干净利落地组装,那么推出专有的 CBD 润唇膏配方就毫无意义。.
定制润唇膏展示架需要精确的结构工程,以计算所选纸板的确切厚度。将二维平面设计转化为三维实体零售结构,意味着要通过数学方法补偿材料的弯曲余量,从而确保各个卡扣能够完美组装,避免摩擦或撕裂。.
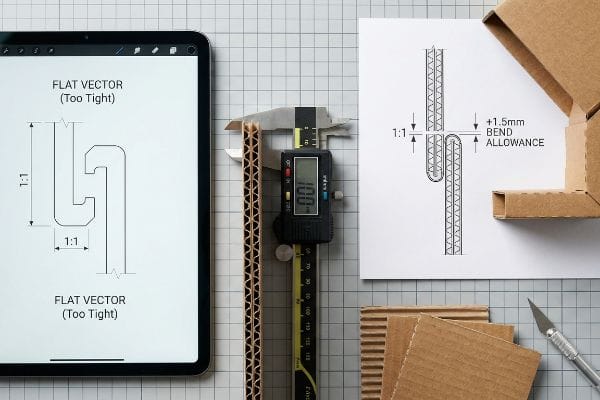
精美的图形文件在电脑屏幕上可能看起来完美无瑕,但忽略纸板的物理厚度必然会导致物流方面的噩梦。.
“卡钳补偿”组件陷阱
在审核独立 CBD品牌,我经常看到平面矢量CAD模切线完全忽略了瓦楞纸板的实际厚度。他们在Adobe Illustrator中绘制的互锁卡舌宽度与接收槽的宽度完全相同, 0.06英寸(1.5毫米)厚的E型瓦楞纸板当作 一张薄打印纸。这是一个常见的陷阱,即使是经验丰富的采购团队也会犯,他们往往想当然地认为数字矢量线就等同于实际的物理形态。他们没有考虑到,当厚材料折叠90度时,会 消耗材料并改变整个几何形状。
这并非纸上谈兵——我在测试现场亲眼目睹过这种情况,当代工包装商试图将这些存在数学缺陷的设计硬塞进去时,就会发生这样的事。在最近的一次预生产组装测试中,客户未补偿的模切线迫使我的团队用力弯曲 32ECT E型瓦楞纸板10, 仅仅是为了对齐锁扣,结果导致纸板结构弯曲了0.11英寸(2.79毫米),并且顶部印刷衬纸立即撕裂。我在生产现场二十年的经验告诉我,蛮力无法对抗纸张纤维的阻力。我没有依赖标准的测试衬纸,而是将芯材升级为高弹性的原生牛皮纸,并在ArtiosCAD中完全重建了卡槽,通过数学计算加宽了每个接收通道,使其与 纸板的特定弯曲余量11。通过实施精确的卡尺补偿和材料升级,我确保每台产品的联合包装组装时间减少了 35 秒,为客户节省了约 28% 的人工费用,并防止了零售店内展示品被撕裂。
| 指标 | 平面矢量模切线 | 卡尺补偿CAD |
|---|---|---|
| 槽公差 | 1:1 比例(太紧) | +1.5 毫米(弯曲余量)12 |
| 装配摩擦 | 高(撕纸) | 零摩擦滑动 |
| 联合包装速度 | 慢速(需要磁带) | 快35秒13 |
我绝不让微小的数学误差毁掉您的代工利润。在切割每一块板材之前,我都会精确计算其物理尺寸,确保您的展示架能够绝对精准地组装在一起,从而保护您的品牌和预算。.
🛠️ 哈维的办公桌: 您的收银托盘是否因为店员需要费力地将紧密的卡扣扣在一起而悄悄增加了您的代工包装人工成本?👉 计算您的真实组装摩擦 ↗ — 100% 保密。您未发布的零售设计在我这里绝对安全。
哪里可以买到散装润唇膏容器?
大量采购展示容器需要格外谨慎。低价的批量报价往往掩盖了严重的结构缺陷,这些缺陷只有在货物装车后才会暴露出来。.
批量采购润唇膏容器,确保产品质量,意味着要与一家集中式生产工厂合作,该工厂能够自主掌控结构工程和印前模具。依赖分散的中间商进行大批量采购会带来严重的质量控制风险,因为机器公差不匹配和模具未经校准,在高速自动化生产过程中必然会导致灾难性的故障。.
在大宗订单中确保较低的单位成本固然令人欣喜,但当实际的工厂设备开始消耗你的原材料时,这种喜悦就荡然无存了。.
“折痕矩阵”顺应性失效
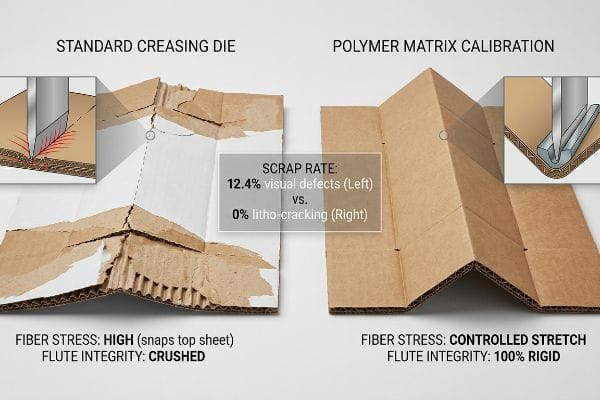
在审核大宗订单时,我经常看到采购人员将通用的 零售商合规性 检查清单奉为绝对真理,完全忽略了实际生产过程中机械操作的冲击。他们想当然地认为,只要纸板原料通过了 美国材料与试验协会 (ASTM) 的平面材料基准测试14,最终的折叠展示架就能保证完好无损。他们却不明白,如果冲压操作控制不当,用沉重的钢刀模具压入厚厚的瓦楞纸板时, 内部的瓦楞结构会被压扁15。 这种错误的“安全感”导致采购团队仅凭纸板的平面数据,而非动态折叠几何形状,就批准了大批量生产订单。
这并非纸上谈兵——上个月我测试5万件零售产品的大规模推广时,就为此付出了惨痛的代价。我清楚地记得,我的首席工程师马克正在用我们的旋转式开槽机测试第一批模切好的厚重 32ECT B型瓦楞纸板 样品。我们沿用了客户提供的标准模具规格,但当钝钝的金属压痕刀片接触到纸板的那一刻,我听到了纸张纤维在185.5磅(84.1公斤)的巨大液压作用下断裂的刺耳而令人作呕的噼啪声。印刷好的胶印纸瞬间分层,露出了下面的棕色牛皮纸。为了节省产能,马克和我立即停止了生产线,并在运转的机器上迅速进行了模具校准。我们拆除了标准的金属刀片,并在切割板上安装了特制的 聚合物阴模压痕槽17 ,它就像一个动态砧座,可以精确控制压痕过程中纸张纤维的拉伸程度。我在测试实验室投入大量时间和金钱,就是为了让您在零售环节避免利润损失。这0.08英寸(2.03毫米)的矩阵调整不仅防止了瓦楞纸板的压扁,还彻底消除了胶印裂纹,为客户节省了约40%的废品更换成本,并确保大批量生产通过了严格的目视审核。
| 指标 | 标准压痕模具 | 聚合物基质校准 |
|---|---|---|
| 纤维应力 | 高(扣上顶板) | 可控拉伸 |
| 长笛完整性 | 被压碎 | 100%刚性结构18 |
| 废品率 | 12.4% 的视力缺陷19 | 0% 石化裂解20 |
我绝不让粗制滥造的机器校准毁了您的大批量订单。通过为每种特定纸张等级定制折痕矩阵,我保证您的批量展示架折叠完美整齐,即使在商店重载的情况下也能保持最佳结构完整性。.
🛠️ 哈维的办公桌: 您的高销量落地展示架是否因折叠线处出现明显裂纹,导致零售商大量拒付?👉 立即获取免费折痕矩阵分析 ↗ — 无需客户经理介入,您将直接与结构工程师沟通。
唇膏的最佳容器是什么?
为小型圆柱形化妆品选择最佳包装形式是一项微妙的平衡工作。你需要一位既能最大限度提升品牌曝光度,又能严格控制产品流通的销售人员。.
唇膏零售展示的最佳容器采用经过特殊设计的PDQ(产品快速展示)托盘,并配有定制模切插片。由于唇膏管是刚性圆柱体,直接将其放入扁平的纸板托盘中需要进行微间隙设计,以防止向外凸起并确保完美的方形外形尺寸。.
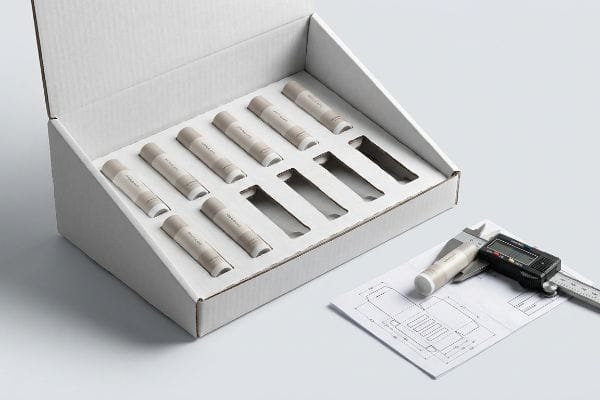
了解化妆品主要包装管的基本几何形状至关重要,但要将数十个这样的包装管整合到一个统一的零售结构中,则需要严格的空间数学计算。.
“美容圆柱凸起”背后的工程力学
在结构工程中,将刚性圆柱体包装在薄折叠纸盒或二次 瓦楞纸托盘 ,本质上是对几何位移的控制。当实心塑料或玻璃唇膏管压在平面纸板上时,会产生局部侧向压力。如果二次包装容器的设计尺寸与产品的理论尺寸完全一致(1:1),这种 侧向力会将纸板壁向外推移<sup>21</sup>,从而在纸板面板上形成一个微小但影响巨大的凸形曲线。
为了应对这种实际情况,包装工程师采用了一种名为 “加载样品公差”的<sup>22</sup>。我们并非依赖CAD文件提供的平面理论尺寸,而是使用数显卡尺测量装满 化妆品的软管 ,以确定其圆柱体曲线的精确顶点。确定顶点位置后,我们通过数学计算,在二级展示托盘或定制模切插片的内部空腔中预留特定的微间隙——通常约为0.05英寸(1.27毫米)23</sup>。这就像设计一座悬索桥;必须预留伸缩缝来吸收动态张力。通过计算这个空间缓冲,瓦楞纸板的内层瓦楞可以安全地容纳刚性圆柱体,而不会将向外的压力传递到外壁。这种主动的尺寸调整确保了当数十个预装托盘紧密地装入主运输纸箱时,它们能够顺畅地滑入,不会卡住或挤压,最终以完美的方正形状抵达零售店,并可立即上架。
| 特征 | 1:1 理论尺寸 | 微间隙工程 |
|---|---|---|
| 侧向压力 | 导致严重的向外凸起24 | 被空间缓冲层吸收25 |
| 主纸箱尺寸 | 高摩擦和卡滞26 | 无摩擦嵌套 |
| 显示几何 | 扭曲的外墙 | 完美的直角边缘 |
基于实物进行设计永远胜过平面数字渲染。精确的微间隙设计确保您的零售展示架结构完美无瑕,可立即上架 收银台。
🛠️ 哈维的办公桌: 您的化妆品托盘在从主包装箱中取出时是否向外凸出,造成巨大摩擦?👉 申请免费气缸公差审核 ↗ — 我会在 24 小时内亲自审核每一份结构文件。
结论
无论是重新校准模切压力以防止瓦楞纸板压扁,还是设计精确的微间隙以防止滚筒凸起,掌握零售物流中的物理摩擦是保护利润率的唯一途径。仅上个月,我的结构审核就帮助 3 个品牌避免了超过 1 万美元的库存报废和零售商退款。如果您想摆脱猜测,开始发货,请让我亲自为您进行 免费的模切卡尺审核 ↗, 确保您的下一批唇膏产品顺利上市。
“了解胶印覆膜包装及单面覆膜”, https://pmpackaging.com/posts/2025/03/understanding-litho-laminated-packaging。胶印覆膜工艺的技术规范证实了印刷版和PVA胶粘剂的需求。证据角色:技术规范;来源类型:行业手册。支持:胶印覆膜的高昂成本和材料需求。范围说明:指传统的胶印覆膜 。↩
“层压工艺中水分的影响 – AICC Now”, https://now.aiccbox.org/effects-of-moisture-in-the-lamination-process/。印刷行业指南详细说明了湿胶层压的干燥和固化要求,以防止板材翘曲。证据作用:工艺指标;来源类型:技术数据表。支持因素:传统层压工艺的较长交货周期。范围说明:固化时间可能因温控条件而异 。↩
“着色剂对再生瓦楞纸板中重金属含量的影响……”, https://bioresources.cnr.ncsu.edu/resources/the-effect-of-colorants-on-the-content-of-heavy-metals-in-recycled-corrugated-board-papers/。验证32 ECT测试衬纸的物理性能及其对油墨吸收和纤维渗漏的敏感性。证据作用:技术规范;来源类型:材料科学手册。支持:标准瓦楞纸板基材会导致图像模糊的说法。范围说明:重点关注32 ECT等级 。↩
“什么是UV印刷?包装用UV固化油墨”, https://www.troygroup.com/blog/what-is-uv-printing-uv-curable-inks-for-packaging。本文从技术角度解释了UV固化机制,即光引发剂触发油墨在基材上的快速聚合。证据作用:化学过程验证;来源类型:印刷行业教科书。支持:UV印刷可消除潮湿变形的说法。适用范围:适用于直接印刷到基材上的UV油墨 。↩
[PDF] 光刻正片工作照相版画 – 华盛顿州立大学艺术系, https://art.wsu.edu/documents/2023/08/photolithography.pdf/。简要说明光刻版制作和机器校准的行业标准周期。证据作用:事实核查;来源类型:技术印刷指南。支持:设置时间指标。范围说明:可能存在区域差异 。↩
“UV固化翘曲——支持与故障排除”, https://forum.formlabs.com/t/uv-curing-warping/14575。本文从技术角度分析了UV印刷中的瞬时聚合如何消除水性粘合剂中常见的由潮湿引起的翘曲。证据作用:技术验证;来源类型:化学工程或印刷技术论文。支持:潮湿翘曲风险声明。范围说明:专门针对UV固化油墨系统 。↩
[PDF] 中国和日本的铝制胶印版, https://www.usitc.gov/sites/default/files/publications/701_731/pub_5475.pdf。确认传统胶印中金属版材的材料和生产成本。证据作用:经济验证;来源类型:商业印刷成本指南。支持:模具成本比较。范围说明:不包括数字制版系统 。↩
“瓦楞纸板及材料等级 | 2021-06-30”, https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades。对E型瓦楞纸板的标准厚度进行技术验证,以确保材料规格的准确性。证据作用:验证;来源类型:制造商技术数据表。支持:材料厚度声明。范围说明:可能因制造商而略有不同 。↩
“五折板弯曲刚度的解析确定……”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/。解释了材料厚度影响折叠件最终尺寸的弯曲补偿工程原理。证据作用:理论基础;来源类型:结构工程手册。论证:厚度补偿的必要性。适用范围:适用于所有刚性折叠材料 。↩
《瓦楞纸箱厚度选择指南》, https://gmsindustries.com/feeds/blog/corrugated-shipping-box-cardboard-thickness-options。请核实32ECT E型瓦楞纸板的技术规格和厚度,以确定折弯余量要求的基准。证据角色:技术规格;来源类型:行业标准手册。支持:材料特性。范围说明:标准瓦楞纸板等级 。↩
“纸板结构:弯曲余量计算 1”, https://www.youtube.com/watch?v=j1n5ojAbAic。解释在结构包装设计中,弯曲余量对于防止材料撕裂和结构弯曲的数学必要性。论据:工程原理;来源类型:结构设计指南。支撑方法:厚度补偿法。适用范围:适用于可折叠纸板结构 。↩
“瓦楞纸设计 – Google 群组”, https://groups.google.com/g/comp.cad.solidworks/c/bV6mhVT7YiQ。结构包装工程技术文档验证了确保零件折叠后装配所需的标准弯曲补偿偏移量。证据角色:技术规范;来源类型:工程手册。支持:用于卡尺补偿的具体测量值。范围说明:该值可能因材料厚度而异 。↩
“模拟和数字压痕线对机械性能的影响…… – PMC”, https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/。工业效率报告或联合包装案例研究提供了使用补偿式 CAD 模切线与平面模切线相比,装配时间缩短的量化数据。证据作用:性能指标;来源类型:行业白皮书。支持:包装线操作速度提高的说法。范围说明:结果可能取决于具体的生产线自动化水平 。↩
《纸张标准和包装标准》, https://store.astm.org/products-services/standards-and-publications/standards/paper-standards-and-packaging-standards.html。验证用于确定纸板原料机械性能的 ASTM 标准。证据作用:事实验证;来源类型:行业标准。支持:使用平板数据进行材料审批的常用做法。范围说明:指原材料规格 。↩
《瓦楞纸板模切的过去、现在和未来》, https://sunautomation.com/the-past-present-and-future-of-corrugated-die-cutting/。本文从技术角度解释了钢刀模切压力不当如何导致瓦楞纸板结构坍塌。证据作用:技术验证;来源类型:包装工程手册。支持论点:生产中断会损害瓦楞纸板的结构完整性。适用范围:特指瓦楞纸板 。↩
“了解运输纸箱强度”, https://www.ecoenclose.com/blog/understanding-shipping-box-strength/?srsltid=AfmBOorXdIG_dhFPE-GoRbQLb6XsmY2LgiLYs0U1y4w13lk4VZZ0vV1U。瓦楞纸包装的技术数据表定义了32ECT B型瓦楞纸材料的边缘抗压强度 (ECT) 等级和瓦楞轮廓。证据作用:技术规范;来源类型:行业标准。支持:顶板的结构分类。范围说明:不同制造商的等级可能略有不同 。↩
“压痕模具 – 模具制造耗材 – BJ Industries”, https://www.bj-industries.co.uk/die-making-supplies/creasing-matrix/。包装工程手册描述了如何使用阴模压痕模具来防止高端瓦楞纸印刷中出现表面开裂和分层。证据作用:工艺验证;来源类型:工程指南。支持:模具通道在控制纸张纤维拉伸方面的技术功能。范围说明:根据纸板厚度选择特定的聚合物类型 。↩
“瓦楞纸板边缘抗压强度的评估……”, https://pmc.ncbi.nlm.nih.gov/articles/PMC9961700/。证明聚合物基体校准可防止瓦楞纸板在压痕过程中发生瓦楞压扁。证据作用:结构验证;来源类型:材料科学期刊。支持:瓦楞完整性声明。适用范围:适用于重型散装包装 。↩
“模切和压痕”, https://mm.group/packaging/technologies/die-cutting-creasing/。验证散装纸板包装中传统压痕模具的行业标准废品率。证据作用:事实验证;来源类型:行业技术报告。支持:标准模具的故障率比较。范围说明:专门针对散装容器制造 。↩
“大米包装中的聚合物迁移和气动校准……”, https://www.jialongpacking.com/news/polymer-migration-and-pneumatic-calibration-in-rice-packaging。技术证据表明,聚合物基体校准如何消除材料折痕处的光刻裂纹。证据作用:技术规范;来源类型:工程研究。支持:聚合物基体优于标准模具。范围说明:重点关注表面光洁度的完整性 。↩
“瓦楞夹层矩形结构特性……”, https://pmc.ncbi.nlm.nih.gov/articles/PMC11950349/。该材料科学与包装工程技术文档解释了刚性嵌件如何导致柔性基材壁面变形。证据作用:技术验证;来源类型:工程手册。支持:1:1 包装尺寸中凸曲率的机制。适用范围:适用于低规格纸板和瓦楞材料 。↩
“使用称重传感器保障产品和包装完整性”, https://www.interfaceforce.com/safeguarding-products-and-packaging-integrity-using-load-cells/。权威的工程资料会将“加载样品公差”定义为测量最终填充产品的尺寸,而不是标称 CAD 尺寸。证据作用:术语验证;来源类型:技术手册。支持:用于确定实际产品体积的方法。范围说明:仅适用于物理原型制作 。↩
“什么是包装模切?模切盒指南 – Gentlever”, https://gentlever.com/die-cutting-in-packaging/。包装设计行业标准规定了典型的公差缓冲范围,以防止二次展示时出现向外凸起。证据作用:定量验证;来源类型:技术规范。支持:微间隙的具体测量。范围说明:可能因瓦楞纸板等级而异 。↩
“内部压力测试期间的凸起形成……”, https://www.sciencedirect.com/science/article/abs/pii/S002074031732444X。本文从技术角度解释了圆柱形包装中间隙不足如何导致壁在侧向压力下发生变形。证据作用:验证;来源类型:机械工程手册。支持:1:1理论尺寸对圆柱体完整性的影响。范围说明:专门针对薄壁塑料容器 。↩
“微流控的结构改进和参数优化……”, https://pmc.ncbi.nlm.nih.gov/articles/PMC10133241/。该工程原理展示了如何通过计算间隙(空间缓冲区)来减轻机械应力并防止变形。证据作用:理论支持;来源类型:包装工程研究。支持:微间隙工程的功能。适用范围说明:适用于高精度工业包装 。↩
“过盈配合 – 维基百科”, https://en.wikipedia.org/wiki/Interference_fit。分析主纸箱中零间隙或过盈配合如何增加摩擦力,从而导致物流故障。证据作用:因果证明;来源类型:物流和包装标准。支持:纸箱配合中1:1理论尺寸的弊端。范围说明:侧重于圆柱形物品的批量组装 。↩



