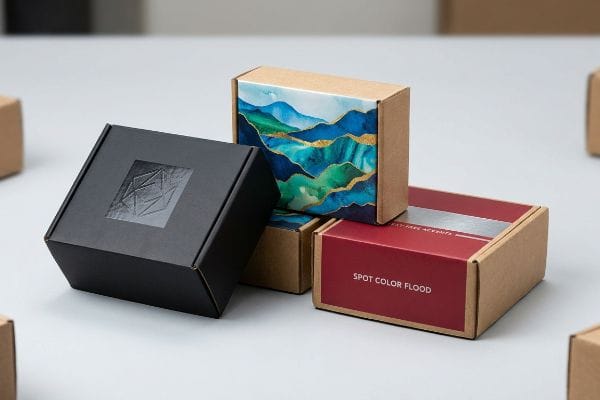
品牌在追求高端零售美学的同时,也注重可持续性和速度。不断发展的印刷技术已将普通的棕色纸板转变为高保真度的营销画布,足以吸引货架上的目光。.
瓦楞纸包装图形设计的进步包括紫外线平板数码印刷、触感柔软的覆膜工艺和专色印刷技术。这些创新消除了传统的印前瓶颈,防止了多孔基材上出现网点纹理,并带来触感丰富、对比度高的视觉效果,使普通的运输纸箱摇身一变,成为高端零售包装盒。.
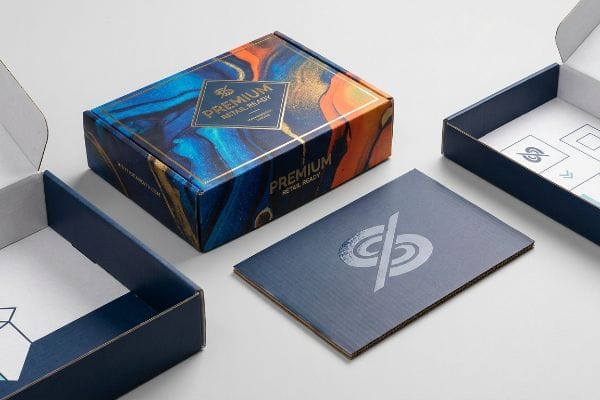
但是,当你的文件真正进入生产车间时,仅仅了解这些现代印刷机的理论能力是不够的。.
瓦楞纸包装的未来是什么?
等待数周才能拿到金属印刷版的日子已经一去不复返了。零售业的节奏与社交媒体一样快,包装也必须迅速适应。.
瓦楞纸包装的未来很大程度上依赖于直接在纸板上进行UV数码印刷。这项无需制版的技术利用紫外光瞬间固化液态聚合物油墨,避免了传统湿胶和受潮变形的问题,从而能够实现灵活、高精度的短版印刷,满足快速零售营销活动的需求。.
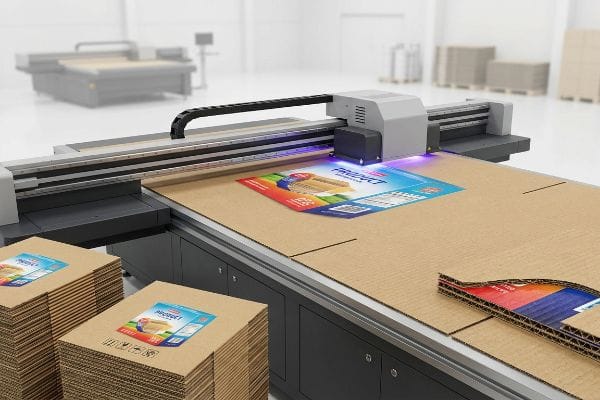
绕过模拟瓶颈听起来很完美,但前提是你了解油墨与基材的物理相互作用方式。.
为什么直接紫外固化取代模拟瓶颈
初级设计师常常认为传统的胶印覆膜工艺是实现厚显示屏上高端图像的唯一方法。他们会围绕着等待涂层面层印刷、 粘合到瓦楞芯材上,然后晾干数天¹。
这种缓慢的模拟工艺会严重影响产品上市速度。在我的工厂里,我经常看到一些品牌因为传统的 水性PVA(聚醋酸乙烯酯)胶水需要24小时才能固化而²,而且工厂车间里总是弥漫着浓重的胶水干燥气味。我的解决方法是完全转向UV平板数码印刷,实现快速生产。油墨在接触板材的瞬间即可聚合,彻底消除了湿胶的使用。这样一来,您就能获得超清晰的图像,而不会出现受潮变形, 预计可将整个联合包装组装时间缩短20%³ ,并让您的展示品提前数周上架销售。
| 新手常犯的错误 | 专业修复 | 零售楼层效益 |
|---|---|---|
| 依赖速度较慢的模拟印刷版 | 直接在板材上进行UV数码印刷 | 缩短交货周期14天4 |
| 在紧急作业中使用湿 PVA 粘合剂 | 即时UV光油墨聚合5 | 完全防止受潮变形6 |
| 过度生产以证明模具成本的合理性 | 敏捷小批量数字批次 | 消除仓库滞销库存 |
我绝不让模拟印前流程的延误毁掉一场节奏紧凑的季节性新品发布。改用无版数字输出,就能确保您的品牌在营销活动正式启动时,精准地出现在实体货架上。.
🛠️ 哈维的办公桌: 模拟印刷版是否拖慢了您紧急的促销推广进度?👉 申请数字化可行性审核 ↗ — 直接联系我。我保证绝不发送任何自动销售垃圾邮件。
瓦楞纸箱的印刷流程是怎样的?
将油墨注入原纸纤维是一个不稳定的化学反应。你不能像对待光面杂志页面那样对待多孔的运输纸箱。.
瓦楞纸箱的印刷工艺通常包括柔版直接印刷、胶印覆膜或数码平板印刷。每种方法将油墨沉积到纸张纤维上的方式不同,因此需要在印刷前进行严格的校准,以控制网点扩大、表面吸收和色彩密度,从而确保在零售环境的强光照射下也能获得理想的效果。.
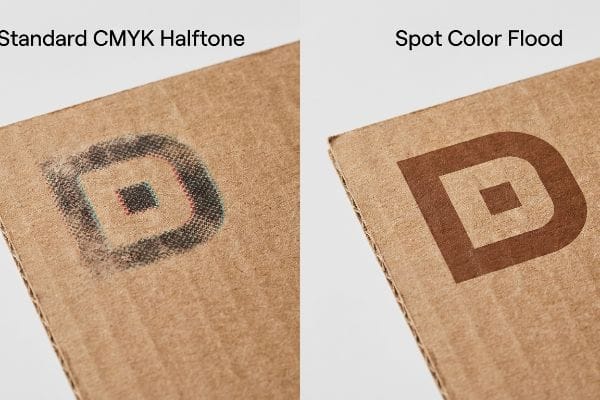
你可能在背光屏幕上选出了完美的颜色,但实际的纸张却呈现出完全不同的效果。.
CMYK半色调浑浊的潜在危险
许多营销团队在将文件发送给工厂之前,经常会将企业标志转换成标准的 CMYK(青色、品红色、黄色、暗色)格式。他们认为,印刷工艺能够确保在所有包装材料上,色彩都能与屏幕显示完美匹配。
这种假设会在未经处理的测试纸板上造成严重的视觉灾难。当我检查未密封纸板上的标准四色印刷品时,我发现细小的 重叠半色调网点不均匀地被粗糙的纤维吸收<sup>8</sup>,导致表面呈现粉状、褪色的效果,触感粗糙。为了防止出现这种半色调浑浊,我强制要求主标识采用专色铺色工艺。通过用 单一的、高浓度混合的潘通色油墨<sup>9,我确保了颜料铺色均匀,从而最大限度地提高了品牌标识在20英尺外的高对比度可见度。这消除了边缘模糊,并防止零售商拒收看起来像廉价仿冒品的展示品。
| 新手常犯的错误 | 专业修复 | 零售楼层效益 |
|---|---|---|
| 使用 CMYK 印刷实心标志 | 指定精确的潘通专色10 | 营造30英尺长的通道可视性 |
| 忽略 原纸纤维吸收量11 | 用浓墨浸透木板 | 防止品牌颜色褪色 |
| 信任背光电脑屏幕 | 物理绘制颜色匹配12 | 确保严格遵守品牌规定 |
我绝不会让未经校准的CMYK文件进入我的印刷机。使用专色油墨突出关键品牌颜色,是唯一能确保在拥挤的货架上脱颖而出的数学方法。.
🛠️ Harvey 的办公桌: 想知道为什么您醒目的 logo 在原纸板上看起来褪色浑浊吗?👉 获取免费印前色彩检查 ↗ — 安全下载。如果您之后有任何疑问,欢迎随时联系我。
现代包装和标签设计正在发生哪些变化?
为了脱颖而出,品牌正积极追求触觉体验。如果包装给人以高级感,消费者会立即认为产品具有很高的价值。.
现代包装和标签设计越来越注重触感表面处理,例如柔软触感的热覆膜、高固含量UV光油和压纹工艺。这些多感官趋势通过将普通纸板转变为具有奢华质感和高摩擦力的表面,在视觉和触觉上颠覆了零售环境,从而促进冲动消费。.
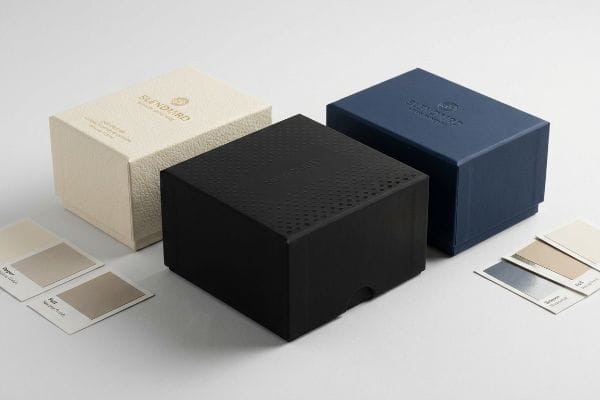
然而,添加奢华质感会引发复杂的化学反应,从而完全破坏您的主要品牌图形。.
“触觉光学变暗”效应的解释
品牌团队喜欢为他们的高端展示托盘指定使用优质柔软触感热覆膜13。他们将其视为一层简单的隐形层,认为它不会对底层印刷的潘通色卡颜色产生任何视觉影响。
把这种触感柔软的薄膜想象成给包装戴上一副深色墨镜。在我的工厂里,我会测量这种光滑如天鹅绒般薄膜的微观聚合物结构,并观察它如何像一个吸光真空层一样吸收光线。如果经验不足的买家忽略印前补偿,这种薄膜会使印刷颜料的颜色变深高达 5% ¹⁴ ,导致明显的 Delta-E 色差。我通过在印刷前在 RIP¹⁵(光栅图像处理器)软件中注入一条 10% 的青色衰减曲线来解决这个问题。通过预先提亮底墨,我能够穿透吸光聚合物层,从而避免客户因包装被拒收或出现非品牌零售展示而遭受数千美元的灾难性重印损失。
| 新手常犯的错误 | 专业修复 | 零售楼层效益 |
|---|---|---|
| 盲贴软触膜 | 注入印前色彩补偿16 | 保持严格的品牌颜色 |
| 忽略 Delta-E 色差17 | 物理分光光度计扫描 | 避免零售商拒收造成的高昂损失 |
| 假设触觉薄膜是不可见的 | 数学墨水密度削减18 | 保持画面明亮清晰 |
我坚持在D50光照下对每一张覆膜样张进行实物扫描,因为我拒绝凭感觉判断色彩物理特性。你必须主动调整印前曲线,才能有效对抗高档胶片的光学变暗效应。.
🛠️ 哈维的办公桌: 您上一批哑光覆膜的盒子是不是颜色出乎意料地暗淡浑浊?👉 领取您的预处理覆膜指南 ↗ — 无需填写表格,避免没完没了的销售电话。只有纯粹的价值。
什么是包装图形设计?
为平面屏幕设计与为3D折叠结构设计截然不同。您的作品必须能够经受住自动模切机的物理考验。.
包装图形设计是将字体、品牌颜色和图像策略性地整合到精密设计的模切线上。它需要计算机械折叠公差,考虑自动模切所需的出血边距,并将视觉层次与组装后的零售展示架的物理几何形状相匹配。.
但是,当机器开始高速运转进行批量生产时,仅仅了解理论是不够的。.
为什么标准商业排气在工厂车间会失效
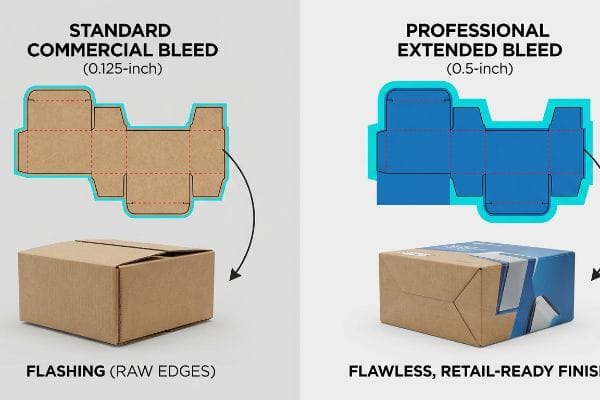
从商业印刷领域转行到瓦楞纸板展示文件的平面设计师,通常会采用标准的 0.125 英寸(3.17 毫米)出血边距¹⁹ 。他们理所当然地认为,一层薄薄的出血边足以覆盖切割刀片的边缘。
在我的工厂里,我经常看到在自动胶印覆膜过程中,由于边距过小而导致严重的后果。 将印刷好的面纸粘贴到厚厚的B型瓦楞纸板上时,由于湿胶粘住纸张,会产生较大的机械位移<sup>20</sup> 。当钢刀模具以巨大的机械冲击声敲击纸板时, 标准的0.125英寸(3.17毫米)边距<sup>21</sup> 就显得不够用了,最终导致成品出现“毛边”——即最终折叠件上裸露的棕色边缘。因此,我严格要求所有覆膜作业在物理裁切线外留出0.5英寸(12.7毫米)的出血边距。通过大幅扩展图像范围,我确保图像能够完全包裹住所有裸露的边缘,从而避免人工返工,并为客户节省约2500美元的装裱人工成本。
| 新手常犯的错误 | 专业修复 | 零售楼层效益 |
|---|---|---|
| 使用 0.125 英寸(3.17 毫米)的印刷出血22 | 强制要求 0.5 英寸(12.7 毫米)出血23 | 防止露出棕色的生边 |
| 忽略 机械层压位移24 | 将图形延伸到折叠半径之外 | 保证卓越的美学品质 |
| 将瓦楞纸视为薄纸 | 构建一张庞大的安全网 | 消除工厂返工延误 |
如果设计师的文件缺少半英寸出血,我会直接退回给他们。提供这道巨大的物理安全屏障是确保成品完美无瑕、可直接用于零售的必要条件,不容有失。.
🛠️ 哈维的建议: 别让2毫米的结构缺陷毁了500家门店的推广。👉 把你的模切线文件发给我 ↗ — 在你浪费预算进行大规模生产之前,我会帮你进行压力测试。
结论
您可以审核并确认精美的数字渲染图,但如果在自动覆膜过程中,标准的 0.125 英寸(3.17 毫米)出血位出现偏差,导致边缘裸露,造成严重的摩擦,使生产线速度降低约 30%,并立即导致零售商拒收。超过 500 位品牌经理使用我的印前检查清单来避免这些致命的早期错误。不要再猜测工厂的公差,让我亲自使用我的 免费模切线预检服务↗ ,以便在批量生产开始前发现致命错误。
“胶印层压微型瓦楞纸”, https://mm.group/packaging/technologies/lamination/。胶印层压的技术规范证实,印刷衬纸与瓦楞纸之间的粘合剂固化需要较长的停留时间,以防止翘曲。证据作用:技术工艺验证;来源类型:工业制造指南。支持:模拟工艺会造成时间瓶颈的说法。范围说明:具体持续时间取决于粘合剂的化学性质 。↩
“PVA胶水在木材、纸张和纸板上需要多长时间才能干燥?| lux-x”, https://lux-x.com/en/novosti/skilki-sohne-klej-pva-na-riznih-poverhnyah/。本文对工业用聚醋酸乙烯酯(PVA)胶粘剂的干燥和固化窗口进行了技术验证。证据类型:技术规范;来源:材料数据表或生产手册。支持:模拟干燥时间和数字瞬时固化时间的对比。范围说明:固化时间可能因环境湿度和基材孔隙率而异 。↩
《数字印刷在包装和展示领域的强大力量》, https://www.bcipkg.com/the-power-of-digital-printing-in-packaging-and-displays/。行业数据显示,在组装过程中取消湿胶干燥步骤可显著提高生产效率。证据作用:性能指标;来源类型:行业白皮书或案例研究。支持论点:UV固化技术可提高运营效率。范围说明:百分比是基于平均工厂工作流程的估算值 。↩
《按需包装盒印刷:2026 年终极效率指南》, https://arrsys.com/eliminating-wasted-inventory-the-ultimate-guide-to-on-demand-box-printing-2026/。权威的行业基准或案例研究将验证从模拟印版过渡到数字 UV 印刷时,平均周转时间的缩短情况。证据作用:定量验证;来源类型:行业基准报告。支持:交货时间效率的提升。范围说明:实际缩短时间可能因印刷量和供应商而异 。↩
“了解纸张-油墨相互作用对……的影响——PMC”, https://pmc.ncbi.nlm.nih.gov/articles/PMC10145729/。关于光聚合的技术文档将证实紫外油墨在纸板基材上的固化化学过程和速度。证据作用:技术验证;来源类型:材料科学期刊。支持:固化机制。范围说明:仅限于紫外固化油墨体系 。↩
“瓦楞纸板扭曲变形——原因及解决方法”, https://imisrise.tappi.org/download.aspx?key。对比包装工程研究将证明,通过紫外线固化去除水性粘合剂可以防止基材变形。证据作用:物理性能验证;来源类型:包装工程研究。支持:结构完整性声明。范围说明:影响取决于具体的纸板等级和环境湿度 。↩
“RGB vs. CMYK:2026 年完美印刷色彩指南”, https://www.jukeboxprint.com/blog/rgb-vs-cmyk-for-print。本文从技术角度解释了数字屏幕中使用的加色 RGB 色彩模型与在多孔基材上进行减色 CMYK 印刷工艺之间的差异。证据作用:技术验证;来源类型:印刷行业标准。论证:数字设计与实际输出之间的差异。范围说明:特指未涂布瓦楞纸板 。↩
“用于检测纸板食品腐败的变色油墨……”, https://pmc.ncbi.nlm.nih.gov/articles/PMC9502810/。本文对多孔纸基材中网点扩大和毛细作用导致半色调劣化的技术原理进行了解释。证据作用:机械验证;来源类型:印刷科学教科书。支持:关于原纸纤维吸收不均匀的说法。适用范围说明:特指未密封的测试衬纸 。↩
“包装设计中的专色与 CMYK——哪个更好?” https://stampaprints.com/blog/spot-color-vs-cmyk-for-packaging/?srsltid=AfmBOormModg4WRRraP9y67byGuxEiK_Vypw044zlHdAwE5bBEz7oeTe 本文提供了技术证据,证明在吸水性材料上,预混专色油墨的遮盖力和饱和度高于半色调 CMYK。证据作用:技术验证;来源类型:色彩管理指南。支持:专色能够最大程度地提高品牌可见度。适用范围:特指多孔基材上的高对比度品牌标识 。↩
“包装印刷中专色 (PMS) 与四色印刷 (CMYK) 哪个更好?”, https://pax.solutions/corrugated-packaging/pms-vs-cmyk-for-packaging/ 。权威的印刷指南会解释为什么专色在多孔基材上比四色印刷 (CMYK) 提供更高的饱和度和一致性。证据作用:技术验证;来源类型:行业标准手册。支持:使用潘通色卡 (Pantone) 提升品牌知名度。范围说明:仅适用于瓦楞纸/非涂布材料。↩
“着色剂对再生纸中重金属含量的影响……”, https://bioresources.cnr.ncsu.edu/resources/the-effect-of-colorants-on-the-content-of-heavy-metals-in-recycled-corrugated-board-papers/。材料科学或印刷技术论文会详细阐述原纸纤维的孔隙率如何导致油墨渗漏和褪色。证据作用:科学机制;来源类型:技术论文。支持:纤维吸收会影响色彩鲜艳度的论断。适用范围:适用于未涂布牛皮纸和测试用衬纸 。↩
“数字化流程打造更佳油墨打样效果 – pffc-online.com”, https://www.pffc-online.com/news/16490-a-digital-process-to-create-better-ink-drawdowns。专业的平面艺术资源会将RGB背光屏幕的精度与实际油墨样品进行比较,以最终确认生产质量。证据作用:行业最佳实践;来源类型:专业印刷手册。支持:打样对于品牌合规性的必要性。适用范围:胶印和柔印的标准做法 。↩
“包装色彩准确度是什么?潘通配色……”, https://3dcolor.com/what-is-color-accuracy-in-packaging-pantone-matching-delta-e-and-why-brand-color/。技术规范或印刷指南,解释了触感薄膜如何改变底层印刷颜色的视觉外观和饱和度。证据作用:技术验证;来源类型:印刷行业手册。支持论点:触感饰面会影响色彩感知。范围说明:重点关注热覆膜 。↩
“层压工艺中的颜色偏移故障排除 – 诺贝尔大学”, https://nobelusuniversity.com/2023/02/17/troubleshooting-color-shift-in-lamination/。技术数据验证了软触感聚合物薄膜引起的颜料变暗的具体百分比以及由此产生的 Delta-E 色差。证据作用:量化;来源类型:印刷生产技术手册。支持:光学变暗的具体测量。范围说明:结果可能因薄膜制造商而异 。↩
“半色调 RIP 软件自定义网点增益补偿……”, https://www.youtube.com/watch?v=BjgkGau4rdc。行业标准,用于调整光栅图像处理器软件中的色彩曲线,以补偿哑光或柔触感表面的光吸收特性。证据作用:工艺验证;来源类型:印前技术指南。支持:使用青色减量来保持品牌色彩的准确性。范围说明:具体百分比通常需要进行工厂校准 。↩
“柔触覆膜:将包装提升至全新奢华境界”, https://www.epackprinting.com/support/soft-touch-lamination-add-a-velvety-luxurious-feel-to-your-products/。技术印刷制作指南解释了柔触涂层如何改变光吸收,因此需要进行印前色彩调整以保持品牌准确性。证据作用:技术验证;来源类型:行业手册。支持:薄膜色彩补偿的必要性。范围说明:专门针对柔触覆膜 。↩
“什么是 Delta E (ΔE)?理解质量控制中的色差”, https://sensing.konicaminolta.eu/mi-en/colourblogtop/colour-blog/whatisdeltae。色彩科学文献将 Delta-E 定义为感知色差的标准指标,触觉叠加层会加剧这种差异。证据作用:指标定义;来源类型:科学期刊。支持:使用分光光度计测量颜色偏差。范围说明:应用于包装的通用色彩科学 。↩
“了解灰平衡对工艺控制的重要性”, https://www.youtube.com/watch?v=fLTLIb-BbII。专业印刷标准规定,在应用触感膜时,需要降低总油墨覆盖率 (TAC) 以防止光学变暗。证据角色:技术规范;来源类型:专业印刷手册。支持:降低油墨密度以提高图形清晰度。适用范围说明:适用于触感涂层 。↩
“出血(以及其他你应该知道的设计术语)”, https://dar.uga.edu/2019/there-will-be-bleed-and-other-design-terms-you-should-know/。简要解释了权威外部来源如何支持这一论断。证据作用:验证技术规范;来源类型:印刷生产手册。支持:商业印刷出血的标准行业指标。适用范围说明:通常适用于单张纸商业印刷 。↩
“了解胶印复合包装和单面包装……”, https://pmpackaging.com/posts/2025/03/understanding-litho-laminated-packaging。简要解释了权威外部来源如何支持这一论点。证据作用:工艺验证;来源类型:包装工程教科书。论据:湿胶复合过程中纸张移位的物理现象。范围说明:重点关注粘合剂引起的套准误差 。↩
“胶印覆膜与数码印刷:工业买家指南……”, https://mdmpkg.com/litho-laminited-vs-digital-printing-premium-corrugated-packaging-2/。简要解释权威外部来源如何支持此论点。证据角色:技术规范;来源类型:制造指南。支持论点:标准商业出血在高负荷覆膜工艺中的不足。范围说明:专门针对B型瓦楞纸板应用 。↩
“了解包装设计中出血的重要性”, https://epacflexibles.com/understanding-the-importance-of-bleed-in-packaging-design/?srsltid=AfmBOooqFchFyOYjS-J2t_XSFFIWN4KENL28bvMGJvEhG-02C47RH6er。验证标准商业印刷出血尺寸及其为何通常不足以满足复杂 3D 包装的需求。证据类型:技术规范;来源:印刷行业手册。支持:指出标准出血的不足之处。范围说明:比较商业印刷和工业包装 。↩
“我们如何在定制设计中使用出血 – CompanyBox”, https://companybox.com/blog/how-we-use-bleed-in-our-custom-designs/。确认为防止自动模切过程中出现毛边,必须使用扩展出血。证据角色:技术标准;来源类型:包装制造指南。支持:工业出血的专业解决方案。范围说明:适用于高精度工厂环境 。↩
“金属-聚合物层压板包装折叠建模”, https://openresearch.surrey.ac.uk/esploro/outputs/doctoral/Modelling-of-packaging-folds-in-metal-polymer/99514343102346。本文从技术角度解释了折叠过程中层压板的位移及其对图形对齐的影响。证据类型:技术现象;来源类型:包装工程期刊。支持:图形需要延伸到折叠半径之外。适用范围:适用于层压基材 。↩