PAS: Текстури упаковки виглядають феноменально на моніторі, але нерозуміння фізичних обмежень паперових волокон може швидко зруйнувати структурну цілісність вашої торгової вітрини.
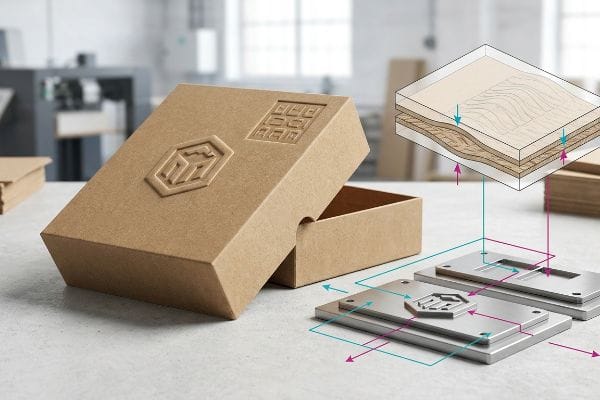
Етапи процесу тиснення та дебосування включають створення індивідуальних чоловічих та жіночих металевих штампів, застосування розрахованого тиску до необробленого картону та постійну зміну целюлозних волокон. Тиснення піднімає матеріал назовні для створення 3D-ефекту, тоді як дебосування стискає основу всередину для ущільнення структурних рифлень.
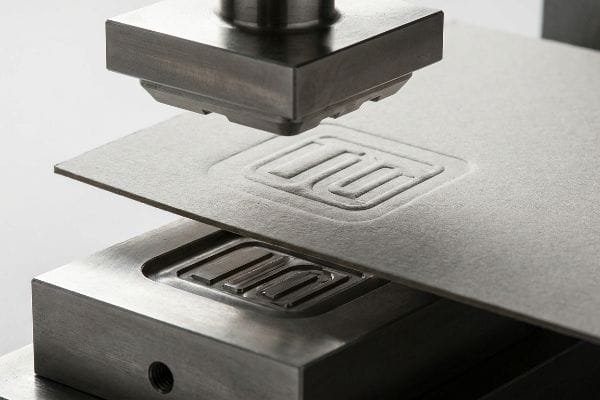
Знання теоретичних визначень – це одне, але перенесення цих розкішних тактильних відчуттів на міцний тестлайнер без пошкодження дошки вимагає суворої механічної дисципліни.
Що таке процес ембосування та дебосування?
Багато команд брендів ставляться до цих двох преміальних варіантів оздоблення як до взаємозамінних естетичних рішень, ігноруючи величезну різницю в тому, як вони маніпулюють фізичними пакувальним матеріалами.
Процес тиснення та дебосування механічно змінює форму паперових волокон за допомогою відповідних металевих штампів. Тиснення агресивно розтягує зовнішній картон назовні, створюючи опуклий пік, тоді як дебосування вдавлює штамп вниз у матеріал, фізично ущільнюючи внутрішні гофровані канавки в суцільний, стиснутий блок.
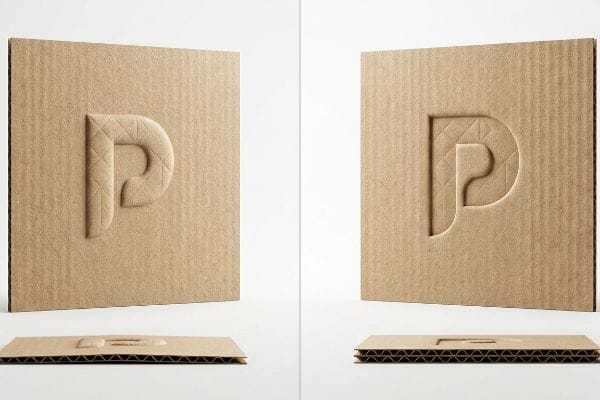
Візуальна різниця очевидна, але саме фізичний вплив на структурну дошку є тим, де рекламні кампанії фактично живуть або помирають.
Фізична вартість тактильної упаковки
Молодші дизайнери часто без розбору додають тактильні текстури до стандартних шаблонів упаковки. Вони вважають, що створення тривимірного ефекту на екрані комп'ютера безперешкодно перетворюється на жорсткий гофрований картон без шкоди для його початкової несучої міцності1.
Я бачу саме таку помилку, коли клієнт вимагає масивного зовнішнього тиснення прямо на передньому краї роздрібного лотка PDQ (Product Display Quarter - чверть лотка для демонстрації товару). Металева матриця різко розтягує верхню паперову підкладку назовні2 , створюючи цей естетичний пік, стоншуючи необроблені волокна до точки їх абсолютного розриву. Одного разу я спостерігав, як продавець у магазині поповнював запаси важких пляшок з-під шампуню на один із цих нібито преміальних лотків; стоншений, тиснений край одразу ж прогнувся під вагою, розірвавшись з гучним звуком розриву, що зіпсувало презентацію бренду. Щоб виправити це, я завжди перевертаю інструмент для внутрішнього тиснення на первинних структурних панелях. Натискаючи матрицю вниз, ми стискаємо внутрішні канавки в суцільний блок3, зберігаючи структурну цілісність 32ECT (тест на стиснення країв), водночас забезпечуючи розкішну текстуру, яка витримує агресивне поповнення запасів.
| Поширена помилка новачків | Професійне виправлення | Перевага для торгового залу |
|---|---|---|
| Тиснення несучих панелей | Перейти на внутрішній тиснення | Запобігає обвисанню губ під вагою4 |
| Ігнорування меж розтягування волокна | Стиснути внутрішні канавки | Зберігає початковий рейтинг ECT5 |
| Ослаблення передньої частини лотка | Ущільнення матеріалу в зонах удару6 | Усуває негарний ремонт стрічки |
Я ніколи не допускаю розтягування назовні в основних структурних зонах. Ущільнення картону за допомогою тиснення забезпечує вашим клієнтам високоякісну тактильну взаємодію без шкоди для міцності на стиск, необхідної для важких товарів.
🛠️ Стіл Харві: Чи ваші 3D-тактильні елементи таємно зменшують вагу вашого дисплея? 👉 Отримайте безкоштовний структурний аудит ↗ — Прямий доступ до мого столу. Жодного автоматизованого спаму з продажу, обіцяю.
Які чотири основні етапи типового процесу гарячого тиснення?
Перехід від матового чорнила до нагрітої, тактильної фольги вимагає точної механічної синхронізації на виробничому майданчику, щоб уникнути повного висихання картону.
Чотири основні кроки типових процесів гарячого тиснення – це розробка макета штампу, нагрівання відповідного металевого оснащення, подача гофрованого картону та удар по підкладці з розрахунковим тиском. Ця точна послідовність розтягує паперові волокна, одночасно остаточно закріплюючи декоративну фольговану плівку на поверхні.
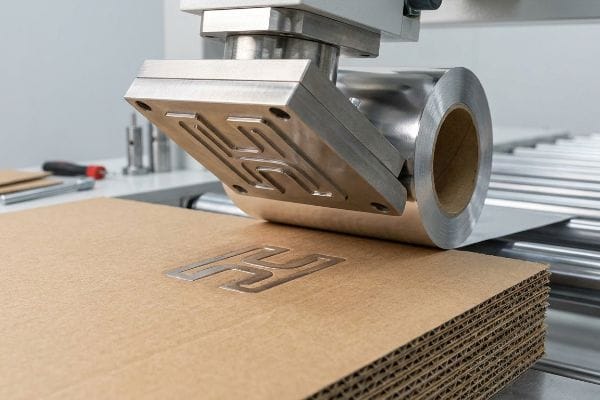
Виконання цих чотирьох кроків окремо є простим, але поєднання їх із міцною торговою вітриною створює величезні фізичні труднощі.
Синхронізація тепла та структурної цілісності
Стандартні комерційні друкарні часто бездоганно виконують ці чотири етапи гарячого тиснення на тонких, плоских складних картонних коробках. Вони помилково припускають, що таке саме інтенсивне нагрівання, тиск і час удару7 можна безпосередньо застосувати до товстих гофрованих мерчендайзерів.
Ось перевірка реальності, з якою покупці часто стикаються, оновлюючи свої художні роботи. Коли ви вдаряєте по товстому, пористому шматку гофрованого картону нагрітою штампом-формою, ви одночасно створюєте інтенсивне термічне та фізичне навантаження8.Одного разу клієнт надіслав нам плоску художню роботу, на якій важке гаряче тиснення фольгою було розміщено безпосередньо по лінії згину під кутом 90 градусів. Під час нашого додрукарського перегляду я одразу зрозумів, що застосування екстремального тепла та розтягування волокон безпосередньо на шарнірі сильно висушить папір. У складеному вигляді картон видав різкий, сухий тріск, повністю оголюючи необроблені коричневі гофровані частини знизу. Якщо ваша фабрика математично не змістить ці зони нагрівання подалі від функціональних складок9, ваша преміальна кампанія з фольгою виглядатиме як розбитий безлад, ще до того, як потрапить до роздрібного відділу.
| Поширена помилка новачків | Професійне виправлення | Перевага для торгового залу |
|---|---|---|
| Нагрівання поблизу ліній згинів | Зсунути зону удару на 0,5 дюйма (12,7 мм)10 | Зупиняє видиме розтріскування по краях |
| Обробка гофрованого картону, як картону | Менший ударний тиск на флейтах11 | Зберігає конструкційну дошку цілісною |
| Розтягування сухих паперових волокон | Розробіть плоский запас міцності | Забезпечує безперебійне складання упаковки |
Я ставлюся до термоштампувальних штампів як до структурної небезпеки, а не просто до косметичного оновлення. Завдяки тому, що механічні лінії згину не піддаються термічному навантаженню, ваші дисплеї витримають складальний конвеєр без жодних візуальних дефектів.
🛠️ Стіл Харві: Цікаво, чи не знаходиться ваше гаряче фольгування занадто близько до критичної лінії згину? 👉 Перевірте свої дозволи ↗ — Завантажуйте безпечно. Моя поштова скринька відкрита, якщо у вас виникнуть запитання пізніше.
Що таке процес ембосингу?
Розуміння механічної реальності цього процесу є обов'язковим перед затвердженням будь-якого бюджету на високоякісну роздрібну упаковку.
Процес тиснення змінює форму пакувальних матеріалів шляхом їх пресування між опуклою чоловічою матрицею та заглибленою жіночою матрицею. Ця інтенсивна механічна дія змушує целюлозні волокна розтягуватися в порожню порожнину, створюючи постійний тривимірний тактильний профіль на поверхні дисплея.
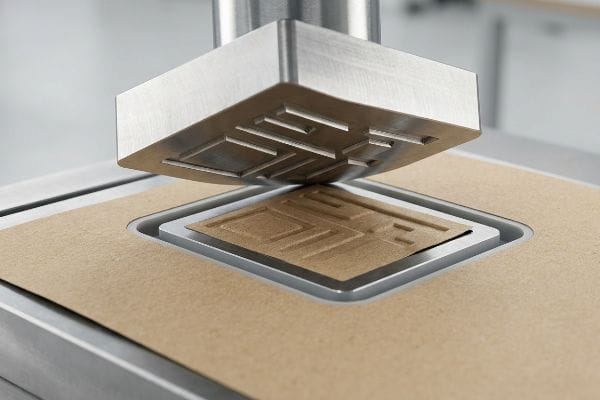
Хоча базовий механізм здається простим, справжньою виробничою проблемою є контроль реакції паперу під таким інтенсивним тиском.
Контроль розтягування волокна під час удару
Початківці зазвичай розглядають цю механічну операцію просто як вибивання форми на аркуші паперу. Вони не помічають мікроскопічної реальності того, що кожен рельєфний логотип або текстура фізично розтягує та віддаляє навколишні целюлозні волокна12 від їхнього природного, плоского стану.
Уявіть собі паперову підкладку як тугу гумку; вона має лише певну еластичність, перш ніж різко ламається. На своїй фабриці я часто бачу плоскі штампувальні лінії, де щільний скупчення текстурованого тексту щільно притиснуто докупи. Коли важкий сталевий друкарський верстат вдаряється об цю конкретну ділянку, локалізований натяг стає нестерпним. Одного разу я відчув жорсткий опір необробленого крафт-картону, коли погано розроблений штамп вдарився об нього, що миттєво спричинило мікротріщини в шарі фарби13, оскільки волокнам не було звідки витягуватися. Щоб запобігти цьому, я наказую використовувати спеціалізовані канали полімерної матриці навколо зони удару14.Це діє як мікроскопічний амортизатор, динамічно контролюючи натяг паперу та дозволяючи волокнам плавно розтягуватися, не руйнуючи надруковану графіку.
| Поширена помилка новачків | Професійне виправлення | Перевага для торгового залу |
|---|---|---|
| Збірка 3D-тексту разом | Простірні елементи для розтягування | Запобігає мікророзривам шару фарби |
| Ігнорування еластичності паперу | Використовуйте спеціалізовану полімерну матрицю | Зберігає чітку якість графіки |
| Неконтрольовані механічні удари | Буферизуйте тиск штампа | Уникає негайної відмови продавця |
Я відмовляюся дозволити неконтрольованому механічному натягу зіпсувати преміальний тираж. Використання спеціалізованих полімерних каналів під час штампування гарантує, що ваша рельєфна графіка залишиться чіткою, бездоганною та повністю стійкою до розривів поверхні.
🛠️ Harvey's Desk: Чи ваша попередня тиснена упаковка постраждала від тріснутого чорнила або розтягнутих логотипів? 👉 Замовте огляд Strike Zone ↗ — Ніяких форм, які провокують нескінченні дзвінки від продавців. Тільки чиста цінність.
Як робити ембосинг для початківців?
Для дизайнерів-початківців виконання тактильного покриття без пошкодження майстер-картону вимагає суворої математичної дисципліни.
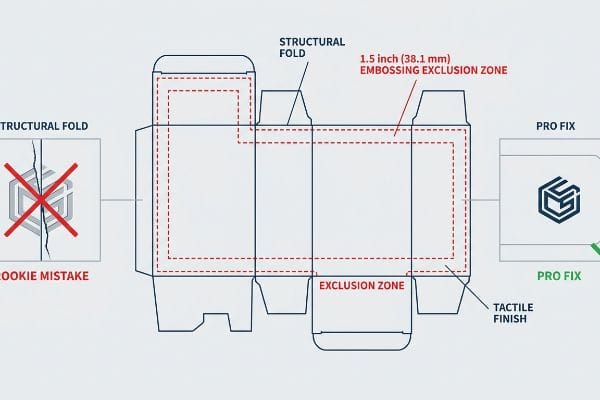
Щоб виконати тиснення для початківців, необхідно математично намітити на вирубній лінії зону виключення, тримаючи всі глибокі тривимірні текстури подалі від структурних складок. Почніть з консультації з інженером-виробником, щоб узгодити своє естетичне бачення з фізичними межами розтягування волокон гофрованого паперу.
Але знання теорії проектування недостатньо, коли запрацює важка техніка і динамічні сили ланцюга поставок беруть гору.
Чому стандартне тиснення не працює на заводському цеху
Здавалося б, розумним припущенням нових дизайнерів є те, що текстурований логотип можна розмістити саме там, де він виглядає найкраще з естетичної точки зору, часто по центру прямо по товстій лінії згину. Вони вважають, що фабрика може чарівним чином зігнути змінену текстуру, не пошкоджуючи навколишню картонну структуру15.
На своєму заводі я регулярно бачу катастрофічні результати цієї теоретичної роботи. Бренд вимагає нанесення потужного 3D-тиснення фольгою прямо на несучий згин майстер-картону. Коли я вимірюю структурну цілісність за допомогою тесту на роздавлювання країв TAPPI T811, дані є жахливими. Оскільки глибоке текстурування вже розтягнуло та виснажило волокна паперу до їхньої межі, згинання цього конкретного кута призводить до розриву всієї плати. Динамічна вантажопідйомність плати падає на 42,5%, а гучний звук розриву від видуву лунає на лінії копакування. Я негайно впроваджую «зону виключення тиснення» під час нашого етапу додрукарської підготовки. Математично зміщуючи всі глибокі текстури точно на 1,5 дюйма (38,1 мм) від будь-якого основного структурного згину, я повністю усуваю зону подвійного напруження. Це мікроналаштування зберігає кути 32ECT, заощаджуючи клієнтам приблизно 30% затримок ручного складання та гарантуючи, що піддон витримає перевезення важких вантажів.
| Поширена помилка новачків | Професійне виправлення | Перевага для торгового залу |
|---|---|---|
| Розміщення текстури на згині | Забезпечити дотримання забороненої зони шириною 1,5 дюйма (38,1 мм)16 | Гарантує міцність на стиск у кутах17 |
| Вичерпання паперових волокон | Зсунь дизайн подалі від складок | Усуває прориви на лінії копакування |
| Ігнорування рейтингу ECT18 | Відокремте естетичні зони від структурних | Витримує важкі подвійно складені вантажі |
Я запобігаю вибухам конструкцій ще до того, як вони потраплять на різальний стіл. Ізолюючи ваші важкі тактильні елементи від несучих кутів, я гарантую, що ваша упаковка збереже свою максимальну динамічну міцність.
🛠️ Стіл Харві: Не дозволяйте 2-міліметровому структурному дефекту зруйнувати розгортання 500 магазинів. 👉 Надішліть мені ваш файл лінійки ↗ — я проведу стрес-тестування, перш ніж ви витратите бюджет на масове виробництво.
Висновок
Коли ви тисните безпосередньо на складку, що несуча навантаження, ці виснажені паперові волокна сильно роздуваються під вагою палети, що призводить до негайного відхилення великими роздрібними торговцями. Цей протокол суворої забороненої зони – це саме той специфікаційний лист, який використовують мої 10 найкращих роздрібних клієнтів, щоб гарантувати нульову кількість відхилень від друку. Припиніть грати з обмеженнями натягу волокон і дозвольте мені особисто перевірити ваш дизайн упаковки за допомогою мого безкоштовного аудиту лінії Dieline ↗, щоб усунути фатальні структурні помилки перед початком масового виробництва.
«Дослідження впливу перфорацій на несучу здатність…», https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. [Дослідження в галузі матеріалознавства або будівельної інженерії детально описує, як порушення вертикального вирівнювання гофрованих рифлів шляхом механічного пресування зменшує міцність плити на стиск]. Роль доказу: технічна перевірка; тип джерела: довідник з матеріалознавства. Підтверджує: припущення, що тактильне оздоблення погіршує несучу здатність конструкції. Примітка про сферу застосування: застосовується спеціально до гофрованих матеріалів з рифленням. ↩
«Вплив тиску тиснення на механічні властивості та властивості м’якості…», https://pmc.ncbi.nlm.nih.gov/articles/PMC9228970/. [Авторитетні тексти з паперової інженерії описують, як механічне розтягування під час тиснення стоншує лайнер, що може зменшити міцність на розрив та збільшити схильність до розривів]. Роль доказу: технічна перевірка; тип джерела: підручник з матеріалознавства. Підтверджує: твердження, що тиснення послаблює матеріал. Примітка щодо сфери застосування: зосереджено увагу на лайнері на основі целюлози. ↩
«Оцінка міцності на стиск гофрованих картонних коробок …», https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/ . [У посібниках з пакувальної техніки пояснюється, що тиснення призводить до згортання повітряних гофрованих ...
«Тиснення проти тиснення: знайте різницю та що краще?», https://www.wecustomboxes.com/blog/embossing-vs-debossing/. [У літературі з пакувальної техніки пояснюється, як внутрішнє тиснення усуває виступаючий край, що створюється тисненням, який в іншому випадку діє як точка руйнування під стискаючими навантаженнями]. Роль доказів: механічна перевірка; тип джерела: інженерний довідник. Підтверджує: структурну перевагу тиснення для несучих панелей. Примітка щодо сфери застосування: застосовується до жорсткої та напівжорсткої упаковки. ↩
«Методи випробувань та вплив міжгофрованого вигину – BioResources», https://bioresources.cnr.ncsu.edu/resources/overview-of-recent-studies-at-ipst-on-corrugated-board-edge-compression-strength-testing-methods-and-effects-of-interflute-buckling/. [Технічний посібник зі стандартів гофрованого пакування перевірить, як управління розтягуванням волокна та стисненням гофрів зберігає рейтинг випробування на розчавлювання країв (ECT). Роль доказів: технічна перевірка; тип джерела: промисловий стандарт. Підтверджує: структурну цілісність стиснутих гофрів. Примітка щодо сфери застосування: специфічно для гофрованих картонних матеріалів. ↩
«Конвертування та його вплив на бар'єрні властивості покритої упаковки…», https://bioresources.cnr.ncsu.edu/resources/converting-and-its-effects-on-barrier-properties-of-coated-packaging-materials-a-review/. [Дослідження в галузі матеріалознавства підтверджують, що збільшення щільності матеріалу в зонах високого напруження підвищує ударостійкість та довговічність пакувальної конструкції]. Роль доказу: доказ у матеріалознавстві; тип джерела: рецензований журнал. Підтверджує: ефективність ущільнення матеріалу у запобіганні пошкодженням. Примітка до сфери застосування: загальне пакувальне матеріалознавство. ↩
«Що таке тиснення фольгою та як воно працює? – WeCustomBoxes», https://www.wecustomboxes.com/blog/what-is-foil-stamping/. [У посібниках з промислового друку зазначено, що вимоги до теплопровідності та стиснення товстого гофрованого картону суттєво відрізняються від тонкого картону, що вимагає коригування налаштувань температури та тиску]. Роль доказу: технічна перевірка; тип джерела: посібник з промислового друку. Підтверджує: твердження, що параметри тонких коробок не можна безпосередньо перенести на гофровані матеріали. Примітка про сферу застосування: зосереджено увагу на механічних налаштуваннях, специфічних для підкладки]. ↩
«Моделювання матеріалів з ПММА-плівки для процесу гарячого тиснення – PMC», https://pmc.ncbi.nlm.nih.gov/articles/PMC8512687/. [Технічна документація з матеріалознавства пояснює, як одночасне нагрівання та тиск під час гарячого тиснення викликають структурну деформацію в пористих підкладках]. Роль доказів: технічний механізм; тип джерела: стаття з матеріалознавства. Підтверджує: фізичний вплив процесу тиснення. Примітка щодо сфери застосування: зосередження на пористому картоні. ↩
«Фольга та тиснення – PREMERKO», https://www.premerko.fi/en/methods/foil-and-emboss/. [Стандарти виробництва упаковки рекомендують конкретні зміщення між штампами для тиснення та лініями надрізу, щоб уникнути розламування та розтріскування волокон]. Роль доказів: найкраща практика галузі; тип джерела: посібник з друкарського виробництва. Підтверджує: необхідність математичного коригування зон удару. Примітка щодо сфери застосування: застосовується до важкого гофрованого картону. ↩
«Вплив аналогових та цифрових ліній згину на механічні … – PMC», https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. [Технічні виробничі стандарти для гарячого тиснення визначають точні зміщення відстані від ліній згину для запобігання втомі матеріалу та розтріскуванню країв]. Роль доказів: технічна специфікація; тип джерела: посібник з промислової інженерії. Допоміжні матеріали: оптимальна відстань для уникнення розтріскування. Примітка щодо сфери застосування: специфічно для картонних підкладок. ↩
«Посібник з розуміння гофрованих коробок – Gentlever», https://gentlever.com/flutes-types-sizes-and-thickness-in-corrugated-boxes/. [Керівні принципи з пакувальної техніки вказують на те, що зменшення сили стиснення на гофровані гофровані коробки запобігає руйнуванню внутрішнього структурного середовища під час термічного тиснення]. Роль доказів: технічна вимога; тип джерела: підручник з пакувальної науки. Допоміжні матеріали: регулювання тиску для гофрованих матеріалів. Примітка про сферу застосування: застосовується до конструкцій з гофрованого картону. ↩
«Вирівнювання волокон шляхом механічного розтягування та обмеженого сушіння в …», https://www.sciencedirect.com/science/article/abs/pii/S0032386125014314. [Авторитетне джерело з фізики паперу або технології друку описує, як целюлозні волокна зазнають пластичної деформації та розтягування для створення 3D-профілів]. Роль доказу: Технічна перевірка; тип джерела: Журнал з матеріалознавства або галузевий довідник. Підтверджує: Механічну реальність зміщення волокон під час тиснення. Примітка про сферу застосування: Застосовується зокрема до пакувальних підкладок на основі целюлози. ↩
«Як повторно нанести чорнильну подушечку на ультраповільно висихаючу ембосингову чорнильну подушку – YouTube», https://www.youtube.com/watch?v=aoGlPBdKeN8. [Дослідження деформації підкладки в галузі матеріалознавства підтвердить, що надмірний натяг волокон під час ембосингу призводить до руйнування шару чорнила]. Роль доказу: технічна перевірка; тип джерела: журнал з матеріалознавства. Підтверджує: причина розтріскування чорнила. Примітка щодо сфери застосування: застосовується до механічного ембосингу під високим тиском. ↩
"Адитивно виготовлені полімерні амортизатори для автомобільної промисловості …", https://pmc.ncbi.nlm.nih.gov/articles/PMC9713338/. [Документація з промислового проектування щодо проектування штампів має підтвердити застосування каналів для зняття напруги на основі полімерів для управління натягом паперу]. Роль доказів: перевірка процесу; тип джерела: посібник з промислового проектування. Допоміжне матеріали: методи контролю натягу. Примітка щодо сфери застосування: може стосуватися передових або власних інструментів. ↩
«Надмірні специфікації гофрованого картону можуть пошкодити вироби – LinkedIn», https://www.linkedin.com/posts/fohopackaging_packagingengineering-supplychain-corrugatedbox-activity-7426920746750353408-OD9O. [Галузеві стандарти для гофрованої упаковки пояснюють, що тиснення порушує орієнтацію та еластичність волокон, що призводить до структурного руйнування або розтріскування під час складання]. Роль доказу: технічна перевірка; тип джерела: посібник з пакувальної техніки. Підтверджує: фізичний ризик тиснення поперек згинів. Примітка щодо сфери застосування: Застосовується до важкого гофрованого картону. ↩
«Основні стилі коробок | Packaging Corporation of America», https://www.packagingcorp.com/resource-hub/beyond-the-box/basic-box-styles/. [Стандарти промислового машинобудування для гофрованої упаковки визначають мінімальні відстані між тисненими текстурами та лініями згину для запобігання руйнуванню матеріалу]. Роль доказу: технічна специфікація; тип джерела: галузевий стандарт. Підтримує: рекомендована відстань для тиснених зон. Примітка про сферу застосування: Може змінюватися залежно від матеріалу GSM. ↩
"Вплив відносної вологості на міцність на стиск …", https://open.clemson.edu/all_theses/3225/. [Механічні випробування гофрованого картону демонструють, що тиснення в кутових зонах з високим навантаженням знижує вертикальну несучу здатність коробки]. Роль доказів: перевірка причинно-наслідкових зв'язків; тип джерела: інженерне дослідження. Підтверджує: структурну перевагу зон заборони. Примітка щодо сфери застосування: Специфічно для вертикального тиску штабелювання. ↩
"Гофровані коробки – Випробування на розчавлювання країв (ECT) | TheBoxery.com", https://www.theboxery.com/ect.asp?srsltid=AfmBOorwRug9KpDbrcZZFa9ZwbEn96ozCHYNHPLJ-IF_m_1uafiC5DV1. [Випробування на розчавлювання країв (ECT) – це стандартна в галузі метрика, яка використовується для визначення міцності на штабелювання та структурної цілісності гофрованих транспортних контейнерів]. Роль доказів: визначення метрики; тип джерела: стандарт ASTM/ISO. Підтверджує: важливість структурного зонування. Примітка про сферу застосування: Застосовується переважно до гофрованого картону. ↩