
Ви значно інвестували у свій продукт, але надсилання неперевірених ілюстрацій безпосередньо на фабрику — це величезний фінансовий ризик, який часто призводить до катастрофічних відмов у роздрібній торгівлі.
Так. Демонстрація дизайну ваших коробок перед виробництвом є стандартним протоколом. Цей етап передвиробничої перевірки використовує точне фізичне прототипування та цифрову візуалізацію для усунення дорогих структурних недоліків, гарантуючи, що ваша кінцева упаковка безперешкодно витримає жорсткі умови ланцюга поставок та суворі перевірки відповідності продавців.
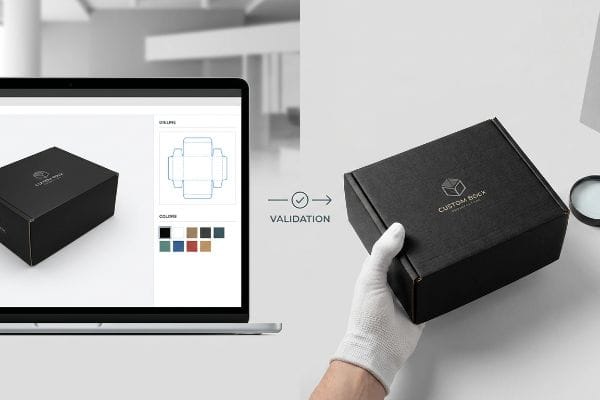
Отримання візуального підтвердження — це не лише питання естетики; це останній бар'єр між прибутковим розгортанням та складом, заповненим непридатним картоном.
Як створити дизайн упаковки коробки?
Побудова успішної структури починається задовго до того, як чорнило торкнеться паперу.
Створення дизайну коробкової упаковки вимагає безпосередньої інтеграції конструкційного проектування з графічними макетами. Цей базовий процес розраховує точну товщину матеріалу, допуски на вигин та динамічну вантажопідйомність, гарантуючи, що плоскі шаблони успішно перетворюються на жорсткі тривимірні мерчендайзери, здатні витримувати важкі вантажні перевезення та агресивні умови роздрібної торгівлі.
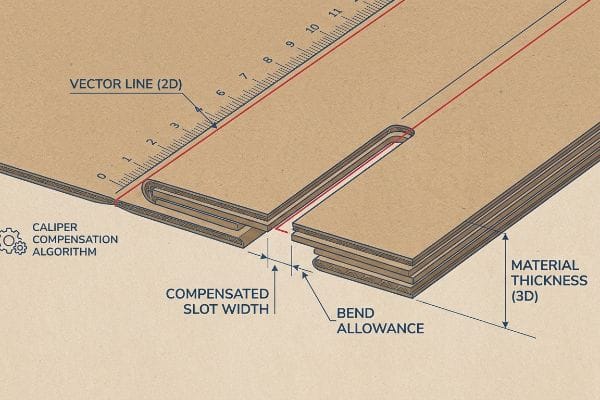
Плоский малюнок може виглядати ідеально на екрані, але фізична реальність складання товстого картону вимагає суворої математичної дисципліни.
Прихована математика компенсації штангенциркуля
Навіть досвідчені дизайнери часто не враховують фізичну товщину обраної ними підкладки. Вони створюють взаємопов'язані виступи та складні пази у 2D-програмному забезпеченні точно такої ж ширини, як і сполучна панель1.Вони припускають, що проста векторна лінія буде чітко згинатися на складальній площі.
Я постійно бачу цю пастку, коли клієнти надсилають плоскі файли штучного інтелекту (Adobe Illustrator) для кампаній з важким гофрованим картоном B-подібної форми. Вони забувають, що картон товщиною 0,125 дюйма (3,17 мм)2 споживає матеріал, коли згинається на 90 градусів. Якщо приймальний отвір на вимірювальній лінії не розширити, щоб компенсувати цей зовнішній радіус, фізичний дисплей сильно прогнеться. Я спостерігав, як пакувальники пітніли на складальній лінії, з силою зсуваючи виступи разом, доки не почуєш звук розриву необробленого картону. Ми виправляємо це, використовуючи програмне забезпечення CAD (автоматизоване проектування) для автоматичного застосування алгоритму розрахунку допустимого вигину до кожного отвору. Розширюючи зазори лише на частку міліметра, ми забезпечуємо безперешкодне ковзання деталей одна до одної, зменшуючи трудомісткість складання приблизно на 20%3 та усуваючи порвані панелі.
| Поширена помилка новачків | Професійне виправлення | Перевага для торгового залу |
|---|---|---|
| Креслення вкладок та пазів з однаковою шириною 1:1 | Застосування алгоритмів компенсації каліперів САПР4 | Збереження 20 секунд часу на складання на одиницю5 |
| Ігнорування товщини дошки під час згинання під кутом 90 градусів | Розширення приймальних пазів для радіуса вигину6 | Запобігає розриву та деформації верхнього шару |
| Примусове з'єднання невідповідних деталей на лінії | Інженерні мікрозазори для плавного ковзання | Значно знижує витрати на оплату праці, пов'язаної з копакуванням |
Я відмовляюся надсилати нескомпенсовані векторні файли на різальний стіл. Регулювання ширини паза для конкретного калібру дошки – єдиний спосіб гарантувати квадратну, стабільну структуру під великим навантаженням.
🛠️ Стіл Харві: Не впевнені, чи ваші з'єднувальні виступи мають правильний допуск на вигин? 👉 Надішліть мені свою плоску лінію розмітки ↗ — Прямий доступ до мого столу. Жодного автоматизованого спаму з продажу, обіцяю.
Які тенденції дизайну упаковки на 2026 рік?
Наступна хвиля структурних інновацій агресивно рухається до сталого розвитку з нульовим тертям.
Тенденції дизайну упаковки на 2026 рік значною мірою надають пріоритет абсолютно мономатеріальній конструкції та можливості переробки. Керуючись суворими вимогами продавців, виробники замінюють змішані пластики та постійні металеві вироби на гофрований картон, використовуючи покриття на водній основі для підтримки високої динамічної вантажопідйомності, забезпечуючи при цьому бездоганну відповідність екологічним нормам.
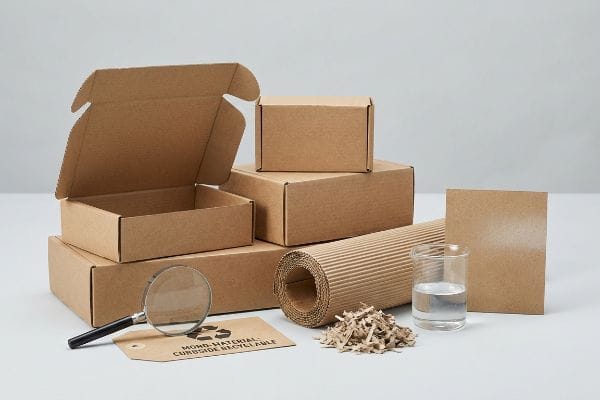
Бренди хочуть продемонструвати екологічний імідж, але вибір неправильного матеріалу часто призводить до неочікуваних порушень відповідності вимогам.
Пастка для повторного використання біопластику
Багато маркетингових команд вимагають використання біопластикової ламінації PLA (полілактична кислота)7 для своїх торгових вітрин. Вони працюють виходячи з того, що плівка на рослинній основі автоматично гарантує відповідність екологічним вимогам. Це чудово виглядає в презентації для зали засідань, але повністю провалюється в майбутньому.
Мені часто доводиться перехоплювати ці специфікації, перш ніж вони потраплять на заводський цех. Коли стандартний завод з переробки OCC (старих гофрованих контейнерів) обробляє дисплей, покритий твердою PLA-плівкою, матеріал відштовхує воду та заклинює обладнання8.Ви можете фізично відчути липкий, непохитний натяг пластикової плівки, яка відмовляється руйнуватися в ванні для повторного розпушування. Замість того, щоб переробляти її, заводи відправляють всю конструкцію безпосередньо на сміттєзвалище, що призводить до масових повернень коштів роздрібним торговцям. Я повністю обходжу це, застосовуючи протокол рідкого водного покриття поверх сирого тестлайнера9.Це покриття забезпечує необхідний вологозахисний бар'єр, але легко розчиняється під час переробки, забезпечуючи 100% відповідність вашої кампанії вимогам та заощаджуючи вас від дорогих екологічних штрафів.
| Поширена помилка новачків | Професійне виправлення | Перевага для торгового залу |
|---|---|---|
| Використання біопластику PLA для екологічних заяв | Перехід на рідкі водні бар'єрні покриття10 | Проходить суворі аудити сталого розвитку роздрібних торговців |
| Припускаючи, що всі плівки на рослинній основі можна повторно пульпувати11 | Забезпечення 100% мономатеріальних паперових структур12 | Запобігає поверненню коштів за перенаправлення відходів на сміттєзвалища |
| Додавання змішаних матеріалів до гофрованих дисплеїв | Зняття непридатних для переробки перманентних плівок | Спрощує сортування відходів на рівні магазину |
Я ніколи не жертвую механічною здатністю до повторного пульпування заради поверхневого маркетингового твердження. Справжня стійкість означає створення структури, яку стандартні муніципальні паперові фабрики можуть обробляти без спеціалізованого хімічного втручання.
🛠️ Стіл Харві: Чи ваші поточні бар'єри для вологи викликають приховані обмеження щодо дотримання екологічних норм? 👉 Запит на аудит матеріалів ↗ — Безпечне завантаження. Моя поштова скринька відкрита, якщо у вас виникнуть запитання пізніше.
Як розробити дизайн упаковки крок за кроком?
Виконання бездоганного виробничого циклу вимагає систематичного та передбачуваного робочого процесу.
Покрокове проектування упаковки вимагає суворої послідовності додрукарської підготовки, зосередженої на механічних допусках. Цей робочий процес включає структурне проектування, розширення специфічних меж вильоту, вибір марки матеріалу та фізичне калібрування машини, що забезпечує бездоганне поєднання цифрового зображення з фізичною гофрованою основою під час високошвидкісних автоматизованих виробничих операцій.
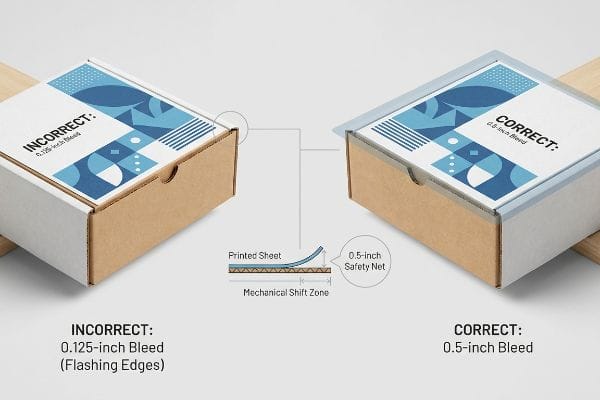
Найпоширеніша точка невдачі в цій послідовності трапляється, коли графічні дизайнери ставляться до товстої упаковки як до плоского комерційного журналу.
Коефіцієнт зсуву літоламінування
Графічні відділи зазвичай застосовують стандартні комерційні друковані поля для обрізу, зазвичай близько 0,125 дюйма (3,17 мм)13, до своїх кінцевих файлів відображення. Вони очікують, що автоматизоване різальне обладнання щоразу точно досягатиме краю їхнього малюнка з лазерною точністю.
Я бачу, як ця сліпа зона руйнує масове виробництво майже щотижня. Коли ми виконуємо літоламінування — фізичний процес приклеювання друкованих верхніх аркушів до товстих гофрованих картонів — вологий клей ПВА (полівінілацетат) та важкі ролики вносять природний механічний зсув14.Я стояв поруч із ламінатором і спостерігав, як картон трохи ковзає, коли гучний вакуумний відсмоктувач захоплює папір. Якщо залишити лише крихітний обріз, цей незначний механічний зсув оголює необроблені коричневі краї картону на остаточно складеному виробі, що призводить до візуально дефектного продукту. Я вимагаю суворого дотримання обрізного краю 0,5 дюйма (12,7 мм)15 за лінією фізичного розрізу, щоб він служив інженерною сіткою безпеки від цього зсуву. Це просте покрокове правило додрукарської підготовки гарантує бездоганні краї, запобігаючи відбракуванню цілих партій контролем якості.
| Поширена помилка новачків | Професійне виправлення | Перевага для торгового залу |
|---|---|---|
| Використання стандартних комерційних друкованих полів для обрізу | Забезпечення безпечного обрізу на 0,5 дюйма за лініями розрізу16 | Усуває відблиски сирих коричневих країв |
| Ігнорування механічного зсуву мокрого ламінування | Облік слайду з клеєм ПВА-підкладки17 | Забезпечує візуальну привабливість бренду на полицях магазинів |
| Припускаючи лазерну точність на автоматизованих роликах18 | Створення інженерної графічної сітки безпеки | Запобігає масовому браку партій через проблеми з якістю |
Я завжди відхиляю файли на етапі додрукарської підготовки, якщо вони не відповідають цьому порогу. Розширення фону ілюстрації займає у дизайнера дві хвилини, але це запобігає витрачанню тисяч доларів на матеріали.
🛠️ Стіл Харві: Не впевнені, чи ваш макет безпечно пройшов зону літоламінування? 👉 Отримайте перевірку файлу додрукарської підготовки ↗ — Ніяких форм, які призводять до нескінченних дзвінків від продавців. Тільки чиста цінність.
Як створити індивідуальну коробку?
Розробка унікальної структури надає вашому продукту явну перевагу на полиці.
Проектування індивідуальної коробки вимагає математичного проектування фізичної основи для підтримки вашого конкретного корисного навантаження. Ця технічна адаптація включає розрахунок точних зміщень центру ваги, використання цільових подвійних стінок та відображення зазорів між засувками, що використовуються спеціально для забезпечення безтертячого складання та довготривалої конструкційної міцності.
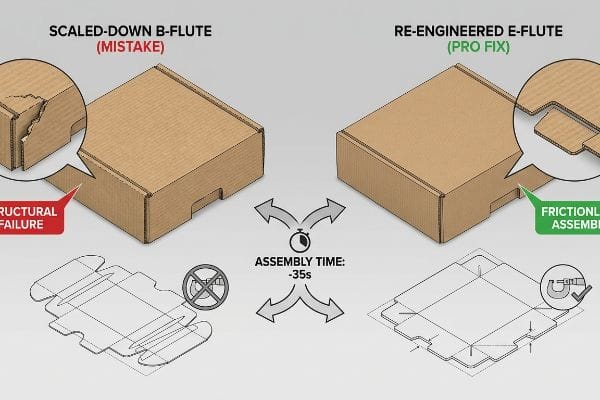
Але знання теорії недостатньо, коли машини починають працювати, а нестандартні розміри стикаються з фізичними обмеженнями матеріалу.
Чому стандартне масштабування за принципом термоусадочного усадження не працює на заводському цеху
Команди закупівель часто намагаються заощадити на інженерних витратах, беручи міцну лінію підлогового дисплея та математично зменшуючи її на 50%, щоб вона слугувала як стільниця на замовлення. Вони припускають, що універсальний векторний файл бездоганно працює для всіх розмірів та матеріалів19.
На своєму підприємстві я регулярно бачу катастрофічні наслідки цієї пастки прямого масштабування під час передвиробничих випробувань. Коли ви зменшуєте радіуси згину та з'єднувальні виступи до мікропропорцій на щільному картоні з B-подібними гофрами, внутрішні паперові гофри не можуть чисто стиснутися20.Я перевіряю це за допомогою мікрометра, і коли зменшений виступ розміром 0,4 дюйма (10,1 мм) вставляється в пропорційно стиснутий отвір, верхній аркуш паперу просто ламається під тиском. У результаті ви отримуєте хитку полицю, і пакувальники вдаються до брудної прозорої стрічки, щоб просто скріпити нестандартну конструкцію. Переходячи на тоншу підкладку з E-подібними гофрами (мікрогофрами) та математично переробляючи зазори виступів спеціально для меншого масштабу, я руйную цей замок тертя. Це коригування скорочує час складання пакувальника до 35 секунд на одиницю21, забезпечуючи прибутковість проекту без шкоди для естетики бренду.
| Поширена помилка новачків | Професійне виправлення | Перевага для торгового залу |
|---|---|---|
| Математичне зменшення великих ліній відображення | Реінжиніринг блокувань для конкретного формату | Запобігає структурному руйнуванню стільниці |
| Втискання товстих виступів B-подібної канавки в мікропази | Перехід на мікрогофровані основи22 | Усуває потребу в неохайній прозорій стрічкі |
| Використання одного й того ж CAD-файлу для всіх розмірів | Зіставлення користувацьких зазорів для масштабованих вкладок | Скорочує час складання на 35 секунд на одиницю23 |
Я ніколи не допускаю прямого математичного масштабування між різними класами матеріалів. Індивідуальна коробка вимагає індивідуальної фізики, тобто кожен окремий фрикційний замок має бути розроблений незалежно для свого призначеного середовища роздрібної торгівлі.
🛠️ Стіл Харві: Не дозволяйте 2-міліметровому структурному дефекту зруйнувати розгортання 500 магазинів. 👉 Надішліть мені ваш файл лінійки ↗ — я проведу стрес-тестування, перш ніж ви витратите бюджет на масове виробництво.
Висновок
Ви можете обрати дешевшого постачальника для вашої індивідуальної упаковки, але коли ці математично зменшені B-подібні виступи ламаються під час спільного пакування, отримане тертя уповільнює складальний конвеєр приблизно на 30% і повністю знищує вашу норму прибутку. Це саме той специфікаційний лист, який використовують мої 10 найкращих роздрібних клієнтів, щоб гарантувати нульовий відхил від друку. Перестаньте гадати про допуски матеріалів і дозвольте мені особисто перевірити ваші структурні файли через мій безкоштовний передпольотний аудит Dieline ↗, щоб виявити фатальні помилки масштабування перед початком масового виробництва.
«Опанування дизайну вкладок та пазів для ефективного виготовлення металу», https://sendcutsend.com/blog/mastering-tab-and-slot-design-for-efficient-metal-fabrication/?srsltid=AfmBOoof5_leCqMImoGcyTwkBXcBLznJf8PfRsycYq5x696DK0YQzf1Y. Стандарти пакувальної техніки визначають, що пази повинні бути ширшими за відповідні вкладки, щоб врахувати товщину матеріалу та радіус згину для забезпечення складання. Роль доказу: технічна специфікація; тип джерела: посібник з конструкційного пакування. Підтверджує: твердження, що співвідношення ширини 1:1 призводить до порушення сумісності. Примітка про сферу застосування: Стосується гофрованих та складних картонних підкладок. ↩
"Гофрований картон та марки матеріалів | 2021-06-30", https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Технічна перевірка стандартного штангенциркуля для гофрованого матеріалу з B-подібною гофрою. Роль доказу: технічна специфікація; тип джерела: галузевий стандарт матеріалу. Підтверджує: точність заявленої товщини матеріалу. Примітка щодо сфери застосування: вимірювання можуть дещо відрізнятися залежно від регіонального виробника. ↩
«Аналітичне визначення жорсткості на згин п’ятишарової…», https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Кількісні докази підвищення ефективності в результаті застосування алгоритмів врахування допусків на вигин у проектуванні конструкційної упаковки. Роль доказів: показник продуктивності; тип джерела: тематичне дослідження виробництва. Підтверджує: зниження експлуатаційних витрат. Примітка щодо сфери застосування: відсоток може змінюватися залежно від складності конструкції. ↩
«Оптимальне проектування двостінної упаковки з гофрованого картону – PMC», https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Технічна документація з програмного забезпечення для розробки упаковки, що пояснює використання алгоритмів для коригування товщини матеріалу (каліпер). Роль доказу: технічна перевірка; тип джерела: посібник з розробки програмного забезпечення. Підтримує: використання автоматизованої компенсації для точної підгонки. Примітка щодо сфери застосування: Застосовується переважно до автоматизованих робочих процесів CAD/CAM. ↩
«Підвищення продуктивності шляхом балансування складальної лінії шляхом…», https://pmc.ncbi.nlm.nih.gov/articles/PMC10788436/. Тематичні дослідження промислової інженерії, що кількісно визначають скорочення часу ручного складання, коли деталі спроектовані з правильними допусками. Роль доказів: кількісний показник; тип джерела: дослідження операційної ефективності. Підтверджує: твердження про значну економію робочого часу. Примітка щодо сфери застосування: Економія часу залежить від складності коробки та кваліфікації працівника. ↩
«Огляд нещодавніх досліджень IPST щодо кромки гофрованого картону …», https://bioresources.cnr.ncsu.edu/resources/overview-of-recent-studies-at-ipst-on-corrugated-board-edge-compression-strength-testing-methods-and-effects-of-interflute-buckling/. Стандарти конструкційної упаковки, що детально описують, як приймальні пази повинні бути збільшені за розміром, щоб врахувати радіус вигину матеріалу під час складання. Роль доказу: технічний стандарт; тип джерела: галузевий довідник. Підтримує: запобігання розриву та вигину матеріалу. Примітка щодо сфери застосування: Залежить від марки та товщини картону. ↩
«Оцінка життєвого циклу полімолочної кислоти (PLA) для перетворення її на…», https://pmc.ncbi.nlm.nih.gov/articles/PMC8199738/. Технічна документація або дослідження управління відходами, що демонструють, що ламінації PLA забруднюють традиційні потоки переробки та часто не мають промислової інфраструктури компостування, необхідної для фактичного розкладання. Роль доказу: технічна валідація; тип джерела: галузевий звіт або академічне дослідження. Підтверджує: твердження, що плівки PLA не відповідають екологічним вимогам у наступних етапах. Примітка про сферу застосування: зокрема, зосереджена на розбіжності між теоретичною компостованістю та практичною обробкою потоків відходів. ↩
«Що таке забруднення від переробки? | У нашій природі – сталий розвиток Університету Вашингтона», https://sustainability.uw.edu/blog/recycling-contamination. Технічна документація, що пояснює, чому плівки полімолочної кислоти (PLA) не підлягають повторному пульпуванні у стандартних потоках OCC та спричиняють механічні пошкодження. Роль доказу: технічна перевірка; тип джерела: офіційний документ з промислової переробки. Підтверджує: твердження, що біопластикові плівки перешкоджають переробці паперу. Примітка про сферу застосування: стосується саме стандартних заводів з переробки OCC. ↩
«Перероблюване та біорозкладне покриття паперу з функціоналізованим PLA …», https://pmc.ncbi.nlm.nih.gov/articles/PMC11948148/. Галузеві стандарти, що підтверджують, що водні покриття на водній основі підтримують структурні бар'єри для вологи, залишаючись повністю сумісними з процесами повторного пульпування. Роль доказів: технічна валідація; тип джерела: дослідження матеріалознавства. Підтверджує: ефективність водних покриттів як стійкої альтернативи пластиковим плівкам. Примітка щодо сфери застосування: зосереджено увагу на метриках повторного пульпування. ↩
«Біорозроблені водні дисперсії на основі ненасиченої PLA … – PMC», https://pmc.ncbi.nlm.nih.gov/articles/PMC12473213/. Технічне порівняння водних покриттів з біопластиками щодо їхньої сумісності з потоками переробки та стандартами сталого розвитку роздрібних торговців. Роль доказів: технічна валідація; тип джерела: галузевий офіційний документ. Підтримує: Використання водних покриттів як кращої альтернативи PLA для екологічних заяв. Примітка щодо сфери застосування: Ефективність залежить від конкретних бар'єрних вимог продукту. ↩
«Пояснення щодо перероблюваної та повторно пульпованої упаковки», https://papertrays.com/decoding-sustainability-understanding-recyclable-and-repulpable-food-packaging/. Науковий аналіз взаємодії різних полімерів рослинного походження з промисловим обладнанням для виробництва целюлози та того, чи створюють вони забруднюючі речовини. Роль доказів: корекція фактів; тип джерела: дослідження з матеріалознавства. Підтверджує: твердження, що рослинне походження не гарантує повторної пульпації. Примітка щодо обсягу: зосереджено увагу на інфраструктурі переробки промислового масштабу. ↩
«Що нового в політиці упаковки? Огляд політики упаковки», https://sustainablepackaging.org/2026/07/29/packaging-policy-news/. Рекомендації для роздрібних торговців щодо управління відходами упаковки та фінансові штрафи, пов’язані з неперероблюваними змішаними матеріалами. Роль доказів: економічне підтвердження; тип джерела: посібник зі сталого розвитку роздрібної торгівлі. Підтверджує: зв’язок між дизайном з мономатеріалів та уникненням зборів за перенаправлення відходів на сміттєзвалища. Примітка щодо сфери застосування: застосовується переважно до великих роздрібних мереж. ↩
«Як визначити, який обрізний край використовувати?», https://graphicdesign.stackexchange.com/questions/55905/how-can-i-determine-how-much-bleed-to-use. Перевірка стандартних галузевих специфікацій обрізного краю, що використовуються в комерційному друкарському та графічному дизайні. Роль доказу: технічна перевірка; тип джерела: посібник з поліграфії. Підтверджує: твердження, що 0,125 дюйма є стандартним обрізним краєм. Примітка про обсяг: конкретні вимоги можуть відрізнятися залежно від постачальника друку або основи. ↩
«Розуміння літоламінованої упаковки та одностороннього ламінування», https://pmpackaging.com/posts/2025/03/understanding-litho-laminated-packaging. Технічна література щодо процесів склеювання гофрованого картону пояснює, як волога від ПВА та тиск валика спричиняють рух підкладки під час ламінування. Роль доказів: технічна перевірка; тип джерела: галузевий інженерний посібник. Підтверджує: фізичну причину неспівпадання плати. Примітка про сферу застосування: стосується саме процесів ламінування мокрим клеєм. ↩
«Літоламінований проти цифрового друку: посібник покупця з промислового виробництва…», https://mdmpkg.com/litho-laminited-vs-digital-printing-premium-corrugated-packaging-2/. Технічні специфікації зі стандартів дизайну упаковки або посібників з друкованого виробництва визначають необхідний обріз для врахування зміщення суміщення при ламінуванні. Роль доказу: перевірка специфікації; тип джерела: технічний посібник з виробництва. Підтримує: конкретний розмір, що використовується для запобігання оголеним краям. Примітка щодо сфери застосування: значення можуть змінюватися залежно від товщини підкладки. ↩
«Літографічне ламінування», https://packlane.com/support/lithographic-lamination?srsltid=AfmBOopHPeyQDZOHrn1xP7pnYoayuNXOFGUeyw2RedT_ZH_8m7otBKCo. Стандарти поліграфічної галузі визначають необхідні поля для обрізу, щоб запобігти появі необроблених країв підкладки після обрізання. Роль доказу: технічна специфікація; тип джерела: посібник поліграфічної галузі. Підтверджує: конкретну вимогу щодо обрізу 0,5 дюйма. Примітка про сферу застосування: застосовується до гофрованого літоламінування. ↩
«Вплив вологи в процесі ламінування – AICC Now», https://now.aiccbox.org/effects-of-moisture-in-the-lamination-process/. Технічна документація щодо клеїв PVA пояснює, як рідка природа клею викликає зсув матеріалу під час ламінування. Роль доказу: факт матеріалознавства; тип джерела: паспорт даних виробника клею. Підтверджує: існування механічного зсуву при мокрому ламінуванні. Примітка щодо сфери застосування: зосереджена на клеях на водній основі. ↩
«Посібник з автоматизації пакування – Rollon UK», https://www.rollon.com/gbr/en/educationals/guide-to-packaging-automation/. Стандарти промислового машинобудування детально описують відхилення допусків та помилки реєстрації, властиві високопродуктивним роликовим системам. Роль доказів: технічне обмеження; тип джерела: довідник з промислового машинобудування. Підтверджує: необхідність інженерних графічних захисних мереж. Примітка щодо сфери застосування: порівнює автоматизовані ролики з лазерно-керованими прецизійними. ↩
«Як підготувати вимірювальну лінію для дизайну упаковки: покроковий посібник», https://packccp.com/how-to-prepare-dieline-for-packaging-design/. Технічна документація з інженерії упаковки пояснює, чому лінійне масштабування векторних файлів не враховує допуски на калібр матеріалу та згин. Роль доказу: технічна суперечність; тип джерела: посібник з інженерії упаковки. Підтверджує: невдачу масштабування за принципом усадки у фізичному виробництві. Примітка про сферу застосування: специфічно для гофрованих та важких підкладок. ↩
«Найбільший посібник з гофрованих коробків», https://www.shorr.com/resources/blog/ultimate-guide-corrugated-boxes/. Технічна документація з матеріалознавства гофрованого картону щодо руйнування гофрованих профілів та меж стиснення під час складання з вузьким радіусом. Роль доказу: технічна перевірка; тип джерела: посібник з матеріалознавства. Підтверджує: механічне руйнування B-подібної гофрованої форми в мікромасштабах. Примітка про сферу застосування: стосується спеціально щільних профілів гофрованих профілів. ↩
«Порівняння гофрованих гофр F, E та B у гофрованій упаковці», https://blog.fantastapack.com/comparing-fe-and-b-flute-in-corrugated-packaging. Промислові інженерні орієнтири, що порівнюють швидкість ручного складання для різних розмірів гофрованих гофр та зазорів між виступами. Роль доказів: кількісна валідація; тип джерела: звіт з промислової інженерії. Підтверджує: підвищення ефективності переходу на мікрогофровані підкладки. Примітка щодо сфери застосування: результати залежать від загальної складності коробки. ↩
"Мікро-флюте упаковка | Картонні коробки EF N-Flute", https://www.netpak.com/en/packaging-resources/industry-articles/micro-flute-packaging-efn-flute/. Коротке пояснення того, як авторитетне зовнішнє джерело підтверджує це твердження. Роль доказу: технічна специфікація; тип джерела: посібник з матеріалознавства. Підтверджує: використання мікро-флюте для кращої посадки у невеликих пазах порівняно з B-флюте. Примітка щодо сфери застосування: результати можуть відрізнятися залежно від конкретного класу фуг. ↩
«[PDF] Ключові показники для вимірювання продуктивності та впливу …», https://dspace.mit.edu/bitstream/handle/1721.1/147189/frsus-03-910215.pdf?sequence=1&isAllowed=y. Коротке пояснення того, як авторитетне зовнішнє джерело підтверджує це твердження. Роль доказу: перевірка; тип джерела: тематичне дослідження промислової інженерії. Підтверджує: кількісне скорочення часу складання завдяки оптимізованим зазорам САПР. Примітка щодо сфери застосування: показник застосовується до масштабованих роздрібних дисплеїв. ↩



