Перестаньте вгадувати свій бюджет на рекламу, виходячи з фіксованих теоретичних цін на матеріали. Справжня прибутковість будується на заводському цеху, де конструкційна інженерія диктує кожну окрему маржу.
Визначення вартості картонних дисплеїв для місць продажу (POP) вимагає аналізу конструкційних інженерних специфікацій, класів матеріалів, таких як 32ECT (випробування на міцність на стиснення країв), методів друку, вимог до інструментів та логістики ланцюга поставок. Базові ціни за одиницю часто вводять покупців в оману, ігноруючи приховане тертя при складанні, штрафи за обсяг перевезень та повернення коштів за пошкодження під час транспортування.
Але знання теорії недостатньо, коли машини починають працювати, і теоретичні бюджети миттєво руйнуються під вагою фізичних реалій виробництва.
Скільки коштує POP-дисплеї?
Ціноутворення на послуги торгового залу повністю залежить від того, як ви поєднуєте естетичні маркетингові бажання та жорсткі вимоги до фізичного навантаження під час транспортування.
Оцінка вартості POP-дисплея включає розрахунок щільності підкладки, процесів літоламінування та вимог до динамічних навантажувальних випробувань. Покупці часто стикаються з тим, що базові ціни сильно варіюються, оскільки високоякісне косметичне оздоблення часто маскує критичні структурні недоліки, які знижують міцність картонної упаковки на стиск.
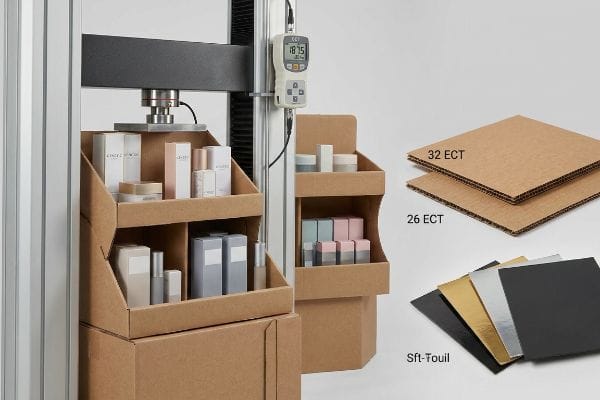
Але покладатися на початкову цінову пропозицію з електронної таблиці – це пастка, коли команди закупівель починають позичати кошторис на міцність конструкції, щоб оплатити косметичне роздування.
Пастка зниження косметичного ECT
Навіть досвідчені команди закупівель часто ставляться до дорогих косметичних оздоблень, таких як ламінування фольгою з повним покриттям, як до невід'ємних маркетингових вимог. Щоб компенсувати ці високі початкові виробничі витрати та досягти цільового бюджету, вони таємно знижують рейтинг тесту на міцність на розчавлювання країв базового гофрованого картону з 32 ECT до 26 ECT1 , щоб заощадити копійки на одиницю. Це позбавляє головну гофровану частину2, створюючи візуально преміальну структуру, яка не має внутрішніх арок, необхідних для підтримки важких товарів роздрібної торгівлі.
Це не просто теорія — я постійно стикаюся з цим на випробувальному майданчику. Минулого кварталу брендове агентство терміново доставило до мого об'єкта попередньо заповнений мерчендайзер косметики, вихваляючись низькою собівартістю одиниці, досягнутою завдяки використанню картону ECT 26 у поєднанні з щільною плівкою м'якої на дотик. Спочатку я припустив, що легка косметика дозволить тестлайнеру з пониженою якістю витримати статичні умови. Я помилявся. Датчик навантаження BCT (Box Compression Test) виявився рівно на рівнікг , перш ніж весь нижній ярус сильно деформувався, зірвавши преміальну фольгу прямо з кутів. Замість того, щоб знімати їхнє бажане покриття, я змінив геометрію CAD (Computer-Aided Design). Створивши цільову складену основу з подвійними стінками, яка відновила структурний дефіцит4 , спричинений тоншими гофрами, я змусив кінетичне навантаження спрямовуватися вниз по вертикальних кутах, а не по центральних панелях. Ця структурна переробка усунула ризик зминання під час транспортування, гарантуючи, що дисплеї витримають морські перевезення, зберігаючи при цьому загальну вартість матеріалів у межах початкових суворих бюджетних параметрів.
| Інженерне рішення | Фізичний результат | Фінансова рентабельність інвестицій |
|---|---|---|
| Інтеграція з подвійною стінкою5 | Відхилені кінетичні верхні навантаження | Усунуто 100% пошкоджень під час транспортування |
| Кінетичне перенаправлення САПР | Стабілізовані вертикальні кути | Збережено обмежений бюджет проекту |
| 32 цілеспрямоване відновлення за допомогою електроконвульсивної терапії (ECT)6 | Виконано вимоги BCT7 | Уникнення відмов у вантажоперевезеннях роздрібними торговцями |
Я відмовляюся дозволити косметичним бюджетам руйнувати структурну цілісність. Зниження якості гофрування серцевини лише заради глянцевого покриття неминуче призводить до масових поломок на наступних етапах, повністю знищуючи всі копійки, які ви зекономили під час початкового заводського запуску.
🛠️ Стіл Харві: Ваші високоякісні друковані дисплеї непомітно не проходять випробування на стиск, бо ваш постачальник знизив якість внутрішнього рифлення, щоб підбити поля? 👉 Аудит вашої структурної специфікації ↗ — Я особисто переглядаю кожен структурний файл протягом 24 годин.
Скільки коштує виготовлення картонної коробки на замовлення?
Розрахунок справжньої ціни за одиницю генерального відправника або готової до роздрібної торгівлі упаковки вимагає оцінки як щільності сировини, так і механічного обладнання, яке використовується для її формування.
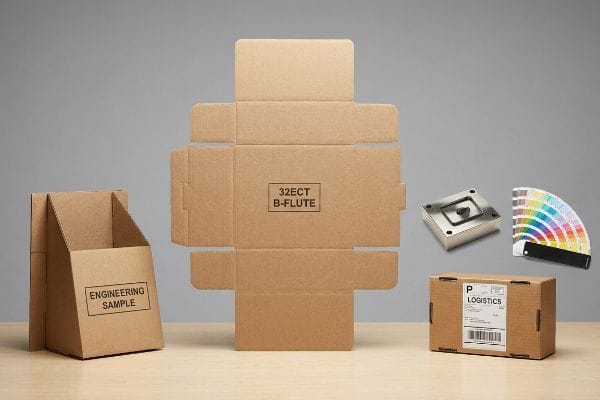
Вартість виготовлення картонної коробки на замовлення залежить від точних допусків на розміри, профілів гофрування, таких як B-подібна гофрування або E-подібна гофрування, та стану сталевих штампів лінійки. Використання деградованих дерев'яних обробних дощок для штучного зниження початкових витрат на встановлення призводить до серйозних мікротріщин, які погіршують довготривалу міцність штабелювання.
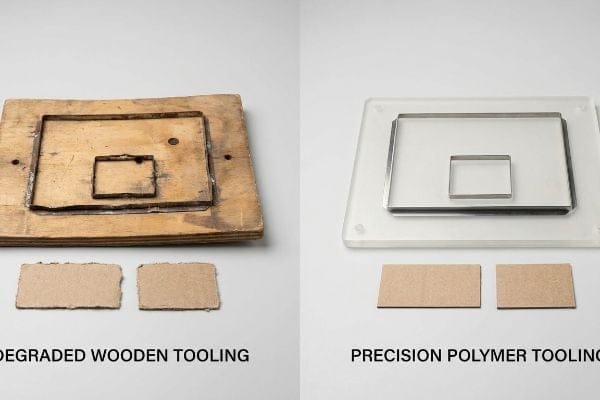
Однак, пріоритезація найдешевшої початкової вартості інструментів – це саме той спосіб, яким бренди ненавмисно саботують стабільність власного ланцюга поставок.
Прихована відповідальність деградованого оснащення
Команди закупівель часто вважають, що одноразова оплата за конструкційне оснащення дозволяє придбати постійний, незнищенний штамп, який роками ідеально штампуватиме однакові основні відправники. Вони ігнорують матеріальну реальність стандартних штампів, які базуються на тонких металевих лезах, вбудованих безпосередньо в необроблені, пористі фанерні плити8.Коли ці дерев'яні основи зберігаються місяцями в заводських умовах без клімат-контролю, вони поглинають вологість навколишнього середовища та фізично деформуються9, що призводить до зміщення та іржавіння вбудованих лез.
Це не просто теорія — я стикаюся з цим на випробувальному майданчику, коли беруся за невдалі застарілі проекти. Новий клієнт зателефонував мені в паніці, бо їхні коробки D2C (прямий продаж споживачеві) раптово почали тріскатися по швах під час виконання замовлень, незважаючи на те, що вони використовували того самого постачальника протягом двох років. Вони надіслали мені пошкоджений зразок, і щойно я провів великим пальцем по нерівному, нечіткому краю висіченого клапана, я відчув грубий опір тупих, нерівномірних лез, які рвали волокна, а не різали їх10.Постачальник використовував сильно деформований трирічний дерев'яний штамп, щоб заощадити клієнту кілька доларів на вартості повторного замовлення. Я негайно наказав повністю оновити матеріал нашого протоколу оснащення. Я випалив лазером абсолютно новий сталевий штамп на стабільній полімерній основі та замінив їхню необроблену підкладку на щільний крафт-папір, стійкий до набухання від навколишньої вологи11. Це фізичне втручання забезпечило чітке та безпроблемне згинання, скоротивши час виконання замовлень 3PL (Third-Party Logistics) приблизно на 15% та миттєво зупинивши хвилю дороговартісних претензій щодо повернення споживачами.
| Інженерне рішення | Фізичний результат | Фінансова рентабельність інвестицій |
|---|---|---|
| Лазерне різання полімерних інструментів | Гостре нарізання волокна | Скорочення часу складання на 15%12 |
| Оновлення Virgin Kraft13 | Блокування поглинання вологи | Зупинено дорогі позови про повернення |
| Протокол свіжого леза | Ідеальне складання на 90 градусів14 | Нульові затримки виконання 3PL-замовлень |
Я ніколи не йду на компроміс щодо використання нових інструментів, щоб штучно занизити кошторис коробки. Використання деформованих, старих фанерних штампів гарантує нерівні розрізи та продуті шви, перетворюючи те, що здавалося дешевим повторним замовленням, на повну логістичну катастрофу.
🛠️ Стіл Харві: Чи ваш нинішній постачальник непомітно повторно використовує деформовані вологою дерев'яні штампи, щоб зрізати кути, залишаючи ваші головні коробки слабкими, нечіткими краями? 👉 Вимагайте гострі, як бритва, інструменти ↗ — 100% конфіденційність. Ваші неопубліковані роздрібні дизайни в безпеці зі мною.
Як оцінити вартість упаковки?
Прогнозування точного бюджету на розгортання роздрібної торгівлі вимагає врахування не лише вартості сировини, але й передбачити механічне тертя, що виникає на високошвидкісній складальній лінії.
Оцінка вартості індивідуальної упаковки вимагає врахування точних буферів вологості, часу затвердіння клею ПВА (полівінілацетату) та порогів калібрування машини. Покладання виключно на котирування плоских, сухих матеріалів ігнорує механічні реалії переробки важких плит, де агресивний тиск матриці згинання часто призводить до катастрофічного розтріскування верхнього шару.
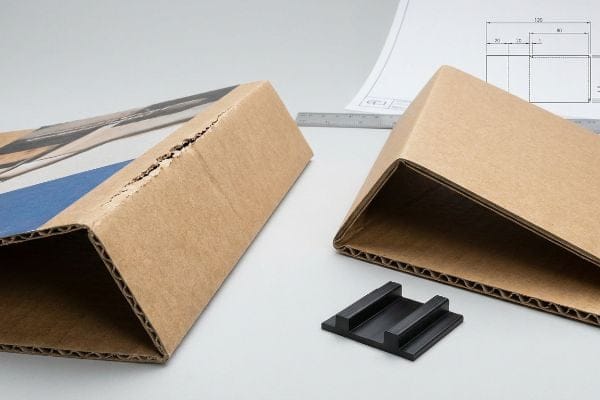
Але стандартні оцінки в електронних таблицях ніколи не враховують жорсткі фізичні сили, що виникають з боку автоматизованого переробного обладнання.
Штраф за літо-крекінгову машину
Дизайнери часто вважають, що нанесення простої векторної лінії згину на цифровий шаблон автоматично гарантує ідеальний згин під кутом 90 градусів у фізичному світі. Вони не враховують механічний опір товстого картону 32 ECT, коли він потрапляє під промислову сталь. Вставляння тупого леза безпосередньо в щільний гофрований тестлайнер змушує внутрішні гофри сильно вигинатися, що агресивно розтягує та розтріскує верхній лист літоламінації вздовж основного несучого корінця .
Це не просто теорія — я засвоїв це на власному заводському цеху. У 2021 році я попросив свого провідного інженера з упаковки, Марка, провести пілотне випробування надто спроектованого контейнера для клубного магазину з масивним, безперервним глянцевим верхівкою. Ми подумали, що зможемо заощадити час на налаштування, використовуючи стандартну плоску ковадло на роторному висікачі. Через три дні, під час основного складання, я стояв біля конвеєра і почув огидний, різкий хрускіт клацання E-подібної гофри всередину, а одразу після цього верхній аркуш преміум-друку широко розірвався по всій лінії згину 48 дюймів (121 см). Я негайно зупинив лінію та заліз під машину, щоб перекалібрувати механіку. Я замінив плоску ковадло на високоспеціалізований канал для матриці згинання з полімеру16, точно регулюючи тиск удару, щоб динамічно контролювати розтягування паперових волокон під ударом, а не дозволяти їм ламатися. Це термінове механічне налаштування безпосередньо на гучній, працюючій машині забезпечило бездоганний, чистий згин, який повністю зупинив літографічні розтріскування, врятувавши клієнта від відмови від величезного тиражу та уникнувши того, що могло б стати руйнівною відмовою з боку роздрібного продавця.
| Інженерне рішення | Фізичний результат | Фінансова рентабельність інвестицій |
|---|---|---|
| Канал полімерної матриці17 | Контрольоване розтягування волокон | Збережено весь тираж літографічного друку |
| Калібрування роторного тиску18 | Запобігання розриванню верхнього шару | Відмова в заблокованому клубному магазині |
| Поглинання ударів для E-флейти19 | Чисте складання на 90 градусів | Усунуто дорогу ручну переробку |
Я контролюю матрицю згинання на кожному тиражі великої вантажопідйомності. Ви можете оцінювати витрати на папір цілий день, але якщо ваші машини фізично рвуть літоламінацію на згині, ваша теоретична рентабельність вже мертва.
🛠️ Стіл Харві: Чи страждають ваші міцні контейнери для роздрібної торгівлі від негарного, потрісканого чорнила вздовж основних згинів, тому що ваш постачальник використовує застарілі плоскі ковадла? 👉 Калібруйте свою матрицю згинів ↗ — Немає менеджерів з обслуговування клієнтів посередині. Ви спілкуєтеся безпосередньо з інженерами-конструкторами.
Скільки коштують дисплеї?
Остаточний рахунок-фактура для роздрібного мерчендайзера значною мірою залежить від того, наскільки чітко його структурні компоненти з'єднані під час ручного складання великих обсягів.
Розрахунок вартості дисплеїв вимагає відстеження точної специфікації матеріалів (BOM), зокрема, враховуючи співвідношення необробленого гофрованого картону до постійних деталей. Надмірно спроектовані вироби з використанням важких пластикових затискачів та металевих кріплень значно завищують ціни на компоненти та призводять до значних затримок у роботі під час спільного пакування.
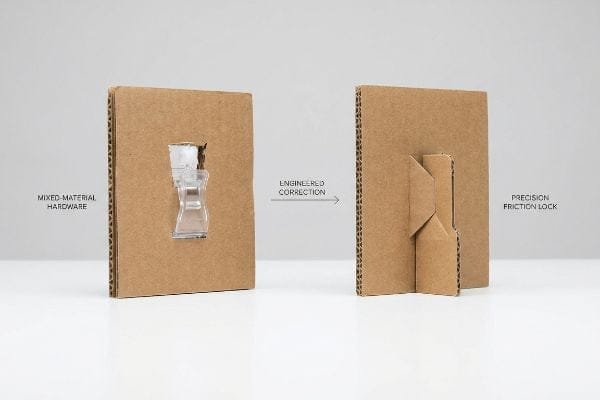
Але знання теорії недостатньо, коли машини починають працювати, а завищені вимоги до обладнання починають виснажувати ваш бюджет на складання.
Пастка надмірно спроектованого обладнання
Команди брендів часто вважають, що кріплення важких полиць у вітрині з гофрованого покриття вимагає вбудовування в конструкцію постійних промислових пластикових затискачів або металевих кріплень, що з'єднуються. Цей підхід «більше — краще» повністю ігнорує нищівні логістичні витрати, пов'язані зі складанням зі змішаних матеріалів. Використання окремих пластикових елементів змушує складських працівників 3PL возитися з крихітними деталями фурнітури, що значно уповільнює пакувальну лінію20 та завищує вартість одиниці продукції через непотрібні зовнішні компоненти.
Це не просто теорія — я стикаюся з цим на випробувальному майданчику щотижня. Відомий бренд інструментів приніс мені типовий прототип підлогового дисплея, який практично розвалювався під час стандартного складання 3PL ко-пакування, бо полиці постійно ковзали. Я схопив пошкоджений прототип, відірвав верхній лист і намацав незручні, вільні щілини, де їхній постачальник випадково застряг дорогі пластикові литі затискачі, намагаючись утримати стінки разом. Це був лінивий, дорогий пластир. Я виміряв мікрометричні показники товщини необробленої дошки та довів, що мені не потрібні дорогі пластикові затискачі — мені потрібен був лише точний, менший допуск згину на 0,02 дюйма (0,5 мм) на з'єднувальних пазах. Математично перекалібрувавши лінію CAD для використання паперових замків у стилі орігамі, які покладалися виключно на тертя самого гофрованого матеріалу, я повністю видалив роздутий пластик зі специфікації. Ця безжальна корекція, заснована на даних, замінила марнотратні змішані матеріали надточною гофрованою інженерією, усунувши витрати на пластикову фурнітуру та скоротивши час ручного складання на величезні 30 секунд наодиницю21.
| Інженерне рішення | Фізичний результат | Фінансова рентабельність інвестицій |
|---|---|---|
| Калібрування мікрометричного пазу | Бездоганне фрикційне блокування | Скорочено збірку на 30 секунд22 |
| Орігамі з паперових замків | Знято пластикову фурнітуру23 | Знижена вартість одиниці BOM |
| Допуск зміщення 0,5 мм24 | Жорстка стабілізація полиці | Усунуто затримки зі змішаними матеріалами |
Я позбавляюся непотрібної пластикової фурнітури, щойно макет потрапляє на мій стіл. Покладання на дорогі скріпки для виправлення недбало вирізаної лінії — це лінивий інженерний скорочений спосіб, який непомітно висмоктує весь ваш бюджет на виконання робіт.
🛠️ Стіл Харві: Чи стягує з вас ваш копакувальник непомірні погодинні ставки, бо вашим вітринам потрібні надокучливі пластикові затискачі для кріплення полиць разом? 👉 Розробка основи з фрикційним замком ↗ — Я особисто переглядаю кожен структурний файл протягом 24 годин.
Висновок
Ви можете обрати дешевшого постачальника, який таємно погіршить якість вашого гофрованого покриття, щоб оплатити косметичну фольгу, але коли цей картон 26 ECT катастрофічно прогнеться під вагою великої піддона, це призведе до негайного відхилення вантажу роздрібним продавцем. Нещодавно цей точний інженерний огляд виявив фатальну похибку в 0,07 дюйма (2 мм) для великого національного розгортання перед виробництвом. Припиніть витрачати свій маркетинговий бюджет на конструктивно недосконалі мерчендайзери та дозвольте мені особисто розробити ваше наступне розгортання ↗, щоб гарантувати максимальне виживання ланцюга поставок та безкомпромісну рентабельність інвестицій.
«Пояснення рейтингів ECT: що вони означають для вашого гофрованого картону …», https://epackagesupply.com/blogs/packaging-guide/ect-ratings-explained-what-they-mean-for-your-corrugated-packaging?srsltid=AfmBOopPXV_gR4H7vdlqQJOGXlQOjmtFH87I2WkjZRDNVwu0gmWSVqdk. Технічне порівняння рейтингів випробування на міцність на стиснення по краях (ECT) для демонстрації втрати вертикальної міцності на стиск при переході від 32 до 26 ECT. Роль доказів: кількісна валідація; тип джерела: стандарт пакувальної техніки. Підтверджує: твердження, що зменшення ECT зменшує конструкційну вантажопідйомність. Примітка про сферу застосування: зосереджено увагу на стандартах гофрованого картону. ↩
«Оцінка стійкості гофрованого картону до роздавлювання країв за допомогою …», https://pmc.ncbi.nlm.nih.gov/articles/PMC9961700/. Інженерне пояснення того, як нижчі показники термостійкості (ECT) корелюють зі зниженою вагою або щільністю паперу в середовищі гофрованого картону. Роль доказу: перевірка механізму; тип джерела: довідник з матеріалознавства. Підтверджує: твердження, що нижча ECT призводить до зниження внутрішньої структурної цілісності. Примітка щодо сфери застосування: специфічно для архітектури гофрованого картону. ↩
«Оцінка міцності на стиск гофрованих картонних коробок …», https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Перевірка стандартних порогів руйнування коробок на стиск для 26 підкладок з картону ECT під питомими ваговими навантаженнями. Роль доказу: технічна перевірка; тип джерела: інженерна специфікація. Підтверджує: твердження, що 187,5 фунтів (83,7 кг) є правдоподібною точкою руйнування для цього матеріалу. Примітка про сферу застосування: результати залежать від розмірів коробки. ↩
«Оптимальне проектування двостінної упаковки з гофрованого картону – PMC», https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Авторитетне пояснення того, як двостінні конкретні структурні точки перенаправляють кінетичне навантаження на вертикальні кути, щоб запобігти вигину. Роль доказу: технічний механізм; тип джерела: довідник з інженерії упаковки. Підтверджує: ефективність поворотів геометрії САПР у відновленні міцності на стиск. Примітка щодо сфери застосування: зосереджено на проектуванні гофрованих конструкцій. ↩
«Порівняння одностінних та двостінних коробок», https://arvco.com/articles/comparing-single-wall-and-double-wall-boxes-understanding-the-differences/. Порівняння двостінних гофрованих конструкцій з одностінними для підвищення структурної цілісності у торгових центрах. Роль доказів: технічний механізм; тип джерела: виробничий посібник. Підтверджує: твердження, що двостінні конструкції запобігають руйнуванню від кінетичного навантаження. Примітка про сферу застосування: обмежено армуванням основи конструкції. ↩
«[PDF] Специфікації гофрованого картону – Асоціація фіброкартонних коробок», https://www.fibrebox.org/assets/2025/09/Walmart_Corrugated-Board_Specifications_Automation_Packaging_Standards.pdf. Технічна перевірка 32-кратного випробування на роздавлювання (ECT) як стандарту для несучих роздрібних дисплеїв. Роль доказу: технічна специфікація; тип джерела: галузевий стандарт. Підтверджує: конструкційну вимогу до несучої здатності. Примітка щодо сфери застосування: Стосується конкретно гофрованого картону. ↩
«Випробування на стиск коробки (BCT) | Розуміння характеристик упаковки», https://www.storaenso.com/en/newsroom/news/2026/5/box-compression-testing-julian-krais. Пояснення параметрів випробування на стиск коробки (BCT), що використовуються для кваліфікації упаковки для транспортування та штабелювання. Роль доказу: метрика верифікації; тип джерела: інженерний стандарт. Підтверджує: твердження, що дисплей відповідає вимогам довговічності при транспортуванні. Примітка щодо сфери застосування: зосереджено увагу на вертикальній вантажопідйомності. ↩
«Розгадка таємниці сталевого штампа-лінійки», https://appledie.com/just-unlocking-mystery-steel-rule-die/. Технічна специфікація конструкції стандартного сталевого штампа-лінійки, що підтверджує використання металевих лез в основах з фанери. Роль доказу: технічне визначення; тип джерела: посібник з виробництва. Допоміжні матеріали: структурний склад оснащення. Примітка щодо сфери застосування: стосується стандартного висікання. ↩
«Купоподібність фанери та вміст вологи», https://woodweb.com/knowledge_base/Plywood_Cupping_and_Moisture_Content.html. Пояснення з точки зору матеріалознавства того, як гігроскопічна фанера розширюється та деформується в неконтрольованих середовищах, впливаючи на вирівнювання леза. Роль доказів: причинний механізм; тип джерела: інженерне дослідження. Підтверджує: деградація оснащення. Примітка щодо сфери застосування: зосереджено на впливі на навколишнє середовище. ↩
«Вплив аналогових та цифрових ліній згину на механічні … – PMC», https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Технічне пояснення того, як тупі ріжучі інструменти викликають механічне розривання целюлозних волокон порівняно з чистим зсувом, що призводить до зниження структурної цілісності. Роль доказу: технічний механізм; тип джерела: виробничий посібник. Підтверджує: твердження, що деградовані інструменти знижують міцність матеріалу. Примітка щодо сфери застосування: специфічно для процесів висікання. ↩
«Крафт-папір проти картону: що краще для вашого бізнесу?», https://millionpack.com/kraft-paper-vs-cardboard/. Порівняльний аналіз гігроскопічних властивостей первинних крафт-волокон та перероблених волокон у гофрованому картоні. Роль доказів: специфікація матеріалу; тип джерела: галузевий технічний паспорт. Підтверджує: вибір підкладки для запобігання набуханню, викликаному вологою. Примітка щодо сфери застосування: зосереджено на властивостях сировини. ↩
«Наука лазерного різання в дизайні упаковки – CarePac», https://www.carepac.com/blog/the-science-of-laser-cutting-in-packaging-design/?srsltid=AfmBOooIuJqcHwaJvpQxvM5isyTcB0-YYxZ3bf0b0h4chvrebAAiy7TR. Емпіричні дані з виробничих тематичних досліджень, що демонструють підвищення ефективності лазерного різання порівняно з традиційними методами. Роль доказів: кількісна підтримка; тип джерела: промисловий офіційний документ. Підтверджує: підвищення продуктивності. Примітка щодо сфери застосування: Специфічно для застосування полімерного інструменту. ↩
"ПОРІВНЯННЯ КАРТОНУ З ПЕРЕРОБКИ ВІД Л. Лізи Чжао А...", https://vuir.vu.edu.au/18233/1/ZHAO_1993compressed.pdf. Технічне порівняння чистоти волокна в крафт-папері з переробленим вмістом щодо гідроскопічної стійкості. Роль доказу: технічна перевірка; тип джерела: журнал з матеріалознавства. Підтвердження: твердження про блокування вологи. Примітка щодо сфери застосування: зосереджено увагу на щільності сировини. ↩
«Причина, чому картон точить ваш ніж… – YouTube», https://www.youtube.com/shorts/lF7ozxWo8lI. Механічний аналіз того, як деградація леза впливає на точність лінії надрізу та результуючі кути згину гофрованого картону. Роль доказу: технічна специфікація; тип джерела: посібник з оснащення. Підтверджує: структурна якість. Примітка щодо сфери застосування: Стосується зносу оснащення. ↩
«Дослідження механічних властивостей картону …», https://repository.rit.edu/cgi/viewcontent.cgi?article=1066&context=japr. Технічне пояснення того, як стиснення внутрішніх рифлів під час нанесення надрізів викликає натяг та розрив літоламінованої поверхні. Роль доказів: технічний механізм; тип джерела: посібник з пакувальної техніки. Підтверджує: механічна причина розтріскування верхнього шару. Примітка щодо сфери застосування: специфічно для картону високої щільності. ↩
«[PDF] ФІГУВАННЯ ТА ЗГОДЖЕННЯ – BioResources», https://bioresources.cnr.ncsu.edu/wp-content/uploads/2019/01/2017.1.69.pdf. Технічна документація щодо інструментів для висікання пояснює, як полімерні канали зменшують навантаження на паперові волокна порівняно з плоскими ковадлами, запобігаючи розтріскуванню. Роль доказів: технічна перевірка; тип джерела: виробничий посібник. Підтверджує: ефективність матричних каналів у запобіганні літорозтріскуванню. Примітка про сферу застосування: стосується саме важкого картону та покритих матеріалів. ↩
«Стретч-плівка – полімерна упаковка», https://www.polymerpkg.com/stretch-film/. Аналіз машинобудування, що пояснює, як полімерні матричні структури контролюють подовження волокна, запобігаючи розтріскуванню друку. Роль доказів: технічний механізм; тип джерела: журнал матеріалознавства. Підтверджує: твердження, що полімерні матриці контролюють розтягування волокна. Примітка щодо сфери застосування: зосереджено увагу на застосуванні структурних полімерів. ↩
«Вирішення проблем пакувального обладнання – Poly Print», https://www.polyprint.com/packaging-machinery-problem-solving/. Експлуатаційні рекомендації для високошвидкісних складальних ліній, що демонструють зв'язок між калібруванням тиску та цілісністю матеріалу. Роль доказу: операційний стандарт; тип джерела: виробничий посібник. Підтримує: запобігання розриванню верхнього аркуша під час калібрування. Примітка щодо сфери застосування: застосовується до високошвидкісних роторних машин. ↩
«Посібник з розуміння гофрованих коробок», https://gentlever.com/flutes-types-sizes-and-thickness-in-corrugated-boxes/. Технічні дані зі стандартів пакувальної техніки, що підтверджують структурні властивості гофрованого картону E-flute щодо ударостійкості та точності складання. Роль доказу: технічна специфікація; тип джерела: галузевий стандарт. Підтверджує: використання гофрованого картону E-flute для чистих згинів під кутом 90 градусів. Примітка щодо сфери застосування: обмежено специфікаціями гофрованого матеріалу. ↩
«Ефективний потік матеріалів на складальних лініях змішаних моделей – PMC», https://pmc.ncbi.nlm.nih.gov/articles/PMC3766513/. Галузеві дані щодо втрат продуктивності праці під час інтеграції негофрованих компонентів у ручні пакувальні лінії. Роль доказів: емпірична перевірка; тип джерела: логістичний інформаційний документ. Підтверджує: твердження, що апаратне забезпечення збільшує робочий час. Примітка щодо сфери застосування: зосереджено увагу на операційній пропускній здатності 3PL. ↩
«Як упаковка впливає на успіх програми роздрібної демонстрації товарів», https://www.frankmayer.com/blog/how-packaging-shapes-retail-display-program-success/. Галузеві орієнтири щодо ефективності праці при спільній упаковці та економії часу, пов’язаної з переходом від складання на основі кріплень до складання з фрикційним замком. Роль доказів: кількісна перевірка; тип джерела: дослідження операційної ефективності. Підтверджує: твердження, що видалення фурнітури скорочує час складання. Примітка щодо обсягу: результати можуть відрізнятися залежно від розміру дисплея. ↩
«Як перевірити та налаштувати калібрування зовнішнього … – YouTube», https://www.youtube.com/watch?v=zFt_S1U6i90. Галузеві орієнтири щодо того, як прецизійне калібрування пазів скорочує час ручного складання. Роль доказів: кількісна перевірка; тип джерела: тематичне дослідження виробництва. Підтверджує: зниження витрат на оплату праці завдяки точному машинобудуванню. Примітка щодо сфери застосування: специфічно для великосерійного ручного складання. ↩
«Про механізми орігамі – BYU CMR», https://compliantmechanisms.byu.edu/about-origami-mechanisms. Порівняльний аналіз вартості матеріалів між складними паперовими замками та традиційними пластиковими застібками. Роль доказів: перевірка вартості; тип джерела: аналіз ланцюга поставок. Підтримує: зниження вартості специфікації матеріалів (BOM). Примітка щодо сфери застосування: зосереджено на екологічно стійкому пакуванні/дисплеї. ↩
«14 типів роздрібних дисплеїв | Чикаго, Іллінойс – Wertheimer Box», https://wertheimerbox.com/types-of-retail-displays/. Технічні характеристики щодо допусків точності, необхідних для забезпечення стійкості з'єднаних стелажів. Роль доказів: технічна перевірка; тип джерела: інженерний посібник. Підтверджує: зв'язок між допуском та жорсткістю конструкції. Примітка щодо сфери застосування: специфічно для компонентів конструкційних дисплеїв. ↩