
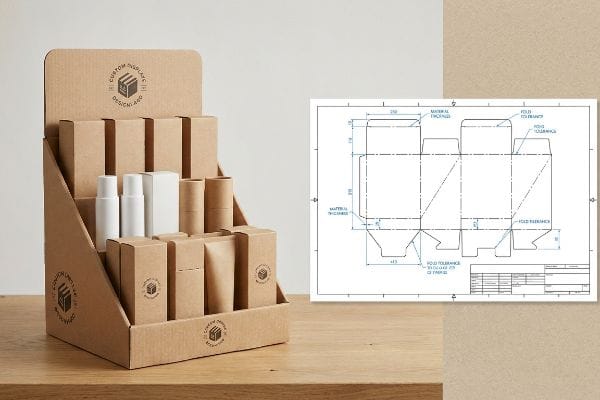
Досить мучитися з неохайною пакувальною стрічкою та картоном, що ламається, у торговому залі. Виготовлення мерчендайзерів на замовлення стає простим процесом, якщо ви дотримуєтеся правильного структурного креслення.
Створення індивідуальних картонних дисплеїв вимагає спеціально розроблених ліній, що враховують товщину матеріалу, точні допуски складання та автоматизовані етапи складання. Правильна структурна упаковка забезпечує швидке налаштування точки продажу без ручного тертя, захищаючи візуальний брендинг вашої роздрібної кампанії, одночасно витримуючи великі динамічні навантаження під час високошвидкісного транспортування.
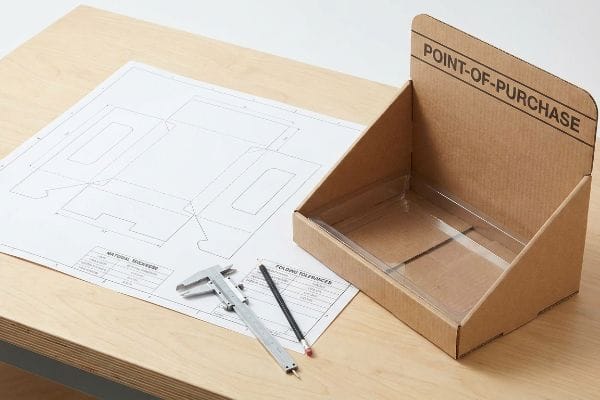
Але знання теоретичного плану на екрані зовсім не те саме, що реальне утримання фізичного, важко завантаженого лотка.
Як зробити власну картонну коробку на замовлення?
Перш ніж почати різати плоский тестлайнер на робочому столі, ви повинні зрозуміти, як фізична товщина матеріалу змінює геометрію після згинання панелей у тривимірну форму.
Виготовлення власної картонної коробки вимагає точної компенсації штангенциркуля з урахуванням товщини матеріалу. Коли товсті гофровані гофровані гофровані елементи складаються на дев'яносто градусів, вони споживають картон. Розширення пазів для вкладок штучно забезпечує безтертячий процес складання, що запобігає структурному вигину та підтримує суворі показники міцності на стиск.
Багато графічних дизайнерів пропускають цей математичний крок, що призводить до абсолютного хаосу, коли настає час створювати фізичні одиниці.
Чому стандартні картонні лінійки не складаються ідеально
Більшість дизайнерських команд підходять до шаблону з плоскими лініями так само, як до стандартного паперового орігамі. Вони малюють взаємопов'язані виступи та приймальні пази у своєму векторному програмному забезпеченні точно такої ж ширини, як і сполучна панель, вважаючи, що однозначне збігання є найнадійнішим методом. Цей теоретичний підхід виглядає ідеально чітко на моніторі з підсвічуванням.
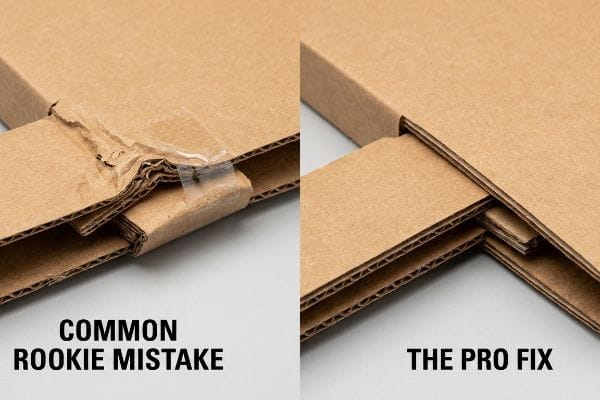
Реальність товстого картону B-подібної форми набагато менш поблажлива. Поширеною сліпою плямою, яку не помічають навіть досвідчені команди, є ігнорування фізичної товщини матеріалу. Коли панель товщиною 0,125 дюйма (3,17 мм)1 складається, зовнішній радіус розтягується та споживає матеріал2.Я стояв на підлозі, спостерігаючи, як розчарований пакувальник протягом 15 хвилин пітніє, намагаючись втиснути математичну один-до-одного виступу в приймальний отвір. Жорсткий опір чистого крафт-картону просто не піддавався, що зрештою змушувало їх розчавлювати гофри та обмотувати кут негарною прозорою стрічкою, щоб він не розкрився. Доводиться використовувати параметричне програмне забезпечення CAD (автоматизоване проектування), щоб автоматично застосовувати алгоритми допуску на вигин, розширюючи прорізи, щоб складений виступ легко ковзав.
| Поширена помилка новачків | Професійне виправлення | Перевага для торгового залу |
|---|---|---|
| Ширина вкладок для малювання 1:1 | Застосування компенсації каліперу CAD3 | Збереження 45 секунд часу на складання4 |
| Форсування тугих суглобів | Розширення слотів на точну товщину плати5 | Запобігає розриву верхніх шарів |
| Використання неохайної прозорої стрічки | Спираючись на інженерні фрикційні замки | Зберігає естетику преміального бренду |
Я назавжди забороняю використовувати співвідношення слотів 1:1 у своєму приміщенні, бо фізика завжди перемагає плоскі векторні малюнки. Додавання точного припуску на вигин гарантує, що кожен попередньо заповнений блок легко з'єднається разом, без використання дорогих клейких милиць.
🛠️ Стіл Харві: Не впевнені, чи ваші з'єднувальні виступи мають достатній зазор для товстих канавок? 👉 Замовте аудит допусків на лінійці ↗ — Прямий доступ до мого столу. Жодного автоматизованого спаму з продажу, обіцяю.
Де я можу придбати картонні коробки нестандартних розмірів?
Вибір правильного виробничого партнера визначає, чи ваш проєкт буде доставлено вчасно, чи він потрапить у пастку звинувачень між розрізненими постачальниками ланцюга поставок.
Безпечне отримання картонних коробок нестандартних розмірів вимагає постачання від партнера з консолідації виробництва «під ключ». Покладання на фрагментованих постачальників для окремих етапів друку, висікання та складання створює серйозну механічну відповідальність. Централізований постачальник гарантує структурну сумісність компонентів та усуває дорогі штрафи за простої обладнання під час остаточного пакування.
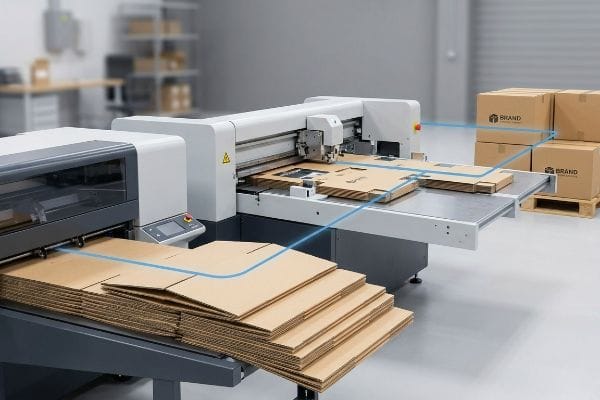
Закупівля дешевої сировини на кількох об'єктах часто створює приховані зобов'язання, які руйнують ваші фактичні прибутки.
Прихована вартість фрагментованого пошуку кастомних коробок
Відділи закупівель часто намагаються штучно занизити собівартість одиниці продукції, використовуючи модель толінгу6, закуповуючи необроблені гофровані компоненти в одного постачальника, а друковані верхні аркуші — в іншого. Вони вважають, що сторонній постачальник, який займається упаковкою, може безперешкодно об'єднати ці різнорідні деталі в єдину роздрібну вітрину. Це чудово виглядає в електронній таблиці закупівель.
Щойно ці невідповідні компоненти потрапляють на високошвидкісну складальну лінію, система виходить з ладу. Я часто бачу ситуації, коли жорсткий літоламінований лист, отриманий від окремого принтера, надходить з відхиленням лише на частку міліметра7, повністю не співпадаючи з висіченою конструкційною основою. Ви можете одразу почути гучний, абразивний хрускіт, коли автоматизоване обладнання заклинює на клапанах великого розміру. Підрядник-пакувальник просто натискає кнопку аварійної зупинки, повністю зупиняючи виробництво та стягуючи з бренду величезні погодинні штрафи за простої обладнання8.Партнерство з постачальником "під ключ", який контролює як конструкційне проектування, так і остаточне фізичне складання, повністю знімає відповідальність за сумісність компонентів з вашого бренду та гарантує безперебійне виконання.
| Поширена помилка новачків | Професійне виправлення | Перевага для торгового залу |
|---|---|---|
| Розділення постачальників друкованих матеріалів та картону | Використання централізованого виробництва "під ключ" | Усуває витрати на простої обладнання9 |
| Довіра до моделей толінг-складання | Структурна відповідальність з одного джерела | Гарантує точну вартість одиниці10 |
| Ігнорування дисперсії компонентів | Контроль розмірів від початку до кінця | Запобігає агресивним поверненням платежів з боку копакерів11 |
Я відмовляюся використовувати фрагментовані матеріали на своїй лінії, тому що розрізнені закупівлі – це бомба уповільненої дії. Контроль усього конвеєра, від сирої тестової лінії до остаточного складання, – єдиний спосіб захистити ваш бюджет на розгортання.
🛠️ Стіл Харві: Ви хвилюєтеся, що ваші окремі постачальники друкованих матеріалів та картону звинувачують один одного? 👉 Отримайте єдину комерційну пропозицію на виробництво ↗ — Завантажте безпечно. Моя поштова скринька відкрита, якщо у вас виникнуть запитання пізніше.
Як я можу розробити власну упаковку?
Розробка структурної графіки вимагає поєднання креативного брендингу з жорсткою математичною фізикою, що гарантує, що ваші високоякісні ілюстрації ідеально відповідають кінцевій фізичній складеній формі.
Розробка власної упаковки вимагає фіксації попередньо розробленого структурного PDF-шаблону на нижньому шарі вашого програмного забезпечення для дизайну. Веб-інструменти для растрового малювання знищують критичні припуски на вигин та забезпечують точні штрихи різання. Нанесення поверхневої графіки суворо на непорушену векторну розмітку гарантує структурну цілісність та запобігає катастрофічним руйнуванням вітрин у роздрібній торгівлі.
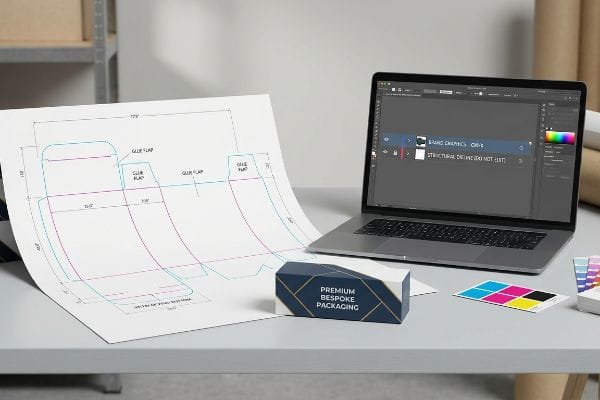
Кидання барвистих логотипів на чисте цифрове полотно без закріпленої математичної основи – це рецепт фізичної катастрофи.
Чому прості інструменти веб-дизайну руйнують індивідуальну упаковку
Команди бренд-маркетингу часто намагаються заощадити бюджет, імпортуючи порожню прямокутну рамку в прості платформи веб-дизайну з функцією перетягування. Вони розтягують свої логотипи та зображення способу життя на теоретичні панелі, вважаючи, що друкарський верстат просто зрозуміє, де їх обрізати та зігнути пізніше.
Уявіть собі це як фарбування стін будинку ще до того, як підрядник залив бетонний фундамент. Навіть досвідчені команди дизайнерів не помічають того факту, що базові веб-інструменти виводять незв'язані растрові зображення, повністю стираючи механічні плашкові кольори, необхідні для різальних столів з ЧПК (числове програмне забезпечення)12.Одного разу я отримав файл, де складні переплетені нижні вкладки були повністю намальовані у споживчому веб-додатку. Коли ми провели перший фізичний тест, я відчув, як пил від висічки здіймається в повітря, коли лезо неправильно зчитувало пікселізовані лінії та повністю пропускало критичні несучі складки. Щоб виправити це, завжди починайте з інженерного векторного PDF-файлу, експортованого з професійного структурного програмного забезпечення, закріпіть його на нижньому шарі та нанесіть зверху поверхневу графіку CMYK (блакитний, пурпуровий, жовтий, ключовий/чорний), щоб структурна математика залишалася ідеально недоторканою.
| Поширена помилка новачків | Професійне виправлення | Перевага для торгового залу |
|---|---|---|
| Проектування в базових растрових програмах | Використання заблокованих структурних шарів PDF13 | Забезпечує точне різання лезами |
| Перезапис ліній згину | Відокремлення графіки від структури | Тримає дисплеї рівно |
| Вгадування розмірів вкладок | Спираючись на попередньо розроблені шаблони | Дозволяє вантажити 2500 фунтів (1133,9 кг)14 |
Я завжди дотримуюся суворого протоколу замкнених шарів, оскільки пікселізовані структурні контури руйнують автоматизоване виробництво. Чітко відокремлення ваших креативних ілюстрацій від математичної лінії гарантує, що ваша кампанія виглядатиме візуально приголомшливо, водночас витримуючи суворі умови магазину.
🛠️ Стіл Харві: Важко вирівняти оформлення вашого бренду зі складними складними вкладками в Illustrator? 👉 Отримайте свій попередньо розроблений шаблон вирізки ↗ — Ніяких форм, які викликають нескінченні дзвінки від продавців. Тільки чиста цінність.
Як легко зробити коробку з картону?
Масштабування розгортання упаковки з одного прототипу до п'ятисот попередньо заповнених піддонів вимагає спеціальної інженерії, щоб усунути фізичне тертя під час складання на заводському рівні.
Щоб зробити складання картонної коробки простим, потрібно математично розрахувати буфер вологості у взаємопов'язаних пазах діаграми пропускної здатності. Гофрований тестлайнер поглинає вологу навколишнього середовища та фізично набухає під час транспортування океаном. Додавання суворого допуску зазору гарантує нульове розривне та безтертяве встановлення для пакувальників незалежно від кліматичних умов складу.
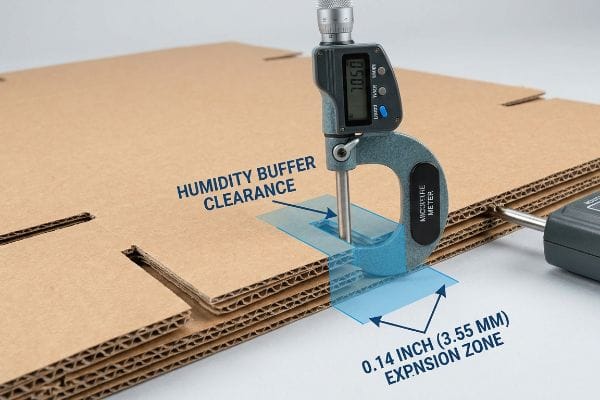
Зібрати один бездоганний прототип в офісі з контрольованим кліматом легко, але ось сувора реальність, коли ви відправляєте повний контейнер.
Прихована пастка вологи в коробці Easy Box Assembly
Команди закупівель часто затверджують конструкцію висіченої коробки, виключно на основі абсолютного сухого калібру плати15, припускаючи, що ідеально щільне прилягання до екрану призведе до задовільного та надійного блокування на фізичній складальній лінії. Вони впроваджують ці точні допуски у масове виробництво, довіряючи математиці, що вона витримає всі глобальні логістичні ланцюги.
Це не просто теорія — я бачу, як це відбувається на випробувальному майданчику, коли вантажі прибувають у регіони з високою вологістю, такі як Флорида. Пориста тестова плівка 32ECT (тест на міцність на стиснення країв) діє як губка16, поглинаючи навколишню вологу та фізично набухаючи. Коли я вимірюю нібито ідеальний отвір мікрометром, отвір часто зменшується на 0,14 дюйма (3,55 мм)17 через розширення волокна. Фабрика ко-упаковки змушена агресивно збивати набряклі виступи разом, розриваючи при цьому високоякісний літоламінований верхній лист. Забезпечуючи зазор буфера вологості 0,04 дюйма (1 мм) точно в приймальних отворах на початковому етапі САПР, я гарантую, що складання залишається повністю без тертя. Ця безжальна корекція на основі даних означає, що час складання ко-упаковки скорочується на 38 секунд на одиницю, зменшуючи накладні витрати праці приблизно на 15% без завищення бюджету на сировину.
| Поширена помилка новачків | Професійне виправлення | Перевага для торгового залу |
|---|---|---|
| Використання допусків сухої дошки | Розробка буфера вологості18 | Запобігає розриву верхнього шару |
| Ігнорування клімату на складі | Математично розширювані слоти для вкладок19 | Значно скорочує час складання |
| Покладання на точні відповідність САПР | Коригування набухання пористого волокна20 | Усуває витрати на ручну переробку |
Я автоматично вставляю допуски вологості в кожен структурний файл, оскільки фізиці навколишнього середовища байдуже на ідеальний дизайн екрана. Проектування з урахуванням реального набухання матеріалів гарантує, що коробка дійсно бездоганно функціонуватиме, коли це найбільше потрібно.
🛠️ Стіл Харві: Не дозволяйте 2-міліметровому структурному дефекту зруйнувати розгортання 500 магазинів. 👉 Надішліть мені ваш файл лінійки ↗ — я проведу стрес-тестування, перш ніж ви витратите бюджет на масове виробництво.
Висновок
Ви можете ігнорувати фізичні реалії фізики матеріалів, але коли ця математично ідеальна плата 32ECT набухає на вологому складі 3PL (Third-Party Logistics), це неминуче спричиняє величезне тертя, уповільнюючи вашу складальну лінію приблизно на 30% і повністю знищуючи норму прибутку проекту. Понад 500 бренд-менеджерів використовують мій контрольний список додрукарської підготовки, щоб уникнути цих фатальних помилок на ранніх стадіях. Припиніть грати з довільними допусками та дозвольте мені особисто перевірити ваші файли упаковки за допомогою мого безкоштовного аудиту лінії Dieline ↗, щоб виявити ці невидимі точки тертя, перш ніж ви дозволите масове виробництво.
«Гофрований картон та марки матеріалів – стратегії пакування», https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Перевірка стандартних промислових вимірювань товщини гофрованого матеріалу B-подібної форми. Роль доказів: технічна специфікація; тип джерела: стандарти пакувальної галузі. Підтверджуючі матеріали: точність калібру матеріалу. Примітка щодо сфери застосування: типова товщина може дещо відрізнятися залежно від виробника. ↩
«Аналітичне визначення жорсткості на згинання п'яти …», https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Технічне пояснення припуску на згинання та зміщення матеріалу під час складання гофрованого картону. Роль доказу: інженерний принцип; тип джерела: підручник з машинобудування або упаковки. Підтверджує: необхідність компенсації товщини матеріалу на лініях розмітки. Примітка про сферу застосування: застосовується до всіх типів гофрів. ↩
«Оптимальне проектування упаковки з двостінного гофрованого картону – PMC», https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Технічний посібник з інженерії пакування пояснює, як компенсація калібру коригує лінії розрізу з урахуванням фізичної товщини гофрованого картону. Роль доказу: Технічна валідація; тип джерела: Інженерний посібник. Підтримує: Використання програмних налаштувань для забезпечення точності згинання. Примітка щодо сфери застосування: Специфічно для робочих процесів пакування на основі САПР. ↩
"Оптимізація процесу виробництва гофрованих коробок з використанням розмірного …", https://www.academia.edu/97043457/Corrugated_Box_Production_Process_Optimization_Using_Dimensional_Analysis_and_Response_Surface_Methodology. Дослідження промислової ефективності або аналіз часу та руху, що порівнює швидкість складання оптимізованих та неоптимізованих картонних ліній. Роль доказів: Кількісна перевірка; тип джерела: Галузеве дослідження. Підтверджує: Конкретну перевагу економії часу від професійного ремонту ліній. Примітка щодо сфери застосування: Економія часу може змінюватися залежно від масштабу та складності коробки. ↩
«Остаточний посібник з гофрованих коробок», https://www.shorr.com/resources/blog/ultimate-guide-corrugated-boxes/. Стандарти дизайну упаковки детально описують необхідність додавання допусків до пазів на основі калібру плати, щоб запобігти напруженню та розривам матеріалу. Роль доказу: Технічна перевірка; тип джерела: Стандарт дизайну упаковки. Підтримує: Метод запобігання руйнуванню верхнього шару під час складання. Примітка про сферу застосування: Застосовується до конструкцій з блокувальними вкладками. ↩
«Стратегічне постачання гофрованої упаковки», https://apurchasingd.com/strategic-sourcing-corrugated-packaging/. Коротке пояснення того, як авторитетне зовнішнє джерело підтверджує це твердження. Роль доказу: Обґрунтування галузевої практики закупівель; тип джерела: Література з управління ланцюгом поставок. Підтверджує: Використання моделей давальницької обробки для відокремлення постачання сировини від послуг з оздоблення з метою зниження собівартості одиниці продукції. Примітка щодо сфери застосування: Застосування специфічно для логістики гофрованої упаковки та ко-пакування. ↩
«[PDF] Точне вирівнювання ламінованих матеріалів за допомогою робота на основі датчиків …», https://publications.ri.cmu.edu/storage/publications/pub_files/pub4/brennemann_a_e_1994_1/brennemann_a_e_1994_1.pdf. Технічна документація щодо виробничих допусків для літоламінованих матеріалів та порогів точності, необхідних для автоматизованої синхронізації складання. Роль доказу: технічна специфікація; тип джерела: посібник з промислової інженерії. Підтверджує: твердження, що субміліметрові відхилення спричиняють механічне зміщення. Примітка про сферу застосування: специфічно для високошвидкісних пакувальних ліній. ↩
«Мінімізація простою пакувальної машини | Поради щодо технічного обслуговування», https://wolf-packing.com/minimizing-packaging-machine-downtime-maintenance-and-monitoring-tips/. Перевірка стандартних галузевих штрафних положень про «зупинку лінії» або «простій машини» в договорах про пакування та спільне пакування. Роль доказу: перевірка ділової практики; тип джерела: стандарти угод про логістичні послуги. Підтверджує: твердження, що бренди несуть прямі фінансові штрафи за зупинку виробництва. Примітка про обсяг: залежить від конкретних умов договору. ↩
«Як виробництво під ключ спрощує закупівлі», https://www.pen-mfg.com/blog/how-turnkey-manufacturing-simplifies-procurement. Коротке пояснення того, як консолідоване виробництво запобігає затримкам та пов’язаним із ними штрафам, спричиненим координацією кількох постачальників. Роль доказів: причинно-наслідковий зв’язок; тип джерела: галузевий аналіз. Підтверджує: фінансову вигоду від виробництва під ключ. Примітка щодо сфери застосування: специфічно для ліній виробництва упаковки. ↩
«Виробництво за давальницькими зобов’язаннями проти виробництва за контрактом: ключові відмінності», https://generalassembly.com/toll-manufacturing-vs-contract-manufacturing/. Аналіз моделей закупівель, що показує, як відповідальність одного джерела усуває змінні накладні витрати, пов’язані зі складанням за давальницькими зобов’язаннями. Роль доказів: порівняння витрат; тип джерела: дослідження закупівель. Підтверджує: стабільність собівартості одиниці продукції. Примітка щодо сфери застосування: залежить від конкретних договірних угод. ↩
«Які помилки в упаковці за контрактом призводять до повернення коштів роздрібними торговцями?», https://www.industrialpackaging.com/blog/copacker-mistakes-retailer-chargebacks. Авторитетний посібник з логістики, в якому детально описано, як невідповідність розмірів упаковки призводить до фінансових штрафів від сторонніх пакувальників. Роль доказів: підтвердження ризику; тип джерела: операційний посібник. Підтверджує: необхідність контролю розмірів від початку до кінця. Примітка щодо сфери застосування: зосереджено на середовищах роздрібної ко-пакування. ↩
«Лазерний різак – векторне проти растрового лазерного різання | Операції», https://design.ncsu.edu/operations/510/laser-cutter-vector-vs-raster-laser-cutting/. Технічна виробнича документація пояснює, як програмне забезпечення для різання з ЧПК використовує різні плашкові кольори для розрізнення шляхів різання та згинання, чого не можуть забезпечити растрові зображення. Роль доказу: технічна специфікація; тип джерела: посібник з промислової інженерії. Підтверджує: необхідність плашкових кольорів для точності автоматизованого різання. Примітка про сферу застосування: Стосується професійних робочих процесів висікання та цифрового різання. ↩
«Створення файлів для висічки: Посібник з прецизійних методів», https://www.printingpartners.net/printing-knowledge-library/how-to-create-die-cut-files-creating/. Технічна документація щодо необхідності векторних шарів для траєкторій лез ЧПК та висікальних лез для запобігання помилкам інтерполяції растру. Роль доказів: валідація технічного процесу; тип джерела: виробничий стандарт. Підтримує: використання структурних шарів для прецизійного різання. Примітка щодо сфери застосування: стосується галузевих стандартів PDF/X. ↩
«Оцінка міцності гофрованого картону на стиск …», https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Детальні інженерні специфікації, що підтверджують несучу здатність попередньо розроблених шаблонів для важкої упаковки. Роль доказу: кількісна перевірка; тип джерела: інженерний посібник. Підтверджує: твердження про вантажопідйомність для професійних структурних шаблонів. Примітка щодо сфери застосування: вантажопідйомність залежить від марки матеріалу (наприклад, гофрований B-подібний картон проти C-подібного картону). ↩
«Вплив вмісту вологи в заготовці на поведінку формування та …», https://repository.rit.edu/cgi/viewcontent.cgi?article=1219&context=japr. Коротке пояснення того, чим відрізняються галузеві стандарти для вимірювання штангенциркулем у сухому та кондиціонованому станах, та як це впливає на допуски складання штангенциркулем. Роль доказу: технічна валідація; тип джерела: довідник з пакувальної інженерії. Підтверджує: Ризик використання сухих вимірювань для остаточного складання. Примітка про сферу застосування: Стосується гофрованих матеріалів на основі целюлози. ↩
«Вплив вологості та температури на механічні властивості …», https://bioresources.cnr.ncsu.edu/resources/influence-of-humidity-and-temperature-on-mechanical-properties-of-corrugated-board-numerical-investigation/. Перевірка гігроскопічних властивостей гофрованого тестлайнера 32ECT та того, як волога навколишнього середовища викликає фізичне розширення. Роль доказу: Технічна валідація; тип джерела: Специфікація матеріалознавства. Підтверджує: Твердження, що поглинання вологи викликає набухання матеріалу. Примітка про сферу застосування: Вплив може змінюватися залежно від покриття та марки вкладиша. ↩
"Вплив відносної вологості на міцність на стиск …", https://open.clemson.edu/all_theses/3225/. Емпіричні дані щодо типової різниці розмірів та усадки в пазах гофрованого картону в умовах високої вологості. Роль доказів: Емпіричний бенчмаркінг; тип джерела: Тематичне дослідження пакувальної техніки. Підтверджує: Конкретне вимірювання усадки в пазах внаслідок розширення волокна. Примітка щодо сфери застосування: Фактичні вимірювання залежать від конкретних рівнів насичення вологою. ↩
«Що таке відносна вологість і як вона впливає на ваші коробки?», https://www.billerud.com/products/packaging-materials/corrugated-materials/knowledge-center/humidity. Коротке пояснення того, як авторитетне зовнішнє джерело підтверджує це твердження. Роль доказу: технічне рішення; тип джерела: посібник з промислового дизайну. Підтверджує: використання розрахованих допусків для запобігання напруженню матеріалу та структурним руйнуванням. Примітка щодо сфери застосування: Зосереджено увагу на запобіганні розриву верхнього шару. ↩
«Допуски RSC для збирачів та пакувальників корпусів – AICC Now», https://now.aiccbox.org/rsc-tolerances-for-case-erectors-and-packers/. Коротке пояснення того, як авторитетне зовнішнє джерело підтверджує це твердження. Роль доказу: найкраща галузева практика; тип джерела: посібник з інженерії упаковки. Підтверджує: вимогу коригування розмірів пазів для запобігання тертю складання під час розширення матеріалу. Примітка про сферу застосування: Застосовується до промислового масштабування. ↩
«Як вологість впливає на гофровані коробки», https://www.flexp.com/blog/humidity-affects-corrugated-boxes/. Коротке пояснення того, як авторитетне зовнішнє джерело підтверджує це твердження. Роль доказу: технічна перевірка; тип джерела: журнал з матеріалознавства. Підтверджує: фізичне розширення целюлозних волокон у гофрованому картоні через гігроскопічність. Примітка щодо сфери застосування: Специфічно для пористих паперових матеріалів. ↩



