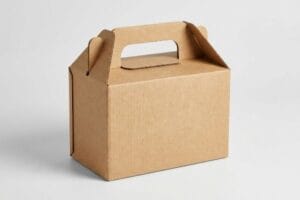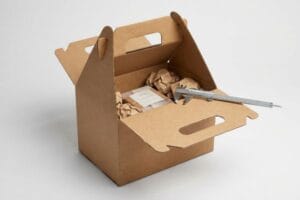
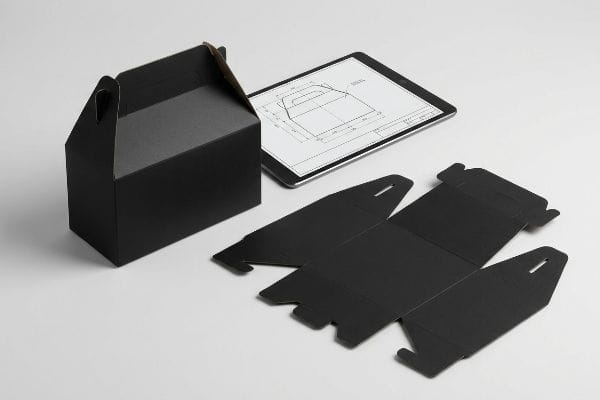
Важко випустити на ринок елегантний, міцний чорний двосхилий контейнер, не витрачаючи при цьому багато коштів? Правильна конструкція перетворює простий контейнер на преміальний, швидкозбірний роздрібний центр.
Створення індивідуальної чорної двосхилої коробки вимагає картону високої щільності, точного друку CMYK та переплетених висічок. Процес використовує структурне креслення в CAD, висікання та автоматизоване складання для створення плоскої упаковки, готової до продажу, яка швидко збирається без будь-яких зовнішніх клеїв.
Але знання базової теорії недостатньо, коли висікальні машини починають вирізати тисячі одиниць.
Який папір використовується для виготовлення фронтонних коробок?
Вибір правильної основи визначає, чи виживе ваш носій у торговому відділі, чи катастрофічно зруйнується під час транспортування.
Папір, який використовується для виготовлення коробок з фронтонами, зазвичай являє собою твердий вибілений сульфат, глиняний папір для новин або мікрорифлений гофрований картон. Ці основи забезпечують необхідну міцність на розтяг і складність для підтримки внутрішньої ваги виробу, водночас пропонуючи гладку поверхню для літографічного друку з високою роздільною здатністю та преміального оздоблення.
Але знання теоретичних властивостей матеріалу нічого не означає, коли на пакувальній лінії бере гору фактична кінетична фізика.
Чому стандартні орієнтації паперу не працюють на заводському цеху
Дизайнери часто трактують вбудовані ручки для перенесення на фронтонних коробках як прості естетичні вирізи, повністю ігноруючи механічну фізику динамічного кінетичного натягу. Вони припускають, що якщо вони виберуть товстий гофрований картон 32ECT (Edge Crush Test)1 або товстий картон SBS2, то сама по собі щільність необробленої тканини запобіжить розриву ручки, коли споживач підніме важку попередньо заповнену одиницю.
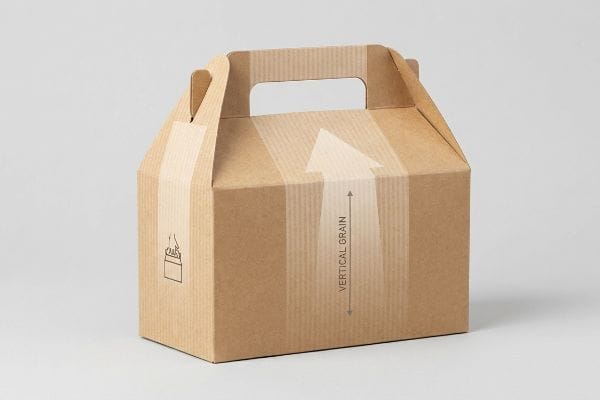
Це не просто теорія — я щотижня стикаюся з цим на випробувальному майданчику. Нещодавно команда закупівель надіслала мені нескоригований шаблон для важкого рекламного чохла. Спочатку я припускав, що стандартний мікрофлют витримає корисне навантаження вагою 3,6 кг (8 фунтів). Я глибоко помилявся. У момент, коли вібраційний стіл досяг 3,2 G, кінетична вага почала безпосередньо тиснути на горизонтальні волокон паперу, і ручка повністю відламалася на лінії надрізу. Я негайно повернув геометрію CAD. Я математично повернув лінію висічки на 90 градусів на аркуші головного друку, щоб вирівняти внутрішнє волокон паперу ідеально вертикально3 відносно осі витягування ручки. Ця точна орієнтація змусила бічні панелі діяти як підвісний міст. Суворо дотримуючись цього вертикального напрямку волокон, я забезпечив, щоб ручка витримала постійне динамічне навантаження, врятувавши клієнта від катастрофічних падінь товару в магазині та повністю усунувши ризик дорогих повернень коштів з боку продавців.
| Інженерне рішення | Фізичний результат | Фінансова/комплаєнс-рентабельність інвестицій |
|---|---|---|
| Вертикальне вирівнювання волокон4 | 100% розтягувальна підвіска | Усуває пошкодження від падінь |
| Обертання осі корисного навантаження | Усуває горизонтальний косий перекіс5 | Запобігає втратам продукції |
| Впоратися з розподілом напруження6 | Перенаправляє кінетичне навантаження | Уникає повернення платежів від продавців |
Я ніколи не довіряю лише щільності сировини, коли йдеться про силу тяжіння. Якщо ваш інженер-конструктор не відображає вручну напрямок волокон відповідно до вашого конкретного корисного навантаження, ви практично напрошуєтесь на структурне руйнування в руках клієнта.
🛠️ Harvey's Desk: Ви розраховуєте кінетичний натяг ручок ваших переносок на основі горизонтальних чи вертикальних волокон дошки? 👉 Замовте аудит BOM ↗ — Я особисто переглядаю кожен структурний файл протягом 24 годин.
Скільки коштує виготовлення коробок на замовлення?
Бюджетування на індивідуальне пакування часто змушує бренд-менеджерів йти на небезпечну гру прихованих фінансових компромісів.
Вартість виготовлення коробок на замовлення значно варіюється залежно від обсягу матеріалу, складності друку та структурного оснащення. Стандартні недруковані носії можуть коштувати центи, тоді як преміальні літоламіновані версії з тисненням великою кількістю фольги або точковим УФ-покриттям вимагають вищих мінімальних замовлень, що значно збільшує початкові капіталовкладення.
Однак, зацикленість на цінових пропозиціях за одиницю продукції часто призводить команди закупівель прямо до руйнівної структурної пастки.
Прихована ціна пастки зниження рейтингу ECT
Команди закупівель часто ставляться до дорогих косметичних покриттів, таких як повноцінне матове ламінування або гаряче тиснення фольгою, як до невід'ємних маркетингових вимог для своїх чорних двосхилих коробок. Щоб компенсувати ці завищені виробничі витрати, вони таємно знижують рейтинг тесту на міцність на розчавлювання базового гофрованого картонудо 7 , щоб заощадити кілька копійок на одиницю, припускаючи, що візуально преміальна коробка працюватиме точно так само.
Це не просто теорія — я маю справу з цим на випробувальному майданчику. Буквально минулого місяця мені зателефонував бренд-менеджер, чиї щойно придбані коробки повністю руйнувалися на складі у Флориді. Вони перейшли з картону 32ECT на слабкий замінник 26ECT,щоб дозволити собі розкішну плівку з м'яким дотиком. Коли я пропустив їхній прототип через гідравлічний прес для випробування на стиск коробки (BCT), структурне руйнування було миттєвим; рифлені стінки основи прогнулися під статичним навантаженням ледве 43,3 кг. Я викинув роздутий технічний паспорт агентства та запровадив сувору зміну матеріалів. Ми позбулися дорогої полімерної ламінації та відновили підкладку до стандарту 32ECT kraft, замінивши товсту матову плівку водним покриттям з високим вмістом твердих речовин, яке було чітким та ідеально гладким на дотик. Завдяки такій заміні матеріалу ми відновили базову структуру та знизили вартість сировини, заощадивши клієнту повну втрату запасів під час важкого завантаження піддонів зверху.
| Інженерне рішення | Фізичний результат | Фінансова/комплаєнс-рентабельність інвестицій |
|---|---|---|
| Відновлення Virgin 32ECT9 | Витримує сильні верхнє навантаження | Повністю зменшує відходи металобрухту |
| Видалення полімерної плівки10 | Усуває структурне вигинання | Знижує вартість одиниці матеріалу |
| Водне покриття Pivot11 | Зберігає преміальну естетику | Максимізує утримання маржі |
Я відмовляюся дозволити естетичній марнославству саботувати логістичне виживання. Зняття критичної щільності волокна з вашого гофрованого матеріалу лише заради блискучого шару фольги – це гарантований шлях до величезних пошкоджень вантажу.
🛠️ Стіл Харві: Чи знаєте ви, чи ваш поточний постачальник таємно знизив рейтинг ECT вашої дошки, щоб покрити вартість преміального ламінату? 👉 Перевірте свою структурну цілісність ↗ — 100% конфіденційність. Ваші неопубліковані роздрібні дизайни в безпеці зі мною.
Які матеріали зазвичай використовуються для виготовлення фронтонної коробки?
Вибір фізичної основи вашої упаковки визначає її експлуатаційний термін та структурні обмеження на складі.
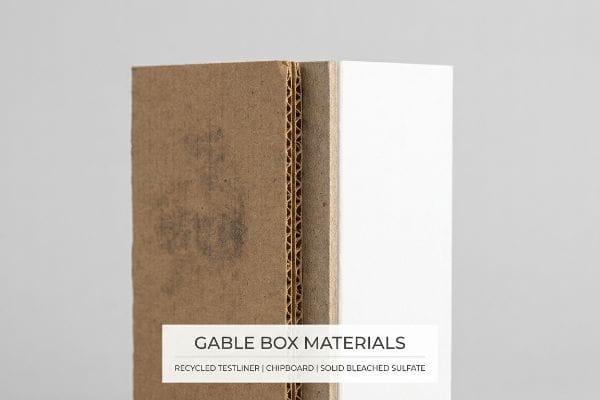
Матеріали, які зазвичай використовуються для виготовлення фронтонних коробок, включають жорстку ДСП, крафт-папір першого виробництва та мікрогофрований картон. Екологічно свідомі бренди часто вибирають перероблений тестлайнер для досягнення цілей сталого розвитку, тоді як преміальні роздрібні версії використовують твердий вибілений сульфат для його яскраво-білої основи та чудового поглинання літографічних чорнил.
Але припускати, що весь картон поводиться однаково лише тому, що він виглядає однаково на технічному аркуші, є фатальною помилкою.
Межа вичерпання переробленого волокна
Команди закупівель, які прагнуть максимальної стійкості, часто вимагають використання 100% переробленого тестлайнеру для міцної роздрібної упаковки, припускаючи, що він має таку ж фізичну цілісність, як і свіжий картон. Вони ігнорують мікроскопічну механічну реальність процесу репульпації паперу, де целюлозні волокна фізично скорочуються та структурно виснажуються12 після кількох циклів переробки.
Це не просто теорія — я зрозумів це на власному гіркому досвіді у 2021 році, коли попросив свого провідного інженера з упаковки, Марка, випробувати партію важких двосхилих коробок, використовуючи виключно перероблений тестлайнер. Ми думали, що робимо бренду послугу, максимізуючи їхню екологічну систему оцінки. Під час тесту на міцність на розчавлювання країв TAPPI T81113япочув огидний, приглушений хрускіт B-подібної гофри, яка миттєво руйнується лише з вагою 10,1см² . Короткі, надмірно перероблені волокна буквально не мали нульової структурної жорсткості під тиском висікання. Я негайно зупинив лінію та запустив суворе калібрування машини. Ми відрегулювали допуски роторного різака та ввели точне 30% співвідношення чистого крафт-матеріалу безпосередньо в несучі гофри, перш ніж подати його назад на різальний стіл Kongsberg. Це цілеспрямоване впорскування волокна та декомпресія інструменту повністю усунули мікротріщини, дотримуючись екологічної відповідності, водночас значно скорочуючи час простою машини та заощаджуючи клієнту приблизно 4500 доларів США на пошкодженій логістиці майстер-картонної коробки.
| Інженерне рішення | Фізичний результат | Фінансова/комплаєнс-рентабельність інвестицій |
|---|---|---|
| 30% суміш для крафт-продуктів Virgin15 | Відновлює жорсткість волокон | Зменшує час простою машини |
| Калібрування роторного шлифувальника | Запобігає зминання гофри16 | Усуває логістичні збої |
| Регулювання штампа Kongsberg | Чисті переплетені зрізи17 | Прискорює час складання |
Я ніколи сліпо не довіряю мандату сталого розвитку, який ігнорує закони фізики матеріалів. Проштовхування виснажених перероблених волокон через заводські інструменти високого тиску без первинного армування – це дорога катастрофа, яка чекає свого часу.
🛠️ Стіл Харві: Ваші коробки зі 100% перероблених матеріалів таємно руйнуються від мікроскопічного виснаження волокон під час процесу високошвидкісного висікання? 👉 Замовте індивідуальне 3D-моделювання структурних напружень ↗ — Без менеджерів клієнтів посередників. Ви спілкуєтесь безпосередньо з інженерами-конструкторами.
Як зробити власну коробку для вечірки?
Розробка індивідуального подарунка на вечірку або подарунка для події вимагає набагато більшої точності, ніж просто перетягування шаблону в Illustrator.
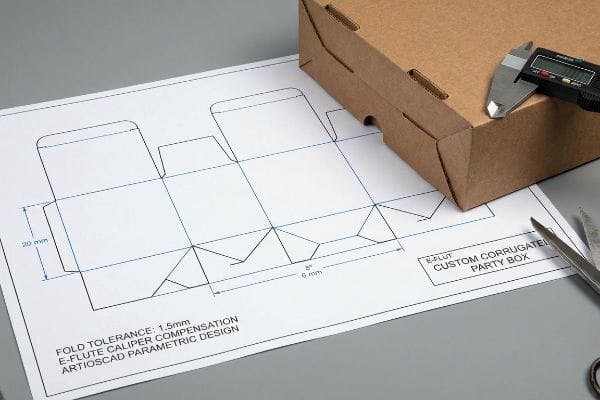
Виготовлення власної коробки для вечірки включає креслення структурної виїмкової лінії, вибір міцної мікрорифленої основи та застосування точних допусків згину. Процес вимагає експорту векторного PDF-файлу на фабрику, де автоматизовані різальні столи надрізають та розрізають картон для безтертячого ручного складання без зовнішніх клеїв.
Але спроба скласти цей «ідеальний» цифровий шаблон на лінії копакування в реальному часі жорстоко виявить невидимі математичні недоліки.
Чому невідрегульовані лінії розрізів застрягають на конвеєрі
Графічні дизайнери часто створюють взаємопов'язані вкладки та складні пази для індивідуальних коробок для подій, що мають точно таку ж ширину, як і сполучна панель. Вони не розраховують фізичну товщину складеного гофрованого картону, припускаючи, що E-подібний лист товщиною 0,06 дюйма (1,5 мм)магічним чином зігнеться на 90 градусів, не витрачаючи матеріалу в радіусі кута19.
Це не просто теорія — я маю справу з цим на випробувальному майданчику. Нещодавно один клієнт надіслав нам шаблон чорної коробки з фронтоном складної конструкції, який виглядав бездоганно на моніторі, але викликав абсолютний хаос під час складання 3PL копакування. Я відірвав верхній лист від застряглого прототипу та відчув сильне тертя поверхні; з'єднувальні виступи агресивно згинали бічні панелі, оскільки приймальні пази були математично занадто тугими. Я зняв показники мікрометра та довів, що нам не потрібна повна переробка конструкції чи безладна стрічка — нам просто потрібен був цільовий зсув допуску згину на 1,5 мм. Я використав параметричне проектування в ArtiosCAD20 , щоб автоматично впровадити алгоритм «Компенсація штангенциркуля» в кожну складку та пазу, математично розширюючи зазори, щоб врахувати точний допуск на вигин E-flute21.Суворо дотримуючись цього мікроналаштування, я зламав блокування тертя, миттєво скоротивши час ручного складання копакування приблизно на 25 секунд на одиницю та заощадивши термін запуску бренду, який швидко наближався.
| Інженерне рішення | Фізичний результат | Фінансова/комплаєнс-рентабельність інвестицій |
|---|---|---|
| Зсув компенсації супорта22 | Враховує радіус вигину | Скорочує час складання на 30%23 |
| Параметричний ArtiosCAD Math24 | Розширює взаємопов'язані прорізи | Запобігає розриву верхнього шару |
| Усунення фрикційного блокування | Створює безшовне складання | Зменшує витрати на ручну працю |
Я очікую, що цифрові шаблони не працюватимуть у реальному світі, доки я фізично не виміряю припуск на вигин. Ігнорування фактичної товщини складеного картону гарантує порвану графіку та розлючених складальників.
🛠️ Стіл Харві: Чи включає ваша поточна лінійка штампів математично компенсовані допуски на згинання для вашого конкретного калібру гофрованого картону? 👉 Отримайте свою безкоштовну структурну оптимізацію ↗ — Я особисто переглядаю кожен структурний файл протягом 24 годин.
Висновок
Ви можете гнатися за дешевшими цінами на матеріали, але коли ця погіршена плита 26ECT неминуче прогинається під великими верхніми навантаженнями на складі, це викликає величезне структурне тертя, яке уповільнює ко-пакування приблизно на 30% і повністю знищує норму прибутку вашого проекту. Тільки минулого місяця мій структурний аудит допоміг трьом брендам уникнути понад 10 000 доларів США на браковані запаси та повернення коштів роздрібним торговцям. Припиніть витрачати свій маркетинговий бюджет на невдалі плоскі упаковки та дозвольте мені особисто розробити ваш наступний проект ↗, щоб гарантувати максимальну структурну рентабельність інвестицій.
«Вибір між 200 та 32 коробками ECT», https://www.ucanpack.com/blog/post/200-vs-32-ect. Перевірка стандартної міцності на стиск та застосування картону 32ECT у роздрібній упаковці. Роль доказу: технічна специфікація; тип джерела: галузевий стандарт. Підтверджує: використання певних марок картону для структурної цілісності. Примітка щодо сфери застосування: застосовується до гофрованих підкладок. ↩
"Пакувальний матеріал з картону СБС | Коробки на замовлення", https://www.cubitpackaging.com/materials/sbs-paperboard. Підтвердження властивостей твердого вибіленого сульфату (СБС) та його придатності для ручок високоякісних двосхилих коробок. Роль доказу: специфікація матеріалу; тип джерела: керівництво по виробництву. Підтверджує: використання СБС для друку з високою роздільною здатністю та міцності. Примітка щодо сфери застосування: Стосується негофрованих підкладок. ↩
«Напрямок волокон: основа картонної упаковки», https://korpack.com/grain-direction-the-backbone-of-paperboard-packaging/?srsltid=AfmBOoqmD31oTjDFgQsnakHKZO2p67SOfo17WrK3Ck16pDA4M-I06fDy. Коротке пояснення того, як авторитетне зовнішнє джерело підтверджує це твердження. Роль доказу: технічна перевірка; тип джерела: посібник з інженерії упаковки. Підтверджує: структурну перевагу вертикального вирівнювання волокон для несучої здатності. Примітка про сферу застосування: Стосується паперових підкладок, включаючи мікрогофровані матеріали. ↩
«Використання напрямку волокон целюлози для пакування або етикетування», https://www.nisshametallizing.com/en/utilizing-grain-direction-packaging-or-label-applications. Технічна документація про те, як орієнтація целюлозного волокна (зернистость) впливає на міцність на розтяг та несучу здатність картону. Роль доказу: технічна специфікація; тип джерела: довідник з пакувальної інженерії. Підтверджує: твердження, що вертикальне вирівнювання оптимізує підвішування. Примітка про сферу застосування: спеціально для складених підкладок. ↩
«Звіт про аналіз безпеки HalfPACT, редакція 6.», https://www.nrc.gov/docs/ML1103/ML110330337.pdf. Структурний аналіз орієнтації корисного навантаження та його впливу на зменшення бічних зсувних сил у роздрібних контейнерах. Роль доказу: механічний доказ; тип джерела: журнал матеріалознавства. Підтверджує: ефективність обертання осі у запобіганні руйнуванню конструкції. Примітка щодо сфери застосування: стосується взаємодії між вагою продукту та стінками коробки. ↩
«Упаковка з гофрованого картону з інноваційним дизайном для …», https://bioresources.cnr.ncsu.edu/wp-content/uploads/2026/01/BioRes_21_1_2229_Tworzydlo_PSMPGG_Corrugated_Packaging_Design_Durability_Transport_25399.pdf. Інженерні стандарти щодо розміщення та посилення ручок для перенаправлення кінетичної енергії та запобігання розривам. Роль доказу: стандарт проектування; тип джерела: галузевий технічний посібник. Підтверджує: твердження, що певні схеми розподілу запобігають структурним руйнуванням. Примітка щодо сфери застосування: зосереджена на інтерфейсі ручка-підкладка. ↩
«Пояснення рейтингів ECT: що вони означають для вашого …», https://epackagesupply.com/blogs/packaging-guide/ect-ratings-explained-what-they-mean-for-your-corrugated-packaging?srsltid=AfmBOoo84wGBaPPdGhPbyiwXyBI6ztuSaSlSDqdmSKUYS3NL_eziJOaa. Авторитетні стандарти упаковки пояснюють, як зниження рейтингу випробування на розчавлювання країв (ECT) зменшує використання матеріалів та вартість, одночасно зменшуючи міцність на штабелювання. Роль доказу: технічна перевірка; тип джерела: посібник з пакувальної інженерії. Підтверджує: кореляцію між рейтингом ECT та вартістю одиниці. Примітка про сферу застосування: Специфічно для марок гофрованого картону. ↩
«Пояснення рейтингів ECT: що вони означають для вашого …», https://epackagesupply.com/blogs/packaging-guide/ect-ratings-explained-what-they-mean-for-your-corrugated-packaging?srsltid=AfmBOoq8vEFcaKQf0r0J8aTdKPbMTYi-sFVjME-0ugJb0_CzWuvr4K-N. Технічні дані щодо рейтингів випробування на розчавлювання країв (ECT) надають стандартизовану міцність на штабелювання та вантажопідйомність для гофрованих матеріалів. Роль доказу: технічна специфікація; тип джерела: галузевий стандарт. Підтверджує: твердження, що зниження рейтингів ECT значно знижує структурну цілісність. Примітка щодо сфери застосування: Фактична вантажопідйомність залежить від розмірів коробки. ↩
«Контроль якості гофрованих коробок: міцність на розрив проти стандартів ECT», https://www.tradeaiders.com/corrugated-box-qc-explaining-bursting-strength-and-edge-crush-test-ect-standards.html. Технічні дані, що підтверджують, що первинні крафт-волокна в картоні 32ECT забезпечують чудову міцність на стиск та стійкість до верхнього навантаження порівняно з переробленим матеріалом. Роль доказу: технічна перевірка; тип джерела: звіт з матеріалознавства. Підтверджує: структурну цілісність 32ECT. Примітка про сферу застосування: застосовується до гофрованої упаковки. ↩
«Як видалити знімну ПВХ-плівку, що приклеїлася до пофарбованого металу…», https://www.youtube.com/watch?v=dV5vhsAED0E. Інженерна документація, що пояснює, як видалення певних полімерних плівок запобігає деформації, викликаній натягом, або структурному вигину в упаковці. Роль доказів: причинно-наслідковий зв'язок; тип джерела: посібник з інженерії упаковки. Підтверджує: зменшення структурного вигину. Примітка про сферу застосування: специфічно для певних марок картону. ↩
«Водне покриття для упаковки – PopDisplay», https://popdisplay.me/aqueous-coating-for-packaging/. Галузеві стандарти, що порівнюють водні покриття з пластиковими ламінатами щодо візуального оформлення та економічної ефективності для преміальних брендів. Роль доказів: галузевий еталон; тип джерела: посібник з друку та упаковки. Підтримує: підтримку преміальної естетики. Примітка щодо сфери застосування: зосереджено увагу на візуальному сприйнятті та хімії покриття. ↩
«Зміна якості переробленого волокнистого матеріалу. Частина 1. Фактори …», https://bioresources.cnr.ncsu.edu/resources/changing-quality-of-recycled-fiber-material-part-1-factors-affecting-the-quality-and-an-approach-for-characterisation-of-the-strength-potential/. Наукові дані про механічну деградацію целюлозних волокон під час процесу репульпування. Роль доказів: технічна специфікація; тип джерела: журнал з матеріалознавства. Підтверджує: зменшення довжини волокон та втрату структурної цілісності у переробленому папері. Примітка про сферу застосування: Стосується стандартного механічного та хімічного репульпування. ↩
«Методи випробувань на стискання країв та стиснення коробки …», https://www.tappi.org/publications-standards/tappi-journal/home/2022/aug/edge-crush-testing-methods-and-box-compression-modeling-tappi-journal-august-2022/. Перевірка стандартної процедури TAPPI T811 для вимірювання міцності гофрованого картону на стискання країв. Роль доказів: технічна стандартизація; тип джерела: галузевий стандарт. Підтверджує: валідність описаного методу випробувань. Примітка про сферу застосування: обмежено протоколами випробувань паперу та картону. ↩
«Порівняльне дослідження фізичних властивостей …», https://repository.rit.edu/cgi/viewcontent.cgi?article=1299&context=theses. Технічні дані, що надають типові значення випробування на розчавлювання країв (ECT) для картону B-подібної форми, щоб визначити, чи 22,4 фунта/дюйм є руйнуванням для важких фронтонних коробок. Роль доказу: технічна специфікація; тип джерела: довідник з матеріалознавства. Підтверджує: твердження щодо структурного руйнування через виснаження переробленого волокна. Примітка про сферу застосування: значення залежать від ваги вкладиша та висоти гофр. ↩
«Вплив вмісту переробленого волокна на гофровані коробки …», https://brownpackaging.com/impact-of-recycled-fiber-content-on-corrugated-box-durability/. Технічна документація або дослідження в галузі матеріалознавства, що підтверджують, як інтеграція певної кількості первинних крафт-волокон відновлює структурну жорсткість переробленого картону. Роль доказів: технічна перевірка; тип джерела: журнал з матеріалознавства. Підтримує: відновлення жорсткості волокна. Примітка щодо сфери застосування: зосереджено на обмеженнях переробки гофрованого картону. ↩
«Огляд нещодавніх досліджень IPST щодо кромки гофрованого картону …», https://bioresources.cnr.ncsu.edu/resources/overview-of-recent-studies-at-ipst-on-corrugated-board-edge-compression-strength-testing-methods-and-effects-of-interflute-buckling/. Інженерний посібник, що пояснює зв'язок між калібруванням довбального верстата та запобіганням руйнування рифлів під час процесу різання. Роль доказів: експлуатаційна специфікація; тип джерела: посібник з інженерії упаковки. Допоміжне: запобігання зминання рифлів. Примітка щодо сфери застосування: застосовується до високошвидкісного виробництва гофрованого картону. ↩
«Системи точного різання Kongsberg: Цифрові різаки для кожного …», https://www.kongsbergsystems.com/. Специфікації обладнання, що демонструють точність систем різання Kongsberg у виробництві блокувальних з'єднань з високими допусками для фронтонних коробок. Роль доказів: технічні можливості; тип джерела: специфікація виробника. Допоміжні матеріали: точність регулювання штампів. Примітка щодо сфери застосування: обмежено цифровими системами різання. ↩
"Гофрований картон та марки матеріалів | 2021-06-30", https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Підтвердження стандартної товщини для гофрованого картону E-подібної форми. Роль доказу: перевірка фактів; тип джерела: аркуш технічної специфікації. Підтверджує: конкретну метрику товщини матеріалу. Примітка щодо сфери застосування: товщина може дещо відрізнятися залежно від виробника. ↩
«Нове запитання користувача щодо дизайну упаковки з гофрованого паперу», https://www.alibre.com/forum/index.php?threads/new-user-question-about-corrugated-paper-package-design.15132/. Пояснення фізики зміщення матеріалу та необхідності допуску на вигин у дизайні упаковки. Роль доказу: технічний принцип; тип джерела: посібник з пакувальної техніки. Підтверджує: твердження, що матеріал витрачається під час згинання на 90 градусів. Примітка щодо сфери застосування: стосується, зокрема, підкладок зі значною товщиною, таких як гофрований картон. ↩
«Проектування упаковки за допомогою програмного забезпечення САПР: покроковий посібник», https://www.esko.com/en/blog/packaging-design-with-cad-software. Технічна документація від ArtiosCAD, що підтверджує здатність програмного забезпечення використовувати параметричні змінні та автоматизовані алгоритми для коригування ліній розмітки на основі товщини матеріалу. Роль доказу: Технічна перевірка; тип джерела: Посібник із програмного забезпечення. Підтримує: Використання автоматизованого програмного забезпечення для введення компенсації в складки та пази. Примітка щодо сфери застосування: Специфічно для функціональності ArtiosCAD. ↩
«Специфікації гофрованого картону», https://www.fibrebox.org/assets/2025/09/Walmart_Corrugated-Board_Specifications_Automation_Packaging_Standards.pdf. Галузеві стандарти для гофрованої упаковки, що пояснюють, як товщина та структура матеріалу E-гофр вимагають певних допусків на вигин, щоб запобігти вигину або заклинюванню. Роль доказу: Технічна специфікація; тип джерела: Довідник з пакувальної інженерії. Підтверджує: Необхідність розширення зазорів для врахування фізичного зміщення матеріалу під час складання. Примітка про сферу застосування: Загальні галузеві стандарти для мікрогофрованих підкладок. ↩
"Гофроване проектування", https://groups.google.com/g/comp.cad.solidworks/c/bV6mhVT7YiQ. Інженерні стандарти, що пояснюють необхідність коригування розмірних ліній з урахуванням калібру/товщини матеріалу та радіуса вигину для забезпечення належної посадки. Роль доказів: Технічне визначення; тип джерела: посібник з пакувальної інженерії. Підтверджує: фізичну необхідність компенсаційних зсувів. Примітка щодо сфери застосування: Застосовується до гофрованих та складних картонних матеріалів. ↩
«CPG у 2026 році: Прискорення запусків за допомогою гнучкого спільного пакування …», https://korpack.com/cpgs-race-against-time-cutting-time-to-market-with-opex-co-packing/?srsltid=AfmBOopl9m9QuJ8MLtSYctvfLWA512tppGuqNAgxT1AvMx6S59Zuso_4. Докази, що показують, що впровадження компенсації калібру в дизайні упаковки скорочує час складання на певний відсоток. Роль доказів: Кількісна перевірка; тип джерела: галузевий документ або технічне дослідження. Підтримує: фінансова/операційна рентабельність інвестицій прецизійних штампувальних ліній. Примітка про обсяг: Результати можуть відрізнятися залежно від товщини матеріалу. ↩
"ArtiosCAD | Програмне забезпечення для проектування конструкційної упаковки", https://www.esko.com/en/products/artioscad. Технічна документація, що демонструє, як ArtiosCAD використовує параметричні розрахунки для регулювання ширини пазів, щоб запобігти розриву матеріалу. Роль доказів: Специфікація інструменту; тип джерела: документація програмного забезпечення. Підтримує: роль параметричного проектування у запобіганні виробничим помилкам. Примітка щодо сфери застосування: Специфічно для програмного забезпечення Esko ArtiosCAD. ↩