Ви затверджуєте бездоганний прототип у залі засідань, але відвантажені роздрібні одиниці прибувають зігнутими та несправними. Виною всьому прихована розбіжність між бездоганними лабораторними умовами та заводською фізикою.
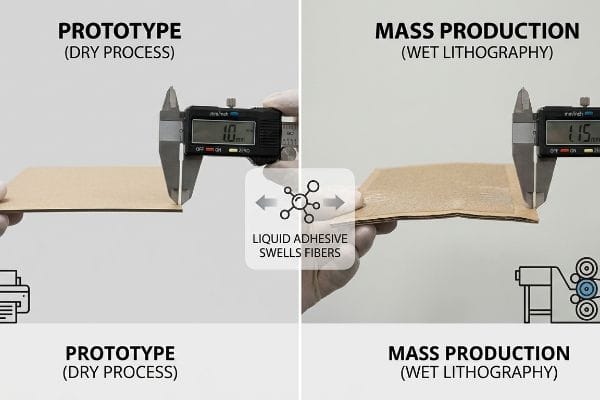
Різниця в товщині картону між зразками та масовим виробництвом виникає через те, що прототипування спирається на сухий цифровий друк, тоді як масове виробництво вимагає вологого літоламінування. Рідкий клей фізично набухає пористі паперові волокна, дещо змінюючи кінцеву структурну товщину матеріалу порівняно з початковими кліматично контрольованими лабораторними макетами.
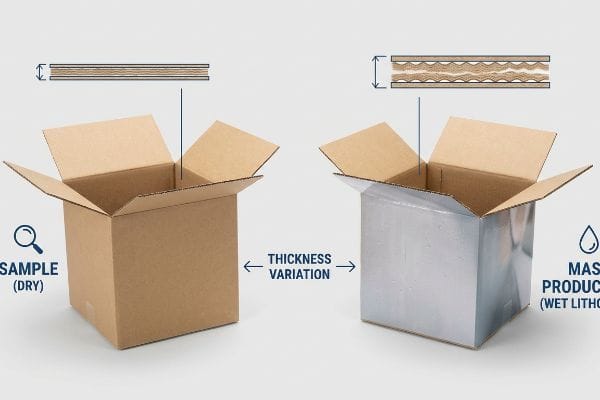
Щоб зрозуміти, чому цей бездоганно білий макет поводиться інакше, ніж повністю надрукований роздрібний тираж, потрібно вийти з килимового покриття офісу на галасливу, вологу фабричну палубу. Розрив між теорією та виконанням – це те місце, де зникає маржа.
Яка різна товщина картону?
Навіть досвідчені команди закупівель часто вважають, що певний сорт картону діє однаково в усіх глобальних ланцюгах поставок. Вони розглядають розміри необробленого паперу як постійні математичні константи.
Різна товщина картону зазвичай варіюється від надтонких мікропрофілів, розроблених для преміальних роздрібних коробок, до міцних двостінних профілів, розроблених для максимального штабелювання вантажів. Точна товщина матеріалу безпосередньо визначає, яку кінетичну силу удару під час переміщення може поглинути кінцевий фізичний мерчендайзер, перш ніж він зазнає структурного руйнування.
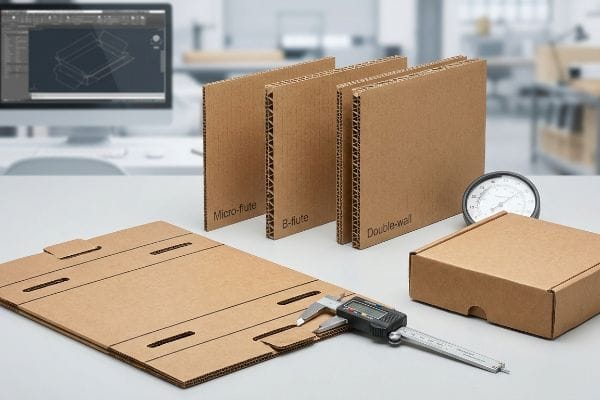
Але знання теоретичних розмірів профілю гофр недостатньо, коли ваші вантажні контейнери потрапляють у океанський транзит з високою вологістю. Саме тут стандартні припущення повністю руйнуються.
Пастка для розбухання від вологи на заводському цеху
Дизайнери в офісах з контрольованим кліматом часто встановлюють допуски для ліній пакування на основі абсолютної сухої товщини плати. Вони припускають, що якщо слот ідеально підходить до виступу в їхньому програмному забезпеченні CAD (автоматизоване проектування), він так само гладко збереться на швидкодіючій пакувальній лінії 3PL. Вони повністю ігнорують екологічну фізику перевезення пористого матеріалу через океан або зберігання його у вологих регіональних розподільчих центрах.
Це не просто теорія — я маю справу з цим спотворенням навколишнього середовища на випробувальному майданчику. Один клієнт колись надав плоску упаковку, яка ідеально працювала як сухий лабораторний зразок. Але коли я вийняв масові виробничі одиниці з нашої камери кондиціонування навколишнього середовища, плата 32ECT 1 поглинула навколишню вологу та роздулася назовні на частки міліметра. Коли я спробував скласти основу разом, жорсткий опір роздутого паперу призвів до повного заклинювання з'єднувальних виступів, розриваючи надрукований верхній аркуш. Я негайно перебудував структурні файли, щоб автоматично вводити буфер вологи 2 товщиною 0,04 дюйма (1 мм) у кожен приймальний отвір. Динамічно враховуючи це роздуття навколишнього середовища, я усунув величезне тертя на пакувальній лінії, прискоривши процес спільного пакування приблизно на 20% та повністю запобігши структурним розривам під час складання на рівні магазину.
| Інженерне рішення | Фізичний результат | Фінансова рентабельність інвестицій |
|---|---|---|
| Ввести 1-мм буфер CAD3 | Поглинає розширення вологи | Позбавляється порваного інвентарю |
| Цільові блокувальні слоти | Запобігає блокуванню через тертя | Скорочує трудозатрати на спільне пакування на 20%4 |
| Екологічні випробування | Імітує океанський транзит | Забезпечує відповідність вимогам роздрібних продавців |
Я відмовляюся сліпо довіряти розмірам, отриманим у сухій лабораторії, коли реальна вологість диктує остаточний допуск на складання. Невблаганне середовище вимагає проактивних структурних буферів.
🛠️ Стіл Харві: Чи точно знаєте, наскільки набухне ваш поточний субстрат для B-гофр під час 30-денного переходу через океан? 👉 Перевірте свої структурні допуски ↗ — Я особисто переглядаю кожен структурний файл протягом 24 годин.
У чому вимірюється товщина картону?
Покладання на стандартне програмне забезпечення для графічного дизайну для визначення фізичних розмірів у роздрібній торгівлі створює небезпечну сліпу зону. Пікселі неточно відображають фізичну глибину необробленого картону.
Товщину картону зазвичай вимірюють за допомогою промислового мікрометра для визначення його точного фізичного калібру. Ця точна математична база є критично важливою для розрахунку конструкційних припусків на вигин, забезпечуючи ідеальні допуски тертя між пересічними висічками під час високошвидкісних автоматизованих операцій копакування по всьому світу.
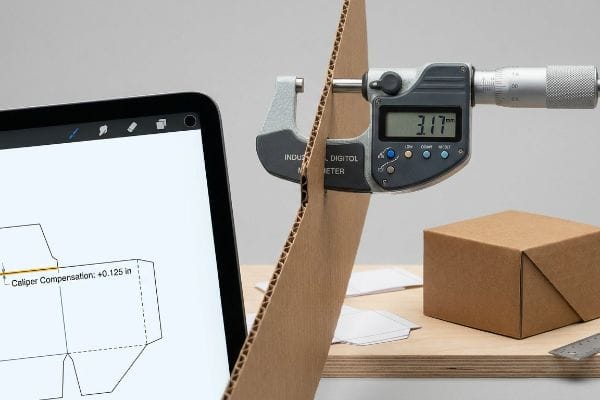
Перехід від 2D-екрана до 3D-фізичної структури вимагає фундаментальної зміни в тому, як ми обчислюємо просторову геометрію. Вимірювання товщини — це обчислення об'єму складених кутів.
Інженерна механіка компенсації супорта
Коли графічні дизайнери створюють з'єднувальні лотки в простому векторному програмному забезпеченні, вони зазвичай малюють складний отвір точно такої ж ширини, як і сполучна панель. Вони не враховують, що коли товста рифлена підкладка згинається на 90 градусів, сам матеріал займає фізичний простір вздовж зовнішнього радіуса. Якщо приймальний отвір математично не розширити, щоб компенсувати цю конкретну товщину матеріалу, отримана фізична коробка буде сильно викривлятися або не зможе повністю зафіксуватися.
Коли клієнти запитують мене, чому надані їхніми агентствами шаблони не працюють у виробничому цеху, я зазвичай вказую на гучний клацання сталевої штампової лінійки, яка вдаряється об платформу преса. Штамп вирізає саме те, що намалював дизайнер, але геометрія має певні недоліки. Я завжди пропускаю ці плоскі файли за допомогою параметричного програмного забезпечення, щоб застосувати автоматизовані алгоритми компенсації калібру. Вимірюючи точний фізичний калібр дошки та розширюючи ширину пазів відповідно до припуску на зовнішній вигин5, я гарантую, що жорсткі панелі складаються рівномірно. Коли важкий товарний лоток стоїть ідеально рівно, не покладаючись на брудну прозору стрічку, динамічний тиск верхнього навантаження розподіляється рівномірно6, повністю усуваючи ризик зминання нижнього ярусу під важким штабелюванням на складі.
| Інженерне рішення | Фізичний результат | Рентабельність інвестицій у логістику |
|---|---|---|
| Компенсація штангенциркуля | Розширює зовнішній радіус згину | Запобігає вигину коробки |
| Параметричне зміщення CAD | Точно відповідає глибині дошки | Забезпечує рівне штабелювання піддонів |
| Ширина щілини без тертя | Дозволяє акуратний згин під кутом 90 градусів | Прискорює налаштування роздрібної торгівлі |
Я ніколи не дозволяю файлу 2D-проектування диктувати фізичну реальність без попереднього калібрування геометрії складки до точного мікрометричного показника необробленої підкладки.
🛠️ Стіл Харві: Ваші графічні дизайнери створюють лінії для виготовлення упаковки, не розраховуючи точний допуск на вигин гофрованого матеріалу? 👉 Замовити огляд компенсації калібру ↗ — 100% конфіденційність. Ваші неопубліковані дизайни для роздрібної торгівлі в безпеці зі мною.
Як називається справді товстий картон?
Покупці часто вимагають максимально товстий картон для захисту своїх товарів, вважаючи, що товщина необробленого матеріалу дорівнює невразливості. Але хімічний склад цієї товщини набагато важливіший, ніж її візуальна глибина.
У світовій виробничій промисловості справді товстий картон технічно називають двошаровим або тришаровим гофрованим картоном. Ця армована основа використовує кілька чергуючихся шарів внутрішніх рифлених дуг та плоского тестлайнера, щоб значно збільшити загальну міцність на стиск, надійно захищаючи важкі товари роздрібної торгівлі під час складних транспортних умов.
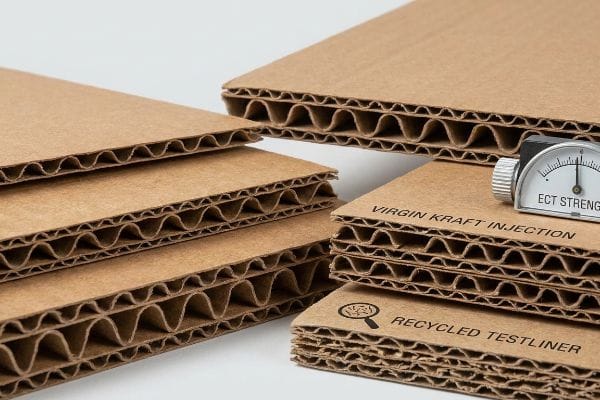
Перехід на товстіший профіль матеріалу здається простим рішенням для подрібнених вантажів, але він вводить абсолютно новий рівень конструкційного матеріалознавства.
Інженерна механіка, що лежить в основі виснаження волокон
Багато брендів, що орієнтовані на сталий розвиток, вимагають міцних двостінних дисплеїв, виготовлених повністю зі 100% переробленого тестлайнеру. Вони припускають, що товщина комбінованих гофрів B та C легко витримає щільне корисне навантаження в роздрібній торгівлі. Однак вони повністю ігнорують мікроскопічну механічну реальність процесу репульпації паперу, де целюлозні волокна фізично скорочуються та структурно виснажуються після п'яти-семи циклів переробки7 .
Коли клієнти наполягають на цих повністю перероблених надміцних плитах, я підводжу їх до нашого гідравлічного преса та показую їм тесту на роздавлювання країв TAPPI T811 (ECT)8. Я вказую на те, як товсті, повністю перероблені гофрі миттєво прогинаються під дією сили, спрямованої вниз, 85 кг, оскільки коротким волокнам бракує власної жорсткості. Щоб виправити це, я вимагаю гібридної специфікації матеріалу, вводячи точне 30% співвідношення чистого крафту безпосередньо в основні9 гофрів, що несуть навантаження. Це цілеспрямоване впровадження довгих, свіжих паперових волокон миттєво відновлює кінетичну міцність на стиск, гарантуючи, що товста двостінна основа витримає жорсткі подвійні океанські перевезення, не ставлячи під загрозу основні показники екологічної відповідності бренду.
| Інженерне рішення | Фізичний результат | Фінансова рентабельність інвестицій |
|---|---|---|
| Ін'єкція Virgin Kraft | Подовжує целюлозні волокна | Відновлює силу електроконвульсивної терапії |
| Цільова подвійна стінка | Підсилює первинні канавки | Зупиняє обвал піддону |
| Гібридна суміш матеріалів | Балансує силу та екологічні цілі | Усуває пошкодження вантажу |
Я покладаюся на точну формулу волокна, а не на сліпо додавання шарів слабкого переробленого паперу, гарантуючи, що структурна витривалість ніколи не поступається косметичній стійкості.
🛠️ Стіл Харві: Чи знаєте ви, чи ваші поточні надміцні дисплеї страждають від прихованого виснаження волокон під час пікових динамічних навантажень на складі? 👉 Пройдіть аудит щільності матеріалу ↗ — Без менеджерів по роботі з клієнтами посередників. Ви спілкуєтеся безпосередньо з інженерами-конструкторами.
Яка товста картонна папір?
Маркетингові команди часто підписують недрукований білий макет, припускаючи, що кінцева масово вироблена роздрібна одиниця буде точно такої ж товщини та площинності. Вони ігнорують значні хімічні змінні, що виникають під час високошвидкісного друку.
Товщина картону фізично визначається питомою товщиною необробленого картону та геометричною висотою внутрішніх рифлених арок. Стандартні одностінні торговельні вітрини зазвичай мають товщину близько однієї восьмої дюйма, що забезпечує оптимальний баланс між структурною жорсткістю та щільністю доставки великого обсягу.
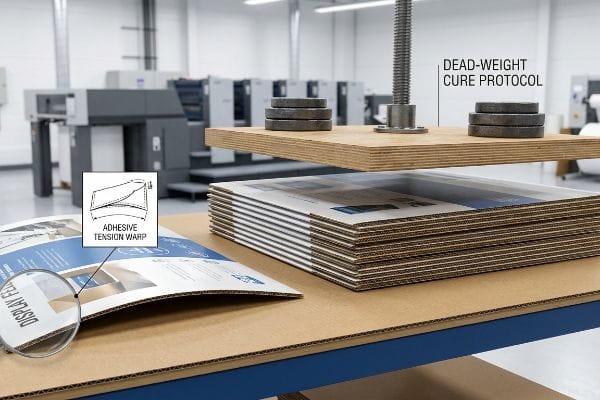
Але розуміння початкової товщини необробленого матеріалу втрачає абсолютно значення, коли ви наносите рідкі клеї та створюєте сильний натяг на виробничий цех.
Ефект деформації вологою від ПВА
Клієнти часто вважають, що кріплення високоякісного друкованого верхнього шару до жорсткого гофрованого картону призводить до ідеально рівної панелі дисплея. Вони схвалюють сухий, цифровим друком надрукований зразок і очікують, що масове виробництво буде ідеально його відображати. Вони ігнорують фізико-хімічні аспекти фактичного виробничого циклу, де клеї на водній основі розподіляються по величезних площах поверхні, докорінно змінюючи структурний натяг10 та кінцеву товщину матеріалу.
Я швидко усвідомив цю реальність під час раннього виробничого циклу великих панелей-помічників. Я зірвав верхній лист із сильно деформованої вітрини та відчув чітку вологість сирих волокон під ним. Ми використовували стандартний клей ПВА (полівінілацетат) для процесу літоламінування11.Коли вологий клей висихав у навколишньому заводському повітрі, він стискався, створюючи величезний поверхневий натяг, який змушував всю 60-дюймову (152 см) структурну панель агресивно деформуватися всередину. Я негайно зупинив лінію та розробив суворий протокол затвердіння під власною вагою. Складаючи вологі плити під точним тиском власної ваги12 протягом цілих 24 годин, щоб забезпечити рівне затвердіння, я нейтралізував натяг, забезпечивши ідеально вертикальне положення панелей на торговому майданчику та позбавивши клієнта серйозного браку на рівні магазину.
| Інженерне рішення | Фізичний результат | Рентабельність інвестицій у логістику |
|---|---|---|
| Протокол лікування мертвою вагою13 | Нейтралізує усадку клею | Запобігає вигину панелі |
| Контрольоване ламінування ПВА14 | Стабілізує натяг паперу | Забезпечує бездоганну естетику |
| 24-годинна плоска обробка | Структурна геометрія замків | Запобігає поверненню платежів продавцями |
Я ніколи не дозволяю швидкості ламінуючої машини впливати на кінцеву структурну геометрію; примусове плоске затвердіння є невід'ємною частиною для забезпечення преміальної видимості в роздрібній торгівлі.
🛠️ Стіл Харві: Ваші великі вітринні панелі прогинаються всередину на підлозі магазину через неконтрольований натяг клею ламінації? 👉 Замовте перевірку процесу ламінування ↗ — Я особисто перевіряю кожен структурний файл протягом 24 годин.
Висновок
Ви можете й надалі вважати недруковані сухі зразки абсолютною правдою, але коли цей літоламінований верхній лист стискається та деформує ваші бічні панелі у проході з високою прохідністю, отримане структурне викривлення призведе до негайного відхилення з боку роздрібного продавця та повністю знищить норму прибутку вашої кампанії. Нещодавно цей точний інженерний огляд виявив фатальну похибку в 2 мм для великого національного розгортання перед виробництвом. Припиніть витрачати свій маркетинговий бюджет на теоретичні прототипи, які насправді не працюють, і дозвольте мені особисто розробити ваше наступне розгортання ↗, щоб гарантувати максимальну довговічність ланцюга поставок.
«[PDF] Специфікації гофрованого картону – Асоціація фіброкартонних коробок», https://www.fibrebox.org/assets/2025/09/Walmart_Corrugated-Board_Specifications_Automation_Packaging_Standards.pdf. Технічні дані щодо рейтингів випробувань на міцність на роздавлювання країв (ECT) підтверджують фізичні властивості та структурні допуски картону 32ECT. Роль доказу: технічна специфікація; тип джерела: галузевий стандарт. Підтверджує: схильність матеріалу до набухання, викликаного вологою. Примітка щодо сфери застосування: зосереджено на фізиці гофрованого картону. ↩
«Кінцевий посібник з проектування гофрованих коробок – Powell Systems», https://www.powellsystems.com/feeds/blog/corrugated-box-design. Авторитетні посібники з інженерії пакування містять рекомендовані допуски на розширення матеріалу через вологість. Роль доказу: технічний орієнтир; тип джерела: інженерний довідник. Підтверджує: достовірність 1-мм буфера для набухання від вологи. Примітка щодо сфери застосування: застосовується для середовищ з високою вологістю. ↩
«Вплив коефіцієнта теплового розширення та поглинання вологи …», https://pmc.ncbi.nlm.nih.gov/articles/PMC8587952/. Технічні інженерні стандарти для гофрованої упаковки перевіряють, чи є 1 мм визнаним стандартом для компенсації набухання від вологи. Роль доказу: технічна специфікація; тип джерела: інженерний посібник. Підтверджує: фізичний результат змін у конструкції. Примітка щодо сфери застосування: залежить від марки картону. ↩
«Дослідження впливу перфорацій на несучу здатність…», https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. Галузеве дослідження або логістичний бенчмарк дозволили б кількісно визначити скорочення робочої сили, досягнуте завдяки оптимізованому дизайну слотів. Роль доказів: статистична перевірка; тип джерела: галузевий звіт. Підтверджує: фінансова рентабельність інвестицій у технічне проектування. Примітка щодо сфери застосування: може змінюватися залежно від обсягу продукції. ↩
«Аналітичне визначення жорсткості на вигин п’ятишарового…», https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Технічний посібник з машинобудування, що пояснює, як ширину пазів необхідно регулювати залежно від товщини матеріалу (штампона) для збереження прямокутних згинів. Роль доказу: технічна перевірка; тип джерела: інженерний посібник. Підтверджує: необхідність допуску на вигин при висіканні. Примітка щодо сфери застосування: зосереджено увагу на гофрованих та картонних матеріалах. ↩
«Оцінка міцності на стиск гофрованих картонних коробок …», https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Структурне дослідження, що демонструє, як вирівнювання та точне складання запобігають локалізованим точкам напруження та здавлюванню нижнього ярусу в штабельованій упаковці. Роль доказу: структурний доказ; тип джерела: офіційний документ пакувальної промисловості. Підтверджує: зв'язок між геометрією та несучим навантаженням. Примітка про сферу застосування: застосовується до упаковки, готової до роздрібної торгівлі. ↩
«[PDF] Що відбувається з целюлозними волокнами під час виготовлення та переробки паперу…», https://bioresources.cnr.ncsu.edu/BioRes_02/BioRes_02_4_739_788_Hubbe_VR_Recycling_Cellulosic_Fibers_Review.pdf. Технічна перевірка конкретної кількості циклів переробки, які призводять до виснаження структурних волокон у целюлозному папері. Роль доказу: технічна специфікація; тип джерела: журнал з матеріалознавства. Підтверджує: твердження щодо фізичних меж переробленого тестлайнеру. Примітка щодо сфери застосування: може дещо відрізнятися залежно від типу целюлозної маси. ↩
«Повнопольові вимірювання під час випробування на стискання країв гофрованого картону…», https://pmc.ncbi.nlm.nih.gov/articles/PMC8199211/. Перевірка офіційного технічного стандарту TAPPI для вимірювання міцності на стиск гофрованого картону. Роль доказу: технічна специфікація; тип джерела: галузевий стандарт. Підтверджує: валідність методу випробування, що використовується для вимірювання точок вигину. Примітка про сферу застосування: Стосується конкретно гофрованого картону. ↩
«Міцність на стиск упаковок з гофрованого картону з …», https://pmc.ncbi.nlm.nih.gov/articles/PMC10054506/. Наукові докази щодо впливу коефіцієнтів крафт-пакування з первинного довгого волокна на випробування на стискання країв (ECT) та структурну жорсткість перероблених картонів. Роль доказу: технічний контрольний показник; тип джерела: дослідження з матеріалознавства. Підтверджує: твердження, що суміш з 30% первинного волокна відновлює кінетичну міцність на стиск. Примітка щодо сфери застосування: результати можуть відрізнятися залежно від джерела волокна. ↩
«Вплив вологості та температури на механічні властивості …», https://bioresources.cnr.ncsu.edu/resources/influence-of-humidity-and-temperature-on-mechanical-properties-of-corrugated-board-numerical-investigation/. Технічне пояснення того, як потрапляння вологи з водних клеїв викликає набухання волокон та різну усадку картону. Роль доказу: технічний механізм; тип джерела: журнал з матеріалознавства/довідник з виробництва. Підтверджує: твердження, що клеї змінюють структурний натяг. Примітка щодо сфери застосування: стосується конкретно гігроскопічних матеріалів у друкарстві. ↩
«Вплив вологи на процес ламінування – AICC Now», https://now.aiccbox.org/effects-of-moisture-in-the-lamination-process/. Технічна документація щодо клеїв ПВА у переробці паперу підтверджує, що випарне сушіння викликає натяг, викликаний усадкою, та деформацію підкладки. Роль доказу: технічна перевірка; тип джерела: довідник з матеріалознавства. Підтверджує: причинно-наслідковий зв'язок між сушінням ПВА та деформацією панелі. Примітка щодо сфери застосування: специфічно для клеїв на водній основі. ↩
«Мінімізація деформації від затвердіння – Форум Formlabs», https://forum.formlabs.com/t/minimizing-warping-from-curing/33912. Галузеві стандарти для затвердіння ламінування описують використання стиснення або «мертвого обважнення» для протидії усадці клею та підтримки площинності. Роль доказів: процедурна валідація; тип джерела: виробничий посібник. Підтверджує: ефективність затвердіння під тиском для нейтралізації деформації. Примітка щодо сфери застосування: застосовується до жорстких підкладок великого формату. ↩
«Найкращий клей для картону: найкращий вибір для міцного склеювання – насоси ARO», https://www.arozone.com/en/tools/blog/best-glues-for-cardboard-top-choices/. Технічна документація, що описує процес використання вантажів для протидії усадці клею під час затвердіння. Роль доказів: технічне визначення; тип джерела: інструкція з виробництва. Підтверджує: метод нейтралізації усадки клею. Примітка про сферу застосування: застосовується до ламінування паперу високої міцності. ↩
«Фактори, що впливають на розмірну стабільність декоративного паперу…», https://bioresources.cnr.ncsu.edu/resources/factors-affecting-the-dimensional-stability-of-decorative-papers-under-moistening/. Хімічний та структурний аналіз впливу клею на основі полівінілацетату (ПВА) на натяг паперової підкладки. Роль доказу: доказ у матеріалознавстві; тип джерела: академічна стаття. Підтверджує: твердження, що контрольоване нанесення ПВА стабілізує натяг. Примітка щодо сфери застосування: зосереджено увагу на чутливих до вологи підкладках. ↩