Структурно спроектована складна коробка — це високопродуктивна маркетингова посудина, але зміна її геометрії створює негайні механічні ризики, які можуть паралізувати ваш роздрібний ланцюг поставок.
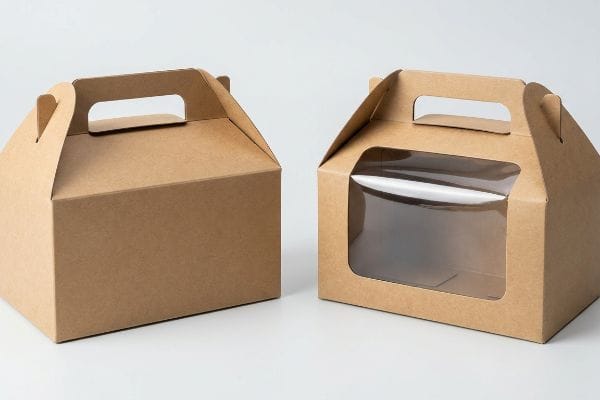
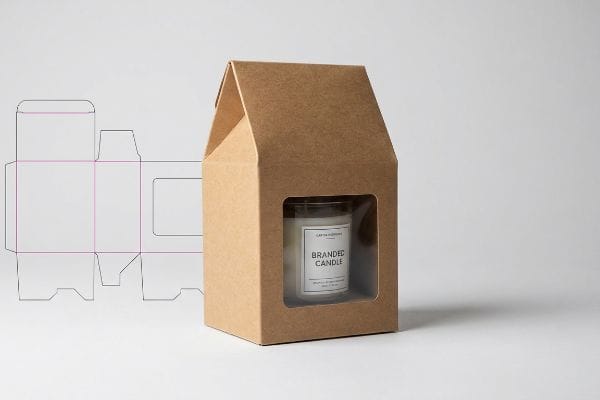
Так. Ви можете додати варіанти висічки або вікон до коробок з фронтонами. Інтеграція спеціальних вирізів покращує видимість продукту та візуальне спотворення на полицях магазинів. Однак видалення конструкційного картону вимагає точних розрахунків припусків на вигин та еластичного полімерного латання вікон, щоб запобігти значному деформуванню поверхневого натягу під час транспортування при високій вологості.
Хоча зміна естетичного вигляду вашої упаковки здається простим косметичним оновленням, вона докорінно змінює динамічну вантажопідйомність усієї конструкції.
Що таке індивідуальні фронтонні коробки?
Коробки з двосхилим верхом на замовлення – це складні коробки з інтегрованими ручками, спеціально розроблені для роздрібної торгівлі за принципом «взяти та йти». Вони поєднують головну упаковку для відправлення та роздрібну сумку в одну безшовну конструкцію.
Коробки з двосхилим верхом на замовлення являють собою гібридні пакувальні конструкції, що поєднують утримання продукту з інженерною ручкою для перенесення. Використовуючи взаємопов'язані панелі даху, вони усувають вторинні пакети. Ця архітектура в стилі орігамі вимагає точних математичних зазорів на етапі CAD (автоматизованого проектування), щоб забезпечити автоматизоване складання без тертя на лінії копакування.
Хоча інтегрована ручка виглядає як проста зручна функція, вона створює серйозні точки структурного напруження, які більшість універсальних шаблонів абсолютно не підтримують.
Несправність ручки "компенсації супорта"
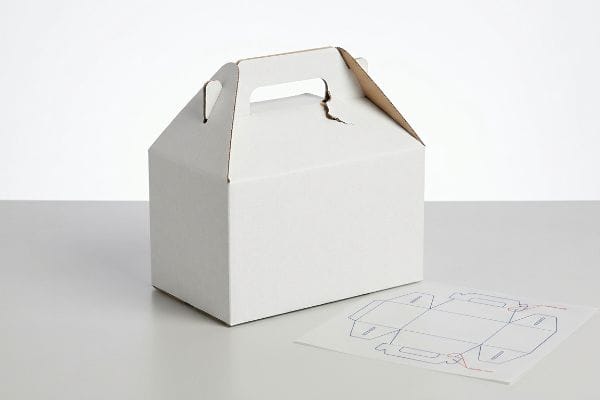
Коли я перевіряю клієнтські схеми для виготовлення коробок з ручками на замовлення, я постійно бачу стандартні шаблони, завантажені з інтернету. Графічні дизайнери трактують з'єднувальні виступи даху як плоскі математичні фігури, ігноруючи фізичну товщину складеного картону. Вони не враховують певні припуски на вигин до верхніх кришок1.Без цього важливого розрахунку пази для ручок залишаються занадто вузькими для розміщення сполучних панелей2 після того, як матеріал фізично згинається на 90 градусів.
Це не просто теорія — я бачу, як це відбувається на тестовому майданчику, коли бренди намагаються пришвидшити розгортання рекламних акцій. Якось один клієнт надіслав файл плоского векторного зображення для коробки з двосхилим щитком E-подібної форми, повністю ігноруючи товщину матеріалу 1,5 мм (0,06 дюйма)3.Коли ми складали фізичний білий зразок, щільні гофровані гофри споживали матеріал навколо верхнього радіуса, що призводило до стиснення та зміщення пазів для ручок на мікрочастинку 1 мм (0,04 дюйма). Моїй команді складальників довелося агресивно втискати виступи в жорсткі пази, що миттєво розірвало друкований верхній аркуш і зіпсувало преміальну естетику. Я негайно перебудував структурну геометрію в нашому програмному забезпеченні, використовуючи автоматизовані алгоритми компенсації калібру4 для математичного розширення приймальних пазів спеціально для зовнішнього радіуса згину. Забезпечивши цей мікрозазор, я забезпечив скорочення часу складання упаковки приблизно на 25 секунд на одиницю, повністю усунувши тертя та заощадивши бюджет бренду на робочу силу.
| Метрика/Особливість | Загальний шаблон | Інженерна реальність |
|---|---|---|
| Зазор слота | Плоский вектор 1:15 | Компенсований суппорт6 |
| Час складання | 45 секунд | 20 секунд |
| Коефіцієнт браку | Високий ризик розривів | Замок з нульовим тертям7 |
Я відмовляюся дозволяти недосконалим шаблонам диктувати ваші витрати на спільне пакування. Точна інженерія на етапі розробки гарантує, що ваша упаковка захищає продукт, не уповільнюючи швидкоплинну складальну лінію.
🛠️ Harvey's Desk: Ваші ручки на замовлення рвуться під час виконання через невидимі помилки CAD? 👉 Отримайте безкоштовний аудит лінійки конструкції ↗ — Я особисто переглядаю кожен файл конструкції протягом 24 годин.
Який матеріал використовується для фронтонних коробок?
Вибір правильної основи визначає, чи витримає ваша коробка транспортування чи деформується під власною вагою. Вибір матеріалу виходить далеко за рамки простого вибору кольору бренду.
Матеріал, який використовується для двосхилих коробок, в основному складається з картону SBS (твердого вибіленого сульфату), крафт-картону або мікрорифленого гофрованого тестлайнера. Точна основа залежить від ваги корисного вантажу. Конструкції високої щільності вимагають точного вирівнювання напрямку волокон, щоб запобігти зминання кутів під час штабелювання під час перевезення важких палетованих LTL (менш ніж вантажівка) вантажів.
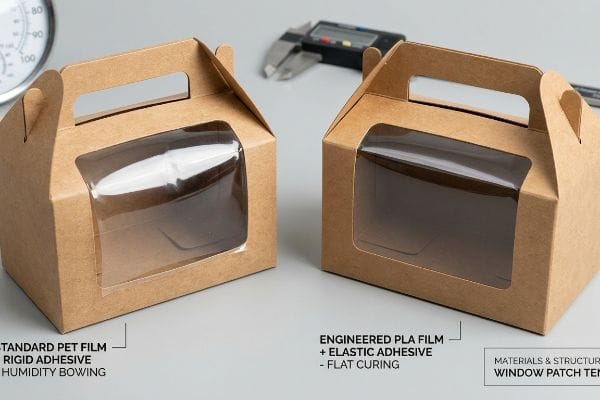
Однак, коли ви вирізаєте величезні порожнечі в цих підкладках, щоб продемонструвати продукт всередині, ви докорінно змінюєте фізичну хімію упаковки.
Спотворення "Напруга віконної латки"
На моєму підприємстві я регулярно бачу, як команди закупівель вимагають використання необробленого крафт-картону для створення сільського вигляду, одночасно вимагаючи використання великих прозорих пластикових оглядових вікон. Вони вважають, що наклеювання плоскої ПЕТ (поліетилентерефталатної) плівки на вирізану порожнину – це просте косметичне оновлення. Вони повністю ігнорують конфлікт поверхневого натягу між пористими паперовими волокнами8 та жорсткими пластиками на нафтовій основі. Оскільки ці два різні матеріали розширюються та стискаються з абсолютно різною швидкістю9, коробка структурно порушується ще до того, як потрапляє до торгового відділу.
Це не просто теорія — я бачу, як це відбувається на випробувальному майданчику, коли стандартні жорсткі клеї наносяться на гнучкі віконні заплатки. Одного разу я перевіряв сильно навантажену коробку для косметики , в якій використовувалося стандартне вікно з ПЕТ, приклеєне до тонкого картону СБС. Під час імітації випробувань на транспортування за високої вологості паперові волокна поглинали навколишню вологу та набухали з мікрозапасом 0,02 дюйма (0,5 мм)10, тоді як пластикова плівка залишалася жорсткою. Ця величезна хімічна стійкість призвела до того, що вся плоска коробка агресивно вигиналася всередину, як картопляні чіпси, повністю відриваючи вікно від конструкції коробки. Мої двадцять років роботи на виробництві навчили мене відмовитися від цієї невідповідної хімії. Я негайно змінив специфікацію матеріалу на високопрозору плівку PLA (полімолочна кислота)11 з використанням високоеластичного, стійкого до кліматичних умов клею, який динамічно розтягується разом із розширенням паперу. Це хімічне втручання повністю усунуло сильну деформацію поверхневого натягу, забезпечивши, щоб коробки залишалися плоскими під час автоматичного наповнення, та запобігши тисячам повернень платежів від роздрібних торговців.
| Метрика/Особливість | Загальне виправлення | Інженерна реальність |
|---|---|---|
| Підкладка для вікон | Жорстка ПЕТ-плівка | Еластична PLA-плівка12 |
| Тип клею | Стандартний статичний клей | Кліматостійкий зв'язок13 |
| Геометрія дошки | Сильне вигинання вологи14 | ідеально рівне затвердіння |
Я не дозволяю поганій хімії зіпсувати преміальну презентацію в роздрібній торгівлі. Перехід на еластичні віконні клеї гарантує, що ваша упаковка залишиться ідеально рівною, незалежно від суворих умов ланцюга поставок.
🛠️ Стіл Харві: Чи вологість призводить до деформації та згинання ваших коробок з віконцями ще до того, як вони потраплять на полицю магазину? 👉 Замовте безкоштовний огляд хімічного складу матеріалів ↗ — 100% конфіденційність. Ваші неопубліковані дизайни для роздрібної торгівлі в безпеці зі мною.
Яка різниця між коробкою Gable та подарунковою коробкою?
Хоча обидві конструкції підвищують враження від розпакування, їхні інженерні основи разюче відрізняються. Одна розроблена для статичної розкоші, а інша — для кінетичної мобільності в роздрібній торгівлі.
Відмінність двосхилих коробок від стандартних подарункових коробок значною мірою залежить від структурної інтеграції закриття. Коробки з двосхилим покриттям на замовлення мають вбудовані ручки для перенесення та з'єднувальні панелі даху. І навпаки, стандартні жорсткі подарункові коробки використовують окремі основи та кришки з фрикційним кріпленням, повністю позбавлені натягу, необхідного для безпосереднього перенесення споживачем без вторинного роздрібного пакування.
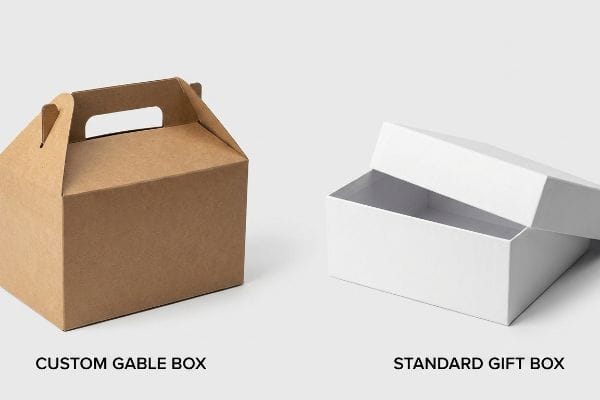
Розуміння цієї фізичної відмінності вимагає поглянути за межі поверхневої графіки та вивчити фундаментальну механіку мономатеріальних кришок.
"Мономатеріальна" архітектура напруження
Стандартна жорстка подарункова коробка діє як статична ємність, спираючись на двосекційну телескопічну кришку для утримання повітря та створення фізичного фрикційного замка15.Під час проектування двосхилої коробки інженерна мета повністю змінюється на кінетичну самодостатність. Конструкція повинна надійно утримувати фізичний продукт, одночасно передаючи динамічну вагу корисного навантаження вгору через картонні стінки безпосередньо в руку споживача. Це вимагає єдиної, мономатеріальної архітектури, де верхні клапани точно надрізані, щоб скластися в посилений трикутник16, діючи буквально як ферменна система.
Щоб досягти цієї єдиної міцності без використання зовнішньої стрічки чи пластикових затискачів, двосхилий дах використовує фрикційний замок у стилі орігамі17.Панелі, що з'єднуються, повинні ідеально перекриватися, переплітаючи паперові волокна разом, створюючи механічний анкер, який активно протистоїть гравітаційному тяжінню вниз. Коли я пояснюю це менеджерам з продукції, я розглядаю це як фундаментальну різницю між відром і сейфом. Стандартна подарункова коробка лежить рівно на полиці магазину, покладаючись на сумку для покупок для транспортування з магазину. Двосхилий дах повністю позбавляє від цієї вторинної сумки, використовуючи математично спроектовані запірні виступи для фіксації внутрішнього товару навіть під час дії кінетичної сили розгойдування вагою 6,8 кг18 під час фізичного перенесення. Розуміючи ці різні механічні властивості, команди закупівель можуть належним чином узгодити свій бюджет на структурну упаковку безпосередньо зі своїми конкретними вимогами до обробки кінцевих користувачів.
| Метрика/Особливість | Стандартна подарункова коробка | Корпус Gable на замовлення |
|---|---|---|
| Спосіб транспортування | Потрібна додаткова сумка | Ручка для самостійного перенесення |
| Система закриття | Кришка з фрикційним приляганням19 | Вкладки в стилі орігамі20 |
| Розподіл навантаження | Статична нижня основа | Кінетичний висхідний натяг21 |
Я проектую фізичні структури, повністю виходячи з того, як вони динамічно рухатимуться в реальному світі. Математично обґрунтований механізм перенесення перетворює просту коробку на незалежний мобільний рекламний щит.
🛠️ Стіл Харві: Ви переплачуєте за вторинні роздрібні пакети, тому що вашій первинній коробці бракує вбудованого транспортного механізму? 👉 Отримайте безкоштовний аудит консолідації упаковки ↗ — Без менеджерів клієнтів посередників. Ви спілкуєтесь безпосередньо з інженерами-конструкторами.
Як мені зробити власні коробки на замовлення?
Створення індивідуальної пакувальної кампанії починається задовго до того, як чорнило потрапляє на папір. Це вимагає створення бездоганного векторного креслення, яке автоматизоване заводське обладнання може ідеально інтерпретувати.
Виготовлення власних коробок на замовлення вимагає створення структурно перевіреного шаблону вирубних ліній. Цей векторний файл визначає точні радіуси згинання та розміри периметра. Програмне забезпечення для додрукарської підготовки зчитує ці конкретні штрихи для керування автоматизованими фрезерними таблицями ЧПК (числове програмне забезпечення), забезпечуючи надзвичайно чітке механічне різання під час фізичного масового виробництва.
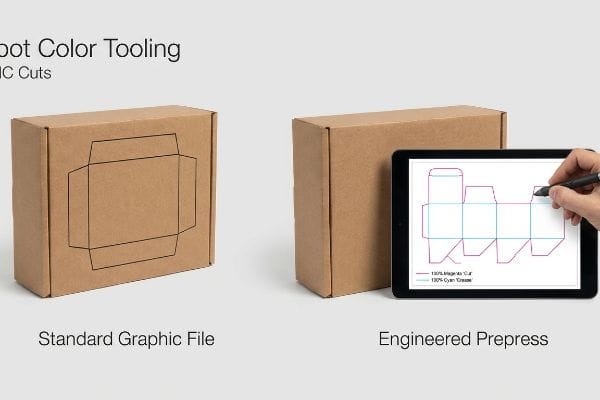
Однак, створення цього плану у стандартному програмному забезпеченні для проектування часто призводить до масового розриву додрукарської підготовки, що повністю зупиняє виробництво.
Вузьке місце "інструментів точкового кольору"
У своєму закладі я регулярно бачу, як графічні дизайнери подають свої остаточні макети коробок, використовуючи стандартні чорні лінії CMYK (блакитний, пурпуровий, жовтий, ключовий), щоб позначити, де фізичну плату слід розрізати або зігнути. Вони припускають, що автоматизовані столи для різання CAD та лазерні випалювачі плат інтерпретують візуальні лінії точно так само, як це робить настільний струменевий принтер. Це критична сліпа зона робочого процесу. Промислове програмне забезпечення не зчитує оптичні кольори; воно спеціально зчитує абсолютні назви плашкових кольорів, призначені векторним штрихам22, щоб активувати фізичні сталеві леза.
Це не просто теорія — я бачу, як це відбувається на випробувальному майданчику, коли клієнти намагаються обійти правила технічної підготовки до друку, щоб пришвидшити створення прототипів. Один бренд якось надав складний файл віконної фронтонної коробки, використовуючи стандартні 100% чорні вектори для вирізаної порожнечі. Коли файл потрапив на наш стіл з ЧПК Kongsberg, програмне забезпечення верстата об'єднало лінії розрізу безпосередньо з шаром макета, в результаті чого отримався фізичний білий зразок з надрукованими на ньому товстими чорними квадратами, але без фізичних розрізів. Як тільки команда закупівель дозволила мені налаштувати необроблені дані файлу, обладнання виконало важку роботу. Я перехопив векторні шляхи, розділив шари та математично зіставив штрихи з абсолютними механічними плашковими кольорами —100% пурпуровий для «Розрізу» та 100% блакитний для «Згину»23.Застосовуючи цей точний синтаксис підготовки до друку, я повністю обійшов помилки автоматизованої обробки, скоротивши час обробки нашого зразка з трьох днів до менш ніж 24 годин та забезпечивши бездоганний запуск масового виробництва без тертя.
| Метрика/Особливість | Стандартний графічний файл | Інженерна додрукарська підготовка |
|---|---|---|
| Синтаксис лінії розрізу | CMYK Візуальний чорний | 100% пурпуровий точковий24 |
| Вихід машини | Друковані чорні контури | Гострі, як бритва, різи на ЧПК25 |
| Зразок обороту | 3 дні (перероблено) | Менше 24 годин26 |
Я не дозволяю поганій гігієні цифрових файлів затримувати розгортання вашої фізичної упаковки. Правильно підібрані плашкові кольори гарантують миттєве взаємодію ріжучих лез з картоном, зберігаючи при цьому ваш друкований брендинг абсолютно бездоганним.
🛠️ Стіл Харві: Ваші запити на зразки конструкцій постійно затримуються через пошкоджені або неперекладні цифрові векторні файли? 👉 Отримайте безкоштовну переддрукарську діагностику файлів ↗ — Я особисто переглядаю кожен файл конструкцій протягом 24 годин.
Висновок
Щоб запобігти порваним ручкам або сильно деформованим віконним латкам на індивідуальному дизайні фронтонної коробки, потрібна безжальна математична точність задовго до початку масового виробництва. Тільки минулого місяця мій структурний аудит допоміг трьом брендам уникнути понад 10 000 доларів США на бракованих запасах та поверненнях коштів роздрібним торговцям. Якщо ви втомилися від того, що теоретичні шаблони зазнають невдачі на фізичній складальній лінії, дозвольте мені особисто перевірити ваші структурні файли за допомогою безкоштовного структурного аудиту на ділянці ↗, щоб математично усунути приховане тертя, яке знижує рентабельність інвестицій у упаковку.
«Аналітичне визначення жорсткості на згин п’ятишарової…», https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Авторитетне джерело з питань конструкційного проектування упаковки пояснило б математичну необхідність допусків на згин для врахування товщини матеріалу під час складання. Роль доказу: технічна перевірка; тип джерела: довідник з пакувальної інженерії. Підтверджує: вимогу щодо спеціальних розрахунків при проектуванні штампувальних ліній. Примітка про сферу застосування: застосовується до картону та гофрованих підкладок. ↩
«Структурне проектування упаковки: ключові елементи та процес», https://www.arkay.com/resources/structural-packaging-design. Галузеві стандарти для висікання детально описують, як ігнорування товщини матеріалу призводить до натягу та руйнування складання у взаємопов’язаних конструкціях. Роль доказів: причинно-наслідкове пояснення; тип джерела: посібник з технічного проектування. Підтверджує: фізичний наслідок ігнорування товщини матеріалу в САПР. Примітка щодо сфери застосування: специфічно для взаємопов’язаних архітектур з вкладками та пазами. ↩
«Посібник з товщини картону», https://www.aopackmachine.com/cardboard-thickness-guide/?srsltid=AfmBOoocGCC9NKNiaba68Yzw8CrOXC9lDWTDCyT14ug_TTcvfn-6VGkh. Перевірка стандартних вимірювань товщини матеріалу E-подібної гойдалки для забезпечення технічної точності. Роль доказу: технічна специфікація; тип джерела: галузевий стандартний посібник з упаковки. Підтримує: константи товщини матеріалу. Примітка щодо сфери застосування: значення можуть дещо відрізнятися залежно від виробника. ↩
«Упаковка з гофрованого картону з інноваційним дизайном для покращеного …», https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/. Підтвердження існування та функції компенсації калібру в програмному забезпеченні для проектування конструкційної упаковки для врахування товщини матеріалу під час складання. Роль доказу: перевірка технічного процесу; тип джерела: документація програмного забезпечення САПР або інженерний посібник. Допоміжні матеріали: метод корекції структурної геометрії. Примітка про обсяг: реалізація залежить від постачальника програмного забезпечення. ↩
«Оптимальне проектування упаковки з двостінного гофрованого картону – PMC», https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Коротке пояснення, чому використання необроблених векторних розмірів без врахування згинання матеріалу призводить до структурних перешкод. Роль доказів: порівняльний аналіз; тип джерела: посібник з проектування конструкцій. Підтверджує: неефективність універсальних шаблонів. Примітка щодо сфери застосування: Поширене в базовому програмному забезпеченні для проектування САПР. ↩
«Посібник із шаблонів коробок: Як розробити точні лінії розмітки упаковки», https://gentlever.com/what-is-box-template-and-how-to-design/. Коротке пояснення того, як регулювання розмірів пазів на основі товщини матеріалу (штангенциркуля) запобігає поломці ручки та забезпечує належну посадку. Роль доказу: технічна специфікація; тип джерела: посібник з пакувальної інженерії. Підтверджує: ефективність спроектованого зазору пазів. Примітка щодо сфери застосування: Застосовується до гофрованих та складних картонних підкладок. ↩
«Зменшення рівня браку: формула, контрольні показники та доведені результати…», https://usersolutions.com/blog/scrap-rate-reduction. Короткий опис того, як конкретні механізми блокування зменшують напруження матеріалу та розриви під час процесу складання. Роль доказів: перевірка продуктивності; тип джерела: промислове тематичне дослідження. Підтверджує: зниження рівня браку. Примітка щодо обсягу: Результати можуть відрізнятися залежно від марки матеріалу. ↩
«[PDF] Адгезія металу до ПЕТ-плівки – TAPPI.org», https://www.tappi.org/content/events/07place/papers/culbertson.pdf. Технічне пояснення різниці в поверхневій енергії між пористими матеріалами на основі целюлози та неполярними термопластичними полімерами. Роль доказів: технічна перевірка; тип джерела: журнал з матеріалознавства. Підтверджує: складність склеювання ПЕТ з папером. Примітка щодо сфери застосування: зосереджено увагу на поверхневому натягу/енергії. ↩
«Вплив коефіцієнта теплового розширення та поглинання вологи …», https://pmc.ncbi.nlm.nih.gov/articles/PMC8587952/. Порівняльний аналіз коефіцієнта теплового розширення та швидкості поглинання вологи для ПЕТ та крафт-картону. Роль доказів: фактична перевірка; тип джерела: довідник з пакувальної інженерії. Підтверджує: структурне порушення через різне розширення. Примітка щодо сфери застосування: застосовується до різних умов навколишнього середовища. ↩
«Картон SBS проти картону SUS», https://unicopacking.com/en/new/sbs-vs-sus-paperboard.html. Технічні дані щодо стабільності розмірів та коефіцієнтів поглинання вологи картону SBS для перевірки конкретного показника розширення. Роль доказів: перевірка технічного показника; тип джерела: журнал з матеріалознавства. Підтверджує: фізичну причину деформації віконних плям. Примітка щодо сфери застосування: специфічно для середовищ з високою вологістю під час транспортування. ↩
«За межами викопних пластмас: біопластик наступного покоління на основі PLA… – PMC», https://pmc.ncbi.nlm.nih.gov/articles/PMC13001162/. Порівняння механічних властивостей та еластичності PLA та PET плівок в упаковці для підтвердження їх використання для запобігання деформації від натягу. Роль доказів: підтвердження технічного рішення; тип джерела: посібник з інженерії упаковки. Підтверджує: ефективність PLA як основи для віконних латок. Примітка щодо сфери застосування: зосереджено на застосуванні гнучких вікон. ↩
«Огляд потенціалу полімолочної кислоти на біооснові … – PMC», https://pmc.ncbi.nlm.nih.gov/articles/PMC11091039/. Технічне порівняння плівок PLA та PET з акцентом на еластичність та натяг у вікнах упаковки. Роль доказу: технічна специфікація; тип джерела: паспорт матеріалознавства. Підтверджує: використання PLA як низьконапруженої альтернативи PET. Примітка про сферу застосування: стосується прозорих латок для вікон. ↩
«Клеї для картону та упаковки», https://cattieadhesives.com/adhesive-applications/packaging-adhesives. Перевірка адгезійних властивостей, що підтримують цілісність з'єднання за коливань температури та вологості. Роль доказів: перевірка експлуатаційних характеристик; тип джерела: посібник з промислових клеїв. Підтверджує: твердження, що спеціалізовані клеї запобігають відшаруванню латок. Примітка щодо сфери застосування: зосередження на клеях для пакувальної промисловості. ↩
«Вплив вмісту вологи в заготовці на поведінку формування та …», https://repository.rit.edu/cgi/viewcontent.cgi?article. Наукове пояснення того, як гігроскопічні матеріали в пакувальних підкладках реагують на вологу, що призводить до деформації. Роль доказів: причинний механізм; тип джерела: посібник з пакувальної інженерії. Підтверджує: твердження, що універсальне латкання схильне до деформації, викликаної вологою. Примітка про сферу застосування: специфічно для паперових підкладок. ↩
«Телескопічні жорсткі коробки: конструктивні особливості, переваги, …», https://boxagency.co/blog/telescopic-rigid-boxes/?srsltid. Пояснення механічного тертя та системи закриття під тиском повітря в телескопічних подарункових коробках. Роль доказу: технічна специфікація; тип джерела: посібник з пакування. Опори: механізм фрикційного замка. Примітка про сферу застосування: застосовується до жорстких двосекційних коробок. ↩
«Трикутна ферма – XSF-ферма», https://www.xsftruss.com/triangle-truss/. Інженерний аналіз структурної цілісності фермоподібної конструкції, що забезпечується трикутними складками з надрізами у фронтонних коробках. Роль доказів: структурний аналіз; тип джерела: посібник з промислового дизайну. Допоміжні матеріали: динамічне перенесення ваги корисного навантаження. Примітка щодо сфери застосування: обмежено картоном з одного матеріалу. ↩
«Товстопанельні орігамі-структури, що формують безшовні поверхні – PMC», https://pmc.ncbi.nlm.nih.gov/articles/PMC12022054/. Технічна документація щодо проектування складних картонних коробок пояснює геометрію та механіку фрикційних замків, що використовуються у двосхилих дахах. Роль доказів: структурне пояснення; тип джерела: посібник з проектування. Підтримує: механізм закриття двосхилого даху. Примітка щодо сфери застосування: специфічно для складних картонних коробок з одного матеріалу. ↩
«Вантажопідйомність торсійної коробки», https://sawmillcreek.org/threads/torsion-box-capacity.37461/. Авторитетний посібник з пакувальної техніки або технічний паспорт підтвердять несучу здатність та опір силі коливання стандартних запірних лапок фронтонної коробки. Роль доказу: технічна специфікація; тип джерела: інженерний посібник. Підтверджує: граничну вагу для кінетичної сили під час транспортування. Примітка щодо сфери застосування: вантажопідйомність залежить від щільності паперу та загальної маси контейнера. ↩
«Оптові подарункові коробки з фрикційною основою та кришкою на замовлення – BD Print», https://www.bdprint.com/wholesale-custom-friction-base-lid-gift-boxes/. Визначення систем закриття з фрикційним приляганням (телескопічних), які зазвичай використовуються в жорстких подарункових коробках класу люкс. Роль доказу: технічне визначення; тип джерела: виробнича специфікація. Підтримує: механізм закриття стандартних подарункових коробок. Примітка про сферу застосування: стосується неклейкого прилягання з щільним допуском. ↩
"Коробки з фронтонами | Пакування фронтонів на замовлення", https://thepackagingtree.com/gable-boxes?srsltid=AfmBOorcq8aMGGeo41bKhYD8JHgccYv3NtPiuC3y3agXIpSKZW90wS__. Опис схем складання з блокуванням, що використовуються в конструкції коробок з фронтонами для забезпечення структурної цілісності без клеїв. Роль доказу: перевірка конструкції; тип джерела: посібник з промислового дизайну. Підтримує: механізм складання коробок з фронтонами. Примітка щодо сфери застосування: зосереджено увагу на мономатеріальному конструкційному складанні. ↩
«Оцінка міцності гофрованого картону на стиск …», https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Технічне пояснення того, як інтегрована ручка та складна конструкція фронтонної коробки зміщують розподіл навантаження від основи до натягу ручки. Роль доказу: технічна перевірка; тип джерела: посібник з пакувальної техніки. Підтверджує: відмінності в несучій здатності конструкцій. Примітка про сферу застосування: стосується саме конструкцій ручок з одного матеріалу в інший. ↩
«Графічні рекомендації», https://www.delinebox.com/graphic-guidelines/. Пояснення того, як програмне забезпечення CAD/CAM розрізняє лінії розрізу та згинання за допомогою іменованих плашкових кольорів, а не значень CMYK. Роль доказу: технічна перевірка; тип джерела: професійний посібник з друку або документація до програмного забезпечення. Підтримує: вимогу щодо відображення плашкових кольорів у промисловому висіканні. Примітка щодо сфери застосування: застосовується до автоматизованих систем ЧПК та лазерного висікання. ↩
"adobe illustrator – Який зразок кольорів використовувати для ліній розрізу?", https://graphicdesign.stackexchange.com/questions/83118/what-color-swatch-to-use-for-cut-lines. Стандартні галузеві рекомендації щодо додрукарської підготовки для фрезерних та висікальних верстатів з ЧПК зазвичай вимагають різних плашкових кольорів для розрізання шляхів розрізу та згинання. Роль доказу: технічна специфікація; тип джерела: галузевий посібник. Підтверджує: необхідність точного відображення плашкових кольорів для автоматизованого оснащення. Примітка щодо сфери застосування: Хоча конкретні кольори можна налаштувати для кожного об'єкта, використання недрукованих плашкових кольорів є універсальною технічною вимогою. ↩
«Що таке додрукарська підготовка упаковки? Повний огляд», https://www.esko.com/en/blog/the-complete-overview-of-packaging-prepress. Технічна документація щодо використання недрукованих плашкових кольорів для позначення шляхів різання для автоматизованого обладнання. Роль доказу: технічна специфікація; тип джерела: галузевий посібник. Підтверджує: використання пурпурових плашкових кольорів для синтаксису лінії різання. Примітка щодо сфери застосування: конкретні варіанти кольорів можуть відрізнятися залежно від друкарні, але дотримуються принципу плашкових кольорів. ↩
"Векторне малювання для ЧПК: Розкрийте неперевершену точність машин.", https://dxf4you.com/blog/vector-drawing-for-cnc-unlock-unparalleled-machine-precision/. Технічне пояснення того, як високоточні векторні креслення дозволяють верстатам з ЧПК виконувати точні траєкторії різання. Роль доказу: технічний процес; тип джерела: специфікація машини. Підтверджує: твердження про чудову продуктивність машини з інженерних файлів. Примітка щодо сфери застосування: точність залежить від калібрування обладнання. ↩
"Ринок послуг з додрукарської підготовки та пакування графіки | CAGR 7,4%", https://market.us/report/pre-press-and-packaging-graphics-services-market/. Порівняльний аналіз термінів виробництва прототипів при використанні спроектованих файлів у порівнянні з файлами, що потребують ручної обробки. Роль доказу: показник продуктивності; тип джерела: галузевий бенчмарк. Підтверджує: твердження про ефективність виконання додрукарської підготовки. Примітка щодо сфери застосування: терміни залежать від потужностей та обладнання постачальника. ↩