
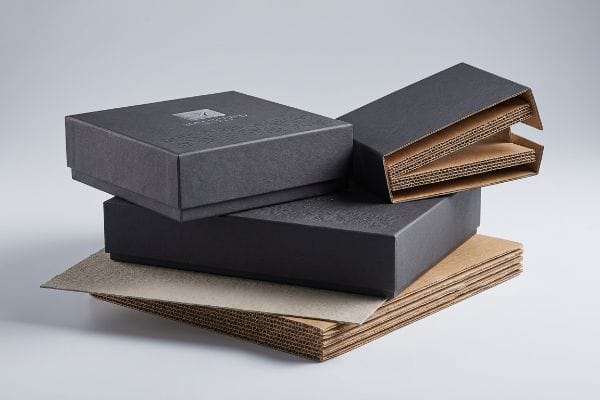
Кожен новий бренд хоче елегантного розпакування, яке кричить про преміальну якість.
Так. Виготовлення коробок на замовлення з елегантним дизайном вимагає поєднання високоякісного косметичного оздоблення та структурної цілісності. Ми досягаємо цього, наносячи високоякісні літоламіновані та тактильні покриття на високощільні рифлені підкладки, гарантуючи, що кінцева упаковка матиме чудовий візуальний ефект без шкоди для вантажопідйомності під час транспортування важких вантажів.
Але знання теорії недостатньо, коли машини починають працювати. Розрив між гарним цифровим рендером та фізичною коробкою масового виробництва – це те, на що витрачається більшість маркетингових бюджетів.
Скільки коштує виготовлення коробок на замовлення?
Ціноутворення на індивідуальний тираж – це не лише вартість чорнила та паперу.
Вартість виготовлення коробок на замовлення значною мірою залежить від марки матеріалу, складності конструкційного проектування та конкретних застосованих технологій друку. Високоякісне косметичне оздоблення часто завищує собівартість одиниці продукції, вимагаючи суворої оптимізації обсягів та розумних виробничих допусків для підтримки прибуткової окупності інвестицій для стандартних роздрібних поставок.
Але саме розрахунок базової ціни в електронній таблиці – це те, де більшість команд із закупівель сліпо потрапляють у пастку.
Чому косметичне бюджетування руйнує міцність коробки на стиск
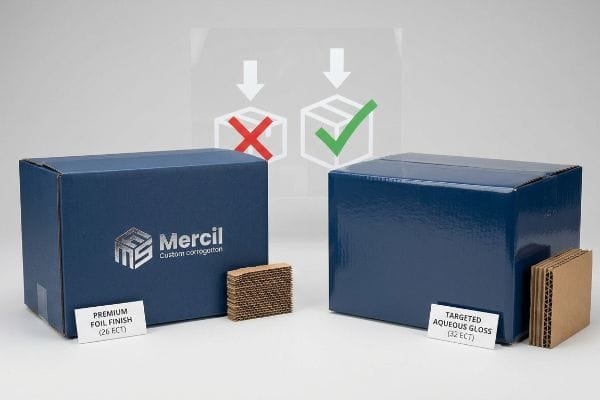
Навіть досвідчені команди закупівель часто ставляться до преміального косметичного оздоблення, такого як повне покриття фольгою, як до невід'ємного маркетингового завдання для своїх елегантних коробок. Щоб компенсувати ці високі естетичні витрати та досягти цільової ціни за одиницю, вони таємно доручають фабриці знизити рейтинг ECT (тест на міцність краю)(1 з міцних 32 до крихких 26. Це позбавляє критичної щільності волокна серцевини гофрованого картону2, створюючи візуально приголомшливу упаковку, яка є структурно порожнистою.
Це не просто теорія — я постійно стикаюся з цим на випробувальному майданчику. Клієнт, який спеціалізується на спортивних товарах, приніс мені елегантний дизайн коробки для стрільби з лука з товстої фольги, замовлений у бюджетного брокера, вважаючи, що понижена дошка 26 ECT добре витримає. Я був абсолютно неправий, довіряючи їхньому початковому опису характеристик. Під час моєї власної оцінки TAPPI T8113основа зламалася під вагою 51,02 кг на вібраційному столі, що викликало катастрофічне BCT (випробування на стиснення коробки) під стандартними верхніми навантаженнями. Я негайно змінив структурну схему. Замість того, щоб покладатися на дорогі товсті фольговані плівки для досягнення елегантного вигляду, я наказав оновити матеріал до чистого стандарту 32 ECT4 та досяг бажаного преміального відбиття за допомогою водних покриттів з високим вмістом твердих речовин. Замінивши дорогу фольгу на цільовий водний блиск, я повністю відновив динамічну міцність на стиск, забезпечивши, щоб майстер-картонні коробки витримали подвійне штабелювання морських перевезень, одночасно скоротивши витрати на матеріали приблизно на 12% на одиницю.
| Стратегія оптимізації витрат | Фізичний результат | Фінансова рентабельність інвестицій |
|---|---|---|
| Видалення повної фольгованої ламінації | Усуває структурне зниження ECT | Зменшує вартість матеріалу на одиницю продукції |
| Оновлення до Virgin 32 ECT | Відновлює здатність до великих динамічних навантажень | Запобігає поверненню коштів за пошкодження вантажу |
| Нанесення цільового водного блиску | Забезпечує високоякісне елегантне відображення | Захищає преміальний бренд |
Я відмовляюся знижувати якість конструкційних плит лише заради косметичного роздування. Замінюючи дорогі плівки розумними рідкими покриттями, я гарантую як високоякісну естетику, так і безпошкодженне перевезення вантажів.
🛠️ Стіл Харві: Ви несвідомо жертвуєте міцністю вашої коробки на стиск лише заради блискучого фольгованого покриття? 👉 Перевірте свою вартість упаковки ↗ — Я особисто переглядаю кожен структурний файл протягом 24 годин.
Як мені зробити власні коробки на замовлення?
Розробка власної преміальної упаковки здається надихаючою, доки не усвідомлюєш, що 2D-креслення не гнуться в реальному житті.
Виготовлення власних коробок на замовлення вимагає використання програмного забезпечення параметричного CAD (автоматизованого проектування) для проектування точних тривимірних структур. Ви повинні математично розрахувати фізичну товщину гофрованого матеріалу, щоб створити точні припуски на вигин, забезпечуючи безперешкодне з'єднання з'єднувальних виступів та складних пазов без розривів зовнішньої друкованої підкладки.
Однак перехід від плоского екрану до складеного картону є жорстоко невблаганним, якщо ігнорувати базову фізику.
Сліпа зона компенсації штангенциркуля в 2D-проектуванні
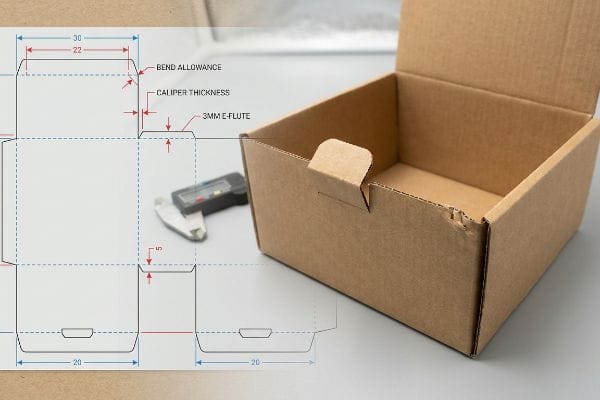
Існує стійкий міф, що можна просто намалювати гарну лінію висічки у стандартному векторному програмному забезпеченні та відправити її безпосередньо на стіл для різання з ЧПК (числове програмне забезпечення). Дизайнери часто створюють взаємопов'язані виступи та пази для складання точно такої ж ширини, як і сполучна панель, абсолютно не розраховуючи фізичну товщину складеного гофрованого картону. Коли панель з B-подібною рифленою головкою товщиною 3 мм ( 0,11 дюйма) згинається на 90 градусів, вона споживає фізичний матеріал, а це означає, що паз 1:1 миттєво стане занадто тісним 6 .
Це не просто теорія — я стикаюся з цим на випробувальному майданчику, коли клієнти намагаються самостійно розробити конструкцію. Один бренд високоякісного мисливського одягу надіслав ретельно проілюстрований дизайн плоскої упаковки, і спочатку я припустив, що стандартні допуски на висікання дозволять його зібрати. Я помилявся. На складальній лінії 3-міліметрова (0,11 дюйма) картон E-flute7 сильно опирався згину, а з'єднувальні виступи сильно зігнули бічні панелі, повністю розірвавши елегантний верхній лист. Мені довелося викинути рендеринг агентства та розпочати обчислення з нуля. Я використав параметричне проектування, щоб автоматично застосовувати суворі алгоритми компенсації калібру8 до кожного згину, штучно розширюючи приймальні пази, щоб врахувати точний радіус вигину конкретної партії паперу. Забезпечивши це коригування допуску паза 1,5 мм (0,05 дюйма), я забезпечив скорочення часу складання ко-упаковки на 35 секунд на одиницю, заощаджуючи клієнтам тисячі на ручній праці та запобігаючи розриву графіки.
| Структурний редизайн | Фізичний результат | Фінансова рентабельність інвестицій |
|---|---|---|
| Розрахунок точного калібру дошки9 | Враховує товщину згину під кутом 90 градусів | Усуває порвані графічні підкладки |
| Розширення слотів для прийому10 | Порушує фрикційні замки під час складання | Швидко скорочує час складання |
| Застосування параметричних алгоритмів САПР11 | Забезпечує ідеально квадратне зчеплення вкладок | Запобігає дороговартісній ручній переробці |
Я ніколи не довіряю плоскому 2D-векторному файлу для 3D-структурної задачі. Математично враховуючи точний припуск на вигин у штампі, я гарантую безтертяву збірку без розривів для кожної преміальної коробки.
🛠️ Стіл Харві: Чи врахував ваш графічний дизайнер фізичний калібр складеної дошки з гофрою B у своїй штампувальній лінії? 👉 Замовте 3D CAD-аудит ↗ — 100% конфіденційність. Ваші неопубліковані роздрібні дизайни в безпеці зі мною.
Чи можете ви відправити коробку з малюнком на ній?
Доставка фірмової майстер-картонної коробки – це найкращий маркетинговий прийом для бізнесу, що розвивається.
Так. Доставка коробки з малюнками передбачає нанесення високоякісного літоламінування або УФ-цифрового друку безпосередньо на міцні гофровані матеріали транспортного класу. Це гарантує, що зовнішнє брендування залишається яскравим та неушкодженим, а базова структурна геометрія безпечно поглинає кінетичні впливи під час складної логістики ланцюга поставок.
Але збереження цієї первозданної візуальної естетики під час автоматизованого заводського виробництва – це механічний кошмар.
Чому стандартні поля друку псують елегантні краї
Навіть досвідчені дизайнери часто нехтують механічною нестабільністю процесу ламінування під час налаштування полів друку. Зазвичай вони застосовують стандартний комерційний обріз для друку 0,125 дюйма (3,17 мм) до своїх елегантних для гофрованого картону , вважаючи, що це безшовно обгорне краї. Однак приклеювання друкованих верхніх аркушів до товстих гофрованих картонів за своєю суттю передбачає ширше механічне зміщення під час автоматизованого монтажу12, а це означає, що стандартного щільного обрізу абсолютно недостатньо.
Це не просто теорія — я зрозумів це на власному гіркому досвіді під час масштабного впровадження. У 2022 році я попросив свого провідного інженера з упаковки, Марка, пришвидшити виготовлення елегантної матово-чорної транспортної коробки для випуску преміального арбалета. Я подумав, що зможу заощадити чорнило та час, дотримуючись стандартної для агентства лінії обрізу 3 мм (0,11 дюйма). Через три дні на виробничому цеху я спостерігав, як машина для літоламінування випускає сотні одиниць з оголеним сирим коричневим картоном, що блищить уздовж кожного складеного краю. Повітря наповнив нудотний запах висихаючого клею ПВА (полівінілацетату) на водній основі13 , коли я зрозумів, що механічне зміщення зруйнувало преміальну естетику всієї партії. Я негайно зупинив лінію та побіг прямо до термінала додрукарської підготовки. Я насильно розширив фони макетів, дотримуючись суворого мінімального поля обрізу 0,5 дюйма (12,7 мм)14 за фізичною лінією розрізу, щоб він діяв як інженерна сітка безпеки від зміщення ламінації. Це масове коригування поля обрізу не лише запобігло появі коричневих країв; Це повністю позбавило мене від внутрішнього рівня відхилень під час перевірки якості, позбавивши клієнта необхідності відправляти візуально дефектні коробки та усунувши необхідність екстреного повторного друку вартістю 4500 доларів.
| Калібрування додрукарської підготовки | Фізичний результат | Фінансова рентабельність інвестицій |
|---|---|---|
| Обов'язковий край для обрізу 0,5 дюйма15 | Охоплює автоматизований літоламінаційний дрейф16 | Запобігає дороговартісному відбракуванню візуальних дефектів |
| Застосування розширення додрукарської підготовки до друку | Повністю обтікає графіку по краях | Усуває витрати на екстрений передрук |
| Використання міцного клею ПВА17 | Закріплює верхній шар до тестлайнера | Забезпечує преміальну естетику бренду |
Я ніколи не дозволяю стандартним комерційним друкованим полям диктувати мені правила додрукарської підготовки гофрованого матеріалу. Завдяки розробці масивного безпечного обрізу, я гарантую, що ваша елегантна графіка повністю охоплює кожен відкритий край, незалежно від зміщення машини.
🛠️ Стіл Харві: Чи знаєте ви, чи використовує ваш поточний завод стандартний комерційний обрізний лист, чи справжній гофрований літографічний край? 👉 Отримайте перевірку файлу додрукарської підготовки ↗ — Без менеджерів клієнтів посередників. Ви спілкуєтесь безпосередньо з інженерами-конструкторами.
Скільки дизайнери беруть за дизайн упаковки?
Інвестування у високоякісні дизайнерські послуги здається виправданим, якщо ви прагнете розкішного досвіду розпакування.
Вартість дизайну упаковки, яку стягують дизайнери, залежить від структурної складності, графічного рендерингу та підготовки виробництва. У той час як фрілансери можуть брати кілька сотень доларів за базові візуальні концепції, професійні інженери-конструктори вимагають вищих премій за математичну перевірку допусків на навантаження та запобігання катастрофічним руйнувань під час масового виробництва.
Але платити величезні гроші за гарний дизайн нічого не означає, якщо естетичні особливості фізично руйнують коробку.
3D-тиснення на несучих складках
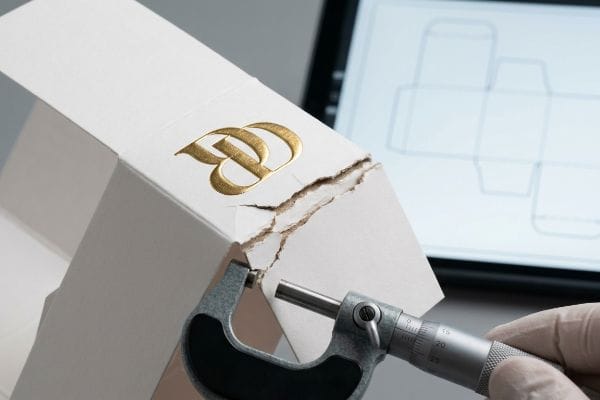
Дизайнери часто вибирають потужне 3D-тиснення фольгою на преміальній упаковці, щоб виправдати свої високі дизайнерські витрати, вважаючи, що це працює точно так само, як і плоске тиснення фольгою. Однак справжнє тиснення використовує штампи типу «чотири-мати»18 , які агресивно розтягують і стоншують волокна необробленого картону для створення рельєфних текстур. Якщо дизайнер агентства розміщує глибоке 3D-тиснення безпосередньо на критичній несучій структурній складці або поблизу неї, він несвідомо створює масивну зону подвійного напруження19.
Це не просто теорія — я стикаюся з цим на випробувальному майданчику, оцінюючи дорогі концепції агентств. Я зірвав верхній аркуш з прототипу високооплачуваного дизайнера для косметичної коробки і одразу відчув, як порошкоподібні, виснажені паперові волокна ламаються під моїм великим пальцем. Спочатку я припустив, що винуватцем є стандартний тиск згинання, але я глибоко помилявся. Глибоке тиснення логотипу було розміщено точно на основному кутовому згині, що призвело до різкого ламання та видування структурно виснажених волокон під час автоматизованого машинного згинання. Я виміряв показники мікрометра та довів, що мені не потрібно змінювати преміальну підкладку — мені просто потрібно було математично змістити текстуру. Я встановив сувору зону заборони тиснення у своєму програмному забезпеченні CAD, перемістивши всі глибокі 3D-текстури на 0,25 дюйма (6,35 мм)20 від основних структурних згинів та використав спеціалізовані канали полімерної матриці для динамічного керування натягом паперових волокон21.Виконуючи це точне просторове зміщення, я забезпечив повну цілісність кутів коробки під час стиснення зверху, повністю усунувши структурні видування та врятувавши клієнта від руйнівних 40% втрат на автоматизованій пакувальній лінії.
| Структурні допуски | Фізичний результат | Фінансова рентабельність інвестицій |
|---|---|---|
| Зміщення 3D-тиснення зі згинів | Запобігає розтягуванню картонних волокон22 | Усуває автоматичні фальцювальні продувки |
| Використання полімерної матриці для фальцювання23 | Контролює натяг під час висічки | Захищає стискання майстер-картону |
| Забезпечення дотримання заборонених зон САПР24 | Ізолює косметичний вплив від структури | Зупиняє масові втрати на виробничій лінії |
Я ніколи не дозволю косметичному дизайнерському вибору порушити структурну цілісність несучого кута. Математично ізолюючи напругу тиснення, я захищаю як елегантну естетику, так і фізичне збереження коробки.
🛠️ Стіл Харві: Чи розміщує ваш дорогий дизайнер упаковки глибокі 3D-текстури безпосередньо на лініях згину конструкції? 👉 Замовте 3D-моделювання напружень ↗ — Я особисто переглядаю кожен структурний файл протягом 24 годин.
Висновок
Ви можете обрати бюджетного брокера, який таємно знизить міцність вашого картону до 26 ECT, щоб дозволити собі товсту фольгу, але коли ці структурно порожнисті майстер-картонні коробки руйнуються у вологому вантажному контейнері, отриманий подрібнений інвентар повністю знищить прибутковість вашого проекту. Тільки минулого місяця мій структурний аудит допоміг трьом брендам уникнути понад 10 000 доларів США на браковані запаси та повернення коштів роздрібним торговцям. Припиніть витрачати свій маркетинговий бюджет на крихкі, надмірно складні конструкції та дозвольте мені особисто спроектувати ваш наступний індивідуальний розгортання ↗, щоб гарантувати вражаючу естетику та надзвичайну довговічність.
«Пояснення рейтингів ECT: що вони означають для вашої гофрованої упаковки», https://epackagesupply.com/blogs/packaging-guide/ect-ratings-explained-what-they-mean-for-your-corrugated-packaging?srsltid=AfmBOopyBV6LnRq98aqMtlCzougEw-M6nwhSr-eaLagG5ZIifl2E_vyN. Авторитетні стандарти упаковки пояснюють, як рейтинг випробування на розчавлювання країв (ECT) вимірює міцність гофрованого картону на штабелювання та як зниження цього значення корелює зі зниженням структурної цілісності. Роль доказу: технічна специфікація; тип джерела: галузевий стандарт; Підтверджує: твердження, що зниження рейтингу ECT послаблює коробку. Примітка про сферу застосування: обмежено показниками гофрованого картону. ↩
«Огляд нещодавніх досліджень IPST щодо кромки гофрованого картону …», https://bioresources.cnr.ncsu.edu/resources/overview-of-recent-studies-at-ipst-on-corrugated-board-edge-compression-strength-testing-methods-and-effects-of-interflute-buckling/. У технічних посібниках з виробництва детально описано, як нижчі показники термостійкості (ECT) досягаються шляхом зменшення базової ваги або щільності волокна гофрованого матеріалу. Роль доказів: причинно-наслідковий механізм; тип джерела: посібник з виробництва; Підтверджує: твердження, що зниження марки матеріалу зменшує щільність волокна в серцевині. Примітка про сферу застосування: застосовується зокрема до конструкції гофрованого картону. ↩
«Методи випробувань на стиснення країв та стиснення коробок…», https://www.tappi.org/publications-standards/tappi-journal/home/2022/aug/edge-crush-testing-methods-and-box-compression-modeling-tappi-journal-august-2022/. Підтвердження того, що стандарт TAPPI T811 є відповідною методологією для оцінки міцності або стиснення гофрованого картону в лабораторних умовах. Роль доказу: технічна валідація; тип джерела: галузевий стандарт. Підтверджує: валідність згаданої процедури випробувань. Примітка про сферу застосування: Зосередження уваги на застосовності T811 до стиснення коробок. ↩
«Посібник з міцності гофрованих коробок: класи гофрування, рейтинги ECT та стінки…», https://anchorbox.com/corrugated-box-strength/. Технічне порівняння несучої здатності між 26 та 32 рейтингами випробування на розчавлювання країв (ECT) для підтвердження збільшення міцності на стиск. Роль доказу: технічний контрольний показник; тип джерела: технічний аркуш. Підтверджує: твердження, що підвищення рейтингів ECT відновлює структурну цілісність. Примітка про сферу застосування: Стандартні рейтинги гофрованого картону. ↩
"Гофрований картон та марки матеріалів | 2021-06-30", https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Перевірка стандартної товщини для гофрованого картону B-подібної форми. Роль доказу: технічна специфікація; тип джерела: посібник з галузевих стандартів. Допоміжні матеріали: константи товщини матеріалу. Примітка про сферу застосування: Товщина може дещо відрізнятися залежно від виробника. ↩
«Аналітичне визначення жорсткості на згин п'ятишарового …», https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Інженерне пояснення зміщення матеріалу та необхідності допусків на згин у складених гофрованих підкладках. Роль доказів: механічний принцип; тип джерела: підручник з пакувальної інженерії. Допоміжні матеріали: вимога до компенсації калібру. Примітка про сферу застосування: Стосується спеціально допусків на згинання. ↩
«Посібник з товщини картону – AOPACK», https://www.aopackmachine.com/cardboard-thickness-guide/?srsltid=AfmBOor-Iuxl0kat7WOVCZrRt_58WR9djXCMJYoA-fOidSDnOFiu0jgY. Перевірка стандартних вимірювань штангенциркулем E-подібної форми для забезпечення технічної точності зазначеної товщини картону. Роль доказу: технічна специфікація; тип джерела: галузевий стандарт. Підтверджує: заявлену товщину матеріалу. Примітка щодо сфери застосування: типова E-подібна форма тонша, що свідчить про спеціалізовану або нестандартну основу. ↩
«Оптимальне проектування упаковки з двостінного гофрованого картону – PMC», https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Технічне пояснення того, як параметричне програмне забезпечення САПР коригує розміри на основі товщини матеріалу для забезпечення правильного складання. Роль доказів: технічний процес; тип джерела: інженерний посібник. Підтримує: використання програмного забезпечення для вирішення проблем складання. Примітка щодо сфери застосування: стосується спеціально гофрованих підкладок. ↩
«Вплив аналогових та цифрових ліній згину на механічні …», https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Перевірка того, як розрахунки товщини матеріалу (штампування) використовуються для компенсації втрати згину при згинах під кутом 90 градусів. Роль доказу: Технічна валідація; тип джерела: Довідник з пакувального машинобудування. Підтверджує: Необхідність компенсації штампування у 2D-проектуванні. Примітка про сферу застосування: Застосовується до гофрованих та жорстких картонних матеріалів. ↩
«Керівництво з проектування структур паперової упаковки», https://greendotpackaging.com/paper-packaging-structural-design-guide/. Пояснення взаємозв'язку між допусками пазів та зменшенням тертя під час процесу складання. Роль доказів: Оптимізація процесу; тип джерела: Посібник з промислового проектування. Підтверджує: Вплив ширини пазу на швидкість складання. Примітка щодо сфери застосування: Спеціально для механізмів блокування з виступами та пазами. ↩
«Упаковка з гофрованого картону з інноваційним дизайном для …», https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/. Технічні докази того, як параметричне моделювання підтримує геометричні обмеження для забезпечення квадратних з'єднаних виступів незалежно від зміни розміру. Роль доказу: Перевірка методології; тип джерела: технічна документація програмного забезпечення САПР. Підтримує: Використання параметричного проектування для точності. Примітка про сферу застосування: Зосереджено на автоматизованому коригуванні структурного розташування. ↩
«Літоламінування надає тонер-картонам покращеного зображення», https://www.packagingdigest.com/packaging-design/litho-laminating-gives-toner-cartons-an-enhanced-image. Технічна документація, що пояснює допуски суміщення та механічні зміщення, що виникають під час монтажу друкованих аркушів на гофровані основи. Роль доказу: технічна валідація; тип джерела: посібник з пакувальної техніки. Підтверджує: необхідність розширених меж обрізу при літоламінуванні. Примітка про сферу застосування: специфічно для автоматизованого монтажного обладнання. ↩
«Розуміння літоламінованої упаковки та одностороннього…», https://pmpackaging.com/posts/2025/03/understanding-litho-laminated-packaging. Перевірка полівінілацетату (ПВА) як стандартного клею, що використовується в процесі літоламінування для кріплення друкованих аркушів до гофрованого картону. Роль доказу: технічна перевірка; тип джерела: посібник з виробництва або пакувальної промисловості. Підтверджує: технічну точність хімічних речовин, що використовуються в ламінуванні. Примітка щодо сфери застосування: спеціально для клеїв на водній основі. ↩
«Літографічне ламінування», https://packlane.com/support/lithographic-lamination?srsltid=AfmBOopzBK2tOify4j2e-HIftSovvYYIRtrhSOHW-Yw0xyKIE7GcANhm. Встановлення галузевих стандартів полів для обрізу для літоламінування з метою зменшення механічного дрейфу та уникнення оголеного картону (блиску) на краях. Роль доказу: технічна специфікація; тип джерела: додрукарська підготовка або посібник з дизайну упаковки. Підтверджує: твердження, що для зсуву ламінування необхідні більші поля. Примітка про обсяг: спеціально для високоякісних брендованих мастер-коробок. ↩
«Літографічне ламінування», https://packlane.com/support/lithographic-lamination?srsltid=AfmBOordVNMTGlI1XL_RtSk9Qrnscfuhz-cUk24rIU7ARlfIBumT-6Zh. Авторитетний посібник з дизайну упаковки підтвердить, що обріз 0,5 дюйма є стандартною технічною вимогою для компенсації машинної різниці. Роль доказу: технічна специфікація; тип джерела: галузевий посібник. Підтримує: правильне вирівнювання друку. Примітка про сферу застосування: специфічно для ламінування великого формату. ↩
«Літоламінований мікрофлют – MM Group», https://mm.group/packaging/technologies/lamination/. Технічна виробнича документація пояснює механічну дисперсію або «дрейф», що виникає під час склеювання друкованих аркушів з гофрованим картоном. Роль доказу: валідація процесу; тип джерела: інженерний посібник. Підтверджує: вимогу щодо меж обрізу. Примітка про сферу застосування: стосується автоматизованих виробничих ліній. ↩
«Клеї для гофрованого картону», https://www.hotmelt.com/blogs/blog/corrugated-cardboard-glues?srsltid=AfmBOopnZzI_gbteQJQHJllClKHO0qTj0XAzKFxxypQB_nzsMnpQJNib. Паспорти безпеки матеріалів та технічні дані підтверджують роль клею ПВА у закріпленні друкованих вкладишів на картоні testliner під час літоламінування. Роль доказу: специфікація матеріалу; тип джерела: технічний паспорт. Підтримує: структурне склеювання брендованих коробок. Примітка про сферу застосування: зосереджено увагу на склеюванні на основі ПВА. ↩
«Вплив тиску тиснення на механічні властивості та м’якість…», https://pmc.ncbi.nlm.nih.gov/articles/PMC9228970/. Коротке пояснення того, як авторитетне зовнішнє джерело підтверджує це твердження. Роль доказу: Технічна перевірка; тип джерела: Керівництво з виробництва. Підтверджує: Механічний процес створення рельєфних текстур на папері. Примітка про сферу застосування: Стосується промислового тиснення на картоні. ↩
«Кроки процесу тиснення та дебосування – PopDisplay», https://popdisplay.me/steps-for-embossing-and-debossing-process/. Коротке пояснення того, як авторитетне зовнішнє джерело підтверджує це твердження. Роль доказу: Структурна перевірка; тип джерела: Посібник з пакувальної інженерії. Підтверджує: Ризик руйнування матеріалу, коли тиснення збігається зі структурними складками. Примітка щодо сфери застосування: Зосереджено увагу на втомі матеріалу в масовому виробництві. ↩
«Тиснення», https://mm.group/packaging/technologies/embossing/. Короткий опис галузевих стандартів для тиснення у заборонених зонах структурної упаковки для запобігання руйнуванню волокон. Роль доказів: технічна перевірка; тип джерела: довідник з інженерії упаковки. Підтверджує: конкретний просторовий зсув, необхідний для підтримки структурної цілісності. Примітка щодо сфери застосування: може змінюватися залежно від типу підкладки (GSM). ↩
«Вплив натягу волокна під час намотування нитки на …», https://pmc.ncbi.nlm.nih.gov/articles/PMC12349517/. Технічна перевірка використання покриттів або структур на полімерній основі для стабілізації целюлозних волокон у зонах упаковки з високими напруженнями. Роль доказу: технічний доказ; тип джерела: журнал з матеріалознавства. Підтверджує: метод, що використовується для усунення структурних розривів. Примітка щодо сфери застосування: застосовується до передових адитивних або хімічних обробок. ↩
«Вплив ультразвуку на результати тиснення на картоні», https://bioresources.cnr.ncsu.edu/resources/influence-of-ultrasound-on-embossing-results-for-cardboard/. Технічна документація щодо структурного проектування упаковки, що пояснює, як зміщення тиснення від складок запобігає розриву волокон. Роль доказів: технічна перевірка; тип джерела: інженерний довідник. Підтверджує: механічну цілісність тиснених складок. Примітка щодо сфери застосування: специфічно для картонних підкладок. ↩
«Металева матриця проти пластикової матриці – графічні штампи A & A», https://graphicdies.com/metal-matrix-vs-plastic-matrix/. Галузеві стандарти для інструментів для висікання, що описують використання полімерних матриць для регулювання натягу матеріалу. Роль доказів: технічна специфікація; тип джерела: керівництво по виробництву. Допоміжні матеріали: контроль натягу висікання. Примітка щодо сфери застосування: застосовується до виробництва упаковки великих обсягів. ↩
«Стовпи міцності: забезпечення структурної цілісності у вашому …», https://www.adamslitho.com/new-blog-1/the-pillars-of-strength-ensuring-structural-integrity-in-your-packaging-design. Професійні рекомендації з проектування, що детально описують реалізацію зон виключення в САПР для відокремлення косметичних елементів від несучих конструкцій. Роль доказів: перевірка найкращих практик; тип джерела: посібник з проектування. Допоміжні матеріали: ізоляція косметичних напружень. Примітка щодо сфери застосування: зосереджено на автоматизованих виробничих середовищах. ↩



