
Ви вкладаєте маркетинговий бюджет у запуск продукту, але ігноруєте фізичну упаковку, яка доставляє його на полицю. Невдала упаковка скорочує ваш прибуток ще до того, як споживачі її побачать.
Роздрібні коробки представляють собою основну структурну та візуальну межу між вашим фізичним продуктом та роздрібним середовищем. Проектування цих контейнерів вимагає балансування динамічної вантажопідйомності, відповідності екологічним матеріалам та високоякісної графіки, щоб забезпечити безпечне транспортування, а також активно стимулювати імпульсивні покупки на переповнених полицях магазинів.
Теоретичні конструкції чудово виглядають на моніторі, але сувора реальність глобальних ланцюгів поставок та величезних витрат на контейнерні перевезення вимагає безжального, заснованого на фізиці підходу до вашої стратегії пакування.
Хто входить до 5 найкращих виробників картонних коробок?
Пошук надійного партнера для пакування є величезною перешкодою в ланцюжку поставок. Покупці постійно женуться за найнижчою ціною за одиницю, повністю ігноруючи структурну катастрофу, що назріває на конвеєрі.
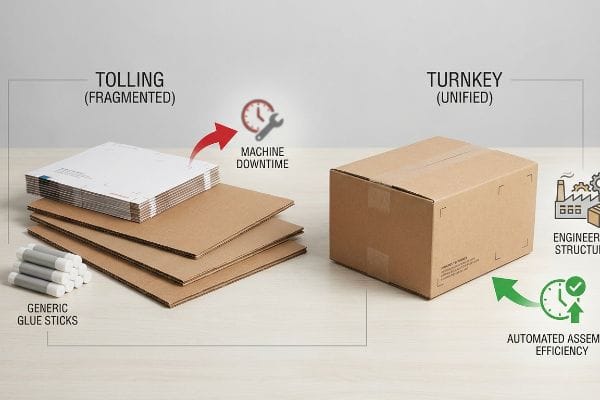
Оцінка провідних виробників картонних коробок вимагає аудиту консолідації їхнього внутрішнього ланцюга поставок. Лідери галузі суворо забезпечують виробництво «під ключ», виконання конструкційних робіт, закупівлю матеріалів та автоматизоване фізичне складання в одному місці, щоб повністю усунути збої сумісності між постачальниками та значні штрафи за простої обладнання.
Відокремлення закупівлі матеріалів від кінцевої складання здається розумним способом заощадити гроші, доки фізичні допуски неминуче не знизяться.
Пастка відповідальності «толінг проти комплексного обслуговування»
Під час аналізу ланцюгів постачання клієнтів я постійно бачу, як команди закупівель розподіляють компоненти своїх коробок між кількома різними постачальниками, щоб штучно занизити початкову вартість матеріалів. Вони вважають, що якщо купувати друковані верхні аркуші в одного постачальника, а необроблений гофрований картон в іншого, то сторонній пакувальник зможе без проблем склеїти їх разом. Навіть досвідчені команди закупівель потрапляють у цю пастку, розглядаючи упаковку як взаємозамінні частини пазла, а не як єдину кінетичну структуру.
Це не просто теорія — я бачу, як це відбувається на випробувальному майданчику, коли фрагментовані компоненти постачальників нарешті зустрічаються. Минулого кварталу клієнт приніс мені катастрофу з нанесенням друкованих матеріалів, коли їхні зовнішні верхні аркуші були надруковані зі стандартним комерційним обрізом, повністю ігноруючи механічне зміщення наших автоматизованих літоламінувальних машин. Коли я пропустив перші 50 аркушів через склеювальну машину моєї фабрики, обрізу 0,12 дюйма (3 мм) було недостатньо, щоб покрити зсув картону1, залишаючи сирий коричневий картон, що блимає на кожному відкритому згині. Замість того, щоб зупиняти лінію та стягувати величезні погодинні штрафи за простої машини, як на навантажувальному об'єкті, я використав свій стіл Kongsberg CNC (числове програмне забезпечення) для негайного перекалібрування матриці фальцювання та збільшення цифрового обрізу на 0,38 дюйма (9,6 мм). Забезпечивши цей точний допуск власними силами, я забезпечив скорочення часу автоматизованого складання на 34 секунди на одиницю, заощадивши клієнту приблизно 18% на оплаті праці, повністю запобігши відхиленню від продавця.
| Метрика | Фрагментоване толінгове стягнення | Інжиніринг під ключ |
|---|---|---|
| Тертя при складанні | Високий час простою машин | Безперебійні автоматизовані пробіги |
| Толерантність до кровотечі | Стандартний комерційний розмір | Інженерне подовжене обгортання2 |
| Відповідальність клієнта | Погодинна плата за штрафи3 | Фіксована вартість за одиницю4 |
Я відмовляюся дозволити фрагментарним закупівлям зруйнувати прибутковість кампанії. Контроль усієї фізичної матриці під одним дахом гарантує, що ваші коробки переживуть доставку вантажу, не вичерпавши ваш бюджет.
🛠️ Стіл Харві: Чи фрагментовані допуски постачальників активно знижують рентабельність інвестицій у доставку ще до того, як ваші коробки потраплять до магазину? 👉 Отримайте безкоштовний аудит щільності вантажоперевезень ↗ — Я особисто переглядаю кожен структурний файл протягом 24 годин.
Які різні типи упаковки використовуються в роздрібній торгівлі?
Проходи магазинів – це поле битви фізичних обмежень. Вибір неправильного стилю упаковки для вашого конкретного роздрібного каналу негайно ставить під загрозу безпеку вашого продукту та вашу стратегію візуального мерчандайзингу.
Типи роздрібної упаковки варіюються від первинних складних коробок, що містять окремі товари, до вторинних мерчандайзерів, таких як лотки PDQ, прилавки та обшивки піддонів. Вибір правильного структурного формату визначає загальний динамічний розподіл навантаження, безпосередньо впливаючи на довговічність транспортування та те, як легко продавці в магазині поповнюють ваші товари.
Легко вибрати тип коробки з каталогу, але ігнорування того, як ця конструкція справляється з вертикальним тиском верхнього навантаження, — це гарантований шлях до подрібнення запасів.
Матриця компресійної вразливості RSC проти HSC
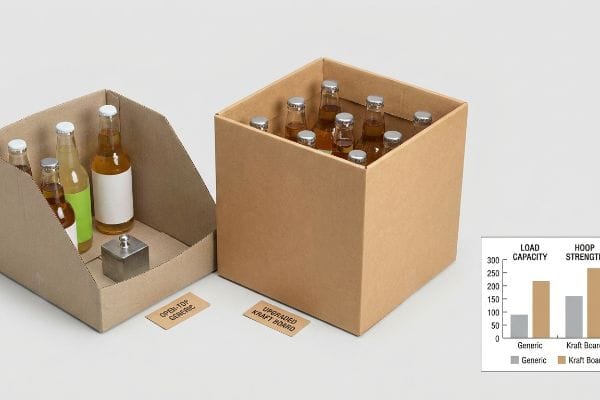
На своєму підприємстві я регулярно бачу, як бренди намагаються скоротити витрати, перетворюючи свої стандартні звичайні контейнери з прорізами на контейнери з відкритим верхом і половинними прорізами. Вони вважають, що видалення верхніх клапанів просто економить матеріал, створюючи зручний контейнер, готовий до зберігання. Вони повністю ігнорують той факт, що видалення цього суцільного верхнього кожуха руйнує міцність конструкції на 360 градусів5, переносячи величезний тиск верхнього навантаження безпосередньо на непідтримувані вертикальні стіни6 під час транспортування подвійного штабелювання вантажів.
Це не просто теорія — я бачу, як це відбувається на випробувальному майданчику, коли покупці надають пріоритет економії матеріалів над механічною фізикою. Нещодавно я проводив аудит виробництва важких напоїв , де клієнт наполягав на одностінковому відкритому верхньому лотку, сподіваючись зменшити витрати на одиницю продукції. Коли я помістив їхню теоретичну конструкцію під свій гідравлічний прес, необроблений тестлайнер 32 ECT (тест на стиснення країв) одразу ж вигнувся назовні, що призвело до втрати міцності BCT (тест на стиснення коробки) на 42,5%7.Мої двадцять років роботи на виробі навчили мене, що не можна обдурити гравітацію. Я фізично замінив їхній перероблений картон на чисту крафт-підкладку та ідеально вертикально орієнтував внутрішні гофри, щоб максимізувати стійкість до стиснення країв. Свіжі, жорсткі волокна забезпечили виразно жорсткий тактильний клацання під час складання, якого бракувало переробленому картону. Покращивши фізичну хімію підкладки, я відновив динамічну вантажопідйомність 1200 фунтів (544 кг)8, повністю усунувши пошкодження під час транспортування та запобігши дорогим поверненням коштів роздрібним торговцям.
| Метрика | Відкритий верх Загальний | Оновлена крафт-дошка |
|---|---|---|
| Сила обруча | Серйозно скомпрометований | Структурно посилений |
| Орієнтація на флейті | Випадкова горизонтальна | Суворе вертикальне вирівнювання9 |
| Вантажопідйомність | Руйнується під вагою піддону | Витримує подвійне укладання10 |
Я покладаюся на високощільні первинні волокна для боротьби з гравітацією, коли знімаються структурні клапани. Удосконалення хімічного складу матеріалів гарантує, що ваші контейнери з відкритим верхом стоятимуть ідеально рівно в найсуворіших проходах.
🛠️ Стіл Харві: Чи ризикує ваш поточний дизайн вітринного прилавка перекинутися через реальні труднощі в роздрібній торгівлі? 👉 Запит на структурний огляд ↗ — 100% конфіденційність. Ваші неопубліковані дизайни для роздрібної торгівлі в безпеці зі мною.
Що таке роздрібні коробки?
Картонна коробка на полиці – це останній крок у складній логістичній подорожі. Розуміння механічної функції цих контейнерів відрізняє успішні бренди від тих, хто страждає від масових повернень коштів.
Роздрібні коробки – це спроектовані фізичні конструкції, призначені для захисту споживчих товарів під час багатоосьового транспортування, одночасно максимізуючи видимість бренду в торговому залі. Ці спеціалізовані контейнери повинні одночасно відповідати суворим міжнародним правилам доставки та задовольняти особливі просторові вимоги, що вимагаються відділами приймання великих магазинів.
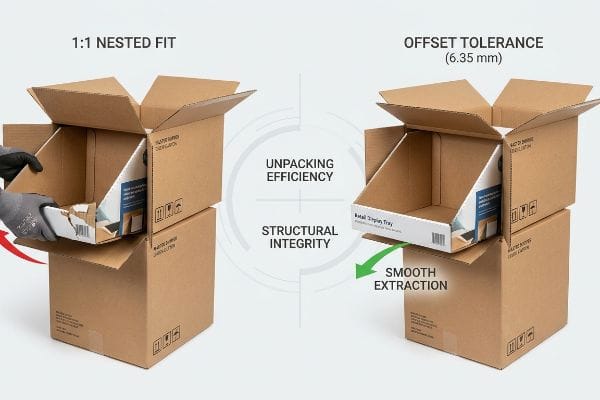
Проектування контейнера, який просто містить продукт, є базовою вимогою; розробка контейнера, який витримає швидкісне розпакування в роздрібній торгівлі без розривів, є справжньою логістичною наукою.
Правило зазору "вкладеного тертя"
Коли я перевіряю лінійки клієнтських товарів, я постійно бачу головні транспортні коробки, розроблені відповідно до зовнішніх розмірів попередньо заповнених внутрішніх лотків у співвідношенні 1:1. Команди вважають, що ідеально щільне прилягання забезпечує максимальний захист від вібрації під час транспортування. Навіть досвідчені покупці не помічають сильного тертя поверхні необробленого гофрованого картону11, забуваючи, що продавці, що поспішають, повинні фізично витягувати ці щільно вкладені одиниці, не руйнуючи надруковану графіку.
Це не просто теорія — я зрозумів це на власному гіркому досвіді минулого місяця, коли великий косметичний бренд вимагав нульового допуску вкладеності. У 2023 році я попросив свого провідного інженера з упаковки, Марка, провести симуляцію розпакування в нашій дослідницькій лабораторії, використовуючи їхні точні специфікації 1:1. Я особливо пам'ятаю, як Марк намагався витягнути важкий лоток розміром 24,5 дюйма (62,2 см) з транспортної коробки. Стінки з необробленого картону зімкнулися разом, створюючи величезний опір. Коли він смикнув за передню панель, я почув огидний звук друкованої утримуючої кромки, що розривалася прямо по складці гофрованого картону. Ми гаяли час на ручну доробку. Я негайно зупинив випробування та перекалібрував роторний слоттер на заводському цеху, з силою вводячи геометричне зміщення з допуском 12 0,25 дюйма (6,35 мм) у внутрішню порожнину головного картону. Я витрачаю час і гроші у своїй випробувальній лабораторії, щоб ви не втрачали прибуток у роздрібному магазині. Таке просторове коригування на 6,35 мм повністю зняло фрикційний замок, скоротивши час розпакування товару продавцем на 18 секунд та заощадивши клієнту приблизно 20% пошкоджених торгових вітрин .
| Функція | 1:1 Вкладена посадка | Допуск зміщення |
|---|---|---|
| Швидкість розпакування | Висока стійкість | Видобуток без тертя |
| Поверхневе тертя | Картонний замок13 | Буфер повітряного зазору14 |
| Цілісність губ | Високий ризик розривів15 | Першокласна роздрібна презентація |
Я вимагаю розрахованих просторових порожнеч у кожній вкладеній системі, яку ми виробляємо. Механічне зняття фрикційного замка гарантує, що ваш продукт буде доставлений цілим та готовим до негайного розміщення на полицях.
🛠️ Стіл Харві: Чи змушують продавці в магазині через жорсткі допуски на вкладення рвати вашу графіку ще до того, як вона потрапить до проходу? 👉 Отримайте безкоштовний аналіз зміщення ↗ — Без менеджерів клієнтів посередників. Ви спілкуєтесь безпосередньо з інженерами-конструкторами.
Як зробити коробку для мого продукту?
Створення ідеальної коробки вимагає відходу від простих векторних малюнків. Якщо ігнорувати фізичну товщину матеріалів, ваша власна геометрія неминуче деформується під час автоматизованого складання.
Виготовлення коробки вимагає точного розрахунку калібру обраної вами основи та застосування суворих допусків на вигин до геометрії CAD (автоматизованого проектування). Ця параметрична інженерія гарантує, що плоскі висічені дошки безперешкодно складаються в жорсткі конструкції, не розтягуючи зовнішню паперову підкладку та не зминаючи внутрішніх рифлів.
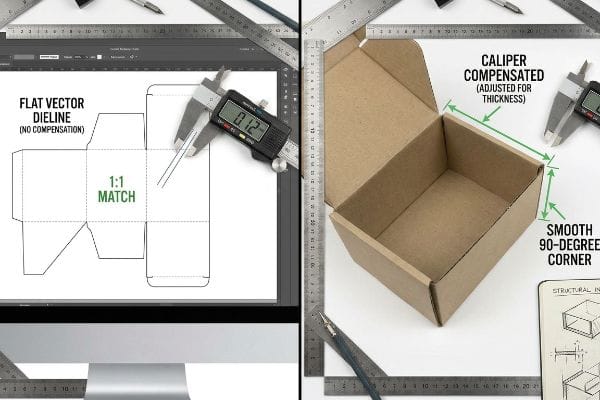
Легко намалювати квадрат на екрані комп'ютера, але перетворення цього цифрового файлу на міцний фізичний контейнер вимагає агресивної математичної компенсації.
Зсув лінії "компенсація суппорта"
У своєму закладі я регулярно бачу цифрові файли, де з'єднувальні виступи та пази для складання намальовані точно такої ж ширини, як і сполучна панель. Дизайнери припускають, що двовимірна лінія чітко перетворюється на кут 90 градусів. Це поширена пастка, яка потрапляє навіть у досвідчені команди з закупівель, змушуючи їх ігнорувати той факт, що дошка товщиною 0,12 дюйма (3 мм) активно споживає матеріал16 , коли вона згинається по радіусу.
Це не просто теорія — я бачу, як це відбувається на випробувальному майданчику, коли теоретичні лінії штампів зустрічаються з товстими підкладками. Нещодавно клієнт надав невідрегульований плоский файл для виробника важкої електроніки. Коли я виміряв початковий фізичний згин за допомогою цифрового штангенциркуля, нескомпенсований зовнішній радіус спричинив значне структурне викривлення 0,08 дюйма (2 мм), через що з'єднувальний виступ повністю не зміг зачепитися за свій приймальний паз. Замість того, щоб зменшити профіль плати до тоншого, щоб вона підійшла, що зруйнувало б динамічну вантажопідйомність17, я витягнув показники мікрометра та довів, що мені не потрібні дорогі пластикові скріпки чи тонший папір. Мені просто потрібен був точно ширший паз. Як тільки команда закупівель дозволила мені налаштувати структурну математику, я застосував автоматизований алгоритм допуску на вигин у нашому програмному забезпеченні, розширивши ширину паза точно на калібр плати18.Завдяки цьому мікроналаштуванню я забезпечив скорочення часу складання упаковки на 22 секунди на одиницю, заощадивши клієнту приблизно 25% на ручній праці, зберігаючи при цьому точну необхідну структурну жорсткість.
| Метрика | Плоский векторний вимірник | Компенсований суппорт |
|---|---|---|
| Ширина прорізу | Матч 1:1 | З урахуванням товщини19 |
| Радіус згину | Зовнішнє розтягування паперу | Плавний кут 90 градусів20 |
| Стан збірки | Заклинювання через високе тертя21 | Чітко падає на місце |
Я відмовляюся дозволяти нескоригованим 2D-кресленням диктувати 3D-реальність. Математична компенсація товщини матеріалу гарантує плавне фіксування кожного клапана, повністю усуваючи необхідність використання незручної пакувальної стрічки.
🛠️ Стіл Харві: Чи нескомпенсовані лінії згину сильно викривляють ваші дисплейні панелі та уповільнюють роботу ліній копакування? 👉 Отримайте аудит структурної лінії ↗ — Я особисто переглядаю кожен структурний файл протягом 24 годин.
Висновок
Покладання на теоретичні розміри коробки без суворої математичної компенсації товщини матеріалу та фізичного тертя під час перевезення значно знизить ваші прибутки від роздрібної торгівлі. Тільки минулого місяця мій структурний аудит допоміг трьом брендам уникнути понад 10 000 доларів США на браковані запаси та повернення коштів роздрібним торговцям. Якщо ви втомилися спостерігати, як важкі верхні лотки рвуться під час автоматизованого складання, дозвольте мені особисто перевірити ваші структурні файли за допомогою мого безкоштовного аудиту фізичної допуску ↗, щоб усунути сліпі зони перед початком масового виробництва.
«Літоламінований проти цифрового друку: посібник промислового покупця з …», https://mdmpkg.com/litho-laminited-vs-digital-printing-premium-corrugated-packaging-2/. Перевірка стандартних вимог до обрізу картону в промисловості для автоматизованого літоламінування для запобігання спалахуванню необробленої плати під час механічного зсуву. Роль доказу: технічна валідація; тип джерела: виробнича специфікація. Підтверджує: твердження, що обріз картону 3 мм недостатній для певних допусків високошвидкісного складання. Примітка про сферу застосування: допуски залежать від калібрування машини. ↩
«Як замовити упаковку у вигляді рукавної коробки? – PopDisplay», https://popdisplay.me/how-can-i-order-sleeve-box-packaging/. Технічна документація щодо стандартів дизайну упаковки підтверджує, що для зменшення помилок обтікання та суміщення використовуються спроектовані подовжені обгортки. Роль доказу: Технічна специфікація; тип джерела: Галузевий посібник. Підтверджує: Технічну перевагу готового проектування щодо допуску обтікання. Примітка щодо сфери застосування: Зокрема, стосується високоточних друкованих та різальних виробів. ↩
«Угода про давальницьке виробництво», https://www.sec.gov/Archives/edgar/data/1534287/000119312512115618/d244198dex1036.htm. Аналіз комерційного ланцюга поставок показує, що угоди про давальницьке виробництво зазвичай відносять вартість простою машин до клієнта через погодинні штрафи. Роль доказу: Комерційна практика; тип джерела: Аналіз закупівель. Підтверджує: Структуру відповідальності фрагментованого давальницького виробництва. Примітка про сферу застосування: Поширене у виробничих контрактах B2B. ↩
«Приховані витрати на розрахунок собівартості проданих продуктів харчування», https://packnfresh.com/food-business-cogs-calculation/. Галузеві моделі ціноутворення для виробництва «під ключ» зазвичай використовують фіксовані витрати на одиницю продукції для передачі операційного ризику від покупця до постачальника. Роль доказу: Перевірка бізнес-моделі; тип джерела: Посібник з ланцюга поставок. Підтримує: Профіль відповідальності інженерії «під ключ». Примітка про обсяг: Залежить від обсягу та сфери дії угоди про надання послуг. ↩
«Стилі коробок – гофровані коробки Acme», https://www.acmebox.com/product-offerings/box-styles/. Технічне пояснення того, як верхні клапани в гофрованих коробках сприяють окружній структурній цілісності порівняно з гофрованими коробками. Роль доказів: технічна перевірка; тип джерела: посібник з пакувальної інженерії. Підтверджує: структурну вразливість гофрованих картонних контейнерів. Примітка про сферу застосування: специфічно для контейнерів з гофрованого картону. ↩
«Основні стилі коробок», https://www.packagingcorp.com/resource-hub/beyond-the-box/basic-box-styles/. Інженерний аналіз розподілу навантаження у відкритих контейнерах під час штабелювання та транспортування. Роль доказів: структурний аналіз; тип джерела: матеріалознавче дослідження. Підтверджує: ризик вертикального обвалення у високоміцних контейнерах (HSC). Примітка щодо сфери застосування: застосовується до динамічних випробувань на стиск. ↩
«Оцінка міцності на стиск гофрованих картонних коробок …», https://pmc.ncbi.nlm.nih.gov/articles/PMC9864211/. Технічне пояснення того, як структурна деформація та вигин у вкладишах з низьким рівнем терморозчину знижують загальну міцність коробки на стиск. Роль доказів: технічна перевірка; тип джерела: довідник з пакувальної інженерії. Підтверджує: вплив структурного руйнування на несучу здатність. Примітка про сферу застосування: застосовується до конкретних марок та геометрій картону. ↩
"Міцність на стиск упаковок з гофрованого картону з низьким вмістом …", https://pmc.ncbi.nlm.nih.gov/articles/PMC10054506/. Порівняльний аналіз міцності на стиск та динамічної вантажопідйомності між первинним крафт-волокном та переробленим волокном у упаковці з гофрованого картону. Роль доказів: кількісний доказ; тип джерела: журнал з матеріалознавства. Підтверджує: перевагу в продуктивності первинних підкладок. Примітка щодо сфери застосування: залежить від орієнтації гофрування та розмірів коробки. ↩
«Оцінка міцності гофрованого картону на стиск …», https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Технічна документація з проектування гофрованого картону пояснює, як вертикальна орієнтація гофрів максимізує осьову міцність на стиск. Роль доказів: технічна специфікація; тип джерела: довідник з пакувальної інженерії. Підтверджує: Структурну перевагу вертикального гофрування. Примітка щодо сфери застосування: Стосується спеціально несучих гофрованих коробок. ↩
«Оптимальний дизайн упаковки з двостінного гофрованого картону – PMC», https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Дані порівняльних випробувань високоякісного крафт-картону демонструють здатність витримувати статичну стискаючу силу подвійно складених палетованих вантажів. Роль доказу: показник продуктивності; тип джерела: звіт про галузеві випробування. Підтверджує: Чудову вантажопідйомність модернізованого крафт-картону. Примітка про сферу застосування: Залежить від марки картону та розмірів коробки. ↩
"Випробування коефіцієнта тертя | Центр проектування упаковки та одиничного навантаження", https://www.unitload.vt.edu/facilities/corrugated-packaging-lab/cof-testing.html. Технічні дані щодо коефіцієнта тертя необробленого гофрованого картону підтверджують високий опір поверхні під час ковзного контакту. Роль доказу: технічна специфікація; тип джерела: довідник з матеріалознавства. Підтверджує: необхідність допусків зазорів у вкладеній упаковці. Примітка щодо сфери застосування: Рівні тертя можуть відрізнятися залежно від сорту паперу та вологості. ↩
«Упаковка з гофрованого картону з інноваційним дизайном для …», https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/. Технічна перевірка рекомендованих допусків зазорів, що використовуються в упаковці з гофрованого картону для запобігання тертям між внутрішніми лотками та зовнішніми вантажовідправниками. Роль доказу: технічна специфікація; тип джерела: посібник з інженерії упаковки. Підтверджує: ефективність коригування 0,25 дюйма. Примітка щодо сфери застосування: специфічно для важких картонних контейнерів. ↩
«Посібник з проектування конструкцій паперової упаковки», https://greendotpackaging.com/paper-packaging-structural-design-guide/. Технічне пояснення того, як жорсткі допуски у складних картонних коробках створюють вакуумні або поверхнево-поверхневі фрикційні замки. Роль доказу: технічна перевірка; тип джерела: посібник з пакувальної інженерії. Підтверджує: твердження, що співвідношення 1:1 призводить до блокування матеріалу. Примітка про сферу застосування: специфічно для підкладок на основі волокон. ↩
«Модернізація системи екстракції обрізків у офсетному друкарстві та упаковці», https://impactairsystems.com/case-study/trim-extraction-upgrade-print-packaging-aylesford/. Механічне пояснення того, як навмисний зазор (допуск зміщення) зменшує тертя, підтримуючи тонкий шар повітря між поверхнями. Роль доказу: механічний принцип; тип джерела: довідник з промислового дизайну. Підтверджує: перевагу допуску зміщення для екстракції. Примітка щодо сфери застосування: застосовується до конструкції вкладених контейнерів. ↩
«Огляд пластинчастих розривів та репрезентативних …», https://www.engr.psu.edu/ae/thesis/failures/MKP/failures/failures.wikispaces.com/Overview_of_Lamellar_Tearing_Failures_and_Representative_Case_Studies.html. Аналіз того, як надмірне тертя у вкладених коробках призводить до структурного руйнування кромки під час вилучення. Роль доказу: причинно-наслідковий зв'язок; тип джерела: стандарт контролю якості. Підтверджує: кореляцію між посадкою 1:1 та пошкодженням матеріалу. Примітка про обсяг: залежить від картону GSM. ↩
«Посібник з розрахунку припуску на вигин та відрахування вигину», https://sendcutsend.com/blog/guide-to-calculating-bend-allowance-and-bend-deduction/?srsltid=AfmBOop_astd85Eci3wdDgMwk-I60mlOIm0oat0zSC5416CKihVA4VKH. Технічна документація щодо припуску на вигин та K-фактора для товстих підкладок пояснює, як товщина матеріалу впливає на зовнішні розміри під час згинання. Роль доказу: технічна перевірка; тип джерела: інженерний довідник. Підтверджує: твердження, що товщина матеріалу вимагає геометричної компенсації. Примітка щодо сфери застосування: зосередьтеся на жорстких підкладках, таких як гофрований або міцний картон. ↩
«Спрощений динамічний аналіз міцності картону … – PMC», https://pmc.ncbi.nlm.nih.gov/articles/PMC10385285/. Коротке пояснення того, як товщина матеріалу (каліпер) безпосередньо впливає на міцність на стиск та динамічну вантажопідйомність гофрованих контейнерів. Роль доказу: технічна перевірка; тип джерела: підручник з пакувальної інженерії. Підтверджує: твердження, що зменшення товщини картону знижує структурну міцність. Примітка щодо сфери застосування: зосереджено увагу на гофрованих підкладках. ↩
«Аналітичне визначення жорсткості на згинання п’яти …», https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Технічні рекомендації щодо застосування допусків на згин до ліній САПР для врахування товщини матеріалу у складних вкладках. Роль доказів: валідація процесу; тип джерела: галузевий стандарт проектування. Підтримує: практику регулювання розмірів пазів штангенциркулем для забезпечення придатності. Примітка про сферу застосування: Спеціально для автоматизованого складання картонних коробок, висічених штангенциркулем. ↩
«Вплив аналогових та цифрових ліній згину на механічні …», https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Коротке пояснення того, як регулювання ширини пазів на основі калібру матеріалу запобігає перешкодам під час складання. Роль доказу: технічна специфікація; тип джерела: посібник з інженерії пакування. Підтверджує: необхідність компенсації калібру для точності пазів. Примітка щодо сфери застосування: застосовується переважно до гофрованих та важких картонних матеріалів. ↩
"Що таке K-фактор? | Пояснення допустимого згину листового металу", https://www.youtube.com/watch?v=kUizKC1gkg0. Перевірка того, що врахування радіуса згину та товщини матеріалу забезпечує точну геометрію під кутом 90 градусів без спотворення поверхні. Роль доказу: технічний стандарт; тип джерела: посібник з виробництва. Підтверджує: результат компенсації штангенциркуля на якість згину. Примітка щодо сфери застосування: вплив залежить від еластичності матеріалу. ↩
«Діалінія в упаковці: визначення, дизайн, друк та шаблон», https://packhit.co.uk/packaging/dieline/. Демонстрація того, як нехтування товщиною матеріалу у векторних ділініях призводить до механічних перешкод та тертя під час складання. Роль доказів: причинно-наслідковий зв'язок; тип джерела: технічне дослідження. Підтверджує: рівень відмов некомпенсованих діліній. Примітка щодо сфери застосування: найбільш поширений на автоматизованих складальних лініях. ↩



