Fabrika üretim süreçleri hakkında tahmin yürütmeyi bırakın. Dijital tasarımlardan devasa fiziksel üretime geçildiğinde, hayatta kalmanızı belirleyen şey üretim sürecidir.
Özel bir kutu üretimi, ham oluklu mukavva levhaları bitmiş perakende yapılarına dönüştüren çok aşamalı bir endüstriyel süreçtir. Bu süreç, bilgisayar destekli tasarım (CAD) yapısal mühendisliği, hassas kalıp kesimi, ofset litografik baskı ve zorlu ışık koşullarında yük taşıma bütünlüğünü ve görsel tutarlılığı garanti etmek için özel yapıştırıcı kullanımını gerektirir.
Ancak ağır makineler çalışmaya başladığında teoriyi bilmek yeterli olmuyor.
Özel yapım bir kutunun maliyeti ne kadar?
İlk teklifte belirtilen fiyat, nadiren ödeyeceğiniz nihai fatura olur.
Özel yapım bir kutunun maliyeti, sipariş hacmine, karton kalitesine ve baskı yöntemlerine bağlı olarak büyük ölçüde değişmektedir. Çoğu alıcı, teorik malzeme giderlerini hesaplarken, makine kurulum süresi, kalıp ücretleri ve parçalı tedarik zinciri lojistiğinin kaçınılmaz olarak nihai faturayı şişiren gizli maliyetlerini tamamen göz ardı eder.
Ancak bir elektronik tabloda teorik birim fiyatı hesaplamak, montaj hattı durduğunda hiçbir anlam ifade etmez.
Parçalı Tedarikin Gizli Cezaları
Tecrübeli tedarik ekipleri bile, parçalı bir tedarik modeli aracılığıyla birim maliyetlerini yapay olarak düşürmeye çalışırlar. Ham oluklu mukavva bileşenlerini bir tedarikçiden satın alıp, montaj için ayrı bir sözleşmeli paketleyiciye göndermenin, anahtar teslimi fabrika fiyatından matematiksel olarak daha iyi olacağını varsayarlar. Bu kopuk yaklaşım, karmaşık 3 boyutlu yapıları basit, birbirinin yerine geçebilen ürünler olarak ele alır ve sorunsuz bir tedarik süreci için gerekli mekanik toleransları tamamen göz ardı eder¹ .
Gerçek perakende operasyonlarında, bu parçalı yöntem sıklıkla kar marjlarını yok eder. Genel ham levhalar, boyutsal olarak tam uyumlu olmayan bir şekilde fason üretim yapan bir firmaya ulaştığında, fiziksel uyumsuzluk kaçınılmaz olarak montajda ciddi yavaşlamalara² ve pahalı saatlik işçilik cezalarına neden olur. Malzeme tedarikini ve fiziksel montajı tek bir güvenilir tedarikçi³ altında birleştirerek,markalar ham madde üzerinde sıkı kalite kontrolü sağlar, teslimat sürelerini önemli ölçüde kısaltır ve projenin karlılığını güvence altına alır.
| Tedarik Zinciri Hatası | Perakende Tedarik Sorununa Çözüm | Finansal yatırım getirisi |
|---|---|---|
| Uyumsuz malzeme kaynakları | Anahtar teslim konsolidasyon | Arıza sürelerine bağlı ücretleri ortadan kaldırır4 |
| Ayrık yapısal toleranslar | Tek çatı kalite kontrolü | Montaj süresi %355 |
| Öngörülemeyen geçiş ücreti işçiliği | Birim başına sabit montaj | Proje kar marjını güvence altına alır |
Sadece fason üretim yapan bir firmanın gecikme ücretleri nedeniyle kar marjınızı kaybetmemek için ayrı ayrı bileşenler için fiyat teklifi vermeyi bırakın. Üretim sürecinin tamamını kontrol altına almak, nihai birim maliyetinizin hesap tablonuzla gerçekten eşleşmesini garanti etmenin tek yoludur.
🛠️ Harvey'nin Masası: Mevcut malzeme tedarikçileriniz, montaj faturalarınıza makine arıza sürelerinden kaynaklanan yükümlülükleri gizlice mi yansıtıyor? 👉 Malzeme Listesi Konsolidasyon Denetimi Talep Edin ↗ — Her yapısal dosyayı 24 saat içinde şahsen inceliyorum.
Özel tasarım kutu nasıl yaptırılır?
Dijital bir kavramdan fiziksel seri üretime geçmek, acımasız bir matematiksel disiplin gerektirir.
Özel bir kutu yaptırmak, vektör grafiklerinin son halini almayı ve mühendislik ürünü bir kalıp şablonu oluşturmayı gerektirir. Bu ana şablon, otomatik makinelerin ham oluklu mukavvayı tam olarak nerede basacağını, keseceğini ve katlayacağını belirleyerek projeyi dijital bir maketten yapısal olarak uygulanabilir fiziksel bir ürüne dönüştürür.
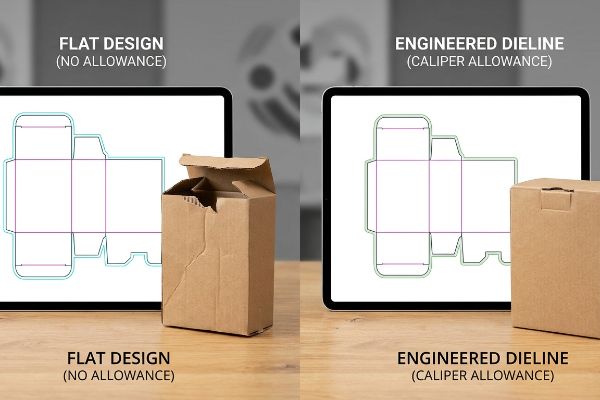
Ancak kağıdın fiziksel kalınlığını göz ardı ettiğinizde, vektörleri ekrana çizmek tehlikelidir.
Düz Kalıp Hatlarında Kaliper Payı Tuzağı
Yaratıcı ajanslar sıklıkla, birbirine kenetlenen tırnakların ve katlama yuvalarının, eşleşen panel ile tam olarak aynı genişlikte çizildiği düz vektör çizimleri sunarlar. Oluklu mukavvayı standart iki boyutlu bir dijital kağıt gibi ele alırlar ve ağır B-flüt veya E-flüt malzemenin.Bunu yaparak, tasarımcılar güzel dijital tasarımlarının sorunsuz bir şekilde işlevsel perakende ambalajına dönüşeceğini yanlışlıkla varsayarlar.
Gerçek dünya montaj ortamında, bu eksik boyutsal tolerans, anında operasyonel arızalara neden olur. Kalın karton doksan derece katlandığında, dış yarıçap fiziksel olarak malzeme tüketir 7 ; bu da aynı yuva genişliğine sahip tırnakların takıldığında acı verici bir şekilde bükülmesine neden olur. Her katlama çizgisine 8 hassas bir matematiksel bükülme payı uygulamak , bu sinir bozucu gecikmeleri önler ve kritik perakende lansmanınız sırasında manuel işçilik maliyetlerini büyük ölçüde azaltan sorunsuz bir montaj deneyimi yaratır.
| Tasarım Kör Noktası | Yapısal Düzeltme | Operasyonel Yatırım Getirisi (ROI) |
|---|---|---|
| Tam eşleşen yuva genişlikleri | Parametrik yuva genişletme9 | Montaj sırasında yırtılmayı önler |
| Malzeme ölçüm aleti göz ardı edildi | Matematiksel bükülme payı10 | Manuel iş gücü süresini azaltır |
| Katı 2 boyutlu vektör düzenleri | Doğru 3 boyutlu simülasyon | Prototip üzerinde yeniden çalışma ihtiyacını ortadan kaldırır |
Yapısal kalınlığı göz ardı eden düz grafik dosyalarını asla kabul etmeyin. Grafik tasarımcınız dış katlama yarıçapını hesaplamayı başaramazsa, kesim masasına ulaşmadan önce kalıp çizgilerinizin matematiksel olarak yeniden oluşturulması gerekir.
🛠️ Harvey'nin Masası: Kilitli bağlantı parçalarınız için spesifik malzeme tüketim yarıçapını matematiksel olarak hesapladınız mı? 👉 Kalıp Hattı Tolerans Denetiminizi Talep Edin ↗ — %100 gizli. Yayınlanmamış perakende tasarımlarınız benimle güvende.
Hastanelerde karton kullanımına neden izin verilmiyor?
Ameliyathaneler ve perakende satış alanları tamamen farklı fizik ve biyoloji yasalarına göre işler.
Hastanelerde karton kullanımına izin verilmemesinin başlıca nedeni, ham kağıt liflerinin mikroskobik toz parçacıklarını aktif olarak yaymasıdır. Oluklu mukavva ambalajlar, nemi, bakterileri ve mantar sporlarını barındıran gözenekli bir sünger görevi görür; bu da yapısal olarak dezenfekte edilmesini imkansız hale getirir ve steril tıbbi ortamlar veya cerrahi malzeme tedarik zincirleri için son derece tehlikelidir.
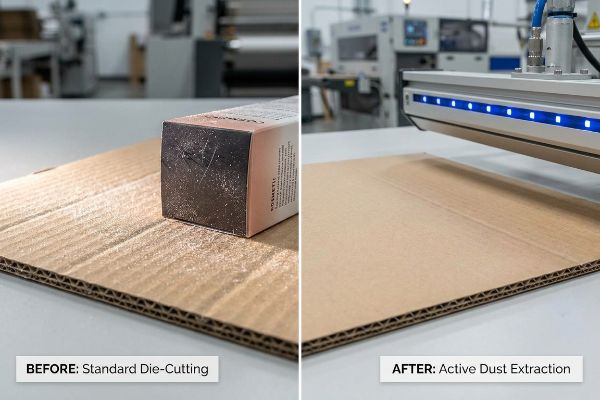
Ancak ham kağıt kontaminasyonunun ciddi sonuçlarını deneyimlemek için ameliyathane ortamına ihtiyacınız yok.
Üretim Hattında Oluklu Karton Tozunun Görünmez Tehdidi
Birçok tüketici elektroniği ve kozmetik markası, standart oluklu mukavvanın inanılmaz derecede kirli bir malzeme olduğunun farkında değil. Yeni basılmış bir kutunun mükemmel derecede temiz olduğunu varsayıyorlar ve kalıp kesme işleminin mekanik gerçekliğini göz ardı ediyorlar. Çelik kalıplar kalın testliner'ı deldiğinde, ürün ambalajına statik olarak yapışan büyük miktarda mikroskobik selüloz tozu 11 üretirler
Bu sadece teori değil; bunu fabrikada acı bir şekilde öğrendim. 2021'de, baş ambalaj mühendisim Mark'tan, özel bir vakum emme sistemi kullanmadan, standart yüksek hızlı kalıp kesme yöntemiyle büyük bir parti yüksek parlaklıkta kozmetik teşhir standı üretmesini istedim. Vakum hazırlığını atlayarak zamandan tasarruf edebileceğimizi düşündüm. Üç gün sonra Kalite Güvence (KG) laboratuvarında, yeni lamine edilmiş bir başlık kartının üzerinde baş parmağımı gezdirdim ve Spot UV markalamasının hemen üzerinde sıkışmış, tozlu, aşındırıcı oluklu mukavva tozunu hissettim. Sürtünme, tüm partide mikro çiziklere neden oluyordu. Döner kalıp kesme makinesini hemen durdurdum ve gürültülü, çalışan makine üzerinde hızlı bir mekanik kalibrasyon gerçekleştirdim. Özellikle sıyırma istasyonuna yönelik hedefli vakum emme başlıkları ve yüksek basınçlı hava bıçakları takarak, istiflemeden önce partikülleri levhalardan şiddetle üfledim. Bu agresif makine kalibrasyonu, ortamdaki lif dökülmesini tamamen ortadan kaldırdı, KG ret oranımızı %98 düşürdü ve müşterinin perakende rafındaki üstün görsel değerini korudu.
| Kirlilik Kaynağı | Makine Kalibrasyonu | Kalite Kontrol Yatırım Getirisi (ROI) |
|---|---|---|
| Çelik kural kalıbı kesme | Yüksek basınçlı hava bıçakları | Mikro çizikleri ortadan kaldırır |
| Statik toz yapışması12 | Vakum emme davlumbazları | Kalite kontrol redlerini %98 oranında azaltır13 |
| Ortam lif dökülmesi14 | İzole edilmiş soyma istasyonları | Üstün kaliteli yüzeyleri korur |
Yüksek kaliteli perakende ürünlerinde oluşan baskı kalitesini bozan, kağıt tozunun mekanik kaynaktan kontrol edilmesi, fiziksel işlemlere dayanacak ve çizilmeyen üstün baskı kalitesi istiyorsanız olmazsa olmazdır.
🛠️ Harvey'nin Masası: Mevcut tedarikçiniz, kalıp kesme hatlarında aktif hava bıçağı emme sistemine sahip mi? 👉 Fabrika Katı Kalite Kontrol Denetimi Talep Edin ↗ — Arada hesap yöneticisi yok. Doğrudan yapı mühendisleriyle görüşüyorsunuz.
Kutular nasıl üretilir?
Mürekkebi bir kağıt yaprağına bastırmak, mücadelenin sadece %10'udur.
Kutular, ham oluklu mukavvaların ağır endüstriyel makinelerden geçirilmesiyle üretilir; bu makinelerde mukavvalar baskı, laminasyon, katlama ve kalıp kesme işlemlerinden geçirilir. Yüksek hızlı flekso baskı makineleri mürekkebi doğrudan liflere uygular veya hassas litografik laminasyon işlemleri, sıvı yapıştırıcılar ve mekanik basınç kullanarak yüksek çözünürlüklü üst tabakaları oluklara monte eder.
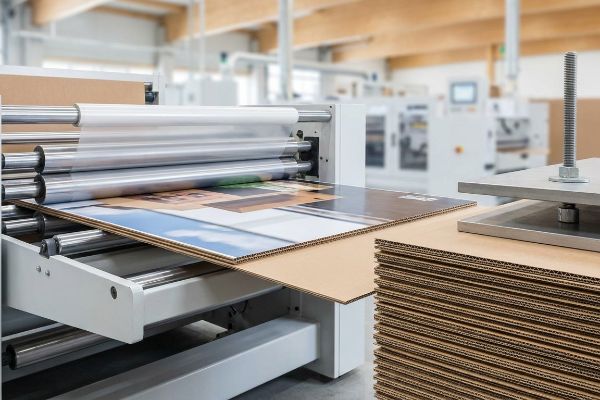
Ancak ıslak kimyayı kuru kağıtla temas ettirdiğiniz anda, fizik kuralları düşmanca bir hal alır.
Litografi-Laminasyonun Kimyasal Çarpıklığı
Yaratıcı ekipler, yüksek kaliteli baskılı bir üst tabakanın sert oluklu mukavvaya monte edilmesinin mükemmel düz bir yapı ile sonuçlanacağını beklerler. Litografi-laminasyon işleminin uçucu kimyasal gerçekliğini göz ardı ederler. Bu işlem, su bazlı Polivinil Asetat (PVA) yapıştırıcıya15ve bu ıslak yapıştırıcı geniş, gözenekli yüzey alanlarına yayıldığında, kağıdın hücresel yapısını agresif bir şekilde değiştirir16.
Bu sadece teori değil; fabrika ortam koşulları değiştiğinde test alanında da bununla karşılaşıyorum. Yakın zamanda, 152 cm yüksekliğindeki yan panellerin ve kürleme yığınlarını fiziksel olarak inceledim. Eğilmiş bir panelin üst tabakasını kopardım ve su bazlı tutkalın düzensiz kuruduğu yerde nemli, sert bir gerilim hissettim. Paneller, devasa patates cipsleri gibi içe doğru bükülüyordu. Standart varsayım, bağı güçlendirmek için daha fazla yapıştırıcı eklemekti, ancak bunun sadece nem yükünü artıracağını17.Bunun yerine, aşırı tasarlanmış tutkal hacmini çıkardım ve sıkı bir kürleme ağırlığı protokolü uyguladım. Laminasyon silindirlerini, son derece hassas, mikro ince bir PVA tabakası sermek üzere yeniden kalibre ettim ve kimyasal olarak düz bir kürleme sağlamak için ıslak levhaları hemen 24 saat boyunca tam ölü ağırlık basınç plakalarının18. Bu acımasız, veriye dayalı düzeltme, yüzey gerilimini tamamen nötralize ederek yapısal eğilmeyi ortadan kaldırdı ve devasa yan panellerin mükemmel bir şekilde dik durmasını sağladı; bu da büyük perakendecilerin maliyetli retlerini önledi.
| Üretim Hatası | Kimya Kalibrasyonu | Lojistik Yatırım Getirisi |
|---|---|---|
| Kontrolsüz nem yükü | Mikro ince PVA ölçümleme19 | Yüzeydeki eğilmeyi ortadan kaldırır |
| Açık havada yapıştırıcı kurutma | 24 saatlik ölü ağırlık tedavisi20 | Dikey dengeyi sağlar |
| Dengesiz panel gerilimi | Çift katmanlı arka kaplama ilavesi21 | Perakendecilerin geri ödeme taleplerini önler |
Kontrolsüz nem dinamiklerinin yüksek teşhir standlarınızı devrilmeye mahkum hale getirmesine izin vermeyeceğim. Laminasyonun ıslak kimyasına hakim olmak, ağır hizmet tipi yapılarınızın koridorda gerçekten dik durmasını sağlamanın tek yoludur.
🛠️ Harvey'nin Masası: Büyük düz panelleriniz, kontrolsüz PVA kürleme gerilimi nedeniyle içe doğru mu eğiliyor? 👉 Laminasyon Süreci İncelemesi Alın ↗ — Her yapısal dosyayı 24 saat içinde şahsen inceliyorum.
Çözüm
Islak kimyasalları göz ardı eden bir tedarikçi seçebilirsiniz, ancak kontrolsüz PVA yapıştırıcısı 60 inç (152 cm) boyutundaki devasa yan panellerinizi patates cipsi gibi yamulttuğunda, perakendecilerin anında reddetmesine ve kampanyanın kar marjının tamamen yok olmasına neden olur. Bu mühendislik incelemesi, üretimden önce büyük bir ulusal lansman için ölümcül bir 2 mm tolerans hatasını yakın zamanda tespit etti. Pazarlama bütçenizi istikrarsız teşhir ürünlerine harcamayı bırakın ve bir sonraki perakende lansmanınızı şahsen benim tasarlamama izin verin ↗ .
"Deliklerin Taşıma Kapasitesi Üzerindeki Etkisinin İncelenmesi…", https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. [Oluklu mukavva ambalaj için teknik üretim standartları, farklı tedarikçiler arasındaki karton kalınlığı ve kesim hassasiyetindeki farklılıkların montaj hatalarına nasıl neden olabileceğini belirtir]. Kanıt rolü: teknik gerekçe; kaynak türü: endüstri teknik kılavuzu. Desteklediği: birbirinden bağımsız tedarikin kritik uyum ve bitiş gereksinimlerini göz ardı ettiği iddiası. Kapsam notu: 3 boyutlu yapısal montaja odaklanmaktadır. ↩
"2026 Tedarik Zinciri Dayanıklılığı: Ambalajlama için Ücret Odaklı Mühendislik", https://korpack.com/the-2026-efficiency-pivot-moving-from-volume-to-value/?srsltid=AfmBOorpFXAi3qnyjR2_v7EDhksbuRTI5cnD3ppeHj3uR3sXF5yqMiBt. [Üretim verimliliğine ilişkin sektör kıyaslamaları, hammadde boyutlarındaki varyasyonların montaj süresini ve işçilik maliyetlerini artırdığını göstermektedir]. Kanıt rolü: teknik doğrulama; kaynak türü: üretim sektörü raporu. Destekler: Parçalı tedarikin maliyeti. Kapsam notu: Ortak paketleme ortamlarına odaklanmaktadır. ↩
"Ambalajda Tedarikçi Konsolidasyonu: Neden Daha Az Tedarikçi Teslimat Yapıyor…", https://evergreenresources.com/benefits-of-vendor-consolidation-in-packaging/. [Tedarik zinciri entegrasyonu çalışmaları, tedarikçi geçişlerinin azaltılmasının teslimat sürelerini kısalttığını ve kalite değişkenliğini en aza indirdiğini göstermektedir]. Kanıt rolü: stratejik doğrulama; kaynak türü: tedarik zinciri yönetimi dergisi. Destekler: Tek tedarikçi konsolidasyonunun verimliliği. Kapsam notu: Ambalaja uygulanan genel tedarik zinciri prensibi. ↩
"Planlanmamış Duraksama Maliyetleri ABD Üreticilerine 207 Milyon Dolara Kadar Ulaşıyor", https://www.sdcexec.com/sourcing-procurement/manufacturing/news/22953487/fluke-corporation-unplanned-downtime-costs-us-manufacturers-up-to-207m-study. [Lojistik ve tedarik zinciri yönetimi literatürü, anahtar teslim konsolidasyonun, üretim duruşlarına neden olan uyumsuz malzeme kaynakları riskini nasıl ortadan kaldırdığını belgelemektedir]. Kanıt rolü: nedensel doğrulama; kaynak türü: tedarik zinciri yönetimi ders kitabı. Destekler: konsolide malzeme tedarikinin finansal yatırım getirisi. Kapsam notu: Etkinlik, tedarik parçalanmasının başlangıç seviyesine bağlıdır. ↩
"Ambalajlamada Kalite Kontrol Neden Bu Kadar Önemli?", https://www.toptier.com/en-us/blog-events/news/why-quality-control-is-so-important-in-packaging. [Entegre kalite kontrolüne geçildiğinde montaj süresindeki azalmaya ilişkin nicel veriler, bir sektör vaka çalışması veya operasyonel verimlilik raporunda bulunabilir]. Kanıt rolü: nicel doğrulama; kaynak türü: sektör beyaz kağıdı. Destekler: konsolide tedarikin verimlilik kazanımları. Kapsam notu: %35 rakamı, belirli ürün karmaşıklığına bağlı olarak değişebilir. ↩
"Oluklu Karton Kargo Kutusu Kalınlık Seçenekleri Kılavuzu – GMS Industries", https://feeds.gmsindustries.com/blog/corrugated-shipping-box-cardboard-thickness-options. [Bir endüstri ambalaj standardı veya teknik kılavuzu, B-flüt ve E-flüt malzemeler için kesin kalınlığı (kalibre) sağlayarak katlama payı ihtiyacını doğrular]. Kanıt rolü: teknik şartname; kaynak türü: endüstri standardı. Destekler: kalıp tasarımında malzeme kalınlığının hesaba katılmasının fiziksel gerekliliği. Kapsam notu: oluklu karton özelliklerine uygulanır]. ↩
"Ücretsiz Sac Bükme Payı Hesaplayıcısı | FIRGELLI Mühendislik", https://www.firgelliauto.com/blogs/engineering-calculators/sheet-metal-bend-allowance-calculator?srsltid=AfmBOoqrHsALsgsxFLekv7-_EAIDK82hkO1OURJOOKW0mew6LicluiSz. [Malzeme bükme için mühendislik prensipleri, alt tabakanın dış yarıçapının ve kalınlığının bir bükmenin genel boyutunu nasıl artırdığını açıklar]. Kanıt rolü: teknik şartname; kaynak türü: mühendislik kılavuzu. Destekler: bükme paylarının fiziksel gerekliliği. Kapsam notu: oluklu mukavva gibi kalın duvarlı alt tabakalara özgüdür. ↩
"Beş Katmanlı Bir Malzemenin Eğilme Rijitliğinin Analitik Belirlenmesi…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. [Ambalaj endüstrisi standartları, yapısal uyumu sağlamak için malzeme kalınlığına göre kalıp boyutlarını ayarlamak üzere belirli formüllerin kullanılmasını şart koşmaktadır]. Kanıt rolü: endüstri standardı; kaynak türü: üretim kılavuzu. Destekler: tırnak bükülmesini önleme yöntemi. Kapsam notu: hesaplamalar karton kalitesine ve oluk boyutuna göre değişir. ↩
"Akışlı Paketleme Makinelerinde Paket Oluşturma: Sorunlar ve Çözümler", https://greenercorp.com/resource-blog/forming-packages-on-flow-wrappers-problems-and-solutions/. [Teknik paketleme standartları, malzeme kalınlığına bağlı olarak yuva boyutlarının parametrik olarak ayarlanmasının, manuel montaj sırasında yapısal yırtılmayı nasıl önlediğini açıklamaktadır]. Kanıt rolü: teknik şartname; kaynak türü: endüstri standardı. Destekler: malzeme arızasını önlemek için yuva ayarlamalarının gerekliliği. Kapsam notu: Öncelikle oluklu ve kalın kartonlar için geçerlidir. ↩
"Bükme Payı ve Bükme İndirimi Nasıl Hesaplanır – YouTube", https://www.youtube.com/watch?v=21Ky5ayg_q8. [Kalıp kesme için mühendislik kılavuzları, katlamadan sonra nihai boyutların doğru olmasını sağlamak için malzeme kalınlığına bağlı olarak bükme payını hesaplamak için kullanılan matematiksel formülleri tanımlar]. Kanıt rolü: teknik şartname; kaynak türü: mühendislik kılavuzu. Destekler: malzeme kalınlığını hesaba katmak için bükme payı gerekliliği. Kapsam notu: Kalınlık ve katlama yarıçapı arasındaki ilişkiye odaklanır. ↩
"Oluklu mukavva üretiminde atık bertaraf çözümleri", https://www.hoecker-polytechnik.com/solutions/corrugated-cardboard-solidboard. [Endüstriyel mühendislik standartları veya ambalaj üretim çalışmaları, çelik kalıpların selüloz liflerini keserken oluşan partikül madde hacmini doğrulayabilir]. Kanıt rolü: teknik doğrulama; kaynak türü: endüstriyel mühendislik kılavuzu. Destekler: kalıp kesme işlemlerinin mikroskobik kalıntılar ürettiği iddiasını. Kapsam notu: özellikle kağıt bazlı malzemelerin mekanik olarak kesilmesine uygulanır. ↩
"Statik: Esnek Ambalaj Endüstrisi Üzerindeki Görünmez Etki", https://www.packagingstrategies.com/articles/97675-static-the-invisible-influence-on-the-flexible-packaging-industry. [Elektrostatik çekim üzerine teknik literatür, statik yüklerin oluklu mukavva parçacıklarının üretim yüzeylerine yapışmasına nasıl neden olduğunu açıklamaktadır]. Kanıt rolü: teknik mekanizma; kaynak türü: mühendislik ders kitabı. Destekler: kirlenme mekanizmalarının tanımlanması. Kapsam notu: Kuru endüstriyel ortamlara uygulanabilir. ↩
"Oluklu Mukavva Ambalajlar İçin Kabul Edilebilir Red Oranları – AICC Now", https://now.aiccbox.org/acceptable-reject-rates-for-corrugated-packaging/. [Vakum emme sistemlerinin kurulumundan sonra kalite güvence başarısızlıklarındaki belirli yüzde azalmayı nicel olarak belirleyecek bir endüstri teknik raporu veya vaka çalışması gereklidir]. Kanıt rolü: nicel kanıt; kaynak türü: endüstri raporu. Destekler: atığı azaltmada vakum emmenin etkinliği. Kapsam notu: Sonuçlar üretim hacmine ve malzeme kalitesine bağlı olarak değişebilir. ↩
"Asbest malzemesinin sökülmesi sırasında binalarda havada bulunan liflerin kontrolü…", https://pubmed.ncbi.nlm.nih.gov/3967643/. [Kağıt ürünlerinden kaynaklanan partikül madde üzerine yapılan çevresel çalışmalar, oluklu mukavvanın çevredeki atmosfere havada bulunan lifler saldığını doğrulamaktadır]. Kanıt rolü: olgusal temel; kaynak türü: çevre sağlığı çalışması. Destekler: havada bulunan kirleticilerin tanımlanması. Kapsam notu: Selüloz bazlı liflere odaklanmıştır. ↩
"PVA Tutkalı – Su Bazlı Yapıştırıcılar", https://www.intercol.info/index.php/pva-glue/. [Ambalaj üretimiyle ilgili teknik kılavuzlar, su bazlı PVA'nın litografik laminasyonda levhaları oluklu mukavvaya yapıştırmak için kullanılan birincil yapıştırıcı olduğunu doğrular]. Kanıt rolü: olgusal doğrulama; kaynak türü: teknik kılavuz. Destekler: malzeme özellikleri. Kapsam notu: standart endüstriyel yapıştırıcılara odaklanmıştır. ↩
"Portland ile Artırılmış Su Bazlı Yapıştırıcı İçeriğinin Etkisi…", https://www.preprints.org/manuscript/202602.1693. [Kağıt higroskopisi ve kimyasal yapıştırıcılar üzerine yapılan çalışmalar, PVA yapıştırıcılarında su penetrasyonunun selüloz liflerinin şişmesine ve deforme olmasına nasıl neden olduğunu açıklamaktadır]. Kanıt rolü: nedensel açıklama; kaynak türü: bilimsel makale. Destekler: bükülmenin kimyasal mekanizması. Kapsam notu: gözenekli kağıt alt tabakalara uygulanır. ↩
"Laminasyon Sürecinde Nem Etkileri – AICC Now", https://now.aiccbox.org/effects-of-moisture-in-the-lamination-process/. [Kağıt bilimi veya ambalaj mühendisliği konusunda yetkili bir kaynak, su bazlı yapıştırıcıların oluklu mukavva liflerine nasıl fazla nem kattığını ve bunun da farklı büzülme ve çarpılmaya neden olduğunu açıklayacaktır]. Kanıt rolü: teknik mekanizma; kaynak türü: mühendislik el kitabı. Destekler: yapıştırıcı hacmi ile yapısal bükülme arasındaki korelasyon. Kapsam notu: özellikle su bazlı PVA yapıştırıcılar için. ↩
"Litografik laminasyonlu Mikro oluklu mukavva – MM Grubu", https://mm.group/packaging/technologies/lamination/. [Litografik laminasyon için endüstriyel üretim standartları, düzgün nem buharlaşmasını sağlamak ve kıvrılmayı önlemek için ağırlıklı istifleme veya presle kürleme kullanımını belirtir]. Kanıt rolü: prosedürel doğrulama; kaynak türü: üretim kılavuzu. Destekler: ağırlıklı kürleme protokollerinin etkinliği. Kapsam notu: büyük formatlı oluklu mukavva panelleri için geçerlidir. ↩
"[PDF] Laminasyon yapıştırıcıları – Ashland", https://www.ashland.com/file_source/Ashland/Industries/Packaging%20Printing%20and%20Graphics/PC-13667.1_LaminatingAdhesives_Digital.pdf. [Litografik laminasyon üzerine teknik bir endüstri kılavuzu, nem yükünü en aza indirmek ve kartonun bükülmesini önlemek için PVA tutkalının kesin uygulamasını belirtecektir]. Kanıt rolü: teknik şartname; kaynak türü: endüstri kılavuzu. Destekler: yüzey bükülmesini önlemek için hassas yapıştırıcı ölçümünün kullanımı. Kapsam notu: PVA bazlı yapıştırıcılara özgü]. ↩
"Lito-Laminasyonlu Ambalajı Anlamak", https://pmpackaging.com/blog/understanding-litho-laminated-packaging. [Ambalaj üretim standartları, yapısal stabiliteyi sağlamak için yapıştırıcıların belirli bir süre boyunca ağırlıklı basınç altında kürlenmesi gerekliliğini tanımlar]. Kanıt rolü: işlem gereksinimi; kaynak türü: üretim standardı. Destekler: lamine levhalarda dikey stabilite elde etmek için gereken süre. Kapsam notu: kürlenme süreleri ortam nemine bağlı olarak değişebilir]. ↩
"[PDF] Oluklu Mukavva Bükülmesi – Nedenleri ve Çözümleri – TAPPI.org", https://imisrise.tappi.org/download.aspx?key=92APR097. [Oluklu mukavva yapımına ilişkin mühendislik literatürü, ikinci bir arka astar eklemenin, bükülmeyi ortadan kaldırmak için baskılı ön yüzeyin gerilimini nasıl dengelediğini açıklamaktadır]. Kanıt rolü: teknik çözüm; kaynak türü: mühendislik ders kitabı. Destekler: panel gerilimini dengeleme yöntemi. Kapsam notu: tipik olarak üst düzey litografik laminasyon uygulamalarında kullanılır]. ↩