
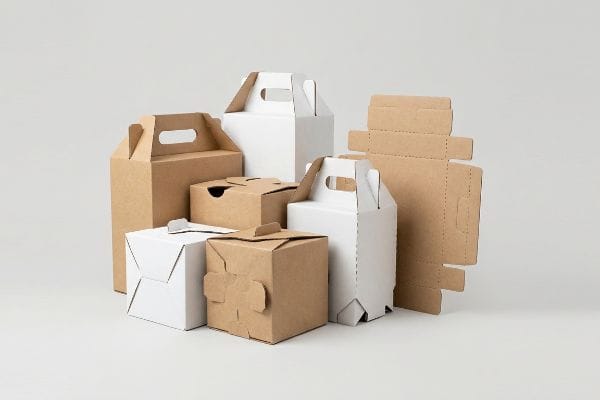
Üst düzey perakende mağaza açılışları, basit oluklu karton kutularla ayakta kalamaz. Kalabalık bir alanda yapısal hassasiyet ve görsel farklılık gerektiğinde, özel mühendislik tek geçerli savunmanız haline gelir.
Özel çelik kalıp kullanılarak hassas şekiller, birbirine kenetlenen şeritler ve havalandırma delikleri açılarak üretilen, yüksek mühendislik ürünü bir ambalaj yapısı olan kalıp kesimli karton kutu, standart oluklu mukavva levhaları, otomatik montaj ve belirli alansal kısıtlamalar için tasarlanmış, perakende satışa hazır karmaşık teşhir kutularına dönüştürür.
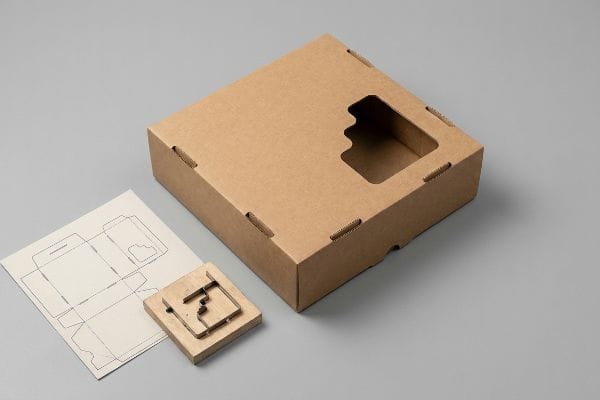
Basit nakliye konteynerlerinin ötesine geçen bu özel yapılar, ürününüzün taşıma sırasında oluşabilecek titreşimlere nasıl dayanacağını ve fiziksel mağaza koridorunda müşterilerle nasıl etkileşim kuracağını belirliyor.
Kalıpla Kesmenin Dezavantajları Nelerdir?
Bu özel yapılar sınırsız tasarım esnekliği sunarken, fabrikanız üretim ekipmanının fiziksel yaşam döngüsünü göz ardı ederse ciddi mekanik zaaflar ortaya çıkarır.
Kalıp kesme yönteminin dezavantajları arasında yüksek başlangıç takım maliyetleri, daha yavaş prototipleme aşamaları ve nemli depolamada bozulan ahşap esaslı kesme kalıplarının ciddi şekilde deforme olma riski yer almaktadır; bu durum, yönetilmediği takdirde seri üretimde tekrarlanan siparişlerde pürüzlü kenarlara ve felaket niteliğinde montaj hatalarına yol açabilir.
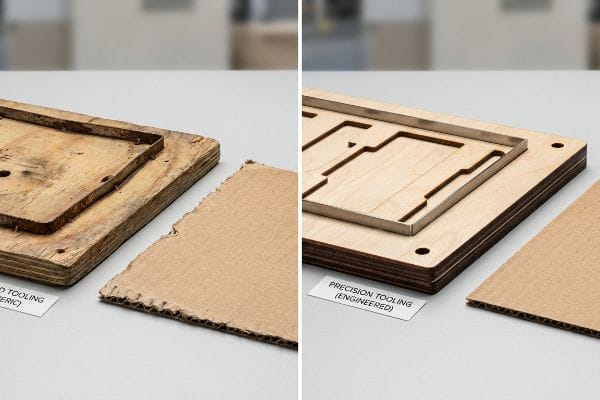
Bu teorik dezavantajlar, hasar görmüş aletleri yoğun perakende satışlarda yeniden kullanma girişiminin acımasız fiziksel gerçekliğiyle karşılaştırıldığında önemsiz kalmaktadır.
Yeniden Sipariş İşlemlerinde "Takım Aşınması" Tuzağı
Müşterilerimin üretim geçmişlerini denetlerken, satın alma ekiplerinin tek seferlik bir takım ücretinin kalıcı, yok edilemez bir çelik varlık satın aldığını varsaydığını sürekli görüyorum. Standart kesici takımları kalıcı donanımlar olarak ele alıyorlar ve bu bıçakların kelimenin tam anlamıyla ham kontrplak levhalara gömülü olduğunu.Tesisimde, gözenekli ahşap tabanların zamanla fabrika ortamındaki nemi nasıl emdiğini düzenli olarak görüyorum. Bu nem emilimi levhayı fiziksel olarak büküyor²vegömülü çelik bıçakların üretim süreçleri arasında hizasının bozulmasına ve paslanmasına neden oluyor.
Bu sadece teori değil; müşteriler yeni bir sezonluk üretim için eski kalıpları yeniden kullanmaya çalıştıklarında bunu test alanında bizzat görüyorum . Eski kalıbı prese yerleştiriyoruz ve eğrilmiş bıçaklar 32ECT (Kenar Ezilme Testi) test astarında pürüzlü kesimler yaparak otomatik katlama için gerekli mikrometre toleranslarını tamamen karşılamıyor³ . Bunu düzeltmek için, yeni bir kalıp protokolünü sıkı bir şekilde uyguluyorum. Eski ahşabı tamamen ortadan kaldırıyor ve her büyük üretim partisi için yepyeni, lazerle kesilmiş bir kalıp tahtası kullanılmasını zorunlu kılıyorum. Bu katı standardı uygulayarak, ağır hizmet tipi mühendislik ürünü oluklu mukavvamız montaj aşamasında kusursuz bir şekilde ilerliyor, ortak paketleme süresini tahmini %20⁴ oranında kısaltıyor ve müşterilerin üretim alanında büyük manuel yeniden işleme ücretlerinden tasarruf etmelerini sağlıyor.
| Ölçüt/Özellik | Genel Yaklaşım | Mühendislik Gerçekliği |
|---|---|---|
| Takım Tabanı | Yeniden kullanılan kontrplak levhalar5 | Yeni lazer kesim kalıp6 |
| Kenar Kalitesi | Düzensiz ve yırtık kesikler | Keskin, hassas |
| Montaj Hızı | Yüksek manuel sürtünme | Sürtünmesiz otomatik katlama7 |
Ulusal bir kampanyayı eğri büğrü bir tahta parçasının mahvetmesine izin vermeyi reddediyorum. Kusursuz kesim altyapısına yatırım yapmak, özel geometrinizin zorlu dinamik yükler altında test edildiği gibi performans göstermesini garanti eder.
🛠️ Harvey's Desk: Ağır kasa tepsileriniz, pürüzlü ve yüksek sürtünmeli montaj tırnakları nedeniyle kargo yatırım getirinizi (ROI) olumsuz mu etkiliyor? 👉 Ücretsiz Yapısal Kalıp İncelemesi Alın ↗ — Her yapısal dosyayı 24 saat içinde kişisel olarak inceliyorum.
Kalıp kesim daha mı pahalı?
Başlangıçtaki birim maliyetleri, tedarik ekiplerinin hassas mühendisliğin yarattığı büyük sonraki aşama tasarruflarını görmelerini engelleyebilir; bu da gerçek maliyeti toplam tedarik zinciri verimliliğine bağlı bir mesele haline getirir.
Duruma bağlı. Kalıp kesimli karton kutular, standart oluklu konteynerlere göre daha yüksek ilk kurulum ve kalıp maliyetlerine sahip olsa da, paketleme hızlarını artırarak, pahalı plastik klips ihtiyacını ortadan kaldırarak ve hassas düz paketleme mühendisliği sayesinde nakliye konteyner yoğunluğunu en üst düzeye çıkararak toplam giderleri önemli ölçüde azaltır.
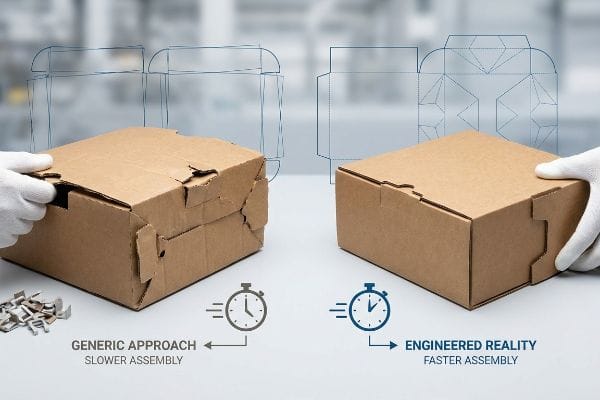
Ham levha fiyatlarını karşılaştırmak, montaj hattındaki kötü yapısal tasarımın gizli maliyetini tamamen göz ardı eden tehlikeli bir oyundur.
"Kumpasla Telafinin" Gerçeklik Kontrolü
Tesisimde, markaların oluklu mukavvanın kalınlığını ve fiziksel çapını tamamen göz ardı eden düz vektör CAD (Bilgisayar Destekli Tasarım) kalıp çizimleri gönderdiğini sık sık görüyorum. Tecrübeli tasarımcılar bile bu kör noktayı sıklıkla gözden kaçırarak, birbirine kenetlenen yuvaları eşleşen panel ile tam olarak aynı genişlikte oluşturuyorlar. Ekrandaki dijital bir çizginin fiziksel dünyada sürtünmesiz bir katlamaya anında dönüştüğünü varsayıyorlar ve kalın kağıdın 90 derecelik bir bükülmeye zorlandığında malzeme tükettiğini tamamen unutuyorlar⁸ .
Bu sadece teori değil; bu durumu, Kongsberg CNC (Bilgisayar Sayısal Kontrol) kesim tezgahımızda ayarlanmamış dosyaları çalıştırdığımızda test alanında bizzat görüyorum. 0,12 inç (3 mm) B-oluklu levha9 fiziksel olarak şişiyor ve yuvalar anında çok daralıyor, bu da paketleme işçilerinin olukları agresif bir şekilde ezmesine ve üst tabakayı yırtmasına neden oluyor, sadece tırnakları bir araya getirmek için. Yirmi yıllık deneyimim bana, yapısal yazılımımızda her yuvayı matematiksel olarak yeniden oluşturmayı, fiziksel çapı telafi etmek için hassas bükülme payları uygulamayı öğretti. Bu 3,2 mm'lik tolerans genişlemesini uygulayarak, kilit mekanizmalarının sorunsuz bir şekilde bir araya gelmesini sağlıyor, paketleme işçilik sürelerini ünite başına yaklaşık 40 saniye azaltıyor10 ve maliyetli montaj darboğazlarını tamamen ortadan kaldırıyorum.
| Ölçüt/Özellik | Genel Yaklaşım | Mühendislik Gerçekliği |
|---|---|---|
| Dieline Math | 1:1 düz vektörler | Sıkı kumpas telafisi11 |
| Sekme Montajı | Yüksek yırtılma riski12 | Sürtünmesiz yerleştirme |
| İşçilik Maliyetleri | Yüksek yeniden işleme ücretleri | Optimize edilmiş hızlı işlem13 |
Her dosyayı fiziksel gerçekliği hesaba katacak şekilde tasarlıyorum çünkü ucuz kartonlarda teorik olarak elde edilen tasarruflar, paketleme firmalarınızın yırtılmış şeritleri bir arada tutmak için bant kullanmak zorunda kaldığı anda ortadan kayboluyor.
🛠️ Harvey's Desk: Mevcut tezgah üstü teşhir tasarımınız, yüksek sürtünmeli, kalibre edilmemiş katlanır yuvalar nedeniyle kâr marjlarınızı yapısal olarak mı düşürüyor? 👉 Hassas Kalibrasyon Değerlendirmesi Talep Edin ↗ — %100 gizli. Yayınlanmamış perakende tasarımlarınız benimle güvende.
Neden Kalıp Kesim Deniyor?
Bu terminoloji, karmaşık ve detaylı desenleri, iç olukları tahrip etmeden ağır hizmet tipi malzemelerden çıkarmak için gereken acımasız endüstriyel donanımdan doğrudan kaynaklanmaktadır.
Bu işleme kalıp kesme denmesinin nedeni, oluklu mukavva levhalarını kesmek ve dilimlemek için çelik kalıp olarak bilinen özel bir metal alet kullanılmasıdır. Bu kalıp, devasa bir kurabiye kalıbı gibi davranarak, tek bir mekanik hareketle karmaşık yapısal şekiller ve katlama çizgileri oluşturur.
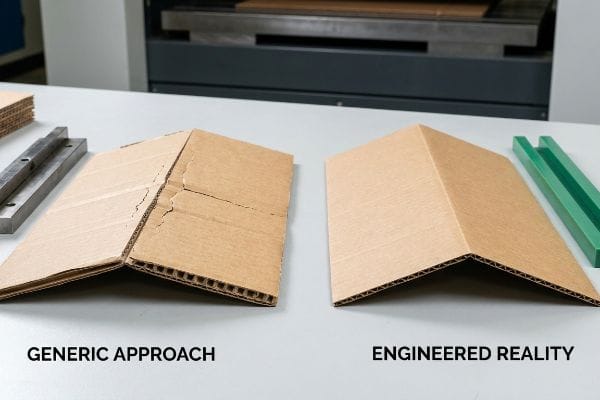
Bu şiddetli mekanik darbeyi anlamak çok önemlidir, çünkü yanlış kontrol edilen kalıplar ambalajınızın yapısal bütünlüğünü anında parçalayacaktır.
"Kırışıklık Matrisi" Elyaf Yırtılması
Gelen üretim standartlarını denetlerken, markaların sürekli olarak genel perakendeci uyumluluk kontrol listelerine mutlak bir mühendislik gerçeği olarak güvendiklerini görüyorum. Teorik düşme testlerini geçmek için ağır kartonlar şart koşuyorlar, ancak fiziksel çelik kalıbın bu yoğun kağıt lifleriyle nasıl etkileşimde bulunduğunu tamamen göz ardı ediyorlar. Sert, işlenmemiş bir kraft kartona çıplak çelik cetvelle vurmak, genellikle iç olukları büküyor ve baskılı üst tabakayı çatlatıyor¹⁴,böylece uyumluluk kontrol listesinin talep ettiği mukavemeti tamamen yok ediyor.
Bu sadece teori değil; geçen ay ağır hizmet tipi bir mağaza teşhir standı tabanını test ederken bunu acı bir şekilde öğrendim. 2023'te, baş ambalaj mühendisim Mark'tan, standart düz bir örs darbesi kullanarak yoğun bir 44ECT kartonu pres makinesinden geçirmesini istedim. Çelik cetvelin kartona çarpmasının yüksek ve şiddetli sesi zeminde yankılandı ve üst litografik lamine tabakanın kritik 18,5 inç (469,9 mm) katlama çizgisi boyunca ayrıldığını ve mikro çatladığını, BCT (Kutu Sıkıştırma Testi) kapasitesinin tahmini %25 oranında anında düştüğünüizledim . Hemen makineyi durdurdum, mikrometremi aldım ve özel polimer dişi matris kanallarını doğrudan kesme plakasına monte ettim. Bu örs matrisi, darbe sırasında lif esnemesini sıkı bir şekilde kontrol ederekçatlamayıtamamen ortadan kaldırdı ve çift katlı okyanus taşımacılığına dayanmak için gereken dinamik sıkıştırma mukavemetini geri kazandırdı. Ben test laboratuvarımda zaman ve para harcıyorum ki siz perakende satış alanında kâr kaybetmeyin.
| Ölçüt/Özellik | Genel Yaklaşım | Mühendislik Gerçekliği |
|---|---|---|
| Kırışıklık Oluşturma Aleti | Standart düz örs | Polimer matris kanalı17 |
| Lif Reaksiyonu | Şiddetli mikro çatlaklar | Kontrollü yapısal germe18 |
| BCT Kapasitesi19 | Yük altında arıza veriyor | Palet istiflemeye dayanıklıdır |
Özensiz mekanik kesimlerin birinci sınıf ham maddeleri mahvetmesine izin vermeyi reddediyorum. Kesim sırasında doğru basınç ve gerilimi ayarlamak, amatör kutuları perakende satışa hazır kalelerden ayırır.
🛠️ Harvey's Desk: Baskılı grafik başlıklarınız perakende raflarına katlandığında çirkin kenar çatlaklarından mı muzdarip? 👉 Ücretsiz Elyaf Gerilim Analizi Talep Edin ↗ — Aracı hesap yöneticisi yok. Doğrudan yapı mühendisleriyle görüşüyorsunuz.
Kalıp kesimli kutuların farklı türleri nelerdir?
Özel kalıplama imkanının çok yönlülüğü, mühendislerin ham oluklu mukavva levhaları, koruyucu posta kutularından devasa perakende teşhir ünitelerine kadar son derece spesifik geometrilere dönüştürmelerine olanak tanır.
Farklı tipteki kalıp kesimli kutular arasında etkileşimli satış noktası teşhir standları, istiflenebilir perakende satışa hazır tepsiler, tezgah üstü teşhir üniteleri, kısmi palet kutuları ve karmaşık iç içe geçmiş ana kartonlar bulunur. Her bir tip, ürün görünürlüğünü en üst düzeye çıkarmak, ağır taşıma titreşimlerine dayanmak ve farklı perakende satış alanı kısıtlamalarına sorunsuz bir şekilde uyum sağlamak için yapısal olarak tasarlanmıştır.
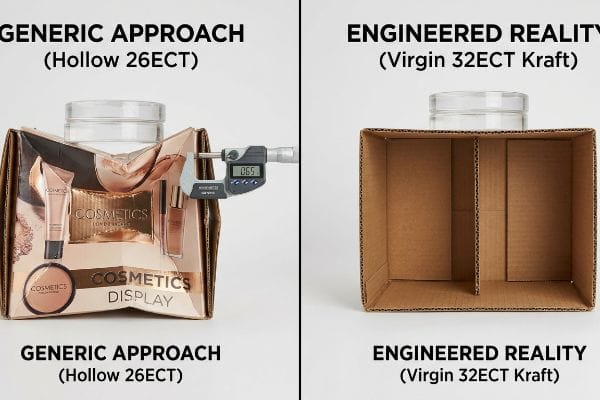
Doğru kutu tipini seçmek işin sadece yarısı; eğer kozmetik işlemler için temel malzemeden ödün verilirse, tüm yapı kaçınılmaz olarak çökecektir.
"Kozmetik Kalite Düşüşü" Ezilme Tehlikesi
Tesisimde, satın alma ekiplerinin, birim başına birkaç sentten tasarruf etmek için temel ECT derecelendirmesini körü körüne 20 düşüren bir teklif talebi (RFQ) sunduklarını sık sık görüyorum. Pahalı folyo laminasyonlarla kaplanmış karmaşık, çok katmanlı kalıp kesimli zemin ekranları istiyorlar , ancak bütçeyi aşmamak için iç kısımdaki olukları boşaltıyorlar. Deneyimli satın alma ekipleri bile bu tuzağa düşüyor ve bir ekranın karmaşık katlanmış geometrisinin, matematiksel olarak zayıf bir alt tabakayı sihirli bir şekilde telafi edeceğini varsayıyorlar.
Bu sadece teori değil; bu görsel olarak çarpıcı ancak yapısal olarak içi boş olan tepsileri ISTA (Uluslararası Güvenli Taşıma Birliği) 3A titreşim simülasyonlarımıza21. 26ECT'lik düşürülmüş karton22, kinetik enerjiyi dağıtmak için gereken iç dalga benzeri kemerlerden yoksun olduğundan, yan paneller 180 lbs (81,6 kg) dinamik üst yük altında 0,65 inç (16,5 mm) dışa doğru gözle görülür şekilde bükülüyor. Mikrometre ölçümlerini aldım ve pahalı plastik destek klipslerine ihtiyacım olmadığını kanıtladım; sadece şişmiş folyo filmi çıkarıp, sağlam bir 32ECT saf kraft astarı tekrar malzeme listesine (BOM) eklemem gerekiyordu. Tedarik ekibi malzeme matrisini ayarlamama izin verdikten sonra, yükseltilmiş oluklar kinetik şoku mükemmel bir şekilde emdi, perakendecilerin reddetmesini tamamen durdurdu ve tüm 4. çeyrek lansmanını felaket bir depo çöküşünden kurtardı.
| Ölçüt/Özellik | Genel Yaklaşım | Mühendislik Gerçekliği |
|---|---|---|
| Bütçe Odak Noktası | Folyo laminasyon şişmesi | Çekirdek malzeme dayanımı |
| Alt tabaka kalitesi | İçi boşaltılmış 26ECT levha23 | Virgin 32ECT kraft24 |
| Geçiş Hayatta Kalma | Felaket boyutunda panel eğilmesi | Kinetik şok emilimi25 |
Ben her zaman yüzeysel kozmetiklerden ziyade ham yapısal yoğunluğa öncelik veririm. Güzel baskılı, kalıp kesimli bir tepsi, mağazaya ezilmiş ve akordeon gibi olmuş halde gelirse tamamen değersizdir.
🛠️ Harvey'nin Masası: Çok katlı perakende teşhir standlarınız, ağır sıvı ürünlerin ağırlığı altında gizlice çöküyor mu? 👉 Ücretsiz Yapısal Yük Denetimi Alın ↗ — Her yapısal dosyayı 24 saat içinde kişisel olarak inceliyorum.
Çözüm
Ağırlık merkezi yüksek olan teşhir ünitelerinin ve kalibre edilmemiş katlanır yuvaların perakende kar marjlarınızı aktif olarak ezmesini önlemek, malzeme fiziğine ve kinetik yük lojistiğine sıkı sıkıya bağlı kalmayı gerektirir. Bu hassas mühendislik incelemesi, üretim öncesinde büyük bir ulusal lansman için ölümcül bir 2 mm tolerans hatasını yakın zamanda tespit etti. Bir sonraki kampanyanızın okyanus taşımacılığının ve 3PL depolamanın acımasız gerçeklerinden sağ çıkmasını sağlamak için, yapısal dosyalarınızı şahsen Ücretsiz Yapısal Kalıp Denetimi'nden geçirmeme izin verin ↗.
"Çelik Kalıp Kesme Aletleri 101: Giriş, Kullanım Alanları ve Faydaları", https://fremontcuttingdies.com/steel-rule-dies-101-intro-uses-benefits/. Çelik kalıp kesme aletlerinin tipik olarak kontrplak veya MDF tabanlara gömüldüğüne dair teknik teyit. Kanıt rolü: teknik şartname; kaynak türü: endüstriyel takım kılavuzu. Destekler: kalıp kesme aletlerinin fiziksel yapısı. Kapsam notu: öncelikle çelik kalıp kesme aletlerine uygulanır. ↩
"Kesme tahtası neden eğrilir? Nem, ahşap ve yapı", https://rune-jakobsen.com/en-us/blogs/rune-jakobsen-design/cutting-board-stirs-moisture-balance?srsltid=AfmBOopE_1CO9CKfLijAG0o1ez2t20ngB9qhdSfNWrFMJcwC8fRGYwR0. Ahşap esaslı alet gövdelerinin şişme ve eğrilme yoluyla neme nasıl tepki verdiğinin bilimsel açıklaması. Kanıt rolü: nedensel mekanizma; kaynak türü: malzeme bilimi referansı. Destekler: çevresel koşullar ve alet arızası arasındaki bağlantı. Kapsam notu: higroskopik malzemelere odaklanmıştır. ↩
"Ambalajda Kalıp Kesim Nedir? Kalıp Kesimli Kutulara Giriş Kılavuzu – Gentlever", https://gentlever.com/die-cutting-in-packaging/. Otomatik katlama sistemleri için mühendislik özellikleri, makine çalışması sırasında sıkışmaları ve hataları önlemek için gereken hassas mikrometre toleranslarını tanımlar. Kanıt rolü: teknik özellik; kaynak türü: makine kılavuzu; Destekler: otomasyon için hassas kesimlerin gerekliliği. Kapsam notu: yüksek hızlı otomatik katlama ekipmanına özgüdür. ↩
"Dijital Kalıp Kesimi ile Ambalaj Otomasyonu – Highcon", https://highcon.net/packaging-automation-digital-2-2/. Ambalaj montajına ilişkin sektör kıyaslamaları, hassas kesimin manuel yeniden işleme ihtiyacını nasıl azalttığını ve ortak paketleme aşamasını nasıl hızlandırdığını göstermektedir. Kanıt rolü: nicel kıyaslama; kaynak türü: operasyonel çalışma; Destekler: yeni takım protokollerinin uygulanmasından elde edilen verimlilik kazanımları. Kapsam notu: sonuçlar üretim ölçeğine göre değişiklik gösterir. ↩
"Ahşap esaslı malzemelerin işlenmesinde kesme koşulları ve takım aşınması", https://bioresources.cnr.ncsu.edu/resources/cutting-conditions-and-tool-wear-when-machining-wood-based-materials/. Yeniden kullanılan kontrplak levhaların nasıl eğildiğine veya yapısal bütünlüğünü kaybettiğine ve bunun da kayıt hatalarına yol açtığına dair teknik açıklama. Kanıt rolü: teknik doğrulama; kaynak türü: üretim kılavuzu. Destekler: genel takım yaklaşımlarının riskleri. Kapsam notu: yüksek hacimli kalıp kesimine uygulanabilir. ↩
"Ambalaj Tasarımında Lazer Kesimin Bilimi – CarePac", https://www.carepac.com/blog/the-science-of-laser-cutting-in-packaging-design/?srsltid=AfmBOoon9xYDi2l3mc0HmFshMdOVaszl1id6SxHFzaGkgxt4DaYKghpI. Lazer kesim kalıplarının boyutsal doğruluğu nasıl artırdığını ve malzeme israfını nasıl azalttığını gösteren karşılaştırmalı veriler. Kanıt rolü: performans karşılaştırması; kaynak türü: mühendislik çalışması. Destekler: mühendislik ürünü takımların faydaları. Kapsam notu: yüksek hassasiyetli uygulamalara odaklanmaktadır. ↩
"Hassas Kalıp Kesimi – JBC Teknolojileri", https://www.jbc-tech.com/capabilities/precision-die-cutting/. Hassas katlama toleranslarının, manuel müdahale olmadan yüksek hızlı robotik katlamayı mümkün kıldığını gösteren kanıt. Kanıtın rolü: verimlilik ölçütü; kaynak türü: endüstriyel otomasyon teknik raporu. Destekler: takım kalitesi ve montaj hızı arasındaki bağlantı. Kapsam notu: otomatik paketleme hatlarıyla sınırlıdır. ↩
"Beş Katmanlı Bir Malzemenin Eğilme Rijitliğinin Analitik Belirlenmesi...", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Ambalaj mühendisliği kılavuzları, yapısal doğruluğu sağlamak için eğilme payını ve malzeme kalınlığının katlama uzunluğu üzerindeki etkisini tanımlar. Kanıt rolü: teknik doğrulama; kaynak türü: endüstri el kitabı. Destekler: katlama sırasında malzeme tüketiminin fiziği. Kapsam notu: Özellikle oluklu mukavva ve ağır karton için geçerlidir. ↩
"Oluklu Mukavva ve Malzeme Sınıfları – Ambalaj Stratejileri", https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Bahsedilen temel kalınlığı doğrulamak için B-flüt oluklu mukavva için standart endüstri ölçümlerinin teyidi. Kanıt rolü: teknik şartname; kaynak türü: ambalaj endüstrisi standardı. Destekler: malzemenin fiziksel özellikleri. Kapsam notu: standart oluklu mukavva için geçerlidir. ↩
"Hassas Üretimde Tolerans Seviyelerinin Önemini Anlamak…", https://resources.hartfordtechnologies.com/blog/understanding-the-importance-of-tolerance-levels-in-precision-manufacturing. Kalıp kesimli ambalajlarda hassas mühendislik toleranslarının, standart uyumlara kıyasla montaj süresini nasıl azalttığını gösteren veriler veya vaka çalışmaları. Kanıt rolü: performans ölçütü; kaynak türü: operasyonel verimlilik çalışması. Destekler: iş gücü süresinde azalma iddiası. Kapsam notu: verimlilik kazanımları ürün karmaşıklığına göre değişebilir. ↩
"Analog ve Dijital Katlama Çizgilerinin Mekanik Üzerindeki Etkisi… – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Kalıp kesme konusunda yetkili mühendislik kılavuzları, doğru katlama ve uyum için malzeme kalınlığının (kalibre) ayarlanmasının nasıl gerekli olduğunu açıklamaktadır. Kanıt rolü: teknik şartname; kaynak türü: mühendislik kılavuzu. Destekler: 1:1 düz vektörler üzerinde kalibre telafisinin gerekliliği. Kapsam notu: Özellikle sert veya kalın alt tabakalara uygulanabilir. ↩
"Kalıp Kesiminde Meydana Gelen 4 Yaygın Arıza ve Bunların Nasıl Düzeltileceği", https://www.sblmachinery.com/4-common-die-cutting-failures-and-how-to-fix-them/. Montaj sırasında yapısal bütünlük üzerine yapılan malzeme bilimi araştırması, manuel yerleştirme sırasında telafi edilmemiş tırnak tasarımlarında yaygın arıza noktalarını belirler. Kanıt rolü: olgusal iddia; kaynak türü: malzeme bilimi çalışması. Destekler: genel tırnak montajlarında yırtılma riski. Kapsam notu: Risk seviyeleri, malzemenin GSM'sine ve tane yönüne bağlı olarak değişir. ↩
"Bir Kalıp Kesiminin Maliyeti Ne Kadar?", https://www.cn-koten.com/How-Much-Does-A-Die-Cut-Cost-id41068785.html. Üretim verimliliği çalışmaları, hassas mühendisliğin montaj süresini ve hata oranlarını azalttığını ve saat başına toplam birim çıktısını artırdığını göstermektedir. Kanıt rolü: performans ölçütü; kaynak türü: endüstri mühendisliği raporu. Destekler: mühendislik kalıp kesimleri ile artan verimlilik arasındaki bağlantı. Kapsam notu: Montaj hattı hızı ve işgücü verimliliğine odaklanmaktadır. ↩
"US5221249A – Çelik cetvel kesme kalıbı için katlama kuralı", https://patents.google.com/patent/US5221249A/en. Oluklu mukavva dönüştürme üzerine teknik dokümantasyon, çıplak çelik cetvellerden kaynaklanan aşırı sıkıştırmanın, yüksek sertlikteki malzemelerde oluk çökmesine ve yüzey çatlamasına nasıl neden olduğunu açıklamaktadır. Kanıt rolü: Teknik doğrulama; kaynak türü: Endüstri standardı kılavuzu. Destekler: Kalıp kesimi sırasında işlenmemiş kraft kartonun mekanik arızası. Kapsam notu: Özellikler katlama matrisi derinliğine bağlıdır. ↩
"... için Oluklu Karton Kutuların Basınç Dayanımı Tahmini", https://pmc.ncbi.nlm.nih.gov/articles/PMC9864211/. Yetkili ambalaj mühendisliği standartları, delaminasyon gibi yapısal arızaların BCT değerlerini nasıl düşürdüğünü açıklamaktadır. Kanıt rolü: teknik doğrulama; kaynak türü: endüstriyel standart. Destekler: mikro kırıklar ve yük taşıma kapasitesi kaybı arasındaki bağlantı. Kapsam notu: oluklu malzemelere özgüdür. ↩
"C&T, Anvil Kırışıklık Matrisi Ekliyor", https://www.thepackagingportal.com/industry-news/ct-adds-anvil-crease-matrix/. Kalıp kesme teknik kılavuzları, matris kanallarının lif sıkıştırmasını ve gerilmesini yöneterek yüzey çatlamasını nasıl önlediğini açıklamaktadır. Kanıt rolü: mekanik açıklama; kaynak türü: üretim kılavuzu. Destekler: yapısal bütünlüğü korumak için matrislerin kullanımı. Kapsam notu: ağır hizmet tipi alt tabakalara uygulanabilir. ↩
"Katlama Matrisi – Kalıp Yapım Malzemeleri", https://www.bj-industries.co.uk/die-making-supplies/creasing-matrix/. Oluklu mukavvanın ezilmeden hassas katlanmasını kolaylaştırmak için katlama matrislerinde polimer malzemelerin kullanımının doğrulanması. Kanıt rolü: teknik şartname; kaynak türü: endüstri mühendisliği kılavuzu. Destekler: düz örslerden polimer kanallara geçiş. Kapsam notu: oluklu mukavva kalıp kesimine uygulanır. ↩
"Oluklu Karton Kutular Katlandığında Neden Çatlar? – LinkedIn", https://www.linkedin.com/pulse/why-do-corrugated-boxes-crack-when-folded-practical-moss-6nqyc. Bir katlama matrisinin, mikro çatlamayı önlemek için lif deformasyonunu nasıl yönettiğine dair fiziksel mekanizmanın açıklaması. Kanıt rolü: mekanizma doğrulaması; kaynak türü: malzeme bilimi dergisi. Destekler: mühendislik ürünü aletlerin yapısal gerilmeye neden olduğu iddiasını. Kapsam notu: astar karton davranışına özgü. ↩
"Oluklu Mukavvanın Basınç Dayanımının Tahmini…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Kırışıklık matrisi kullanımının daha yüksek Kutu Sıkıştırma Testi (BCT) sonuçlarıyla ilişkisini gösteren veriler. Kanıt rolü: performans ölçütü; kaynak türü: ambalaj endüstrisi teknik makalesi. Desteklediği iddia: mühendislik gerçekliğinin kutuların palet istiflemesinde dayanmasını sağladığı iddiası. Kapsam notu: dikey sıkıştırma dayanımına odaklanmıştır. ↩
"Deliklerin Yük Taşıma Kapasitesi Üzerindeki Etkisinin İncelenmesi...", https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. Kenar Ezilme Testi (ECT) standartlarına ilişkin teknik dokümantasyon, derecelendirmenin düşürülmesinin oluklu mukavva alt tabakaların dikey yük taşıma kapasitesini nasıl etkilediğini doğrulayacaktır. Kanıt rolü: teknik doğrulama; kaynak türü: endüstri standardı/mühendislik kılavuzu. Destekler: ECT düşürüldüğünde alt tabaka arızası riski. Kapsam notu: Oluklu mukavvaya özgü. ↩
"Test Prosedürleri – Uluslararası Güvenli Taşımacılık Birliği", https://ista.org/test_procedures.php. Nakliye ortamı gerilimlerini ve titreşimlerini simüle etmek için ISTA 3A standart protokollerinin doğrulanması. Kanıt rolü: Teknik standart doğrulaması; kaynak türü: Endüstri standardı dokümantasyonu. Destekler: Taşımacılık tehlikelerini simüle etmek için kullanılan test metodolojisinin geçerliliği. Kapsam notu: Küçük paket teslimat simülasyonlarına özgüdür. ↩
"ECT Değerleri Açıklaması: Ambalajınız İçin Ne Anlama Geliyor?", https://epackagesupply.com/blogs/packaging-guide/ect-ratings-explained-what-they-mean-for-your-corrugated-packaging?srsltid=AfmBOop9AX3Tgq6X2pJPACONliDW71nXGVF_oml6b1jc2xQC2iy7q_yz. Kenar Ezilme Testi (ECT) değerlerinin teknik açıklaması ve daha düşük ECT değerlerinin dikey sıkıştırma dayanımının azalmasıyla nasıl ilişkili olduğu. Kanıt rolü: Teknik şartname doğrulaması; kaynak türü: Ambalaj mühendisliği el kitabı. Destekler: 26ECT malzemenin yük altında daha yüksek dereceli kartonlara göre yapısal olarak daha düşük olduğu iddiası. Kapsam notu: Genel oluklu mukavva malzeme özellikleri. ↩
"Oluklu Mukavva Nedir? Oluk Profilleri, ECT, Performans Etkileri", https://www.insitepackaging.com/blog/corrugated-board-flute-profiles-ect/. Yüksek gerilimli ambalajlarda 26ECT sınıfı mukavvaların Kenar Ezilme Testi (ECT) değerlerinin ve yapısal kırılganlıklarının doğrulanması. Kanıt rolü: teknik şartname; kaynak türü: endüstri standardı. Destekler: genel alt tabaka sınıflarının daha düşük mukavemet profili. Kapsam notu: ECT değerleri üreticiye göre biraz değişebilir. ↩
"Düşük ECT'li Oluklu Karton Ambalajların Basınç Dayanımı...", https://pmc.ncbi.nlm.nih.gov/articles/PMC10054506/. Ambalaj malzemeleri konusunda yetkili bir kaynak, 32ECT saf kraftın daha düşük ECT değerlerine kıyasla üstün dikey basınç dayanımı sağladığını doğrulayacaktır. Kanıt rolü: teknik şartname; kaynak türü: malzeme veri sayfası. Desteklediği iddia: 32ECT kraftın alt tabaka kalitesini iyileştirdiği iddiası. Kapsam notu: Dikey yük taşıma kapasitesine uygulanır. ↩
"Oluklu mukavvanın enerji emme özelliklerine ilişkin çalışma...", https://pmc.ncbi.nlm.nih.gov/articles/PMC11840120/. Ambalaj mühendisliği araştırması, taşıma sırasında kinetik enerjiyi dağıtmak için belirli kalıp kesim geometrilerinin ve oluk yönelimlerinin nasıl tasarlandığını açıklamaktadır. Kanıt rolü: mühendislik prensibi; kaynak türü: akademik ders kitabı. Desteklediği iddia: mühendislik ürünü kutuların şok emilimi yoluyla panel bükülmesini önlediği iddiası. Kapsam notu: Etkinlik, belirli kutu geometrisine bağlıdır. ↩



