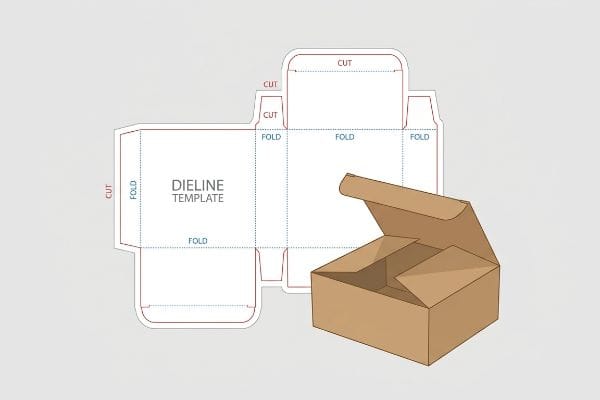
Mükemmel perakende tasarımını tamamladınız, ancak doğrulanmış bir yapısal şema olmadan baskıya göndermek, karmaşık ve pahalı bir başarısızlığı garanti eder. Çözüm, bu temel planı anlamakla başlar.
Kalıp çizgisi, 3 boyutlu ambalajlar için fiziksel boyutları, katlama çizgilerini ve kesim sıralarını belirleyen 2 boyutlu düz bir vektör şablonudur. Mutlak bir mimari plan görevi görerek, baskı makinelerinin ve CNC (Bilgisayar Sayısal Kontrol) kesim tezgahlarının yüksek hızlı üretim sırasında hassas yapısal hesaplamalar yapmasını sağlar.
Şimdi bu dijital hatların, tedarik zincirindeki suistimallere karşı dayanıklı fiziksel perakende teşhir ürünlerine tam olarak nasıl dönüştüğünü inceleyelim.
Yazıcı kalıp çizgisi nedir?
Standart grafik tasarımlarını, özel mekanik yönlendirme kanalları olmadan baskı öncesi ekibine göndermek, üretim hatlarının durmasına ve testliner kartlarının boşa gitmesine yol açacak bir durumdur.
Yazıcı kalıp çizgisi, otomatik kalıp kesme ekipmanını yönlendiren, makine tarafından okunabilir, hassas bir vektör katmanıdır. Belirlenmiş spot renkler kullanarak görsel çizimleri yapısal komutlardan ayırır, optik CMYK (Camgöğü, Macenta, Sarı, Anahtar/Siyah) mürekkeplerinin yönlendirme lazerlerini karıştırmasını önler ve fabrikada hassas mekanik ayrımı sağlar.
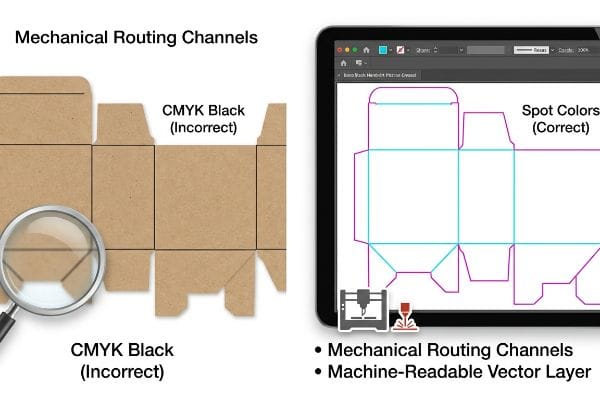
Ancak bu hatları belirlemek mücadelenin sadece yarısı; fabrika makinelerinin bunları gerçekten tanıması gerekiyor.
CMYK Çizgilerinin Otomatik Kesimde Başarısız Olmasının Nedenleri
Tecrübeli grafik tasarımcılar bile, bir ekranın nerede kesilmesi veya katlanması gerektiğini belirtmek için genellikle standart siyah çizgiler kullanarak karmaşık yapısal dosyalar gönderirler . Standart bir PDF belgesinde görsel olarak doğru görünüyorsa, fabrika ekipmanının bununla ne yapacağını otomatik olarak bileceğini varsayarlar.
Dosyalar baskı öncesi RIP yazılımıma ulaştığında bu tuzağı haftalık olarak görüyorum. Tasarımcı standart CMYK siyah kullanıyor ve makine bunu basitçe yazdırılabilir mürekkep2, bu da kesim tablası bıçaklarının asla devreye girmemesi anlamına geliyor. Bir keresinde, bir operatörün yeni basılmış ağır hizmet tipi kraft kağıdı üretim hattından çektiğini, kalın kartonun sert direncini hissettiğini, ancak yüzeyine doğrudan basılmış siyah konturlar olduğunu ancak fiziksel kesimlerin olmadığını fark ettiğini ve tüm baskının boşa gittiğini gördüm. Bunu düzeltmek için, dosyaları yakalıyorum ve bu standart konturları mutlak spot renklere3- kesimler için %100 Macenta ve kıvrımlar için %100 Camgöğü gibi. Bu, CNC makinelerinin mürekkep püskürtme uçlarını atlamasına ve fiziksel çelik bıçakları bırakmasına neden olarak müşteriyi pahalı yeniden baskı ücretlerinden kurtarıyor ve ürünlerin depoda mükemmel bir şekilde monte edilmesini sağlıyor.
| Acemilerin Sık Yaptığı Hatalar | Profesyonel Çözüm | Perakende Satış Alanında Sağlanan Fayda |
|---|---|---|
| CMYK siyah kesme çizgileri kullanılarak | Tam spot renklerin atanması | Baskılı yapısal çizgileri ortadan kaldırır |
| Sanat ve kesim katmanlarını birleştirme | Mekanik vektör yollarının izole edilmesi | CNC makinelerinde oluşabilecek hataları önler |
| Görsel PDF'lere güvenmek | RIP yazılımı aracılığıyla uçuş öncesi kontrol | Fabrikalarda meydana gelen maliyetli baskı hatalarını önler |
Plakalar yakılmadan önce mekanik vektörleri yüzey grafiklerinden her zaman ayırırım. Bu sıkı ayrım, kesici bıçakların tam hassasiyetle vurmasını garanti eder, gereksiz manuel inceleme süresini ortadan kaldırır ve lansman programınızın bozulmamasını sağlar.
🛠️ Harvey'nin Masası: Vektör çizgilerinizin otomatik kesim masaları için doğru şekilde eşleştirilip eşleştirilmediğinden emin değil misiniz? 👉 Kesim Çizgilerinizi Önceden Kontrol Ettirin ↗ — Masama doğrudan erişim. Otomatik satış spam'i yok, söz veriyorum.
Kalıp çizgisi için kurallar nelerdir?
Yapısal planın oluşturulması, özellikle kalın, çok katmanlı perakende oluklu mukavva malzemelerle uğraşırken, matematiksel fiziğe sıkı sıkıya bağlı kalmayı gerektirir.
Kalıp çizgisi oluşturma kuralları, hassas bükülme payı hesaplamaları, malzeme kalınlığı için kesin kumpas telafisi ve katı nokta renk katman ayrımı gerektirir. Bu matematiksel ayarlamalar, kalın oluklu yapılarda birbirine kenetlenen tırnakların, yüksek hızlı birlikte paketleme montajı sırasında bükülme, yırtılma veya tehlikeli sürtünme oluşturmadan kusursuz bir şekilde hizalanmasını garanti eder.
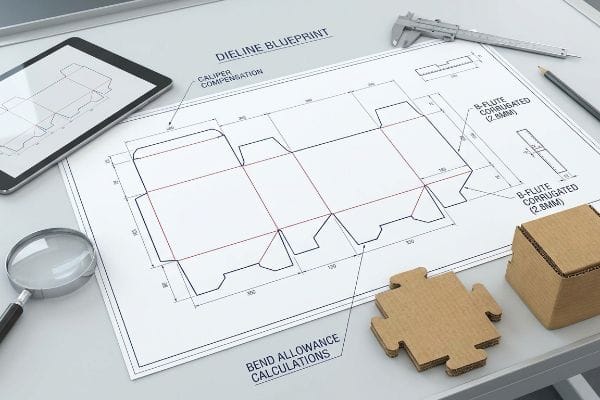
Teori düz bir dijital monitörde mükemmel çalışır, ancak oluklu mukavvanın saygı gerektiren fiziksel bir hacmi vardır.
Kaliper Telafinin Gizli Fiziği
Tecrübeli satın alma ekiplerini bile tuzağa düşüren yaygın bir hata: dijital bir tuval üzerinde, birbirine kenetlenen sekmenin genişliğiyle tam olarak aynı genişlikte.Düz bir 2B ortamda, bu tekdüze oran matematiksel olarak mükemmel ve görsel olarak simetrik görünür.
Bu basit mantığı 0,11 inç (2,8 mm) kalınlığındaki B-oluklu mukavva levhaya uyguladığınızda acımasız gerçekle yüzleşiyorsunuz⁵ . Bu kalın levha 90 derece katlandığında, fiziksel olarak malzeme tüketir ve dış yarıçapı değiştirir. Montaj ekiplerinin yerde ter içinde, standart bir tırnağı telafi edilmemiş bir yuvaya çekiçle vurmaya çalışırken, baskılı üst tabakanın basınç altında yırtılmasının korkunç, yırtılma sesini dinlediklerini gördüm. Bu dosyaları parametrik CAD (Bilgisayar Destekli Tasarım) yazılımı kullanarak matematiksel olarak yeniden oluşturuyorum ve tam levha kalınlığına göre alıcı yuvaları genişletmek için belirli mikro toleranslar ekliyorum. Bu basit bükme payı, tüm montaj sürtünmesini ortadan kaldırarak, ortak paketleme işçilik sürelerini tahmini % 20⁶ oranında azaltıyor ve çirkin şeffaf bant ihtiyacını tamamen ortadan kaldırıyor.
| Acemilerin Sık Yaptığı Hatalar | Profesyonel Çözüm | Perakende Satış Alanında Sağlanan Fayda |
|---|---|---|
| 1:1 yuva-sekme oranları kullanılarak | Malzeme bükme paylarının eklenmesi7 | Kenarların kartonu yırtmasını önler |
| Fiziksel levha kalınlığını göz ardı ederek | CAD kumpas telafi formülleri8 | Ortak paketleme montajını hızlandırır |
| Sıkıca birbirine kenetlenen bağlantıları zorlamak | Mühendislik mikro boşlukları9 | Son yapının kare şeklinde kalmasını sağlar |
Düz ve telafi edilmemiş vektörleri kesimhaneye göndermeyi reddediyorum. Toplu teşhir mükemmel kare ve perakendeciye hazır bir şekilde ulaşmasını garanti etmenin tek yolu, fiziksel levha hacmi için yapısal matematiği yeniden oluşturmaktır.
🛠️ Harvey'nin Masası: Montaj ekibi katlama yaparken birbirine kenetlenen tırnakların kopacağından mı endişeleniyorsunuz? 👉 Bükülme Payı Kontrolü Talep Edin ↗ — Güvenli bir şekilde indirin. Daha sonra sorularınız olursa gelen kutum açık.
Dieline'ın anlamı nedir?
Bu kavramı anlamak, zihniyetinizi yalnızca estetik grafik tasarımından, yük taşıyıcı yapısal mimariye doğru kaydırmak anlamına gelir.
Kalıp çizgisi, fiziksel ambalaj kısıtlamalarını yöneten, soyut görsel tasarımları işlevsel 3 boyutlu yapılara dönüştüren hassas bir matematiksel sınırdır. Ağırlık dağılım vektörlerini, malzeme tüketimini ve katlama mantığını belirleyerek, yüksek yük taşıyan perakende teşhir ünitelerinin dinamik nakliye ortamlarında basınç altında çökmeden hayatta kalmasını sağlar.
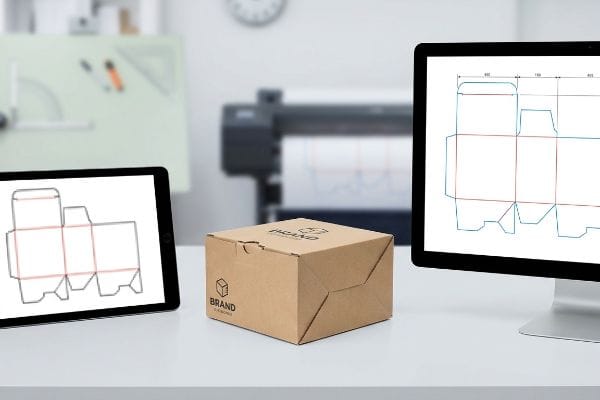
Ne yazık ki, bu yapısal gereklilik sıklıkla temel raster tabanlı web araçları tarafından kötüye kullanılıyor ve çarpıtılıyor.
Düz Raster Görüntüler Yapısal Bütünlüğü Neden Bozuyor?
Tasarım bütçelerini optimize etmeye çalışan markalar, sıklıkla yapısal şablonları temel web tabanlı görüntü düzenleyicilerine aktarırlar. Yük taşıyan mühendislik çizgilerini basit arka plan katmanları olarak ele alırlar ve marka grafiklerine uyacak şekilde serbestçe yeniden boyutlandırır veya bozarlar10.
Bu yaklaşım, dosyayı matematiksel vektör özelliklerinden tamamen arındırır. Bir web aracı, dinamik perakendeci yüklerini desteklemek için gereken yapısal bütünlüğü ortadan kaldırarak düz, birleştirilmemiş bir görüntü dışa aktarır¹¹ . Yakın zamanda, kritik yük taşıyıcı omurganın yanlışlıkla sadece 0,25 inç (6,35 mm) kaydırıldığı ve mağaza zemininde ağırlık dağılımını fiziksel olarak test ettiğimde tüm çeyrek paletin dramatik bir şekilde sallanmasına neden olan bir web dışa aktarılmış dosya aldım. Bunu, doğrudan yapısal yazılımımızdan oluşturulan kilitli, önceden tasarlanmış bir PDF yayınlayarak düzeltiyorum; bu da tasarımcıları, sabit bir mimari ankraj üzerine yüzey grafikleri uygulamaya zorluyor. Bu kilitli katman stratejisi, kasıtlı olmayan piksel manipülasyonunun karmaşık fiziği geçersiz kılmasını önleyerek, ekranın büyük mağaza perakendecilerinin ağırlık gereksinimlerine tamamen uygun kalmasını sağlar¹² .
| Acemilerin Sık Yaptığı Hatalar | Profesyonel Çözüm | Perakende Satış Alanında Sağlanan Fayda |
|---|---|---|
| Web araçlarında çizgileri bozma | Temel vektör PDF'sini kilitleme13 | Yüksek yük taşıma kapasitesini korur |
| Düz raster görüntülerin dışa aktarılması | Sıkı vektör formatlarını kullanarak14 | Rafların sallanmasını veya eğilmesini önler |
| yapısal destek sekmelerinin yeniden boyutlandırılması | Grafikleri matematiğe dayandırmak | Büyük mağaza zincirlerinin mevzuata uyumunu güvence altına alır15 |
Tüm görsel sanat eserlerinin, önceden test edilmiş ve kilitlenmiş bir mühendislik katmanının üzerine yerleştirilmesini zorunlu kılıyorum. Bu, masum grafik ayarlamalarının, ekranın yere düşmeden önce kritik ağırlık taşıma fiziğini sessizce bozmasını önler.
🛠️ Harvey'nin Masası: Grafik tasarımcılarınız yazılımlarında farkında olmadan taşıyıcı destek duvarlarını mı kaydırıyorlar? 👉 Kilitli Yapısal PDF'inizi Talep Edin ↗ — Sonsuz satış görüşmelerini tetikleyen formlar yok. Sadece saf değer.
Bir kalıp çizgisi nasıl görünür?
Görsel olarak, düz kırmızı ve kesik mavi çizgilerden oluşan karmaşık bir ağa benziyor, ancak bu çizgilerin yorumlanması derin bir üretim bağlamı gerektiriyor.
Bir kalıp çizgisi, belirli mekanik hareketleri temsil eden farklı renklerdeki vektör çizgilerinden oluşan yoğun bir geometrik haritaya benzer. Düz çizgiler genellikle dış çevre için kesimleri gösterirken, kesikli veya özel olarak renklendirilmiş çizgiler, otomatik katlama ekipmanı için tasarlanmış kıvrımları, delikleri ve kritik puanlama bölgelerini temsil eder.
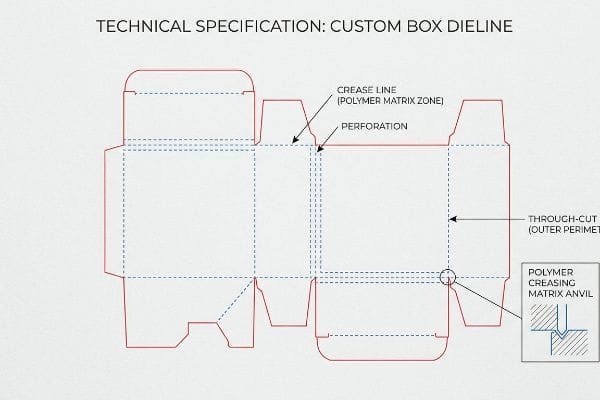
Ancak makineler çalışmaya başlayıp kağıt lifleri direnç göstermeye başladığında teoriyi bilmek yeterli olmuyor.
Noktalı Çizginin Altındaki 'Litografi Kırılması' Tuzağı
Monitörde noktalı bir çizgiye bakmak, ağır hizmet tipi bir malzemenin ne kadar kolay büküleceği konusunda yanlış bir güvenlik hissi verir. Alıcılar, dijital bir şablondaki basit bir katlama çizgisinin, perakende satış alanında otomatik olarak mükemmel bir 90 derecelik katlama ile sonuçlanacağını varsayarlar.
Tesisimde, bu teorik varsayımın çelik bir kalıp baskısı altında feci şekilde başarısız olduğunu rutin olarak görüyorum. Kör bir çelik bıçağı sert, lamine edilmiş 32 ECT (Kenar Ezilme Testi) karton16'ya, iç oluklar şiddetli bir şekilde bükülür, genellikle kurumuş mürekkebi kırar ve pürüzsüz baskılı üst tabakayı tam o dijital noktalı çizgi boyunca yırtar. Ham kartonun çatlama sesi, tüm bir partinin reddedilmesinin sesidir. Bu fiziksel direnci, hassas bir dişi polimer katlama matrisi17'yi doğrudan kesme plakasına monte ederek gideriyorum. Bu mikroskobik darbe toleransını yöneterek, litografik çatlama olgusunu tamamen ortadan kaldırıyor, kusursuz bir görsel sonuç elde ederken nihai hurda oranını tahmini %4 oranında düşürüyorum.
| Acemilerin Sık Yaptığı Hatalar | Profesyonel Çözüm | Perakende Satış Alanında Sağlanan Fayda |
|---|---|---|
| Korunmasız puanlamaya güvenmek | Polimer katlama matrisi kullanılarak18 | Çirkin mürekkep birleşim yerlerinin oluşmasını önler |
| Kağıt lifi gerilimini göz ardı etmek | Mekanik grevi kontrol etme19 | Düzensiz katlama kenarlarını ortadan kaldırır |
| Kalın tahtayı bükmeye zorlamak | Örs üzerinde flütleri germek20 | Üstün marka estetiğini garanti eder |
Yüksek yoğunluklu perakende teşhir standlarını katlarken asla kaba kuvvete başvurmam . Katlama kanalının tam derinliğini mühendislik yoluyla ayarlayarak, değerli grafiklerinizi otomatik makinelerin basıncı altında kırılmaya karşı korurum .
🛠️ Harvey'nin Masası: 2 milimetrelik yapısal bir kusurun 500 mağazalık bir lansmanı mahvetmesine izin vermeyin. 👉 Kalıp Dosyanızı Bana Gönderin ↗ — Kitlesel üretime bütçe harcamadan önce hesaplamaları titizlikle test edeceğim.
Çözüm
Piyasada görsel olarak en çarpıcı tasarımları hazırlayabilirsiniz, ancak kaliper telafisini göz ardı edip kalın oluklu mukavvanın ayarlanmamış kilitleme yuvalarının basıncı altında kırılmasına izin verirseniz, anında perakendeci reddine ve haftalarca sürecek maliyetli manuel yeniden işleme neden olursunuz. 500'den fazla marka yöneticisi, bu ölümcül erken aşama hatalarından kaçınmak için baskı öncesi kontrol listemi kullanıyor. Bükme payları konusunda tahmin yürütmeyi bırakın ve otomatik kesim masalarına ulaşmadan önce felaket niteliğindeki mekanik hataları yakalamak için yapısal düz dosyalarınızı kişisel olarak Ücretsiz Kalıp Çizgisi Ön Kontrol Denetimimden geçirmeme izin verin ↗
"CMYK vs. Özel Renk: Hangi İşlem Daha İyi – Prime Line Packaging", https://www.primelinepackaging.com/blog/spot-color-vs-cmyk-understanding-the-differences-and-choosing-the-right-method-for-your-packaging/. [Sektör baskı öncesi standartları, otomatik yönlendirme ekipmanının CMYK siyahını baskı resminden ayırt edemediğini ve mekanik kesimler için özel özel renk tanımlamaları gerektirdiğini detaylandırır]. Kanıt rolü: teknik doğrulama; kaynak türü: sektör kılavuzu. Destekler: standart siyah çizgilerin otomatik kesimde neden başarısız olduğu. Kapsam notu: CNC ve lazer yönlendirme sistemlerine odaklanmıştır. ↩
"Baskı Öncesi Kontrol Listesi | Mark Lehberg bu konuda bir yazı yayınladı", https://www.linkedin.com/posts/mark-lehberg-3473104_the-importance-of-pre-press-your-packaging-activity-7414718111725010944-8_T1. [RIP yazılımlarının teknik kılavuzları, CMYK değerlerinin mekanik kesim için vektör koordinatları yerine baskı için raster görüntü verisi olarak işlendiğini açıklamaktadır]. Kanıt rolü: teknik doğrulama; kaynak türü: yazılım dokümantasyonu. Destekler: CMYK'nın kesme bıçaklarını tetikleyememesi. Kapsam notu: çoğu ticari RIP sisteminde standarttır. ↩
"Konturları Kesme – Fiery Yardım ve Dokümantasyonu", https://help.fiery.com/cws/FieryXF/9.0_cws_7.2/en-us/GUID-634C2537-14A7-4567-993A-AE1E504148D4.html. [Kalıp çizgisi oluşturma için endüstri standartları, yapısal yönlendirme komutlarını görsel çizimlerden ayırt etmek için adlandırılmış spot renklerin kullanımını belirtir]. Kanıt rolü: prosedürel standart; kaynak türü: baskı endüstrisi kılavuzu. Destekler: fiziksel kesimlerin ve kıvrımların sağlanmasına yönelik metodoloji. Kapsam notu: belirli renk atamaları makine konfigürasyonuna göre değişebilir. ↩
"Kutu Şablonu Kılavuzu: Doğru Ambalaj Kalıp Çizgileri Nasıl Tasarlanır", https://gentlever.com/what-is-box-template-and-how-to-design/. [Ambalaj mühendisliği veya oluklu mukavva tasarımı konusunda yetkili bir kaynak, malzeme kalınlığının, uygun bir uyum sağlamak için yuva ve çıkıntı arasında bir tolerans boşluğu gerektirdiğini açıklayacaktır]. Kanıt rolü: Teknik doğrulama; kaynak türü: Endüstri standardı; Destekler: Kalıp çizgisi tasarımında kumpas telafisinin gerekliliği. Kapsam notu: Özellikle katlanmış oluklu mukavva malzemeler için geçerlidir. ↩
"Oluklu Mukavva ve Malzeme Sınıfları – flüt – Ambalaj Stratejileri", https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. [Ambalaj kuruluşlarından alınan teknik standartlar, B-flüt oluklu mukavvanın nominal kalınlığını tanımlar. Kanıt rolü: olgusal doğrulama; kaynak türü: teknik şartname. Destekler: B-flüt için doğru malzeme kalınlığı. Kapsam notu: Üreticiler arasında küçük farklılıklar mevcuttur.] ↩
"Montaj hattı dengelemesi yoluyla verimliliğin artırılması...", https://pmc.ncbi.nlm.nih.gov/articles/PMC10788436/. [Ambalaj mühendisliğinde operasyonel verimlilik verileri veya vaka çalışmaları, montaj sürtünmesini ve manuel ayarlamaları ortadan kaldırarak elde edilen zaman tasarrufunu nicel olarak ortaya koymaktadır. Kanıt rolü: nicel destek; kaynak türü: endüstri vaka çalışması. Destekler: hassas bükme payının ekonomik faydası. Kapsam notu: Gerçek tasarruflar üretim hacmine ve malzemeye bağlıdır.] ↩
"Bükme Payı ve Bükme İndirimi Nasıl Hesaplanır… – YouTube", https://www.youtube.com/watch?v=0mGG4ZtC2a4. [Teknik ambalaj standartları, bükme paylarını, astarın gerilme kaynaklı yırtılmasını ve kopmasını önlemek için katlama yerinde gerekli olan ek malzeme olarak tanımlar. Kanıt rolü: Teknik doğrulama; kaynak türü: Mühendislik kılavuzu. Destekler: Karton bütünlüğünü korumak için bükme paylarının kullanımı. Kapsam notu: Özellikle oluklu mukavva katlamaları için geçerlidir.] ↩
"https://www.tappi.org/product_pull/09/dec/__05/obt…", https://www.tappi.org/product_pull/09/dec/__05/obtaining-combined-board-caliper-off-the-corrugator-for-use-in-statistical-process-control-procedures-technical-information-paper-tip-0304-12-2002/. [Ambalajlama için endüstri standardı CAD yazılımı, malzemenin ölçülen kalınlığına veya çapına bağlı olarak kalıp çizgisi boyutlarını dengelemek için belirli matematiksel formüller kullanır. Kanıt rolü: Metodolojik kanıt; kaynak türü: Yazılım teknik dokümantasyonu. Destekler: Montaj doğruluğu için çap telafisinin gerekliliği. Kapsam notu: Formüller, oluk profiline göre değişir.] ↩
"RSC'de Üretici Bağlantısı İçin Tolerans – AICC Now", https://now.aiccbox.org/tolerance-for-manufacturers-joint-on-rsc/. [Oluklu malzemeler için yapısal mühendislik kılavuzları, malzeme sıkışmasını hesaba katmak ve birbirine kenetlenen bağlantılarda dikliği sağlamak için mikro boşlukların dahil edilmesini şart koşmaktadır. Kanıt rolü: Teknik şartname; kaynak türü: Yapısal tasarım el kitabı. Destekler: Yapıların dik açıda kalması için boşluk gereksinimi. Kapsam notu: Yüksek hassasiyetli mekanik bağlantılarla sınırlıdır.] ↩
"Deliklerin Taşıma Kapasitesi Üzerindeki Etkisinin İncelenmesi…", https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. [Yetkili ambalaj mühendisliği kılavuzları, bir kalıp çizgisinin kesin geometrisinin değiştirilmesinin katlama mantığını ve taşıma kapasitesini nasıl tehlikeye attığını açıklamaktadır]. Kanıt rolü: teknik doğrulama; kaynak türü: yapısal ambalaj kılavuzu. Desteklediği: mühendislik çizgilerinin bozulmasının yapısal bütünlüğü yok ettiği önermesi. Kapsam notu: Oluklu ve sert karton ambalajlar için geçerlidir. ↩
"Ambalaj Tasarımı: Ürün Mükemmelliği için Vektör Grafikleri", https://vectosolve.com/blog/vector-graphics-packaging-design. [Ambalaj mühendisliği konusunda yetkin bir kaynak, CNC kesim ve katlama işlemlerinde amaçlanan yapısal yük kapasitelerini korumak için vektör tabanlı hassasiyetin nasıl gerekli olduğunu açıklıyor]. Kanıt rolü: teknik doğrulama; kaynak türü: mühendislik kılavuzu. Destekler: fiziksel kararlılık için vektör hassasiyetinin gerekliliği. Kapsam notu: özellikle endüstriyel üretime uygulanır. ↩
"Özel Oluklu Karton Teşhir Kutuları | Ücretsiz Kargo ve Tasarım", https://theboxology.us/product/corrugated-display-boxes/. [Perakendeci satıcı kılavuzları genellikle güvenlik ve dayanıklılığı sağlamak için satış noktası teşhirleri için maksimum ağırlık yüklerini ve stabilite standartlarını belirtir]. Kanıt rolü: endüstri standardı doğrulaması; kaynak türü: satıcı uyumluluk kılavuzu. Destekler: perakende ortamları için standartlaştırılmış ağırlık gereksinimlerinin varlığı. Kapsam notu: gereksinimler perakendeciye göre değişir. ↩
"Yük Taşıyıcı Bileşen – Genel Bakış | ScienceDirect Konuları", https://www.sciencedirect.com/topics/engineering/load-bearing-component. [Baskı öncesi teknik kılavuzlar, yapısal vektörlerin kilitlenmesinin tasarım aşamasında kazara ölçeklendirme veya bozulmayı önlediğini ve katlamanın yük taşıma hesaplamalarını koruduğunu göstermektedir]. Kanıt rolü: Teknik şartname; kaynak türü: Baskı öncesi üretim kılavuzu. Destekler: Fiziksel bütünlüğü korumak için kilitli PDF'lerin kullanımı. Kapsam notu: Profesyonel baskı üretim iş akışlarıyla sınırlıdır. ↩
"Raster ve Vektör Görüntüler – Görüntüler Hakkında Her Şey – Araştırma Kılavuzları", https://guides.lib.umich.edu/c.php?g=282942&p=1885352. [Yetkili ambalaj mühendisliği kaynakları, vektör tabanlı kalıp çizgilerinin hassas kesim ve katlamayı nasıl sağladığını ve raster kaynaklı yaklaşımlarla ilişkili yapısal kararsızlıkları nasıl önlediğini açıklıyor]. Kanıt rolü: Teknik doğrulama; kaynak türü: Ambalaj tasarım kılavuzu. Destekler: Vektör formatları ve yapısal kararlılık arasındaki ilişki. Kapsam notu: Özellikle kalıp kesimli karton ve oluklu mukavva malzemeler için geçerlidir. ↩
"Büyük Ölçekli Perakendeciler İçin Ambalaj Optimizasyon Danışmanlığı", https://www.boldtsmithpackagingconsultants.com/industries/mass-merchandiser/. [Perakendeci uyumluluk kılavuzları, yüksek hacimli ortamlarda ürün güvenliğini ve raf stabilitesini sağlamak için yapısal çıkıntılar ve destekler için kesin toleranslar belirtir]. Kanıt rolü: Düzenleyici doğrulama; kaynak türü: Perakendeci tedarikçi kılavuzları. Destekler: Perakende uyumluluğu için matematiksel hassasiyetin önemi. Kapsam notu: Büyük ölçekli perakende dağıtım merkezlerine odaklanmaktadır. ↩
"32 ECT Oluklu Karton Kutu Özellikleri: Nihai Kılavuz – Lansbox", https://lansbox.com/32-ect-corrugated-box-specs/. [Oluklu ambalaj için endüstri standartları, kenar ezilme testini (ECT) bir kartonun dikey istifleme mukavemetinin birincil ölçüsü olarak tanımlar]. Kanıt rolü: olgusal özellik; kaynak türü: endüstri standardı. Destekler: kartonun malzeme sınıflandırması. Kapsam notu: ECT değerleri karton kalitesine ve üreticiye göre değişir. ↩
"Kalıp Kesme Katlama Matrisi – YouTube", https://www.youtube.com/watch?v=9ucluzReN6U. [Ambalaj mühendisliği kaynakları, dişi katlama matrislerinin, karton oluklarını ezmek yerine lifleri gererek mürekkep çatlamasını nasıl önlediğini açıklıyor]. Kanıt rolü: teknik doğrulama; kaynak türü: teknik kılavuz. Destekler: litografik çatlamayı ortadan kaldırmak için matrislerin kullanımı. Kapsam notu: etkinlik, matris uyumunun hassasiyetine bağlıdır. ↩
"Kaplamalı malzemelerin bariyer özelliklerine dönüştürme ve etkileri...", https://bioresources.cnr.ncsu.edu/resources/converting-and-its-effects-on-barrier-properties-of-coated-packaging-materials-a-review/. [Ambalaj üretimine ilişkin teknik doküman, polimer matrislerin mürekkebin dağılmasını önlemek için basıncı çelikten daha eşit şekilde nasıl dağıttığını açıklamaktadır]. Kanıt rolü: Teknik doğrulama; kaynak türü: Üretim kılavuzu. Destekler: Çatlak mürekkep bağlantılarının önlenmesi. Kapsam notu: Öncelikle yüksek GSM kaplamalı karton için geçerlidir. ↩
"...'ın katlama çatlamasındaki ve mekanik özelliklerindeki değişikliklerin değerlendirilmesi", https://bioresources.cnr.ncsu.edu/resources/evaluation-of-changes-in-fold-cracking-and-mechanical-properties-of-high-grammage-paper-based-on-pulp-fiber-modification/. [Kalıp kesme ile ilgili mühendislik kılavuzları, katlama yerinde düzensiz yırtılmayı önlemek için vuruş kuvvetinin nasıl modüle edildiğini ve lif geriliminin nasıl yönetildiğini açıklamaktadır]. Kanıt rolü: Proses doğrulaması; kaynak türü: Mühendislik ders kitabı. Destekler: Düzensiz katlama kenarlarının ortadan kaldırılması. Kapsam notu: Endüstriyel kalıp kesme makinelerine özgüdür. ↩
"Beş Katmanlı Bir Malzemenin Eğilme Rijitliğinin Analitik Belirlenmesi...", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. [Oluklu mukavva için endüstriyel standartlar, yapısal ezilmeyi önlemek için olukları düzgün bir şekilde sıkıştırmak ve germek için bir örs kullanımını detaylandırır]. Kanıt rolü: Teknik şartname; kaynak türü: Endüstri standardı. Destekler: Kalın levhaların düzgün bükülmesi. Kapsam notu: Oluklu malzemelere odaklanmaktadır. ↩