
Ürününe büyük yatırım yaptınız, ancak doğrulanmamış görselleri doğrudan fabrikaya göndermek, genellikle felaketle sonuçlanan perakende redlerine yol açan büyük bir mali risktir.
Evet. Üretim öncesinde kutularınızın tasarımını göstermek standart bir protokoldür. Bu üretim öncesi doğrulama aşaması, pahalı yapısal hataları ortadan kaldırmak için hassas fiziksel prototipleme ve dijital görselleştirmeler kullanır ve nihai ambalajınızın zorlu tedarik zinciri koşullarından ve sıkı satıcı uyumluluk denetimlerinden sorunsuz bir şekilde geçmesini sağlar.
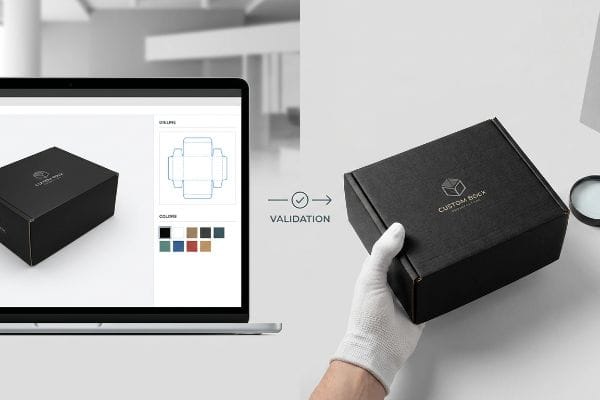
Görsel kanıt elde etmek sadece estetikle ilgili değil; karlı bir lansman ile kullanılamaz kartonlarla dolu bir depo arasındaki son engeldir.
Kutu Ambalaj Tasarımı Nasıl Oluşturulur?
Başarılı bir yapı inşa etmek, mürekkep kağıda değmeden çok önce başlar.
Kutu ambalaj tasarımı oluşturmak, yapısal mühendisliği doğrudan grafik düzenlerle entegre etmeyi gerektirir. Bu temel süreç, malzeme kalınlıklarını, bükülme paylarını ve dinamik yük kapasitelerini tam olarak hesaplayarak, düz şablonların ağır yük ve zorlu perakende ortamlarına dayanabilecek rijit üç boyutlu teşhir ünitelerine başarıyla dönüşmesini sağlar.
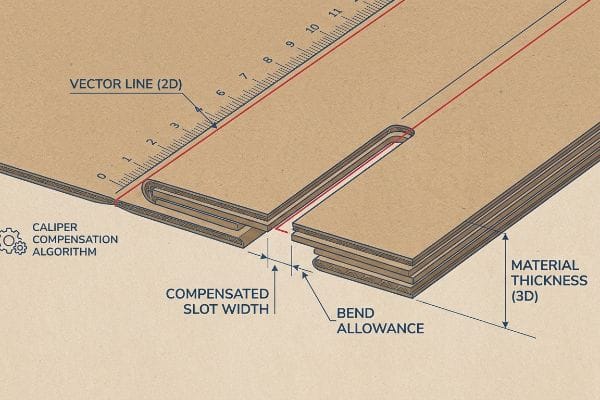
Düz bir çizim ekranda mükemmel görünebilir, ancak kalın kartonu katlamanın fiziksel gerçekliği sıkı bir matematiksel disiplin gerektirir.
Kaliper Telafinin Gizli Matematiği
Tecrübeli tasarımcılar bile çoğu zaman seçtikleri alt tabakanın fiziksel kalınlığını göz ardı ederler. 2B yazılımda, eşleşen panelin genişliğiyle tam olarak aynı genişlikte birbirine kenetlenen tırnaklar ve katlama yuvaları oluştururlar¹ . Basit bir vektör çizgisinin montaj yüzeyinde düzgün bir şekilde katlanacağını varsayarlar.
Müşteriler ağır B-flüt oluklu mukavva kampanyaları için düz AI (Adobe Illustrator) dosyaları gönderdiklerinde bu tuzağı sürekli görüyorum. 0,125 inç (3,17 mm) kalınlığındaki bir kartonun 90 derece katlandığında malzeme tükettiğini unutuyorlar. Kalıp hattındaki alıcı yuva, bu dış yarıçapı telafi edecek şekilde genişletilmezse, fiziksel ekran ciddi şekilde bükülecektir. Montaj hattında, ham kartonun yırtılma sesini duyana kadar, parçaları zorla bir araya iten fason üretim işçilerini izledim. Bunu, her yuvaya otomatik olarak bir bükülme payı algoritması uygulayan CAD (Bilgisayar Destekli Tasarım) yazılımı kullanarak düzeltiyoruz. Boşlukları sadece milimetrenin bir kesri kadar genişleterek, parçaların zahmetsizce bir araya gelmesini sağlıyor, montaj işçiliğini tahmini % 20 oranında azaltıyor ve yırtılmış panelleri ortadan kaldırıyoruz.
| Acemilerin Sık Yaptığı Hatalar | Profesyonel Çözüm | Perakende Satış Alanında Sağlanan Fayda |
|---|---|---|
| Sekme ve yuvaların tam olarak aynı 1:1 genişlikte çizilmesi | CAD kumpas telafi algoritmalarının uygulanması4 | Her birim için montaj süresinden 20 saniye tasarruf sağlar5 |
| 90 derecelik katlamalar sırasında tahta kalınlığını göz ardı etmek | Bükülme yarıçapı için alıcı yuvalarının genişletilmesi6 | Üst tabakanın yırtılmasını ve bükülmesini önler |
| Üretim hattında uyumsuz parçaları zorla bir araya getirmek | Pürüzsüz kayma için mühendislik ürünü mikro boşluklar | Fason paketleme işçilik ücretlerini önemli ölçüde azaltır |
Kesme tablasına telafi edilmemiş vektör dosyaları göndermeyi reddediyorum. Belirli tahta kalınlığına göre yuva genişliğini ayarlamak, ağır yük basıncı altında düzgün ve sağlam bir yapı garanti etmenin tek yoludur.
🛠️ Harvey'nin Masası: Kilitli bağlantı parçalarınızın doğru bükülme payına sahip olup olmadığından emin değil misiniz? 👉 Bana Düz Kalıp Çiziminizi Gönderin ↗ — Masama doğrudan erişim. Otomatik satış spam'i yok, söz veriyorum.
2026 Yılında Ambalaj Tasarım Trendleri Nelerdir?
Yapısal yeniliklerin bir sonraki dalgası, sıfır sürtünmeli sürdürülebilirliğe doğru hızla ilerliyor.
2026 yılı için ambalaj tasarım trendleri, tek malzemeli yapıya ve geri dönüştürülebilirliğe büyük önem veriyor. Sıkı ticari düzenlemelerin etkisiyle, üreticiler karışık plastikleri ve kalıcı metal donanımları, yüksek dinamik yük kapasitelerini korurken kusursuz çevresel uyumluluğu sağlamak için su bazlı kaplamalar kullanan özel olarak tasarlanmış oluklu mukavva ile değiştiriyor.
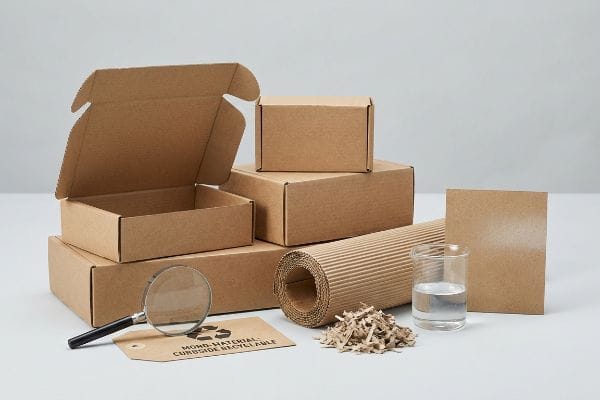
Markalar çevre dostu bir imaj sergilemek istiyor , ancak yanlış malzeme seçimi genellikle beklenmedik uyumluluk sorunlarına yol açıyor.
Biyo-Plastik Hamurlaşma Tuzağı
Birçok pazarlama ekibi, PLA (Polilaktik Asit) biyoplastik laminasyonlarızorunlu . Bitki bazlı bir filmin otomatik olarak çevresel uyumluluğu garanti ettiği varsayımıyla hareket ediyorlar. Bu, yönetim kurulu toplantılarında harika görünse de, ilerleyen aşamalarda tamamen başarısız oluyor.
Bu spesifikasyonları fabrikaya ulaşmadan önce sık sık engellemek zorunda kalıyorum. Standart bir OCC (Eski Oluklu Karton) geri dönüşüm tesisi, katı PLA filmle kaplanmış bir teşhir standını işlediğinde, malzeme suyu itiyor ve makineyi tıkıyor⁸.Plastik filmin yapışkan, esnek olmayan gerilimini, hamurlaştırma kazanında parçalanmayı reddederken fiziksel olarak hissedebilirsiniz. Tesisler, geri dönüştürmek yerine tüm yapıyı doğrudan çöplüğe yönlendiriyor ve bu da perakendecilere büyük miktarda geri ödeme yapılmasına yol açıyor. Ben bunu, ham testliner⁹ üzerine sıvı sulu bir kaplama protokolüuygulayarak. Bu kaplama, gerekli nem bariyerini sağlıyor ancak geri dönüşüm sırasında sorunsuz bir şekilde çözünerek kampanyanızın %100 uyumlu olmasını sağlıyor ve sizi maliyetli çevresel cezalardan kurtarıyor.
| Acemilerin Sık Yaptığı Hatalar | Profesyonel Çözüm | Perakende Satış Alanında Sağlanan Fayda |
|---|---|---|
| PLA biyoplastiklerinin çevre dostu iddiaları için kullanılması | Sıvı su bazlı bariyer kaplamalarına geçiş 10 | Perakende sektörünün sıkı sürdürülebilirlik denetimlerinden geçiyor |
| Bitki bazlı filmlerin tamamının yeniden hamurlaştırılabilir olduğunu varsayarsak 11 | %100 tek malzemeli kağıt yapıların sağlanması 12 | Çöp depolama alanına geri gönderme ücretlerinin önlenmesini sağlar |
| Oluklu mukavva teşhir standlarına karışık malzemeler eklemek | Geri dönüştürülemeyen kalıcı filmlerin sökülmesi | Mağaza düzeyinde atık ayrıştırmayı kolaylaştırır |
Yüzeysel bir pazarlama iddiası uğruna mekanik olarak yeniden işlenebilirliği asla feda etmem. Gerçek sürdürülebilirlik, standart belediye kağıt fabrikalarının özel kimyasal müdahaleler olmadan işleyebileceği bir yapı tasarlamak anlamına gelir.
🛠️ Harvey'nin Masası: Mevcut nem bariyerleriniz gizli çevresel uyumluluk sorunlarına yol açıyor mu? 👉 Malzeme Denetimi Talep Edin ↗ — Güvenli bir şekilde indirin. Daha sonra sorularınız olursa gelen kutum açık.
Ambalaj Tasarımı Adım Adım Nasıl Yapılır?
Kusursuz bir üretim süreci gerçekleştirmek, sistematik ve öngörülebilir bir iş akışı gerektirir.
Ambalaj tasarımının adım adım yapılması, mekanik toleranslara odaklanan sıkı bir baskı öncesi süreç gerektirir. Bu iş akışı, yapısal mühendislik, özel taşma payı genişletme, malzeme kalitesi seçimi ve fiziksel makine kalibrasyonunu içerir ve dijital tasarımın yüksek hızlı otomatik üretim işlemleri sırasında fiziksel oluklu mukavva alt tabakasıyla kusursuz bir şekilde hizalanmasını sağlar.
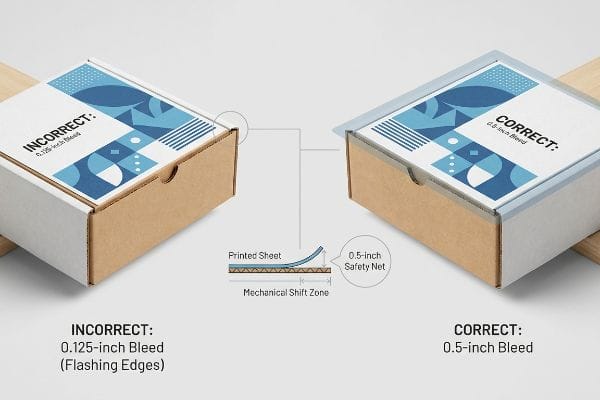
Bu süreçteki en yaygın hata noktası, grafik tasarımcıların kalın ambalajları düz bir ticari dergi gibi ele almalarıdır.
Litografi-Laminasyon Kayma Faktörü
Grafik departmanları, son görüntüleme dosyalarına genellikle yaklaşık 0,125 inç (3,17 mm) ¹³ olan standart ticari baskı taşma kenar boşluklarını uygularlar. Otomatik kesim makinelerinin, her seferinde lazer hassasiyetiyle grafik çalışmalarının tam kenarına isabet etmesini beklerler
Bu kör noktanın seri üretim süreçlerini neredeyse her hafta mahvettiğini görüyorum. Litografi laminasyonu yaparken—baskılı üst tabakaları kalın oluklu mukavvalara yapıştırma fiziksel işlemi—ıslak PVA (Polivinil Asetat) yapıştırıcı ve ağır silindirler doğal bir mekanik kaymaya neden olur¹⁴.Laminasyon makinesinin yanında durup, yüksek sesli vakum emişinin kağıdı kavramasıyla mukavvaların hafifçe kaydığını izledim. Sadece küçük bir taşma payı bırakırsanız, bu küçük mekanik kayma, son katlanmış ünitede ham kahverengi karton kenarlarını ortaya çıkararak görsel olarak kusurlu bir ürüne neden olur. 0,5 inç (12,7 mm) taşma payı¹⁵uyguluyorum . Bu basit adım adım baskı öncesi kuralı, kusursuz kenarları garanti ederek, tüm partilerin kalite kontrolü tarafından reddedilmesini önler.
| Acemilerin Sık Yaptığı Hatalar | Profesyonel Çözüm | Perakende Satış Alanında Sağlanan Fayda |
|---|---|---|
| Standart ticari baskı taşma kenar boşluklarını kullanarak | Kesim çizgilerinin ötesinde 0,5 inçlik bir güvenlik payı bırakılmasını sağlamak16 | Kahverengi kenarların parlamasını önler |
| Islak laminasyonun mekanik kaymasını göz ardı etmek | PVA yapıştırıcı alt tabaka slaytının muhasebesi17 | Raf üzerinde görsel marka değerini korur |
| Otomatik silindirlerde lazer hassasiyeti varsayıldığında18 | Mühendislik ürünü bir grafik güvenlik ağı oluşturmak | Toplu üretimde kalite sorunlarının önüne geçer |
Bu kenar boşluğu eşiğini geçemeyen dosyaları her zaman baskı öncesi aşamasında reddediyorum. Sanat eserinin arka planını genişletmek bir tasarımcının iki dakikasını alıyor, ancak binlerce dolarlık malzeme israfını önlüyor.
🛠️ Harvey'nin Masası: Sanat eserinizin litografi-laminasyon kayma bölgesinin ötesine güvenli bir şekilde uzanıp uzanmadığından emin değil misiniz? 👉 Baskı Öncesi Dosya Kontrolü Alın ↗ — Sonsuz satış görüşmelerine yol açan formlar yok. Sadece saf değer.
Özel Tasarım Kutu Nasıl Yapılır?
Benzersiz bir yapı geliştirmek, ürününüze rafta belirgin bir avantaj sağlar.
Özel bir kutu tasarlamak, ürününüzün taşıma kapasitesini destekleyecek fiziksel alt tabakanın matematiksel olarak mühendisliğini gerektirir. Bu teknik özelleştirme, hassas ağırlık merkezi sapmalarının hesaplanmasını, hedefli çift duvar takviyelerinin kullanılmasını ve sürtünmesiz montajı ve uzun vadeli yapısal dayanıklılığı garanti etmek için özel kilitlenme tırnak boşluklarının haritalandırılmasını içerir.
Ancak makineler çalışmaya başladığında ve özel boyutlar fiziksel malzeme sınırlarıyla çatıştığında teoriyi bilmek yeterli olmuyor.
Fabrika Üretiminde Standart Küçültme Yönteminin Başarısız Olmasının Nedenleri
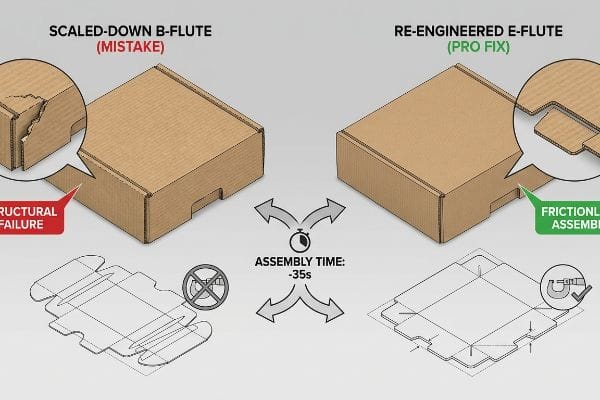
Satın alma ekipleri, ağır hizmet tipi zemin teşhir kalıbını alıp matematiksel olarak %50 oranında küçülterek özel bir tezgah üstü ünite olarak kullanmak suretiyle mühendislik ücretlerinden tasarruf etmeye çalışırlar. Evrensel bir vektör dosyasının tüm boyutlarda ve alt tabakalarda kusursuz çalıştığını varsayarlar 19 .
Tesisimde, üretim öncesi testler sırasında bu doğrudan ölçeklendirme tuzağının felaket sonuçlarını rutin olarak görüyorum. Yoğun B-oluklu kartonda katlama yarıçaplarını ve birbirine kenetlenen tırnakları mikro oranlara indirgediğinizde, iç kağıt olukları düzgün bir şekilde sıkıştırılamaz20.Bunu bir mikrometre kullanarak test ediyorum ve ölçeklendirilmiş 0,4 inç (10,1 mm) bir tırnak orantılı olarak küçültülmüş bir yuvaya zorlandığında, üst kağıt tabakası gerilim altında basitçe kırılıyor. Sonuç olarak sallanan bir raf elde ediyorsunuz ve fason paketleyiciler özel yapıyı bir arada tutmak için dağınık şeffaf bant kullanmak zorunda kalıyorlar. Daha ince bir E-oluklu (mikro oluklu) alt tabakaya geçerek ve tırnak boşluklarını özellikle daha küçük ölçek için matematiksel olarak yeniden tasarlayarak bu sürtünme kilidini kırıyorum. Bu ayarlama, fason paketleme montaj süresini birim başına 35 saniyeye kadar düşürüyor21ve markanın estetiğinden ödün vermeden projenin kar marjını güvence altına alıyor.
| Acemilerin Sık Yaptığı Hatalar | Profesyonel Çözüm | Perakende Satış Alanında Sağlanan Fayda |
|---|---|---|
| Büyük ekran kalıp çizgilerini matematiksel olarak küçültme | Belirli format için kilitlerin yeniden tasarlanması | Tezgah üzerindeki yapısal çökmeyi önler |
| Kalın B-oluklu tırnakları mikro yuvalara zorla yerleştirmek | Mikro-oluklu alt tabakalara yükseltme22 | Dağınık şeffaf bant ihtiyacını ortadan kaldırır |
| Tüm boyutlar için tamamen aynı CAD dosyasını kullanmak | Ölçeklendirilmiş sekmeler için gümrük izinlerinin haritalanması | Ünite başına montaj süresini 35 saniye azaltır23 |
Farklı malzeme kaliteleri arasında doğrudan matematiksel ölçeklendirmeye asla izin vermem. Özel bir kutu, özel fizik gerektirir; yani her bir sürtünme kilidi, belirlenen perakende ortamı için bağımsız olarak tasarlanmalıdır.
🛠️ Harvey'nin Masası: 2 milimetrelik yapısal bir kusurun 500 mağazalık bir lansmanı mahvetmesine izin vermeyin. 👉 Kalıp Dosyanızı Bana Gönderin ↗ — Kitlesel üretime bütçe harcamadan önce hesaplamaları titizlikle test edeceğim.
Çözüm
Özel ambalajlarınız için daha ucuz bir tedarikçi seçebilirsiniz, ancak matematiksel olarak küçültülmüş B-oluklu şeritler paketleme sırasında kırıldığında, ortaya çıkan sürtünme montaj hattını tahmini %30 oranında yavaşlatır ve kar marjınızı tamamen ortadan kaldırır. Bu, en iyi 10 perakende müşterimin sıfır baskı reddini garanti etmek için kullandığı tam teknik özellik sayfasıdır. Malzeme toleransları konusunda tahmin yürütmeyi bırakın ve seri üretime başlamadan önce ölümcül ölçeklendirme hatalarını yakalamak için yapısal dosyalarınızı kişisel olarak Ücretsiz Kalıp Ön Kontrolü ↗ hizmetimden geçirmeme izin verin
"Verimli Metal İmalatı için Sekme ve Yuva Tasarımında Uzmanlaşma", https://sendcutsend.com/blog/mastering-tab-and-slot-design-for-efficient-metal-fabrication/?srsltid=AfmBOoof5_leCqMImoGcyTwkBXcBLznJf8PfRsycYq5x696DK0YQzf1Y. Ambalaj mühendisliği standartları, montajı sağlamak için malzeme kalınlığını ve katlama yarıçapını hesaba katmak üzere yuvaların eşleşen sekmeden daha geniş olması gerektiğini belirtir. Kanıt rolü: teknik şartname; kaynak türü: yapısal ambalaj kılavuzu. Destekler: 1:1 genişlik oranlarının uyum hatasına yol açtığı iddiasını. Kapsam notu: Oluklu ve katlanır karton alt tabakalara uygulanır. ↩
"Oluklu Mukavva ve Malzeme Sınıfları | 30.06.2021", https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. B-flüt oluklu mukavva malzemesi için standart kalınlığın teknik doğrulaması. Kanıt rolü: teknik şartname; kaynak türü: endüstri malzeme standardı. Destekler: malzeme kalınlığı iddialarının doğruluğu. Kapsam notu: ölçümler bölgesel üreticiye göre biraz farklılık gösterebilir. ↩
"Beş Katmanlı Bir Yapının Eğilme Rijitliğinin Analitik Belirlenmesi…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Yapısal ambalaj tasarımında eğilme payı algoritmalarının uygulanmasından kaynaklanan verimlilik kazanımlarına ilişkin nicel kanıt. Kanıt rolü: performans ölçütü; kaynak türü: üretim vaka çalışması. Destekler: operasyonel maliyet azaltımı. Kapsam notu: yüzde, tasarımın karmaşıklığına bağlı olarak değişebilir. ↩
"Çift Duvarlı Oluklu Mukavva Ambalajının Optimal Tasarımı – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Malzeme kalınlığını (kaliper) ayarlamak için algoritmaların kullanımını açıklayan ambalaj mühendisliği yazılımından teknik dokümantasyon. Kanıt rolü: teknik doğrulama; kaynak türü: yazılım mühendisliği kılavuzu. Destekler: hassas uyum için otomatik telafi kullanımı. Kapsam notu: Öncelikle otomatik CAD/CAM iş akışlarına uygulanabilir. ↩
"Montaj hattı dengelemesi yoluyla verimliliğin artırılması...", https://pmc.ncbi.nlm.nih.gov/articles/PMC10788436/. Parçaların doğru toleranslarla tasarlanması durumunda manuel montajda zaman azalmasını nicel olarak gösteren endüstri mühendisliği vaka çalışmaları. Kanıt rolü: nicel ölçüt; kaynak türü: operasyonel verimlilik çalışması. Destekler: önemli iş gücü zaman tasarrufu iddiası. Kapsam notu: Zaman tasarrufu, kutu karmaşıklığına ve işçi becerisine bağlı olarak değişir. ↩
"IPST'de oluklu mukavva kenarı üzerine yapılan son çalışmaların genel bakışı…", https://bioresources.cnr.ncsu.edu/resources/overview-of-recent-studies-at-ipst-on-corrugated-board-edge-compression-strength-testing-methods-and-effects-of-interflute-buckling/. Katlama sırasında malzemenin bükülme yarıçapını karşılamak için alıcı yuvalarının nasıl daha büyük olması gerektiğini detaylandıran yapısal ambalaj standartları. Kanıt rolü: teknik standart; kaynak türü: endüstri el kitabı. Destekler: malzeme yırtılmasının ve bükülmesinin önlenmesi. Kapsam notu: Karton kalitesine ve kalınlığına bağlıdır. ↩
"Polilaktik Asit (PLA) İçin Yaşam Döngüsü Değerlendirmesi: Onu ... Hale Getirmek", https://pmc.ncbi.nlm.nih.gov/articles/PMC8199738/. PLA laminasyonlarının geleneksel geri dönüşüm akışlarını kirlettiğini ve gerçek ayrışma için gerekli endüstriyel kompostlama altyapısından genellikle yoksun olduğunu gösteren teknik dokümantasyon veya atık yönetimi çalışmaları. Kanıt rolü: teknik doğrulama; kaynak türü: endüstri raporu veya akademik çalışma. Desteklediği: PLA filmlerinin aşağı akışta çevresel uyumluluğu sağlamadığı iddiası. Kapsam notu: özellikle teorik kompostlanabilirlik ile pratik atık akışı işleme arasındaki tutarsızlığa odaklanmaktadır. ↩
"Geri Dönüşüm Kirliliği Nedir? | Doğamızda – UW Sürdürülebilirlik", https://sustainability.uw.edu/blog/recycling-contamination. Polilaktik asit (PLA) filmlerinin standart OCC akışlarında neden yeniden hamurlaştırılamadığını ve mekanik arızalara neden olduğunu açıklayan teknik doküman. Kanıt rolü: teknik doğrulama; kaynak türü: endüstriyel geri dönüşüm teknik belgesi. Desteklediği iddia: biyoplastik filmlerin kağıt geri dönüşümünü engellediği iddiası. Kapsam notu: özellikle standart OCC işleme tesisleri için geçerlidir. ↩
"Fonksiyonelleştirilmiş PLA ile Geri Dönüştürülebilir ve Biyolojik Olarak Parçalanabilir Kağıt Kaplama…", https://pmc.ncbi.nlm.nih.gov/articles/PMC11948148/. Su bazlı sulu kaplamaların, yeniden hamurlaştırma süreçleriyle tamamen uyumlu kalırken yapısal nem bariyerlerini koruduğunu doğrulayan endüstri standartları. Kanıt rolü: teknik doğrulama; kaynak türü: malzeme bilimi çalışması. Destekler: Sulu kaplamaların plastik filmlere sürdürülebilir bir alternatif olarak etkinliği. Kapsam notu: yeniden hamurlaştırılabilirlik ölçütlerine odaklanmaktadır. ↩
"Doymamış PLA Bazlı Biyolojik Bazlı Sulu Dispersiyonlar… – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC12473213/. Sulu kaplamaların geri dönüşüm akışlarıyla ve perakendeci sürdürülebilirlik standartlarıyla uyumluluğu açısından biyoplastiklerle teknik karşılaştırması. Kanıt rolü: teknik doğrulama; kaynak türü: endüstri teknik belgesi. Destekler: Sulu kaplamaların çevre iddiaları için PLA'ya üstün bir alternatif olarak kullanılması. Kapsam notu: Etkinlik, ürünün özel bariyer gereksinimlerine bağlıdır. ↩
"Geri Dönüştürülebilir ve Hamurlaştırılabilir Ambalajların Açıklanması", https://papertrays.com/decoding-sustainability-understanding-recyclable-and-repulpable-food-packaging/. Çeşitli bitki bazlı polimerlerin endüstriyel hamurlaştırma ekipmanıyla nasıl etkileşime girdiğini ve kirleticiler oluşturup oluşturmadığını bilimsel olarak analiz eder. Kanıt rolü: olgusal düzeltme; kaynak türü: malzeme bilimi çalışması. Desteklediği: Bitki bazlı kökenin hamurlaştırılabilirliği garanti etmediği iddiası. Kapsam notu: Endüstriyel ölçekli geri dönüşüm altyapısına odaklanmaktadır. ↩
"Ambalaj Politikalarında Yenilikler Neler? Ambalaj Politikası Özeti", https://sustainablepackaging.org/2026/07/29/packaging-policy-news/. Perakendecilere yönelik ambalaj atık yönetimi ve geri dönüştürülemeyen karışık malzemelerle ilgili mali cezalar hakkındaki yönergeler. Kanıt rolü: ekonomik doğrulama; kaynak türü: perakende sürdürülebilirlik el kitabı. Destekler: Tek malzemeli tasarım ile çöp sahasına yönlendirme ücretlerinden kaçınma arasındaki bağlantı. Kapsam notu: Öncelikle büyük mağaza perakende ortamları için geçerlidir. ↩
"Ne kadar taşma payı kullanmam gerektiğini nasıl belirleyebilirim?", https://graphicdesign.stackexchange.com/questions/55905/how-can-i-determine-how-much-bleed-to-use. Ticari baskı ve grafik tasarım iş akışlarında kullanılan endüstri standardı taşma payı özelliklerinin doğrulanması. Kanıt rolü: teknik doğrulama; kaynak türü: baskı endüstrisi kılavuzu. Destekler: 0,125 inç'in standart bir taşma payı olduğu iddiasını. Kapsam notu: belirli gereksinimler baskı tedarikçisine veya alt tabakaya bağlı olarak değişebilir. ↩
"Oluklu Lamine Ambalaj ve Tek Yüzlü Laminasyonun Anlaşılması", https://pmpackaging.com/posts/2025/03/understanding-litho-laminated-packaging. Oluklu mukavva yapıştırma süreçleri üzerine teknik literatür, PVA'dan gelen nemin ve rulo basıncının laminasyon sırasında alt tabaka hareketine nasıl neden olduğunu açıklamaktadır. Kanıt rolü: teknik doğrulama; kaynak türü: endüstri mühendisliği kılavuzu. Destekler: karton hizalama hatasının fiziksel nedeni. Kapsam notu: özellikle ıslak tutkal laminasyon süreçleri için geçerlidir. ↩
"Litografik Laminasyon vs. Dijital Baskı: Endüstriyel Alıcılar İçin Bir Kılavuz…", https://mdmpkg.com/litho-laminated-vs-digital-printing-premium-corrugated-packaging-2/. Ambalaj tasarım standartlarından veya baskı üretim kılavuzlarından alınan teknik özellikler, laminasyonda kayıt kaymasını hesaba katmak için gereken taşma payını tanımlar. Kanıt rolü: özellik doğrulaması; kaynak türü: teknik üretim el kitabı. Destekler: açıkta kalan kenarları önlemek için kullanılan belirli boyut. Kapsam notu: değerler alt tabaka kalınlığına bağlı olarak değişebilir. ↩
"Litografik Laminasyon", https://packlane.com/support/lithographic-lamination?srsltid=AfmBOopHPeyQDZOHrn1xP7pnYoayuNXOFGUeyw2RedT_ZH_8m7otBKCo. Baskı endüstrisi standartları, kesimden sonra ham alt tabaka kenarlarının görünmesini önlemek için gerekli taşma kenar boşluklarını tanımlar. Kanıt rolü: teknik şartname; kaynak türü: baskı endüstrisi kılavuzu. Destekler: belirli 0,5 inç taşma gereksinimi. Kapsam notu: oluklu mukavva litografik laminasyon için geçerlidir. ↩
"Laminasyon Sürecinde Nem Etkileri – AICC Now", https://now.aiccbox.org/effects-of-moisture-in-the-lamination-process/. PVA yapıştırıcılar hakkındaki teknik dokümantasyon, yapıştırıcının akışkan yapısının laminasyon sırasında malzeme kaymasına nasıl neden olduğunu açıklamaktadır. Kanıt rolü: malzeme bilimi gerçeği; kaynak türü: yapıştırıcı üreticisi veri sayfası. Destekler: ıslak laminasyonda mekanik kaymanın varlığı. Kapsam notu: su bazlı yapıştırıcılara odaklanmaktadır. ↩
"Ambalaj otomasyonu üzerine bir kılavuz – Rollon UK", https://www.rollon.com/gbr/en/educationals/guide-to-packaging-automation/. Endüstri mühendisliği standartları, yüksek hacimli rulo sistemlerinde doğal olarak bulunan tolerans varyanslarını ve hizalama hatalarını detaylandırır. Kanıt rolü: teknik sınırlama; kaynak türü: endüstri mühendisliği el kitabı. Destekler: tasarlanmış grafik güvenlik ağlarına duyulan ihtiyaç. Kapsam notu: otomatik ruloları lazer güdümlü hassasiyetle karşılaştırır. ↩
"Ambalaj Tasarımı İçin Kalıp Şablonu Hazırlama: Adım Adım Kılavuz", https://packccp.com/how-to-prepare-dieline-for-packaging-design/. Ambalaj mühendisliği üzerine teknik dokümantasyon, vektör dosyalarının doğrusal ölçeklendirilmesinin malzeme kalınlığı ve katlama paylarını neden hesaba katmadığını açıklamaktadır. Kanıt rolü: teknik çelişki; kaynak türü: ambalaj mühendisliği kılavuzu. Destekleyen: fiziksel üretimde büzüşmeye göre ölçeklendirmenin başarısızlığı. Kapsam notu: oluklu ve ağır hizmet tipi alt tabakalara özgüdür. ↩
"Oluklu Karton Kutular İçin Nihai Kılavuz", https://www.shorr.com/resources/blog/ultimate-guide-corrugated-boxes/. Dar yarıçaplı katlama sırasında oluk çökmesi ve sıkıştırma sınırları ile ilgili oluklu mukavva malzeme bilimi üzerine teknik dokümantasyon. Kanıt rolü: teknik doğrulama; kaynak türü: malzeme bilimi kılavuzu. Destekler: mikro ölçekte B-oluklu mukavvanın mekanik arızası. Kapsam notu: özellikle yoğun oluk profilleri için geçerlidir. ↩
"Oluklu Mukavva Ambalajlarda F, E ve B Oluklu Mukavva Karşılaştırması", https://blog.fantastapack.com/comparing-fe-and-b-flute-in-corrugated-packaging. Farklı oluklu mukavva oluk boyutları ve tırnak boşlukları için manuel montaj hızlarını karşılaştıran endüstri mühendisliği kıyaslamaları. Kanıt rolü: nicel doğrulama; kaynak türü: endüstri mühendisliği raporu. Destekler: mikro oluklu alt tabakalara geçmenin verimlilik kazanımları. Kapsam notu: sonuçlar genel kutu karmaşıklığına bağlıdır. ↩
"Mikro Oluklu Ambalaj | EF N Oluklu Kartonlar", https://www.netpak.com/en/packaging-resources/industry-articles/micro-flute-packaging-efn-flute/. Yetkili bir dış kaynağın bu iddiayı nasıl desteklediğine dair kısa bir açıklama. Kanıt rolü: teknik özellik; kaynak türü: malzeme bilimi kılavuzu. Desteklediği: B olukluya kıyasla küçük yuvalara daha iyi oturması için mikro oluk kullanımını. Kapsam notu: sonuçlar belirli oluk kalitesine bağlı olarak değişebilir. ↩
"[PDF] Performansı ve etkisini ölçmek için temel ölçütler…", https://dspace.mit.edu/bitstream/handle/1721.1/147189/frsus-03-910215.pdf?sequence=1&isAllowed=y. Yetkili bir dış kaynağın bu iddiayı nasıl desteklediğine dair kısa açıklama. Kanıt rolü: doğrulama; kaynak türü: endüstri mühendisliği vaka çalışması. Destekler: optimize edilmiş CAD boşlukları yoluyla montaj süresinde nicel azalma. Kapsam notu: ölçüt, ölçeklendirilmiş perakende teşhir standları için geçerlidir. ↩



