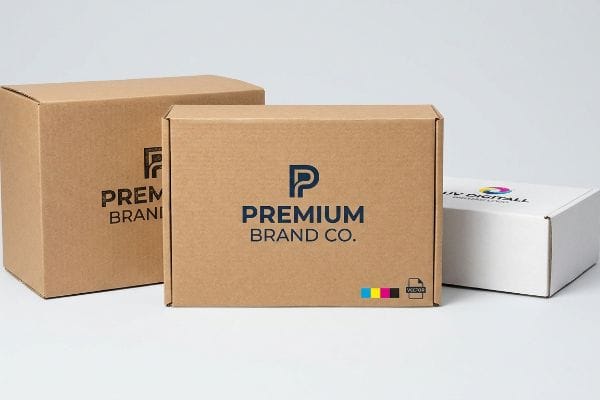
Kalabalık paletler arasında perakende kutularınızın öne çıkmasını sağlamakta zorlanıyor musunuz? Solmuş, kirli logolar, müşteri ürünü açmadan önce bile premium bir markanın itibarını zedeleyebilir.
Evet. Marka logonuzu bu kutulara flekso baskı, litografik laminasyon veya UV dijital baskı yöntemleriyle basabilirsiniz. Özel tasarım uygulamak için vektör grafik dosyaları, hassas CMYK veya Pantone spot renk eşleştirmesi ve net, perakende satışa hazır görsel netlik sağlamak için uygun baskı öncesi taşma toleransları gereklidir.
Ancak otomatik üretim makineleri çalışmaya başladığında teoriyi bilmek yeterli olmuyor. Ham kartona baskı, ekran tabanlı tasarımcıların tamamen hafife aldığı kimyasal ve fiziksel değişkenleri beraberinde getiriyor.
Ambalaj üzerine logo nasıl basılır?
Kusursuz bir logo tasarlamak, PDF dosyasını yazdırmaktan çok daha fazlasını gerektirir.
Ambalaj üzerine logo baskısı, dijital tasarımın oluklu mukavva alt tabakalara aktarılmasını içerir. Bu işlem, temel marka grafiklerinin izole edilmesini, tam renk değerlerinin eşleştirilmesini ve lif emilimini önlemek için özel mürekkepler veya laminasyonlar uygulanmasını gerektirir; böylece sert ticari aydınlatma altında yüksek kontrastlı görünürlük sağlanır.
Ancak, monitörünüzde net bir vektör grafik gibi görünen şey, üretim sahasında kolayca bir felakete dönüşebilir.
Gözenekli Testliner'da Yarı Ton Nokta Karıştırma Neden Başarısız Olur?
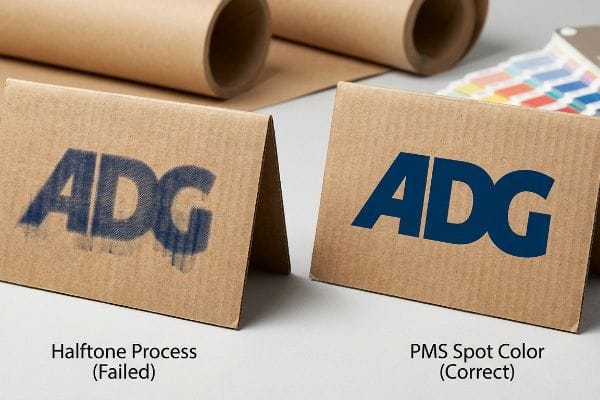
Tecrübeli tasarımcılar bile, sağlam kurumsal logoları standart dört renkli baskı formatlarına dönüştürerek bu kör noktayı sıklıkla gözden kaçırırlar. Standart dijital karıştırmanın monitörleriyle sorunsuz bir şekilde eşleşeceğini varsayarlar. Bununla birlikte, ham, gözenekli oluklu mukavva üzerine baskı yaparken, küçük örtüşen yarım ton noktalarına güvenmek, alt tabakanın mekanik emilim oranını tamamen göz ardı eder¹ .
Bu sadece teori değil; bunu test alanında bizzat yaşıyorum. Bir pazarlama ajansı, dijital renk analizine güvenerek tesisime 48x40 inç (121,9x101,6 cm) boyutlarında bir baskı şablonu gönderdi. İlk baskı öncesi prova aşamasında, standart litografik laminasyonun yoğunluğu koruyacağını düşünmüştüm. Tamamen yanılmıştım. Baskı makinesinin ucunda durup, ıslak noktaların hızla kağıt liflerine sızmasıyla ana logonun grenli, soluk ve bulanık bir hale geldiğini izledim . Kontrast bozulmuştu. Kalıpları geri çektim ve optik nokta karıştırmayı tek, hassas bir şekilde karıştırılmış PMS 3 (Pantone Eşleştirme Sistemi) spot renk mürekkebiyle değiştirerek hassas bir Spot Renk Sel Protokolü uyguladım . Yoğun , katı bir pigment seli uygulayarak lif sızıntısını tamamen durdurdum. Bu işlem, yarı tonlu greni ortadan kaldırarak logonun perakende satış reyonunda 6,09 metre (20 fit) uzaktan bile son derece net görünmesini sağladı ve marka dışı renkler nedeniyle oluşabilecek maliyetli müşteri reddini önledi.
| Mühendislik Çözümü | Fiziksel Sonuç | Marka Görünürlüğü Yatırım Getirisi |
|---|---|---|
| PMS Spot Renk Mürekkep Baskısı | Yoğun pigment lif sızıntısını engeller4 | Kitlesel perakendeci marka reddini önler |
| Yarı ton eliminasyonu | Sıfır örtüşen nokta tanecik5 | Yüksek kontrastlı logo netliğini en üst düzeye çıkarır |
| Baskı Öncesi Profil Ayarlaması | Matematiksel mürekkep limiti kontrolü6 | Maliyetli yeniden baskı gecikmelerini ortadan kaldırır |
Bulanık grafiklerin, yapısal olarak sağlam bir zemin teşhirini mahvetmesine izin vermeyi reddediyorum . Logonuzun ekrandan fiziksel yüzeye geçişini sağlamak için, fabrikamda birincil marka kimliği için spot renklerin uygulanması vazgeçilmez bir adımdır.
🛠️ Harvey'nin Masası: Mevcut oluklu mukavva tedarikçinizin mukavvasının litografik laminasyondan önceki tam nem içeriğini biliyor musunuz? 👉 Baskı Toleranslarınızı Denetleyin ↗ — Her yapısal dosyayı 24 saat içinde şahsen inceliyorum.
Ambalaj Baskısının Maliyeti Ne Kadar?
Fiyatlandırma, mürekkep yoğunluğuna, baskı türüne ve sipariş hacmine bağlıdır.
Ambalaj baskı maliyeti, seçilen baskı yöntemine, sipariş miktarına ve yüzey işlemine bağlı olarak değişir. Tam kaplama folyo laminasyon gibi üst düzey kozmetik seçenekler birim fiyatı önemli ölçüde artırırken, su bazlı sulu kaplamalara geçmek, yüksek hacimli perakende satışlar için ekonomik ve çevre dostu parlak bir etki sağlar.
Ancak üstün estetik sonuçlar elde etme çabası, satın alma ekiplerini perde arkasında tehlikeli tavizler vermeye itebiliyor.
Yapısal Çekirdek Oluklarının Kalitesinin Düşürülmesinin Gizli Maliyeti
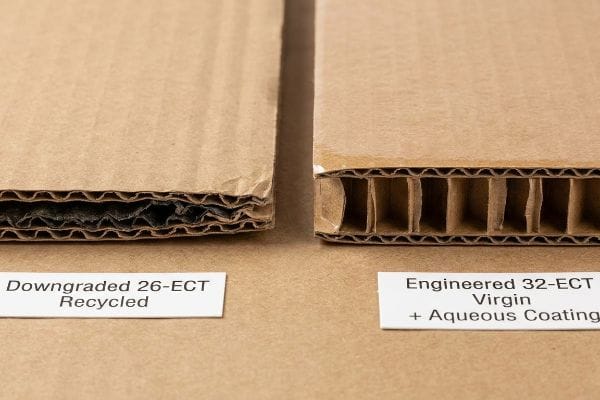
Tecrübeli satın alma ekiplerini bile tuzağa düşüren yaygın bir durum: Tam kaplama folyo laminasyonları gibi pahalı kozmetik kaplamaları pazarlık konusu edilemez pazarlama zorunlulukları olarak görmek. Bu yüksek üretim maliyetlerini dengelemek için, gizlice temel oluklu mukavvanın ECT (Kenar Ezilme Testi) derecesinionaylıyorlarve birim başına birkaç kuruş tasarruf etmek için çekirdek oluklarından kritik lif yoğunluğunu çıkarıyorlar.
Bu sadece teori değil; bunu test sahasında bizzat ele alıyorum. Önceki tedarikçileri, ağır folyo baskı maliyetini karşılamak için, onlara haber vermeden, bakir kraft kağıdı yerine daha ucuz 26-ECT geri dönüştürülmüş testliner kağıdı kullanmış. Bir alıcı bize geldi. İlk başta, talep ettikleri hafif kartonun yükü taşıyacağını varsaydım. Tamamen yanılmışım. ISTA (Uluslararası Güvenli Taşıma Birliği) 3A simülasyonu8, taban titreşim tablasında 112,5 lbs (51 kg) ağırlıkta kırıldı ve kendi ağırlığı altında büküldü. Şişirilmiş kozmetik ajans tasarımını çöpe attım ve hesaplamaları sıfırdan yaptım. Pahalı ağır folyo filmlerini çıkardım ve malzemeyi tekrar bakir 32-ECT standardına9.Üstün yansımayı geri kazandırmak için, baskının üzerine doğrudan yüksek katı içerikli parlak sulu bir kaplama uyguladım. Bu, yapısal bütünlüğü geri kazandırırken aynı görsel etkiyi sağladı ve müşterinin taşıma hasarlarını tamamen ortadan kaldırmasını ve binlerce dolarlık hurda envanterden kaçınmasını sağladı.
| Mühendislik Çözümü | Fiziksel Sonuç | Finansal yatırım getirisi |
|---|---|---|
| 32-ECT Virgin Kraft Yükseltmesi10 | Yoğun iç olukları yeniden oluşturur | Nakliye sırasında meydana gelen ezilme kayıplarını ortadan kaldırır |
| Yüksek Katı İçerikli Sulu Kaplama11 | Kalın folyo laminasyonlarının yerini alır | Üstün kalite kaplama maliyetlerini düşürür |
| Dinamik Yük Simülasyonu | 112,5 lbs (51 kg) limitini doğrular12 | Perakendecilerin büyük çaplı iade taleplerini önler |
Parlak bir logo için yapısal fiziği asla feda etmem. Güzel bir baskı, kutu perakende raflarına ulaşmadan önce depoda palet üzerinde çökerse hiçbir anlam ifade etmez.
🛠️ Harvey'nin Masası: Mevcut ambalaj alıcılarınız, premium baskı folyolarını karşılayabilmek için gizlice kutularınızın sıkıştırma dayanıklılığını mı düşürüyor? 👉 Gizli Malzeme Maliyetlerinizi Ortaya Çıkarın ↗ — %100 gizli. Yayınlanmamış perakende tasarımlarınız benimle güvende.
Kendi logomu nasıl bastırabilirim?
Ambalaj tasarımınızın kontrolünü ele almak, sıkı bir baskı öncesi disiplin gerektirir.
Kendi logonuzu basmak için, yüksek çözünürlüklü vektör çizimini doğrudan standartlaştırılmış bir kalıp şablonuna uygulamanız gerekir. Bu işlem, grafik katmanlarını yapısal kalıp kesim yollarından ayırmayı içerir ve otomatik baskı öncesi yazılımının mekanik kesim ve katlama çizgilerini son kutuya basmadan doğru bir şekilde okuyabilmesini sağlar.
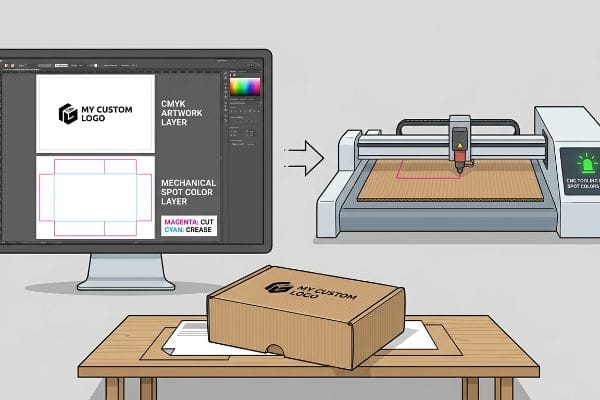
Ancak güzel bir dosya yüklemek, fabrika makinelerinin onu nasıl okuyacağını bildiği anlamına gelmez.
Standart siyah kesim çizgileri neden CNC kesim tezgahlarını felç eder?
Hatta yetenekli şirket içi grafik tasarımcılar bile, ekranın nerede kesilmesi veya katlanması gerektiğini belirtmek için sıklıkla standart görsel siyah çizgiler kullanarak kesim şablonları sunarlar. Modern otomatik kesim masalarının ve lazer kesim levha yakıcılarının13 basit renk kodlu çizgileri tıpkı standart bir masaüstü yazıcı gibi yorumladığını yanlış bir şekilde varsayarlar.
Bu sadece teori değil—bunu acı bir şekilde öğrendim. 2021'de, baş ambalaj mühendisim Mark'tan, bir müşterinin ajansı tarafından kurulan özel baskılı tezgah üstü teşhir standlarından oluşan bir partiyi çalıştırmasını istedim. Manuel baskı öncesi dosya ayırma işlemini atlayarak zamandan tasarruf edebileceğimi düşündüm. Bu acımasız bir hataydı. CNC (Bilgisayar Sayısal Kontrol) yönlendiricisinin doğrudan kartın üzerinden geçtiğini izledim; RIP (Raster Görüntü İşlemcisi) yazılımı, CMYK siyah kesim çizgilerini doğrudan sanat eseri katmanına birleştirdi. Makine logonun üzerine güzel siyah konturlar bastı, ancak tam olarak sıfır fiziksel kesim yaptı ve 50 yaprak birinci sınıf B-flüt kağıdı mahvetti. Hemen acil durdurma düğmesine bastım, dosyayı geri çektim ve iş akışımıza katı bir Spot Renk Takım Komutu ekledim. Katmanları ayırdım ve mekanik vuruşları manuel olarak mutlak spot renklere dönüştürdüm—kesimler için %100 Macenta ve kıvrımlar için %100 Camgöğü14. Bu hassas yazılım kalibrasyonu, bıçakların kartona anında temas etmesini sağlarken, basılı logonun tamamen bozulmadan kalmasını da garanti etti; bu da baskı öncesi makine kurulum süremizi iş başına 25 dakika kısalttı ve müşteriyi ciddi üretim gecikmelerinden kurtardı.
| Mühendislik Çözümü | Fiziksel Sonuç | Üretim Hızı Yatırım Getirisi (ROI) |
|---|---|---|
| Nokta Renk Aracı Yol Oluşturma | CNC bıçak komutlarını izole eder15 | Ham madde israfını ortadan kaldırır |
| Mekanik Katman Ayrımı16 | CMYK grafiklerini kusursuz halde tutar | Maliyetli yeniden baskı döngülerini önler |
| Otomatik Baskı Öncesi Makrosu | Görsel çizgileri matematiğe çevirir17 | Fabrika kurulum süresini hızlandırır |
Amatör dosya kurulumlarının kesim masalarımı aksatmasına izin vermeyi reddediyorum. Grafik tasarımcıları makine tarafından okunabilir spot renklerine saygı duymaya zorlamak, kusursuz bir yapısal kesimi garanti etmenin tek yoludur.
🛠️ Harvey'nin Masası: Tasarım ajansınız optik CMYK siyahı ile mekanik kesme takım yolları arasındaki farkı biliyor mu? 👉 Ücretsiz Dosya Denetimi Talep Edin ↗ — Arada hesap yöneticisi yok. Doğrudan yapı mühendisleriyle görüşüyorsunuz.
Üzerinde logo bulunan bir kutuyu kargoyla gönderebilir miyim?
Baskılı ana kartonunuzu hareketli bir reklam panosuna dönüştürmek akıllı bir lojistik çözümüdür.
Evet. Dış grafikler zorunlu lojistik yönlendirme verileriyle çakışmadığı sürece, özel logolu bir kutu gönderebilirsiniz. Etkili kargo ambalajı, canlı marka mesajını, taşıyıcı barkodları, UCC-128 etiketleri ve otomatik depo sıralaması için gerekli tehlike uyarıları için ayrılmış katı alanlarla dengeler.
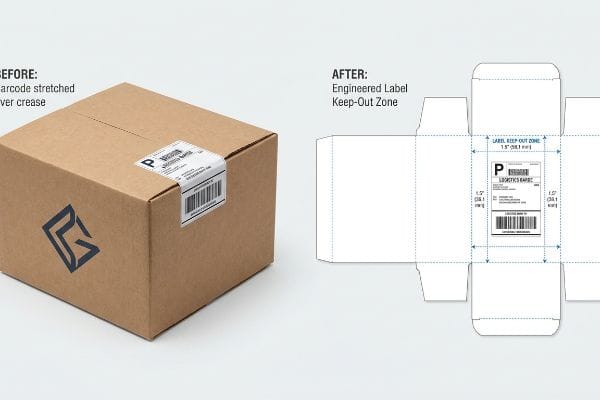
Ancak kutunun tamamını boş bir tuval gibi ele almak, gönderinizin 3PL (Üçüncü Taraf Lojistik) firmasının deposunda reddedilmesinin hızlı bir yoludur.
Otomatik Konveyörlerde Kırışık Sarmanın Gizli Tehlikesi
Bu, deneyimli satın alma ekiplerini bile tuzağa düşüren yaygın bir hatadır: tasarımcıların zorunlu lojistik barkodlarını basılı ana kartonun yapısal katlama çizgilerine çok yakın yerleştirmelerine izin vermek. Kalın oluklu mukavva 90 derece katlandığında malzeme tükettiği için, dış kağıt astarı fiziksel olarak 18 yarıçap boyunca gerilir .
Bu sadece teori değil; bunu test sahasında da yaşıyorum. Bir müşteri, devasa bir perakende dağıtımını, ajansın büyük bir logo için yer açmak amacıyla barkodu kenardan sardığı kutularda göndermeye çalıştı. İlk başta, standart 32-ECT C-flute kartonumuzun 19, tarayıcı görünürlüğünü koruyacak kadar düzgün katlanacağını varsaydım. Tamamen yanılmıştım. Ezilmiş bir numunenin üst tabakasını yırttım ve UCC-128 barkodunun köşe katlamasının etrafında tam 0,12 inç (3,04 mm) uzadığı yerdeki bozulmuş olukları hissettim. Bunlar 3PL otomatik sıralama konveyörlerine çarptığında, optik tarayıcılar tamamen çalışmaz hale geldi. Mikrometre okumalarını aldım ve tamamen grafiksel bir yeniden tasarıma ihtiyacımız olmadığını kanıtladım; sadece acımasızca hassas bir Etiket Yasaklama Bölgesi'ne ihtiyacım vardı. Tüm kritik lojistik barkodlarını, CAD (Bilgisayar Destekli Tasarım) yazılımımızda herhangi bir yapısal kıvrımdan 20 tam olarak 1,5 inç (38,1 mm) uzakta matematiksel olarak kilitledim. Bu mikro ayarlama, taranabilir verilerin mükemmel bir şekilde düz kalmasını garanti ederek tarayıcı sürtünmesini tamamen ortadan kaldırdı ve müşterinin zorunlu 3PL yeniden paketleme ücretlerinden binlerce dolar tasarruf etmesini sağladı.
| Mühendislik Çözümü | Fiziksel Sonuç | Lojistik Yatırım Getirisi |
|---|---|---|
| 1,5 inç (38,1 mm) Giriş Yasak Bölgesi21 | Barkodun dışa doğru esnemesini önler | 3PL manuel yeniden işleme ücretlerini durdurur |
| C-Flüt Katlama Telafisi22 | Fiziksel pano yarıçapını hesaba katar | Optik tarayıcının başarısını garanti eder |
| CAD Kalıp Hattı Kilitleme | Lojistik verilerini logolardan ayırır | Otomatik konveyör tıkanmalarını ortadan kaldırır23 |
Yanlış yerleştirilmiş bir barkodun büyük bir perakende satış ağını rayından çıkarmasına izin vermeyeceğim. Tarayıcı verileri için düz, tavizsiz alanlar tasarlamak, logonun kendisini basmak kadar kritik öneme sahip.
🛠️ Harvey'nin Masası: Ana karton barkodlarınız gizlice katlama yarıçapının dışına taşarak gizli 3PL cezalarına mı neden oluyor? 👉 Kalıp Hattı Toleranslarınızı Güvence Altına Alın ↗ — Her yapısal dosyayı 24 saat içinde şahsen inceliyorum.
Çözüm
Ajansınızın tasarladığı her şeyi körü körüne basan bir tedarikçi seçebilirsiniz, ancak bu uzatılmış barkod 3PL konveyöründe arızalandığında, otomatik sıralama tıkanmalarına ve büyük manuel yeniden paketleme ücretlerine yol açtığında, başlangıçtaki tasarruflar tamamen ortadan kaybolur. Sadece geçen ay, yapısal denetimim 3 markanın 10.000 dolardan fazla hurda envanter ve perakendeci iade ücretinden kaçınmasına yardımcı oldu. Başarısız teşhirler için pazarlama bütçenizi tüketmeyi bırakın ve kusursuz, yüksek yatırım getirisi sağlayan bir perakende uygulaması garanti etmek için bir sonraki lansmanınızı şahsen tasarlamama izin verin ↗
"Posta Kutusunun İçine Baskı Yapabilir miyim? – PopDisplay", https://popdisplay.me/can-i-print-on-the-inside-of-a-mailer-box/. Gözenekli oluklu mukavva testliner'ın mürekkep emme özelliklerini ve bunun nokta kazancı ve görüntü bulanıklığı üzerindeki etkisini açıklayan teknik doküman. Kanıt rolü: teknik doğrulama; kaynak türü: malzeme bilimi kılavuzu. Desteklediği iddia: alt tabaka emiliminin yarım ton nokta hassasiyetini etkilediği iddiası. Kapsam notu: özellikle kaplamasız kartona atıfta bulunur. ↩
"Baskı için matematiksel modelleme ve telafi stratejileri…", https://pmc.ncbi.nlm.nih.gov/articles/PMC12574880/. Yarım ton nokta kazancı ve kılcal etki nedeniyle gözenekli yüzeylerde mürekkep akmasının nasıl oluştuğuna dair teknik açıklama. Kanıt rolü: mekanizma açıklaması; kaynak türü: teknik baskı kılavuzu. Destekler: testliner üzerindeki görüntü bozulmasının fiziksel nedeni. Kapsam notu: kaplamasız, emici karton için özeldir. ↩
"Özel Renkleri Anlamak (ve Dijital Baskıdaki Rolleri)", https://www.mohawkconnects.com/article/mohawk-blog/understanding-spot-colors-and-their-role-digital-printing. Emici malzemelerde düz özel renklerin CMYK yarı tonlarına göre daha yüksek opaklık ve daha keskin kenarlar sağladığını gösteren yetkili bir karşılaştırma. Kanıt rolü: teknik doğrulama; kaynak türü: endüstri standardı kılavuzu. Destekler: PMS mürekkeplerinin elyaf akmasını önlemedeki etkinliği. Kapsam notu: ticari ambalaj standartlarına uygulanabilir. ↩
"Özel renk nedir? Ve ne zaman kullanılmalıdır?", https://marcom.purdue.edu/?tips-of-the-week=whats-a-spot-color-and-when-should-you-use-one. Yüksek pigmentli özel renklerin, mürekkebin karton liflerine emilimini ve kılcal etkiyi nasıl önlediğine dair teknik açıklama. Kanıt rolü: Teknik doğrulama; kaynak türü: Baskı teknik kılavuzu. Destekler: Gözenekli ortamlarda özel renklerin etkinliği. Kapsam notu: Testliner ve oluklu mukavvaya özgüdür. ↩
"Nokta Kazancının En Önemli 7 Nedeni", https://www.myprintsouth.com/resources/blog_articles.html/article/2018/06/05/top-7-causes-of-dot-gain. Yarım ton ekranlarının kaldırılmasının gözenekli yüzeylerde nokta kazanımını ve mürekkep tanelerinin üst üste binmesini nasıl önlediğine dair dokümantasyon. Kanıt rolü: Teknik doğrulama; kaynak türü: Baskı öncesi teknik standart. Destekler: Yarım ton karışımından kaçınarak logo netliğini en üst düzeye çıkarmak. Kapsam notu: Düşük çözünürlüklü baskı yüzeyleri için geçerlidir. ↩
"Ambalaj Baskı Öncesi Profil Oluşturma – Sayfa 2/2", https://www.flexography.org/industry-news/profiling-packaging-prepress/2/. Baskı öncesi profillerde Toplam Alan Kapsamı (TAC) limitlerinin mürekkep doygunluğunu ve kuruma gecikmelerini nasıl önlediğinin doğrulanması. Kanıt rolü: Teknik şartname; kaynak türü: Baskı endüstrisi standardı. Destekler: Mürekkep limiti yönetimi yoluyla yeniden baskı gecikmelerinin azaltılması. Kapsam notu: Mürekkep-alt tabaka oranına odaklanır. ↩
"IPST'de oluklu mukavva kenarı üzerine yapılan son çalışmaların genel bakışı…", https://bioresources.cnr.ncsu.edu/resources/overview-of-recent-studies-at-ipst-on-corrugated-board-edge-compression-strength-testing-methods-and-effects-of-interflute-buckling/. Kenar Ezilme Testi (ECT) için endüstri standartlarının, derecelendirmeyi oluklu mukavvanın yapısal lif yoğunluğu ve dikey sıkıştırma dayanımıyla nasıl ilişkilendirdiğine dair kısa bir açıklama. Kanıt rolü: Teknik doğrulama; kaynak türü: Mühendislik standardı. Destekler: ECT derecelendirmeleri ile malzeme yapısal bütünlüğü arasındaki bağlantı. Kapsam notu: Oluklu mukavva ambalajına özgüdür. ↩
"Test Prosedürleri", https://ista.org/test_procedures.php. Küçük paketlerin gönderimini simüle etmek için ISTA 3A standardının doğrulanması. Kanıt rolü: Teknik şartname; kaynak türü: Endüstri standardı. Destekler: Kartın yapısal arızasını test etmek için kullanılan simülasyonun geçerliliği. Kapsam notu: Özellikle paket teslimat ortamları için geçerlidir. ↩
"Nakliye Kutusu Mukavemetini Anlamak", https://www.ecoenclose.com/blog/understanding-shipping-box-strength/?srsltid. Oluklu mukavva için Kenar Ezilme Testi (ECT) derecelendirmelerinin teknik karşılaştırması, 26 ile 32 ECT arasındaki mukavemet artışlarını doğrulamak için. Kanıt rolü: Teknik ölçüt; kaynak türü: Malzeme mühendisliği kılavuzu. Desteklediği: ECT derecelendirmesinin yükseltilmesinin yapısal bütünlüğü geri kazandırdığı iddiası. Kapsam notu: Sıkıştırma mukavemetine odaklanmaktadır. ↩
"Düşük Basınç Dayanımına Sahip Oluklu Karton Ambalajların Basınç Dayanımı...", https://pmc.ncbi.nlm.nih.gov/articles/PMC10054506/. Kenar Ezilme Testi (ECT) değerleri için endüstri standartları, işlenmemiş kraft kartonun yük taşıma kapasitesini ve yapısal bütünlüğünü doğrular. Kanıt rolü: teknik şartname; kaynak türü: ambalaj mühendisliği kılavuzu. Destekler: ezilmeyi önlemek için 32-ECT kullanımını. Kapsam notu: Özellikle oluklu karton şartnamelerine uygulanır. ↩
"Sulu Kaplama Nedir? Faydaları, Uygulamaları ve Neden Önemlidir…", https://millionpack.com/aqueous-coating/. Kaplama teknolojilerinin karşılaştırmalı analizi, yüksek katı içerikli sulu kaplamaların, üstün kalitede yüzeyler için folyo laminasyonlarına göre maliyet etkinliğini göstermektedir. Kanıt rolü: süreç karşılaştırması; kaynak türü: baskı endüstrisi teknik raporu. Destekler: üstün kalitede yüzey maliyetlerinin düşürülmesi. Kapsam notu: Maliyet tasarrufları üretim hacmine göre değişir. ↩
"Tıbbi Cihaz Ambalajları için ISTA 3A Testi | LSO", https://lso-inc.com/medical-package-testing/standards/ista/ista-standard-3a/. ISTA gibi ambalaj sertifikasyon standartları, nakliye arızalarını önlemek için dinamik yük simülasyonları için belirli ağırlık eşiklerini tanımlar. Kanıt rolü: ampirik ölçüt; kaynak türü: lojistik sertifikasyon standardı. Destekler: yapısal doğrulama için belirli yük limiti. Kapsam notu: Limitler kutu boyutlarına ve oluk tipine bağlıdır. ↩
"Özel Renk ve CMYK Renk: Temel Farklar Açıklandı", https://unicopacking.com/en/new/spot-color-vs-process-color.html. Yetkili bir kaynak, CNC takım yolu oluşturma için standart görsel renkler yerine özel renklerin veya belirli vektör yolu özelliklerinin teknik gerekliliğini açıklayacaktır. Kanıt rolü: teknik doğrulama; kaynak türü: endüstri baskı öncesi kılavuzu. Destekler: görsel temsil ile makine tarafından okunabilir kesim talimatları arasındaki ayrım. Kapsam notu: profesyonel CNC ve lazer kalıp kesme standartlarıyla sınırlıdır. ↩
"Ambalaj Baskı Öncesi İşlem Nedir? Kapsamlı Bir Genel Bakış", https://www.esko.com/en/blog/the-complete-overview-of-packaging-prepress. Baskı öncesi işlemlerde endüstri standartlarının, CNC yönlendiricilere belirli takım yollarını işaret etmek için baskı dışı spot renkleri nasıl kullandığına dair kısa bir açıklama. Kanıt rolü: Teknik özellik; kaynak türü: Ambalaj mühendisliği kılavuzu. Destekler: Mutlak spot renkler kullanarak kesim ve katlama çizgilerini ayırma yöntemi. Kapsam notu: Belirli renk atamaları RIP yazılım sağlayıcısına göre değişebilir. ↩
"Kesme Aracına Özel Renk Eşleme – PrintFactory", https://support.printfactory.cloud/portal/en/kb/articles/map-spot-color-to-cut-tool. CNC yazılımının, kesme yollarını yazdırılabilir grafiklerden ayırt etmek için belirlenmiş özel renkleri nasıl kullandığına dair teknik açıklama. Kanıt rolü: teknik doğrulama; kaynak türü: teknik kılavuz. Destekler: CNC izolasyonunda özel renk yolu oluşturma işlevi. Kapsam notu: vektör tabanlı baskı öncesi iş akışlarına uygulanır. ↩
"Baskı Bölümü (Stüdyo Sanatı) – UT Wikis", https://cloud.wikis.utexas.edu/wiki/spaces/utprint/pages/53085533/CMYK+Separation. Üretim sırasında CMYK renk değerlerinin değiştirilmesini önlemek için kalıp çizgilerinin özel bir mekanik katmana ayrılmasını açıklayan endüstri standartları. Kanıt rolü: süreç doğrulaması; kaynak türü: baskı endüstrisi kılavuzu. Destekler: katmanlama yoluyla sanat eserinin bütünlüğünün korunması. Kapsam notu: profesyonel baskı öncesi hazırlıkta standart uygulama. ↩
"Adobe Kullanarak Bir Görüntüyü CNC İçin G-Koduna Nasıl Dönüştürürsünüz…", https://www.youtube.com/watch?v=bD1vd58RfEk. Baskı öncesi makroların vektör grafik yollarını CNC makineleri için koordinat tabanlı matematiksel talimatlara (G-kodu gibi) nasıl dönüştürdüğüne dair teknik dokümantasyon. Kanıt rolü: teknik mekanizma; kaynak türü: yazılım dokümantasyonu. Destekler: fabrika kurulumunda otomatik makroların faydası. Kapsam notu: vektörden matematiğe çeviriye odaklanmıştır. ↩
"Beş Katmanlı Bir Malzemenin Eğilme Rijitliğinin Analitik Belirlenmesi…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Bir ambalaj mühendisliği kılavuzu, oluklu mukavva 90 derecelik bir açıyla katlandığında dış astarın fiziksel deformasyonunu ve gerilmesini doğrular. Kanıt rolü: teknik doğrulama; kaynak türü: endüstriyel ambalaj standardı. Destekler: katlama çizgilerinin yakınında barkod bozulması riski. Kapsam notu: kalın oluklu malzemelere özgü. ↩
"Nakliye Kutusu Mukavemetini Anlamak – EcoEnclose", https://www.ecoenclose.com/blog/understanding-shipping-box-strength/?srsltid=AfmBOoq1qsn6jrkE_mjBNYryCOM1BlGQ1i-AVVTVUuCX0IoQ2HIUeVSG. Ticari nakliyatta 32-ECT C-oluklu mukavvanın teknik özelliklerinin ve yük taşıma kapasitesinin doğrulanması. Kanıt rolü: teknik şartname; kaynak türü: endüstri standardı. Destekler: malzeme uygunluğu. Kapsam notu: standart ticari sınıf. ↩
"Barkodu Doğru Konumlandırın – GS1 İsveç", https://gs1.se/en/guides/how-to-guides/position-the-barcode-correctly/. Otomatik konveyörlerde bozulmayı önlemek ve optik tarayıcı okunabilirliğini sağlamak için barkod yerleştirme ve 'yasak bölgeler' için endüstri standartları. Kanıt rolü: teknik standart; kaynak türü: lojistik kılavuzu. Destekler: taranabilirlik için mekansal gereksinimler. Kapsam notu: taşıyıcıya göre değişiklik gösterebilir. ↩
"Oluklu Karton Ambalajlara Taranabilir Barkodlar Nasıl Yazdırılır", https://www.keyence.com/products/marker/inkjet-printers/resources/inkjet-printer-resources/how-to-print-scannable-barcodes-on-corrugated-packaging.jsp. Katlama sırasında bozulmayı ve gerilmeyi önlemek için barkod yerleştirme kenar boşlukları için endüstri standartlarının doğrulanması. Kanıt rolü: teknik özellik; kaynak türü: ambalaj standardı; Destekler: 3PL tarama için optimum barkod yerleşimi; Kapsam notu: taşıyıcı özelliklerine göre değişiklik gösterebilir. ↩
"Oluklu Mukavva Nedir?", https://www.fibrebox.org/what-is-corrugated/. C-oluklu mukavvanın fiziksel yarıçapının hesaba katılmasının, kat yerlerindeki barkod bozulmasını nasıl önlediğine dair teknik açıklama. Kanıt rolü: mühendislik prensibi; kaynak türü: teknik kılavuz; Destekler: optik tarayıcı başarı oranları; Kapsam notu: C-oluklu malzemeye özgü. ↩
"Lojistik Merkezinde Paket Sıkışmasını Önleme – Turck Inc. ABD", https://www.turck.us/en/preventing-package-jams-in-the-logistics-center-48806.php. Lojistik verilerinin hassas CAD kalıp çizgisi yerleşiminin, otomatik sıralama sistemlerinde mekanik paraziti nasıl önlediğinin analizi. Kanıt rolü: operasyonel verimlilik; kaynak türü: lojistik vaka çalışması; Destekler: konveyör arıza süresinin azaltılması; Kapsam notu: konveyör donanım özelliklerine bağlıdır. ↩