Haftalarca grafik çalışmasını mükemmelleştirmek için uğraşıyorsunuz, ancak fabrika kutuları yırtık şeritlerle gönderiyor. Asıl sorun genellikle altta yatan yapısal kalıp çizgisidir.
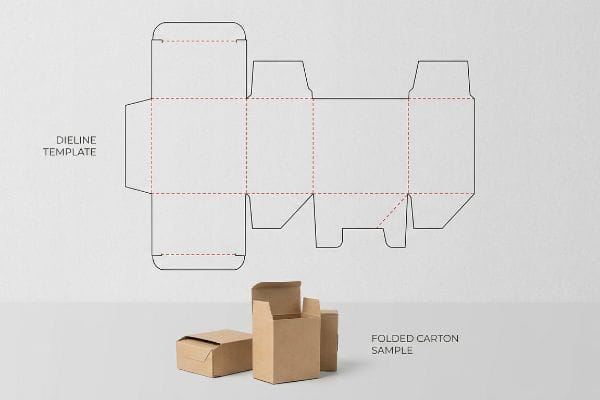
Ambalaj kalıplarıyla çalışmak, fiziksel bir kutunun nerede kesileceğini ve katlanacağını belirleyen hassas bir 2 boyutlu vektör şablonunun uygulanmasını içerir. Bu yapısal planlar, üretim makineleri için kesin harita görevi görerek, düz malzemelerin mekanik arıza olmadan kusursuz 3 boyutlu perakende yapılarına dönüştürülmesini sağlar.
Yazılımda bu çizgileri doğru bir şekilde oluşturmak ayrı bir şeydir, ancak bunların fiziksel kesim masasında bozulmadan kalmasını sağlamak tamamen farklı kurallar gerektirir.
Ambalaj için Kalıp Çizgisi Nasıl Yapılır?
Sıfırdan bir yapısal plan oluşturmak, sadece dikdörtgen çizmekten daha fazlasını gerektirir. Kalın kartonun tam olarak olması gereken yerde bükülmesini sağlamak için matematiksel hassasiyete ihtiyacınız vardır.
Ambalaj kalıplama işlemi, malzeme bükme paylarını hassas bir şekilde hesaplamak için özel CAD (Bilgisayar Destekli Tasarım) yazılımı gerektirir. Tasarımcılar, tam oluk çapına göre belirli katlama boşlukları tasarlayarak, otomatik fabrika kesim masalarının sürtünmesiz kilitleme tırnakları ve mükemmel kare perakende yapıları üretmek için okuduğu doğru bir vektör yolu oluştururlar.
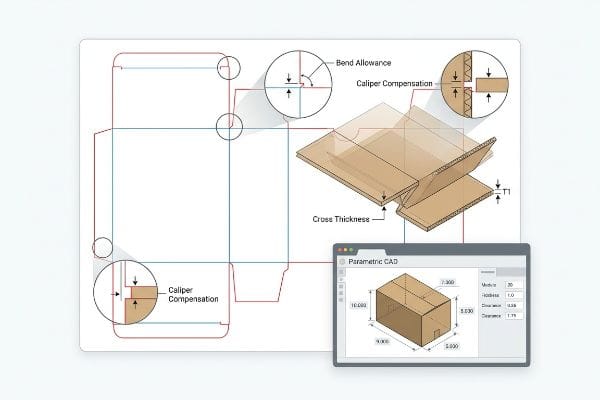
Yazılımda düz bir kutu çizmek kolaydır, ancak sert kağıt liflerini yırtılmadan mükemmel bir şekilde bükmek çoğu şablonun başarısız olduğu noktadır.
Karton Mühendisliğinde Kaliper Telafisi Neden Önemlidir?
Tecrübeli tasarımcılar bile, birbirine kenetlenen tırnakları ve katlanır yuvaları, eşleşen panelin tam genişliğinde çizerek temel çizim yazılımlarında oluşturabileceklerini varsayarlar. Kalın oluklu mukavvayı, sanki mikroskobik bir düz kağıt parçasıymış gibi ele alırlar. Bu teorik yaklaşım, katlanmış alt tabakanın fiziksel kalınlığını tamamen göz ardı eder¹ .
Markalar teşhir standlarını monte etmeye çalışırken bunu her hafta görüyorum. 0,11 inç (2,8 mm) kalınlığındaki B-oluklu karton2 , 90 derece katlandığında malzeme tüketir ve eğer kalıp hattındaki alıcı yuva, bu dış yarıçapı telafi edecek şekilde genişletilmezseşekilde bükülür. Geçen ay, bir müşteri bu telafiden yoksun düz bir kalıp hattı gönderdi ve bu da bir fason üreticinin depoda on beş dakika boyunca ter dökerek tek bir tabanı bir araya getirmesine neden oldu. Sekmeler kilitlenirken, ham kraft kartonun yırtılmasının sert direncini kelimenin tam anlamıyla duyabiliyordunuz. Yazılımımızdaki yuvaları tamamen yeniden oluşturmak ve önceden doldurulmuş teşhir standlarının sıfır sürtünmeyle monte edilmesini garanti etmek için özel bükülme toleranslarını eklemek zorunda kaldık; bu da sonuçta onları montaj hattı hızında tahmini %30'luk bir düşüşten kurtardı.
| Acemilerin Sık Yaptığı Hatalar | Profesyonel Çözüm | Perakende Satış Alanında Sağlanan Fayda |
|---|---|---|
| Çizim sekmeleri, yuva genişlikleriyle tam olarak 1:1 oranında eşleşir | Matematiksel kumpas bükme paylarının uygulanması4 | Ortak paketleme ünitesinin montajında sürtünmeyi önler |
| Temel raster web araçlarını kullanarak | Parametrik yapısal PDF dosyalarının dışa aktarılması5 | Yapısal köşelerin mükemmel bir şekilde dik kalmasını sağlar |
| Katlanmış tahta kalınlığını göz ardı ederek | Yuvalara 1 mm boşluk tamponu eklenmesi6 | Kurulum sırasında üst tabakaların yırtılmasını önler |
Yapısal bütünlük için düz bir çizim dosyasına güvenmek bir hatadır. Ben her zaman ham geometriyi, tek bir bıçak bile tahtaya değmeden önce fiziksel kağıt tüketimini hesaplamak için özel mühendislik yazılımlarından geçiririm.
🛠️ Harvey'nin Masası: Kilitli bağlantı parçalarınızın B-flüt için doğru bükülme payına sahip olup olmadığından emin değil misiniz? 👉 Ücretsiz Kalıp İncelemesi Talep Edin ↗ — Masama doğrudan erişim. Otomatik satış spam'i yok, söz veriyorum.
Ambalajda Kalıp Hattı Nedir?
Birçok marka yöneticisi, üreticilerinin yapısal dosyalarına bakıp, renkli çizgilerden oluşan bu karmaşanın, ağır ürünleri taşıyan fiziksel bir perakende kutusuna nasıl dönüştüğünü merak eder.
Ambalaj kalıp çizgisi, CNC (Bilgisayar Sayısal Kontrol) makineleri için tam fiziksel kesimleri ve katlamaları belirleyen mekanik bir nokta renk vektör dosyasıdır. Görsel mürekkep yerine, bu özel renkli çizgiler, fabrika lazerine ham oluklu mukavvayı tam olarak nerede keseceğini veya çizeceğini söyler.
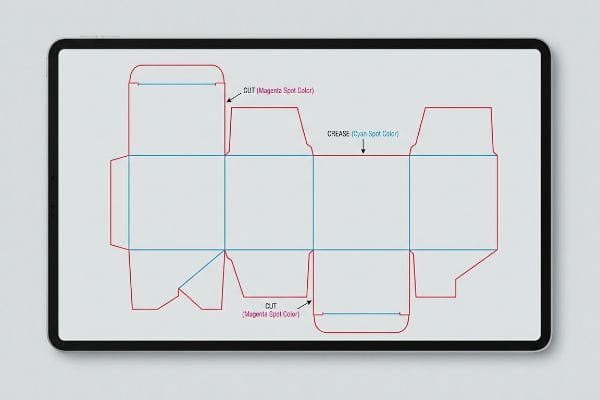
Ekranınızdaki o renkli çizgiler, fabrika makineleri gömülü mekanik komutları okuyamazsa hiçbir anlam ifade etmez.
Nokta Renk Kalıplama İşleminin Mekanik Dili
Grafik tasarımcılar, genellikle ekranın nerede kesilmesi veya katlanması gerektiğini belirtmek için standart CMYK (Camgöğü, Macenta, Sarı, Anahtar/Siyah) çizgilerini kullanarak son yapısal şablonlarını sunarlar. Dijital monitörlerinde ana hatları görebildikleri takdirde, otomatik kesim masasının doğal olarak ne yapacağını bileceğini varsayarlar. Bu, endüstriyel baskı öncesi makinelerini çalıştıran temel yazılım mantığını7.
Otomatik lazer kalıp kesim makineleri CMYK görsel çizgilerini okumaz; yalnızca vektör vuruşlarına atanmış belirli spot renk adlarını tanır8.Sıklıkla, yapısal yolların standart siyah olarak bırakıldığı, yani makinenin baskı öncesi yazılımının kesim çizgilerini doğrudan baskı katmanına birleştirdiği baskı işlerine müdahale ediyorum. Sonuç olarak, görünür, çirkin siyah konturlara sahip ancak fiziksel olarak hiç kesim yapılmamış bir baskılı kutu elde edersiniz ve bu da bizi hattı durdurmaya zorlar. Bıçak hiç devreye girmediği için kalıp kesme tozunun verdiği o tozlu his bile oluşmaz. Bunu, tüm yapısal vuruşları mutlak mekanik spot renklere9—kesimler için %100 Macenta gibi— bıçakların kartona temas etmesini garanti ederken baskılı sanat eserinin kusursuz kalmasını sağlıyoruz ve sizi büyük bir malzeme yeniden baskı faturasından kurtarıyoruz.
| Acemilerin Sık Yaptığı Hatalar | Profesyonel Çözüm | Perakende Satış Alanında Sağlanan Fayda |
|---|---|---|
| Yapısal yollar için CMYK siyahı kullanma | %100 macenta spot renkleri atama10 | Kutular üzerindeki baskılı siyah çerçeveleri ortadan kaldırır |
| Grafik ve yapısal katmanların birleştirilmesi | Kilitli bir katmanda mekanik kesiklerin izole edilmesi11 | Baskı öncesi doğrulama sürelerini hızlandırır |
| Görsel ana hatlara güvenmek | Programlama aracına özgü vektör vuruşları12 | Doğru otomatik makine kesimi sağlar |
Yapısal çizgileri görsel tasarım unsurları olarak ele almak felakete yol açar. Kesim masalarının marka grafiklerinizi bozmadan hassas mekanik komutları yerine getirmesini sağlamak için, izole edilmiş spot renkler kullanılmasını kesinlikle şart koşuyorum.
🛠️ Harvey'nin Masası: Yapısal kesim çizgileriniz yanlışlıkla CMYK baskı katmanınıza mı karıştı? 👉 Kurulum Kılavuzunuzu Alın ↗ — Güvenli bir şekilde indirin. Daha sonra sorularınız olursa gelen kutum açık.
Ambalaj Tasarımının 7 Temel Adımı Nelerdir?
Ticari perakende satış lansmanını yönetmek, ilk konsept stratejisinden başlayarak seri üretime başlamadan önce fiziksel baskı öncesi doğrulamaya kadar uzanan sistematik bir yaklaşım gerektirir.
Ambalaj tasarımının 7 temel adımı şunlardır: ürün gereksinimlerinin tanımlanması, yapısal kalıp çizgisinin mühendisliği, grafik tasarım düzeninin oluşturulması, baskı öncesi litografi kaydırma kenar boşluklarının uygulanması, fiziksel bir numunenin prototipinin oluşturulması, nakliye uygunluk testlerinin yapılması ve son olarak seri üretimin gerçekleştirilmesi.
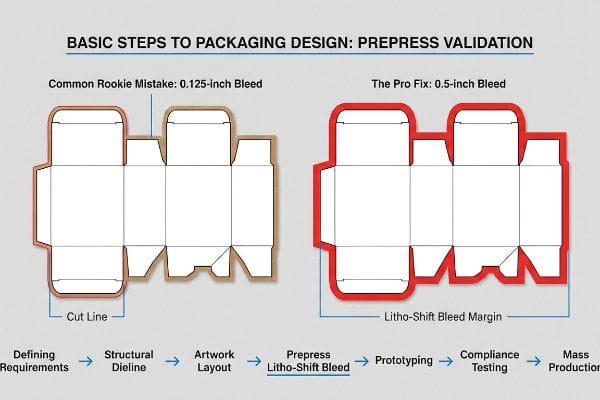
Yaratıcı tasarım aşamaları tüm ilgiyi çekerken, teknik baskı öncesi aşama, çoğu kampanyanın üretim hattında ya başarılı olduğu ya da felaketle sonuçlandığı aşamadır.
Litho-Shift Taşma Kenarı Adımı
Grafik tasarım aşamasında, çoğu ticari grafik tasarımcı, oluklu kartondan yapılmış teşhir ürünleri dosyalarına standart 0,125 inç (3,1 mm) baskı taşma payı uygular . Kalın perakende teşhir ürünlerini, son kesim sırasında oluşabilecek mekanik farklılıkları karşılamak için küçük bir kenar boşluğunun yeterli olduğunu varsayarak, standart kartvizit veya broşürler gibi ele alırlar
Baskılı üst tabakaların kalın B-oluklu kartonlara yapıştırılması işlemi, otomatik montaj sırasında doğal olarak daha geniş bir mekanik tolerans gerektirir. Standart bir kağıt taşması kullanırsanız, litografik laminasyon sırasında kaçınılmaz karton kayması, son katlanmış teşhirde ham kahverengi karton kenarlarının aniden ortaya çıkmasına neden olan "flashing"e yol açar. Bir keresinde, güzel bir kozmetik teşhir standının, 2 milimetrelik bir kayma nedeniyle birinci sınıf folyo logonun hemen yanında oldukça görünür bir ham kağıt kenarı bırakması yüzünden raflarda işaretlendiğini gördüm. Kuruyan su bazlı PVA (Polivinil Asetat) tutkalının kokusu havada yoğundu ve tüm partinin ucuz göründüğünü fark ettik. Şimdi, fiziksel kesim çizgisinin 14 inç ötesinde minimum 0,5 inç (12,7 mm) taşma payı uyguluyoruz ; bu, her açıkta kalan kenarı tamamen saran ve perakende düzeyinde niteliksel marka reddini önleyen mühendislik ürünü bir güvenlik ağı oluşturuyor.
| Acemilerin Sık Yaptığı Hatalar | Profesyonel Çözüm | Perakende Satış Alanında Sağlanan Fayda |
|---|---|---|
| 0,125 inç standart ticari taşma payı kullanılarak 15 | 0,5 inçlik litografik laminasyon taşma payının zorunlu kılınması16 | Karton kenarlarının kahverengi görünmesini önler |
| Otomatik montaj toleranslarını göz ardı etmek | Arka plan grafiklerini sayfanın alt kısmına kadar uzatmak | Üstün görsel marka değerini korur |
| Kartonu düz kağıt gibi ele almak | Yönetim kurulu kayması için mühendislik güvenlik ağları17 | Perakendecilerin anında reddetmesini ortadan kaldırır |
Baskı öncesi aşamada görsellerin arka planlarını aşırı derecede germek kabul edilemez bir durumdur. Ucuz görünümlü kenar bozulmasından dolayı tüm bir palet dolusu baskı malzemesinin zarar görmesini izlemektense, dosyayı baştan reddetmeyi tercih ederim.
🛠️ Harvey'nin Masası: Mevcut grafik tasarımınız, otomatik litografik laminasyon kaymasına dayanacak kadar taşma payına sahip mi? 👉 Baskı Öncesi Kontrol Listenizi Alın ↗ — Sonsuz satış görüşmelerine yol açan formlar yok. Sadece saf değer.
Ambalaj Tasarımının Dört C'si Nedir?
Bir perakende kutusu düzenini değerlendirmek, sadece güzel bir dış görünüm tasarlayıp temel lojistik stres testlerinden geçememenizi sağlamak için dengeli bir çerçeve gerektirir.
Ambalaj tasarımının dört temel unsuru Maliyet, Konsept, Kolaylık ve İletişim'dir. Bu stratejik çerçeve, fiziksel perakende yapınızın hammadde bütçelerini yapısal dayanıklılık, sipariş karşılama hattındaki montaj verimliliği ve tüketici için yüksek etkili görsel marka imajı ile dengelemesini sağlar.
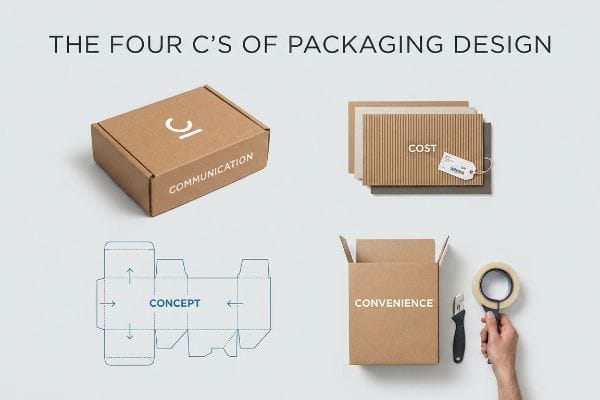
Ancak makineler fabrika ortamında çalışmaya başladığında teoriyi bilmek yeterli olmuyor.
Maliyet Odaklı Tedarikin Dört C İlkesini Nasıl Mahvettiği
Marka ekipleri, fiziksel perakende satışa sunma süreçlerinde sıklıkla bu çerçeveyi 18 kullanır, ancak satın alma departmanları genellikle yalnızca birincil "Maliyet" ölçütüne odaklanır ve ona aşırı derecede önem verir. Projenin diğer üç temel unsurunun malzeme kalitesindeki düşüşten tamamen etkilenmeyeceğini varsayarak, önceden birkaç kuruş tasarruf etmek için yapısal levha kalitelerini 19 düşürmeye çalışırlar
Tesisimde, alıcıların pahalı bir folyo laminasyonunu finanse etmek için 32ECT (Kenar Ezilme Testi) levhayı 26ECT'lik bir alternatife düşürmelerinin yol açtığı bu dengesizliğin tahribatını rutin olarak görüyorum . Test masalarımızda bitmiş geometriyi dinamik olarak ölçtüğümde, bu maliyet düşürme işlemi, çekirdek oluklarından kritik lif yoğunluğunu ortadan kaldırıyor. Fiziksel "Konsept" kelimenin tam anlamıyla 85 kg'lık bir palet ağırlığı altında bükülüyor ve katlandığında bozulmuş kalıp çizgileri yırtıldığı için montaj "Kolaylığı" mahvoluyor. Mikrometre okumalarını alıyorum ve yapıyı matematiksel olarak orijinal 32ECT standardına geri getirerek ve folyoyu yüksek katı içerikli parlak sulu bir kaplama ile değiştirerek, kaybedilen basınç dayanımını geri kazandığımızı kanıtlıyorum. Bu malzeme dengesini sağlayarak, ortak paketleme montaj süresinin birim başına 35 saniye azalmasını sağlıyorum , bu da müşterilerin binlerce dolarlık işçilik ücretinden tasarruf etmelerini ve nakliye hasarlarını tamamen önlemelerini sağlıyor.
| Acemilerin Sık Yaptığı Hatalar | Profesyonel Çözüm | Perakende Satış Alanında Sağlanan Fayda |
|---|---|---|
| Birim maliyetlerinden tasarruf etmek için anakart ECT'sini düşürme | Ağır yükler için bakir 32ECT'nin zorunlu kılınması 22 | Palet ağırlığı altında tabanın bükülmesini önler |
| Sadece malzeme fiyatına takıntılı olmak | Yapısal maliyeti montaj verimliliğine bağlamak | Genel sipariş karşılama işçilik maliyetlerini düşürür |
| Estetik görünüm uğruna dayanıklılıktan ödün vermek | Parlak sulu kaplamalara geçiş 23 | Dinamik yük kapasitelerini tamamen korur |
Tedarik ekipleri ham birim maliyetini izole bir ölçüt olarak ele alamaz. Yapısal harcamayı matematiksel olarak doğrudan tedarik zincirinin alt kademelerindeki kolaylıkla ilişkilendiriyorum ve sistemin felaket niteliğindeki geri ödemeler olmadan transit geçişi atlatmasını garanti ediyorum.
🛠️ Harvey'nin Masası: Tedarik maliyetlerinizdeki kesintiler, ambalajınızın dinamik yük taşıma kapasitesini gizlice yok mu ediyor? 👉 Kalıp Dosyanızı Bana Gönderin ↗ — Seri üretime bütçe harcamadan önce hesaplamaları detaylı bir şekilde test edeceğim.
Çözüm
Daha ucuz bir tedarikçi seçebilirsiniz, ancak o düşük kaliteli 26ECT kart nemli bir depoda çöktüğünde, muazzam bir sürtünmeye neden olur, montaj hattını tahmini %30 oranında yavaşlatır ve projenin kar marjını tamamen ortadan kaldırır. Bu, en iyi 10 perakende müşterimin sıfır baskı reddini garanti etmek için kullandığı tam teknik özellik sayfasıdır. Yapısal toleranslar konusunda tahmin yürütmeyi bırakın ve seri üretime başlamadan önce ölümcül kenar hatalarını yakalamak için dosyalarınızı şahsen Ücretsiz Kalıp Çizgisi Denetimimden ↗ geçirmeme izin verin
"Analog ve Dijital Katlama Çizgilerinin Mekanik Üzerindeki Etkisi…", https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Yetkili bir ambalaj mühendisliği kılavuzu, alt tabaka kalınlığının (çap) katlama boşluklarını ve tırnak uyumunu nasıl etkilediğini açıklayacaktır. Kanıt rolü: teknik doğrulama; kaynak türü: endüstriyel tasarım standardı. Destekler: yapısal çizimlerde malzeme kalınlığının dikkate alınmasının gerekliliği. Kapsam notu: özellikle oluklu ve ağır malzemelerle ilgilidir. ↩
"Oluklu Karton ve Malzeme Sınıfları | 2021-06-30", https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Oluklu malzemeler için teknik özellikler, B-flüt karton için endüstri standardı kalınlığını doğrular. Kanıt rolü: doğrulama; kaynak türü: teknik kılavuz; Destekler: malzeme kalınlığı iddiası. Kapsam notu: üreticiye bağlı olarak küçük farklılıklar olabilir. ↩
"Beş Katmanlı Bir Malzemenin Eğilme Rijitliğinin Analitik Belirlenmesi…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Ambalajlama için yapısal mühendislik kılavuzları, katlama noktalarındaki malzeme kalınlığının dikkate alınmamasının nasıl eğilmeye neden olduğunu açıklamaktadır. Kanıt rolü: teorik destek; kaynak türü: mühendislik kılavuzu; Destekler: yuva genişletme ihtiyacı. Kapsam notu: sert katlanmış malzemeler için geçerlidir. ↩
"Bükme Payı ve Bükme İndirimi Hesaplama Kılavuzu – SendCutSend", https://sendcutsend.com/blog/guide-to-calculating-bend-allowance-and-bend-deduction/?srsltid=AfmBOopVfqWzL62k22DkXdgChwXEZuKjjj0r9ECFe-fCEe5MVFOsTbjn. Yetkili bir harici kaynağın bu iddiayı nasıl desteklediğine dair kısa bir açıklama. Kanıt rolü: teknik şartname; kaynak türü: ambalaj mühendisliği kılavuzu. Desteklediği: yapısal çizimlerde malzeme kalınlığını hesaba katmak için bükme payı gerekliliği. Kapsam notu: oluklu ve katlanır karton malzemeler için geçerlidir. ↩
"Ambalaj ve Baskıda Kalıp Çizgisi Nedir? – PopDisplay", https://popdisplay.me/what-is-a-dieline-in-packaging-print/. Yetkili bir harici kaynağın bu iddiayı nasıl desteklediğine dair kısa bir açıklama. Kanıt rolü: yazılım standardı; kaynak türü: teknik dokümantasyon. Desteklediği: kalıp kesimi sırasında geometrik hassasiyeti korumak için vektör tabanlı parametrik dosyaların kullanımı. Kapsam notu: raster tabanlı alternatiflerle karşılaştırır. ↩
"Düşük Basınç Dayanımına Sahip Oluklu Karton Ambalajların Basınç Dayanımı...", https://pmc.ncbi.nlm.nih.gov/articles/PMC10054506/. Yetkili bir dış kaynağın bu iddiayı nasıl desteklediğine dair kısa açıklama. Kanıt rolü: metrik doğrulama; kaynak türü: üretim kılavuzu. Destekler: montaj sırasında malzeme arızasını önlemek için belirli boşluk tamponlarının kullanımı. Kapsam notu: 1 mm yaygın bir temel değerdir ancak karton kalitesine göre değişebilir. ↩
"Özel Renk ve CMYK Renk: Temel Farklar Açıklandı", https://unicopacking.com/en/new/spot-color-vs-process-color.html. CNC kesim tezgahlarının mekanik kesim/çizgi çizgilerini ayırt etmek için CMYK işlem renkleri yerine özel renkler veya teknik katmanlar kullandığını açıklayan teknik doküman. Kanıt rolü: teknik doğrulama; kaynak türü: endüstri kılavuzu. Destekler: endüstriyel takımlarda belirli dosya biçimlendirme gereksinimi. Kapsam notu: dijital kesim ve kalıp yapım yazılımları için geçerlidir. ↩
"CutContour & PerfCutContour — Baskı ve Kesim için Nokta Renk Standardı", https://pb.pressria.com/blog/cut-contour-spot-color-standard/. CNC lazer kalıp kesme yazılımı için teknik dokümantasyon, kesim yollarını baskı katmanlarından ayırmak için nokta renk ayrımının gerekliliğini açıklamaktadır. Kanıt rolü: teknik doğrulama; kaynak türü: endüstriyel yazılım kılavuzu. Destekler: makine tanıma için nokta renklerin gerekliliği. Kapsam notu: Özellikler yazılım satıcısına göre değişebilir. ↩
"Grafik Kılavuzları – DeLine Box ve Display", https://www.delinebox.com/graphic-guidelines/. Ambalaj baskı öncesi endüstri standartları, CMYK mürekkep katmanlarıyla karışmayı önlemek için yapısal kalıp çizgilerini tanımlamak üzere baskı dışı spot renklerin kullanılmasını şart koşmaktadır. Kanıt rolü: endüstri uygulaması doğrulaması; kaynak türü: ambalaj tasarım kılavuzu. Destekler: kalıp çizgisi tanınmasını sağlama yöntemi. Kapsam notu: Macenta gibi belirli renk seçimleri yaygındır ancak evrensel değildir. ↩
"Tasarımdan Baskıya: Ambalaj Kalıp Çizgileri Kılavuzu", https://admiralpkg.com/post/dielines. Yapısal kalıp çizgilerini basılabilir grafiklerden ayırmak için farklı spot renklerin kullanımına ilişkin endüstri standartlarının doğrulanması. Kanıt rolü: teknik şartname; kaynak türü: baskı öncesi kılavuzu. Destekler: kalıp çizgilerinin yanlışlıkla basılmasını önlemek için macenta spot renklerin kullanımı. Kapsam notu: belirli renk seçimi matbaa standartlarına göre değişebilir. ↩
"Ambalaj Baskı Öncesi Sürecinin Tamamına Dair Bir Kılavuz", https://www.esko.com/en/blog/a-guide-to-the-full-packaging-prepress-process. Yapısal verilerin ayrı, kilitli katmanlara ayrılmasının baskı öncesi doğrulamayı optimize ettiğini ve yanlışlıkla yapılan düzenlemeleri önlediğini doğrular. Kanıt rolü: süreç en iyi uygulaması; kaynak türü: grafik tasarım endüstri kılavuzu. Destekler: baskı öncesi doğrulama sürelerinde verimlilik. Kapsam notu: öncelikle Adobe Illustrator gibi vektör tabanlı yazılımlar için geçerlidir. ↩
"Kalıp Kesme Makinesi RT Serisi | Visual Packaging Machinery", https://visualpackaging.com/die-cutting-machine-rt. Otomatik kesme makinelerinin kesim yollarını doğru yorumlamak için belirli vektör vuruş tanımlarına (kalınlık ve tip) ihtiyaç duyduğuna dair kanıt. Kanıt rolü: teknik gereksinim; kaynak türü: üretim donanımı spesifikasyonu. Destekler: otomatik makine kesiminin doğruluğu. Kapsam notu: kullanılan belirli CNC veya plotter yazılımına bağlıdır. ↩
"Baskı ve Grafik Teknolojisindeki Gelişmeler ...'ı Şekillendiriyor", https://popdisplay.me/what-advances-in-printing-and-graphics-are-shaping-the-look-and-feel-of-corrugated-packaging/. Ticari oluklu mukavva ambalaj dosyaları için özel olarak endüstri standardı taşma payı ölçümlerinin doğrulanması. Kanıt rolü: teknik şartname; kaynak türü: baskı endüstrisi kılavuzu. Destekler: 0,125 inç'in yaygın olarak uygulanan bir taşma payı olduğu iddiasını destekler. Kapsam notu: perakende teşhir baskısına özeldir. ↩
"Doğrudan Kutu İçi Baskılar mı? – PopDisplay özel karton…", https://popdisplay.me/printing-directly-on-box-inserts/. B-oluklu karton montajında mekanik kaymayı telafi etmek için gereken endüstri standardı taşma payının doğrulanması. Kanıt rolü: teknik özellik; kaynak türü: baskı/paketleme kılavuzları. Destekler: 0,5 inçlik güvenlik payının gerekliliği. Kapsam notu: ekipman hassasiyetine bağlı olarak değişebilir. ↩
"Ne kadar taşma payı kullanmam gerektiğini nasıl belirleyebilirim?", https://graphicdesign.stackexchange.com/questions/55905/how-can-i-determine-how-much-bleed-to-use. Ofset ve dijital baskı için endüstri standartları genellikle kesim güvenliği için temel olarak 1/8 inç taşma payı belirtir. Kanıt rolü: kıyaslama spesifikasyonu; kaynak türü: baskı üretim kılavuzu. Destekler: düz ticari baskılar için standart taşma payı ölçümü. Kapsam notu: standart laminasyonsuz baskı işleri için geçerlidir. ↩
"Litografik Laminasyon vs. Dijital Baskı: Endüstriyel Alıcılar İçin Bir Kılavuz…", https://mdmpkg.com/litho-laminited-vs-digital-printing-premium-corrugated-packaging-2/. Oluklu mukavva ambalajlama için teknik kılavuzlar, baskının kartona laminasyonu sırasında kayıt kaymasını hesaba katmak için genişletilmiş taşma payına duyulan ihtiyacı açıklamaktadır. Kanıt rolü: teknik gereklilik; kaynak türü: ambalaj mühendisliği kılavuzu. Destekler: litografik laminasyon için özel 0,5 inçlik gereklilik. Kapsam notu: litografik laminasyon montaj işlemine özgü. ↩
"Litografik laminasyon, toner kartonlarına gelişmiş bir görüntü kazandırır", https://www.packagingdigest.com/packaging-design/litho-laminating-gives-toner-cartons-an-enhanced-image. Baskılı levhaların oluklu mukavvaya otomatik olarak monte edilmesine ilişkin teknik dokümantasyon, mukavva kaymasının oluşumunu ve bunu azaltmak için kullanılan tasarım stratejilerini detaylandırır. Kanıt rolü: süreç doğrulama; kaynak türü: üretim teknik belgesi. Destekler: mukavva kayması için mühendislik güvenlik ağlarının gerekliliği. Kapsam notu: üretim sırasında malzemelerin fiziksel hizalanmasıyla ilgilidir. ↩
"Ambalajlamanın 4 C'si İş Büyümesini Nasıl Sağlar?", https://www.linkedin.com/posts/gauravchheda-thebaxsaaco_what-are-the-4-cs-of-packaging-the-baxsaa-activity-7307752054314229762-sr8h. Dört C çerçevesinin, perakende ambalajlama uygulaması için marka ekipleri tarafından kullanılan tanınmış bir endüstri standardı olduğunun doğrulanması. Kanıt rolü: doğrulama; kaynak türü: endüstri el kitabı veya profesyonel kılavuz. Destekler: çerçeve geçerliliği. Kapsam notu: genel endüstri uygulaması. ↩
"Deliklerin ... Yük Taşıma Kapasitesi Üzerindeki Etkisinin İncelenmesi", https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. Karton kalitesinin (malzeme ağırlığı veya oluk sayısı) azaltılmasının yapısal dayanıklılığı nasıl olumsuz etkilediğini gösteren teknik kanıt. Kanıtın rolü: teknik açıklama; kaynak türü: ambalaj mühendisliği kılavuzu. Destekler: maliyet düşürmenin yapısal riski. Kapsam notu: oluklu/karton malzemelere özgü. ↩
"Nakliye Kutusu Mukavemetini Anlamak – EcoEnclose", https://www.ecoenclose.com/blog/understanding-shipping-box-strength/?srsltid=AfmBOoqZJdt_DR05gXPss7nU3Lvd0ulG4F-RU6sYRbljbFH6w3hxRd4b. Oluklu mukavva için teknik standartlar, çeşitli Kenar Ezilme Testi (ECT) derecelendirmeleri arasındaki yük taşıma kapasitesi farklılıklarını belirtir. Kanıt rolü: teknik şartname; kaynak türü: endüstri standardı. Desteklediği iddia: ECT derecelendirmelerinin düşürülmesinin yapısal mukavemeti azalttığı iddiası. Kapsam notu: Özellikler, oluk boyutuna ve levha kalitesine göre değişebilir. ↩
"Geliştirilmiş dayanıklılık için yenilikçi tasarıma sahip oluklu mukavva ambalajlar...", https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/. Endüstri mühendisliği çalışmaları, malzeme tutarlılığı ve katlanabilirliği, birlikte paketleme montaj verimliliğiyle ilişkilendirir. Kanıt rolü: performans ölçütü; kaynak türü: lojistik çalışması. Destekler: daha yüksek malzeme standartlarının birim başına işçilik süresini azalttığı iddiasını. Kapsam notu: Gerçek zaman tasarrufu, belirli kutu geometrisine ve otomasyon seviyesine bağlıdır. ↩
"Nakliye Kutusu Mukavemetini Anlamak", https://www.ecoenclose.com/blog/understanding-shipping-box-strength/?srsltid=AfmBOoopLaGc69i783slMZfiolVObznGbXQVR6mNNLkNMAg7ALohmQBG. Oluklu mukavva için endüstri standartları, 32ECT (Kenar Ezilme Testi) değerlerinin, ağır palet yükleri altında taban bükülmesini önlemek için gerekli dikey sıkıştırma mukavemetini sağladığını göstermektedir. Kanıt rolü: teknik şartname; kaynak türü: endüstri standardı. Destekler: ağır yüklerde yapısal bütünlük için 32ECT'nin etkinliği. Kapsam notu: özellikle oluklu ambalajlar için geçerlidir. ↩
"Ambalajlar için Su Bazlı Kaplama: Çekiciliği Nasıl Artırıyor ve…", https://www.thecustomboxes.com/blog/aqueous-coating-for-packaging/?srsltid=AfmBOorkRPo9pYOl0rggzyJw5UdbKXWo8ZbCf_mNH4VGaUvAY-ve_Vm5. Ambalaj kaplamalarına ilişkin teknik veriler, su bazlı kaplamaların, bazı ağır laminatlar veya solvent bazlı kaplamalara göre kartonun dinamik yük kapasitelerini daha etkili bir şekilde koruyan koruyucu bir yüzey sağladığını göstermektedir. Kanıt rolü: malzeme özelliği doğrulaması; kaynak türü: teknik veri sayfası. Destekler: su bazlı kaplamaların yapısal mukavemeti koruduğu iddiasını. Kapsam notu: perakende satışa hazır ambalaj uygulamalarına atıfta bulunur. ↩