
คุณลงทุนไปกับผลิตภัณฑ์ของคุณอย่างมาก แต่การส่งไฟล์งานออกแบบที่ไม่ได้รับการตรวจสอบโดยตรงไปยังโรงงานนั้นเป็นความเสี่ยงทางการเงินมหาศาล ซึ่งมักส่งผลให้สินค้าถูกปฏิเสธจากร้านค้าปลีกอย่างร้ายแรง.
ใช่แล้ว การแสดงแบบร่างกล่องก่อนการผลิตเป็นขั้นตอนมาตรฐาน ขั้นตอนการตรวจสอบก่อนการผลิตนี้ใช้การสร้างต้นแบบทางกายภาพที่แม่นยำและการแสดงผลแบบดิจิทัลเพื่อกำจัดข้อบกพร่องทางโครงสร้างที่มีค่าใช้จ่ายสูง ทำให้มั่นใจได้ว่าบรรจุภัณฑ์ขั้นสุดท้ายของคุณจะทนทานต่อสภาวะที่รุนแรงในห่วงโซ่อุปทานและการตรวจสอบการปฏิบัติตามกฎระเบียบที่เข้มงวดของผู้ค้าได้อย่างราบรื่น.
การได้รับหลักฐานเชิงภาพไม่ใช่แค่เรื่องความสวยงามเท่านั้น แต่เป็นด่านสุดท้ายระหว่างการเปิดตัวที่ประสบความสำเร็จกับโกดังที่เต็มไปด้วยกล่องกระดาษที่ใช้ไม่ได้.
วิธีการออกแบบกล่องบรรจุภัณฑ์?
การสร้างโครงสร้างที่ประสบความสำเร็จเริ่มต้นขึ้นนานก่อนที่หมึกจะสัมผัสกระดาษ.
การออกแบบกล่องบรรจุภัณฑ์จำเป็นต้องผสานรวมวิศวกรรมโครงสร้างเข้ากับการจัดวางกราฟิกโดยตรง กระบวนการพื้นฐานนี้จะคำนวณความหนาของวัสดุ ค่าเผื่อการโค้งงอ และความสามารถในการรับน้ำหนักแบบไดนามิกอย่างแม่นยำ เพื่อให้มั่นใจว่าแม่แบบแบนราบจะเปลี่ยนเป็นกล่องบรรจุภัณฑ์สามมิติที่แข็งแรงทนทานต่อการขนส่งสินค้าหนักและสภาพแวดล้อมการค้าปลีกที่รุนแรงได้.
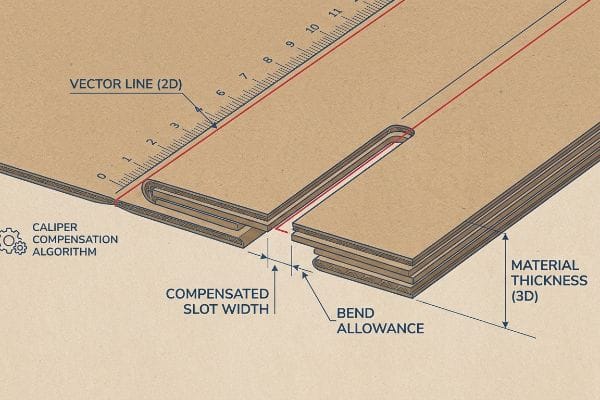
ภาพวาดแบบแบนๆ อาจดูสมบูรณ์แบบบนหน้าจอ แต่ในความเป็นจริงแล้ว การพับกระดาษแข็งหนาๆ นั้นต้องอาศัยหลักการทางคณิตศาสตร์ที่เข้มงวด.
คณิตศาสตร์ที่ซ่อนอยู่ในการชดเชยคาลิเปอร์
แม้แต่นักออกแบบผู้มากประสบการณ์ก็มักมองข้ามความหนาทางกายภาพของวัสดุพื้นผิวที่เลือกใช้ พวกเขาสร้างแท็บที่เชื่อมต่อกันและช่องพับในซอฟต์แวร์ 2 มิติด้วย ความกว้างที่เท่ากับแผงประกบพอดี1พวกเขาคิดว่าเส้นเวกเตอร์แบบง่ายๆ จะพับได้อย่างเรียบร้อยบนพื้นโรงงานประกอบ
ผมเจอปัญหาแบบนี้บ่อยมาก เวลาลูกค้าส่งไฟล์ AI (Adobe Illustrator) แบบแบนๆ สำหรับแคมเปญที่ใช้กระดาษลูกฟูก B-flute หนาๆ พวกเขาลืมไปว่า กระดาษหนา 0.125 นิ้ว (3.17 มม.)2 จะกินเนื้อกระดาษไปเมื่อพับ 90 องศา ถ้าช่องรับบนไดไลน์ไม่ขยายให้กว้างขึ้นเพื่อชดเชยรัศมีด้านนอกนั้น ชิ้นงานจะโก่งงออย่างมาก ผมเคยเห็นคนงานในสายการผลิตเหงื่อตก ต้องดันแท็บเข้าด้วยกันอย่างแรงจนได้ยินเสียงกระดาษฉีกขาด เราแก้ปัญหานี้โดยใช้ซอฟต์แวร์ CAD (Computer-Aided Design) เพื่อใช้ขั้นตอนวิธีเผื่อการโค้งงอโดยอัตโนมัติกับทุกช่อง การขยายช่องว่างเพียงเศษเสี้ยวของมิลลิเมตร ทำให้ชิ้นส่วนต่างๆ เลื่อนเข้าหากันได้อย่างง่ายดาย ลดแรงงานในการประกอบลงได้ประมาณ 20%3 และกำจัดแผ่นที่ฉีกขาด
| ข้อผิดพลาดทั่วไปของมือใหม่ | การแก้ไขแบบมืออาชีพ | ประโยชน์ของพื้นที่ขายปลีก |
|---|---|---|
| การวาดแท็บและช่องให้มีความกว้างเท่ากันเป๊ะในอัตราส่วน 1:1 | การประยุกต์ใช้อัลกอริธึมการชดเชยคาลิเปอร์ CAD4 | ช่วยประหยัดเวลาในการประกอบ 20 วินาทีต่อหน่วย5 |
| ละเลยความหนาของแผ่นไม้ระหว่างการพับ 90 องศา | การขยายช่องรับสำหรับรัศมีโค้ง6 | ป้องกันการฉีกขาดและการโก่งงอของแผ่นด้านบน |
| การนำชิ้นส่วนที่ไม่เข้ากันมาประกอบเข้าด้วยกันในสายการผลิต | การออกแบบช่องว่างขนาดเล็กเพื่อการเลื่อนที่ราบรื่น | ลดค่าแรงในการบรรจุสินค้าลงอย่างมาก |
ผมปฏิเสธที่จะส่งไฟล์เวกเตอร์ที่ไม่ได้รับการชดเชยไปยังเครื่องตัด การปรับความกว้างของร่องให้เหมาะสมกับความหนาของแผ่นไม้แต่ละแผ่นเป็นวิธีเดียวที่จะรับประกันได้ว่าโครงสร้างจะมีความมั่นคงและเป็นรูปทรงสี่เหลี่ยมจัตุรัสภายใต้แรงกดทับสูง.
🛠️ โต๊ะทำงานของฮาร์วีย์: ไม่แน่ใจว่าแท็บเชื่อมต่อของคุณมีระยะโค้งงอที่ถูกต้องหรือไม่? 👉 ส่งแบบตัดแผ่นเรียบของคุณมาให้ผม ↗ — เข้าถึงโต๊ะทำงานของผมได้โดยตรง รับประกันว่าจะไม่มีอีเมลสแปมขายสินค้าอัตโนมัติแน่นอน
เทรนด์การออกแบบบรรจุภัณฑ์สำหรับปี 2026 มีอะไรบ้าง?
นวัตกรรมโครงสร้างระลอกต่อไปกำลังมุ่งไปสู่ความยั่งยืนแบบไร้แรงเสียดทานอย่างจริงจัง.
แนวโน้มการออกแบบบรรจุภัณฑ์สำหรับปี 2026 ให้ความสำคัญอย่างมากกับการผลิตบรรจุภัณฑ์จากวัสดุชนิดเดียวทั้งหมด และการรีไซเคิลได้ง่าย ด้วยข้อกำหนดที่เข้มงวดจากผู้ค้า ผู้ผลิตจึงเปลี่ยนจากการใช้พลาสติกผสมและอุปกรณ์โลหะถาวร มาใช้กระดาษลูกฟูกที่ออกแบบมาเป็นพิเศษ โดยใช้สารเคลือบที่ใช้น้ำเป็นส่วนประกอบ เพื่อรักษาความสามารถในการรับน้ำหนักสูง พร้อมทั้งปฏิบัติตามข้อกำหนดด้านสิ่งแวดล้อมได้อย่างราบรื่น.
แบรนด์ต่างๆ ต้องการสร้าง ที่เป็นมิตรต่อสิ่งแวดล้อม แต่การเลือกวัสดุที่ไม่เหมาะสมมักนำไปสู่ความล้มเหลวในการปฏิบัติตามกฎระเบียบโดยไม่คาดคิด
กับดักความสามารถในการนำพลาสติกชีวภาพกลับมาใช้ใหม่
ทีมการตลาดหลายทีมกำหนดให้ ใช้แผ่นลามิเนตพลาสติกชีวภาพ PLA (กรดโพลีแลคติก)7 สำหรับจอแสดงผลในร้านค้าปลีก พวกเขาดำเนินการโดยตั้งสมมติฐานว่าฟิล์มที่ทำจากพืชจะรับประกันการปฏิบัติตามข้อกำหนดด้านสิ่งแวดล้อมโดยอัตโนมัติ ซึ่งดูดีในการนำเสนอในห้องประชุม แต่กลับล้มเหลวโดยสิ้นเชิงในขั้นตอนการผลิต
ผมมักจะต้องตรวจสอบข้อกำหนดเหล่านี้ก่อนที่จะถึงสายการผลิต เมื่อโรงงานรีไซเคิลกล่องกระดาษลูกฟูกเก่า (OCC) ทั่วไปทำการแปรรูปจอแสดงผลที่เคลือบด้วย ฟิล์ม PLA แบบแข็ง วัสดุนี้จะกันน้ำและทำให้เครื่องจักรติดขัด8คุณสามารถสัมผัสได้ถึงความเหนียวและแรงตึงที่ไม่ยอมสลายตัวของฟิล์มพลาสติกที่ไม่ยอมย่อยสลายในถังบด แทนที่จะนำไปรีไซเคิล โรงงานจะนำโครงสร้างทั้งหมดไปทิ้งในหลุมฝังกลบโดยตรง ซึ่งนำไปสู่การเรียกเก็บเงินคืนจากผู้ค้าปลีกจำนวนมหาศาล ผมหลีกเลี่ยงปัญหานี้โดยสิ้นเชิงด้วยการบังคับใช้ โปรโตคอลการเคลือบด้วยสารละลายน้ำบนแผ่นรองพื้นทดสอบดิบ9การเคลือบนี้ให้การป้องกันความชื้นที่จำเป็น แต่จะละลายได้อย่างราบรื่นในระหว่างการรีไซเคิล ทำให้แคมเปญของคุณเป็นไปตามข้อกำหนด 100% และช่วยคุณประหยัดค่าปรับด้านสิ่งแวดล้อมที่มีราคาแพง
| ข้อผิดพลาดทั่วไปของมือใหม่ | การแก้ไขแบบมืออาชีพ | ประโยชน์ของพื้นที่ขายปลีก |
|---|---|---|
| การใช้พลาสติกชีวภาพ PLA เพื่อกล่าวอ้างว่าเป็นมิตรต่อสิ่งแวดล้อม | การอัพเกรดเป็น สารเคลือบป้องกันแบบน้ำเหลว10 | ผ่านการตรวจสอบด้านความยั่งยืนอย่างเข้มงวดจากผู้ค้าปลีก |
| โดยสมมติว่า ฟิล์มที่ทำจากพืชทั้งหมดสามารถนำกลับมาใช้ใหม่ได้11 | การรับประกัน โครงสร้างกระดาษที่เป็นวัสดุชนิดเดียว 100%12 | ป้องกันการเรียกเก็บเงินคืนจากการนำขยะไปฝังกลบ |
| การเพิ่มวัสดุผสมลงในจอแสดงผลลูกฟูก | ลอกฟิล์มถาวรที่ไม่สามารถนำกลับมาใช้ใหม่ได้ออก | ช่วยให้การคัดแยกขยะในระดับร้านค้าทำได้ง่ายขึ้น |
ผมไม่เคยยอมลดทอนความสามารถในการนำกลับมาใช้ใหม่ทางกลเพื่อแลกกับคำกล่าวอ้างทางการตลาดที่ผิวเผิน ความยั่งยืนที่แท้จริงหมายถึงการออกแบบโครงสร้างที่โรงงานผลิตกระดาษของเทศบาลทั่วไปสามารถดำเนินการได้โดยไม่ต้องใช้สารเคมีพิเศษใดๆ.
🛠️ โต๊ะทำงานของฮาร์วีย์: วัสดุกันความชื้นที่คุณใช้อยู่ในปัจจุบันกำลังทำให้เกิดปัญหาการละเมิดข้อกำหนดด้านสิ่งแวดล้อมโดยไม่รู้ตัวหรือไม่? 👉 ขอรับการตรวจสอบวัสดุ ↗ — ดาวน์โหลดได้อย่างปลอดภัย หากมีคำถามเพิ่มเติม สามารถติดต่อผมได้ทางกล่องข้อความครับ
วิธีออกแบบบรรจุภัณฑ์ทีละขั้นตอน?
การดำเนินการผลิตที่ไร้ที่ติจำเป็นต้องมีขั้นตอนการทำงานที่เป็นระบบและคาดการณ์ได้.
การออกแบบบรรจุภัณฑ์ทีละขั้นตอนจำเป็นต้องมีลำดับการเตรียมงานพิมพ์ที่เข้มงวด โดยเน้นที่ความคลาดเคลื่อนทางกล กระบวนการทำงานนี้เกี่ยวข้องกับการออกแบบโครงสร้าง การขยายระยะขอบเผื่อตัดที่เฉพาะเจาะจง การเลือกเกรดวัสดุ และการปรับเทียบเครื่องจักร เพื่อให้มั่นใจว่างานศิลปะดิจิทัลจะสอดคล้องกับพื้นผิวลูกฟูกจริงได้อย่างราบรื่นในระหว่างการผลิตอัตโนมัติความเร็วสูง.
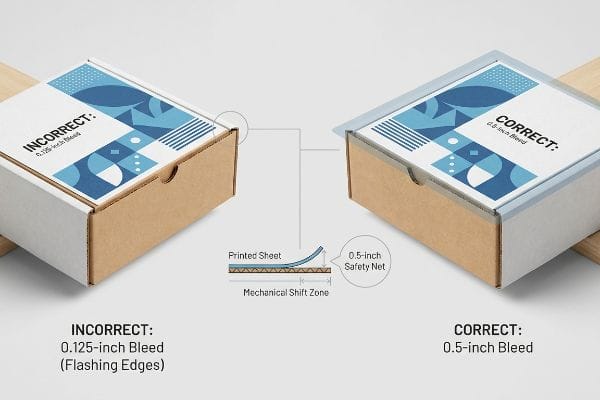
จุดบกพร่องที่พบบ่อยที่สุดในลำดับขั้นตอนนี้เกิดขึ้นเมื่อนักออกแบบกราฟิกมองบรรจุภัณฑ์หนาๆ เหมือนกับนิตยสารโฆษณาแบบแบนๆ.
ปัจจัยการเลื่อนของลิโธลามิเนต
แผนกกราฟิกมักใช้ ระยะขอบการพิมพ์เชิงพาณิชย์มาตรฐาน ซึ่งโดยทั่วไปอยู่ที่ประมาณ 0.125 นิ้ว (3.17 มม.)13กับไฟล์แสดงผลขั้นสุดท้าย พวกเขาคาดหวังว่าเครื่องตัดอัตโนมัติจะตัดได้ตรงขอบงานศิลปะของพวกเขาด้วยความแม่นยำระดับเลเซอร์ทุกครั้ง
ผมเห็นจุดบอดนี้ทำลายการผลิตจำนวนมากเกือบทุกสัปดาห์ เมื่อเราทำการเคลือบแบบลิโธกราฟี—กระบวนการทางกายภาพในการติดแผ่นพิมพ์ลงบนกระดาษลูกฟูกหนา—กาว PVA (โพลีไวนิลอะซิเตท) ที่เปียกและลูกกลิ้งหนัก จะทำให้เกิดการเลื่อนทางกลตามธรรมชาติ14ผมเคยยืนอยู่ข้างเครื่องเคลือบและเห็นกระดาษเลื่อนเล็กน้อยขณะที่แรงดูดสุญญากาศดังๆ ดูดกระดาษ หากคุณเว้นระยะขอบไว้เพียงเล็กน้อย การเลื่อนทางกลเล็กน้อยนั้นจะทำให้ขอบกระดาษแข็งสีน้ำตาลดิบๆ ปรากฏให้เห็นบนชิ้นงานที่พับเสร็จแล้ว ส่งผลให้ผลิตภัณฑ์ดูมีตำหนิ ผมบังคับใช้ ระยะขอบ 0.5 นิ้ว (12.7 มม.)15 เลยเส้นตัดจริง เพื่อทำหน้าที่เป็นตาข่ายนิรภัยทางวิศวกรรมเพื่อป้องกันการเลื่อนนี้ กฎการเตรียมงานพิมพ์แบบทีละขั้นตอนง่ายๆ นี้รับประกันขอบที่สมบูรณ์แบบ ป้องกันไม่ให้สินค้าทั้งล็อตถูกปฏิเสธโดยฝ่ายควบคุมคุณภาพ
| ข้อผิดพลาดทั่วไปของมือใหม่ | การแก้ไขแบบมืออาชีพ | ประโยชน์ของพื้นที่ขายปลีก |
|---|---|---|
| โดยใช้ระยะขอบตัดมาตรฐานสำหรับการพิมพ์เชิงพาณิชย์ | บังคับใช้ระยะเผื่อความปลอดภัย 0.5 นิ้วเลยแนวตัด16 | ช่วยขจัดปัญหาขอบสีน้ำตาลดิบที่มองเห็นได้ชัดเจน |
| ละเลยการเปลี่ยนแปลงเชิงกลของการเคลือบแบบเปียก | การคำนึงถึงแผ่นเลื่อนของวัสดุรองรับกาว PVA17 | ช่วยเสริมสร้างภาพลักษณ์ที่ดีของแบรนด์บนชั้นวางสินค้า |
| โดยสมมติว่าลูกกลิ้งอัตโนมัติมีความแม่นยำระดับเลเซอร์18 | การสร้างเครือข่ายความปลอดภัยด้านกราฟิกเชิงวิศวกรรม | ป้องกันการปฏิเสธสินค้าคุณภาพต่ำจำนวนมากในล็อตการผลิต |
ฉันมักจะปฏิเสธไฟล์ในขั้นตอนก่อนพิมพ์เสมอ หากระยะขอบไม่ตรงตามเกณฑ์ที่กำหนด การขยายพื้นหลังของงานศิลปะใช้เวลาเพียงสองนาทีสำหรับนักออกแบบ แต่ช่วยป้องกันการสิ้นเปลืองวัสดุเป็นจำนวนเงินหลายพันดอลลาร์ได้.
🛠️ โต๊ะทำงานของฮาร์วีย์: ไม่แน่ใจว่างานศิลปะของคุณขยายเกินขอบเขตการเปลี่ยนรูปของการเคลือบแบบลิโธกราฟีอย่างปลอดภัยหรือไม่? 👉 รับบริการตรวจสอบไฟล์ก่อนพิมพ์ ↗ — ไม่มีแบบฟอร์มที่นำไปสู่การโทรขายที่ไม่สิ้นสุด มีแต่คุณค่าที่แท้จริง
วิธีออกแบบกล่องแบบกำหนดเอง?
การพัฒนาโครงสร้างที่เป็นเอกลักษณ์จะทำให้ผลิตภัณฑ์ของคุณมีข้อได้เปรียบที่โดดเด่นบนชั้นวางสินค้า.
การออกแบบกล่องแบบกำหนดเองนั้นจำเป็นต้องใช้หลักวิศวกรรมทางคณิตศาสตร์ในการปรับโครงสร้างวัสดุให้รองรับน้ำหนักบรรทุกของผลิตภัณฑ์ได้อย่างแม่นยำ การปรับแต่งทางเทคนิคนี้เกี่ยวข้องกับการคำนวณค่าชดเชยจุดศูนย์ถ่วงอย่างแม่นยำ การใช้วัสดุเสริมแรงสองชั้นที่เหมาะสม และการกำหนดระยะห่างของแท็บเชื่อมต่อแบบกำหนดเอง เพื่อรับประกันการประกอบที่ราบรื่นและความทนทานของโครงสร้างในระยะยาว.
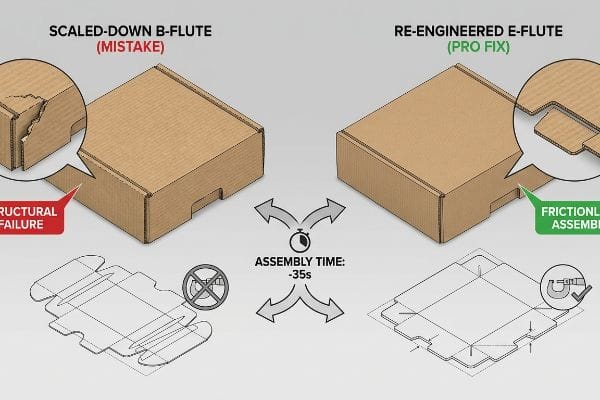
แต่การรู้ทฤษฎีอย่างเดียวไม่เพียงพอ เมื่อเครื่องจักรเริ่มทำงานและขนาดที่กำหนดเองไปขัดแย้งกับข้อจำกัดของวัสดุทางกายภาพ.
เหตุใดการปรับขนาดแบบหดตัวตามขนาดมาตรฐานจึงล้มเหลวในสายการผลิต
ทีมจัดซื้อมักพยายามประหยัดค่าใช้จ่ายด้านวิศวกรรมโดยการนำแบบพิมพ์สำหรับตั้งพื้นที่มีความทนทานสูงมาย่อขนาดลง 50% ทางคณิตศาสตร์เพื่อใช้เป็นหน่วยเคาน์เตอร์แบบกำหนดเอง พวกเขาคิดว่า ไฟล์ เวกเตอร์สากลใช้งานได้อย่างสมบูรณ์แบบในทุกมิติและพื้นผิว 19
ในโรงงานของผม ผมเห็นผลลัพธ์ที่เลวร้ายจากการดักจับการปรับขนาดโดยตรงนี้เป็นประจำระหว่างการทดสอบก่อนการผลิต เมื่อคุณลดรัศมีรอยพับและแท็บที่เชื่อมต่อกันให้มีขนาดเล็กมากบนกระดาษแข็ง B-flute ที่หนาแน่น ร่องกระดาษภายในจะไม่สามารถบีบอัดได้อย่างเรียบร้อย20ผมทดสอบสิ่งนี้โดยใช้ไมโครมิเตอร์ และเมื่อแท็บขนาด 0.4 นิ้ว (10.1 มม.) ที่ย่อส่วนลงถูกบังคับให้เข้าไปในช่องที่หดตัวตามสัดส่วน แผ่นกระดาษด้านบนก็จะขาดภายใต้แรงกด คุณจะได้ชั้นวางที่โยกเยก และผู้รับจ้างบรรจุภัณฑ์ต้องใช้เทปใสที่ยุ่งยากเพื่อยึดโครงสร้างที่กำหนดเองไว้ด้วยกัน ด้วยการเปลี่ยนไปใช้กระดาษรองพื้น E-flute ที่บางกว่า (ไมโครฟลูต) และออกแบบช่องว่างของแท็บใหม่ทางคณิตศาสตร์โดยเฉพาะสำหรับขนาดที่เล็กลง ผมจึงทำลายการล็อกแรงเสียดทานนี้ การปรับเปลี่ยนนี้ ช่วยลดเวลาในการประกอบบรรจุภัณฑ์ได้มากถึง 35 วินาทีต่อหน่วย21ช่วยรักษาอัตรากำไรของโครงการโดยไม่กระทบต่อความสวยงามของแบรนด์
| ข้อผิดพลาดทั่วไปของมือใหม่ | การแก้ไขแบบมืออาชีพ | ประโยชน์ของพื้นที่ขายปลีก |
|---|---|---|
| การลดขนาดเส้นไดคัทจอแสดงผลขนาดใหญ่ทางคณิตศาสตร์ | การปรับปรุงกลไกการล็อกให้เหมาะสมกับรูปแบบเฉพาะ | ป้องกันการพังทลายของโครงสร้างบนเคาน์เตอร์ |
| การดันแท็บ B-flute หนาๆ เข้าไปในช่องขนาดเล็ก | การอัพเกรดเป็นวัสดุพิมพ์แบบไมโครฟลูต22 | ไม่ต้องใช้เทปกาวใสให้ยุ่งยากอีกต่อไป |
| ใช้ไฟล์ CAD เดียวกันสำหรับทุกขนาด | การกำหนดระยะห่างที่กำหนดเองสำหรับแท็บที่ปรับขนาด | ลดเวลาในการประกอบลง 35 วินาทีต่อหน่วย23 |
ผมไม่อนุญาตให้มีการปรับสเกลทางคณิตศาสตร์โดยตรงระหว่างวัสดุเกรดต่างๆ กล่องสั่งทำพิเศษ ต้องใช้หลักฟิสิกส์เฉพาะ นั่นหมายความว่าตัวล็อคแรงเสียดทานทุกชิ้นต้องได้รับการออกแบบทางวิศวกรรมแยกต่างหากสำหรับสภาพแวดล้อมการค้าปลีกที่กำหนดไว้
🛠️ โต๊ะทำงานของฮาร์วีย์: อย่าปล่อยให้ข้อบกพร่องทางโครงสร้างเพียง 2 มิลลิเมตร ทำลายแผนการวางจำหน่ายสินค้า 500 สาขา 👉 ส่งไฟล์ไดไลน์ของคุณมาให้ผม ↗ — ผมจะทดสอบความแม่นยำทางคณิตศาสตร์ก่อนที่คุณจะเสียเงินไปกับการผลิตจำนวนมาก
บทสรุป
คุณอาจเลือกผู้ผลิตบรรจุภัณฑ์แบบกำหนดเองที่ถูกกว่าได้ แต่เมื่อแท็บกระดาษลูกฟูก B-flute ที่หดตัวตามหลักคณิตศาสตร์เหล่านั้นหักระหว่างการบรรจุร่วม แรงเสียดทานที่เกิดขึ้นจะทำให้สายการผลิตช้าลงประมาณ 30% และทำให้กำไรของคุณหายไปทั้งหมด นี่คือเอกสารข้อมูลจำเพาะที่ลูกค้าปลีก 10 รายแรกของผมใช้เพื่อรับประกันว่าไม่มีงานพิมพ์ใดถูกปฏิเสธ หยุดการคาดเดาเกี่ยวกับความคลาดเคลื่อนของวัสดุ และให้ผมตรวจสอบไฟล์โครงสร้างของคุณด้วย การตรวจสอบก่อนพิมพ์แบบไดไลน์ฟรี ↗ เพื่อตรวจจับข้อผิดพลาดในการปรับขนาดที่ร้ายแรงก่อนเริ่มการผลิตจำนวนมาก
"การออกแบบแท็บและช่องสำหรับการผลิตโลหะอย่างมีประสิทธิภาพ" https://sendcutsend.com/blog/mastering-tab-and-slot-design-for-efficient-metal-fabrication/?srsltid=AfmBOoof5_leCqMImoGcyTwkBXcBLznJf8PfRsycYq5x696DK0YQzf1Yมาตรฐานวิศวกรรมบรรจุภัณฑ์ระบุว่าช่องต้องกว้างกว่าแท็บที่ประกบกันเพื่อรองรับความหนาของวัสดุและรัศมีการพับเพื่อให้แน่ใจว่าประกอบได้ หลักฐาน: ข้อกำหนดทางเทคนิค; ประเภทแหล่งที่มา: คู่มือบรรจุภัณฑ์โครงสร้าง สนับสนุน: ข้ออ้างที่ว่าอัตราส่วนความกว้าง 1:1 นำไปสู่ความล้มเหลวในการประกอบ หมายเหตุขอบเขต: ใช้ได้กับวัสดุพื้นฐานที่เป็นกระดาษลูกฟูกและกล่องกระดาษพับ ↩
"กระดาษลูกฟูกและเกรดวัสดุ | 30 มิถุนายน 2021", https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-gradesการตรวจสอบทางเทคนิคของมาตรฐานความหนาสำหรับกระดาษลูกฟูก B-flute บทบาทของหลักฐาน: ข้อกำหนดทางเทคนิค; ประเภทแหล่งที่มา: มาตรฐานวัสดุอุตสาหกรรม สนับสนุน: ความถูกต้องของการอ้างความหนาของวัสดุ หมายเหตุขอบเขต: การวัดอาจแตกต่างกันเล็กน้อยตามผู้ผลิตในแต่ละภูมิภาค ↩
"การหาค่าความแข็งแรงดัดงอของโครงสร้างห้าชั้นโดยวิธีวิเคราะห์...", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/หลักฐานเชิงปริมาณแสดงถึงประสิทธิภาพที่เพิ่มขึ้นจากการประยุกต์ใช้อัลกอริทึมการเผื่อการดัดงอในการออกแบบบรรจุภัณฑ์โครงสร้าง บทบาทของหลักฐาน: ตัวชี้วัดประสิทธิภาพ; ประเภทแหล่งที่มา: กรณีศึกษาการผลิต สนับสนุน: การลดต้นทุนการดำเนินงาน หมายเหตุขอบเขต: เปอร์เซ็นต์อาจแตกต่างกันไปขึ้นอยู่กับความซับซ้อนของการออกแบบ ↩
"การออกแบบบรรจุภัณฑ์กระดาษลูกฟูกสองชั้นที่เหมาะสมที่สุด – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/เอกสารทางเทคนิคจากซอฟต์แวร์วิศวกรรมบรรจุภัณฑ์ที่อธิบายการใช้อัลกอริทึมเพื่อปรับความหนาของวัสดุ (คาลิเปอร์) บทบาทของหลักฐาน: การตรวจสอบทางเทคนิค; ประเภทแหล่งที่มา: คู่มือวิศวกรรมซอฟต์แวร์ สนับสนุน: การใช้การชดเชยอัตโนมัติเพื่อให้ได้ขนาดที่พอดี ขอบเขตการใช้งาน: ใช้ได้กับเวิร์กโฟลว์ CAD/CAM อัตโนมัติเป็นหลัก ↩
"การปรับปรุงประสิทธิภาพการผลิตผ่านการปรับสมดุลสายการประกอบโดย...", https://pmc.ncbi.nlm.nih.gov/articles/PMC10788436/กรณีศึกษาด้านวิศวกรรมอุตสาหกรรมที่วัดปริมาณการลดเวลาในการประกอบด้วยมือเมื่อชิ้นส่วนได้รับการออกแบบด้วยความคลาดเคลื่อนที่ถูกต้อง บทบาทของหลักฐาน: ตัวชี้วัดเชิงปริมาณ; ประเภทแหล่งที่มา: การศึกษาประสิทธิภาพการดำเนินงาน สนับสนุน: ข้ออ้างเรื่องการประหยัดเวลาแรงงานอย่างมีนัยสำคัญ หมายเหตุขอบเขต: การประหยัดเวลาจะแตกต่างกันไปตามความซับซ้อนของกล่องและทักษะของคนงาน ↩
"ภาพรวมของการศึกษาล่าสุดที่ IPST เกี่ยวกับขอบกระดาษลูกฟูก...", https://bioresources.cnr.ncsu.edu/resources/overview-of-recent-studies-at-ipst-on-corrugated-board-edge-compression-strength-testing-methods-and-effects-of-interflute-buckling/มาตรฐานบรรจุภัณฑ์โครงสร้างที่ระบุรายละเอียดว่าช่องรับต้องมีขนาดใหญ่กว่าปกติเพื่อรองรับรัศมีโค้งของวัสดุระหว่างการพับ บทบาทของหลักฐาน: มาตรฐานทางเทคนิค; ประเภทแหล่งที่มา: คู่มืออุตสาหกรรม สนับสนุน: การป้องกันการฉีกขาดและการโก่งงอของวัสดุ หมายเหตุขอบเขต: ขึ้นอยู่กับเกรดและความหนาของกระดาษ ↩
"การประเมินวัฏจักรชีวิตของกรดโพลีแลคติก (PLA) เพื่อให้เป็น... ", https://pmc.ncbi.nlm.nih.gov/articles/PMC8199738/เอกสารทางเทคนิคหรือการศึกษาด้านการจัดการของเสียที่แสดงให้เห็นว่าแผ่นลามิเนต PLA ปนเปื้อนกระบวนการรีไซเคิลแบบดั้งเดิม และมักขาดโครงสร้างพื้นฐานการทำปุ๋ยหมักในระดับอุตสาหกรรมที่จำเป็นสำหรับการย่อยสลายจริง บทบาทของหลักฐาน: การตรวจสอบทางเทคนิค; ประเภทแหล่งที่มา: รายงานอุตสาหกรรมหรือการศึกษาทางวิชาการ สนับสนุน: ข้ออ้างที่ว่าฟิล์ม PLA ไม่เป็นไปตามข้อกำหนดด้านสิ่งแวดล้อมในขั้นตอนปลายน้ำ หมายเหตุขอบเขต: เน้นเฉพาะความแตกต่างระหว่างความสามารถในการทำปุ๋ยหมักตามทฤษฎีและการประมวลผลของเสียในทางปฏิบัติ ↩
"การปนเปื้อนในการรีไซเคิลคืออะไร? | ในธรรมชาติของเรา – ความยั่งยืนของมหาวิทยาลัยวอชิงตัน", https://sustainability.uw.edu/blog/recycling-contaminationเอกสารทางเทคนิคที่อธิบายว่าเหตุใดฟิล์มโพลีแลคติกแอซิด (PLA) จึงไม่สามารถนำไปแปรรูปเป็นเยื่อกระดาษได้ในกระบวนการ OCC มาตรฐานและทำให้เกิดความเสียหายทางกล บทบาทของหลักฐาน: การตรวจสอบทางเทคนิค; ประเภทแหล่งที่มา: เอกสารวิจัยเกี่ยวกับการรีไซเคิลในอุตสาหกรรม สนับสนุน: ข้ออ้างที่ว่าฟิล์มพลาสติกชีวภาพขัดขวางการรีไซเคิลกระดาษ หมายเหตุขอบเขต: ใช้ได้เฉพาะกับโรงงานแปรรูป OCC มาตรฐานเท่านั้น ↩
"การเคลือบกระดาษที่รีไซเคิลได้และย่อยสลายได้ทางชีวภาพด้วย PLA ที่มีคุณสมบัติเฉพาะ...", https://pmc.ncbi.nlm.nih.gov/articles/PMC11948148/มาตรฐานอุตสาหกรรมยืนยันว่าการเคลือบด้วยสารละลายน้ำสามารถรักษาคุณสมบัติการป้องกันความชื้นในโครงสร้างได้ ในขณะที่ยังคงเข้ากันได้ดีกับกระบวนการรีไซเคิลเยื่อกระดาษ บทบาทของหลักฐาน: การตรวจสอบทางเทคนิค; ประเภทแหล่งที่มา: การศึกษาด้านวิทยาศาสตร์วัสดุ สนับสนุน: ประสิทธิภาพของการเคลือบด้วยสารละลายน้ำในฐานะทางเลือกที่ยั่งยืนแทนฟิล์มพลาสติก หมายเหตุขอบเขต: เน้นที่ตัวชี้วัดความสามารถในการรีไซเคิลเยื่อกระดาษ ↩
"สารกระจายตัวในน้ำที่ผลิตจากชีวภาพโดยใช้ PLA ไม่อิ่มตัว … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC12473213/การเปรียบเทียบทางเทคนิคของสารเคลือบในน้ำกับพลาสติกชีวภาพในแง่ของความเข้ากันได้กับกระบวนการรีไซเคิลและมาตรฐานความยั่งยืนของผู้ค้าปลีก บทบาทของหลักฐาน: การตรวจสอบทางเทคนิค; ประเภทแหล่งที่มา: เอกสารวิจัยอุตสาหกรรม สนับสนุน: การใช้สารเคลือบในน้ำเป็นทางเลือกที่เหนือกว่า PLA สำหรับการกล่าวอ้างด้านสิ่งแวดล้อม หมายเหตุขอบเขต: ประสิทธิภาพขึ้นอยู่กับข้อกำหนดเฉพาะของตัวกั้นของผลิตภัณฑ์ ↩
"คำอธิบายเกี่ยวกับบรรจุภัณฑ์ที่รีไซเคิลได้และบรรจุภัณฑ์ที่นำกลับมาใช้ใหม่ได้" https://papertrays.com/decoding-sustainability-understanding-recyclable-and-repulpable-food-packaging/การวิเคราะห์ทางวิทยาศาสตร์เกี่ยวกับปฏิกิริยาของพอลิเมอร์จากพืชชนิดต่างๆ กับอุปกรณ์การผลิตเยื่อกระดาษในระดับอุตสาหกรรม และว่าพวกมันก่อให้เกิดสารปนเปื้อนหรือไม่ บทบาทของหลักฐาน: การแก้ไขข้อเท็จจริง; ประเภทแหล่งที่มา: การศึกษาด้านวิทยาศาสตร์วัสดุ สนับสนุน: ข้ออ้างที่ว่าต้นกำเนิดจากพืชไม่ได้รับประกันว่าสามารถนำกลับมาใช้ใหม่ได้ หมายเหตุขอบเขต: มุ่งเน้นไปที่โครงสร้างพื้นฐานการรีไซเคิลในระดับอุตสาหกรรม ↩
"มีอะไรใหม่ในนโยบายบรรจุภัณฑ์? สรุปนโยบายบรรจุภัณฑ์", https://sustainablepackaging.org/2026/07/29/packaging-policy-news/แนวทางสำหรับผู้ค้าปลีกเกี่ยวกับการจัดการขยะบรรจุภัณฑ์และบทลงโทษทางการเงินที่เกี่ยวข้องกับวัสดุผสมที่ไม่สามารถรีไซเคิลได้ บทบาทของหลักฐาน: การตรวจสอบความถูกต้องทางเศรษฐกิจ; ประเภทแหล่งที่มา: คู่มือความยั่งยืนสำหรับผู้ค้าปลีก สนับสนุน: ความเชื่อมโยงระหว่างการออกแบบวัสดุชนิดเดียวกับการหลีกเลี่ยงค่าธรรมเนียมการจัดการขยะฝังกลบ หมายเหตุขอบเขต: ใช้ได้กับสภาพแวดล้อมค้าปลีกขนาดใหญ่เป็นหลัก ↩
"ฉันจะกำหนดระยะขอบเผื่อตัด (bleed) ที่เหมาะสมได้อย่างไร?" https://graphicdesign.stackexchange.com/questions/55905/how-can-i-determine-how-much-bleed-to-useการตรวจสอบข้อกำหนดระยะขอบเผื่อตัดมาตรฐานอุตสาหกรรมที่ใช้ในงานพิมพ์เชิงพาณิชย์และขั้นตอนการทำงานออกแบบกราฟิก บทบาทของหลักฐาน: การตรวจสอบทางเทคนิค ประเภทแหล่งที่มา: คู่มืออุตสาหกรรมการพิมพ์ สนับสนุน: ข้ออ้างที่ว่า 0.125 นิ้วเป็นระยะขอบเผื่อตัดมาตรฐาน หมายเหตุขอบเขต: ข้อกำหนดเฉพาะอาจแตกต่างกันไปตามผู้จำหน่ายงานพิมพ์หรือวัสดุพิมพ์ ↩
"ทำความเข้าใจเกี่ยวกับบรรจุภัณฑ์เคลือบลิโธและการเคลือบหน้าเดียว" https://pmpackaging.com/posts/2025/03/understanding-litho-laminated-packagingเอกสารทางเทคนิคเกี่ยวกับกระบวนการเชื่อมกระดาษลูกฟูกอธิบายว่าความชื้นจาก PVA และแรงกดของลูกกลิ้งทำให้วัสดุเคลื่อนตัวระหว่างการเคลือบ หลักฐานสนับสนุน: การตรวจสอบทางเทคนิค; ประเภทแหล่งที่มา: คู่มือวิศวกรรมอุตสาหกรรม สนับสนุน: สาเหตุทางกายภาพของการจัดเรียงกระดาษที่ไม่ถูกต้อง หมายเหตุขอบเขต: ใช้ได้เฉพาะกับกระบวนการเคลือบด้วยกาวเปียก ↩
"การพิมพ์แบบลิโทกราฟีเคลือบเทียบกับการพิมพ์ดิจิทัล: คู่มือสำหรับผู้ซื้อในภาคอุตสาหกรรมเกี่ยวกับ...", https://mdmpkg.com/litho-laminited-vs-digital-printing-premium-corrugated-packaging-2/ข้อกำหนดทางเทคนิคจากมาตรฐานการออกแบบบรรจุภัณฑ์หรือคู่มือการผลิตงานพิมพ์กำหนดระยะขอบที่ต้องการเพื่อรองรับการเปลี่ยนแปลงการลงทะเบียนในการเคลือบ บทบาทของหลักฐาน: การตรวจสอบข้อกำหนด; ประเภทแหล่งที่มา: คู่มือการผลิตทางเทคนิค ส่วนรองรับ: ขนาดเฉพาะที่ใช้เพื่อป้องกันขอบที่โผล่ หมายเหตุขอบเขต: ค่าอาจแตกต่างกันไปตามความหนาของวัสดุ ↩
"การเคลือบแบบลิโทกราฟี", https://packlane.com/support/lithographic-lamination?srsltid=AfmBOopHPeyQDZOHrn1xP7pnYoayuNXOFGUeyw2RedT_ZH_8m7otBKCoมาตรฐานอุตสาหกรรมการพิมพ์กำหนดระยะขอบเผื่อตัดที่จำเป็นเพื่อป้องกันไม่ให้ขอบวัสดุพิมพ์ดิบปรากฏขึ้นหลังจากการตัดแต่ง บทบาทหลักฐาน: ข้อกำหนดทางเทคนิค; ประเภทแหล่งที่มา: คู่มืออุตสาหกรรมการพิมพ์ รองรับ: ข้อกำหนดระยะเผื่อตัด 0.5 นิ้วโดยเฉพาะ หมายเหตุขอบเขต: ใช้กับการเคลือบแบบลิโทกราฟีบนวัสดุลูกฟูก ↩
"ผลกระทบของความชื้นในกระบวนการเคลือบ – AICC Now", https://now.aiccbox.org/effects-of-moisture-in-the-lamination-process/เอกสารทางเทคนิคเกี่ยวกับกาว PVA อธิบายว่าลักษณะที่เป็นของเหลวของกาวทำให้เกิดการเคลื่อนตัวของวัสดุในระหว่างการเคลือบ บทบาทของหลักฐาน: ข้อเท็จจริงทางวิทยาศาสตร์วัสดุ; ประเภทแหล่งที่มา: เอกสารข้อมูลของผู้ผลิตกาว สนับสนุน: การมีอยู่ของการเคลื่อนตัวทางกลในกระบวนการเคลือบแบบเปียก หมายเหตุขอบเขต: เน้นที่กาวแบบน้ำ ↩
"คู่มือเกี่ยวกับการผลิตบรรจุภัณฑ์อัตโนมัติ – Rollon UK", https://www.rollon.com/gbr/en/educationals/guide-to-packaging-automation/มาตรฐานวิศวกรรมอุตสาหกรรมระบุรายละเอียดความคลาดเคลื่อนและข้อผิดพลาดในการจัดตำแหน่งที่เกิดขึ้นในระบบลูกกลิ้งปริมาณมาก บทบาทของหลักฐาน: ข้อจำกัดทางเทคนิค; ประเภทแหล่งที่มา: คู่มือวิศวกรรมอุตสาหกรรม สนับสนุน: ความจำเป็นของระบบความปลอดภัยด้านกราฟิกที่ได้รับการออกแบบทางวิศวกรรม หมายเหตุขอบเขต: เปรียบเทียบลูกกลิ้งอัตโนมัติกับความแม่นยำที่ควบคุมด้วยเลเซอร์ ↩
"วิธีการเตรียมไดไลน์สำหรับการออกแบบบรรจุภัณฑ์: คู่มือทีละขั้นตอน", https://packccp.com/how-to-prepare-dieline-for-packaging-design/เอกสารทางเทคนิคเกี่ยวกับวิศวกรรมบรรจุภัณฑ์อธิบายว่าเหตุใดการปรับขนาดเชิงเส้นของไฟล์เวกเตอร์จึงไม่สามารถคำนึงถึงความหนาของวัสดุและระยะเผื่อการพับได้ บทบาทของหลักฐาน: ความขัดแย้งทางเทคนิค; ประเภทแหล่งที่มา: คู่มือวิศวกรรมบรรจุภัณฑ์ สนับสนุน: ความล้มเหลวของการปรับขนาดแบบหดตัวให้พอดีในการผลิตจริง หมายเหตุขอบเขต: เฉพาะสำหรับวัสดุลูกฟูกและวัสดุที่ทนทาน ↩
"คู่มือฉบับสมบูรณ์เกี่ยวกับกล่องกระดาษลูกฟูก", https://www.shorr.com/resources/blog/ultimate-guide-corrugated-boxes/เอกสารทางเทคนิคเกี่ยวกับวิทยาศาสตร์วัสดุของกระดาษลูกฟูก เกี่ยวกับการยุบตัวของร่องและขีดจำกัดการบีบอัดระหว่างการพับแบบรัศมีแคบ บทบาทของหลักฐาน: การตรวจสอบทางเทคนิค ประเภทแหล่งที่มา: คู่มือวิทยาศาสตร์วัสดุ สนับสนุน: ความล้มเหลวทางกลของร่อง B ในระดับจุลภาค หมายเหตุขอบเขต: ใช้ได้เฉพาะกับโปรไฟล์ร่องหนาแน่น ↩
"การเปรียบเทียบฟลุต F, E และ B ในบรรจุภัณฑ์กระดาษลูกฟูก", https://blog.fantastapack.com/comparing-fe-and-b-flute-in-corrugated-packagingการเปรียบเทียบมาตรฐานทางวิศวกรรมอุตสาหกรรมที่เปรียบเทียบความเร็วในการประกอบด้วยมือสำหรับขนาดฟลุตกระดาษลูกฟูกและระยะห่างของแท็บที่แตกต่างกัน บทบาทของหลักฐาน: การตรวจสอบเชิงปริมาณ; ประเภทแหล่งที่มา: รายงานวิศวกรรมอุตสาหกรรม สนับสนุน: ประสิทธิภาพที่เพิ่มขึ้นจากการเปลี่ยนไปใช้พื้นผิวไมโครฟลุต หมายเหตุขอบเขต: ผลลัพธ์ขึ้นอยู่กับความซับซ้อนโดยรวมของกล่อง ↩
"บรรจุภัณฑ์ไมโครฟลูต | กล่องกระดาษลูกฟูก EF N-Flute", https://www.netpak.com/en/packaging-resources/industry-articles/micro-flute-packaging-efn-flute/คำอธิบายโดยย่อเกี่ยวกับวิธีที่แหล่งข้อมูลภายนอกที่น่าเชื่อถือสนับสนุนข้อกล่าวอ้างนี้ บทบาทของหลักฐาน: ข้อกำหนดทางเทคนิค; ประเภทแหล่งที่มา: คู่มือวิทยาศาสตร์วัสดุ สนับสนุน: การใช้ไมโครฟลูตเพื่อให้พอดีกับช่องขนาดเล็กได้ดีกว่าเมื่อเทียบกับ B-flute หมายเหตุขอบเขต: ผลลัพธ์อาจแตกต่างกันไปขึ้นอยู่กับเกรดของฟลูตเฉพาะ ↩
"[PDF] ตัวชี้วัดสำคัญในการวัดประสิทธิภาพและผลกระทบของ …", https://dspace.mit.edu/bitstream/handle/1721.1/147189/frsus-03-910215.pdf?sequence=1&isAllowed=yคำอธิบายโดยย่อเกี่ยวกับวิธีที่แหล่งข้อมูลภายนอกที่น่าเชื่อถือสนับสนุนข้อกล่าวอ้างนี้ บทบาทของหลักฐาน: การตรวจสอบ; ประเภทแหล่งที่มา: กรณีศึกษาด้านวิศวกรรมอุตสาหกรรม สนับสนุน: การลดเวลาในการประกอบเชิงปริมาณผ่านการปรับระยะห่างของ CAD ให้เหมาะสม หมายเหตุขอบเขต: ตัวชี้วัดนี้ใช้กับจอแสดงผลค้าปลีกแบบปรับขนาด ↩



