
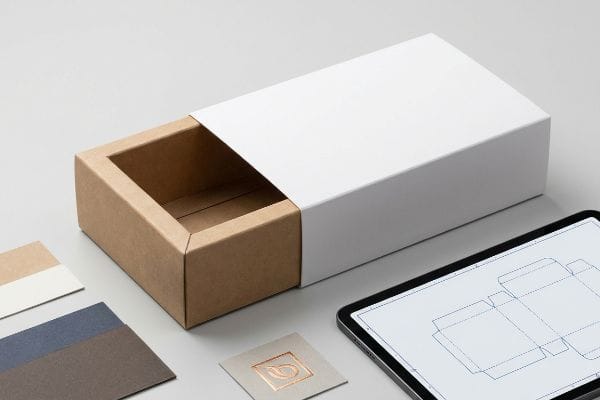
คุณต้องการบรรจุภัณฑ์แบบปลอกหุ้มคุณภาพสูงเพื่อยกระดับผลิตภัณฑ์ของคุณ แต่การหาผู้ผลิตที่น่าเชื่อถือซึ่งสามารถสร้างสมดุลระหว่างความแข็งแรงทนทานของโครงสร้างกับคุณภาพการพิมพ์ระดับสูงนั้นดูเหมือนจะเป็นการเดาที่ไม่รู้จบ.
การสั่งซื้อบรรจุภัณฑ์แบบกล่องสวมทับนั้นเกี่ยวข้องกับการส่งแบบตัดแบ่งโครงสร้าง การเลือกเกรดกระดาษแข็ง และการเลือกรูปแบบการพิมพ์ ก่อนที่จะอนุมัติตัวอย่างสีขาวสำหรับการผลิตจำนวนมาก บรรจุภัณฑ์แบบนี้สามารถสวมทับบรรจุภัณฑ์หลักได้อย่างแนบเนียน ช่วยลดต้นทุนและปรับปรุงภาพลักษณ์ของแบรนด์สินค้าปลีกโดยไม่ต้องออกแบบโครงสร้างหลักใหม่.
การรู้ลำดับการสั่งซื้อพื้นฐานนั้นง่าย แต่การเปลี่ยนผ่านจากการออกแบบดิจิทัลไปสู่การผลิตจริงในโรงงานนั้น จำเป็นต้องมีความเข้าใจอย่างลึกซึ้งเกี่ยวกับค่าความคลาดเคลื่อนทางอุตสาหกรรม.
ฉันสามารถพิมพ์ปลอกหุ้มกล่องได้ที่ไหน?
การพิมพ์ปลอกบรรจุภัณฑ์แบบกำหนดเองนั้นต้องใช้เครื่องจักรเฉพาะ แต่บ่อยครั้งที่นักออกแบบกราฟิกส่งไฟล์ที่ไม่สามารถผลิตได้จริงโดยปราศจากข้อบกพร่องทางด้านภาพอย่างร้ายแรง.
การพิมพ์ปลอกหุ้มกล่องสินค้าจำเป็นต้องร่วมมือกับโรงพิมพ์เชิงพาณิชย์เฉพาะทางที่ใช้ระบบพิมพ์หินหรือระบบดิจิทัล ซึ่งมีเครื่องตัดไดคัทความเร็วสูงและสายการเคลือบอัตโนมัติ โรงงานผลิตเหล่านี้จะเปลี่ยนกระดาษแข็งแผ่นเรียบให้กลายเป็นปลอกหุ้มที่มีสีสันสดใสและมีรอยพับที่สมบูรณ์แบบ ซึ่งจะห่อหุ้มบรรจุภัณฑ์สินค้าหลักของคุณอย่างแน่นหนาเพื่อการมองเห็นสินค้าในร้านค้าปลีกอย่างสูงสุด.
การหาโรงพิมพ์เป็นเพียงขั้นตอนแรก แต่การไว้วางใจให้พวกเขาดูแลไฟล์งานออกแบบของคุณโดยไม่ตรวจสอบให้ดีเสียก่อน คือจุดที่แบรนด์ส่วนใหญ่สูญเสียงบประมาณด้านการตลาดไปอย่างมากมาย.
วิกฤตการตัดขอบอัตโนมัติก่อนพิมพ์
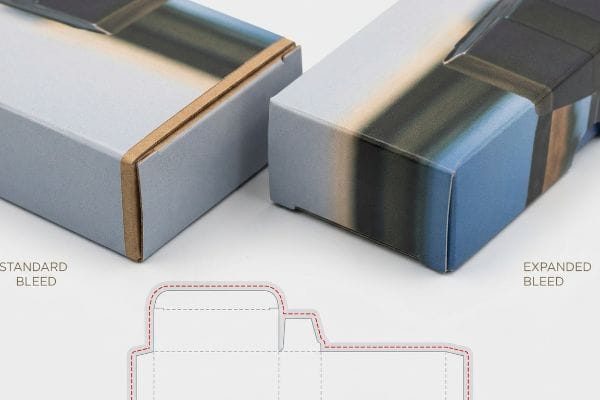
แม้แต่นักออกแบบมากประสบการณ์ก็มักมองข้ามความเป็นจริงทางกลไกของการพิมพ์เชิงพาณิชย์เมื่อตั้งค่าชิ้นงาน พวกเขาใช้ ระยะขอบการพิมพ์เชิงพาณิชย์มาตรฐานที่ 0.125 นิ้ว (3.17 มม.) 1 กับเส้นไดไลน์ โดยสมมติว่าไฟล์ดิจิทัลจะจัดเรียงได้อย่างสมบูรณ์แบบกับแผ่นกระดาษจริงในระหว่างการผลิตจำนวนมาก พวกเขาปฏิบัติต่อปลอกบรรจุภัณฑ์เหมือนกับโบรชัวร์แบบแบน โดยไม่สนใจการเปลี่ยนแปลงความคลาดเคลื่อนทางกลไกอย่างรุนแรง ที่เกิดขึ้นเมื่อเครื่องจักรอัตโนมัติจัด เรียง แผ่นพิมพ์ด้านบนลงบนวัสดุพิมพ์หนา 2
นี่ไม่ใช่แค่ทฤษฎี—ผมเจอกับเรื่องนี้ในสายการผลิตจริง ลูกค้าส่งไฟล์งานพิมพ์คุณภาพสูงที่มีระยะขอบเผื่อตัดมาตรฐานมาให้ เมื่อพนักงานของผมทำการพิมพ์ชุดแรกผ่านสายการผลิตเคลือบฟิล์ม ผมได้กลิ่นกาว PVA (โพลีไวนิลอะซิเตท) ที่กำลังแห้งตัวขณะที่แผ่นด้านบนขยับเล็กน้อยระหว่างการติดตั้งอัตโนมัติ ความคลาดเคลื่อนเล็กน้อยนั้นทำให้ ขอบกระดาษแข็งสีน้ำตาลดิบๆ—หรือที่เรียกว่า flashing 3— ปรากฏให้เห็นบน งานพิมพ์ที่พับ เสร็จแล้ว ผมจึงหยุดสายการผลิตทันทีและบังคับให้ทำการเตรียมงานพิมพ์ใหม่ โดย ขยายระยะขอบเผื่อตัดให้เกิน 0.5 นิ้ว 4 (12.7 มม.) อย่างเคร่งครัด ด้วยการใช้มาตรการป้องกันอย่างเข้มงวดเพื่อป้องกันการขยับของฟิล์ม ผมรับประกันได้ว่างานพิมพ์จะห่อหุ้มขอบที่เปิดโล่งทุกด้านอย่างสมบูรณ์ ขจัดขอบที่ไม่สวยงามและป้องกัน การปฏิเสธจากผู้ค้าปลีก จำนวน มาก
| วิศวกรรมก่อนพิมพ์ | ผลลัพธ์เชิงกล | ผลตอบแทนจากการลงทุนทางการเงิน |
|---|---|---|
| ระยะขอบเลือดที่ขยายออก | ดูดซับการเคลื่อนตัวของลามิเนต5 | กำจัดเศษวัสดุเหลือทิ้ง |
| การสร้างแผนที่เส้นทางอัตโนมัติ | ป้องกันการตัดผิดพลาดด้วยเครื่อง CNC6 | เร่งความเร็วในการสุ่มตัวอย่าง |
| ลายเส้นสีเฉพาะจุด | การทำงานของใบมีดสะอาดหมดจด7 | ช่วยหลีกเลี่ยงความล่าช้าในการผลิต |
ผมปฏิเสธไฟล์ในขั้นตอนก่อนพิมพ์หากไม่ผ่านเกณฑ์ทางกายภาพนี้ การแก้ไขไฟล์ดิจิทัลใช้เวลาเพียงสิบนาที แต่การตัดไดคัทที่ผิดพลาดอาจทำให้วัตถุดิบราคาแพงทั้งพาเลทเสียหายได้.
🛠️ โต๊ะทำงานของฮาร์วีย์: ไฟล์บรรจุภัณฑ์ปัจจุบันของคุณสร้างขึ้นโดยใช้ค่าความคลาดเคลื่อนของขอบวัสดุ (mechanical bleed tolerances) ที่ถูกต้องสำหรับการเคลือบแบบลิโธกราฟีอัตโนมัติหรือไม่? 👉 ขอรับการตรวจสอบไดไลน์ก่อนพิมพ์ ↗ — ผมจะตรวจสอบไฟล์โครงสร้างทุกไฟล์ด้วยตนเองภายใน 24 ชั่วโมง
ฉันสามารถซื้อกล่องบรรจุภัณฑ์แบบสั่งทำได้ที่ไหน?
คุณสามารถซื้อกล่องจากตัวแทนจำหน่าย แพลตฟอร์มออนไลน์ หรือผู้ผลิตโดยตรงได้ แต่การแบ่งห่วงโซ่อุปทานออกเป็นหลายส่วนจะทำให้เกิดความเสี่ยงด้านการดำเนินงานอย่างมหาศาล.
การซื้อกล่องบรรจุภัณฑ์แบบกำหนดเองโดยตรงจากผู้ผลิตแบบครบวงจร ช่วยให้สามารถควบคุมกระบวนการทางวิศวกรรมโครงสร้าง การจัดหาวัสดุ และการประกอบขั้นสุดท้ายได้อย่างครบวงจร แตกต่างจากการทำงานผ่านผู้รับจ้างผลิตรายอื่น ๆ ที่กระจัดกระจาย การมีพันธมิตรโรงงานที่เป็นหนึ่งเดียวช่วยรับประกันการควบคุมคุณภาพอย่างเข้มงวด และขจัดความรับผิดชอบต่อการหยุดทำงานของสายการผลิตอัตโนมัติในช่วงการผลิตสินค้าปลีกความเร็วสูง.
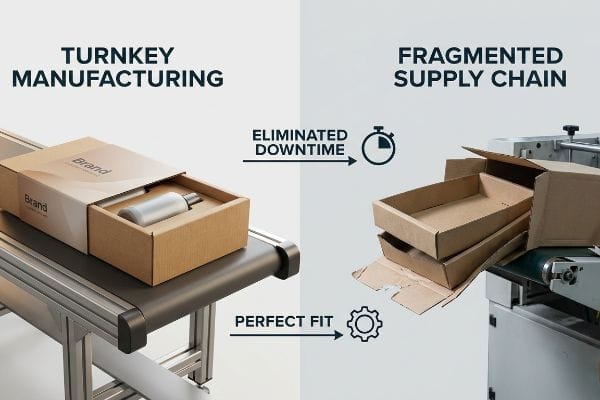
การจัดหาชิ้นส่วนจากผู้ขายราคาถูกหลายรายดูน่าสนใจ แต่กลยุทธ์ที่กระจัดกระจายเช่นนั้นมักจะล้มเหลวอย่างรุนแรงในสายการผลิต.
กับดักห่วงโซ่อุปทานที่แตกแยก
ทีมจัดซื้อมักพยายามลดต้นทุนต่อหน่วยลงอย่างไม่เป็นธรรมชาติโดยการเลือกใช้รูปแบบสัญญาจ้างผลิต พวกเขาจัดหาวัตถุดิบหลัก ปลอกพิมพ์ และส่วนประกอบกระดาษลูกฟูกจากผู้ขายที่แตกต่างกันอย่างสิ้นเชิง โดยสมมติว่าผู้บรรจุหีบห่อขั้นสุดท้ายจะประกอบชิ้นส่วนเหล่านั้นเข้าด้วยกันได้อย่างราบรื่น พวกเขาไม่ได้คาดการณ์ถึง ความรับผิดชอบในการดำเนินงานที่ร้ายแรงของการจัดซื้อที่กระจัดกระจาย8โดยสมมติว่ากล่องจากโรงงาน A จะเลื่อนไปบนถาดจากโรงงาน B ได้โดยอัตโนมัติโดยไม่มีแรงเสียดทานทางกล
นี่ไม่ใช่แค่ทฤษฎี—ผมเจอปัญหานี้ด้วยตัวเองในสายการผลิต ลูกค้าผู้ผลิตสินค้ากีฬาพยายามจัดหาถาดภายในจากผู้ผลิตรายอื่น ในขณะที่ให้ผมผลิตปลอกหุ้มด้านนอก ในระหว่างการทดลองประกอบ ปรากฏว่าความไม่เข้ากันนั้นชัดเจนมาก ถาดจากผู้ผลิตรายอื่นนั้นโค้งงอเล็กน้อย และการบังคับใส่ปลอกหุ้มที่แน่นหนาของผมเข้าไปทำให้เครื่องจักรอัตโนมัติติดขัดอย่างรุนแรง ผมจึงยกเลิกโมเดลการรับจ้างผลิตทั้งหมดและเปลี่ยนไปใช้โปรโตคอลการรวมศูนย์แบบครบวงจร ผมสร้าง BOM (Bill of Materials) ใหม่ทั้งหมดภายใต้หลังคาเดียวกัน โดย จับคู่แผ่นรอง B-flute กับช่องว่างของปลอกหุ้มอย่างแม่นยำทางคณิตศาสตร์9ด้วย การนำการประกอบทั้งหมดมาอยู่ภายใต้ห่วงโซ่การควบคุมเดียว10ผมจึงมั่นใจได้ว่าการบรรจุจะราบรื่นอย่างสมบูรณ์แบบ ลดเวลาการประกอบร่วมลง 45 วินาทีต่อหน่วย และปกป้องอัตรากำไรของลูกค้า
| กลยุทธ์ห่วงโซ่อุปทาน | ผลการประกอบ | ผลตอบแทนจากการลงทุนด้านแรงงาน |
|---|---|---|
| การผลิตแบบครบวงจร11 | ค่าความคลาดเคลื่อนของชิ้นส่วนที่เป็นมาตรฐานเดียวกัน | ขจัดปัญหาการหยุดชะงักของสายการผลิต |
| การควบคุมห่วงโซ่เดียว12 | ส่วนประกอบเข้ากันได้อย่างสมบูรณ์แบบ | ลดต้นทุนแรงงานประกอบชิ้นส่วน |
| ข้อกำหนดวัสดุที่เป็นเอกภาพ13 | ความแข็งแรงของโครงสร้างที่สม่ำเสมอ | ลดความเสียหายจากการขนส่งสินค้า |
ฉันปฏิเสธที่จะใช้ส่วนประกอบบรรจุภัณฑ์จากผู้ผลิตหลายรายใน สายการผลิตอัตโนมัติเมื่อคุณควบคุมวัตถุดิบกระดาษแข็งและการพับโครงสร้างขั้นสุดท้ายได้อย่างสมบูรณ์ คุณจะช่วยปกป้องผลกำไรของลูกค้าได้
🛠️ โต๊ะทำงานของฮาร์วีย์: ห่วงโซ่อุปทานที่กระจัดกระจายของคุณกำลังทำให้เครื่องจักรระบบอัตโนมัติติดขัดและทำให้คุณเสียค่าปรับรายชั่วโมงหรือไม่? 👉 รวมศูนย์กระบวนการผลิตบรรจุภัณฑ์ของคุณ ↗ — เป็นความลับ 100% แบบดีไซน์สินค้าปลีกที่ยังไม่เปิดตัวของคุณจะปลอดภัยกับผม
บรรจุภัณฑ์แบบปลอกหุ้มคืออะไร?
การทำความเข้าใจรูปแบบบรรจุภัณฑ์นี้ไม่ได้เป็นเพียงแค่เรื่องความสวยงามเท่านั้น แต่ยังเกี่ยวกับการออกแบบรูปทรงเรขาคณิตสองแบบที่แตกต่างกันให้ทำงานร่วมกันได้อย่างลงตัว.
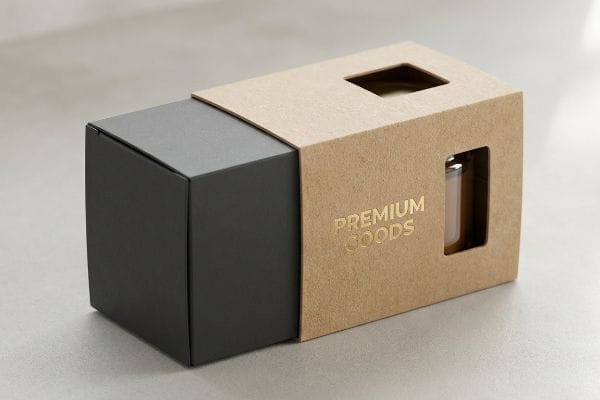
บรรจุภัณฑ์แบบปลอกหุ้มเป็นแผ่นกระดาษแข็งที่ออกแบบมาเป็นพิเศษ สามารถเลื่อนครอบกล่อง ถาด หรือผลิตภัณฑ์หลักได้ทั้งแนวนอนและแนวตั้ง โครงสร้างแบบโมดูลาร์นี้ให้พื้นผิวสำหรับพิมพ์กราฟิกที่มีความคมชัดสูงสำหรับการสร้างแบรนด์สินค้าปลีก ในขณะเดียวกันก็ใช้กลไกการยึดติดแบบเสียดทานที่แม่นยำเพื่อยึดสินค้าภายในโดยไม่ต้องพึ่งพากาวถาวร.
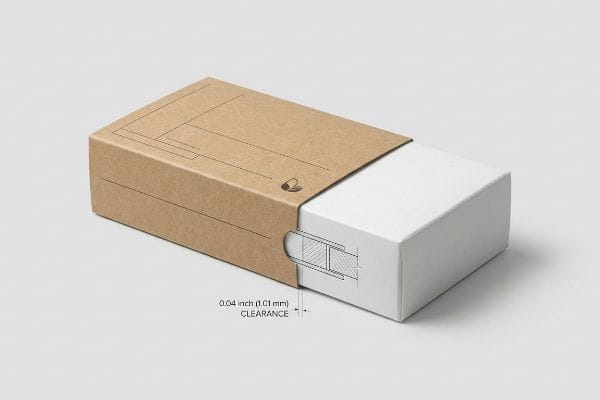
การกำหนดโครงสร้างนั้นง่าย แต่การออกแบบความคลาดเคลื่อนเชิงพื้นที่ที่แม่นยำระหว่างถาดด้านในและปลอกด้านนอกนั้นซับซ้อนมาก.
ฟิสิกส์ของความคลาดเคลื่อนเชิงพื้นที่
เมื่อลูกค้าถามผมว่ารูปแบบนี้หมายถึงอะไรกันแน่ ผมมักจะชี้ไปที่ปฏิสัมพันธ์ทางกายภาพระหว่างชั้นโครงสร้างทั้งสอง การบรรจุภัณฑ์แบบปลอก อาศัยแรงเสียดทานแบบเลื่อนเพื่อคงอยู่ในตำแหน่ง 14 ซึ่งหมายความว่าช่องว่างภายในของปลอกจะต้องสะท้อนขนาดภายนอกของกล่องฐานอย่างสมบูรณ์ หากความคลาดเคลื่อนหลวมเกินไป ปลอกจะหลุดออกระหว่างการขนส่งในคลังสินค้า หากแน่นเกินไป เส้นใยกระดาษจะติดกันและฉีกขาดระหว่างการประกอบ ผมออกแบบระบบเหล่านี้โดยคำนึงถึงความสมดุลอย่างละเอียดอ่อน ระหว่าง สภาพบรรยากาศและระยะห่างทางกล 15
เมื่อสัปดาห์ที่แล้ว ผมกำลังยืนอยู่ที่โต๊ะ CAD (Computer-Aided Design) และกำลังสาธิตให้ผู้จัดการแบรนด์ใหม่ดูว่าเรากำหนดนิยามของปลอกหุ้มแบบใช้งานได้อย่างไร ผมเลื่อนต้นแบบไปบนกล่องกระดาษด้านในที่แข็งแรง และอธิบายว่าเราไม่เคยใช้สัดส่วนขนาด 1:1 เพราะกระดาษแข็งดิบมีแรงเสียดทานบนพื้นผิวในระดับจุลภาค ผมจึงออกแบบทางคณิตศาสตร์ให้มี ระยะห่างขั้นต่ำรอบขอบ 0.04 นิ้ว (1.01 มม.)16 เข้าไปในช่องว่างด้านใน ความคลาดเคลื่อนทางเรขาคณิตเฉพาะนี้จะทำลายแรงเสียดทาน ทำให้ผู้ร่วมบรรจุสามารถเลื่อนปลอกหุ้มได้อย่างราบรื่น ในขณะที่ยังคงรักษาแรงตึงที่เพียงพอที่จะทนต่อการ ทดสอบการสั่นสะเทือน ISTA (International Safe Transit Association) ที่เข้มงวด17ทั้งหมดนี้เกี่ยวกับการออกแบบอากาศที่ถูกกักไว้
| วิศวกรรมเคลียร์ริ่ง | ปฏิสัมพันธ์เชิงโครงสร้าง | ผลตอบแทนจากการลงทุนในห่วงโซ่อุปทาน |
|---|---|---|
| ขอบกันกระแทก 1 มม18 | ขจัดปัญหาการล็อกเสียดทาน | ช่วยเร่งกระบวนการบรรจุร่วม |
| แรงเสียดทานที่พอดี | ยึดถาดภายในให้แน่น | ช่วยลดต้นทุนการใช้เทป19 |
| บัฟเฟอร์ช่องว่างความชื้น20 | สาเหตุของการบวมของแผ่นไม้ | ป้องกันการฉีกขาดของชิ้นส่วนประกอบ |
ผมออกแบบปลอกหุ้มบรรจุภัณฑ์โดยยึดหลักเรขาคณิตเชิงกลอย่างเคร่งครัด กราฟิกที่สวยงามไม่สำคัญเลย หากทีมงานในคลังสินค้าต้องใช้แรงกดอัดบรรจุภัณฑ์อย่างรุนแรงจนกระดาษฉีกขาด.
🛠️ ปัญหาของฮาร์วีย์: ปลอกบรรจุภัณฑ์ภายนอกของคุณติดขัดหรือฉีกขาดขณะที่พนักงานคลังสินค้าพยายามประกอบหรือไม่? 👉 รับการตรวจสอบความคลาดเคลื่อนเชิงพื้นที่แบบกำหนดเอง ↗ — ไม่มีผู้จัดการบัญชีคนกลาง คุณจะได้พูดคุยโดยตรงกับวิศวกรโครงสร้าง
ฉันจะสั่งทำกล่องแบบกำหนดเองได้อย่างไร?
การสั่งซื้ออย่างมีประสิทธิภาพจำเป็นต้องก้าวข้ามงานศิลปะดิจิทัลที่สวยงามเพียงอย่างเดียว และส่งไฟล์ที่มีพื้นฐานมาจากความเป็นจริงทางคณิตศาสตร์ของการผลิต.
การสั่งทำกล่องแบบกำหนดเองเริ่มต้นด้วยการส่งตัวอย่างผลิตภัณฑ์หรือข้อกำหนดด้านขนาดให้กับวิศวกรโครงสร้าง ซึ่งจะทำการสร้างแบบตัดขอบที่ปรับเทียบแล้ว คุณต้องระบุเกรดกระดาษที่แน่นอน อนุมัติตัวอย่างสีขาวสำหรับทดสอบการทำงาน และสรุปงานศิลปะก่อนพิมพ์ให้เรียบร้อยก่อนเริ่มการผลิตจำนวนมาก.
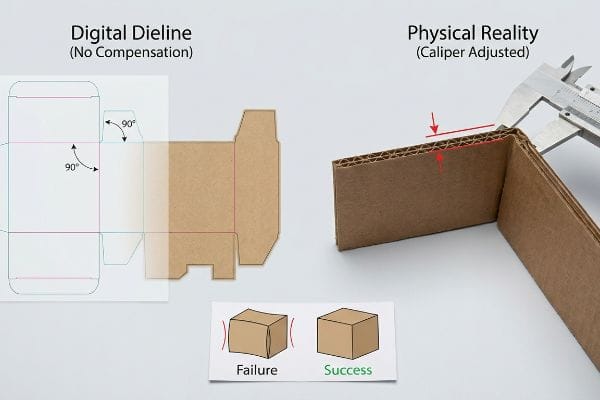
การขอใบเสนอราคาเป็นเรื่องง่าย แต่การอนุมัติแบบตัดเฉียงโดยไม่คำนึงถึงความหนาของแผ่นไม้ เป็นหนทางสู่ความล้มเหลวทางโครงสร้างอย่างรวดเร็ว.
การเลื่อนชดเชยคาลิเปอร์ที่ซ่อนอยู่
ทีมจัดซื้อจัดจ้างมักเริ่มต้นกระบวนการสั่งซื้อโดยให้ดีไซเนอร์กราฟิกสร้างแท็บที่เชื่อมต่อกันและช่องพับในโปรแกรม Illustrator ให้มีความกว้างเท่ากับแผงที่ประกบกันพอดี พวกเขาคิดว่าเวกเตอร์ดิจิทัลจะแปลงเป็นโลกทางกายภาพได้โดยตรง พวกเขาไม่ได้คำนวณความหนาหรือเส้นผ่านศูนย์กลางของแผ่นไม้ที่พับ เมื่อแผงหนาพับ 90 องศา มันจะกินวัสดุไป21ทำให้รูปทรงทางกายภาพของโครงสร้างทั้งหมดเปลี่ยนแปลงไปอย่างสิ้นเชิง
นี่ไม่ใช่แค่ทฤษฎี—ผมเจอกับเรื่องนี้ในการทดสอบจริง ลูกค้าส่งแบบไดไลน์ Illustrator มาให้เพื่อสั่งทำกล่องโปรโมชั่นแบบหนาพิเศษ ผมดึงแผ่นด้านบนออกจากต้นแบบที่ล้มเหลวก่อนหน้านี้ของพวกเขา และสัมผัสได้ถึงการโก่งงออย่างรุนแรงที่รอยต่อมุม เนื่องจากช่องรับไม่ได้ถูกขยายทางคณิตศาสตร์เพื่อ ชดเชยรัศมีด้านนอกของการพับ22ทำให้จอแสดงผลจริงโก่งงออย่างรุนแรงระหว่างการประกอบ ผมจึงลบไฟล์ดิจิทัลของพวกเขาทิ้งทันที และใช้ซอฟต์แวร์ออกแบบพาราเมตริกเพื่อใช้ขั้นตอนวิธีชดเชยคาลิเปอร์กับทุกรอยพับ โดยการขยายช่องให้ตรงกับระยะเผื่อการโค้งงอที่แน่นอนของ วัสดุ E-flute ขนาด 0.06 นิ้ว (1.52 มม.)23ผมรับประกันได้ว่ากล่องสุดท้ายที่ประกอบเสร็จแล้วจะไม่มีแรงเสียดทาน ไม่จำเป็นต้องใช้กาวที่เลอะเทอะ และช่วยลูกค้าให้พ้นจากความอับอายขายหน้าในการเปิดตัวสินค้า
| การปรับค่าพารามิเตอร์ | ผลกระทบทางกายภาพ | ผลตอบแทนการลงทุนทางการเงินแบบ B2B |
|---|---|---|
| การชดเชยคาลิเปอร์24 | รองรับความหนาของแผ่นไม้ | ขจัดปัญหาการทำงานซ้ำด้วยตนเอง |
| ความกว้างของระยะเผื่อการดัด25 | ป้องกันการบิดเบี้ยวของฟลุต | ปกป้องมูลค่าแบรนด์ |
| การเลื่อนความคลาดเคลื่อนของช่อง26 | รับประกันการประกอบที่ได้รูปทรงสี่เหลี่ยมจัตุรัส | ช่วยลดต้นทุนแรงงาน |
ฉันต้องการให้แบบตัดกระดาษที่ส่งมาทั้งหมดผ่านการตรวจสอบการชดเชยความหนาของกระดาษอย่างเข้มงวดก่อนที่จะออกใบเสนอราคา หากคุณละเลยความหนาของกระดาษในระหว่างขั้นตอนการสั่งซื้อ คุณก็แค่ซื้อของไร้คุณภาพราคาแพงเท่านั้น.
🛠️ โต๊ะทำงานของฮาร์วีย์: กล่องสั่งทำชุดล่าสุดของคุณแผงด้านหน้าโก่งงอเพราะผู้ออกแบบไม่ได้คำนึงถึงความหนาของแผ่นไม้ใช่หรือไม่? 👉 รับบริการแก้ไขแบบไดไลน์พาราเมตริก ↗ — ผมตรวจสอบไฟล์โครงสร้างทุกไฟล์ด้วยตนเองภายใน 24 ชั่วโมง
บทสรุป
คุณอาจเลือกซัพพลายเออร์ราคาถูกที่ละเลยการชดเชยความคลาดเคลื่อนของคาลิเปอร์ได้ แต่เมื่อปลอกที่ไม่ได้แนวเหล่านั้นโก่งงอระหว่างการบรรจุร่วม ทำให้สายการผลิตช้าลงประมาณ 30% คุณจะสูญเสียกำไรของโครงการไปทั้งหมด เดือนที่แล้วเดือนเดียว การตรวจสอบโครงสร้างของผมช่วยให้ 3 แบรนด์หลีกเลี่ยงสินค้าคงคลังที่เสียหายและการเรียกเก็บเงินคืนจากผู้ค้าปลีกได้มากกว่า 10,000 ดอลลาร์ หยุดเสียเงินงบประมาณการตลาดไปกับความคลาดเคลื่อนที่ผิดพลาด และให้ผมเป็น ผู้ออกแบบการเปิดตัวผลิตภัณฑ์ครั้งต่อไปของคุณ ↗ เพื่อรับประกันการดำเนินการค้าปลีกที่ราบรื่น
"จะมีระยะเผื่อตัด (และศัพท์ออกแบบอื่นๆ ที่คุณควรรู้)", https://dar.uga.edu/2019/there-will-be-bleed-and-other-design-terms-you-should-know/การตรวจสอบการวัดระยะเผื่อตัดตามมาตรฐานอุตสาหกรรมสำหรับการพิมพ์เชิงพาณิชย์และการตั้งค่าเส้นไดคัท บทบาทของหลักฐาน: การตรวจสอบมาตรฐานทางเทคนิค ประเภทแหล่งที่มา: แนวทางปฏิบัติของอุตสาหกรรมการพิมพ์ สนับสนุน: การวัดระยะเผื่อตัดที่ใช้กันทั่วไปในการออกแบบกราฟิก หมายเหตุขอบเขต: มาตรฐานสำหรับงานพิมพ์ออฟเซ็ตและดิจิทัลส่วนใหญ่ ↩
"อิทธิพลของรอยพับแบบอนาล็อกและดิจิทัลต่อกลไก...", https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/คำอธิบายทางเทคนิคเกี่ยวกับข้อผิดพลาดในการลงทะเบียนและการเปลี่ยนแปลงค่าความคลาดเคลื่อนเมื่อพิมพ์หรือเคลือบลงบนกระดาษแข็งที่มีน้ำหนักมาก บทบาทของหลักฐาน: การตรวจสอบกระบวนการทางกล ประเภทแหล่งที่มา: คู่มือวิศวกรรมบรรจุภัณฑ์ สนับสนุน: ข้ออ้างที่ว่าวัสดุพิมพ์หนาทำให้เกิดการเปลี่ยนแปลงการจัดแนว หมายเหตุขอบเขต: เฉพาะสำหรับสายการผลิตบรรจุภัณฑ์อัตโนมัติปริมาณมาก ↩
"การเคลือบในกล่องบรรจุภัณฑ์แบบกำหนดเอง: กระบวนการ วัสดุ", https://www.gzxinyiprint.com/lamination-in-custom-packaging-boxes-process-materials-types-current-challenges/การตรวจสอบคำศัพท์ทางเทคนิค 'flashing' ที่ใช้เพื่ออธิบายขอบวัสดุพิมพ์ที่โผล่ออกมาในงานพิมพ์เชิงพาณิชย์ บทบาทของหลักฐาน: การตรวจสอบความถูกต้องของคำศัพท์; ประเภทแหล่งที่มา: คู่มืออุตสาหกรรม สนับสนุน: การใช้ศัพท์เฉพาะทางเทคนิคอย่างถูกต้อง หมายเหตุขอบเขต: คำศัพท์อาจแตกต่างกันระหว่างภาคส่วนดิจิทัลและลิโทกราฟี ↩
"คุณต้องการระยะขอบเผื่อตัด (bleed) เท่าไหร่สำหรับการพิมพ์", https://www.solopress.com/blog/knowledge-base/how-much-bleed-do-you-need-for-printing/การยืนยันทางเทคนิคเกี่ยวกับระยะขอบเผื่อตัดที่แนะนำซึ่งจำเป็นต่อการชดเชยการเลื่อนตำแหน่งระหว่างกระบวนการเคลือบอัตโนมัติ บทบาทของหลักฐาน: การตรวจสอบข้อกำหนด; ประเภทแหล่งที่มา: คู่มือการพิมพ์ทางเทคนิค สนับสนุน: ความจำเป็นของระยะขอบเผื่อตัดที่ปลอดภัยที่ขยายออกไป หมายเหตุขอบเขต: เฉพาะสำหรับสายการเคลือบอุตสาหกรรมความเร็วสูง ↩
"การตัดไดคัทและการเผื่อขอบ – คู่มือฉบับง่ายสำหรับการออกแบบบรรจุภัณฑ์ – DelightAD", https://www.delightad.com/dielines-bleed-the-simple-guide-to-packaging-that-prints-right-the-first-time/เอกสารทางเทคนิคเกี่ยวกับมาตรฐานการเตรียมงานพิมพ์ที่อธิบายว่าการเผื่อขอบพิเศษช่วยชดเชยการเคลื่อนตัวของวัสดุระหว่างกระบวนการเคลือบอย่างไร บทบาทของหลักฐาน: การตรวจสอบทางเทคนิค; ประเภทแหล่งที่มา: คู่มืออุตสาหกรรม สนับสนุน: ความจำเป็นของการเผื่อขอบที่ขยายออกเพื่อป้องกันขอบขาวหลังการเคลือบ หมายเหตุขอบเขต: ใช้ได้เฉพาะกับกระดาษแข็งเคลือบหรือปลอกสังเคราะห์ ↩
"แผ่นตัดแผนที่ | โครงการเลเซอร์/เราเตอร์", https://www.youtube.com/watch?v=5QGqLilIYL0ข้อกำหนดทางวิศวกรรมที่อธิบายรายละเอียดว่าการสร้างแผนที่เส้นทางอัตโนมัติช่วยเพิ่มประสิทธิภาพเส้นทางการตัดเพื่อลดข้อผิดพลาดในการตัดในเครื่องจักร CNC บทบาทของหลักฐาน: การตรวจสอบทางเทคนิค; ประเภทแหล่งที่มา: คู่มือการผลิต สนับสนุน: การเชื่อมโยงระหว่างการสร้างแผนที่อัตโนมัติและการลดข้อผิดพลาดของ CNC หมายเหตุขอบเขต: เน้นที่โต๊ะตัดดิจิทัล ↩
"ใบมีดตัดไดคัทดิจิทัล แพ็คคู่ 3 ชิ้น", https://www.primera.com/digital-die-cutting-blades-matched-3-pack.htmlมาตรฐานการผลิตสิ่งพิมพ์ที่อธิบายวิธีการใช้สีเฉพาะจุดสำหรับเส้นตัดเพื่อให้มั่นใจถึงการติดตามความคมชัดสูงสำหรับใบมีดตัดอัตโนมัติ บทบาทหลักฐาน: การตรวจสอบทางเทคนิค; ประเภทแหล่งที่มา: ตำราเรียนการพิมพ์ สนับสนุน: การใช้สีเฉพาะจุดเพื่อปรับปรุงความแม่นยำในการตัด หมายเหตุขอบเขต: ใช้ได้กับเครื่องตัดดิจิทัลและโต๊ะพลอตเตอร์ ↩
"การแบ่งส่วนการผลิตทำให้ความเสี่ยงเชิงระบบจากเหตุการณ์รุนแรงทวีความรุนแรงขึ้น..." https://pmc.ncbi.nlm.nih.gov/articles/PMC7769560/การวิเคราะห์โลจิสติกส์ห่วงโซ่อุปทานที่แสดงให้เห็นว่าการจัดซื้อบรรจุภัณฑ์จากผู้ขายหลายรายเพิ่มอัตราความล้มเหลวเนื่องจากความคลาดเคลื่อนของค่าความคลาดเคลื่อนและการจัดเรียงทางกลที่ไม่ถูกต้อง บทบาทของหลักฐาน: การตรวจสอบทางเทคนิค ประเภทแหล่งที่มา: การศึกษาการจัดการห่วงโซ่อุปทาน สนับสนุน: ข้ออ้างที่ว่าการจัดหาที่กระจัดกระจายก่อให้เกิดภาระผูกพันในการดำเนินงาน หมายเหตุขอบเขต: เน้นที่ความเข้ากันได้ของการประกอบทางกายภาพ ↩
"คู่มือตัวเลือกความหนาของกล่องกระดาษลูกฟูกสำหรับขนส่ง" https://gmsindustries.com/feeds/blog/corrugated-shipping-box-cardboard-thickness-optionsมาตรฐานทางเทคนิคสำหรับวัสดุลูกฟูกกำหนดความหนาของร่อง B และความคลาดเคลื่อนที่แม่นยำที่จำเป็นสำหรับการติดตั้งปลอกอัตโนมัติ บทบาทของหลักฐาน: ข้อกำหนดทางเทคนิค; ประเภทแหล่งที่มา: มาตรฐานอุตสาหกรรม; สนับสนุน: ความจำเป็นในการจับคู่ทางคณิตศาสตร์ของวัสดุพื้นฐานเพื่อป้องกันความล้มเหลวของเครื่องจักร หมายเหตุขอบเขต: เกี่ยวข้องกับบรรจุภัณฑ์ลูกฟูกมาตรฐาน ↩
"การรับรองห่วงโซ่อุปทาน – สภาการจัดการป่าไม้" https://fsc.org/en/chain-of-custodyเอกสารเกี่ยวกับห่วงโซ่อุปทานยืนยันว่าการรวมการผลิตไว้ภายใต้ห่วงโซ่อุปทานเดียวช่วยลดความเสี่ยงในการดำเนินงานและความผันแปรของคุณภาพ บทบาทของหลักฐาน: การพิสูจน์เชิงแนวคิด; ประเภทแหล่งที่มา: ตำราการจัดการห่วงโซ่อุปทาน; สนับสนุน: ข้ออ้างที่ว่าแบบจำลองการผลิตแบบรวมศูนย์ช่วยให้การประกอบเป็นไปอย่างราบรื่น หมายเหตุขอบเขต: ใช้ได้ทั่วไปกับการผลิตแบบครบวงจร ↩
"การผลิตแบบครบวงจร: คำอธิบายและประโยชน์", https://multipacksolutions.com/blog/turnkey-contract-manufacturing-for-product-launches/กรณีศึกษาเปรียบเทียบโซลูชันแบบครบวงจรกับการจัดหาแบบแยกส่วนในแง่ของเวลาการทำงานของสายการผลิตและการประสานความคลาดเคลื่อนของชิ้นส่วน บทบาทของหลักฐาน: การวิเคราะห์เปรียบเทียบ; ประเภทแหล่งที่มา: รายงานอุตสาหกรรม สนับสนุน: การลดเวลาหยุดทำงานผ่านโมเดลแบบครบวงจร หมายเหตุขอบเขต: เฉพาะสำหรับการผลิตแบบบูรณาการ ↩
"มาตรฐานการควบคุมดูแลห่วงโซ่อุปทาน – ฟอเรสต์...", https://forests.org/chainofcustodystandard/งานวิจัยด้านวิศวกรรมอุตสาหกรรมที่แสดงให้เห็นว่าการลดจุดส่งมอบในห่วงโซ่อุปทานช่วยลดข้อผิดพลาดในการประกอบและชั่วโมงการทำงาน หลักฐาน: หลักฐานเชิงปฏิบัติการ; ประเภทแหล่งที่มา: วารสารที่ผ่านการตรวจสอบโดยผู้ทรงคุณวุฒิ สนับสนุน: การลดแรงงานผ่านการควบคุมดูแลที่ง่ายขึ้น หมายเหตุขอบเขต: เน้นที่กระบวนการผลิต ↩
"การลดความเสียหายของบรรจุภัณฑ์ในห่วงโซ่อุปทาน" https://www.packagingdigest.com/trends-issues/mitigating-packaging-damage-in-the-supply-chainเอกสารทางเทคนิคเกี่ยวกับการกำหนดมาตรฐานวัสดุ แสดงให้เห็นว่าข้อกำหนดที่สม่ำเสมอช่วยลดความแปรปรวนและความล้มเหลวในการขนส่งได้อย่างไร บทบาทของหลักฐาน: การตรวจสอบทางเทคนิค ประเภทแหล่งที่มา: คู่มือทางวิศวกรรม สนับสนุน: การเชื่อมโยงระหว่างข้อกำหนดของวัสดุและความทนทาน หมายเหตุขอบเขต: ใช้กับบรรจุภัณฑ์อุตสาหกรรม ↩
"การพับพื้นผิวในโลหะ: กลไกสำหรับการสึกหรอจากการแยกชั้น...", https://pmc.ncbi.nlm.nih.gov/articles/PMC4123773/คำอธิบายเกี่ยวกับสัมประสิทธิ์แรงเสียดทานและความพอดีทางกลที่จำเป็นสำหรับความเสถียรของบรรจุภัณฑ์แบบปลอก บทบาทของหลักฐาน: การตรวจสอบทางเทคนิค; ประเภทแหล่งที่มา: คู่มือวิศวกรรมบรรจุภัณฑ์ สนับสนุน: กลไกทางกายภาพของการยึด หมายเหตุขอบเขต: สมมติว่าใช้วัสดุกระดาษแข็งมาตรฐาน ↩
"อิทธิพลของความชื้นและอุณหภูมิที่มีต่อคุณสมบัติทางกลของ...", https://bioresources.cnr.ncsu.edu/resources/influence-of-humidity-and-temperature-on-mechanical-properties-of-corrugated-board-numerical-investigation/รายละเอียดทางเทคนิคเกี่ยวกับวิธีที่ความชื้นและอุณหภูมิส่งผลต่อการขยายตัวของเส้นใยกระดาษและความคลาดเคลื่อนในการประกอบบรรจุภัณฑ์แบบสวม หลักฐานสนับสนุน: การตรวจสอบความถูกต้องทางวิทยาศาสตร์วัสดุ ประเภทแหล่งที่มา: เอกสารทางเทคนิค สนับสนุน: อิทธิพลของสิ่งแวดล้อมต่อความคลาดเคลื่อนเชิงพื้นที่ หมายเหตุขอบเขต: สำหรับวัสดุที่ทำจากเซลลูโลสโดยเฉพาะ ↩
"คู่มือค่าความคลาดเคลื่อนของบรรจุภัณฑ์แบบกำหนดเองสำหรับกล่องและแผ่นรอง – hs packfactory", https://hspackfactory.com/custom-packaging-tolerances-guide/คู่มือทางวิศวกรรมทางเทคนิคสำหรับการออกแบบกล่องกระดาษพับควรตรวจสอบค่าออฟเซ็ตมาตรฐานที่จำเป็นเพื่อป้องกันการติดขัดของปลอกหุ้ม หลักฐาน: ข้อกำหนดทางเทคนิค; ประเภทแหล่งที่มา: คู่มือวิศวกรรมอุตสาหกรรม สนับสนุน: ข้ออ้างที่ว่าบัฟเฟอร์ 0.04 นิ้วเป็นมาตรฐานสำหรับการเลื่อนที่ใช้งานได้ หมายเหตุขอบเขต: ค่าความคลาดเคลื่อนอาจแตกต่างกันไปตามความหนาของกระดาษแข็ง ↩
"การทดสอบบรรจุภัณฑ์ค้าปลีกเพื่อการปฏิบัติตามข้อกำหนดสำหรับร้านค้าปลีกขนาดใหญ่ – Intertek", https://www.intertek.com/performance-testing/packaging/retail-compliance/โปรโตคอลการทดสอบ ISTA อย่างเป็นทางการตรวจสอบมาตรฐานอุตสาหกรรมสำหรับการจำลองการสั่นสะเทือนระหว่างการขนส่งเพื่อให้มั่นใจในความสมบูรณ์ของบรรจุภัณฑ์ บทบาทของหลักฐาน: การตรวจสอบมาตรฐาน; ประเภทแหล่งที่มา: หน่วยงานกำกับดูแล สนับสนุน: ข้ออ้างที่ว่าวิศวกรรมบรรจุภัณฑ์ต้องคำนึงถึงการทดสอบความเครียดระหว่างการขนส่งที่เฉพาะเจาะจง หมายเหตุขอบเขต: อ้างอิงถึงการจำลองการกระจายสินค้าโดยใช้การสั่นสะเทือนโดยเฉพาะ ↩
"ปลอกบรรจุภัณฑ์ป้องกัน", https://www.carriff.com/protection-packaging-sleeve/การตรวจสอบความคลาดเคลื่อนเชิงพื้นที่ตามมาตรฐานอุตสาหกรรมสำหรับบรรจุภัณฑ์ปลอกที่ใช้เพื่อป้องกันการล็อกด้วยสุญญากาศหรือแรงเสียดทาน บทบาทของหลักฐาน: ข้อกำหนดทางเทคนิค; ประเภทแหล่งที่มา: คู่มือวิศวกรรมบรรจุภัณฑ์ รองรับ: การวัดระยะห่างเฉพาะเพื่อความสะดวกในการเลื่อน หมายเหตุขอบเขต: ใช้ได้กับกระดาษแข็งที่มีน้ำหนักมาตรฐาน ↩
"คู่มือฉบับสมบูรณ์สำหรับเทปกาวบรรจุภัณฑ์ที่เป็นมิตรต่อสิ่งแวดล้อม – EcoEnclose", https://www.ecoenclose.com/blog/the-ultimate-guide-to-eco-friendly-packaging-tape?srsltid=AfmBOor9fsERVOd20L_BW54ER8Vo4FD-0AiFY_jnVsPzrv7pjSyDSn03การวิเคราะห์ทางเศรษฐกิจของบรรจุภัณฑ์แบบยึดด้วยแรงเสียดทานเมื่อเทียบกับวิธีการปิดผนึกด้วยกาวในโลจิสติกส์ห่วงโซ่อุปทาน บทบาทของหลักฐาน: ตัวชี้วัดทางการเงิน; ประเภทแหล่งที่มา: รายงานห่วงโซ่อุปทาน สนับสนุน: ผลตอบแทนจากการลงทุน (ROI) ของวิศวกรรมโครงสร้างเหนือวัสดุสิ้นเปลือง หมายเหตุขอบเขต: ขึ้นอยู่กับปริมาณการผลิต ↩
"การออกแบบบรรจุภัณฑ์กระดาษลูกฟูกสองชั้นที่เหมาะสมที่สุด" https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/คำอธิบายทางเทคนิคเกี่ยวกับวิธีที่ช่องว่างช่วยชดเชยการขยายตัวเนื่องจากความชื้นในวัสดุกระดาษแข็ง บทบาทของหลักฐาน: วิทยาศาสตร์วัสดุ ประเภทแหล่งที่มา: เอกสารทางเทคนิค สนับสนุน: ความจำเป็นของค่าความคลาดเคลื่อนสำหรับการเปลี่ยนแปลงของสิ่งแวดล้อม หมายเหตุขอบเขต: สำหรับวัสดุที่ทำจากเซลลูโลสโดยเฉพาะ ↩
"ไดไลน์ในงานบรรจุภัณฑ์และการพิมพ์คืออะไร? – PopDisplay", https://popdisplay.me/what-is-a-dieline-in-packaging-print/คำอธิบายทางเทคนิคเกี่ยวกับความหนาของวัสดุ (คาลิเปอร์) และรัศมีของการโค้งงอที่จำเป็นต้องมีการเผื่อการพับเพื่อให้มั่นใจในความถูกต้องของโครงสร้าง บทบาทของหลักฐาน: การตรวจสอบทางเทคนิค; ประเภทแหล่งที่มา: คู่มือวิศวกรรมโครงสร้างบรรจุภัณฑ์ สนับสนุน: ความจำเป็นของการชดเชยคาลิเปอร์ในการสร้างไดไลน์ หมายเหตุขอบเขต: ใช้ได้เฉพาะกับวัสดุแข็งและกึ่งแข็ง ↩
"การออกแบบลูกฟูก – Google Groups", https://groups.google.com/g/comp.cad.solidworks/c/bV6mhVT7YiQหลักการทางวิศวกรรมของการเผื่อการโค้งงอและค่า K ในการออกแบบบรรจุภัณฑ์โครงสร้างเพื่อตรวจสอบความจำเป็นในการขยายช่องสำหรับความหนาของวัสดุ บทบาทหลักฐาน: กรอบทฤษฎี; ประเภทแหล่งที่มา: คู่มือวิศวกรรมโครงสร้าง การสนับสนุน: ข้อกำหนดสำหรับการปรับช่องทางคณิตศาสตร์ หมายเหตุขอบเขต: ใช้ได้กับวัสดุที่มีผนังหนาเป็นหลัก ↩
"คู่มือความหนาของกระดาษแข็ง – AOPACK", https://www.aopackmachine.com/cardboard-thickness-guide/?srsltid=AfmBOoosntdnJFDvAQJHshroUJG8wPViRODX1Rslns-DAJ-nAMG5e6ERข้อกำหนดทางเทคนิคของมาตรฐานการขึ้นรูปกระดาษลูกฟูกเพื่อตรวจสอบการวัดวัสดุ E-flute อย่างแม่นยำ บทบาทของหลักฐาน: ข้อกำหนดทางเทคนิค; ประเภทแหล่งที่มา: คู่มือมาตรฐานอุตสาหกรรม รองรับ: ความหนาของวัสดุเฉพาะที่ใช้ในการคำนวณ หมายเหตุขอบเขต: การวัดอาจแตกต่างกันเล็กน้อยตามผู้ผลิต ↩
"การทดสอบความหนา – ศูนย์ออกแบบบรรจุภัณฑ์และหน่วยบรรจุ", https://unitload.vt.edu/facilities/corrugated-packaging-lab/thickness-testing.htmlคำอธิบายเกี่ยวกับวิธีการปรับขนาดตามความหนาจริงของวัสดุเพื่อป้องกันข้อผิดพลาดในการประกอบและการแก้ไขงานด้วยมือ บทบาทของหลักฐาน: คำจำกัดความทางเทคนิค; ประเภทแหล่งที่มา: คู่มือวิศวกรรมบรรจุภัณฑ์ สนับสนุน: ฟังก์ชันการชดเชยคาลิเปอร์ในความหนาของกระดาษ หมายเหตุขอบเขต: ใช้ได้เฉพาะกับวัสดุลูกฟูก ↩
"การประมาณค่าความแข็งแรงในการรับแรงอัดของกระดาษลูกฟูก...", https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/คำอธิบายเกี่ยวกับวิธีการคำนวณการยืดและการบีบอัดของวัสดุระหว่างการพับเพื่อป้องกันการยุบตัวของร่องลูกฟูกภายใน บทบาทของหลักฐาน: กลไกทางเทคนิค; ประเภทแหล่งที่มา: มาตรฐานการผลิต สนับสนุน: ความสัมพันธ์ระหว่างระยะเผื่อการดัดงอและความสมบูรณ์ของร่องลูกฟูก หมายเหตุขอบเขต: แตกต่างกันไปตามรูปทรงของร่องลูกฟูก (เช่น ร่อง B เทียบกับร่อง C) ↩
"ค่าความคลาดเคลื่อน RSC สำหรับเครื่องขึ้นรูปและบรรจุกล่อง – AICC Now", https://now.aiccbox.org/rsc-tolerances-for-case-erectors-and-packers/คำอธิบายเกี่ยวกับวิธีการปรับความกว้างของช่องตัดด้วยแม่พิมพ์เพื่อคำนึงถึงความหนาของวัสดุ เพื่อป้องกันการติดขัดและทำให้กล่องเป็นรูปทรงสี่เหลี่ยมจัตุรัส บทบาทของหลักฐาน: ข้อกำหนดทางเทคนิค; ประเภทแหล่งที่มา: คู่มือการตัดด้วยแม่พิมพ์ในอุตสาหกรรม สนับสนุน: บทบาทของค่าความคลาดเคลื่อนของช่องในการประกอบที่เป็นรูปทรงสี่เหลี่ยมจัตุรัส หมายเหตุขอบเขต: ขึ้นอยู่กับเกรดของกระดาษแข็งและความหนา ↩



