
ทุกแบรนด์ใหม่ต่างต้องการประสบการณ์การแกะกล่องที่หรูหราและสื่อถึงคุณภาพระดับพรีเมียม.
ใช่แล้ว การผลิตกล่องสั่งทำพิเศษที่มีดีไซน์หรูหรานั้น จำเป็นต้องสร้างสมดุลระหว่างความสวยงามระดับสูงกับความแข็งแรงทนทาน เราทำได้โดยการใช้เทคนิคการพิมพ์ลิโทกราฟีระดับพรีเมียมและการเคลือบผิวสัมผัสบนวัสดุพื้นผิวลูกฟูกความหนาแน่นสูง เพื่อให้มั่นใจว่าบรรจุภัณฑ์ที่ได้นั้นมีรูปลักษณ์ที่โดดเด่นโดยไม่ลดทอนความสามารถในการรับน้ำหนักระหว่างการขนส่งที่หนักหน่วง.
แต่การรู้ทฤษฎีอย่างเดียวไม่เพียงพอเมื่อเครื่องจักรเริ่มทำงาน ช่องว่างระหว่างภาพดิจิทัลที่สวยงามกับกล่องสินค้าที่ผลิตจำนวนมากนั้นเป็นจุดที่งบประมาณด้านการตลาดส่วนใหญ่สูญเปล่า.
การทำกล่องแบบกำหนดเองมีค่าใช้จ่ายเท่าไหร่?
การกำหนดราคาสำหรับการพิมพ์แบบสั่งทำพิเศษไม่ได้หมายความแค่เพียงการเสนอราคาหมึกและกระดาษเท่านั้น.
ต้นทุนในการผลิตกล่องสั่งทำพิเศษขึ้นอยู่กับเกรดของวัสดุ ความซับซ้อนทางวิศวกรรมโครงสร้าง และเทคโนโลยีการพิมพ์ที่ใช้เป็นอย่างมาก การตกแต่งพื้นผิวคุณภาพสูงมักทำให้ต้นทุนต่อหน่วยสูงขึ้น จึงจำเป็นต้องมีการเพิ่มประสิทธิภาพปริมาณการผลิตอย่างเข้มงวดและค่าความคลาดเคลื่อนในการผลิตที่ชาญฉลาด เพื่อรักษาระดับผลตอบแทนจากการลงทุนที่คุ้มค่าสำหรับการวางจำหน่ายในร้านค้าปลีกทั่วไป.
แต่การคำนวณราคาพื้นฐานบนสเปรดชีตนั้นเป็นจุดที่ทีมจัดซื้อส่วนใหญ่เดินเข้าไปติดกับดักโดยไม่รู้ตัว.
เหตุใดการจัดงบประมาณด้านเครื่องสำอางจึงทำลายความแข็งแรงของกล่องบรรจุภัณฑ์
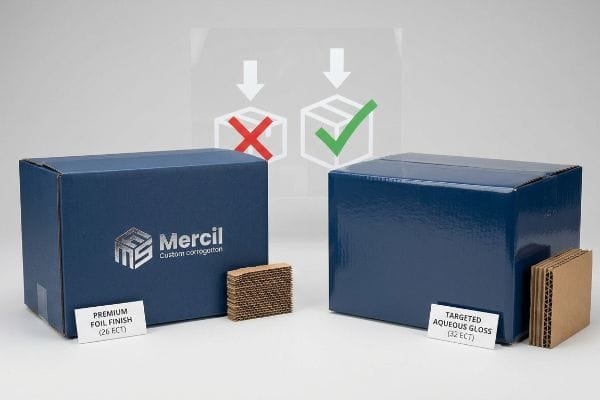
แม้แต่ทีมจัดซื้อที่มีประสบการณ์ก็มักจะมองว่าการตกแต่งผิวระดับพรีเมียม เช่น การเคลือบฟอยล์แบบเต็มพื้นที่ เป็นข้อกำหนดทางการตลาดที่ไม่สามารถต่อรองได้สำหรับกล่องที่ดูหรูหราของพวกเขา เพื่อชดเชยต้นทุนด้านความสวยงามที่สูงลิ่วเหล่านี้และให้ได้ตามราคาเป้าหมายต่อหน่วย พวกเขาจึงแอบสั่งโรงงานให้ลด ค่า ECT (Edge Crush Test)ลง จาก 32 ซึ่งแข็งแรงทนทาน เหลือเพียง 26 ซึ่ง ให้ความหนาแน่นของเส้นใยที่สำคัญในแกนกลางของกระดาษลูกฟูกลดลงส่งผลให้บรรจุภัณฑ์ดูสวยงามแต่มีโครงสร้างกลวง
นี่ไม่ใช่แค่ทฤษฎี—ผมเจอกับเรื่องนี้ในการทดสอบอยู่ตลอดเวลา ลูกค้าที่ขายอุปกรณ์กีฬาคนหนึ่งนำกล่องใส่ลูกธนูดีไซน์หรูหราที่ทำจากฟอยล์หนามาให้ผม ซึ่งได้มาจากโบรกเกอร์ราคาประหยัด โดยคิดว่าแผ่นไม้ 26 ECT ที่ลดเกรดลงมาจะทนทานได้ ผมคิดผิดอย่างมหาวิษย์ที่เชื่อสเปคเบื้องต้นของพวกเขา ในระหว่าง การประเมิน TAPPI T8113ฐานกล่องหักที่น้ำหนัก 112.5 ปอนด์ (51.02 กิโลกรัม) บนโต๊ะสั่นสะเทือน ทำให้เกิดการยุบตัวอย่างรุนแรงใน BCT (Box Compression Test) ภายใต้แรงกดด้านบนมาตรฐาน ผมจึงปรับเปลี่ยนการออกแบบโครงสร้างทันที แทนที่จะพึ่งพาฟิล์มฟอยล์หนาที่มีราคาแพงเพื่อให้ได้รูปลักษณ์ที่สวยงาม ผมสั่งให้เปลี่ยนวัสดุกลับไปใช้ มาตรฐาน 32 ECT4 และได้ความเงางามระดับพรีเมียมที่ต้องการโดยใช้สารเคลือบเงาแบบน้ำที่มีความเข้มข้นสูง ด้วยการเปลี่ยนจากฟอยล์ราคาแพงมาใช้สารเคลือบเงาชนิดน้ำที่เหมาะสม ผมจึงสามารถฟื้นฟูความแข็งแรงในการรับแรงกดได้อย่างสมบูรณ์ ทำให้กล่องบรรจุภัณฑ์หลักสามารถทนต่อการขนส่งทางทะเลแบบซ้อนสองชั้นได้ ในขณะเดียวกันก็ลดต้นทุนวัสดุลงได้ประมาณ 12% ต่อหน่วย
| กลยุทธ์การเพิ่มประสิทธิภาพต้นทุน | ผลทางกายภาพ | ผลตอบแทนจากการลงทุนทางการเงิน |
|---|---|---|
| การลอกฟิล์มเคลือบเต็มแผ่นออก | ขจัดปัญหาการลดระดับโครงสร้างของ ECT | ลดต้นทุนวัสดุต่อหน่วย |
| อัปเกรดเป็น Virgin 32 ECT | ฟื้นฟูความสามารถในการรับน้ำหนักแบบไดนามิกสูง | ป้องกันการเรียกเก็บเงินคืนจากความเสียหายของสินค้าที่ขนส่ง |
| ทาลิปกลอสสูตรน้ำเฉพาะจุด | มอบความหรูหราสง่างามระดับสูง | ปกป้องมูลค่าแบรนด์ระดับพรีเมียม |
ผมปฏิเสธที่จะลดเกรดแผ่นไม้โครงสร้างลงเพียงเพื่อแลกกับความสวยงามที่เกินความจำเป็น ด้วยการแทนที่ฟิล์มราคาแพงด้วยสารเคลือบเหลวอัจฉริยะ ผมรับประกันได้ทั้งความสวยงามระดับสูงและการขนส่งที่ปลอดภัยไร้ความเสียหาย.
🛠️ โต๊ะทำงานของฮาร์วีย์: คุณกำลังลดความแข็งแรงของกล่องโดยไม่รู้ตัว เพียงเพื่อแลกกับผิวเคลือบฟอยล์เงางามใช่หรือไม่? 👉 ตรวจสอบต้นทุนบรรจุภัณฑ์ของคุณ ↗ — ผมตรวจสอบไฟล์โครงสร้างทุกไฟล์ด้วยตนเองภายใน 24 ชั่วโมง
ฉันจะทำกล่องแบบกำหนดเองได้อย่างไร?
การออกแบบบรรจุภัณฑ์ระดับพรีเมียมด้วยตัวเองนั้นให้ความรู้สึกทรงพลัง จนกระทั่งคุณตระหนักว่าภาพวาด 2 มิติไม่สามารถโค้งงอได้ในชีวิตจริง.
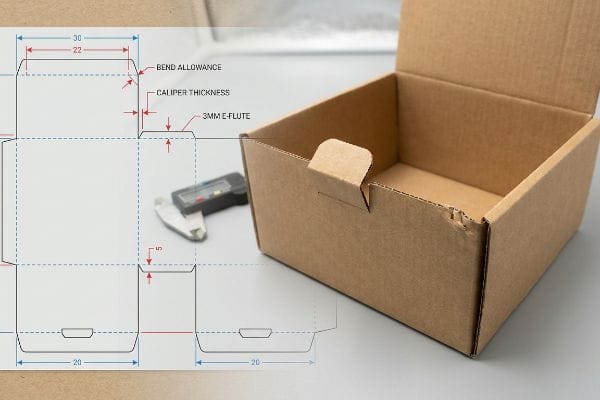
การผลิตกล่องแบบกำหนดเองนั้นจำเป็นต้องใช้ซอฟต์แวร์ CAD (Computer-Aided Design) แบบพาราเมตริกเพื่อสร้างโครงสร้างสามมิติที่แม่นยำ คุณต้องคำนวณความหนาทางกายภาพของวัสดุลูกฟูกทางคณิตศาสตร์เพื่อสร้างระยะเผื่อการโค้งงอที่ถูกต้อง ทำให้มั่นใจได้ว่าแท็บที่เชื่อมต่อกันและช่องพับจะประกอบเข้าด้วยกันได้อย่างราบรื่นโดยไม่ทำให้แผ่นรองพิมพ์ด้านนอกฉีกขาด.
อย่างไรก็ตาม การเปลี่ยนจากจอแบนไปเป็นจอพับกระดาษแข็งนั้นเป็นเรื่องที่โหดร้ายมาก หากคุณไม่คำนึงถึงหลักฟิสิกส์พื้นฐาน.
จุดบอดในการชดเชยคาลิเปอร์ในการออกแบบ 2 มิติ
มีความเชื่อผิดๆ ที่แพร่หลายว่าคุณสามารถวาดเส้นไดคัทที่สวยงามในซอฟต์แวร์เวกเตอร์มาตรฐานแล้วส่งไปยังเครื่องตัด CNC (Computer Numerical Control) ได้โดยตรง นักออกแบบมักสร้างแท็บที่เชื่อมต่อกันและช่องพับที่มีความกว้างเท่ากับแผ่นที่ประกบกันพอดี โดยไม่ได้คำนวณความหนาของกระดาษลูกฟูกที่พับอย่างถูกต้อง เมื่อ แผ่น B-flute หนา 3 มม. (0.11 นิ้ว) พับ 90 องศา มันจะใช้วัสดุไปบางส่วน ซึ่งหมายความว่า ช่อง 1 :1 จะแน่นเกินไป ทันที
นี่ไม่ใช่แค่ทฤษฎี—ผมเจอปัญหานี้จริงๆ ในสายการผลิต เมื่อลูกค้าพยายามออกแบบโครงสร้างด้วยตัวเอง แบรนด์เสื้อผ้า ด์ส่งแบบบรรจุภัณฑ์แบนที่วาดภาพประกอบอย่างพิถีพิถันมาให้ และตอนแรกผมคิดว่าค่าความคลาดเคลื่อนของการตัดแบบมาตรฐานจะทำให้ประกอบได้ แต่ผมคิดผิดอย่างสิ้นเชิง บนสายการผลิต กระดาษลูกฟูก E-flute หนา 3 มม. (0.11 นิ้ว)7 ต้านทานการพับอย่างมาก และแท็บที่เชื่อมต่อกันทำให้แผงด้านข้างโค้งงออย่างรุนแรง จนแผ่นด้านบนที่สวยงามฉีกขาดทั้งหมด ผมต้องทิ้งแบบร่างของเอเจนซี่และคำนวณใหม่ทั้งหมด ผมใช้การออกแบบพาราเมตริกเพื่อใช้ ขั้นตอนวิธีชดเชยความคลาดเคลื่อนของคาลิเปอร์8 กับทุกๆ การพับ โดยขยายช่องรับให้กว้างขึ้นเพื่อรองรับรัศมีโค้งที่แน่นอนของกระดาษแต่ละล็อต ด้วยการบังคับใช้การปรับค่าความคลาดเคลื่อนของช่อง 1.5 มม. (0.05 นิ้ว) นี้ ผมจึงมั่นใจได้ว่าเวลาในการประกอบบรรจุภัณฑ์ลดลง 35 วินาทีต่อหน่วย ช่วยประหยัดค่าแรงงานคนให้ลูกค้าได้หลายพัน และป้องกันไม่ให้ภาพกราฟิกฉีกขาด
| การออกแบบโครงสร้างใหม่ | ผลทางกายภาพ | ผลตอบแทนจากการลงทุนทางการเงิน |
|---|---|---|
| การคำนวณขนาดเส้นผ่านศูนย์กลางของแผ่นไม้ที่แม่นยำ9 | คำนึงถึงความหนาที่พับ 90 องศา | ช่วยขจัดปัญหาแผ่นรองภาพฉีกขาด |
| การขยายช่องรับสัญญาณ10 | ทำให้กลไกการล็อกเสียดทานเสียหายระหว่างการพับ | ช่วยลดเวลาในการประกอบลงอย่างรวดเร็ว |
| การประยุกต์ใช้อัลกอริธึม CAD แบบพาราเมตริก11 | ช่วยให้แท็บที่ประกบกันนั้นเป็นสี่เหลี่ยมจัตุรัสอย่างสมบูรณ์แบบ | ป้องกันการทำงานซ้ำด้วยมือที่สิ้นเปลืองค่าใช้จ่าย |
ผมไม่เคยเชื่อถือไฟล์เวกเตอร์ 2 มิติแบบแบนๆ สำหรับปัญหาโครงสร้าง 3 มิติ ด้วยการคำนวณค่าเผื่อการโค้งงอที่แม่นยำลงในเส้นขอบแม่พิมพ์ ผมจึงมั่นใจได้ว่าการประกอบกล่องพรีเมียมทุกชิ้นจะราบรื่น ปราศจากรอยฉีกขาด.
🛠️ โต๊ะทำงานของฮาร์วีย์: นักออกแบบกราฟิกของคุณได้คำนึงถึงความหนาจริงของกระดาษแข็งพับแบบ B-flute ในแบบไดไลน์หรือไม่? 👉 ขอรับการตรวจสอบ CAD 3 มิติ ↗ — เป็นความลับ 100% แบบดีไซน์สำหรับขายปลีกที่ยังไม่วางจำหน่ายของคุณจะปลอดภัยกับฉัน
คุณสามารถจัดส่งกล่องที่มีลวดลายได้หรือไม่?
การจัดส่งกล่องบรรจุภัณฑ์หลักที่มีตราสินค้าเป็นกลยุทธ์การตลาดขั้นสุดยอดสำหรับธุรกิจที่กำลังเติบโต.
ใช่แล้ว การจัดส่งกล่องที่มีลวดลายนั้นเกี่ยวข้องกับการใช้เทคนิคการพิมพ์ลิโทกราฟีความละเอียดสูงหรือการพิมพ์ดิจิทัลด้วยรังสียูวี (UV) โดยตรงลงบนวัสดุลูกฟูกที่แข็งแรงทนทานสำหรับการขนส่ง วิธีนี้ช่วยให้ตราสินค้าภายนอกยังคงสดใสและสมบูรณ์ ในขณะที่โครงสร้างพื้นฐานจะช่วยดูดซับแรงกระแทกได้อย่างปลอดภัยในระหว่างกระบวนการโลจิสติกส์ที่ซับซ้อนของห่วงโซ่อุปทาน.
แต่การรักษาสภาพความสวยงามที่สมบูรณ์แบบนั้นไว้ในระหว่างกระบวนการผลิตแบบอัตโนมัติในโรงงาน เป็นเรื่องที่ยุ่งยากซับซ้อนทางกลไกอย่างมาก.
เหตุใดระยะขอบมาตรฐานในการพิมพ์จึงทำลายขอบที่สวยงาม
แม้แต่นักออกแบบผู้มากประสบการณ์ก็มักมองข้ามความผันผวนทางกลไกของกระบวนการเคลือบเมื่อตั้งค่าระยะขอบการพิมพ์ พวกเขามักใช้ระยะขอบการพิมพ์มาตรฐานเชิงพาณิชย์ที่ 0.125 นิ้ว (3.17 มม.) กับ จอแสดงผลลูกฟูก โดยคิดว่ามันจะห่อหุ้มขอบได้อย่างราบรื่น อย่างไรก็ตาม การติดแผ่นพิมพ์ลงบนกระดาษลูกฟูกหนาโดยธรรมชาติแล้วเกี่ยวข้องกับ การเคลื่อนตัวทางกลไกที่กว้างขึ้นในระหว่างการติดตั้งอัตโนมัติ12ซึ่งหมายความว่าระยะขอบการพิมพ์ที่แคบตามมาตรฐานนั้นไม่เพียงพออย่างสิ้นเชิง
นี่ไม่ใช่แค่ทฤษฎี—ผมเรียนรู้เรื่องนี้ด้วยประสบการณ์ตรงจากการเปิดตัวผลิตภัณฑ์ครั้งใหญ่ ในปี 2022 ผมขอให้มาร์ค หัวหน้าวิศวกรบรรจุภัณฑ์ของผม เร่งผลิตกล่องจัดส่งสีดำด้านที่ดูหรูหราสำหรับหน้าไม้รุ่นพรีเมียม ผมคิดว่าผมจะประหยัดหมึกและเวลาได้โดยการใช้เส้นขอบตัดมาตรฐาน 3 มม. (0.11 นิ้ว) ของเอเจนซี่ สามวันต่อมา ในสายการผลิต ผมเห็นเครื่องพิมพ์ลิโธลามิเนตผลิตชิ้นงานหลายร้อยชิ้นโดยมีกระดาษแข็งสีน้ำตาลดิบโผล่ออกมาตามขอบพับทุกด้าน กลิ่นเหม็นของ กาว PVA (โพลีไวนิลอะซิเตท) ที่13 กระจายไปทั่ว ขณะที่ผมตระหนักว่าความผิดพลาดทางกลไกได้ทำลายความสวยงามระดับพรีเมียมของชิ้นงานทั้งหมด ผมหยุดสายการผลิตทันทีและวิ่งไปที่เครื่องเตรียมพิมพ์ ผมขยายพื้นหลังของงานศิลปะอย่างเข้มงวด โดยกำหนดให้มี ระยะขอบตัดขั้นต่ำ 0.5 นิ้ว (12.7 มม.)14 เกินกว่าเส้นตัดจริง เพื่อทำหน้าที่เป็นตาข่ายนิรภัยทางวิศวกรรมเพื่อป้องกันการเลื่อนของลามิเนต การปรับระยะขอบตัดที่มากขนาดนี้ ไม่เพียงแต่ช่วยป้องกันไม่ให้ขอบสีน้ำตาลปรากฏให้เห็นเท่านั้น แต่ยังช่วยลดอัตราการปฏิเสธจากฝ่ายควบคุมคุณภาพภายในของผมได้อย่างสิ้นเชิง ช่วยให้ลูกค้าไม่ต้องส่งกล่องที่มีตำหนิทางสายตา และไม่ต้องเสียค่าใช้จ่ายในการพิมพ์ซ้ำฉุกเฉินถึง 4,500 ดอลลาร์อีกด้วย
| การสอบเทียบก่อนพิมพ์ | ผลทางกายภาพ | ผลตอบแทนจากการลงทุนทางการเงิน |
|---|---|---|
| กำหนดให้มี ระยะขอบเผื่อตัด 0.5 นิ้ว15 | ครอบคลุม การเคลื่อนตัวของการเคลือบลิโธแบบอัตโนมัติ16 | ป้องกันการปฏิเสธสินค้าเนื่องจากข้อบกพร่องทางสายตาซึ่งมีค่าใช้จ่ายสูง |
| การบังคับใช้การขยายระยะเวลาเตรียมงานพิมพ์ | ห่อหุ้มกราฟิกไปรอบขอบอย่างสมบูรณ์ | ยกเว้นค่าธรรมเนียมการพิมพ์ซ้ำฉุกเฉิน |
| การใช้ กาว PVA ชนิดทนทานสูง17 | ยึดแผ่นด้านบนเข้ากับแผ่นทดสอบ | เสริมสร้างภาพลักษณ์แบรนด์ระดับพรีเมียม |
ผมไม่เคยยอมให้ระยะขอบมาตรฐานของการพิมพ์เชิงพาณิชย์มากำหนดกฎการเตรียมงานพิมพ์บนกระดาษลูกฟูกของผม ด้วยการออกแบบระยะเผื่อขอบที่มากเป็นพิเศษ ผมรับประกันได้ว่าภาพกราฟิกที่สวยงามของคุณจะห่อหุ้มขอบทุกด้านที่เปิดโล่งได้อย่างสมบูรณ์ ไม่ว่าเครื่องจักรจะเบี่ยงเบนไปอย่างไรก็ตาม.
🛠️ ฝ่ายฮาร์วีย์: คุณทราบหรือไม่ว่าโรงงานปัจจุบันของคุณใช้ระยะขอบตัดมาตรฐานเชิงพาณิชย์หรือระยะขอบตัดแบบลูกฟูกแท้ๆ? 👉 รับบริการตรวจสอบไฟล์ก่อนพิมพ์ ↗ — ไม่มีผู้จัดการบัญชีคนกลาง คุณจะได้พูดคุยโดยตรงกับวิศวกรโครงสร้าง
นักออกแบบคิดค่าบริการออกแบบบรรจุภัณฑ์เท่าไหร่?
การลงทุนในบริการออกแบบระดับไฮเอนด์นั้นดูสมเหตุสมผลเมื่อต้องการมอบประสบการณ์การแกะกล่องสินค้าสุดหรู.
ค่าบริการออกแบบบรรจุภัณฑ์ของนักออกแบบนั้นแตกต่างกันไปตามความซับซ้อนของโครงสร้าง การแสดงผลกราฟิก และการเตรียมการผลิต ในขณะที่ฟรีแลนซ์อาจคิดค่าบริการเพียงไม่กี่ร้อยดอลลาร์สำหรับแนวคิดภาพพื้นฐาน วิศวกรโครงสร้างมืออาชีพจะคิดค่าบริการที่สูงกว่าเพื่อตรวจสอบความถูกต้องทางคณิตศาสตร์ของค่าความคลาดเคลื่อนในการรับน้ำหนักและป้องกันความเสียหายร้ายแรงระหว่างการผลิตจำนวนมาก.
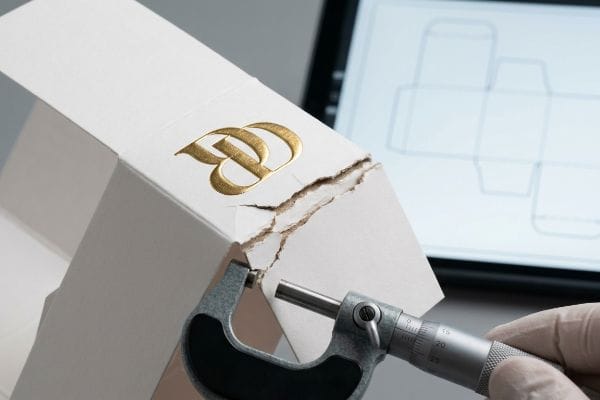
แต่การจ่ายเงินจำนวนมากเพื่อดีไซน์ที่สวยงามนั้นไม่มีความหมายอะไรเลย หากคุณสมบัติทางด้านสุนทรียศาสตร์เหล่านั้นกลับทำลายตัวกล่องไปเสียเอง.
การพ่นลายนูน 3 มิติบนรอยพับรับน้ำหนัก
นักออกแบบมักระบุให้ใช้การปั๊มฟอยล์ 3 มิติแบบหนาบนบรรจุภัณฑ์ระดับพรีเมียมเพื่อเป็นการชดเชยค่าออกแบบที่สูง โดยคิดว่ามันทำงานเหมือนกับการปั๊มฟอยล์แบบเรียบทุกประการ อย่างไรก็ตาม การปั๊มนูนที่แท้จริงใช้แม่พิมพ์ตัวผู้-ตัวเมีย 18 ที่ยืดและทำให้เส้นใยกระดาษแข็งบางลงอย่างรุนแรงเพื่อสร้างพื้นผิวที่นูนขึ้น หากนักออกแบบของบริษัทวางการปั๊มนูน 3 มิติที่ลึกลงบนหรือใกล้กับรอยพับโครงสร้างที่รับน้ำหนักที่สำคัญ พวกเขา จะสร้างโซนความเครียดสองเท่าขนาดใหญ่ โดยไม่รู้ ตัว 19
นี่ไม่ใช่แค่ทฤษฎี—ผมเจอปัญหานี้จริงๆ ในการทดสอบคอนเซ็ปต์ราคาแพงของเอเจนซี่ ผมดึงแผ่นกระดาษด้านบนออกจากต้นแบบ กล่องเครื่องสำอาง บูติกของดีไซเนอร์ราคาแพง และรู้สึกได้ทันทีว่าเส้นใยกระดาษที่อ่อนล้าและเปราะบางนั้นยุบตัวลงใต้ปลายนิ้วโป้ง ตอนแรกผมคิดว่าแรงกดจากการพับแบบมาตรฐานเป็นสาเหตุ แต่ผมคิดผิดอย่างสิ้นเชิง การปั๊มโลโก้ลึกๆ นั้นวางอยู่ตรงมุมพับหลักพอดี ทำให้เส้นใยที่อ่อนล้าแตกและฉีกขาดอย่างรุนแรงระหว่างการพับด้วยเครื่องจักรแบบอัตโนมัติ ผมวัดค่าด้วยไมโครมิเตอร์และพิสูจน์ได้ว่าผมไม่จำเป็นต้องเปลี่ยนวัสดุคุณภาพสูง—ผมแค่ต้องปรับเปลี่ยนพื้นผิวทางคณิตศาสตร์ ผมกำหนดโซนยกเว้นการปั๊มอย่างเข้มงวดในซอฟต์แวร์ CAD ของผม โดย ย้ายพื้นผิว 3 มิติที่ลึกทั้งหมดออกไป 0.25 นิ้ว (6.35 มม.) 20 จากรอยพับโครงสร้างหลัก และใช้ ช่องเมทริกซ์โพลีเมอร์พิเศษเพื่อควบคุมแรง ตึง ของเส้นใยกระดาษแบบไดนามิก 21 ด้วยการปรับตำแหน่งกล่องอย่างแม่นยำ ผมจึงมั่นใจได้ว่ามุมกล่องจะยังคงสภาพสมบูรณ์ภายใต้แรงกดจากด้านบน ช่วยขจัดปัญหาโครงสร้างเสียหาย และช่วยให้ลูกค้าประหยัดค่าใช้จ่ายจากอัตราการสูญเสียสูงถึง 40% ในสายการบรรจุอัตโนมัติ
| ความคลาดเคลื่อนเชิงโครงสร้าง | ผลทางกายภาพ | ผลตอบแทนจากการลงทุนทางการเงิน |
|---|---|---|
| การเปลี่ยนตำแหน่งการนูนสามมิติจากรอยพับ | ช่วยป้องกันการยืดตัวของเส้นใยกระดาษแข็ง22 | ช่วยขจัดปัญหาการพับกระดาษอัตโนมัติที่ผิดพลาด |
| โดยใช้เมทริกซ์โพลีเมอร์สำหรับทำรอยพับ23 | ควบคุมแรงตึงระหว่างการตัดด้วยแม่พิมพ์ | ป้องกันการอัดตัวของกล่องบรรจุภัณฑ์หลัก |
| การบังคับใช้เขตห้ามเข้าของ CAD24 | แยกความเครียดทางด้านความงามออกจากโครงสร้าง | หยุดยั้งการสูญเสียครั้งใหญ่ในสายการผลิต |
ผมจะไม่ยอมให้การออกแบบเพื่อความสวยงามมาบั่นทอนความแข็งแรงของโครงสร้างตรงมุมรับน้ำหนักเด็ดขาด ด้วยการแยกความเค้นจากการขึ้นรูปด้วยวิธีการทางคณิตศาสตร์ ผมจึงปกป้องทั้งความสวยงามและความทนทานของกล่องไปพร้อมกัน.
🛠️ โต๊ะทำงานของฮาร์วีย์: นักออกแบบบรรจุภัณฑ์ราคาแพงของคุณกำลังใส่พื้นผิว 3 มิติที่มีรายละเอียดสูงลงบนรอยพับโครงสร้างโดยตรงหรือไม่? 👉 รับบริการจำลองความเครียดแบบ 3 มิติ ↗ — ผมตรวจสอบไฟล์โครงสร้างทุกไฟล์ด้วยตนเองภายใน 24 ชั่วโมง
บทสรุป
คุณอาจเลือกโบรกเกอร์ราคาประหยัดที่แอบลดคุณภาพบอร์ดของคุณเหลือ 26 ECT เพื่อให้สามารถใช้ฟอยล์หนาได้ แต่เมื่อกล่องบรรจุภัณฑ์ที่กลวงและเปราะบางเหล่านั้นพังทลายลงในตู้คอนเทนเนอร์ขนส่งที่มีความชื้นสูง สินค้าที่เสียหายจะทำให้กำไรของโครงการของคุณหายไปหมด เดือนที่แล้วเดือนเดียว การตรวจสอบโครงสร้างของผมช่วยให้ 3 แบรนด์หลีกเลี่ยงสินค้าที่เสียหายและค่าใช้จ่ายที่ถูกเรียกคืนจากร้านค้าปลีกได้มากกว่า 10,000 ดอลลาร์ หยุดเสียเงินงบประมาณการตลาดไปกับดีไซน์ที่เปราะบางและซับซ้อนเกินไป และให้ผม เป็นผู้ออกแบบการเปิดตัวสินค้าแบบกำหนดเองครั้งต่อไปของคุณ ↗ เพื่อรับประกันความสวยงามที่โดดเด่นและความทนทานที่แข็งแกร่ง
"คำอธิบายเกี่ยวกับค่า ECT: ความหมายสำหรับบรรจุภัณฑ์กระดาษลูกฟูกของคุณ", https://epackagesupply.com/blogs/packaging-guide/ect-ratings-explained-what-they-mean-for-your-corrugated-packaging?srsltid=AfmBOopyBV6LnRq98aqMtlCzougEw-M6nwhSr-eaLagG5ZIifl2E_vyNมาตรฐานบรรจุภัณฑ์ที่เชื่อถือได้อธิบายว่าค่า Edge Crush Test (ECT) วัดความแข็งแรงในการวางซ้อนของกระดาษลูกฟูกอย่างไร และการลดลงของค่านี้สัมพันธ์กับการลดลงของความแข็งแรงของโครงสร้างอย่างไร บทบาทของหลักฐาน: ข้อกำหนดทางเทคนิค; ประเภทแหล่งที่มา: มาตรฐานอุตสาหกรรม; สนับสนุน: ข้ออ้างที่ว่าการลดค่า ECT ทำให้กล่องอ่อนแอลง หมายเหตุขอบเขต: จำกัดเฉพาะเมตริกของกระดาษลูกฟูก ↩
"ภาพรวมของการศึกษาล่าสุดที่ IPST เกี่ยวกับขอบกระดาษลูกฟูก...", https://bioresources.cnr.ncsu.edu/resources/overview-of-recent-studies-at-ipst-on-corrugated-board-edge-compression-strength-testing-methods-and-effects-of-interflute-buckling/คู่มือการผลิตทางเทคนิคอธิบายรายละเอียดว่าการลดค่า ECT ทำได้อย่างไรโดยการลดน้ำหนักพื้นฐานหรือความหนาแน่นของเส้นใยของวัสดุที่ใช้ทำร่องกระดาษ บทบาทของหลักฐาน: กลไกเชิงสาเหตุ; ประเภทแหล่งที่มา: คู่มือการผลิต; สนับสนุน: ข้ออ้างที่ว่าการลดเกรดวัสดุจะลดความหนาแน่นของเส้นใยในแกนกลาง หมายเหตุขอบเขต: ใช้ได้เฉพาะกับการผลิตกระดาษลูกฟูกเท่านั้น ↩
"วิธีการทดสอบการยุบตัวของขอบและการบีบอัดกล่อง...", https://www.tappi.org/publications-standards/tappi-journal/home/2022/aug/edge-crush-testing-methods-and-box-compression-modeling-tappi-journal-august-2022/การตรวจสอบว่ามาตรฐาน TAPPI T811 เป็นวิธีการที่เหมาะสมสำหรับการประเมินความแข็งแรงหรือการบีบอัดของกระดาษลูกฟูกในห้องปฏิบัติการ บทบาทของหลักฐาน: การตรวจสอบทางเทคนิค ประเภทแหล่งที่มา: มาตรฐานอุตสาหกรรม สนับสนุน: ความถูกต้องของขั้นตอนการทดสอบที่กล่าวถึง หมายเหตุขอบเขต: เน้นที่การประยุกต์ใช้ T811 กับการบีบอัดกล่อง ↩
"คู่มือความแข็งแรงของกล่องกระดาษลูกฟูก: เกรดของร่องกระดาษ, ค่า ECT และความหนาของผนัง ...", https://anchorbox.com/corrugated-box-strength/การเปรียบเทียบทางเทคนิคของความสามารถในการรับน้ำหนักระหว่างกระดาษลูกฟูกที่มีค่าการทดสอบการบีบอัดขอบ (ECT) 26 และ 32 เพื่อตรวจสอบความแข็งแรงในการบีบอัดที่เพิ่มขึ้น บทบาทของหลักฐาน: เกณฑ์มาตรฐานทางเทคนิค; ประเภทแหล่งที่มา: เอกสารข้อมูลจำเพาะของวัสดุ สนับสนุน: ข้ออ้างที่ว่าการเพิ่มค่า ECT ช่วยฟื้นฟูความสมบูรณ์ของโครงสร้าง หมายเหตุขอบเขต: ค่ามาตรฐานของกระดาษลูกฟูก ↩
"กระดาษลูกฟูกและเกรดวัสดุ | 30 มิถุนายน 2021", https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-gradesการตรวจสอบความหนามาตรฐานอุตสาหกรรมสำหรับกระดาษลูกฟูก B-flute บทบาทของหลักฐาน: ข้อกำหนดทางเทคนิค; ประเภทแหล่งที่มา: คู่มือมาตรฐานอุตสาหกรรม สนับสนุน: ค่าคงที่ความหนาของวัสดุ หมายเหตุขอบเขต: ความหนาอาจแตกต่างกันเล็กน้อยตามผู้ผลิต ↩
"การหาค่าความแข็งแรงดัดงอของวัสดุห้าชั้นโดยวิธีวิเคราะห์...", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/คำอธิบายทางวิศวกรรมเกี่ยวกับการเคลื่อนที่ของวัสดุและความจำเป็นในการเผื่อการดัดงอในวัสดุลูกฟูกที่พับแล้ว บทบาทของหลักฐาน: หลักการทางกล; ประเภทแหล่งที่มา: ตำราวิศวกรรมบรรจุภัณฑ์ สนับสนุน: ข้อกำหนดสำหรับการชดเชยด้วยคาลิเปอร์ หมายเหตุขอบเขต: ใช้ได้เฉพาะกับค่าความคลาดเคลื่อนในการพับเท่านั้น ↩
"คู่มือความหนาของกระดาษแข็ง – AOPACK", https://www.aopackmachine.com/cardboard-thickness-guide/?srsltid=AfmBOor-Iuxl0kat7WOVCZrRt_58WR9djXCMJYoA-fOidSDnOFiu0jgYการตรวจสอบการวัดความหนาของกระดาษแข็ง E-flute มาตรฐานด้วยคาลิเปอร์ เพื่อให้มั่นใจในความถูกต้องทางเทคนิคของความหนาของกระดาษแข็งที่กล่าวถึง บทบาทของหลักฐาน: ข้อกำหนดทางเทคนิค; ประเภทแหล่งที่มา: มาตรฐานอุตสาหกรรม สนับสนุน: การอ้างความหนาของวัสดุ หมายเหตุขอบเขต: กระดาษแข็ง E-flute ทั่วไปจะบางกว่า ซึ่งบ่งชี้ถึงวัสดุพื้นฐานเฉพาะหรือที่ไม่ได้มาตรฐาน ↩
"การออกแบบบรรจุภัณฑ์กระดาษลูกฟูกสองชั้นที่เหมาะสมที่สุด – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/คำอธิบายทางเทคนิคเกี่ยวกับวิธีการที่ซอฟต์แวร์ CAD แบบพาราเมตริกปรับขนาดตามความหนาของวัสดุเพื่อให้แน่ใจว่าการพับเป็นไปอย่างถูกต้อง บทบาทของหลักฐาน: กระบวนการทางเทคนิค; ประเภทแหล่งที่มา: คู่มือทางวิศวกรรม สนับสนุน: การใช้ซอฟต์แวร์เพื่อแก้ไขปัญหาการประกอบ หมายเหตุขอบเขต: ใช้ได้กับวัสดุพิมพ์ลูกฟูกโดยเฉพาะ ↩
"อิทธิพลของรอยพับแบบอนาล็อกและดิจิทัลต่อคุณสมบัติทางกล...", https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/การตรวจสอบวิธีการใช้การคำนวณความหนาของวัสดุ (คาลิเปอร์) เพื่อชดเชยการสูญเสียจากการพับในมุม 90 องศา บทบาทของหลักฐาน: การตรวจสอบทางเทคนิค ประเภทแหล่งที่มา: คู่มือวิศวกรรมบรรจุภัณฑ์ สนับสนุน: ความจำเป็นของการชดเชยคาลิเปอร์ในการออกแบบ 2 มิติ หมายเหตุขอบเขต: ใช้ได้กับวัสดุแผ่นลูกฟูกและกระดาษแข็ง ↩
"คู่มือการออกแบบโครงสร้างบรรจุภัณฑ์กระดาษ", https://greendotpackaging.com/paper-packaging-structural-design-guide/คำอธิบายเกี่ยวกับความสัมพันธ์ระหว่างค่าความคลาดเคลื่อนของร่องและการลดแรงเสียดทานระหว่างกระบวนการพับ บทบาทของหลักฐาน: การเพิ่มประสิทธิภาพกระบวนการ; ประเภทแหล่งที่มา: คู่มือการออกแบบอุตสาหกรรม สนับสนุน: ผลกระทบของความกว้างของร่องต่อความเร็วในการประกอบ หมายเหตุขอบเขต: เฉพาะสำหรับกลไกการล็อกแบบแท็บและร่อง ↩
"บรรจุภัณฑ์กระดาษลูกฟูกที่มีการออกแบบที่ล้ำสมัยเพื่อ... ", https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/หลักฐานทางเทคนิคเกี่ยวกับวิธีที่การสร้างแบบจำลองพาราเมตริกช่วยรักษาข้อจำกัดทางเรขาคณิตเพื่อให้แน่ใจว่าแท็บที่เชื่อมต่อกันเป็นรูปสี่เหลี่ยมจัตุรัสโดยไม่คำนึงถึงการเปลี่ยนแปลงขนาด บทบาทของหลักฐาน: การตรวจสอบวิธีการ; ประเภทแหล่งที่มา: เอกสารทางเทคนิคของซอฟต์แวร์ CAD สนับสนุน: การใช้การออกแบบพาราเมตริกเพื่อความแม่นยำ หมายเหตุขอบเขต: เน้นการปรับเค้าโครงโครงสร้างอัตโนมัติ ↩
"การเคลือบแบบลิโทกราฟีช่วยให้กล่องบรรจุหมึกพิมพ์มีภาพที่ดียิ่งขึ้น" https://www.packagingdigest.com/packaging-design/litho-laminating-gives-toner-cartons-an-enhanced-imageเอกสารทางเทคนิคที่อธิบายถึงค่าความคลาดเคลื่อนในการจัดตำแหน่งและการเคลื่อนตัวทางกลที่เกิดขึ้นระหว่างการติดตั้งแผ่นพิมพ์ลงบนวัสดุลูกฟูก บทบาทของหลักฐาน: การตรวจสอบทางเทคนิค ประเภทแหล่งที่มา: คู่มือวิศวกรรมบรรจุภัณฑ์ สนับสนุน: ความจำเป็นในการขยายระยะขอบเผื่อในงานเคลือบแบบลิโทกราฟี หมายเหตุขอบเขต: เฉพาะสำหรับอุปกรณ์ติดตั้งอัตโนมัติ ↩
"ทำความเข้าใจบรรจุภัณฑ์เคลือบลิโธและหน้าเดียว...", https://pmpackaging.com/posts/2025/03/understanding-litho-laminated-packagingการตรวจสอบโพลีไวนิลอะซิเตท (PVA) ในฐานะกาวมาตรฐานที่ใช้ในกระบวนการเคลือบลิโธสำหรับการติดแผ่นพิมพ์ลงบนกระดาษลูกฟูก บทบาทของหลักฐาน: การตรวจสอบทางเทคนิค ประเภทแหล่งที่มา: คู่มืออุตสาหกรรมการผลิตหรือบรรจุภัณฑ์ สนับสนุน: ความถูกต้องทางเทคนิคของสารเคมีที่ใช้ในการเคลือบ หมายเหตุขอบเขต: สำหรับกาวที่ใช้สารละลายน้ำโดยเฉพาะ ↩
"การเคลือบแบบลิโทกราฟิก", https://packlane.com/support/lithographic-lamination?srsltid=AfmBOopzBK2tOify4j2e-HIftSovvYYIRtrhSOHW-Yw0xyKIE7GcANhmการกำหนดระยะขอบขอบมาตรฐานอุตสาหกรรมสำหรับการเคลือบแบบลิโทกราฟิก เพื่อลดการเคลื่อนตัวทางกลและหลีกเลี่ยงการเห็นกระดาษแข็งโผล่ (flashing) ที่ขอบ หลักฐานสนับสนุน: ข้อกำหนดทางเทคนิค; ประเภทแหล่งที่มา: คู่มือการเตรียมพิมพ์หรือการออกแบบบรรจุภัณฑ์ สนับสนุน: ข้ออ้างที่ว่าจำเป็นต้องใช้ระยะขอบที่ใหญ่ขึ้นเพื่อการเคลื่อนตัวของการเคลือบ หมายเหตุขอบเขต: สำหรับกล่องต้นแบบแบรนด์ระดับไฮเอนด์โดยเฉพาะ ↩
"การเคลือบแบบลิโทกราฟิก", https://packlane.com/support/lithographic-lamination?srsltid=AfmBOordVNMTGlI1XL_RtSk9Qrnscfuhz-cUk24rIU7ARlfIBumT-6Zhคู่มือการออกแบบบรรจุภัณฑ์ที่น่าเชื่อถือจะยืนยันว่าระยะขอบเผื่อ 0.5 นิ้วเป็นข้อกำหนดทางเทคนิคมาตรฐานสำหรับการชดเชยความคลาดเคลื่อนของเครื่องจักร บทบาทของหลักฐาน: ข้อกำหนดทางเทคนิค; ประเภทแหล่งที่มา: คู่มืออุตสาหกรรม การสนับสนุน: การจัดตำแหน่งการพิมพ์ที่ถูกต้อง หมายเหตุขอบเขต: เฉพาะสำหรับการเคลือบขนาดใหญ่ ↩
"กระดาษลูกฟูกไมโครฟลูอิดเคลือบลิโทกราฟี – MM Group", https://mm.group/packaging/technologies/lamination/เอกสารทางเทคนิคการผลิตอธิบายถึงความแปรปรวนทางกลหรือ 'การเคลื่อนตัว' ที่เกิดขึ้นระหว่างการยึดติดแผ่นพิมพ์กับกระดาษลูกฟูก บทบาทของหลักฐาน: การตรวจสอบความถูกต้องของกระบวนการ; ประเภทแหล่งที่มา: คู่มือทางวิศวกรรม สนับสนุน: ข้อกำหนดสำหรับระยะขอบเผื่อตัด หมายเหตุขอบเขต: อ้างอิงถึงสายการผลิตอัตโนมัติ ↩
"กาวสำหรับกระดาษลูกฟูก", https://www.hotmelt.com/blogs/blog/corrugated-cardboard-glues?srsltid=AfmBOopnZzI_gbteQJQHJllClKHO0qTj0XAzKFxxypQB_nzsMnpQJNibเอกสารข้อมูลความปลอดภัยของวัสดุและข้อมูลทางเทคนิคยืนยันบทบาทของกาว PVA ในการยึดแผ่นรองพิมพ์เข้ากับกระดาษทดสอบในกระบวนการเคลือบลิโธ หลักฐาน: ข้อกำหนดของวัสดุ; ประเภทแหล่งที่มา: เอกสารข้อมูลทางเทคนิค รองรับ: การยึดติดโครงสร้างของกล่องที่มีตราสินค้า หมายเหตุขอบเขต: เน้นการยึดติดด้วยกาว PVA ↩
"ผลกระทบของแรงกดในการขึ้นรูปนูนต่อคุณสมบัติทางกลและความนุ่มนวล...", https://pmc.ncbi.nlm.nih.gov/articles/PMC9228970/คำอธิบายโดยย่อเกี่ยวกับวิธีที่แหล่งข้อมูลภายนอกที่น่าเชื่อถือสนับสนุนข้อกล่าวอ้างนี้ บทบาทของหลักฐาน: การตรวจสอบทางเทคนิค ประเภทแหล่งที่มา: คู่มือการผลิต สนับสนุน: กระบวนการทางกลในการสร้างพื้นผิวนูนบนกระดาษ หมายเหตุขอบเขต: ใช้กับกระบวนการขึ้นรูปนูนบนกระดาษแข็งอุตสาหกรรม ↩
"ขั้นตอนสำหรับกระบวนการนูนและการกด – PopDisplay", https://popdisplay.me/steps-for-embossing-and-debossing-process/คำอธิบายสั้นๆ เกี่ยวกับวิธีที่แหล่งข้อมูลภายนอกที่น่าเชื่อถือสนับสนุนข้อกล่าวอ้างนี้ บทบาทของหลักฐาน: การตรวจสอบโครงสร้าง; ประเภทแหล่งที่มา: คู่มือวิศวกรรมบรรจุภัณฑ์ สนับสนุน: ความเสี่ยงของความเสียหายของวัสดุเมื่อการนูนเกิดขึ้นพร้อมกับการพับโครงสร้าง หมายเหตุขอบเขต: เน้นที่ความล้าของวัสดุในการผลิตจำนวนมาก ↩
"การปั๊มลายนูน" https://mm.group/packaging/technologies/embossing/คำอธิบายโดยย่อเกี่ยวกับมาตรฐานอุตสาหกรรมสำหรับการกำหนดโซนห้ามปั๊มลายนูนในบรรจุภัณฑ์โครงสร้างเพื่อป้องกันการแตกหักของเส้นใย บทบาทของหลักฐาน: การตรวจสอบทางเทคนิค ประเภทแหล่งที่มา: คู่มือวิศวกรรมบรรจุภัณฑ์ สนับสนุน: การเลื่อนตำแหน่งเฉพาะที่จำเป็นเพื่อรักษาความสมบูรณ์ของโครงสร้าง หมายเหตุขอบเขต: อาจแตกต่างกันไปตาม GSM ของวัสดุตั้งต้น ↩
"อิทธิพลของแรงดึงเส้นใยระหว่างการม้วนเส้นใยต่อ...", https://pmc.ncbi.nlm.nih.gov/articles/PMC12349517/การตรวจสอบทางเทคนิคเกี่ยวกับการใช้สารเคลือบหรือโครงสร้างที่ทำจากพอลิเมอร์เพื่อทำให้เส้นใยเซลลูโลสมีความเสถียรในบริเวณบรรจุภัณฑ์ที่มีแรงเค้นสูง บทบาทของหลักฐาน: หลักฐานทางเทคนิค; ประเภทแหล่งที่มา: วารสารวิทยาศาสตร์วัสดุ สนับสนุน: วิธีการที่ใช้ในการกำจัดปัญหาการแตกของโครงสร้าง หมายเหตุขอบเขต: ใช้ได้กับสารเติมแต่งหรือการบำบัดทางเคมีขั้นสูง ↩
"อิทธิพลของคลื่นอัลตราซาวนด์ต่อผลลัพธ์การขึ้นรูปนูนบนกระดาษแข็ง", https://bioresources.cnr.ncsu.edu/resources/influence-of-ultrasound-on-embossing-results-for-cardboard/เอกสารทางเทคนิคเกี่ยวกับการออกแบบบรรจุภัณฑ์เชิงโครงสร้าง อธิบายว่าการเลื่อนตำแหน่งการขึ้นรูปนูนออกจากรอยพับช่วยป้องกันการฉีกขาดของเส้นใยได้อย่างไร บทบาทของหลักฐาน: การตรวจสอบทางเทคนิค ประเภทแหล่งที่มา: คู่มือทางวิศวกรรม สนับสนุน: ความสมบูรณ์เชิงกลของรอยพับนูน หมายเหตุขอบเขต: เฉพาะสำหรับวัสดุพื้นฐานกระดาษแข็ง ↩
"เมทริกซ์โลหะเทียบกับเมทริกซ์พลาสติก – แม่พิมพ์กราฟิก A & A", https://graphicdies.com/metal-matrix-vs-plastic-matrix/มาตรฐานอุตสาหกรรมสำหรับเครื่องมือตัดแม่พิมพ์ที่อธิบายถึงการใช้เมทริกซ์โพลีเมอร์เพื่อควบคุมแรงตึงของวัสดุ บทบาทของหลักฐาน: ข้อกำหนดทางเทคนิค; ประเภทแหล่งที่มา: คู่มือการผลิต สนับสนุน: การควบคุมแรงตึงในการตัดแม่พิมพ์ หมายเหตุขอบเขต: ใช้กับการผลิตบรรจุภัณฑ์ปริมาณมาก ↩
"เสาหลักแห่งความแข็งแกร่ง: การรับรองความสมบูรณ์ของโครงสร้างใน... ของคุณ" https://www.adamslitho.com/new-blog-1/the-pillars-of-strength-ensuring-structural-integrity-in-your-packaging-designแนวทางการออกแบบระดับมืออาชีพที่ให้รายละเอียดเกี่ยวกับการใช้งานโซนยกเว้นใน CAD เพื่อแยกองค์ประกอบตกแต่งออกจากโครงสร้างรับน้ำหนัก บทบาทของหลักฐาน: การตรวจสอบแนวปฏิบัติที่ดีที่สุด ประเภทแหล่งที่มา: คู่มือการออกแบบ การสนับสนุน: การแยกความเครียดด้านการตกแต่ง หมายเหตุขอบเขต: เน้นที่สภาพแวดล้อมการผลิตแบบอัตโนมัติ ↩



