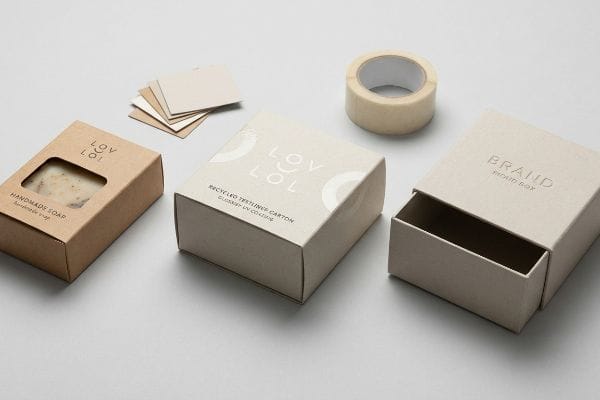
Vill du skala upp ditt tvålmärke i stormarknaden? Att sticka ut kräver mer än bra dofter; det kräver förpackningar som är utformade för att överleva i leveranskedjan och ge visuella störningar.
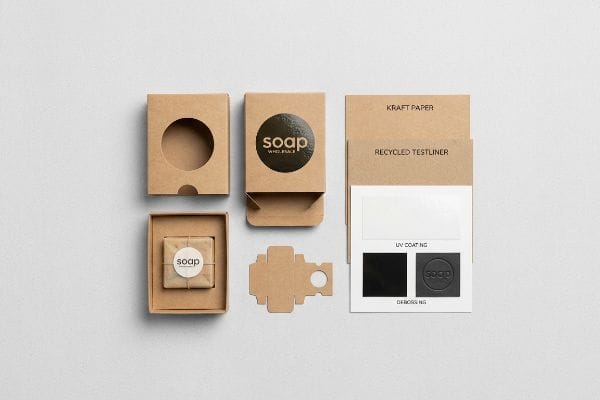
Anpassningsalternativ för tvålaskar i grossistledet inkluderar strukturella modifieringar som stansade fönster, materialval som jungfrulig kraft eller återvunnen testliner, och fysiska tryckfinisher som UV-beläggningar och prägling. Dessa konstruerade element säkerställer strukturell integritet samtidigt som de maximerar varumärkets synlighet på butikshyllorna på internationella marknader.
Men det räcker inte att känna till de teoretiska konstruktionsgränserna när de automatiserade maskinerna börjar köras.
Var kan jag köpa specialdesignade tvålaskar i grossistledet?
Att säkra en pålitlig tillverkningspartner är grunden för varje framgångsrik utrullning i detaljhandeln.
Att köpa specialanpassade tvållaskar i grossistledet innebär strikt inköp direkt från nyckelfärdiga tillverkningsanläggningar snarare än fragmenterade sampackare. Konsoliderade förpackningsleverantörer kontrollerar strukturteknik, råvaruanskaffning och slutmontering, vilket eliminerar friktion mellan komponenter och garanterar fasta enhetskostnader för massiva detaljhandelskampanjer globalt.
Ändå går även erfarna inköpsteam ofta in i en enorm leveranskedjans fälla när de letar efter den billigaste initiala offerten.
Den fragmenterade leveranskedjans mardröm
Varumärken väljer ofta en fragmenterad avgiftsmodell1– att köpa platta tvållaskar, interna insatser och yttre huvudtransportörer från tre olika leverantörer för att artificiellt minimera enhetskostnaderna. De antar att sampackaren helt enkelt monterar dessa separata komponenter utan problem. Detta ignorerar den allvarliga operativa belastningen med fragmenterad upphandling på en höghastighetsmonteringslinje. När ojämna toleranser oundvikligen kolliderar stannar hela projektet2.
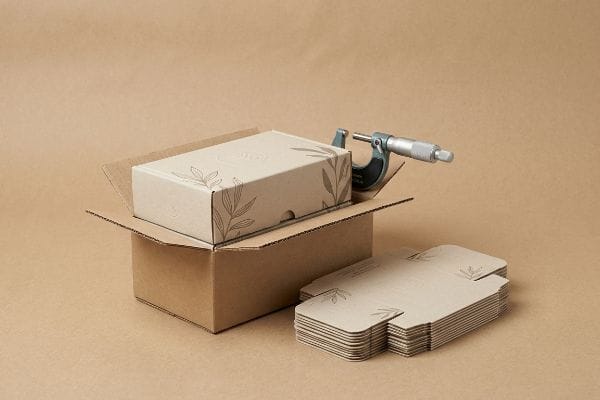
Det här är inte bara teori – jag hanterar det här på testgolvet. Nyligen hämtade en kund komponenter från olika mäklare, i antagandet att standard 32ECT (Edge Crush Test) testliner-ytterkartonger3 perfekt skulle rymma deras specialbyggda tvålkartonger. Jag såg den automatiserade kartongeringsmaskinen fastna upprepade gånger. Den råa friktionen från den felaktigt omaka kartongen luktade bokstavligen bränt pappersdamm när maskinen slet sönder flikarna. Jag tog mikrometeravläsningarna och bevisade att den primära vikkartongen var 1,2 mm (0,04 tum) för bred för det yttre fackets okalibrerade spår. Genom att övergå till ett nyckelfärdigt konsolideringsprotokoll omkonstruerade jag hela BOM (Bill of Materials) under ett tak, och kopplade matematiskt den primära lådans tjocklek till huvudfacket. Genom att tillämpa denna strikta geometriska förskjutning eliminerade jag produktionsstoppen, minskade monteringstiden med uppskattningsvis 35 % och utplånade helt sampackarens timavgifter.
| Konstruerad lösning | Fysiskt resultat | Finansiell/efterlevnads-ROI |
|---|---|---|
| Nyckelfärdig stycklistakonsolidering | Enhetliga komponenttoleranser | Eliminerar straffavgifter för maskinstillestånd4 |
| Geometrisk offsetkalibrering | 1,2 mm (0,04 tum) fritt utrymme5 | Accelererar packningshastigheten med 35 %6 |
| Ansvarsskyldighet från en enda källa | Friktionsfri automatiserad montering | Säkrar fasta kostnader per enhet |
Jag vägrar att låta fragmenterad sourcing förstöra en kunds marginal. Genom att kontrollera hela den strukturella processen från råpappersbruket till den slutliga stansningen garanterar jag att lådan faktiskt fungerar på linjen.
🛠️ Harvey's Desk: Vet ni om era primära tvålkartonger delar exakt samma geometriska toleransprofil som era huvudtransportörer? 👉 Granska er leveranskedja ↗ — Jag granskar varje strukturfil personligen inom 24 timmar.
Hur får jag specialanpassad förpackning för min produkt?
Att gå från ett digitalt koncept till en fysisk förpackningsprocess kräver strikt efterlevnad av materialvetenskap.
Att få en anpassad förpackning för din produkt kräver att man färdigställer en standardiserad 2D-formlinje, utför en rigorös prepress-färggranskning och validerar den strukturella geometrin genom fysisk prototypframställning. Denna sekventiella ingenjörsprocess omvandlar konceptuellt varumärkeskonstverk till ett matematiskt exakt fysiskt substrat redo för automatiserad massproduktion.
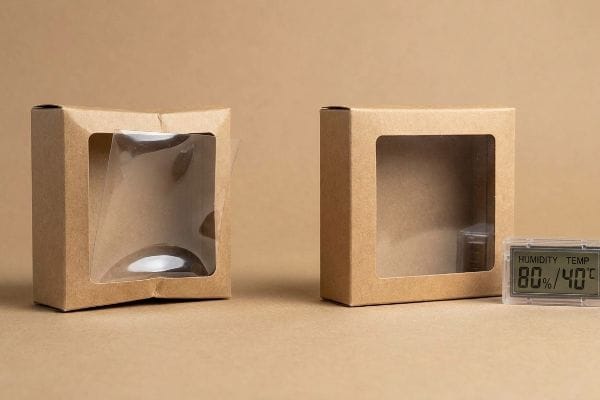
Men platta digitala korrektur ljuger, särskilt när man börjar blanda helt olika substrat på fabriksgolvet.
Felet med den tydliga fönstrets skevhet
Många skönhetsmärken begär rå kraftkartong med ett genomskinligt plastfönster för att ge konsumenterna visuell åtkomst till den fysiska tvålen. De antar att det är en enkel estetisk uppgradering att fästa en platt, genomskinlig PET-film (polyetylentereftalat) över ett stansat hålrum i tunn kartong. De ignorerar helt den allvarliga ytspänningskonflikt som detta skapar vid temperatur- och fuktighetsfluktuationer under transport.
Det här är inte bara teori – jag hanterar det här på testgolvet. En frustrerad kund vidarebefordrade ett frenetiskt mejl till mig från sin distributör; deras nya hantverksmässiga tvålaskar hade aggressivt böjt sig inåt under en varm LTL-frakttransport (Less-Than-Truckload), med flera fönster som lossnade helt. Först antog jag att vanligt styvt PVA-lim (polyvinylacetat) skulle hålla om vi bara applicerade en tjockare sträng. Jag hade helt fel. Inuti vår klimatkammare såg jag den styva plastrutan expandera i en helt annan hastighet8 än det porösa kraftpappret, vilket bröt limbindningen med en skarp, hörbar spricka. Jag ändrade omedelbart vår materialkemi, uppgraderade till ett mycket elastiskt, klimatbeständigt smältlim och bytte ut det petroleumbaserade PET-limet mot ett flexibelt fönster av trämassa och cellulosa9.Genom att matcha de två substratens värmeutvidgningshastigheter säkerställde jag att kartongen förblev helt plan och 100 % återvinningsbar vid trottoarkanten, vilket helt eliminerade kasseringar från återförsäljare och sparade den enorma kostnaden för manuell ompackning.
| Konstruerad lösning | Fysiskt resultat | Finansiell/efterlevnads-ROI |
|---|---|---|
| Elastiskt fönsterlim | Töjer sig dynamiskt med pappersfibrer10 | Förhindrar helt delaminering av genomfarten |
| Cellulosa fönsterlapp | Matchar kortet med termisk expansionshastighet11 | Garanterar 100 % återvinningsbarhet vid trottoarkanten12 |
| Validering av klimatkammare | Överlever extrema temperaturvariationer | Eliminerar kostsamma återkrav från återförsäljare |
Jag litar inte på teoretiska digitala renderingar när jag blandar substrat. Jag tvingar prototyperna fysiskt genom extrema termiska cykler för att garantera att lådan förblir rätvinklig när den träffar ett fuktigt lager.
🛠️ Harvey's Desk: Är era nuvarande fönsterlappade kartonger tillverkade med styvt lim som kommer att gå sönder under transportförhållanden med hög luftfuktighet? 👉 Begär en materialrevision ↗ — 100 % konfidentiellt. Era outgivna detaljhandelsdesigner är säkra hos mig.
Vad är kreativa idéer för tvålförpackningar?
Att sticka ut i hyllorna för personlig hygien driver ofta varumärken mot förstklassiga taktila ytbehandlingar.
Kreativa tvålförpackningsidéer använder ofta djup 3D-folieprägling, inåtprägling för täta strukturella räfflor och mjuka vattenbaserade beläggningar. Dessa avancerade taktila ytbehandlingar skapar visuella störningar med hög kontrast på butikshyllan samtidigt som de upprätthåller strikt miljöefterlevnad och bevarar den dynamiska lastkapaciteten hos den underliggande kartongen.
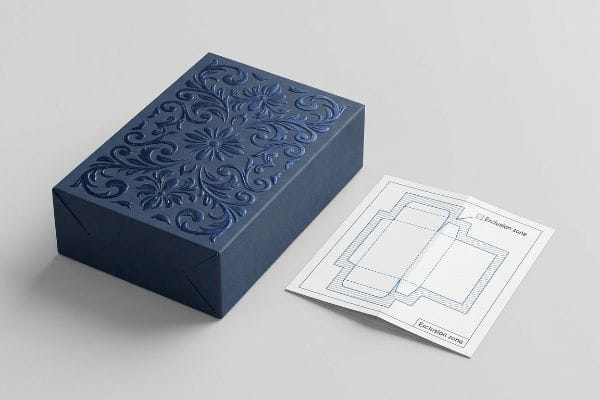
Att tänja på gränserna för råa pappersfibrer för konstens skull leder dock ofta till strukturell katastrof.
3D-präglingsutblåsningsfällan
Även erfarna designers specificerar ofta kraftig 3D-prägling över hela framsidan av en premium tvålask, och behandlar den exakt som en platt tryckt färg. De antar att upphöjd logotyp ger lyx utan konsekvenser. Vad de inte förstår är att riktig prägling använder metalliska hane-hona-formar13 som aggressivt sträcker och tunnar ut de råa kartongfibrerna14, vilket äventyrar den strukturella integriteten.
Det här är inte bara teori – jag lärde mig det den hårda vägen. År 2022 bad jag min chefsförpackningsingenjör, Mark, att köra en mycket detaljerad blomprägling som lindades direkt över det primära bärande vecket på en kraftig tvåldisplaybricka. Vitrodde att vi kunde spara installationstid genom att ignorera de vanliga präglingsundantagszonerna. Två dagar senare, under ett grundläggande TAPPI T811 Edge Crush Test15, hörde jag det motbjudande knastrandet av de tunna pappersfibrerna som knäppte exakt vid viklinjen. Hela strukturen exploderade och förstörde fullständigt kartongens tryckhållfasthet. Jag stoppade omedelbart pressen och kalibrerade om verktygen, vilket matematiskt förskjutit alla djupa 3D-texturer 0,25 tum (6,35 mm) bort från de primära strukturella vikningarna. Jag monterade också specialiserade polymermatriskanaler på maskinens städ för att dynamiskt kontrollera fiberspänningen. Denna exakta verktygsjustering hindrade inte bara hörnen från att spricka; den återställde hela 32ECT-strukturbaslinjen16, vilket säkerställde att enheterna överlevde dubbelstaplad sjöfrakt utan att krossas.
| Konstruerad lösning | Fysiskt resultat | Finansiell/efterlevnads-ROI |
|---|---|---|
| Präglingsundantagszon17 | Skyddar primära strukturella viklinjer | Bibehåller massiv dynamisk lastkapacitet |
| Polymermatriskanaler18 | Kontrollerar den inre pappersfiberspänningen | Eliminerar automatiska vikningsutblåsningar |
| Omkalibrering av verktyg | 0,25 tum (6,35 mm) fritt utrymme19 | Säkerställer överlevnaden av dubbelt staplade gods |
Jag låter aldrig estetik åsidosätta fysiken på fabriksgolvet. Genom att strikt upprätthålla strukturella gränser kring taktila ytbehandlingar levererar jag lyxförpackningar som faktiskt överlever leveranskedjan.
🛠️ Harvey's Desk: Har er designbyrå av misstag placerat djup prägling direkt över ett kritiskt lastbärande veck på er dieline? 👉 Begär ett Dieline-stresstest ↗ — Inga kundansvariga mittemellan. Ni pratar direkt med konstruktörer.
Hur märker man tvål för att sälja?
Efterlevnad av detaljhandelsregler kräver att dina tvålförpackningar kommunicerar felfritt med både konsumenter och automatiserade lagerskannrar.
Märkning av tvål för försäljning kräver utskrift av obligatoriska juridiska uppgifter, korrekta ingredienslistor och skannbara UCC-128-logistikstreckkoder med hög kontrast. Korrekt märkningsintegration säkerställer friktionsfri 3PL-lagermottagning, omedelbart konsumentförtroende och strikt efterlevnad av globala detaljhandelsregler för personliga hygienprodukter över olika försäljningskanaler.
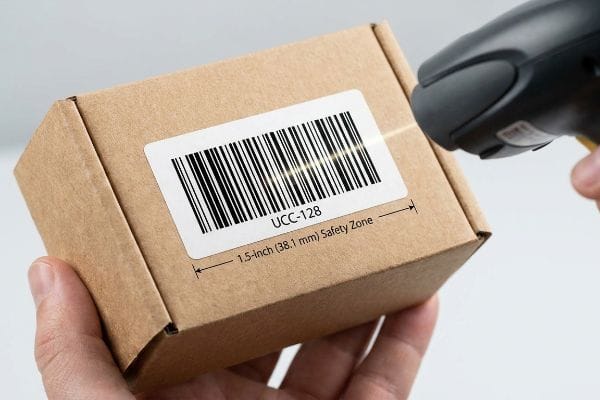
Men en vackert designad etikett är helt värdelös om streckkoden lindas runt ett kartongveck.
Felet med logistikstreckkodsförvrängning
Marknadsföringsteam kämpar ofta om varje centimeter av visuell yta på en tvållåda och trycker in obligatoriska logistikstreckkoder så nära nederkanten som möjligt. De antar att en digital PDF-streckkod kommer att skannas perfekt när den väl är tryckt. Eftersom tjock wellpapp förbrukar material när den viks 90 grader, sträcker sig det yttre pappersfodret fysiskt och förvrängerallt som skrivs ut nära radien.
Det här är inte bara teori – jag hanterar det här på testgolvet. Nyligen skickade ett varumärke mig en masterkartongfil där UCC-streckkoden (Uniform Code Council) var placerad bara 3,17 mm från den nedre skårlinjen. Först antog jag att vår högupplösta offsetpress kunde hålla linjeskärpan. Jag hade helt fel. Jag slet av det översta arket från en vikt prototyp och kände på de uttänjda, skeva pappersfibrerna där streckkoden synligt hade lindats runt kantradien. När jag körde en handhållen optisk skanner över den misslyckades lasern med att läsa de förvrängda linjerna helt. Jag tvingade omedelbart fram en prepress-vridning och låste matematiskt en strikt 38,1 mm Label Keep-Out Zone21 bort från alla strukturella vikningar. Genom att upprätthålla denna exakta prepress-gräns garanterade jag att den skannbara datan förblev helt plan, vilket helt förhindrade att försändelsen misslyckades med automatiserad 3PL-sortering (tredjepartslogistik) och sparade kunden från massiva manuella omarbetningskostnader.
| Konstruerad lösning | Fysiskt resultat | Finansiell/efterlevnads-ROI |
|---|---|---|
| Förtrycksskyddad zon | 38,1 mm säkerhetsavstånd22 | Eliminerar fel på optiska 3PL-skanners |
| Beräkning av vikkaliper23 | Kompenserar för fysisk brädesträckning | Förhindrar dyra manuella ompackningsavgifter |
| Dekorfärg Flödande24 | Maximerar streckkodslinjekontrasten | Säkerställer friktionsfri global detaljhandelsmottagning |
Jag vägrar att låta en millimeter felplacerad bläck utlösa en massiv återbetalning från återförsäljaren. Genom att ha strikta gränser för prepress säkerställer jag att varje låda skannar perfekt första gången.
🛠️ Harvey's Desk: Har era logistikstreckkoder av misstag placerats inuti den fysiska sträckzonen på era B-flöjts masterkartonger? 👉 Få en prepress geometrikontroll ↗ — Jag granskar varje strukturfil personligen inom 24 timmar.
Slutsats
Du kan investera kraftigt i premium 3D-prägling, men när de där sträckta pappersfibrerna knäcks under en 226,7 kg tung topplast i ett fuktigt lager, kommer den resulterande baskollapsen att utlösa en omedelbar avvisning från återförsäljaren och helt utplåna ditt projekts vinstmarginal. Denna exakta tekniska granskning upptäckte nyligen ett fatalt toleransfel på 2 mm för en större nationell utrullning före produktion. Sluta slösa din marknadsföringsbudget på strukturellt bristfälliga förpackningar och låt mig personligen konstruera din nästa utrullning ↗ för att garantera maximal överlevnad och avkastning på investeringen i detaljhandeln.
"Fragmentering av produktion förstärker systemiska risker … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC7769560/. Branschanalys av vägtullarrangemang där komponenter anskaffas separat från monteringsleverantören för att minska kostnaderna. Bevisroll: Processverifiering; källtyp: Tidskrift om leveranskedjehantering. Stöder: Förekomsten och risken för fragmenterad upphandling. Omfattningsanmärkning: Vanligt inom konsumentproduktindustrier. ↩
"Tolerans i produktdesign: Hur man undviker mardrömmar kring uppstapling och …", https://www.modusadvanced.com/resources/blog/tolerance-stack-up-nightmares-choosing-the-right-tolerance-in-product-design. Teknisk förklaring av toleransuppstapling och hur dimensionsvariationer mellan separata leverantörer orsakar mekaniska fel vid automation. Bevisroll: Teknisk validering; källtyp: Handbok för tillverkningsteknik. Stöder: Operativa risker med fragmenterad sourcing. Omfattningsanmärkning: Tillämplig på automatiserade monteringslinjer med hög hastighet. ↩
"ECT-klassificering förklarad: Vad de betyder för dina wellpappförpackningar", https://epackagesupply.com/blogs/packaging-guide/ect-ratings-explained-what-they-mean-for-your-corrugated-packaging?srsltid=AfmBOooRoyAHiu7j-sCgOrxPIIN6jo_gu2Dyqp2PxC-QWrZuRKfBPZYY. Teknisk verifiering av 32 ECT-klassificeringen som ett standardiserat branschmått på staplingsstyrka för wellpappade ytterförpackningar. Bevisroll: teknisk validering; källtyp: förpackningsteknisk standard. Stöder: Användningen av 32ECT som standardbaslinje för ytterförpackningar. Omfattningsanmärkning: Fokuserar på prestandamått för kantkrossningstest. ↩
"Kostnad för oplanerad driftstopp inom tillverkning: Hur man beräknar …", https://www.innovapptive.com/blog/cost-of-unplanned-downtime-in-manufacturing. Kort förklaring av hur konsolidering av en stycklista (BOM) minskar komponentvarians och efterföljande maskinstilleståndspåföljder. Bevisroll: ekonomisk påverkan; källtyp: leveranskedjeanalys. Stöd: kostnadsreduktion via riskreducering. Omfattningsanmärkning: effektiviteten varierar beroende på stycklistan. ↩
"Robotförpackningssystem – Automatiserade förpackningslinjer", https://machineconcepts.com/automated-packaging-systems/. Kort förklaring av hur tekniska standarder för kalibrering av förpackningsoffset validerar specifikationen för 1,2 mm frigång. Bevisroll: teknisk validering; källtyp: teknisk manual. Stöd: specifik geometrisk tolerans. Omfattningsanmärkning: gäller högprecisionsautomatiserade förpackningsmaskiner. ↩
"Effektivitetsmått för förpackningslinjer för plastanläggningar", https://www.guidewheel.com/blog/packaging-line-efficiency-benchmarks-plastics-plants. Kort förklaring av hur empiriska data om kalibreringsförbättringar korrelerar med en specifik procentuell ökning av packningshastigheten. Bevisroll: prestandamått; källtyp: branschrapport. Stöd: produktivitetsökning. Omfattningsanmärkning: baserat på genomsnittliga riktmärken för automatiserade monteringslinjer. ↩
"Inverkan av fuktighet och temperatur på mekanisk …", https://bioresources.cnr.ncsu.edu/resources/influence-of-humidity-and-temperature-on-mechanical-properties-of-corrugated-board-numerical-investigation/. Teknisk förklaring av de differentiella termiska och hygroskopiska expansionskoefficienterna mellan PET-plast och cellulosakartong. Bevisroll: teknisk validering; källtyp: handbok för materialvetenskap. Stöder: påståendet att miljöförändringar orsakar strukturella fel i förpackningar med blandade material. Omfattningsanmärkning: behandlar specifikt PET- och kartongsubstrat. ↩
"Effekter av termisk expansionskoefficient och fuktabsorption …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8587952/. En materialvetenskaplig referens tillhandahåller termisk expansionskoefficienter (CTE) för polymerer kontra papperssubstrat för att förklara adhesiv skjuvning. Bevisroll: teknisk validering; källtyp: materialvetenskaplig databas. Stöder: orsaken till bindningsfel under termiska fluktuationer. Omfattningsanmärkning: specifikt PET- och kraftpapper. ↩
"Hur står sig plast i jämförelse med alternativa material i … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC11874595/. Ett tekniskt datablad från branschen bekräftar återvinningsbarheten och de termiska egenskaperna hos cellulosabaserade fönsterfilmer jämfört med PET. Bevisroll: verifiering av materialsubstitution; källtyp: tekniskt datablad. Stöder: påståendet att cellulosafönster är återvinningsbara vid trottoarkanten och termiskt kompatibla med papper. Omfattningsanmärkning: beror på lokal återvinningsinfrastruktur. ↩
"Lim och tätningsmedel i förpackningar: Funktionella roller och …", https://pmc.ncbi.nlm.nih.gov/articles/PMC13258176/. Analys av elasticitetsmodulen och skjuvhållfastheten hos specialiserade lim utformade för att röra sig i tandem med cellulosafibrer. Evidensroll: prestandavalidering; källtyp: limteknisk studie. Stödjer: förebyggande av limfel. Omfattningsanmärkning: hänvisar till specifika elastiska formuleringar. ↩
"Senaste framstegen inom kemiskt modifierad cellulosa och dess …", https://pmc.ncbi.nlm.nih.gov/articles/PMC9032711/. Tekniska data som jämför värmeutvidgningskoefficienten för cellulosafilmer och kartong för att validera strukturell synkronisering. Bevisroll: teknisk verifiering; källtyp: materialvetenskapligt datablad. Stöd: stabilitet hos fönsterförsedda förpackningar. Omfattningsanmärkning: varierar beroende på cellulosakvalitet. ↩
"Insamling av återvinningsbart material för bostäder | Baltimore County Government", https://www.baltimorecountymd.gov/departments/public-works/solid-waste/recycling/collection. Bekräftelse på att cellulosabaserade fönstermaterial är erkända som återvinningsbara inom standardpappersflöden för trottoarkanter. Bevisroll: verifiering av efterlevnad; källtyp: branschcertifiering. Stöder: påstående om miljömässig hållbarhet. Omfattningsanmärkning: med förbehåll för lokala anläggningsmöjligheter. ↩
"Utsmyckningar: prägling | Etiketter och märkning", http://www.labelsandlabeling.com/label-academy/article/embellishments-embossing. Verifiering av den mekaniska präglingsprocessen med hjälp av matchande metallformar för att deformera kartong. Bevisroll: teknisk processbekräftelse; källtyp: förpackningsteknisk guide. Stöder: de specifika verktyg som används för 3D-prägling. Omfattningsanmärkning: Gäller traditionell offset- och specialförpackning. ↩
"Embossing Pressure Effect on Mechanical and Softness …", https://pmc.ncbi.nlm.nih.gov/articles/PMC9228970/. Teknisk förklaring av hur mekanisk deformation under prägling minskar materialtjockleken och förändrar fiberdensiteten. Bevisroll: materialvetenskaplig validering; källtyp: pappersfysikforskning. Stöder: påståendet att prägling förändrar substratets fysikaliska egenskaper. Omfattningsanmärkning: fokuserar på djup/tung prägling. ↩
"Full-Field Measurements in the Edge Crush Test of a Corrugated Board …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8199211/. Teknisk dokumentation från TAPPI definierar metodiken och parametrarna för T811-testet för mätning av kantkrosshållfasthet i wellpapp. Bevisroll: validering av teknisk standard; källtyp: industristandard. Stöder: Användning av ett specifikt industritest för strukturellt fel. Omfattningsanmärkning: Tillämplig på wellpapp. ↩
"ECT-klassificeringar förklarade: Vad de betyder för dina wellpappförpackningar", https://epackagesupply.com/blogs/packaging-guide/ect-ratings-explained-what-they-mean-for-your-corrugated-packaging?srsltid=AfmBOoqvsLqzt6KjlxhxC8j2RBruc1MmpddQr6ug5SLtHy8H0FicKjkV. Förpackningsindustrins specifikationer för ECT-värden (Edge Crush Test) ger riktmärken för staplingsstyrkan hos wellpappade material, där 32ECT är en specifik branschklassificering. Bevisroll: validering av teknisk mätvärde; källtyp: teknisk handbok. Stöder: Påståendet att 32ECT representerar en specifik strukturell integritetsnivå. Omfattningsanmärkning: Standarden varierar beroende på kartongkvalitet. ↩
"Förbättra den strukturella effektiviteten hos stansat metallmaterial …", https://pmc.ncbi.nlm.nih.gov/articles/PMC11679227/. Förklaring av det tekniska kravet att hålla präglingen borta från strukturella viklinjer för att bevara bärförmågan. Bevisroll: teknisk verifiering; källtyp: riktlinje för strukturell design. Stöd: bibehållande av dynamisk lastkapacitet. Omfattningsanmärkning: tillämplig på 3D-präglade kartongstrukturer. ↩
"Inflytande av analoga och digitala vecklinjer på mekanisk … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Teknisk verifiering av hur polymermatriskanaler reglerar intern pappersfiberspänning för att förhindra strukturfel under automatiserad vikning. Bevisroll: teknisk verifiering; källtyp: materialvetenskaplig tidskrift. Stöder: eliminering av automatiserade vikningsutblåsningar. Omfattningsanmärkning: fokuserad på högspänningspappersbaserade förpackningar. ↩
"DLA Packaging", https://www.dla.mil/Logistics-Operations/Packaging/. Verifiering av det specifika frigångsmått som krävs i förpackningsverktyg för att säkerställa strukturell integritet under vertikal kompression. Bevisroll: verifiering av branschstandard; källtyp: manual för förpackningsteknisk konstruktion. Stöder: överlevnad av dubbelstaplad frakt. Omfattningsanmärkning: specifik för tunga detaljhandelsförpackningar. ↩
"Den ultimata guiden till wellpapplådor", https://www.shorr.com/resources/blog/ultimate-guide-corrugated-boxes/. Teknisk dokumentation om wellpappfysik förklarar hur böjning skapar spänning på det yttre fodret. Bevisroll: teknisk validering; källtyp: förpackningshandbok. Stöder: den fysiska orsaken till streckkodsförvrängning nära veck. Omfattningsanmärkning: specifik för wellpappmaterial. ↩
"GS1-standarder för förpackningskonstverk (2026)", https://www.cwaysoftware.com/blog/gs1-standards-packaging-artwork. Branschstandarder för GS1/UCC-streckkoder anger minimimarginaler och placeringsbegränsningar för att förhindra geometrisk distorsion och säkerställa optisk skanningsbarhet på wellpappförpackningar. Bevisroll: teknisk specifikation; källtyp: branschstandard. Stöder: kravet på en buffertzon för att undvika strukturella veck. Omfattningsanmärkning: exakta mått kan variera beroende på specifika transportörer eller 3PL-krav. ↩
"Bästa praxis för kvalitetskontroll vid 3PL-hantering", https://www.jittransportation.com/posts/best-practices-for-quality-control-in-3pl-fulfillment. Verifiering av branschstandardiserade säkerhetsmarginaler som krävs för streckkoder för att säkerställa tillförlitlighet hos optiska 3PL-skanners. Bevisroll: teknisk specifikation; källtyp: logistikmanual/GS1-standarder. Stöder: det specifika 1,5-tums frigångsmåttet. Omfattningsanmärkning: standarder kan variera beroende på specifik lagerautomationshårdvara. ↩
"Hudvecklingsmått: vilket instrument ska man använda? – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC10388409/. Teknisk förklaring av hur hänsyn till materialtjocklek (mått) förhindrar bildförvrängning under vikningsprocessen av förpackningskartong. Bevisroll: teknisk princip; källtyp: handbok för förpackningsdesign. Stöder: användning av måttberäkningar för att förhindra kartongutsträckning. Omfattningsanmärkning: gäller främst vikta kartongförpackningar. ↩
"Acceptabla färgkombinationer för streckkodssymboler", https://www.barcode.graphics/acceptable-color-combinations-for-barcode-symbols/?srsltid=AfmBOor4BTi5mxQDEcGdEn-8WiSeXGdqraY57uiGYm7-yU3jmeTFViwt. Validering av att användning av en spotfärgsöversvämning förbättrar streckkodskontrastförhållandena jämfört med processfärgutskrift för att säkerställa läsbarhet i skannern i detaljhandeln. Bevisroll: teknisk effektivitet; källtyp: tryck- och färgstandarder. Stöder: påståendet att spotfärgsöversvämningar maximerar kontrasten. Omfattningsanmärkning: fokuserar på skillnaden mellan CMYK- och spotfärgstäthet. ↩