Att lansera snabbt samtidigt som logistikkostnaderna hålls nere är avgörande, men att ha förhastat ytterförpackningar leder till katastrofala transportskador. Att designa den perfekta fraktcontainern kräver mer än standardmått.
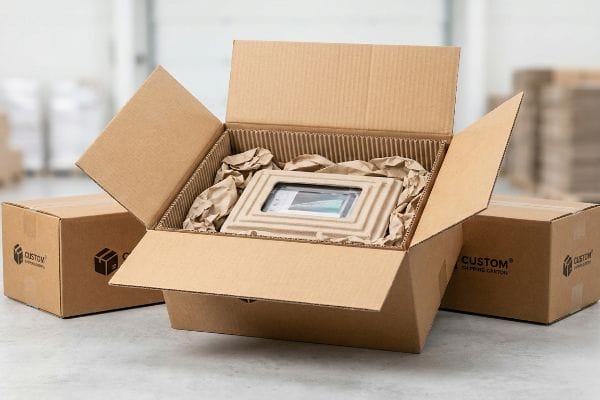
Att skapa specialdesignade fraktlådor kräver exakt wellpappteknik skräddarsydd för just din nyttolast. En korrekt strukturerad huvudkartong använder räfflad kartong för att absorbera kinetiska transportstötar. Detta säkerställer friktionsfri lagersortering samtidigt som det skyddar interna varor från allvarliga miljö- och mekaniska faror.
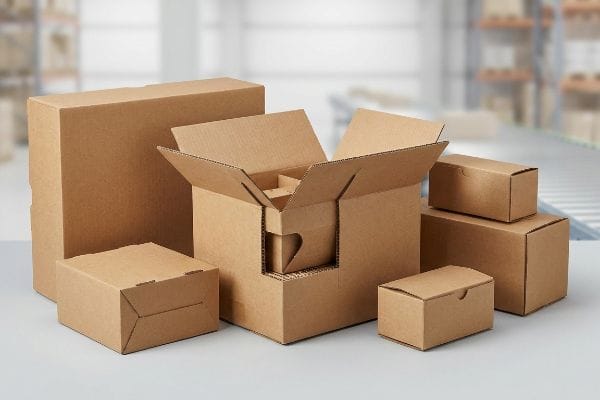
Att förlita sig på automatiserade online-generatorer för att skapa en snabb mall för boxar ignorerar dock den brutala fysiken i globala leveranskedjor. Sluta gissa på dimensioner innan din nästa stora utrullning kraschar.
Skapa anpassade fraktlådor snabbt och enkelt
Att klicka på en knapp för att generera en standardfraktkartong känns effektivt, men teoretiska mätningar överlever sällan de våldsamma topplasterna av dubbelstaplad kommersiell sjöfrakt.
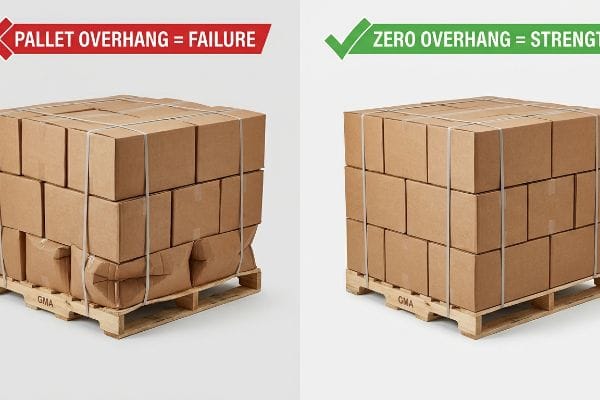
Att anpassa snabbtransportlådor kräver att man beräknar exakta böjningsmått och materialkaliper för friktionsfri montering. Högpresterande masterkartonger är strikt anpassade till standardiserade pallgeometrier, vilket eliminerar överhäng i omkretsen för att bibehålla hörnkompressionshållfastheten och förhindra katastrofal buckling i bottenskiktet under kommersiell transport.
Men det räcker inte att kunna teorin när de automatiserade maskinerna börjar köras på fabriksgolvet. Att generera en snabb diesellinje skapar ofta en osynlig tickande tidsbomb för ditt logistikteam.
Varför krympbara lådgeneratorer misslyckas på fabriksgolvet
Även erfarna konstruktörer förbiser ofta denna blinda fläck genom att lita på grundläggande CAD-plugins (datorstödd design) online för att omedelbart generera sina yttre transportörer, och prioritera snabbhet i förväg framför fysik i leveranskedjan nedströms. Inköpsteam mäter vanligtvis utsidan av sina förfyllda detaljhandelsförpackningar, matar in de exakta 1:1-innermåtten direkt i en webbaserad mall och godkänner omedelbart den resulterande huvudkartongens dieline. De antar felaktigt att en tät, plan passform ger maximalt transportskydd, minimerar dödluft och avsevärt minskar den totala fraktvolymen. I sin brådska att slutföra kampanjen förlitar de sig starkt på ASTM-certifieringar (American Society for Testing and Materials) som strikt utvärderar platta, omonterade råa kartonger i statiska laboratoriemiljöer1. Eftersom den teoretiska ECT-klassificeringen (Edge Crush Test) för en jungfrulig kartong ser stark ut på pappret antar varumärken att den anpassade lådan naturligt kommer att överleva den globala leveranskedjan och ignorerar helt den kinetiska verkligheten av hur en 3D-struktur beter sig när den pressas på en tät trätransportplattform och utsätts för den långvariga 85 % relativa fuktigheten vid en korsning över Stilla havet2.
År 2022 bad jag min chefsförpackningsingenjör, Mark, att granska en kunds "snabba och enkla" transportördesign som misslyckades dramatiskt under 3PL-sorteringsoperationer (tredjepartslogistik). Kunden hade aggressivt maximerat sitt kartongavtryck till exakt 24,37 tum (619,0 mm), i antagandet att den perfekt skulle dela en standard 48×40 tum (1219×1016 mm) GMA (Grocery Manufacturers Association) träpall. När jag gick längs monteringslinjen under den inledande testfasen kunde jag höra det höga, slipande skrapljudet av råa wellpappfibrer som slets sönder när våra medpackare kämpade för att klämma fast de primära brickorna i dessa matematiskt "perfekta" transportörer. Men den största boven var inte bara kapslad friktion; det var ett kraftigt pallöverhäng. Eftersom de anpassade kartonghörnen hängde utanför det grova trädäcket med bara en bråkdel av en tum, bar dessa hörn ingen strukturell belastning. En masterkartong får upp till 60 % av sin vertikala BCT-styrka (Box Compression Test)3 strikt från sin vertikala hörnjustering. Under den tunga toppvikten av dubbelstaplad sjöfrakt böjde sig det ostödda bottenskiktet synbart utåt och bucklade sig. Dessutom grävde de automatiserade PET-banden (polyetentereftalat) som användes för att säkra lasten våldsamt in i de ostödda räfflorna, vilket bröt den korrugerade matrisen och utlöste en kaskadformad strukturell kollaps över hela pallen. Vi genomförde en omedelbar strukturell omdesign med hjälp av parametrisk modellering. Vi krympte matematiskt det maximalt tillåtna kartongavtrycket med exakt 12,7 mm innanför pallens omkrets för att strikt upprätthålla en avgränsningsruta med noll överhäng, samtidigt som vi injicerade en förskjutningstolerans på 6,35 mm i det inre hålrummet. Denna exakta geometriska korrigering återställde den kritiska hörnbelastningsfördelningen, vilket helt eliminerade krossningen av transporten i bottenskiktet och minskade kundens manuella monteringstid med uppskattningsvis 35 %, vilket i slutändan räddade deras vinstmarginal för kampanjen under fjärde kvartalet.
| Vanligt nybörjarmisstag | Proffsfixen | Fördelar med butiksgolvet |
|---|---|---|
| Använda 1:1 snäva mått för specialtransportörer. | Lägg till en offset-toleransbuffert på minst 0,25 tum (6,35 mm)4. | Eliminerar friktion vid uppackning och förhindrar att butiksbiträden river sönder innerbrickorna. |
| Låt lådor hänga över den standardiserade träpallen. | Krymp kartongens maximala fotavtryck med 12,7 mm. | Återställer 60 % av hörn-BCT-styrkan5, vilket förhindrar att transiterna i bottenvåningen kollapsar. |
| Ignorerar wellpappets fysiska tjocklek. | Tillämpa specifika böjningsmån i strukturella CAD-filer6. | Säkerställer att vikbara spår justeras perfekt, vilket sparar enormt mycket tid för manuell sampackning. |
Sann förpackningshastighet kräver perfekta geometriska toleranser från första början. Jag låter aldrig varumärken stressa fram en bristfällig onlinemall bara för att sänka vinstmarginalerna genom katastrofala pallöverhäng i lagret.
🛠️ Harvey's Desk: Förlorar era nuvarande masterkartonger tyst 60 % av sin tryckhållfasthet på grund av delvis överhängande pallar? 👉 Begär en gratis stycklistarevision ↗ — Jag stresstestar matematiken innan ni slösar budget på massproduktion.
Slutsats
Du kan välja en generisk online-generator för dina ytterkartonger, men när de där okontrollerade hörnen hänger över pallen och katastrofalt bucklas under dubbelstaplad sjöfrakt, utplånar det projektets vinstmarginal helt och utlöser omedelbara avslag hos återförsäljare. Över 500 varumärkeschefer använder min prepress-checklista för att undvika just dessa ödesdigra misstag i tidigt skede. Sluta gissa om logistiska toleranser och låt mig personligen köra dina strukturfiler genom min kostnadsfria Dieline Audit ↗ för att upptäcka farliga dimensionsfel innan massproduktionen börjar.
🛠️ Harvey's Desk: Förlorar era nuvarande masterkartonger tyst 60 % av sin tryckhållfasthet på grund av delvis överhängande pallar? 👉 Begär en gratis stycklistarevision ↗ — Jag stresstestar matematiken innan ni slösar budget på massproduktion.
"Testmetoder för wellpapplådor för att säkerställa bästa kvalitet – AOPACK", https://www.aopackmachine.com/testing-methods-for-corrugated-boxes-to-ensure-best-quality/?srsltid=AfmBOoog-heyDTcoy_Rv6e7CbKiLB0-_dK1rMfjFRiVc7KT5OXFVLpiJ. Verifiering av att standard ASTM-korrugerade tester mäter materialhållfastheten hos plana ark snarare än den strukturella integriteten hos monterade lådor. Bevisroll: teknisk validering; källtyp: industristandard. Stöder: skillnaden mellan råmaterialhållfasthet och 3D-prestanda. Omfattningsanmärkning: specifik för ECT- och Mullen-tester. ↩
"47. Relativ fuktighet över haven", https://www.gfdl.noaa.gov/blog_held/47-relative-humidity-over-the-oceans/. Validering av de karakteristiska relativa fuktighetsnivåerna som förekommer i sjöfraktcontainrar under transit i Stilla havet. Bevisets roll: miljöspecifikation; källtyp: logistikstudie. Stöder: förutsättningen att hög luftfuktighet äventyrar wellpapps hållfasthet. Omfattningsanmärkning: genomsnittliga förhållanden för sjöfrakt. ↩
"Effekt av pallöverhäng på kartongens kompressionsstyrka", https://admin.fibrebox.org/wp-content/uploads/2025/07/Pallet_Overhang_Phase_1.pdf. Tekniska manualer för förpackningsteknik ger data om hur hörnjustering och pallöverhäng försämrar wellpapps vertikala bärförmåga. Bevisroll: teknisk verifiering; källtyp: branschstandard/teknikmanual. Stöder: påståendet att vertikal hörnjustering är den primära drivkraften för strukturell hållfasthet i masterkartonger. Omfattningsanmärkning: Exakta procenttal kan variera beroende på wellpappkvalitet och räfflad profil. ↩
"Anpassade fraktlådor – miljövänliga och i flera storlekar", https://www.ecoenclose.com/shop/custom-shipping-boxes/?srsltid=AfmBOorM_H8iFVdZTirBxzRbB-1ft-f3Q5JdtK0yycCrRNVfIVwjRaTG. Branschstandarder för minsta frigångstoleranser som krävs för att förhindra friktion och produktskador under uppackning. Bevisroll: verifiering av bästa praxis; källtyp: tillverkningsspecifikation. Stöder: rekommenderad offset för anpassade fraktmått. Omfattningsanmärkning: gäller främst detaljhandelsklara wellpappförpackningar. ↩
"Prediktionsmodellering av pallöverhäng vid lådkompression …", https://vtechworks.lib.vt.edu/items/d6fb70fe-bf11-40d2-a44c-3ba7918d06e3. Tekniska förpackningstekniska data som visar hur eliminering av pallöverhäng förhindrar strukturella fel och återställer BCT-hållfasthet (Box Compression Test). Bevisroll: teknisk validering; källtyp: teknisk handbok. Stöder: korrelationen mellan kartongens fotavtryck och bärförmåga. Omfattningsanmärkning: procentandelen kan variera beroende på typ av korrugerad ränna. ↩
"Analytisk bestämning av böjstyvheten hos en fem...", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Tekniska riktlinjer för redovisning av wellpapptjocklek (kaliper) för att säkerställa vikningsnoggrannhet i CAD-programvara. Bevisroll: processvalidering; källtyp: teknisk manual. Stöder: kravet på böjningsmånader för att uppnå korrekt spåruppriktning. Omfattningsanmärkning: varierar beroende på kartongkvalitet och rännstorlek. ↩