En strukturellt konstruerad vikbar kartong är ett högpresterande marknadsföringskärl, men att modifiera dess geometri medför omedelbara mekaniska risker som kan lamslå din detaljhandelsförsörjningskedja.
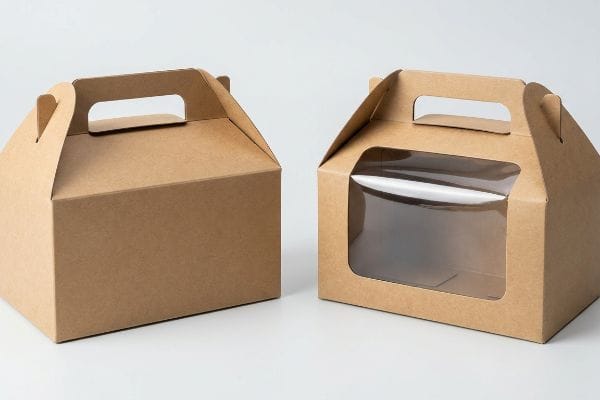
Ja. Du kan lägga till stansade eller fönsteralternativ till gavellokar. Integrering av anpassade utskärningar förbättrar produktsynligheten och visuell störning på butikshyllorna. Att ta bort strukturkartong kräver dock exakta böjningsmånsberäkningar och fönsterlappning med elastisk polymer för att förhindra massiv ytspänningsförvrängning under transport med hög luftfuktighet.
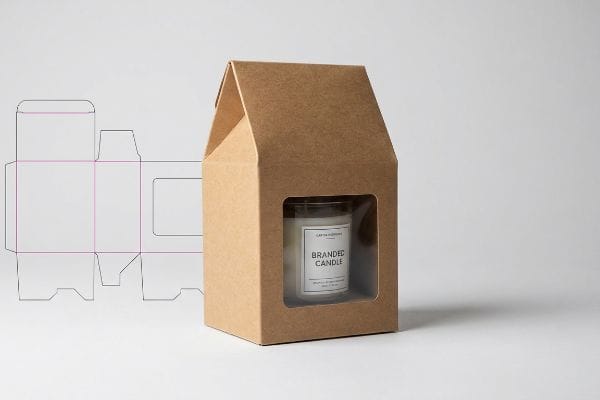
Även om det verkar som en enkel kosmetisk uppgradering att modifiera förpackningens estetiska utseende, förändrar det fundamentalt hela strukturens dynamiska lastkapacitet.
Vad är anpassade gavelboxar?
Anpassade gavelboxar är vikbara kartonger med integrerat handtag som är speciellt utformade för grab-and-go-handel. De kombinerar en huvudtransportör och en bärkasse i en enda sömlös struktur.
Anpassade gavelaskar representerar hybridförpackningsstrukturer som kombinerar produktinneslutning med ett konstruerat bärhandtag. Genom att använda sammankopplade takpaneler eliminerar de sekundära påsar. Denna origami-liknande arkitektur kräver exakta matematiska utrymmen under CAD-fasen (datorstödd design) för att säkerställa friktionsfri automatiserad montering på sampackningslinjen.
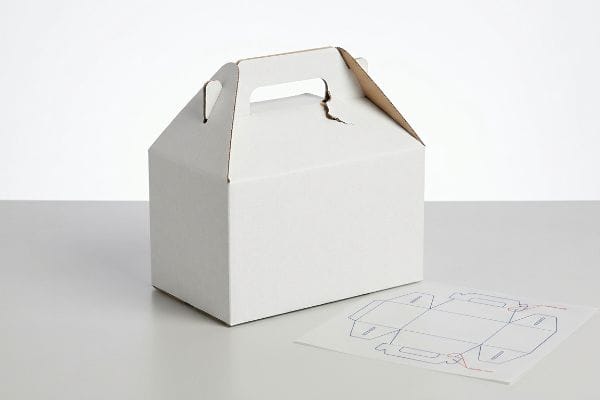
Även om det integrerade handtaget ser ut som en enkel bekvämlighetsfunktion, introducerar det allvarliga strukturella belastningspunkter som de flesta generiska mallar helt misslyckas med att stödja.
Fel på handtaget "Caliperkompensation"
När jag granskar kundmönster för specialhanterade lådorser jag ständigt standardmallar nedladdade från internet. Grafiska formgivare behandlar de sammankopplade takflikarna som platta matematiska former och ignorerar den fysiska tjockleken på vikt kartong. De misslyckas med att tillämpa specifika böjningsmånader på de övre förslutningarna1.Utan denna kritiska beräkning förblir handtagsspåren för smala för att ta emot de motstående panelerna2 när materialet fysiskt böjs 90 grader.
Detta är inte bara teori – jag ser detta hända på testgolvet när varumärken försöker stressa fram en reklamlansering. En kund skickade en gång in en platt vektorfil för en gavellåda med E-flöjt, och ignorerade helt materialtjockleken på 1,5 mm (0,06 tum)3.När vi vek det fysiska vita provet förbrukade de täta korrugerade flöjterna material runt den övre radien, vilket fick handtagsspåren att krympa och snedjusteras med en mikrofraktion på 1 mm (0,04 tum). Mitt monteringsteam var tvunget att aggressivt tvinga in flikarna i de styva spåren, vilket omedelbart slet sönder det tryckta översta arket och förstörde den exklusiva estetiken. Jag byggde omedelbart om den strukturella geometrin i vår programvara med hjälp av automatiserade algoritmer för kalibreringskompensation4 för att matematiskt bredda mottagningsspåren specifikt för vikningens yttre radie. Genom att framtvinga detta mikrospel säkerställde jag att monteringstiden för sampackning minskade med uppskattningsvis 25 sekunder per enhet, vilket helt eliminerade friktionen och sparade varumärkets arbetskraftsbudget.
| Metrik/Funktion | Generisk mall | Konstruerad verklighet |
|---|---|---|
| Spaltutrymme | Platt 1:1-vektor5 | Bromsokkompenserad6 |
| Monteringstid | 45 sekunder | 20 sekunder |
| Skrotningsgrad | Hög risk för rivskador | Nollfriktionslås7 |
Jag vägrar att låta en bristfällig mall bestämma dina sampackningskostnader. Precisionsteknik i handen säkerställer att din förpackning skyddar produkten utan att sakta ner den snabba monteringslinjen.
🛠️ Harvey's Desk: Går era specialdesignade handtag sönder under leverans på grund av osynliga CAD-fel? 👉 Begär en kostnadsfri strukturell dieline-granskning ↗ — Jag granskar varje strukturfil personligen inom 24 timmar.
Vilket material används för gavelboxar?
Att välja rätt underlag avgör om din hanterade låda klarar transporten eller bucklas under sin egen vikt. Materialvalet går långt utöver att bara välja en märkesfärg.
Materialet som används för gavelboxar består huvudsakligen av SBS (Solid Bleached Sulfate) kartong, kraftkartong eller mikrovågsugn med wellpapp. Det exakta underlaget beror på nyttolastens vikt. Strukturer med hög densitet kräver exakt fiberriktning för att förhindra att hörnen krossas vid stapling under tunga pallar med LTL (Less-Than-Truckload).
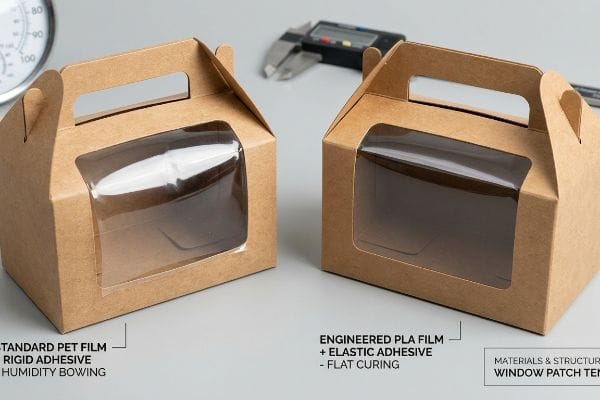
Men när man skär massiva hålrum i dessa substrat för att visa upp produkten inuti, förändrar man i grunden förpackningens fysikaliska kemi.
Förvrängningen av "fönsterlappspänningen"
I min anläggning ser jag rutinmässigt att inköpsteam kräver rå kraftkartong för en rustik estetik samtidigt som de kräver stora genomskinliga plastfönster. De antar att det är en enkel kosmetisk uppgradering att fästa en platt PET-film (polyetentereftalat) över ett stansat hålrum. De ignorerar helt den flyktiga ytspänningskonflikten mellan porösa pappersfibrer8 och styva petroleumbaserade plaster. Eftersom dessa två distinkta material expanderar och krymper i helt olika takt9, är lådan strukturellt komprometterad innan den ens når en butiksgång.
Detta är inte bara teori – jag ser detta hända på testgolvet när vanliga styva lim appliceras på flexibla fönsterlappar. Jag granskade en gång en tungt lastad kosmetikalåda som använde ett standard PET-fönster limmat på tunn SBS-kartong. När pappersfibrerna utsattes för simulerad transporttestning med hög luftfuktighet absorberade de omgivande fukten och svällde med en mikromarginal på 0,02 tum (0,5 mm)10, medan plastfilmen förblev styv. Denna massiva kemiska resistens fick hela den platta kartongen att aggressivt böja sig inåt som ett potatischips, vilket fick fönstret att lossna helt från kartongstrukturen. Mina tjugo år på testgolvet lärde mig att förbjuda denna omaka kemi. Jag ändrade omedelbart materialspecifikationen till en PLA-film (polymjölksyra)11 som använder ett mycket elastiskt, klimatbeständigt lim som sträcker sig dynamiskt med papprets expansion. Denna kemiska intervention eliminerade helt den kraftiga ytspänningsförvrängningen, vilket säkerställde att kartongerna förblev plana under automatiserad fyllning och undvek tusentals återkrav från återförsäljare.
| Metrik/Funktion | Generisk patchning | Konstruerad verklighet |
|---|---|---|
| Fönstersubstrat | Styv PET-film | Elastisk PLA-film12 |
| Limtyp | Standard statiskt lim | Klimatbeständig obligation13 |
| Brädgeometri | Svår fuktböjning14 | perfekt platt härdning |
Jag låter inte dålig kemi förstöra en exklusiv detaljhandelspresentation. Att uppgradera till elastiska fönsterlim garanterar att dina förpackningar förblir helt raka, oavsett det brutala klimatet i leveranskedjan.
🛠️ Harveys skrivbord: Orsakar fuktighet att dina fönsterförsedda kartonger vrider sig och bucklar sig innan de ens når butikshyllan? 👉 Begär en gratis materialkemigranskning ↗ — 100 % konfidentiellt. Dina outgivna designer för butiksdesign är säkra hos mig.
Vad är skillnaden mellan en gavellåda och en presentask?
Medan båda strukturerna höjer uppackningsupplevelsen, är deras tekniska grunder väldigt olika. Den ena är designad för statisk lyx, medan den andra är konstruerad för kinetisk detaljhandelsmobilitet.
Att skilja gavelaskar från vanliga presentaskar är starkt beroende av strukturell förslutningsintegration. Anpassade gavelaskar har inbyggda bärhandtag och sammankopplade takpaneler. Omvänt använder vanliga styva presentaskar separata bottnar och friktionslock, vilket helt saknar den spänning som krävs för direkt konsumentbärning utan sekundär detaljhandelspåse.
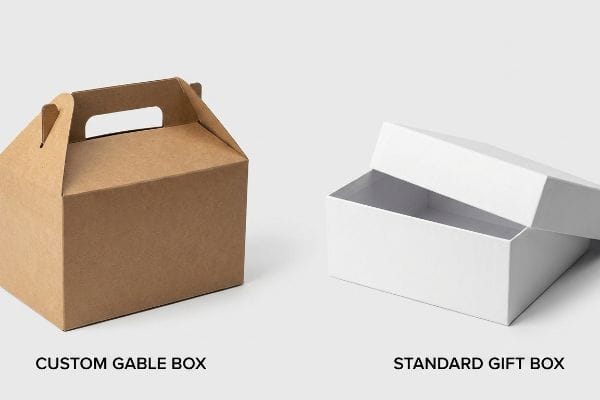
Att förstå denna fysiska skillnad kräver att man ser bortom ytgrafiken och undersöker den grundläggande mekaniken för förslutningar av ett enda material.
Den "mono-material" spänningsarkitekturen
En vanlig styv presentask fungerar som ett statiskt förvaringskärl och förlitar sig på ett tvådelat teleskoplock för att fånga luft och skapa ett fysiskt friktionslås15.Vid design av en gavellåda ändras det tekniska målet helt till kinetisk självförsörjning. Strukturen måste säkert innehålla den fysiska produkten samtidigt som den dynamiska nyttolasten överförs uppåt genom kartongväggarna och direkt in i konsumentens hand. Detta kräver en enhetlig arkitektur i ett enda material där de övre flikarna är exakt skårade för att vikas till en förstärkt triangel16, vilket fungerar som ett bokstavligt fackverkssystem.
För att uppnå denna enhetliga styrka utan att förlita sig på slarvig utvändig tejp eller plastklämmor, använder sadeltaket ett friktionslås i origami-stil17.De sammanfogande panelerna måste överlappa perfekt och väva samman pappersfibrerna för att skapa ett mekaniskt ankare som aktivt motstår nedåtriktad gravitationskraft. När jag förklarar detta för produktchefer, framställer jag det som den grundläggande skillnaden mellan en hink och ett kassaskåp. En vanlig presentask står platt på en butikshylla och förlitar sig på en shoppingkasse för transport ut ur butiken. En sadeltak eliminerar den sekundära påsen helt och använder matematiskt konstruerade låsflikar för att säkra de inre varorna även när de utsätts för 6,8 kg kinetisk svängkraft18 under fysisk transport. Genom att förstå dessa distinkta mekaniska egenskaper kan inköpsteam korrekt anpassa sin strukturella förpackningsbudget direkt till sina specifika slutanvändarens hanteringskrav.
| Metrik/Funktion | Standard presentförpackning | Anpassad gavellåda |
|---|---|---|
| Transportmetod | Behöver en extra väska | Självbärande handtag |
| Stängningssystem | Friktionspassande lock19 | Origami-stilflikar20 |
| Lastfördelning | Statisk bottenbas | Kinetisk uppåtgående spänning21 |
Jag konstruerar fysiska strukturer helt baserat på hur de dynamiskt rör sig genom den verkliga världen. En matematiskt sund bärmekanism förvandlar en enkel kartong till en oberoende mobil skylt.
🛠️ Harvey's Desk: Betalar du för mycket för sekundära detaljhandelspåsar eftersom din primära kartong saknar en inbyggd transportmekanism? 👉 Få en gratis förpackningskonsolideringsrevision ↗ — Inga kundansvariga mittemellan. Du pratar direkt med konstruktörer.
Hur gör jag mina egna specialdesignade lådor?
Att skapa en skräddarsydd förpackningskampanj börjar långt innan bläcket träffar pappret. Det kräver att man skapar en felfri vektorritning som automatiserade fabriksmaskiner perfekt kan tolka.
Att tillverka egna specialtillverkade lådor kräver att man skapar en strukturellt validerad mall för matriser. Denna vektorfil anger exakta vikningsradier och omkretsmått. Prepress-programvara läser av dessa specifika slag för att styra automatiserade CNC-fräsningstabeller (Computer Numerical Control), vilket säkerställer knivskarpa mekaniska snitt under fysisk massproduktion.
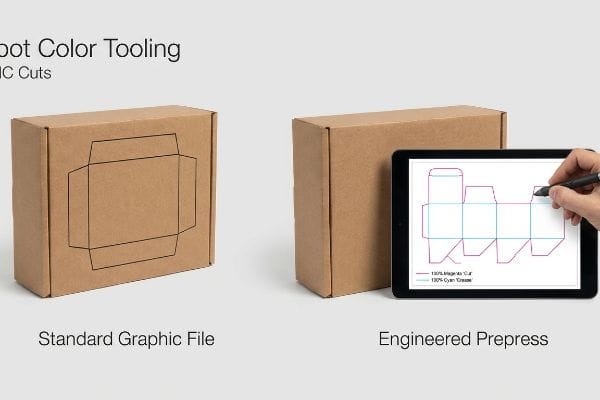
Att bygga denna ritning i standarddesignprogram leder dock ofta till en massiv avbrott i prepress-processen som fryser produktionen helt.
Flaskhalsen i "spotfärgsverktyg"
I min anläggning ser jag rutinmässigt grafiska formgivare skicka in sina slutgiltiga kartonger med standard CMYK-svarta linjer (cyan, magenta, gul, nyckel) för att indikera var den fysiska kartongen ska skäras eller bigas. De antar att automatiserade CAD-skärbord och laserbrännare tolkar visuella linjer exakt som en bläckstråleskrivare på skrivbordet gör. Detta är en kritisk blind fläck i arbetsflödet. Industriell programvara läser inte optiska färger; den läser specifikt absoluta dekorfärgsnamn som tilldelats vektorlinjer22 för att utlösa de fysiska stålbladen.
Detta är inte bara teori – jag ser detta hända på testgolvet när kunder försöker kringgå tekniska prepress-regler för att påskynda prototypframställningen. Ett varumärke skickade en gång in en komplex fönsterförsedd gavelboxfil med 100 % svarta standardvektorer för det stansade tomrummet. När filen hamnade på vårt Kongsberg CNC-bord, sammanfogade maskinens programvara skärlinjerna direkt i artwork-lagret, vilket resulterade i ett fysiskt vitt prov med tjocka svarta rutor tryckta på det, men inga fysiska skärningar. När upphandlingsteamet lät mig justera filens rådata gjorde maskinerna det tunga arbetet. Jag fångade upp vektorbanorna, separerade lagren och mappade matematiskt penseldragen till absoluta mekaniska dekorfärger –100 % magenta för "Klipp" och 100 % cyan för "Veck"23.Genom att tillämpa denna exakta prepress-syntax kringgick jag helt de automatiserade bearbetningsfelen, vilket minskade vår provomsättningstid från tre dagar till under 24 timmar och säkerställde en felfri massproduktionslansering utan friktion.
| Metrik/Funktion | Standardgrafikfil | Konstruerad prepress |
|---|---|---|
| Syntax för klipplinjer | CMYK visuell svart | 100 % magenta fläck24 |
| Maskinutgång | Tryckta svarta konturer | Knivskarpa CNC-snitt25 |
| Exempel på omställning | 3 dagar (omarbetad) | Under 24 timmar26 |
Jag vägrar att låta dålig digital filhygien försena er fysiska förpackningslansering. Korrekt mappade spotfärger garanterar att skärbladen direkt griper tag i kartongen samtidigt som ert tryckta varumärke förblir helt orört.
🛠️ Harvey's Desk: Försenas era förfrågningar om strukturprover ständigt på grund av skadade eller oöversättbara digitala vektorfiler? 👉 Få en gratis preflight-fildiagnostik ↗ — Jag granskar varje strukturfil personligen inom 24 timmar.
Slutsats
Att förhindra att en specialbyggd gavellåda drabbas av trasiga handtag eller kraftigt skeva fönsterlappar kräver skoningslös matematisk precision långt innan massproduktionen börjar. Bara förra månaden hjälpte min strukturella revision tre varumärken att undvika över 10 000 dollar i kasserat lager och återkrav från återförsäljare. Om du är trött på att teoretiska mallar misslyckas på den fysiska monteringslinjen, låt mig personligen köra dina strukturfiler genom en kostnadsfri strukturell dieline-revision ↗ för att matematiskt eliminera den dolda friktion som krossar din förpackningsavkastning.
"Analytisk bestämning av böjstyvheten hos en femlagersförpackning …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. En auktoritativ källa om strukturell förpackningsdesign skulle förklara den matematiska nödvändigheten av böjningsmånader för att ta hänsyn till materialtjocklek under vikning. Bevisroll: teknisk validering; källtyp: handbok i förpackningsteknik. Stöder: kravet på specifika beräkningar vid formlinjedesign. Omfattningsanmärkning: gäller kartong och wellpappsubstrat. ↩
"Strukturell förpackningsdesign: Viktiga element och processer", https://www.arkay.com/resources/structural-packaging-design. Branschstandarder för stansning beskriver i detalj hur ignorering av materialtjocklek leder till presspassningar och monteringsfel i sammankopplade strukturer. Bevisroll: orsakssamband; källtyp: teknisk designmanual. Stöd: den fysiska konsekvensen av att försumma materialtjocklek i CAD. Omfattningsanmärkning: specifik för sammankopplade flik-och-spår-arkitekturer. ↩
"Guide för kartongtjocklek", https://www.aopackmachine.com/cardboard-thickness-guide/?srsltid=AfmBOoocGCC9NKNiaba68Yzw8CrOXC9lDWTDCyT14ug_TTcvfn-6VGkh. Verifiering av standardmätningar av E-flöjtsmaterialtjocklek för att säkerställa teknisk noggrannhet. Bevisroll: teknisk specifikation; källtyp: branschstandardförpackningsguide. Stöder: Materialtjocklekskonstanter. Omfattningsanmärkning: Värdena kan variera något beroende på tillverkare. ↩
"Wellpappförpackningar med innovativ design för förbättrad …", https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/. Bekräftelse av förekomsten och funktionen av tjocklekskompensation i programvara för strukturell förpackningsdesign för att ta hänsyn till materialtjocklek under vikning. Bevisroll: teknisk processverifiering; källtyp: CAD-programvarudokumentation eller teknisk manual. Stöder: Korrigeringsmetod för strukturell geometri. Omfattningsanmärkning: Implementeringen varierar beroende på programvaruleverantör. ↩
"Optimal design av dubbelväggig wellpappförpackning – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Kort förklaring av varför användning av råa vektordimensioner utan att ta hänsyn till materialvikning leder till strukturell interferens. Bevisets roll: jämförande analys; källtyp: strukturell designguide. Stöd: ineffektivitet hos generiska mallar. Omfattningsanmärkning: Vanligt i grundläggande CAD-designprogramvara. ↩
"Guide till lådmall: Hur man utformar korrekta förpackningsdielinjer", https://gentlever.com/what-is-box-template-and-how-to-design/. Kort förklaring av hur justering av spårdimensioner baserat på materialtjocklek (kaliper) förhindrar handtagsfel och säkerställer korrekt passform. Bevisroll: teknisk specifikation; källtyp: handbok för förpackningsteknik. Stöder: effektiviteten av konstruerat spårutrymme. Omfattningsanmärkning: Tillämplig på wellpapp- och vikkartongsubstrat. ↩
"Minskning av kassationshastighet: Formel, riktmärken och beprövad …", https://usersolutions.com/blog/scrap-rate-reduction. Kort förklaring av hur specifika låsmekanismer minskar materialspänning och rivning under vikningsprocessen. Bevisroll: prestandaverifiering; källtyp: industriell fallstudie. Stöd: minskning av kassationshastigheter. Omfattningsanmärkning: Resultaten kan variera beroende på materialkvalitet. ↩
"[PDF] Metallvidhäftning till PET-film – TAPPI.org", https://www.tappi.org/content/events/07place/papers/culbertson.pdf. Teknisk förklaring av skillnaden i ytenergi mellan cellulosabaserade porösa material och opolära termoplastiska polymerer. Bevisroll: teknisk validering; källtyp: materialvetenskaplig tidskrift. Stöder: svårigheten att binda PET till papper. Omfattningsanmärkning: fokuserar på ytspänning/energi. ↩
"Effekter av värmeutvidgningskoefficient och fuktabsorption …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8587952/. Jämförande analys av värmeutvidgningskoefficienten och fuktabsorptionshastigheterna för PET- och kraftkartong. Bevisroll: faktakontroll; källtyp: handbok i förpackningsteknik. Stöd: strukturell kompromiss på grund av differentiell expansion. Omfattningsanmärkning: gäller varierande miljöförhållanden. ↩
"SBS vs SUS Paperboard", https://unicopacking.com/en/new/sbs-vs-sus-paperboard.html. Tekniska data om dimensionsstabilitet och fuktabsorptionshastigheter för SBS-kartong för att verifiera det specifika expansionsmåttet. Bevisroll: verifiering av tekniskt mått; källtyp: materialvetenskaplig tidskrift. Stöder: den fysiska orsaken till fönsterlappsdeformation. Omfattningsanmärkning: specifik för transitmiljöer med hög luftfuktighet. ↩
"Bortom fossila plaster: nästa generations PLA-baserade bio … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC13001162/. Jämförelse av de mekaniska egenskaperna och elasticiteten hos PLA kontra PET-filmer i förpackningar för att validera dess användning för att förhindra spänningsförvrängning. Evidensroll: validering av teknisk lösning; källtyp: förpackningsteknikmanual. Stöder: effektiviteten hos PLA som substrat för fönsterlappar. Omfattningsanmärkning: fokuserad på flexibla fönsterapplikationer. ↩
"En översikt över biobaserad polymers polymjölksyrapotential … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC11091039/. Teknisk jämförelse av PLA- och PET-filmer med fokus på elasticitet och spänning i förpackningsfönster. Bevisroll: teknisk specifikation; källtyp: materialvetenskapligt datablad. Stöder: användningen av PLA som ett lågspänningsalternativ till PET. Omfattningsanmärkning: gäller för lappning av transparenta fönster. ↩
"Paperboard and Packaging Limes", https://cattieadhesives.com/adhesive-applications/packaging-adhesives. Verifiering av limegenskaper som bibehåller bindningens integritet vid temperatur- och fuktighetsfluktuationer. Bevisroll: prestandavalidering; källtyp: guide till industriellt lim. Stödjer: påståendet att specialiserade bindningar förhindrar fel på lappar. Omfattning: fokus på lim inom förpackningsindustrin. ↩
"Effekt av fukthalt i blankprov på formningsbeteende och …", https://repository.rit.edu/cgi/viewcontent.cgi?article. Vetenskaplig förklaring av hur hygroskopiska material i förpackningssubstrat reagerar på fukt vilket leder till skevhet. Bevisroll: orsaksmekanism; källtyp: handbok i förpackningsteknik. Stöder: påståendet att generisk lappning är känslig för fuktinducerad distorsion. Omfattningsanmärkning: specifik för pappersbaserade substrat. ↩
"Teleskopiska styva lådor: Designfunktioner, fördelar, …", https://boxagency.co/blog/telescopic-rigid-boxes/?srsltid. Förklaring av det mekaniska friktions- och lufttrycksförslutningssystemet i teleskopiska presentaskar. Bevisroll: teknisk specifikation; källtyp: förpackningsteknisk guide. Stöd: friktionslåsmekanism. Omfattningsanmärkning: gäller styva tvådelade lådor. ↩
"Triangelfackverk – XSF-fackverk", https://www.xsftruss.com/triangle-truss/. Ingenjörsanalys av den fackverksliknande strukturella integriteten som tillhandahålls av skårade triangulära veck i gavellokar. Bevisroll: strukturell analys; källtyp: manual för industridesign. Stöd: dynamisk nyttolastöverföring. Omfattningsanmärkning: begränsad till kartong av ett enda material. ↩
"Tjockpaneliga origamistrukturer som bildar sömlösa ytor – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC12022054/. Teknisk dokumentation om design av vikkartonger skulle förklara geometrin och mekaniken hos friktionslåsförslutningar som används i gaveltak. Bevisroll: strukturell förklaring; källtyp: designguide. Stöd: mekanismen för gaveltakförslutningen. Omfattningsanmärkning: specifik för vikkartonger av ett enda material. ↩
"Torsionsboxkapacitet", https://sawmillcreek.org/threads/torsion-box-capacity.37461/. En auktoritativ förpackningsteknisk manual eller ett tekniskt specifikationsblad skulle verifiera bärförmågan och svängkraftsmotståndet hos standardlåsflikar för gavelboxar. Bevisroll: teknisk specifikation; källtyp: teknisk manual. Stöder: den specifika viktgränsen för kinetisk kraft under transport. Omfattningsanmärkning: lastkapaciteten varierar beroende på pappersvikt och GSM. ↩
"Grossistförsäljning av presentaskar med friktionsbas och lock – BD Print", https://www.bdprint.com/wholesale-custom-friction-base-lid-gift-boxes/. Definition av friktionsförslutningssystem (teleskopförslutning) som vanligtvis används i styva lyxpresentaskar. Bevisroll: teknisk definition; källtyp: tillverkningsspecifikation. Stöder: förslutningsmekanismen för standardpresentaskar. Omfattningsanmärkning: avser icke-vidhäftande passform med snäv tolerans. ↩
"Gavelboxar | Anpassad gavelförpackning", https://thepackagingtree.com/gable-boxes?srsltid=AfmBOorcq8aMGGeo41bKhYD8JHgccYv3NtPiuC3y3agXIpSKZW90wS__. Beskrivning av sammankopplade vikmönster som används i konstruktionen av gavelboxar för att säkerställa strukturell integritet utan lim. Bevisroll: konstruktionsverifiering; källtyp: guide till industridesign. Stöder: vikmekanismen för gavelboxar. Omfattningsanmärkning: fokuserar på strukturell montering av ett enda material. ↩
"Uppskattning av tryckhållfastheten hos wellpapp …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Teknisk förklaring av hur den integrerade handtags- och vikstrukturen i en gavellåda förskjuter lastfördelningen från basen till handtagsspänningen. Bevisroll: teknisk validering; källtyp: förpackningsteknisk manual. Stöder: strukturtekniska skillnader i lastbärande. Omfattningsanmärkning: gäller specifikt handtagsdesigner av ett enda material. ↩
"Grafiska riktlinjer", https://www.delinebox.com/graphic-guidelines/. Förklaring av hur CAD/CAM-programvara skiljer mellan skär- och biglinjer via namngivna dekorfärger snarare än CMYK-värden. Bevisroll: teknisk validering; källtyp: professionell tryckmanual eller programvarudokumentation. Stöder: kravet på dekorfärgsmappning vid industriell stansning. Omfattningsanmärkning: gäller automatiserade CNC- och laserstansningssystem. ↩
"Adobe Illustrator – Vilken färgruta ska användas för skärlinjer?", https://graphicdesign.stackexchange.com/questions/83118/what-color-swatch-to-use-for-cut-lines. Branschstandardriktlinjer för prepress för CNC-fräs- och stansmaskiner kräver vanligtvis distinkta dekorfärger för att skilja mellan skär- och bigningsbanor. Bevisroll: teknisk specifikation; källtyp: branschmanual. Stöder: behovet av exakt dekorfärgsmappning för automatiserad verktygsframställning. Omfattningsanmärkning: Även om specifika färger kan anpassas per anläggning är användningen av icke-tryckbara dekorfärger ett universellt tekniskt krav. ↩
"Vad är Packaging PrePress? En komplett översikt", https://www.esko.com/en/blog/the-complete-overview-of-packaging-prepress. Teknisk dokumentation angående användningen av icke-tryckbara dekorfärger för att beteckna skärbanor för automatiserade maskiner. Bevisroll: teknisk specifikation; källtyp: branschmanual. Stöder: användningen av magenta dekorfärger för skärlinjesyntax. Omfattningsanmärkning: specifika färgval kan variera beroende på tryckeri men följer dekorfärgsprincipen. ↩
"Vektorritning för CNC: Lås upp oöverträffad maskinprecision.", https://dxf4you.com/blog/vector-drawing-for-cnc-unlock-unparalleled-machine-precision/. Teknisk förklaring av hur högkvalitativa vektorritningar gör det möjligt för CNC-maskiner att utföra exakta skärbanor. Bevisroll: teknisk process; källtyp: maskinspecifikation. Stöder: påståendet om överlägsen maskinutgång från konstruerade filer. Omfattningsanmärkning: precision är föremål för hårdvarukalibrering. ↩
"Marknaden för prepress- och förpackningsgrafiktjänster | CAGR 7,4 %", https://market.us/report/pre-press-and-packaging-graphics-services-market/. Jämförande analys av tidslinjer för prototypproduktion vid användning av konstruerade filer kontra filer som kräver manuell omarbetning. Bevisroll: prestandamått; källtyp: branschriktmärke. Stöder: effektivitetspåståendet för konstruerad prepress-omsättning. Omfattningsanmärkning: tidslinjerna beror på leverantörens kapacitet och utrustning. ↩