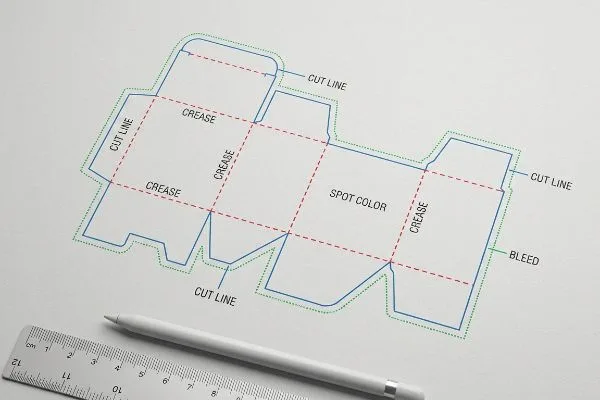
Du lägger ner veckor på att finslipa konstverket, men en enda felplacerad skärlinje kan förstöra hela produktionskörningen, vilket kostar dig tusentals kronor i slöseri med material och orsakar massiva kampanjförseningar.
Att förbereda stanslinjer för prepress kräver exakta 2D-vektorlayouter som kartlägger varje snitt, veck och utfallsgräns. Du måste tilldela dekorfärger till strukturella banor, förlänga konstverket 12,7 mm (0,5 tum) förbi snittlinjerna och verifiera övertrycksinställningarna för att säkerställa sömlös automatiserad stansning utan exponering av rå kartong.
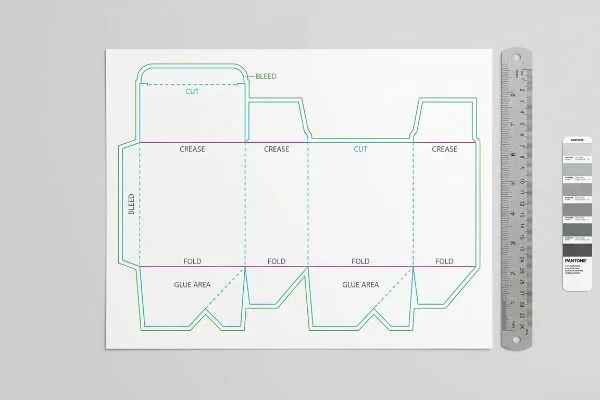
Innan du laddar upp din slutgiltiga grafik till fabriksservern, låt oss gå igenom de mekaniska realiteter som dikterar hur en platt grafikfil fysiskt kan omvandlas till en strukturellt sund butiksdisplay.
Hur sätter man upp en dieline?
Att korrekt upprätta din strukturfil från dag ett förhindrar katastrofala uppriktningsförskjutningar och maskinhaveri vid höghastighetslaminering och skärning.
Att ställa in en dieline innebär att skapa specifika vektorbanor för snitt, veck och perforeringar i ett dedikerat programlager. Konstruktörer måste definiera en utfallsmarginal på 12,7 mm och tilldela mekaniska dekorfärger istället för standard CMYK-svart för att kommunicera direkt med CNC-skärmaskiner.
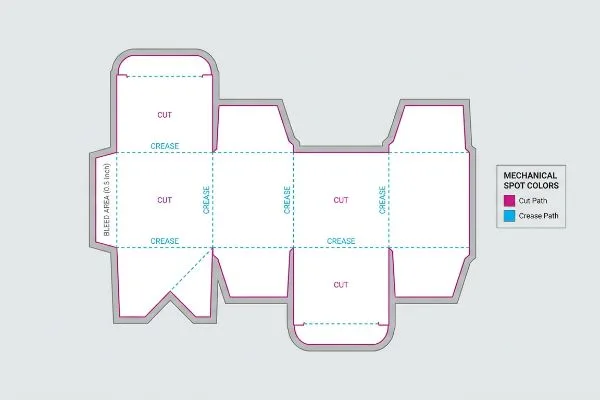
Även erfarna grafiska formgivare missförstår ofta hur man kommunicerar med tunga tillverkningsmaskiner och behandlar mallen bara som en visuell guide.
Den dolda mekaniska spotfärgsregeln
Standardpraxis föreskriver att man skickar en vektorfil med svarta standardlinjer1 som indikerar var lådan ska vikas eller skäras. Varumärkesteamen antar att om linjerna ser tydliga ut på en PDF, kommer fabriksutrustningen automatiskt att veta vad som ska göras när filen bearbetas.
Men här är vad som händer när den filen når min prepress RIP (Raster Image Processor) programvara: automatiserade CAD (Computer-Aided Design) skärbord läser inte visuella linjer; de läser specifika dekorfärgsnamn som tilldelats vektorlinjer2.Jag ser ofta filer där en designer använde vanliga svarta linjer, vilket fick maskinen att sammanfoga skärlinjerna direkt i konstlagret. Resultatet är en tryckt ruta med synliga svarta konturer men inga fysiska skärningar, vilket tvingar fram ett helt stopp på produktionsgolvet. Genom att mappa specifika mekaniska dekorfärger (som 100 % magenta för "Skärning" och 100 % cyan för "Veckning") säkerställer jag att CNC-bladen (Computer Numerical Control) fysiskt engagerar 32ECT-kortet samtidigt som den tryckta grafiken hålls orörlig. Detta förhindrar att det högljudda, malande hackandet från CAD-bordet stannar, vilket sparar timmar av prepress-friktion och undviker kostsamma omtryck.
| Vanligt nybörjarmisstag | Proffsfixen | Fördelar med butiksgolvet |
|---|---|---|
| Använda svarta CMYK-linjer | Kartans exakta dekorfärger (magenta/cyan)3 | Rent konstverk utan tryckta konturer |
| Förutsatt standard 3 mm utfall | Utöka utfallsmängden till 12,7 mm4 | Döljer råa kartongkanter |
| Sammanfogning av strukturella lager | Behåll matrisbanorna på ett låst översta lager5 | Förhindrar maskinskärningsfel |
Jag avvisar filer som blandar strukturell matematik med grafiska lager. Att låsa dina vektorer till specifika dekorfärger garanterar att mina blad skär kartongen, inte din varumärkeslogotyp.
🛠️ Harveys skrivbord: Är du osäker på om ditt konstverk ligger säkert innanför utfallslinjen? 👉 Låt mig kontrollera din fil ↗ — Direktåtkomst till mitt skrivbord. Noll automatiserad säljspam, jag lovar.
Vad är en dieline i tryckning?
En platt ritning ser perfekt ut på en datorskärm, men wellpapp finns i tre fysiska dimensioner som kräver exakt rumslig ingenjörskonst.
En stanslinje är en platt arkitektonisk ritning som dikterar de exakta fysiska snitten, vikningarna och strukturella flikar i en förpackningsdesign. Den fungerar som huvudmall för grafisk placering samtidigt som den kartlägger de exakta toleranser som behövs för automatiserad stansning och slutmontering i butik.
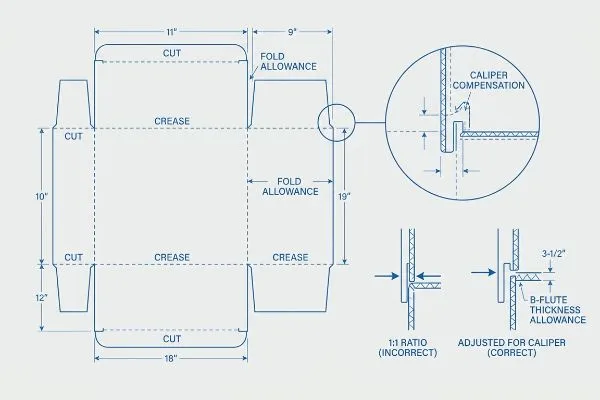
Många marknadsföringsteam ser den här filen som bara en tom duk för grafik och ignorerar den stela fysiken under bläcket.
3D-verkligheten av bromsokkompensation
I vanlig kommersiell tryckning behandlar team strukturella ritningar som statiska 2D-gränser6.De mappar sin grafik exakt till de angivna vikhålen, förutsatt att måtten kommer att justeras perfekt när materialet har formats till en fysisk låda.
Jag vet att du kanske stirrar på din Illustrator-fil och undrar varför en enkel sammankopplande flik inte får plats, eftersom kunder ständigt ritar sina spår med exakt samma bredd som den motstående panelen. De tar inte hänsyn till den fysiska tjockleken på det korrugerade materialet – som en B-flöjtskiva på 3 mm7– vilket tar upp plats när den böjs 90 grader. När jag testar dessa ojusterade filer på fabriksgolvet böjs den resulterande displayen kraftigt, vilket gör att sampackningsmonteringsteamet upplever den grova friktionen av att tjock kartong rivs sönder bara för att tvinga ihop delarna. Genom att bygga om filen i ArtiosCAD med algoritmiska böjningsmånader eliminerar jag detta fysiska motstånd, vilket minskar den manuella monteringstiden med ungefär 30 % per enhet8 och säkerställer att displayen sitter perfekt rätvinklig under tunga belastningar i fuktiga lager i Florida.
| Vanligt nybörjarmisstag | Proffsfixen | Fördelar med butiksgolvet |
|---|---|---|
| 1:1 förhållande mellan flik och spår | Lägg till specifika vikböjningsmån9 | Friktionsfri montering utan rivskador |
| Ignorerar materialtjocklek | Förberäkna B-flöjts/E-flöjts bromsok10 | Perfekt raka, icke-böjda väggar |
| Designa enbart i 2D | Rendera först en 3D-strukturmodell | Verifierar bärande geometri11 |
Jag ser dagligen vacker konst förstörd av dålig strukturell matematik. Om du inte beräknar vikningsradien kommer din display att bucklas innan den ens kan rymma en produkt.
🛠️ Harveys skrivbord: Är era sammankopplade spår matematiskt justerade för skivans tjocklek? 👉 Läs hela ritningen ↗ — Ladda ner säkert. Min inkorg är öppen om du har frågor senare.
Vilket filformat är att föredra för en dieline-mall?
Att exportera din struktur i fel format tar bort viktig vektordata, vilket gör filen helt oanvändbar för automatiserad tillverkningsutrustning.
Det föredragna filformatet för en dieline-mall är en vektorbaserad Adobe Illustrator (.ai) eller en högupplöst, lagerförd PDF-fil. Dessa vektorformat behåller de skarpa matematiska banorna som krävs av CNC-skärmaskiner och prepress-programvara, till skillnad från rastrerade bildformat som JPEG eller PNG.
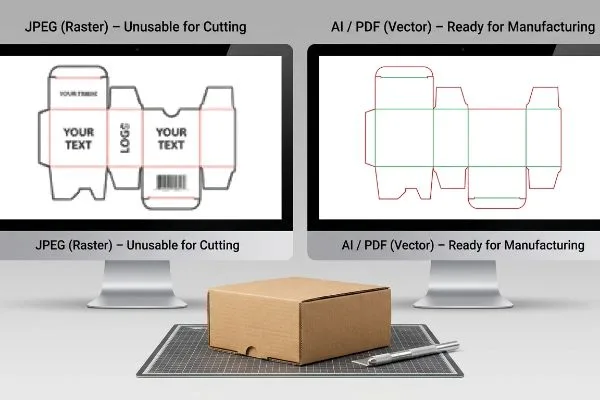
Att tillhandahålla rätt filtyp är det enda sättet att skydda din strukturella integritet från att skrivas över av pixeldata.
Faran med rastrerade webbdesignverktyg
För att spara på omkostnader försöker nya varumärken ofta att utforma sina förpackningsstrukturer med populära webbaserade grafiska verktyg. De antar att vilket filformat som helst som visar deras logotyp tydligt på skärmen räcker för att fabriken ska kunna skriva ut och skära.
Tänk dig det som att försöka bygga ett hus med hjälp av ett fotografi av en ritning istället för den faktiska arkitekturfilen. Jag får ständigt tillplattade PNG-filer eller webb-exporterade filer där de kritiska sammankopplade flikarna har konverterats till osammanhängande, ojämna pixlar. När min skärmaskin försöker följa dessa rastrerade kanter hackar bladet, vilket förstör den jämna strukturella matematiken som behövs för en dynamisk lastkapacitet på 1 133 kg12.För att åtgärda detta utfärdar jag en förkonstruerad vektor-PDF genererad från ArtiosCAD13; du låser detta strukturella lager säkert längst ner på din arbetsyta och applicerar endast ytgrafik ovanpå. Detta strikta vektorprotokoll garanterar att din komplexa teknik inte förstörs av slarvig pixelmanipulation, med det rigida, visuella "snäppet" av en låst vektorbana som förhindrar massiva stabilitetsfel under transport.
| Vanligt nybörjarmisstag | Proffsfixen | Fördelar med butiksgolvet |
|---|---|---|
| Exportera som förenklad JPEG | Använd nativ vektor AI eller PDF14 | Kristallklar text och logotyper |
| Designa i rasterwebbverktyg | Importera låsta strukturella PDF-filer | Bibehåller dynamisk lastkapacitet15 |
| Osammanfogade bansegment | Använd automatiserade makron för "Join Paths" | Smidiga, kontinuerliga maskinsnitt16 |
Jag skickar aldrig pixelerade layouter till mina skärbord. Att tillhandahålla en äkta vektor-PDF är den absoluta grunden för en lyckad produktionskörning.
🛠️ Harveys skrivbord: Har du svårt att separera dina konstverkslager från dina strukturella banor? 👉 Begär en vektormall ↗ — Inga formulär som utlöser oändliga säljsamtal. Bara rent värde.
Hur ställer man in dielines för övertryck?
Om du inte konfigurerar dina färgattribut korrekt kommer delar av ditt konstverk bokstavligen att raderas under den slutliga offsettryckprocessen.
Att ställa in övertryck på snittlinjer innebär att välja de strukturella linjebanorna i din designprogramvara och aktivera attributet "Övertryckslinje". Denna viktiga förtrycksfunktion tvingar de visuella skärlinjerna att skrivas ut transparent över bakgrundsbilden, vilket förhindrar att RIP-programvaran slår ut vita mellanrum under.
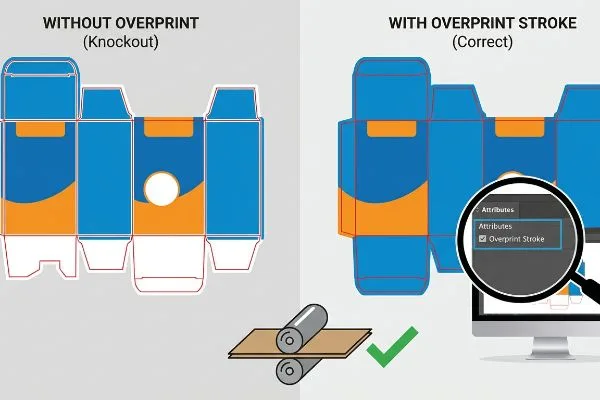
Men det räcker inte att kunna teorin när maskinerna börjar gå i höga hastigheter på fabriksgolvet.
Varför standardfärginställningar misslyckas på fabriksgolvet
Många marknadsföringsteam antar att det räcker med att lägga en strukturmall över deras grafiklager för att klara inspektionen. De exporterar filen och ser strukturlinjerna perfekt överlagrade på sin skärm, och förväntar sig att tryckplåtarna naturligt ignorerar dessa linjer under massproduktion.
Detta är inte bara teori – jag ser detta hända på testgolvet när prepress-filer rippas för plåtar utan att attributet "overprint" uttryckligen är aktiverat. I min anläggning, om rutan "Övertryckslinje" inte är markerad, antar prepress-programvaran att strukturlinjerna är fysiska designelement och "slår automatiskt ut" bakgrundsfärgen under dem17.När jag drar det första arket från den 6-färgade Heidelberg-offsetpressen överskuggas den distinkta kemiska lukten av färskt, vått bläck av det faktum att konstverket är ärrat med permanenta, otryckta vita spöklinjer exakt där snitten och vikningarna ska vara. Jag kräver en strikt preflight-kontroll med PitStop Pro för att automatiskt upptäcka och korrigera banor utan övertryck18 innan plåtarna bränns. Genom att tillämpa denna mikrojustering säkerställer jag att täckningen av solid bläck förblir oavbruten, vilket räddar kunden från ett förödande estetiskt avvisande från detaljhandelsköpare och eliminerar tusentals slöseri med testlinerkartong.
| Vanligt nybörjarmisstag | Proffsfixen | Fördelar med butiksgolvet |
|---|---|---|
| Övertryck inaktiverat | Markera rutan "Övertryckslinje" | Förhindrar vita spöklinjer19 |
| Bädda in linjer i teckningar | Behåll banor på lager som inte skrivs ut20 | Felfri färgåtergivning av varumärket |
| Hoppa över prepress-preflight | Använd automatiserade PitStop Pro-kontroller21 | Undviker kostsamma omtryck av hela batcher |
Jag använder rigorösa prepress-algoritmer för att upptäcka exakt dessa knockout-fel. Att åtgärda ett digitalt attribut tar två sekunder; att åtgärda en förstörd upplaga tar två veckor.
🛠️ Harveys skrivbord: Vet du om dina strukturella banor av misstag slår ut din bakgrundsfärg? 👉 Skicka mig din Dieline-fil ↗ — Jag ska stresstesta matematiken innan du slösar budget på massproduktion.
Slutsats
Du kan välja att ignorera bromsokkompensation och böjningsmånader, men när de alltför trånga spåren gör att ditt 32ECT-kort bucklas under monteringen, saktar den resulterande friktionen ner sampackningslinjen med uppskattningsvis 30 % och utlöser omedelbara avvisningar hos återförsäljare. Över 500 varumärkeschefer använder min prepress-checklista för att undvika just dessa dödliga misstag i tidigt skede. Sluta chansa med automatiserade toleranser vid stansning och låt mig personligen köra dina filer genom min kostnadsfria Dieline Audit ↗ för att upptäcka katastrofala strukturella fel innan produktionen börjar.
"Vektorgrafik för produktförpackningsdesign – VectoSolve", https://vectosolve.com/blog/vector-graphics-packaging-design. [Tekniska förpackningsspecifikationer klargör om vanliga svarta linjer är tillräckliga eller om mekaniska dekorfärger krävs för automatiserade CNC-maskiner]. Bevisroll: teknisk verifiering; källtyp: branschmanual. Stöder: skillnaden mellan visuell design och mekaniska instruktioner. Omfattningsanmärkning: kraven kan variera beroende på utrustningstillverkare. ↩
"Grundläggande CNC-plasmaskärprogramvara (komplett guide)", https://westcottplasma.com/the-basics-cnc-plasma-cutting-software-complete-guide/. [Teknisk dokumentation för CAD-skärprogramvara förklarar hur specifika dekorfärgsnamn används för att utlösa distinkta maskinbanor snarare än visuell rasterdata]. Bevisroll: Teknisk validering; källtyp: Teknisk manual. Stöder: Det mekaniska kravet för dekorfärger i dielines. Omfattningsanmärkning: specifika namngivningskonventioner kan variera beroende på programvaruleverantör. ↩
"CMYK vs. Spotfärger i förpackningstryck", https://meyers.com/meyers-blog/cmyk-vs-spot-colors-in-packaging-printing-what-cpg-brands-need-to-know/. [En branschguide till prepress-standarder skulle verifiera att spotfärger används för att signalera skärbanor till plottern utan att skrivas ut. Bevisroll: teknisk specifikation; källtyp: prepressmanual. Stöder: användning av icke-tryckande spotfärger för dielines. Omfattningsanmärkning: tillämpligt på digital- och offsettryck]. ↩
"Understanding the Importance of Bleed in Packaging Design", https://epacflexibles.com/understanding-the-importance-of-bleed-in-packaging-design/?srsltid=AfmBOory-4P-MFEHOc51P3TR4xmAD8CBaLwFkJsOeckkre_ePvysYDf7. [Tekniska specifikationer för strukturförpackningar skulle bekräfta det erforderliga bleedavståndet för att ta hänsyn till mekanisk förskjutning vid skärning av tungt material. Bevisroll: teknisk metrik; källtyp: handbok för strukturell design. Stöder: specifik bleedmätning för doldning av råa kanter. Omfattningsanmärkning: främst för wellpapp eller kraftig kartong]. ↩
"Undvik kostsamma fel: mastera formlinjer i förpackningsdesign", https://www.cwaysoftware.com/blog/mastering-die-lines-packaging-design. [Maskinmanualer beskriver i detalj hur separering och låsning av strukturskiktet förhindrar oavsiktliga förskjutningar i skärbanan. Bevisroll: arbetsflödesprotokoll; källtyp: hårdvarumanual. Stöder: lagerorganisation för maskinnoggrannhet. Omfattningsanmärkning: fokuserad på automatiserade skärsystem]. ↩
"Komplett guide till dielines inom anpassad förpackning och tryckning", https://gentlever.com/dielines-for-custom-packaging-and-printing/. [Branschdokumentation om förpackningsteknik förklarar det konventionella förlitandet på 2D-dielines som den primära arkitektoniska ritning för grafisk mappning]. Bevisroll: branschstandard; källtyp: teknisk manual. Stöder: det vanliga arbetsflödet inom kommersiell tryckning. Omfattningsanmärkning: Gäller allmänna designfaser före materialspecifika justeringar av bromsok. ↩
"Wellpappkvaliteter och tjocklek | Chicago, IL", https://wertheimerbox.com/corrugated-cardboard-grades-and-thickness/. [Tekniska specifikationer för standarder för wellpappsrännor verifierar det typiska tjockleksintervallet för B-rännmaterial]. Bevisroll: teknisk specifikation; källtyp: industristandard. Stöder: Krav på tjocklekskompensation. Omfattningsanmärkning: Mindre variationer kan förekomma mellan olika tillverkare. ↩
"Böjningsnoggrannhet: Nyckeln till framgång inom tillverkning – Carlyle Metals", https://carlylemetals.com/blog/f/bending-accuracy-the-key-to-fabrication-success. [Branschreferenser för optimering av förpackningsdesign visar att användning av algoritmiska böjningsmånader minskar monteringsfriktion och arbetstid]. Evidens roll: prestandamått; källtyp: fallstudie inom branschen. Stöder: Effektivitet av algoritmiska justeringar av dielines. Omfattningsanmärkning: Procentuella vinster varierar beroende på designkomplexitet. ↩
"Hur man designar vikkartonger (komplett guide) – Bailipack", https://bailipaperpackaging.com/folding-carton-design-technical-guide/. [En guide för förpackningsteknisk konstruktion skulle tillhandahålla matematiska formler för böjningsmån för att säkerställa att flikarna passar i spåren utan spänning]. Bevisroll: teknisk specifikation; källtyp: teknisk manual. Stöd: korrekt montering och passform. Omfattningsanmärkning: Specifika mån varierar beroende på materialdensitet. ↩
"Corrugated Box Flute Types Explained: A, B, C, E & F", https://www.onyxpackaging.com/blog/corrugated-box-flute-types.php. [Tekniska datablad för wellpapp definierar standardtjockleken, eller tjockleken, för B- och E-flöjtskivor]. Bevisroll: branschstandard; källtyp: tillverkarens specifikationsblad. Stöd: väggens rakhet och strukturell integritet. Omfattningsanmärkning: Tjockleken kan variera något mellan olika leverantörer. ↩
"En förenklad dynamisk hållfasthetsanalys av kartongförpackningar …", https://pmc.ncbi.nlm.nih.gov/articles/PMC10385285/. [Dokumentation om strukturell analys förklarar hur 3D-rendering och simulering kan förutsäga tryckhållfastheten och bärförmågan hos en lådkonstruktion]. Bevisroll: teknisk verifiering; källtyp: konstruktionsteknisk studie. Stöder: nödvändigheten av 3D-modellering. Omfattningsanmärkning: Begränsad av noggrannheten i den materialfysikprofil som används i programvaran. ↩
"Undersökning av effekten av perforeringar på bärförmågan …", https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. [En auktoritativ källa inom strukturell förpackningsteknik skulle beskriva hur precisionsskärningstoleranser direkt påverkar en behållares maximala bärförmåga]. Bevisroll: teknisk specifikation; källtyp: teknisk manual. Stöder: sambandet mellan vektorprecision och fysisk strukturell stabilitet. Omfattningsanmärkning: Specifikt för tunga industriförpackningar. ↩
"[PDF] global-packaging-dimensional-drawing-requirements.pdf – 3M", https://multimedia.3m.com/mws/media/2619413O/global-packaging-dimensional-drawing-requirements.pdf. [Teknisk dokumentation för ArtiosCAD bekräftar dess status som branschstandard för att generera strukturvektorfiler kompatibla med CNC-skärmaskiner]. Bevisroll: verifiering av branschstandard; källtyp: programvarudokumentation. Stöder: preferensen för ArtiosCAD-genererade filer inom professionell tillverkning. Omfattningsanmärkning: Fokuserar på kompatibilitet med programvaruutdata. ↩
"Förpackningsgrafik och instruktioner för installation av dieline | Filförberedelseguide", https://www.customboxmakers.com/dieline-design-tips/?srsltid=AfmBOoq2dvc0Zs22oUIFVjz61w58ujMcdhqSIDkZeXgwvI6kvuAvysrs. [Branschstandarder för kommersiell tryckning och förpackning specificerar att vektorformat som .AI och .PDF krävs för att bevara skalbara, matematiska sökvägar för tillverkningsutrustning]. Bevisroll: branschstandard; källtyp: guide för tryckbranschen. Stöder: Föredragna filformat för produktion. Omfattningsanmärkning: Standard i de flesta kommersiella tryckerier. ↩
"Komplex förpackningsstrukturdesign", https://lan-portal.uob.edu.ly/key/CHAPTER/62O2060P30/complex_packaging_structural-package-design.pdf. [En auktoritativ källa om förpackningsteknik förklarar hur upprätthållandet av exakt vektorgeometri i strukturella PDF-filer säkerställer den fysiska integriteten och bärkraftsberäkningarna för slutprodukten]. Bevisroll: teknisk validering; källtyp: teknisk manual. Stöder: Strukturell integritet hos dieliner. Omfattningsanmärkning: Gäller fysisk förpackningsstyrka. ↩
"Diagnosera och lösa problem med CNC-skärkvalitet", https://nextwavecnc.com/diagnosing-and-solving-issues-with-cnc-cut-quality/?srsltid=AfmBOop531UcGT-ADXnL8mf8tSaqVtNY3UTRifqSSP8VPYG35a7o4p0D. [Tekniska guider för automatiserad skärutrustning förklarar att mellanrum i vektorbanor får bladet att lyfta eller hacka, medan sammanfogade banor säkerställer en enda, flytande rörelse]. Bevisroll: teknisk validering; källtyp: tillverkarens specifikation. Stöder: Effekt av banans kontinuitet på skärkvaliteten. Omfattningsanmärkning: Specifikt för automatiserade vektorskärverktyg. ↩
"Övertryck och utslagning – Bildbehandlingscenter", https://campus.collegeforcreativestudies.edu/imaging-center/2021/06/22/overprinting-knockout/. [Tekniska guider om prepress RIP-processer bekräftar att icke-övertryckta element skapar en utslagningseffekt genom att ta bort underliggande bläckområden]. Bevisroll: teknisk validering; källtyp: teknisk manual. Stöder: orsaken till vita spöklinjer vid offsettryck. Omfattningsanmärkning: Standardbeteende för de flesta RIP-program. ↩
"Change Overprint – Enfocus", https://www.enfocus.com/manuals/Extra/GlobalChanges/18/en-us/common/glch/concept/glch_change_overprint.html. [Enfocus produktdokumentation specificerar att PitStop Pro kan automatisera detektering och korrigering av övertrycksattribut via åtgärdslistor]. Bevisroll: verktygsverifiering; källtyp: programvarudokumentation. Stöder: användning av preflight-programvara för att förhindra utskriftsfel. Omfattningsanmärkning: Specifikt för Enfocus PitStop Pro. ↩
"Hur man använder övertryck i Illustrator – Adobes hjälpcenter", https://helpx.adobe.com/illustrator/using/overprinting.html. [En auktoritativ källa om prepress och offsettryck förklarar hur övertryck förhindrar vita mellanrum eller 'spökbilder' som orsakas av registreringsförskjutningar när färger slås ut]. Bevisroll: teknisk förklaring; källtyp: manual för tryckeribranschen. Stöder: fördelen med att aktivera övertryckslinjer. Omfattningsanmärkning: specifik för CMYK/spotfärgsinteraktion. ↩
"Packaging Design Preparation Guide: Art Files, Die-Lines & Bleed", https://www.printingblue.com/knowledge-center/posts/packaging-design-preparation-guide. [Branschstandarder för skapande av die-linjer rekommenderar att man placerar styrbanor på icke-tryckande lager för att säkerställa att de inte stör konstverkets bläcktäckning]. Bevisroll: arbetsflödesstandard; källtyp: grafisk designguide. Stöder: reproduktionskvalitet. Omfattningsanmärkning: gäller vektorbaserade die-linjer. ↩
"[PDF] Översikt över preflight-kontroller – Enfocus", https://www.enfocus.com/manuals/Extra/PreflightChecks/19/pdf/PreflightChecksOverview.pdf. [Teknisk dokumentation för Enfocus PitStop Pro visar hur automatiserade preflight-kontroller identifierar fel som saknade övertryck för att förhindra produktionsspill]. Bevisroll: verktygsvalidering; källtyp: programvarudokumentation. Stöder: användning av automatiserad preflight för kostnadsminskning. Omfattningsanmärkning: hänvisar till branschstandardprogramvara. ↩