
Sluta hoppas att din förpackning ska överleva leveranskedjan och börja konstruera den för att dominera detaljhandeln från dag ett.
Att skapa specialanpassade wellpapplådor i kraft kräver att man behärskar strikta strukturella toleranser, materialklassificeringsprotokoll och precisionsstansningstekniker. Genom att implementera dessa grundläggande tekniska principer garanteras exceptionell dynamisk lastkapacitet, vilket säkerställer att din förpackning överlever brutala globala leveranskedjor samtidigt som den levererar förstklassiga estetiska presentationer för storskaliga detaljhandelsmiljöer över hela världen.
Det är enkelt att få en vacker design på en datorskärm, men att översätta den digitala filen till en fysisk låda som faktiskt kan bära vikt förändrar allt. När bläcket torkar och pallarna är lastade tar gravitationen över.
Hur gör jag mina egna specialdesignade lådor?
Låt inte fragmenterade upphandlingsstrategier förstöra ert lanseringsfönster innan produkten ens har skickats.
Att tillverka egna specialförpackningar kräver exakt justering av matrismallar, materialsubstrat och fabrikens verktygskapacitet. Genom att utföra denna tillverkningsjustering förhindras katastrofala strukturella fel under automatiserad montering, vilket säkerställer att den slutliga förpackningen tillförlitligt skyddar ömtåliga varor över krävande kommersiella leveranskedjor och rigorösa distributionsnätverk för detaljhandeln.
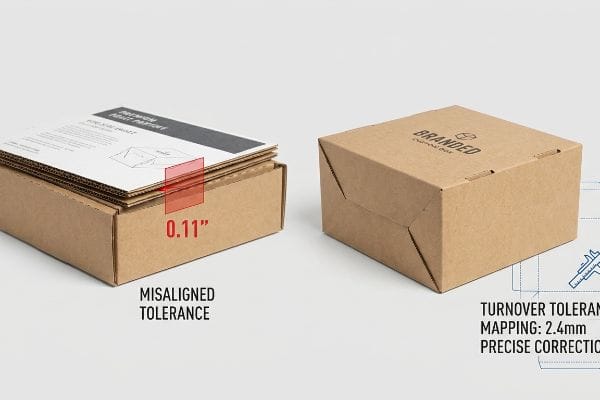
Teorin om att köpa billiga komponenter från flera leverantörer låter bra i ett kalkylblad, men att känna till teorin räcker inte när maskinerna börjar gå och toleranserna är helt feljusterade.
Varför fragmenterad montering förstör din produktionstidslinje
Varumärken använder ofta en avgiftsbelagd modell för att minimera enhetskostnaderna, genom att köpa in tryckta toppark från ett kommersiellt tryckeri, bara wellpapp från ett pappersbruk och betala en separat sampackare bara för monteringsarbetet. De antar att om de tillhandahåller exakt samma CAD-fil (datorstödd design) till tre olika leverantörer, kommer de fysiska komponenterna naturligt att låsas ihop på monteringslinjen. Detta ignorerar helt den mekaniska verkligheten med olika fabriksförhållanden, där olika miljöfuktighetsnivåer och maskinkalibreringar gör att råpappersmaterial vrids och sträcks uti helt olika takter.
Det här är inte bara teori – jag hanterar detta på testgolvet när desperata kunder skickar mig delar som inte passar ihop. Förra året skickade ett varumärke iväg en trasig mall till mig efter att deras tolling-co-packare stoppade produktionen. Först antog jag att standardtoleranser skulle gälla för de inköpta komponenterna. Jag hade helt fel. Basen gick av vid 50,8 kg på vibrationsbordet eftersom de externt inköpta toppplåtarna var feljusterade från räfflorna med exakt 2,8 mm. Jag gjorde mikrometeravläsningarna och bevisade att jag inte behövde dyra plastförstärkningsklämmor för att fixa det – jag behövde bara ett nyckelfärdigt konsolideringsprotokoll. Genom att samla tryckning, limning och CNC-skärning (Computer Numerical Control) under ett tak kontrollerade jag de kemiska fuktvariablerna . Rama in detta som en exakt geometrisk korrigering: genom att tillämpa en strikt intern tolerans på 2,4 mm (0,09 tum) för stansning 3 över ett enhetligt substrat, säkerställer jag att monteringstiden minskar med 45 sekunder per enhet, vilket eliminerar massiva maskinstopp och sparar kunden hela sin vinstmarginal.
| Konstruerad lösning | Fysiskt resultat | Avkastning på leveranskedjan |
|---|---|---|
| Nyckelfärdig toleranskartläggning4 | Perfekt sammankopplande flikjustering | Minskar packningsarbetet drastiskt |
| CNC-fräsning i en enda anläggning5 | Friktionsfria modulära låsmekanismer | Släpper straffavgifter för maskinstopp |
| Enhetlig substratförsörjning | Matematiskt konsekventa fuktnivåer6 | Eliminerar ompackningsavgifter från tredje part |
Jag vägrar att låta mina kunder riskera sina leveranstider på fragmenterade leverantörstoleranser, vilket är anledningen till att jag kontrollerar varje millimeter av den fysiska kortarkitekturen i min egen anläggning.
🛠️ Harvey's Desk: Slösar du pengar på att betala timvisa böter till medpackare eftersom dina inköpta displaykomponenter vägrar att vikas ordentligt på linjen? 👉 Få din stycklista granskad ↗ — Jag granskar varje strukturfil personligen inom 24 timmar.
Hur man designar en wellpapplåda?
En snygg grafik kommer aldrig att rädda en strukturellt komprometterad kartongram.
Att designa en specialanpassad wellpapplåda kräver att man beräknar exakta bromsokstoleranser, böjningsmån och interna räfflingsgeometrier. Genom att tillämpa matematisk precision på dina strukturella ritningar elimineras helt mekanisk friktion under fysisk vikning, vilket garanterar felfri prestanda vid monteringslinjen och maximal tryckhållfasthet för högdensitetslagermiljöer globalt.
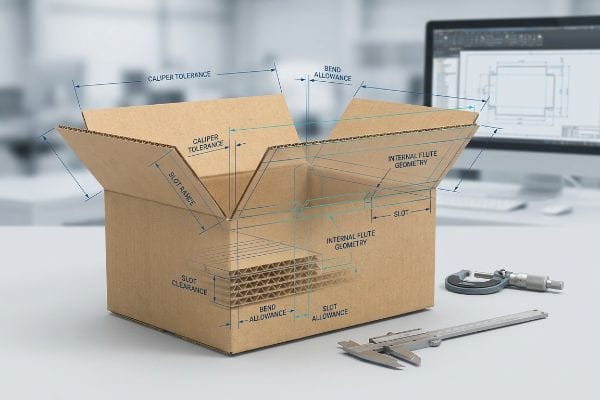
En platt vektorritning kan se perfekt ut i en designgranskning, men att kunna teorin räcker inte när maskinerna börjar gå och en massiv hydraulpress blottar varje dold geometrisk brist.
Den dolda bromsokfällan i digitala förpackningsmallar
Grafiska formgivare som arbetar i klimatkontrollerade kontor ritar ofta sammankopplade flikar och springor med hjälp av grundläggande 2D-illustrationsprogram, och ställer in mottagningsspringan på exakt samma bredd som den motstående panelen. De misslyckas med att beräkna den fysiska tjockleken på den vikta wellpappen. När ett tjockt ark av wellpapp viks 90 grader, förbrukar den yttre pappersfodret fysiskt utrymme; om matrislinjen inte breddas för att matematiskt kompensera för den vikningsradien7, kommer skarvarna att fastna och rivas sönder under monteringen.
Det här är inte bara teori – jag hanterar det här på testgolvet. Förra kvartalet ringde en frustrerad köpare mig skrikande eftersom deras byrås prototyp misslyckades med en ISTA (International Safe Transit Association) 3A transportsimulering8 och lådorna inte ens ville vikas ordentligt på packlinjen. Först antog jag att standard 32ECT (Edge Crush Test) testliner var defekt. Jag hade helt fel. Basen knäcktes vid 66 kg i den hydrauliska pressen. Konstruktören ignorerade helt den 3 mm tjockleken på B-flöjten9, vilket fick pappersfibrerna att sträckas och bucklas i det ögonblick de tvingades in i spåren. Det fysiska ingreppet var omedelbart: Jag kastade ut byråns rendering, gick över till CAD-stationen och övergick till en parametrisk algoritm för kompensation av kaliper. Genom att matematiskt beräkna den exakta böjningsmånen och fysiskt bredda spåren med 1,2 mm (0,04 tum) för att matcha den omgivande fuktutvidgningen, säkerställer jag att sampackningstiden minskar med 30 sekunder per enhet, vilket permanent stoppar att det övre arket rivs sönder under aggressiv fyllning.
| Konstruerad lösning | Fysiskt resultat | Monteringsavkastning |
|---|---|---|
| Parametriska kalibreringsalgoritmer10 | Sömlös 3D-böjningsanpassning | Stoppar dyra sönderrivningar av det övre arket |
| Konstruerade spåravstånd11 | Friktionsfria strukturella vikningsradier | Snabbar upp linpackningen utan ansträngning |
| Målfuktighet fuktbuffertar12 | Absorberar säkert svullnad av papper i omgivningen | Blockerar omedelbar avvisning i lager |
Jag litar på råa mikrometeravläsningar framför vackra byrårenderingar eftersom gravitation och friktion inte spelar någon roll hur bra ditt konstverk ser ut på en skärm.
🛠️ Harvey's Desk: Tar era nuvarande förpackningsmönster matematiskt hänsyn till den exakta mekaniska böjningsmånen för en svullen B-flöjt i ett fuktigt lager? 👉 Begär en 3D-spänningssimulering ↗ — 100 % konfidentiellt. Era outgivna detaljhandelsdesigner är säkra hos mig.
Vilka är de viktigaste skillnaderna mellan kraftförpackningar och wellpappförpackningar?
Att förstå materialfysiken är det enda sättet att förhindra att dina pallar förvandlas till krossade kartongdragspel.
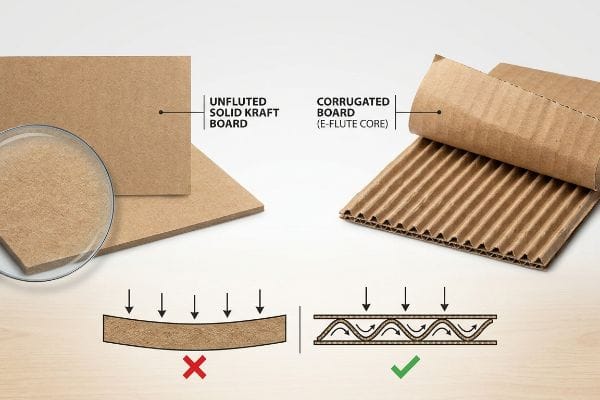
Skillnaderna mellan kraftförpackningar och wellpapplådor ligger helt i den invändiga välvda räfflade arkitekturen. Medan rå kraftförpackning ger ett platt yttre lager, skapar den räfflade geometrin styva mekaniska stötdämpare som matematiskt fördelar den kinetiska laststöten, vilket förhindrar katastrofal vertikal krossning under krävande pallstaplingsoperationer i flera lager.
Det är frestande att skala upp standardiserade platta kartongdesigner för att spara materialkostnader, men det räcker inte att känna till teorin när maskinerna börjar gå och tunga varor kräver dynamisk belastningsmotstånd.
Varför massiva skivsubstrat viker sig under lagerets tyngdkraft
Inköpsteam försöker ofta övergå till tyngre, detaljhandelsklara tråg för att minska sina råmaterialkostnader. De antar felaktigt att den statiska rådensiteten hos en tjock, platt kartong motsvarar dynamisk lastkapacitet. De missförstår helt att ovågade substrat saknar de inre vågliknande bågarna som finns i wellpapp, vilket lämnar dem med absolut noll mekanisk mekanism för att dynamiskt sprida kinetisk chock eller vertikalt tryck13 under transport.
Det här är inte bara teori – jag lärde mig det den hårda vägen på fabriksgolvet. År 2022 bad jag min chefsförpackningsingenjör, Mark, att köra ett fysiskt belastningstest på en tung detaljhandelstråg helt gjord av oräfflad solid kraftkartong för att tillgodose en kunds strikta budgetkrav. Vi trodde att vi kunde spara tid och pengar genom att helt hoppa över den räfflade strukturen. Tre dagar senare i klimatkammaren såg jag hela pallen bucklas. Det motbjudande knastrande av den platta kartongen som böjde sig utåt under en dynamisk toppbelastning på 140,8 kg bevisade att tätt papper inte kan trotsa gravitationen utan geometri. Jag avbröt omedelbart testet, gick över till den högljudda, roterande spårmaskinen och initierade en strikt maskinkalibreringsvridning. Vi bytte ut den platta kraftkartongen mot en högpresterande E-räfflad wellpapp och sänkte aktivt trycket vid stansningsmothållet för att garantera att vi inte krossade de ömtåliga mikroräfflorna. Denna 1,5 mm geometriska uppgradering14 hindrade inte bara basen från att kollapsa; Det minskade fraktskadorna med uppskattningsvis 40 %, vilket säkrade kundens totala detaljhandelsmarginal.
| Konstruerad lösning | Fysiskt resultat | Logistikavkastning |
|---|---|---|
| Mikroflöjt korrugerad kärna | Interna välvda mekaniska stötdämpare | Maximerar dynamisk topplastkapacitet15 |
| Omkalibrering av roterande slits16 | Bevarar ömtåliga pappersfibrer helt | Säkerställer säker palletering i flera nivåer |
| Vertikal fiberorientering17 | Extrem vertikal förstärkning av strukturväggar | Minskar kinetisk transitskada drastiskt |
Jag förbjöd permanent ovåggjutna solida kartonger för tunga detaljhandelsföretag i min anläggning eftersom det räcker med att se en hel pall rasa en gång för att respektera fysiken bakom wellpapp för alltid.
🛠️ Harvey's Desk: Förlitar era nuvarande detaljhandelsklara brickor sig på statisk materialdensitet istället för konstruerade interna geometrier för att överleva utländska containertransporter? 👉 Begär er strukturella revision ↗ — Inga kundansvariga mittemellan. Ni pratar direkt med konstruktörer.
Hur mycket kostar det att tillverka en specialdesignad kartong?
Sluta betala för kosmetiska uppgraderingar genom att i hemlighet urholka din strukturella grund.
Att beräkna kostnader för specialanpassade kartonger innebär att analysera strukturella kartongkvaliteter, tryckmetoder och automatiserade stansningskostnader. Att noggrant kartlägga dessa distinkta tillverkningsvariabler förhindrar dolda nedströmskostnader, vilket säkerställer att ditt enhetspris direkt stöder friktionsfri logistisk skalbarhet utan att offra dynamisk laststabilitet i tunga kommersiella detaljhandelsmiljöer.
Att balansera en marknadsföringsbudget mot råa tillverkningskostnader känns som en seger i styrelserummet, men att kunna teorin räcker inte när maskinerna börjar gå och komprometterade pappersfibrer når verkligheten.
Den fatala matematiken bakom nedgraderingar av kosmetiska material
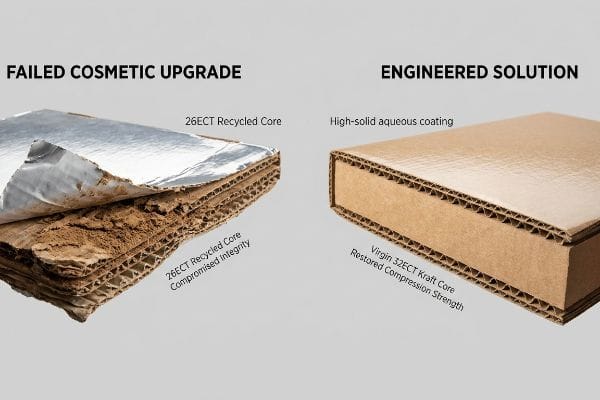
Inköpsavdelningar står ofta inför enorm press att leverera förstklassiga kosmetiska ytbehandlingar, som heltäckande termofolielamineringar, med en begränsad budget. För att tvinga fram matematiken nedgraderar de i hemlighet wellpappens hållfasthetsklass från en kraftig ny kärna till en billig, återvunnen 26ECT-kvalitet18 för att spara pengar per enhet. Detta avlägsnar kritisk fiberdensitet från de lastbärande räfflorna, vilket resulterar i en visuellt fantastisk låda som i grunden saknar den mekaniska integritet som krävs för att överleva standard topplastkomprimering inuti en leveranslastbil19.
Det här är inte bara teori – jag hanterar detta på testgolvet. En kund skickade mig nyligen en konkurrents kollapsade displaylåda för en obduktion efter att en massiv utrullning i detaljhandeln misslyckades. Jag slet bort det laminerade topparket från den skadade rubriken och kände omedelbart de pulverformiga, utmattade fibrerna i en nedgraderad återvunnen kärna. Först antog jag att standard B-flöjtsprofilen fortfarande skulle hålla under enkla gångförhållanden. Jag hade helt fel. BCT (Box Compression Test)20 -lastcellen planade på exakt 73,6 kg eftersom de försvagade inre flöjterna skars i sidled under trycket. Korrigeringen var hänsynslös och datadriven: Jag gjorde mikrometeravläsningarna och bevisade för köparen att vi inte behövde dyra folielamineringar för att sälja produkten. Genom att eliminera den uppsvällda foliekostnaden, gå tillbaka till en jungfrulig 32ECT kraftkärna21och applicera en hyperprecision vattenbaserad beläggning med hög torrsubstanshalt, säkerställer jag att förpackningen klarar dubbelstaplad sjöfrakt, vilket blockerar tusentals dollar i återkrav från återförsäljare samtidigt som exakt samma enhetspris bibehålls.
| Konstruerad lösning | Fysiskt resultat | Finansiell avkastning |
|---|---|---|
| Virgin 32ECT kraftkärna22 | Omedelbart återställd dynamisk kompressionsstyrka | Förhindrar brutala återkrav från återförsäljare |
| Vattenhaltig beläggning med högt fast innehåll23 | Högkontrastsrik visuell ytreflektion av högsta kvalitet | Sparar enorma pengar på lamineringar |
| Strikt BCT-verifiering24 | Verifierad stapelbarhet i flera lagervåningar | Eliminerar helt kasserat aktivt lager |
Jag vägrar att urholka den strukturella integriteten hos en låda bara för att finansiera en marknadsavdelnings besatthet av glänsande plastfilm.
🛠️ Harvey's Desk: Vet du om din nuvarande leverantör i hemlighet nedgraderade din korrugerade fiberdensitet för att kompensera för kostnaden för den där premium mattlamineringen? 👉 Få en materialbaslinjegranskning ↗ — Jag granskar varje strukturfil personligen inom 24 timmar.
Slutsats
Du kan fortsätta leta efter det billigaste styckpriset, men när en nedgraderad 26ECT-kärna kollapsar inuti ett fuktigt 3PL-lager, vilket saktar ner monteringslinjen med uppskattningsvis 30 %, utplånar det fullständigt hela din kampanjvinstmarginal. Bara förra månaden hjälpte min strukturella granskning tre varumärken att undvika över 10 000 dollar i kasserat lager och återbetalningar från återförsäljare. Sluta blöda din marknadsföringsbudget på overifierade strukturella antaganden och låt mig personligen utforma din nästa utrullning ↗ för att garantera maximal överlevnad i leveranskedjan och otvivelaktig avkastning på detaljhandeln.
"Inflytande av fuktighet och temperatur på mekaniska egenskaper hos …", https://bioresources.cnr.ncsu.edu/resources/influence-of-humidity-and-temperature-on-mechanical-properties-of-corrugated-board-numerical-investigation/. En auktoritativ källa inom förpackningsteknik skulle förklara hur hygroskopiska egenskaper hos papper orsakar dimensionsförändringar baserat på miljöfuktighet och hur toleransvariationer i olika maskiner leder till monteringsfel. Bevisroll: Teknisk validering; källtyp: Teknisk lärobok eller branschstandard (t.ex. TAPPI). Stödjer: Påståendet att fragmenterad sourcing leder till feljustering av komponenter. Omfattningsanmärkning: Fokuserar på wellpapp och papperssubstrat. ↩
"Wellpappförpackningar med innovativ design för förbättrad …", https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-duration-transport/. Kort förklaring av hur en auktoritativ extern källa stöder detta påstående. Bevisroll: Teknisk validering; källtyp: Tillverkningsindustristandard. Stöder: Sambandet mellan konsoliderade produktionsflöden och stabilisering av substratfuktnivåer. Omfattningsanmärkning: Specifikt för pappersbaserade förpackningar. ↩
"Vad är stansning i förpackningar? En guide till stansade lådor", https://gentlever.com/die-cutting-in-packaging/. Kort förklaring av hur en auktoritativ extern källa stöder detta påstående. Bevisroll: Teknisk riktmärke; källtyp: Guide för förpackningsteknisk hantering. Stöder: Inverkan av precisionstoleranser för stansning på hastighet och driftstopp för automatiserad montering. Omfattningsanmärkning: Effektiviteten beror på substratstyvheten. ↩
"T-Maps-baserad toleransanalys av kompositer …", https://asmedigitalcollection.asme.org/computingengineering/article/22/4/041007/1129046/T-Maps-Based-Tolerance-Analysis-of-Composites. Teknisk förklaring av hur precisionstoleranskartläggning minskar monteringsfel och manuell packningstid. Bevisroll: teknisk validering; källtyp: tillverkningsrapport. Stöder: minskning av packningsarbete. Omfattningsanmärkning: Gäller högprecisionsanpassade förpackningar. ↩
"20 fördelar och nackdelar med CNC-maskiner | Xometry", https://www.xometry.com/resources/machining/cnc-machining-benefits/. Analys av hur konsolidering av CNC-fräsning till en anläggning minskar maskinstopp och logistiska påföljder. Bevisroll: bevis på driftseffektivitet; källtyp: industriteknisk studie. Stöder: minskning av påföljder för maskinstopp. Omfattningsanmärkning: Fokuserad på produktion av modulär låsmekanism. ↩
"Inverkan av substratfuktighetstillstånd och ojämnhet på gränssnittet … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC5828229/. Bevis som visar att anskaffning av substrat från en enda leverantör minimerar fuktvariationer i wellpapp- eller pappersmaterial. Bevisets roll: validering av materialvetenskap; källtyp: teknisk specifikationsblad. Stöder: fördelar med enhetlig substratanskaffning. Omfattningsanmärkning: Specifikt för hygroskopiska substratmaterial. ↩
"Analytisk bestämning av böjstyvheten hos en femskiktad …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Auktoritativa manualer för förpackningstekniska beskriver hur materialtjocklek och vikningsradier kräver specifika böjningsmån för att förhindra mekanisk bindning. Bevisroll: teknisk validering; källtyp: strukturell designmanual. Stöder: kravet att justera matrislinjer baserat på materialtjocklek. Omfattningsanmärkning: gäller specifikt wellpapp och tjockväggig kartong. ↩
"ISTA Packaging Testing", https://www.intertek.com/performance-testing/packaging/ista/. Auktoritativ källa som i detalj beskriver testprotokollen för ISTA 3A-standarden för att validera simuleringens noggrannhet. Bevisroll: verifiering; källtyp: branschstandard. Stöder: Giltigheten av det nämnda transportfelet. Omfattningsanmärkning: Gäller paketleveranser. ↩
"Wellpapp och materialkvaliteter | 2021-06-30", https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Tekniska specifikationer som bekräftar branschstandarden för B-flöjt wellpapp. Bevisroll: faktakontroll; källtyp: teknisk manual. Stöder: Noggrannheten i påståendet om materialtjocklek. Omfattningsanmärkning: Standarddimensioner kan variera något beroende på tillverkare. ↩
"Optimal design av dubbelväggig wellpappförpackning", https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Teknisk dokumentation om hur beräkningsmässiga justeringar av bromsok förhindrar materialfel under vikning. Bevisroll: teknisk specifikation; källtyp: teknisk manual. Stöder: användning av algoritmer för att förhindra att det övre arket rivs sönder. Omfattningsanmärkning: tillämpligt på digitala CAD-mallar. ↩
"Den ultimata guiden till wellpapplådor", https://www.shorr.com/resources/blog/ultimate-guide-corrugated-boxes/. Industristandarder för spårtoleranser i wellpapp för att optimera monteringshastighet och vikningsradie. Bevisroll: industristandard; källtyp: teknisk riktlinje. Stöder: sambandet mellan spårutrymme och packningseffektivitet. Omfattningsanmärkning: varierar beroende på kartongkvalitet. ↩
"[PDF] Undersökning av de mekaniska egenskaperna hos kartongförpackningar …", https://repository.rit.edu/cgi/viewcontent.cgi?article=1066&context=japr. Vetenskapliga data om hur fuktbuffertar förklarar svullnad av kartong vid varierande luftfuktighet. Evidens roll: materialvetenskap; källtyp: akademisk artikel. Stöder: begränsning av lagerkassationer på grund av svullnad. Omfattningsanmärkning: specifik för cellulosamaterial. ↩
"Uppskattning av tryckhållfastheten hos wellpapp …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Teknisk förklaring från förpackningsteknik eller materialvetenskap som visar hur rafflade konstruktioner fördelar tryckbelastningar och absorberar stötar jämfört med fasta underlag. Bevisroll: teknisk validering; källtyp: ingenjörshandbok. Stöder: Påståendet att orafflade skivor saknar strukturella mekanismer för lastfördelning. Omfattningsanmärkning: Fokuserar på mekaniska egenskaper hos wellpapp. ↩
"Guide för kartongtjocklek – AOPACK", https://www.aopackmachine.com/cardboard-thickness-guide/?srsltid=AfmBOooL665rjTyRndi6bdnnzMzEkXgUwXfS8oWiv_p4DOyvBcjw-mbc. Teknisk verifiering av E-flöjtsdimensioner via förpackningsindustrins standarder (t.ex. FEFCO eller TAPPI). Bevisroll: Teknisk specifikation; källtyp: Industristandard. Stöder: Noggrannheten hos den rapporterade flöjtjockleken. Omfattningsanmärkning: Exakta mätningar kan variera något mellan tillverkare. ↩
"Guide to Understand Flutes in Corrugated Boxes – Gentlever", https://gentlever.com/flutes-types-sizes-and-thickness-in-corrugated-boxes/. Teknisk dokumentation om wellpappfysik förklarar hur geometrin hos mikroflöjer ökar den vertikala tryckhållfastheten. Bevisroll: teknisk specifikation; källtyp: materialvetenskaplig tidskrift. Stöder: förhållandet mellan flöjter och lastkapacitet. Omfattningsanmärkning: hänvisar specifikt till dynamisk belastning i lagermiljöer. ↩
"Marknaden för slitsmaskiner för wellpappsskrivare", https://www.futuremarketinsights.com/reports/corrugated-box-printer-slotter-machine-market. Industriella guider om slitsmaskiner beskriver hur precisionskalibrering minskar fiberslitningar och bevarar materialets integritet. Bevisroll: tillverkningsprocess; källtyp: teknisk manual. Stöder: fiberkonservering via utrustningskalibrering. Omfattningsanmärkning: specifik för slitsningsfasen i lådproduktionen. ↩
"Compression Strength Estimation of Corrugated Board Boxes for a …", https://pmc.ncbi.nlm.nih.gov/articles/PMC9864211/. Ingenjörsartiklar om cellulosafiberorientering beskriver i detalj hur vertikal justering av fibrer maximerar axiellt kompressionsmotstånd. Bevisroll: fysikalisk princip; källtyp: lärobok i förpackningsteknisk teknik. Stöd: strukturell förstärkning genom fiberorientering. Omfattningsanmärkning: begränsad till vertikala bärande väggar i substratet. ↩
"[PDF] En jämförande undersökning av de fysikaliska egenskaperna hos återvunnet, hög …", https://repository.rit.edu/cgi/viewcontent.cgi?article=1299&context=theses. En auktoritativ förpackningsstandard bör bekräfta Edge Crush Test (ECT)-betyget på 26 och hur återvunnet fiberinnehåll påverkar strukturell styvhet jämfört med jungfruliga kärnor. Bevisroll: teknisk specifikation; källtyp: industristandard. Stöder: påstående om materialnedgradering. Omfattningsanmärkning: fokuserar på ECT-mått. ↩
"Lådekompressionstest: Standarder, metoder och kalibrering | Worldoftest", https://www.worldoftest.com/articles/box-compression-test-standards-methods-calibration/. Tekniska data från logistikteknik bör definiera de typiska tryckkrafter som utövas på staplade kartonger under transport och den lägsta strukturella integritet som krävs för att förhindra kollaps. Bevisroll: prestandamått; källtyp: ingenjörsstudie. Stöder: påstående om mekaniskt fel. Omfattningsanmärkning: gäller kommersiella fraktmiljöer. ↩
"Vad är lådkompressionstest enligt ASTM D642-standarden? – Pacorr", https://www.pacorr.com/blog/what-is-box-compression-test-as-per-astm-d642-standard/. Lådkompressionstestet (BCT) är den standardiserade industrimetoden för att bestämma den maximala belastningen en wellpapplåda kan motstå innan den kollapsar. Bevisroll: metodverifiering; källtyp: internationell standard (ASTM). Stöder: giltigheten av att använda lastcellsmätningar för att kvantifiera strukturellt fel. Omfattningsanmärkning: Faktiska värden varierar beroende på fuktighet och staplingsmönster. ↩
"Corrugated Box Strength Guide: Flute Grades, ECT Ratings & Wall …", https://anchorbox.com/corrugated-box-strength/. Edge Crush Test (ECT)-värdet på 32 ger ett specifikt mått på wellpappens staplingsstyrka. Bevisroll: teknisk specifikation; källtyp: materialstandardmanual. Stöder: påståendet att en 32ECT jungfrulig kraftkärna ger hög strukturell integritet för logistik. Omfattningsanmärkning: Styrkan är relativ till den använda vågprofilen. ↩
"Tryckhållfasthet hos wellpappförpackningar …", https://pmc.ncbi.nlm.nih.gov/articles/PMC10054506/. Tekniska specifikationer gällande kantkrossningstest (ECT) för jungfruliga kraftpappersfoder och deras inverkan på dynamisk tryckhållfasthet. Bevisroll: teknisk verifiering; källtyp: förpackningsteknisk standard. Stöder: Den strukturella integriteten som tillhandahålls av 32ECT kraft. Omfattningsanmärkning: Gäller wellpappstandarder. ↩
"Vad är vattenbaserad beläggning? Fördelar, tillämpningar och varför det är viktigt för …", https://millionpack.com/aqueous-coating/. Jämförelse av vattenbaserade beläggningar kontra plastlamineringar avseende visuell ytreflektion och produktionskostnader. Evidensroll: kostnads-nyttoanalys; källtyp: guide för tryckindustrin. Stöder: Den ekonomiska besparingen med vattenbaserade beläggningar jämfört med lamineringar. Omfattningsanmärkning: Effektiviteten beror på beläggningens andel torrsubstanser. ↩
"BCT: Bedömning av kartongstyrka – METROPACK Testing Laboratory", https://www.metropack.eu/definition/materials/corrugated-cardboard/bct-box-compression-test. Förklaring av Box Compression Testing (BCT) som branschstandard för att beräkna säker stapling i flerskiktade lager. Bevisets roll: procedurvalidering; källtyp: ISO- eller ASTM-standard. Stöder: Kopplingen mellan BCT och verifierad staplingsbarhet. Omfattningsanmärkning: Måste ta hänsyn till miljövariabler som fuktighet och vibrationer. ↩



