
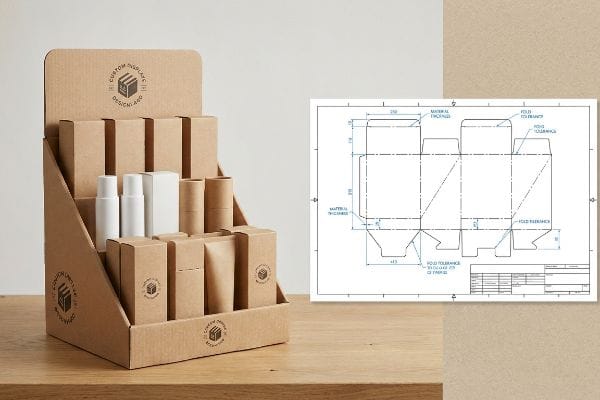
Sluta kämpa med kladdig packtejp och hopfälld kartong på butiksgolvet. Att bygga specialanpassade varuhus blir en enkel process när du följer rätt strukturplan.
Att skapa specialdesignade kartongdisplayer kräver konstruerade matriser som tar hänsyn till materialtjocklek, exakta vikningstoleranser och automatiserade monteringssteg. Korrekt strukturell förpackning säkerställer snabb uppsättning vid köpstället utan manuell friktion, vilket skyddar din detaljhandelskampanjs visuella varumärke samtidigt som det stöder tunga dynamiska belastningar under höghastighetstransporter.
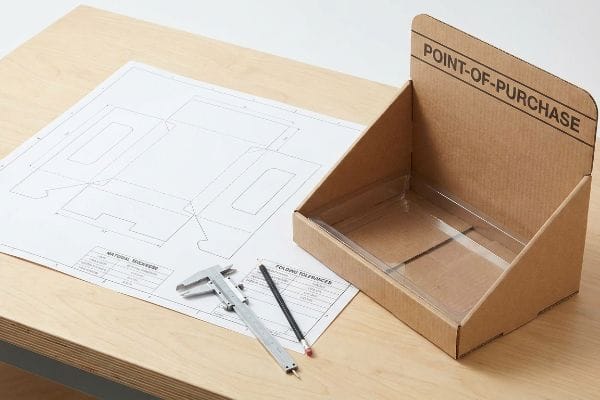
Men att känna till den teoretiska ritningen på en skärm är helt annorlunda än att faktiskt hålla i en fysisk, tungt lastad bricka.
Hur man gör sin egen specialdesignade kartong?
Innan du börjar skära platt testliner på ett arbetsbord måste du förstå hur den fysiska materialtjockleken förändrar geometrin när du böjer panelerna till en tredimensionell form.
Att tillverka sin egen specialdesignade kartong kräver exakt tjocklekskompensation för att ta hänsyn till materialtjockleken. När tjocka korrugerade räfflor viks nittio grader förbrukar de kartong. Expanderande flikspår säkerställer på konstgjord väg en friktionsfri monteringsprocess som förhindrar strukturell böjning och upprätthåller strikta tryckhållfasthetsmått.
Många grafiker hoppar över detta matematiska steg, vilket leder till fullständigt kaos när det är dags att bygga de fysiska enheterna.
Varför vanliga kartongdieliner inte viks perfekt
De flesta designteam använder en platt mall för matriser precis som vanlig pappersorigami. De ritar sammankopplade flikar och mottagningsspår i sin vektorprogramvara med exakt samma bredd som den sammanfogande panelen, förutsatt att en en-till-en-passning är den säkraste metoden. Denna teoretiska metod ser helt ren ut på en bakgrundsbelyst skärm.
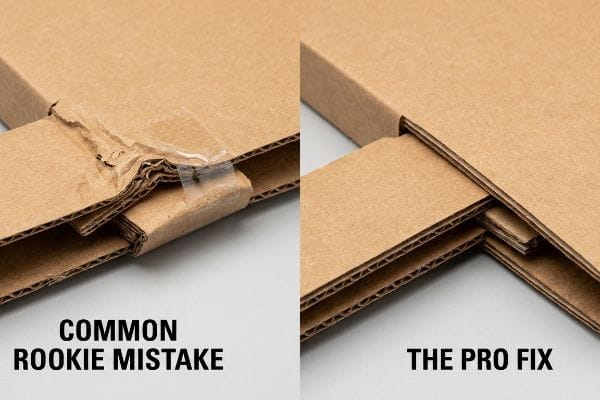
Verkligheten med tjock B-flöjtskartong är mycket mindre förlåtande. En vanlig blind fläck som även erfarna team förbiser är att ignorera materialets fysiska tjocklek. När en 0,125-tums (3,17 mm) tjock panel1 viks, sträcks den yttre radien ut och förbrukar material2.Jag har stått på golvet och tittat på en frustrerad medpackare som svettas för att tvinga in en matematisk en-till-en-flik i ett mottagningsspår i 15 minuter. Det stela motståndet från den jungfruliga kraftkartongen ville helt enkelt inte ge vika, vilket så småningom tvingade dem att krossa flöjterna och linda in hörnet i ful genomskinlig tejp bara för att hindra den från att öppnas. Man måste använda parametrisk CAD-programvara (datorstödd design) för att automatiskt tillämpa böjningsmåttalgoritmer, vilket breddar spåren så att den vikta fliken glider in utan ansträngning.
| Vanligt nybörjarmisstag | Proffsfixen | Fördelar med butiksgolvet |
|---|---|---|
| Ritning 1:1 flikbredder | Tillämpa CAD-kaliperkompensation3 | Sparar 45 sekunder monteringstid4 |
| Tvinga fram täta leder | Expanderande spår med exakt skivtjocklek5 | Förhindrar sönderrivna ytskikt |
| Använda kladdig genomskinlig tejp | Förlita sig på konstruerade friktionslås | Bibehåller premiummärkesestetik |
Jag förbjuder permanent 1:1-spaltförhållanden i min anläggning eftersom fysiken alltid vinner mot platta vektorritningar. Genom att lägga till exakt böjningsmån säkerställer jag att varje förfylld enhet klickar ihop utan problem utan att man behöver förlita sig på dyra självhäftande kryckor.
🛠️ Harveys skrivbord: Är du osäker på om dina sammankopplade flikar har tillräckligt med utrymme för tjocka kanaler? 👉 Begär en toleransgranskning av diesellinjen ↗ — Direktåtkomst till mitt skrivbord. Noll automatiserad säljspam, jag lovar.
Var kan jag få tag på kartonger i specialstorlek?
Att välja rätt tillverkningspartner avgör om ditt projekt kommer fram i tid eller om det fastnar i en match mellan osammanhängande leverantörer i leveranskedjan.
Att säkert få kartonger i specialstorlek kräver att man anlitar en nyckelfärdig partner för konsolidering av tillverkningen. Att förlita sig på fragmenterade leverantörer för separata tryck-, stans- och monteringssteg innebär allvarliga mekaniska problem. En centraliserad leverantör garanterar strukturell kompatibilitet mellan olika komponenter och eliminerar dyra maskinstopp under den slutliga sampackningen.
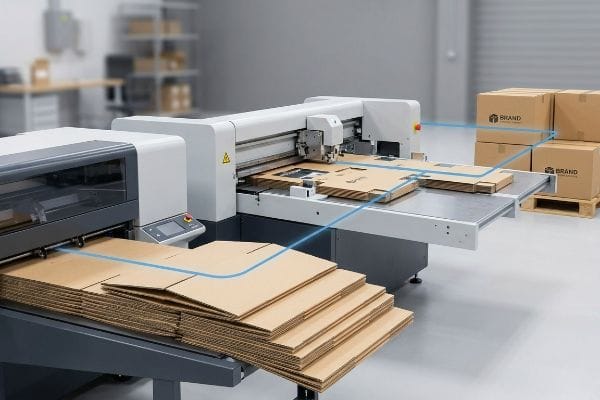
Att köpa in billiga råvaror från flera anläggningar skapar ofta dolda skulder som förstör dina faktiska vinstmarginaler.
Den dolda kostnaden för fragmenterad sourcing av speciallådor
Inköpsavdelningar försöker ofta sänka enhetskostnaderna på ett artificiellt sätt genom att använda en avgiftsmodell6, där råa wellpappkomponenter köps in från en leverantör och tryckta toppskikt från en annan. De antar att en tredjepartsleverantör sömlöst kan sammanfoga dessa olika delar till en enhetlig butiksdisplay. Detta ser bra ut i ett inköpskalkylblad.
I samma ögonblick som dessa felaktiga komponenter träffar en höghastighetsmonteringslinje, går systemet sönder. Jag ser ofta situationer där ett styvt litolaminerat ark från en separat skrivare anländer med bara en bråkdels millimeters avvikelse7, och helt feljusterat med den stansade strukturella basen. Man kan omedelbart höra det höga, slipande knastret när den automatiserade maskinen fastnar på de överdimensionerade flikarna. Kontraktspaketeraren trycker helt enkelt på nödstoppsknappen, vilket stoppar produktionen helt och debiterar varumärket massiva timavgifter för maskinstopp8.Att samarbeta med en nyckelfärdig leverantör som kontrollerar både konstruktionsteknik och slutlig fysisk montering flyttar helt ansvaret för kompatibilitet mellan komponenter bort från ditt varumärke och garanterar friktionsfritt utförande.
| Vanligt nybörjarmisstag | Proffsfixen | Fördelar med butiksgolvet |
|---|---|---|
| Dela upp tryck- och kartongleverantörer | Använda centraliserad nyckelfärdig tillverkning | Eliminerar avgifter för maskinstopp9 |
| Tillförlitliga modeller för vägtullsmontering | Strukturellt ansvar från en enda källa | Garanterar exakt enhetskostnad10 |
| Ignorerar komponentvarians | End-to-end dimensionskontroll | Förhindrar aggressiva återbetalningar från sampackare11 |
Jag vägrar att köra fragmenterade material på min linje eftersom osammanhängande upphandling är en tickande bomb. Att kontrollera hela pipelinen från rå testliner till slutmontering är det enda sättet att skydda din utrullningsbudget.
🛠️ Harvey's Desk: Är du orolig för att dina separata tryck- och kartongleverantörer pekar finger åt varandra? 👉 Få en offert för enhetlig tillverkning ↗ — Ladda ner säkert. Min inkorg är öppen om du har frågor senare.
Hur kan jag designa min egen förpackning?
Att designa strukturell grafik kräver att kreativ varumärkesbyggande kombineras med strikt matematisk fysik, vilket säkerställer att ditt högupplösta konstverk faktiskt passar den slutliga fysiska vikta formen perfekt.
Att designa din egen förpackning kräver att du låser en förkonstruerad PDF-mall för strukturella förpackningar på det nedre lagret i din designprogramvara. Webbaserade rasterverktyg förstör kritiska böjningsmånader och exakta skärsträckor. Att applicera ytgrafik strikt över en ostörd vektorlinje garanterar strukturell integritet och förhindrar katastrofala kollapser av butiksdisplayer.
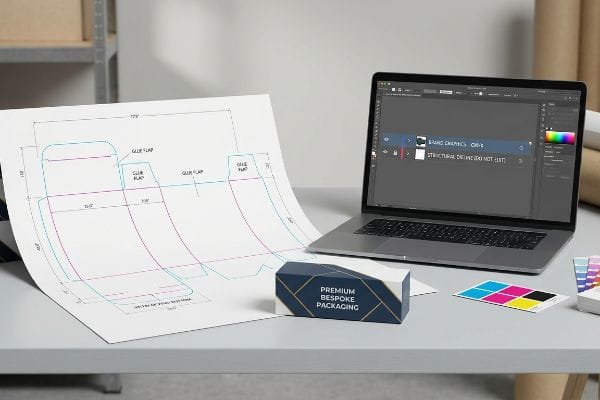
Att kasta färgglada logotyper på en tom digital duk utan en förankrad matematisk grund är ett recept för fysisk katastrof.
Varför grundläggande webbdesignverktyg förstör anpassade paketeringar
Varumärkesmarknadsföringsteam försöker ofta spara pengar genom att importera en tom rektangulär ruta till enkla dra-och-släpp-plattformar för webbdesign. De sträcker ut sina logotyper och livsstilsbilder över de teoretiska panelerna, i antagandet att tryckpressen helt enkelt kommer att lista ut var den ska skära och vika senare.
Tänk på det som att måla väggarna på ett hus innan entreprenören ens har gjutit betonggrunden. Även erfarna designteam förbiser det faktum att grundläggande webbverktyg producerar osammanhängande rasterbilder, vilket helt raderar de mekaniska dekorfärger som krävs av CNC-skärbord (Computer Numerical Control)12.Jag fick en gång en fil där de invecklade sammankopplade bottenflikarna var helt ritade i en konsumentwebbapp. När vi körde det första fysiska testet kände jag den pudriga känslan av stansningsdamm puffa upp i luften när bladet felläste de pixelerade linjerna och helt missade de kritiska bärande vecken. För att åtgärda detta, börja alltid med en konstruerad vektor-PDF exporterad från professionell strukturprogramvara, lås den till ditt undre lager och applicera din CMYK-yta (cyan, magenta, gul, nyckel/svart) ovanpå så att den strukturella matematiken förblir helt intakt.
| Vanligt nybörjarmisstag | Proffsfixen | Fördelar med butiksgolvet |
|---|---|---|
| Designa i enkla rasterappar | Använda låsta strukturella PDF-lager13 | Säkerställer att bladen skär exakt |
| Överskrivning av viklinjer | Separera grafik från struktur | Håller displayerna stående raka |
| Gissa flikdimensioner | Förlita sig på förkonstruerade mallar | Tillåter nyttolast på 1 133,9 kg14 |
Jag tillämpar alltid ett strikt protokoll för låsta lager eftersom pixelerade strukturella banor förstör automatiserad tillverkning. Att hålla ditt kreativa konstverk tydligt separerat från den matematiska dielinjen säkerställer att din kampanj ser visuellt fantastisk ut samtidigt som den överlever brutala butiksmiljöer.
🛠️ Harveys skrivbord: Har du svårt att justera ditt varumärkesgrafik med komplexa vikflikar i Illustrator? 👉 Få din färdiga mall för stansmönster ↗ — Inga formulär som utlöser oändliga säljsamtal. Bara rent värde.
Hur man enkelt gör en låda av kartong?
Att skala upp en förpackningsutrullning från en enda prototyp till femhundra förfyllda pallar kräver ingenjörskonst specifikt för att eliminera fysisk monteringsfriktion på fabriksnivå.
För att göra en kartong enkel att montera krävs matematisk beräkning av en fuktbuffert i de sammankopplade spåren i matrislinjen. Korrugerad testliner absorberar omgivande fukt och sväller fysiskt under sjötransport. Att lägga till en strikt spelrumstolerans garanterar friktionsfri montering utan rivskador för sampackare oavsett lagerklimatförhållanden.
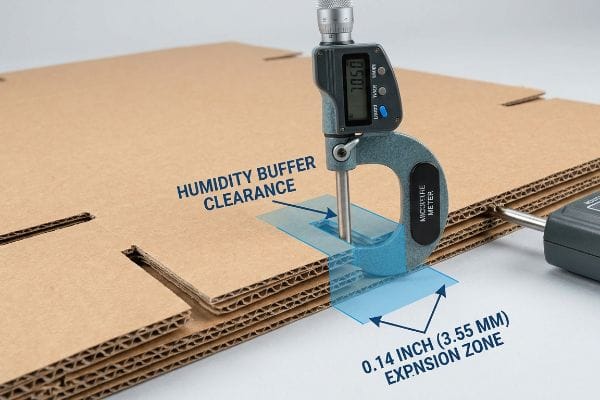
Att få en enda perfekt prototyp att klicka ihop i ett klimatkontrollerat kontor är enkelt, men här är den bistra verkligheten när man skeppar en full containerlast.
Den dolda fuktfällan i enkel lådamontering
Inköpsteam godkänner ofta en stansad låddesign baserad strikt på kortet15, förutsatt att en perfekt passform på skärmen kommer att resultera i ett tillfredsställande och säkert lås på den fysiska monteringslinjen. De pressar dessa exakta toleranser in i massproduktion och litar på att matematiken håller i hela globala logistikedjor.
Detta är inte bara teori – jag ser detta hända på testgolvet när leveranser anländer till områden med hög luftfuktighet som Florida. Den porösa 32ECT (Edge Crush Test) testlinern fungerar som en svamp16, absorberar omgivande fukt och svullnar fysiskt. När jag mäter det förmodat perfekta spåret med en mikrometer har öppningen ofta krympt med 0,14 tum (3,55 mm)17 på grund av fiberexpansion. Sampackaren tvingas aggressivt hamra ihop de svullna flikarna, vilket sliter sönder det premium-litolaminerade toppskiktet i processen. Genom att tillämpa ett fuktbuffertavstånd på 0,04 tum (1 mm) exakt i de mottagande spåren under det inledande CAD-stadiet säkerställer jag att monteringen förblir helt friktionsfri. Denna hänsynslösa, datadrivna korrigering innebär att monteringstiden för sampackningen minskar med 38 sekunder per enhet, vilket minskar arbetskostnaderna med uppskattningsvis 15 % utan att blåsa upp råmaterialbudgeten.
| Vanligt nybörjarmisstag | Proffsfixen | Fördelar med butiksgolvet |
|---|---|---|
| Använda toleranser för torra skivor | Konstruera en fuktighetsbuffert18 | Förhindrar att det övre arket rivs sönder |
| Ignorerar lagerklimatet | Matematiskt expanderande flikplatser19 | Minskar monteringstiden drastiskt |
| Förlita sig på täta CAD-passningar | Justering för svullnad av porösa fibrer20 | Eliminerar avgifter för manuell omarbetning |
Jag injicerar automatiskt fuktighetstoleranser i varje strukturfil eftersom miljöfysiken inte bryr sig om din perfekta skärmdesign. Att designa för verklig materialsvullnad garanterar att lådan faktiskt fungerar felfritt när det gäller som mest.
🛠️ Harveys skrivbord: Låt inte ett strukturellt fel på 2 millimeter förstöra en utrullning med 500 butiker. 👉 Skicka mig din Dieline-fil ↗ — Jag ska stresstesta matematiken innan du slösar budget på massproduktion.
Slutsats
Du kan välja att ignorera materialfysikens fysiska realiteter, men när den där matematiskt perfekta 32ECT-skivan sväller i ett fuktigt 3PL-lager (tredjepartslogistik), kommer det oundvikligen att utlösa massiv friktion, vilket saktar ner din monteringslinje med uppskattningsvis 30 % och helt utplånar projektets vinstmarginal. Över 500 varumärkeschefer använder min prepress-checklista för att undvika just dessa ödesdigra misstag i tidigt skede. Sluta spela med godtyckliga toleranser och låt mig personligen granska dina förpackningsfiler genom min Free Dieline Audit ↗ för att upptäcka dessa osynliga friktionspunkter innan du godkänner massproduktion.
"Wellpapp och materialkvaliteter – Förpackningsstrategier", https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Verifiering av industriella standardmått för tjocklek på B-flöjt korrugerat material. Bevisroll: teknisk specifikation; källtyp: förpackningsindustrins standarder. Stöd: noggrannhet i materialkaliper. Omfattningsanmärkning: typisk tjocklek kan variera något beroende på tillverkare. ↩
"Analytisk bestämning av böjstyvheten hos en fem...", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Teknisk förklaring av böjningsmån och materialförskjutning under vikning av wellpapp. Bevisroll: teknisk princip; källtyp: lärobok i maskinteknik eller förpackning. Stöder: nödvändigheten av att kompensera för materialtjocklek i matrislinjer. Omfattningsanmärkning: tillämplig på alla typer av spiralflöjer. ↩
"Optimal design av dubbelväggig wellpappförpackning – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. En teknisk manual om förpackningsteknik förklarar hur tjocklekskompensation justerar matrislinjer för att ta hänsyn till wellpapps fysiska tjocklek. Bevisroll: Teknisk validering; källtyp: Teknisk handbok. Stöder: Användning av programvarubaserade justeringar för att säkerställa vikningsnoggrannhet. Omfattningsanmärkning: Specifikt för CAD-baserade förpackningsarbetsflöden. ↩
"Optimering av produktionsprocess för wellpapplådor med hjälp av dimensionell …", https://www.academia.edu/97043457/Corrugated_Box_Production_Process_Optimization_Using_Dimensional_Analysis_and_Response_Surface_Methodology. En industriell effektivitetsstudie eller tids-rörelseanalys som jämför monteringshastigheten för optimerade kontra ooptimerade kartongformningslinjer. Bevisroll: Kvantitativ verifiering; källtyp: Fallstudie inom branschen. Stöder: Den specifika tidsbesparande fördelen med professionella formningslinjereparationer. Omfattningsanmärkning: Tidsbesparingarna kan variera beroende på kartongens skala och komplexitet. ↩
"Den ultimata guiden till wellpapplådor", https://www.shorr.com/resources/blog/ultimate-guide-corrugated-boxes/. Standarder för förpackningsdesign specificerar behovet av att lägga till toleranser till spår baserat på kartongens tjocklek för att förhindra materialspänning och rivning. Bevisroll: Teknisk validering; källtyp: Standard för förpackningsdesign. Stöder: Metoden för att förhindra att det övre arket har gått sönder under montering. Omfattningsanmärkning: Tillämplig på design med sammankopplade flikar. ↩
"Strategisk sourcing av wellpappförpackningar", https://apurchasingd.com/strategic-sourcing-corrugated-packaging/. Kort förklaring av hur en auktoritativ extern källa stöder detta påstående. Bevisets roll: Underbyggande av branschens upphandlingspraxis; källtyp: Litteratur om leveranskedjehantering. Stöder: Användningen av avgiftsmodeller för att frikoppla råvaruanskaffning från efterbehandlingstjänster för att minska enhetskostnaderna. Omfattningsnotering: Tillämpning specifik för wellpappförpackningar och sampackningslogistik. ↩
"[PDF] Noggrann uppriktning av laminatmaterial med sensorbaserad robot …", https://publications.ri.cmu.edu/storage/publications/pub_files/pub4/brennemann_a_e_1994_1/brennemann_a_e_1994_1.pdf. Teknisk dokumentation angående tillverkningstoleranser för litolaminerade material och de precisionströsklar som krävs för automatiserad monteringssynkronisering. Bevisroll: teknisk specifikation; källtyp: industriteknisk manual. Stöder: påståendet att submillimetervariationer orsakar mekanisk feljustering. Omfattningsanmärkning: specifik för höghastighetsförpackningslinjer. ↩
"Minimera stilleståndstid för förpackningsmaskiner | Underhållstips", https://wolf-packing.com/minimizing-packaging-machine-downtime-maintenance-and-monitoring-tips/. Verifiering av branschstandardiserade straffklausuler för "linjestopp" eller "maskinstopp" i kontraktsavtal för förpackning och sampackning. Bevisets roll: verifiering av affärspraxis; källtyp: standarder för logistikavtal. Stöder: påståendet att varumärken ådrar sig direkta ekonomiska påföljder för produktionsstopp. Omfattningsanmärkning: varierar beroende på specifika avtalsvillkor. ↩
"Hur nyckelfärdig tillverkning förenklar upphandling", https://www.pen-mfg.com/blog/how-turnkey-manufacturing-simplifies-procurement. Kort förklaring av hur konsoliderad produktion förhindrar förseningar och tillhörande påföljder orsakade av samordning av flera leverantörer. Bevisroll: orsakssamband; källtyp: branschanalys. Stöd: ekonomisk nytta av nyckelfärdig tillverkning. Omfattningsanmärkning: specifik för förpackningsproduktionslinjer. ↩
"Tolltillverkning kontra kontraktstillverkning: Viktiga skillnader", https://generalassembly.com/toll-manufacturing-vs-contract-manufacturing/. Analys av upphandlingsmodeller som visar hur enskild källas ansvar eliminerar de rörliga omkostnaderna i samband med tolltillverkning. Bevisets roll: kostnadsjämförelse; källtyp: upphandlingsstudie. Stöd: enhetskostnadsstabilitet. Omfattningsanmärkning: beror på specifika avtalsavtal. ↩
"Vilka misstag vid kontraktsförpackningar utlöser återbetalningar hos återförsäljare?", https://www.industrialpackaging.com/blog/copacker-mistakes-retailer-chargebacks. Auktoritativ logistikguide som beskriver hur inkonsekventa förpackningsdimensioner leder till ekonomiska påföljder från tredjepartssampackare. Bevisroll: validering av risk; källtyp: driftsmanual. Stöder: nödvändigheten av heltäckande dimensionskontroll. Omfattningsanmärkning: fokuserad på sampackningsmiljöer inom detaljhandeln. ↩
"Laserskärare – Vektor vs. rasterlaserskärning | Operations", https://design.ncsu.edu/operations/510/laser-cutter-vector-vs-raster-laser-cutting/. Teknisk tillverkningsdokumentation förklarar hur CNC-skärprogramvara använder distinkta dekorfärger för att skilja mellan skär- och bigbanor, vilket rasterbilder inte kan ge. Bevisroll: teknisk specifikation; källtyp: industriteknikmanual. Stöder: nödvändigheten av dekorfärger för automatiserad skärprecision. Omfattningsanmärkning: Gäller professionella arbetsflöden för stansning och digital skärning. ↩
"Skapa stansade filer: Guide till precisionstekniker", https://www.printingpartners.net/printing-knowledge-library/how-to-create-die-cut-files-creating/. Teknisk dokumentation om behovet av vektorbaserade lager för CNC- och stansningsbladbanor för att förhindra rasterinterpoleringsfel. Bevisroll: teknisk processvalidering; källtyp: tillverkningsstandard. Stöder: användning av strukturella lager för precisionsskärning. Omfattningsanmärkning: hänvisar till branschstandardiserade PDF/X-format. ↩
"Uppskattning av tryckhållfastheten hos wellpapp …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Detaljerade tekniska specifikationer som bekräftar bärförmågan hos förkonstruerade förpackningsmallar för tunga förpackningar. Bevisroll: kvantitativ verifiering; källtyp: teknisk manual. Stöder: viktkapacitetsanspråket för professionella strukturella mallar. Omfattningsanmärkning: kapaciteten beror på materialkvalitet (t.ex. korrugerad B-flöjt vs C-flöjt). ↩
"Effekt av fukthalt i ämne på formningsbeteende och …", https://repository.rit.edu/cgi/viewcontent.cgi?article=1219&context=japr. Kort förklaring av hur branschstandarder för kalibreringsmätning skiljer sig mellan torra och konditionerade tillstånd och den resulterande effekten på toleranser vid stansmontering. Bevisroll: teknisk validering; källtyp: handbok för förpackningsteknik. Stöder: Risken med att använda torra mätningar för slutmontering. Omfattningsanmärkning: Gäller cellulosabaserade korrugerade material. ↩
"Inverkan av fuktighet och temperatur på mekaniska egenskaper hos …", https://bioresources.cnr.ncsu.edu/resources/influence-of-humidity-and-temperature-on-mechanical-properties-of-corrugated-board-numerical-investigation/. Verifiering av de hygroskopiska egenskaperna hos 32ECT korrugerad testliner och hur omgivande fukt inducerar fysisk expansion. Bevisroll: Teknisk validering; källtyp: Materialvetenskaplig specifikation. Stöder: Påståendet att fuktabsorption orsakar materialsvullnad. Omfattningsanmärkning: Effekten kan variera beroende på beläggning och linerkvalitet. ↩
""Relativ fuktighetseffekt på kompressionshållfastheten hos …", https://open.clemson.edu/all_theses/3225/. Empiriska data avseende typisk dimensionsvariation och spårkrympning i wellpapp under förhållanden med hög luftfuktighet. Evidensroll: Empirisk benchmarking; källtyp: Fallstudie inom förpackningsteknik. Stöder: Specifik mätning av spårkrympning på grund av fiberexpansion. Omfattningsanmärkning: Faktiska mätningar beror på specifika fuktmättnadsnivåer. ↩
"Vad är relativ fuktighet och hur påverkar den dina lådor?", https://www.billerud.com/products/packaging-materials/corrugated-materials/knowledge-center/humidity. Kort förklaring av hur en auktoritativ extern källa stöder detta påstående. Bevisroll: teknisk lösning; källtyp: industridesignguide. Stöd: användning av beräknade toleranser för att förhindra materialspänningar och strukturella fel. Omfattningsanmärkning: Fokuserar på att förhindra att det övre arket rivs sönder. ↩
"RSC-toleranser för lådresare och packare – AICC Now", https://now.aiccbox.org/rsc-tolerances-for-case-erectors-and-packers/. Kort förklaring av hur en auktoritativ extern källa stöder detta påstående. Bevisroll: bästa praxis inom branschen; källtyp: manual för förpackningsteknisk utrustning. Stöder: kravet att justera spårdimensioner för att förhindra monteringsfriktion under materialexpansion. Omfattningsanmärkning: Tillämpad för industriell skalning. ↩
"Hur fuktighet påverkar wellpapplådor", https://www.flexp.com/blog/humidity-affects-corrugated-boxes/. Kort förklaring av hur en auktoritativ extern källa stöder detta påstående. Bevisroll: teknisk validering; källtyp: materialvetenskaplig tidskrift. Stöder: den fysiska expansionen av cellulosafibrer i wellpapp på grund av hygroskopi. Omfattningsanmärkning: Specifikt för porösa pappersbaserade material. ↩



