
Du har investerat kraftigt i din produkt, men att skicka overifierad konstverk direkt till en fabrik är en enorm ekonomisk risk som ofta leder till katastrofala avslag i detaljhandeln.
Ja. Att visa designen på era lådor före tillverkning är standardprotokoll. Denna valideringsfas före produktion använder exakt fysisk prototypframställning och digitala renderingar för att eliminera dyra strukturella brister, vilket säkerställer att er slutförpackning överlever brutala förhållanden i leveranskedjan och strikta efterlevnadsrevisioner av handlare utan friktion.
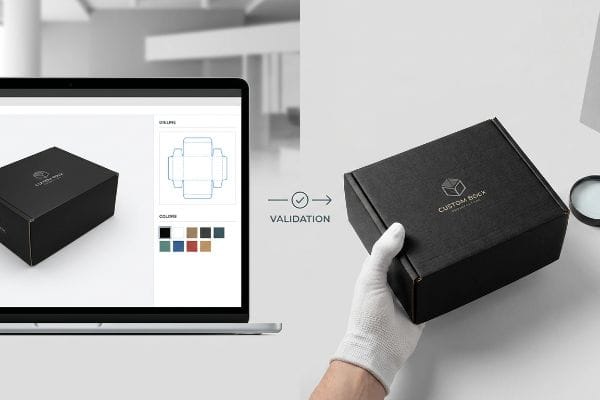
Att få ett visuellt bevis handlar inte bara om estetik; det är den sista barriären mellan en lönsam utrullning och ett lager fullt av oanvändbar kartong.
Hur man skapar design för förpackningar?
Att bygga en framgångsrik struktur börjar långt innan bläcket vidrör pappret.
Att skapa en förpackningsdesign kräver att strukturteknik integreras direkt med grafiska layouter. Denna grundläggande process beräknar exakta materialtjocklekar, böjningsmått och dynamisk lastkapacitet, vilket säkerställer att platta mallar framgångsrikt omvandlas till styva tredimensionella handelsvaror som kan klara tunga frakter och aggressiva detaljhandelsmiljöer.
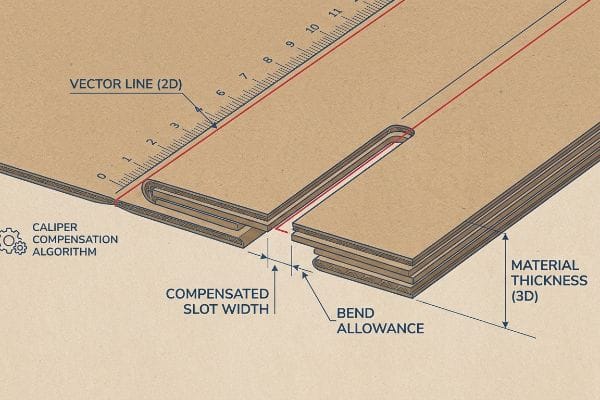
En platt ritning kan se perfekt ut på en skärm, men den fysiska verkligheten med att vika tjock kartong kräver strikt matematisk disciplin.
Den dolda matematiken för bromsokkompensation
Även erfarna konstruktörer förbiser ofta den fysiska tjockleken på sitt valda substrat. De bygger sammankopplade flikar och vikbara spår i 2D-programvara med exakt samma bredd som anslutningspanelen1.De antar att en enkel vektorlinje kommer att vikas rent på monteringsgolvet.
Jag ser den här fällan ständigt när kunder skickar in platta AI-filer (Adobe Illustrator) för tunga B-flöjts wellpappkampanjer. De glömmer att en 0,125-tums (3,17 mm) tjock kartong2 förbrukar material när den viks 90 grader. Om mottagningsspåret på matrislinjen inte breddas för att kompensera för den yttre radien, kommer den fysiska displayen att böjas kraftigt. Jag har sett medpackare svettas på monteringslinjen och kraftfullt trycka ihop flikarna tills man hör det rivande ljudet av rå kartong. Vi åtgärdar detta genom att använda CAD-programvara (datorstödd design) för att automatiskt tillämpa en böjningsmåttalgoritm på varje spår. Genom att bredda mellanrummen med bara en bråkdel av en millimeter säkerställer vi att delarna glider ihop utan ansträngning, vilket minskar monteringsarbetet med uppskattningsvis 20 %3 och eliminerar trasiga paneler.
| Vanligt nybörjarmisstag | Proffsfixen | Fördelar med butiksgolvet |
|---|---|---|
| Rita flikar och spår med exakt samma 1:1-bredd | Tillämpa CAD-kalibreringskompensationsalgoritmer4 | Sparar 20 sekunder monteringstid per enhet5 |
| Ignorerar brädans tjocklek vid 90-gradersvikningar | Breddning av mottagningsspår för böjningsradien6 | Förhindrar att det övre arket rivs sönder och bucklas |
| Tvinga ihop felaktiga delar på linjen | Mikrospelar för smidig glidning | Drastiskt minskar arbetskostnaderna för sampackning |
Jag vägrar att skicka okompenserade vektorfiler till skärbordet. Att justera spårbredden för den specifika skivans bromsok är det enda sättet att garantera en fyrkantig, stabil struktur under tungt nyttolasttryck.
🛠️ Harveys skrivbord: Är du osäker på om dina sammankopplade flikar har rätt böjningsmån? 👉 Skicka mig din platta stanslinje ↗ — Direktåtkomst till mitt skrivbord. Noll automatiserad säljspam, jag lovar.
Vilka är trenderna inom förpackningsdesign för 2026?
Nästa våg av strukturell innovation rör sig aggressivt mot friktionsfri hållbarhet.
Förpackningsdesigntrenderna för 2026 prioriterar starkt konstruktion i ett enda material och återvinningsbarhet vid trottoarkanten. Driven av strikta handelskrav ersätter tillverkare blandade plaster och permanenta metalldetaljer med specialkonstruerad wellpapp, med hjälp av vattenbaserade ytbehandlingar för att bibehålla hög dynamisk lastkapacitet samtidigt som de säkerställer sömlös miljöefterlevnad.
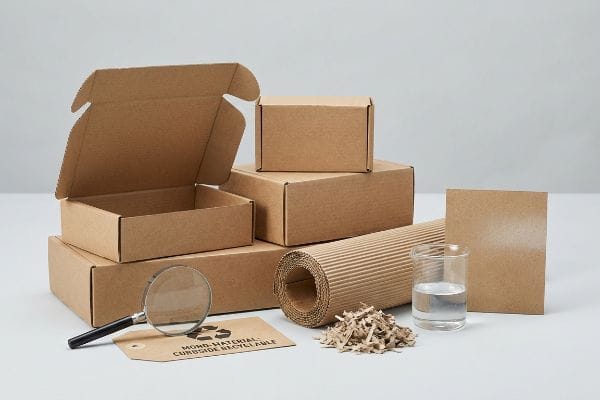
Varumärken vill visa upp en miljövänlig image, men att välja fel material utlöser ofta oväntade brister i efterlevnaden.
Fällan för återmassabarhet av bioplast
Många marknadsföringsteam kräver PLA (polymjölksyra) bioplastlamineringar7 för sina butiksdisplayer. De arbetar utifrån antagandet att en växtbaserad film automatiskt garanterar miljöefterlevnad. Detta ser bra ut i en styrelserumspresentation men misslyckas helt nedströms.
Jag måste ofta fånga upp dessa specifikationer innan de når fabriksgolvet. När en vanlig OCC-återvinningsanläggning (Old Corrugated Containers) bearbetar en display belagd med solid PLA-film, stöter materialet bort vatten och blockerar maskinerna8.Man kan fysiskt känna den klibbiga, obevekliga spänningen i plastfilmen som vägrar att brytas ner i återuppsamlingstanken. Istället för att återvinna den omdirigerar anläggningarna hela strukturen direkt till en deponi, vilket leder till massiva återkrav från återförsäljare. Jag kringgår detta helt genom att tillämpa ett protokoll för flytande vattenhaltig beläggning över den råa testlinern9.Denna ytbehandling ger den nödvändiga fuktbarriären men löses upp sömlöst under återvinningen, vilket håller din kampanj 100 % kompatibel och sparar dig från kostsamma miljöpåföljder.
| Vanligt nybörjarmisstag | Proffsfixen | Fördelar med butiksgolvet |
|---|---|---|
| Användning av PLA-bioplaster för miljövänliga påståenden | Uppgradering till flytande vattenbaserade barriärbeläggningar10 | Klarar strikta hållbarhetsrevisioner hos återförsäljare |
| Förutsatt att alla växtbaserade filmer är återpulpbara11 | Säkerställande av 100 % monomaterialbaserade pappersstrukturer12 | Förhindrar återkrav från deponiavledning |
| Tillsats av blandade material till wellpappdisplayer | Ta bort oåtervinningsbara permanenta filmer | Förenklar avfallssortering på butiksnivå |
Jag offrar aldrig mekanisk återmassabarhet för ett ytligt marknadsföringspåstående. Sann hållbarhet innebär att konstruera en struktur som vanliga kommunala pappersbruk kan bearbeta utan specialiserade kemiska ingrepp.
🛠️ Harvey's Desk: Utlöser era nuvarande fuktspärrar dolda miljöefterlevnadskrav? 👉 Begär en materialrevision ↗ — Ladda ner säkert. Min inkorg är öppen om du har frågor senare.
Hur man designar förpackningar steg för steg?
Att genomföra en felfri produktionskörning kräver ett systematiskt och förutsägbart arbetsflöde.
Att designa förpackningar steg för steg kräver en strikt prepress-sekvens med fokus på mekaniska toleranser. Detta arbetsflöde involverar strukturteknik, specifik utblödningsmarginalutvidgning, val av materialkvalitet och fysisk maskinkalibrering, vilket säkerställer att digitala bilder sömlöst anpassas till det fysiska wellpappsubstratet under automatiserade höghastighetstillverkningsprocesser.
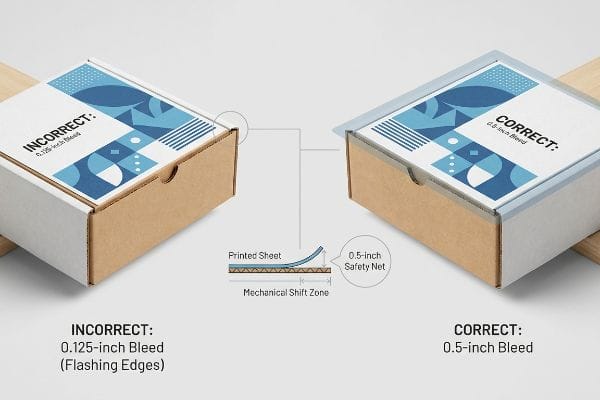
Den vanligaste felpunkten i den här sekvensen inträffar när grafiska artister behandlar tjocka förpackningar som en platt reklamtidning.
Litolamineringsskiftfaktorn
Grafiska avdelningar använder rutinmässigt standardmarginaler för kommersiellt tryck, vanligtvis runt 3,17 mm (0,125 tum)13, på sina slutliga visningsfiler. De förväntar sig att den automatiserade skärmaskinen ska träffa exakt kanten på deras konstverk med laserprecision varje gång.
Jag ser den här blinda fläcken förstöra massproduktionen nästan varje vecka. När vi utför litolaminering – den fysiska processen att limma tryckta toppskikt på tjocka wellpappskivor – introducerar det våta PVA-limmet (polyvinylacetat) och de tunga rullarna en naturlig mekanisk förskjutning14.Jag har stått bredvid lamineringsmaskinen och sett skivorna glida något när den höga vakuumsugningen griper tag i pappret. Om man bara lämnar en liten utfallning exponerar den lilla mekaniska avvikelsen råa bruna kartongkanter på den slutliga vikta enheten, vilket resulterar i en visuellt defekt produkt. Jag tillämpar en strikt utfallsmarginal på 12,7 mm15 förbi den fysiska skärlinjen för att fungera som ett konstruerat säkerhetsnät mot denna förskjutning. Denna enkla steg-för-steg-regel för förpressning garanterar orörda kanter och förhindrar att hela partier kasseras av kvalitetskontrollen.
| Vanligt nybörjarmisstag | Proffsfixen | Fördelar med butiksgolvet |
|---|---|---|
| Använda standardmarginaler för kommersiellt tryck | Tillämpa en säkerhetsavluftning på 0,5 tum förbi skärlinjerna16 | Eliminerar blinkande råa bruna kanter |
| Ignorerar den mekaniska förskjutningen av våtlaminering | Redovisning av PVA-adhesivsubstratglas17 | Säkrar visuellt varumärkesvärde på hyllan |
| Förutsatt laserprecision på automatiserade valsar18 | Bygga ett tekniskt grafiskt säkerhetsnät | Förhindrar massiva kasseringar av batchkvalitet |
Jag avvisar alltid filer i prepress-stadiet om de inte når denna marginalgräns. Att utöka bakgrunden för bilden tar en designer två minuter, men det förhindrar materialslöseri med tusentals dollar.
🛠️ Harveys skrivbord: Är du osäker på om ditt konstverk säkert sträcks ut förbi litolamineringsförskjutningszonen? 👉 Få en prepress-filkontroll ↗ — Inga formulär som utlöser oändliga säljsamtal. Bara rent värde.
Hur designar man en specialdesignad låda?
Att utveckla en unik struktur ger din produkt en tydlig fördel i butikshyllan.
Att designa en specialbyggd låda kräver matematisk konstruering av det fysiska underlaget för att stödja just din produkts nyttolast. Denna tekniska anpassning innebär att beräkna exakta tyngdpunktsförskjutningar, använda riktade dubbelväggsförstärkningar och kartlägga anpassade spalter för sammankopplade flikar för att garantera friktionsfri montering och långsiktig strukturell hållbarhet.
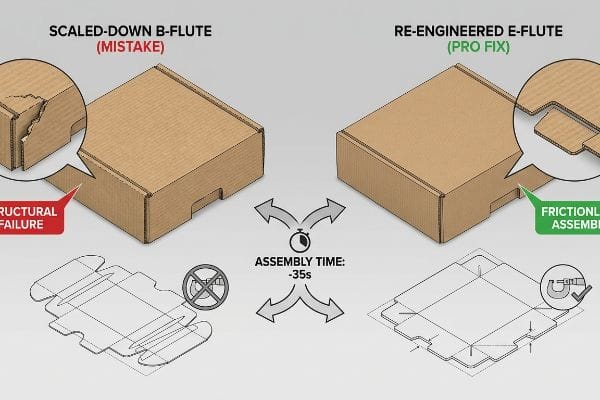
Men att kunna teorin räcker inte när maskinerna börjar gå och de anpassade dimensionerna kolliderar med fysiska materialbegränsningar.
Varför standard krympskalning misslyckas på fabriksgolvet
Inköpsteam försöker ofta spara på ingenjörskostnader genom att ta en kraftig golvdisplaymatris och matematiskt krympa den med 50 % för att fungera som en specialanpassad bänkskiva. De antar att en universell vektorfil fungerar felfritt över alla dimensioner och underlag .
I min anläggning ser jag rutinmässigt de katastrofala resultaten av denna direkta skalningsfälla under förproduktionstester. När man reducerar vikningsradier och sammankopplade flikar till mikroproportioner på en tät B-flöjtskort, kan de interna pappersflöjterna inte komprimeras ordentligt20.Jag testar detta med en mikrometer, och när en nedskalad 10,1 mm flik tvingas in i ett proportionellt krympt spår, knäpps det översta pappersarket helt enkelt av belastningen. Man får en vinglig hylla och sampackare som tillgriper kladdig genomskinlig tejp bara för att hålla ihop den anpassade strukturen. Genom att svänga till ett tunnare E-flöjt (mikroflöjt) substrat och matematiskt omkonstruera flikspelen specifikt för den mindre skalan, bryter jag detta friktionslås. Denna justering minskar monteringstiden för sampackningen med upp till 35 sekunder per enhet21, vilket säkrar projektets vinstmarginal utan att kompromissa med varumärkets estetik.
| Vanligt nybörjarmisstag | Proffsfixen | Fördelar med butiksgolvet |
|---|---|---|
| Matematiskt krympande av stora displaydielinjer | Omkonstruera lås för det specifika formatet | Stoppar strukturell kollaps på bänkskivan |
| Tvinga in tjocka B-flöjtsflikar i mikrospår | Uppgradering till mikroflöjtsubstrat22 | Eliminerar behovet av kladdig genomskinlig tejp |
| Använda exakt samma CAD-fil för alla storlekar | Mappning av anpassade avstånd för skalade flikar | Minskar monteringstiden med 35 sekunder per enhet23 |
Jag tillåter aldrig direkt matematisk skalning mellan olika materialkvaliteter. En specialbyggd låda kräver anpassad fysik, vilket innebär att varje friktionslås måste konstrueras oberoende för sin avsedda butiksmiljö.
🛠️ Harveys skrivbord: Låt inte ett strukturellt fel på 2 millimeter förstöra en utrullning med 500 butiker. 👉 Skicka mig din Dieline-fil ↗ — Jag ska stresstesta matematiken innan du slösar budget på massproduktion.
Slutsats
Du kan välja en billigare leverantör för dina specialförpackningar, men när de där matematiskt krympta B-flöjtsflikarna knäcks under sampackningen, saktar den resulterande friktionen ner monteringslinjen med uppskattningsvis 30 % och utplånar helt din vinstmarginal. Detta är exakt det specifikationsblad som mina 10 bästa detaljhandelskunder använder för att garantera noll tryckavslag. Sluta gissa om materialtoleranser och låt mig personligen köra dina strukturfiler genom min kostnadsfria Dieline Pre-Flight Audit ↗ för att upptäcka allvarliga skalningsfel innan massproduktionen börjar.
"Mastering Tab and Slot Design for Efficient Metal Fabrication", https://sendcutsend.com/blog/mastering-tab-and-slot-design-for-efficient-metal-fabrication/?srsltid=AfmBOoof5_leCqMImoGcyTwkBXcBLznJf8PfRsycYq5x696DK0YQzf1Y. Förpackningsstandarder anger att slitsarna måste vara bredare än passfliken för att ta hänsyn till materialtjocklek och vikningsradie för att säkerställa montering. Bevisroll: teknisk specifikation; källtyp: strukturell förpackningsguide. Stöder: påståendet att 1:1 breddförhållanden leder till passformsfel. Omfattningsanmärkning: Gäller wellpapp- och vikkartongsubstrat. ↩
"Wellpapp och materialkvaliteter | 2021-06-30", https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Teknisk verifiering av standardkalipern för B-flöjt wellpapp. Bevisroll: teknisk specifikation; källtyp: industristandard för material. Stöder: noggrannhet i materialtjockleksanspråk. Omfattningsanmärkning: måtten kan variera något beroende på regional tillverkare. ↩
"Analytisk bestämning av böjstyvheten hos en femlagersförpackning …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Kvantitativa bevis på effektivitetsvinster till följd av tillämpningen av böjningsersättningsalgoritmer i strukturell förpackningsdesign. Bevisets roll: prestandamått; källtyp: fallstudie inom tillverkning. Stöd: minskning av driftskostnader. Omfattningsanmärkning: procentandelen kan variera beroende på designens komplexitet. ↩
"Optimal design av dubbelväggig wellpappförpackning – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Teknisk dokumentation från förpackningsteknisk programvara som förklarar användningen av algoritmer för att justera för materialtjocklek (kaliper). Bevisroll: teknisk validering; källtyp: manual för programvaruutveckling. Stöder: användning av automatiserad kompensation för exakt passform. Omfattningsanmärkning: Tillämplig främst på automatiserade CAD/CAM-arbetsflöden. ↩
"Produktivitetsförbättring genom balansering av monteringslinjer genom …", https://pmc.ncbi.nlm.nih.gov/articles/PMC10788436/. Fallstudier inom industriteknik som kvantifierar tidsreduktionen vid manuell montering när delar konstrueras med korrekta toleranser. Bevisroll: kvantitativ metrik; källtyp: studie av operativ effektivitet. Stöder: påståendet om betydande besparingar på arbetstid. Omfattningsanmärkning: Tidsbesparingarna varierar beroende på lådans komplexitet och arbetarnas skicklighet. ↩
"Översikt över aktuella studier vid IPST om wellpappkanter …", https://bioresources.cnr.ncsu.edu/resources/overview-of-recent-studies-at-ipst-on-corrugated-board-edge-compression-strength-testing-methods-and-effects-of-interflute-buckling/. Strukturella förpackningsstandarder som specificerar hur mottagningsspringor måste vara överdimensionerade för att rymma materialets böjradie under vikning. Bevisroll: teknisk standard; källtyp: branschhandbok. Stödjer: förebyggande av materialslits och buckling. Omfattningsanmärkning: Beroende på kartongkvalitet och tjocklek. ↩
"Livscykelanalysen för polymjölksyra (PLA) för att göra den till en …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8199738/. Teknisk dokumentation eller avfallshanteringsstudier som visar att PLA-lamineringar förorenar traditionella återvinningsströmmar och ofta saknar den industriella komposteringsinfrastruktur som krävs för faktisk nedbrytning. Bevisets roll: teknisk validering; källtyp: branschrapport eller akademisk studie. Stöder: påståendet att PLA-filmer inte uppfyller miljökraven nedströms. Omfattningsanmärkning: fokuserar specifikt på skillnaden mellan teoretisk komposterbarhet och praktisk avfallshantering. ↩
"Vad är återvinningskontaminering? | In Our Nature – UW Sustainability", https://sustainability.uw.edu/blog/recycling-contamination. Teknisk dokumentation som förklarar varför polymjölksyra (PLA)-filmer inte kan återupplösas i vanliga OCC-strömmar och orsakar mekaniska fel. Bevisroll: teknisk verifiering; källtyp: whitepaper om industriell återvinning. Stöder: påståendet att bioplastfilmer hindrar pappersåtervinning. Omfattningsanmärkning: gäller specifikt vanliga OCC-bearbetningsanläggningar. ↩
"Återvinningsbar och biologiskt nedbrytbar pappersbeläggning med funktionaliserad PLA …", https://pmc.ncbi.nlm.nih.gov/articles/PMC11948148/. Branschstandarder som bekräftar att vattenbaserade vattenbaserade beläggningar bibehåller strukturella fuktbarriärer samtidigt som de förblir helt kompatibla med återuppmassaningsprocesser. Bevisroll: teknisk validering; källtyp: materialvetenskaplig studie. Stödjer: effektiviteten hos vattenbaserade beläggningar som ett hållbart alternativ till plastfilmer. Omfattningsanmärkning: fokuserar på återuppmassaningsmått. ↩
"Biobaserade vattenhaltiga dispersioner baserade på omättad PLA … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC12473213/. Teknisk jämförelse av vattenhaltiga beläggningar kontra bioplaster avseende deras kompatibilitet med återvinningsströmmar och återförsäljares hållbarhetsstandarder. Bevisroll: teknisk validering; källtyp: branschrapport. Stöder: Användning av vattenhaltiga beläggningar som ett överlägset alternativ till PLA för miljöpåståenden. Omfattningsanmärkning: Effektiviteten beror på produktens specifika barriärkrav. ↩
"Återvinningsbar vs. återpulpbar förpackning förklarad", https://papertrays.com/decoding-sustainability-understanding-recyclable-and-repulpable-food-packaging/. Vetenskaplig analys av hur olika växtbaserade polymerer interagerar med industriell massatillverkningsutrustning och om de skapar föroreningar. Bevisroll: faktakorrigering; källtyp: materialvetenskaplig studie. Stöder: Påståendet att växtbaserat ursprung inte garanterar återpulpbarhet. Omfattningsanmärkning: Fokuserar på återvinningsinfrastruktur i industriell skala. ↩
"Nyheter inom förpackningspolicyn? Sammanfattning av förpackningspolicyn", https://sustainablepackaging.org/2026/07/29/packaging-policy-news/. Riktlinjer för återförsäljare om hantering av förpackningsavfall och de ekonomiska påföljder som är förknippade med icke-återvinningsbara blandade material. Bevisroll: ekonomisk validering; källtyp: handbok för hållbarhet i detaljhandeln. Stödjer: Sambandet mellan design med ett enda material och undvikande av avgifter för deponiavledning. Omfattning: Tillämpas främst på stora detaljhandelsmiljöer. ↩
"Hur kan jag avgöra hur mycket utfallsmarginal jag ska använda?", https://graphicdesign.stackexchange.com/questions/55905/how-can-i-determine-how-much-bleed-to-use. Verifiering av branschstandardiserade utfallsspecifikationer som används i arbetsflöden för kommersiellt tryck och grafisk design. Bevisroll: teknisk validering; källtyp: manual för tryckbranschen. Stöder: påståendet att 0,125 tum är en standardmarginal för utfall. Omfattningsanmärkning: specifika krav kan variera beroende på tryckleverantör eller substrat. ↩
"Understanding Litho Laminated Packaging & Single Face Lamination", https://pmpackaging.com/posts/2025/03/understanding-litho-laminated-packaging. Teknisk litteratur om korrugerade limningsprocesser förklarar hur fukt från PVA och valstryck orsakar substratrörelser under laminering. Bevisroll: teknisk validering; källtyp: branschspecifik teknisk guide. Stöder: den fysiska orsaken till kortets feljustering. Omfattningsanmärkning: gäller specifikt våtlimslamineringsprocesser. ↩
"Litolaminerad vs. digitaltryck: En industriell köparguide till …", https://mdmpkg.com/litho-laminited-vs-digital-printing-premium-corrugated-packaging-2/. Tekniska specifikationer från förpackningsdesignstandarder eller manualer för tryckproduktion definierar den erforderliga utblödningen för att ta hänsyn till registreringsförskjutning i laminering. Bevisroll: specifikationsverifiering; källtyp: teknisk produktionshandbok. Stöd: den specifika dimension som används för att förhindra exponerade kanter. Omfattningsanmärkning: värdena kan variera beroende på substrattjocklek. ↩
"Litografisk laminering", https://packlane.com/support/lithographic-lamination?srsltid=AfmBOopHPeyQDZOHrn1xP7pnYoayuNXOFGUeyw2RedT_ZH_8m7otBKCo. Tryckindustrins standarder definierar nödvändiga utfallsmarginaler för att förhindra att råa substratkanter syns efter trimning. Bevisroll: teknisk specifikation; källtyp: tryckindustrins manual. Stöder: det specifika kravet på 0,5 tums utfall. Omfattningsanmärkning: gäller korrugerad litolaminering. ↩
"Effekter av fukt i lamineringsprocessen – AICC Now", https://now.aiccbox.org/effects-of-moisture-in-the-lamination-process/. Teknisk dokumentation om PVA-lim förklarar hur limmets flytande natur orsakar materialförskjutning under laminering. Bevisroll: materialvetenskapligt faktum; källtyp: limtillverkarens datablad. Stöder: förekomsten av mekanisk förskjutning vid våtlaminering. Omfattningsanmärkning: fokuserar på vattenbaserade lim. ↩
"En guide om förpackningsautomation – Rollon UK", https://www.rollon.com/gbr/en/educationals/guide-to-packaging-automation/. Industritekniska standarder beskriver toleransavvikelser och registreringsfel som är inneboende i högvolymsvalssystem. Bevisroll: teknisk begränsning; källtyp: handbok för industriteknik. Stöder: behovet av konstruerade grafiska säkerhetsnät. Omfattningsanmärkning: jämför automatiserade valsar med laserstyrd precision. ↩
"Hur man förbereder en dieline för förpackningsdesign: En steg-för-steg-guide", https://packccp.com/how-to-prepare-dieline-for-packaging-design/. Teknisk dokumentation om förpackningsteknik förklarar varför linjär skalning av vektorfiler inte tar hänsyn till materialtjocklek och vikningsmått. Bevisroll: teknisk motsägelse; källtyp: manual för förpackningsteknik. Stöder: misslyckandet med krymp-till-pass-skalning i fysisk produktion. Omfattningsanmärkning: specifik för wellpapp och tunga substrat. ↩
"Den ultimata guiden till wellpapplådor", https://www.shorr.com/resources/blog/ultimate-guide-corrugated-boxes/. Teknisk dokumentation om materialvetenskap för wellpapp gällande kollaps av fluting och kompressionsgränser vid vikning med tät radie. Bevisroll: teknisk validering; källtyp: materialvetenskaplig manual. Stöder: mekaniskt fel hos B-flut i mikroskalor. Omfattningsanmärkning: gäller specifikt för täta flutprofiler. ↩
"Jämförelse av F-, E- och B-flöjt i wellpappförpackningar", https://blog.fantastapack.com/comparing-fe-and-b-flute-in-corrugated-packaging. Industritekniska riktmärken som jämför manuella monteringshastigheter för olika storlekar på wellpappsflöjter och flikspel. Bevisroll: kvantitativ validering; källtyp: industriteknisk rapport. Stöder: effektivitetsvinsterna vid byte till mikroflöjtsubstrat. Omfattningsanmärkning: resultaten beror på den totala lådans komplexitet. ↩
"Mikroflöjtförpackning | EF N-flöjtskartonger", https://www.netpak.com/en/packaging-resources/industry-articles/micro-flute-packaging-efn-flute/. Kort förklaring av hur en auktoritativ extern källa stöder detta påstående. Bevisroll: teknisk specifikation; källtyp: materialvetenskaplig guide. Stöder: användningen av mikroflöjt för bättre passform i små spår jämfört med B-flöjt. Omfattningsanmärkning: resultaten kan variera beroende på specifik flöjtkvalitet. ↩
"[PDF] Viktiga mätvärden för att mäta prestanda och inverkan av …", https://dspace.mit.edu/bitstream/handle/1721.1/147189/frsus-03-910215.pdf?sequence=1&isAllowed=y. Kort förklaring av hur en auktoritativ extern källa stöder detta påstående. Bevisroll: verifiering; källtyp: fallstudie inom industriteknik. Stöder: kvantitativ minskning av monteringstid genom optimerade CAD-utrymmen. Omfattningsanmärkning: mätvärden gäller för skalade butiksdisplayer. ↩



