
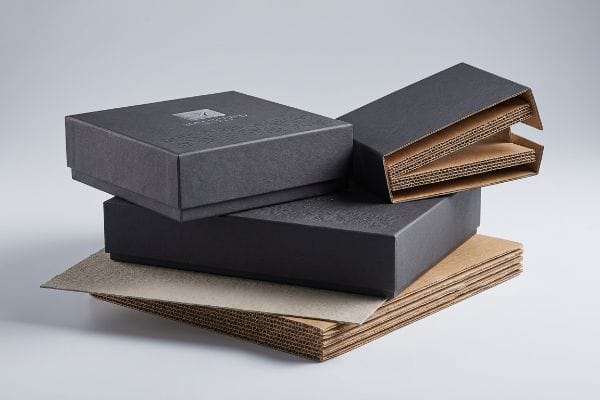
Varje nytt varumärke vill ha en elegant uppackningsupplevelse som skriker ut premiumkvalitet.
Ja. Att tillverka specialanpassade lådor med elegant design kräver en balans mellan exklusiva kosmetiska ytbehandlingar och strukturell integritet. Vi uppnår detta genom att applicera förstklassig litolaminering och taktila beläggningar över högdensitetsräfflade substrat, vilket säkerställer att den slutliga förpackningen ger överlägsen visuell störning utan att offra lastkapaciteten under tung transport.
Men att kunna teorin räcker inte när maskinerna väl börjar fungera. Det är gapet mellan en vacker digital rendering och en fysisk, massproducerad låda som de flesta marknadsföringsbudgetar går åt.
Hur mycket kostar det att tillverka specialtillverkade lådor?
Att prissätta en specialbyggd upplaga handlar inte bara om att offerera bläck och papper.
Kostnaden för att tillverka specialtillverkade lådor beror starkt på materialkvaliteter, komplexiteten i den strukturella konstruktionen och de specifika trycktekniker som används. Avancerade kosmetiska ytbehandlingar blåser ofta upp enhetskostnaderna, vilket kräver strikt volymoptimering och smarta tillverkningstoleranser för att upprätthålla en lönsam avkastning på investeringen för standardutrullningar i detaljhandeln.
Men att beräkna baspriset i ett kalkylblad är precis där de flesta inköpsteam går blint i en fälla.
Varför kosmetisk budgetering förstör boxens kompressionsstyrka
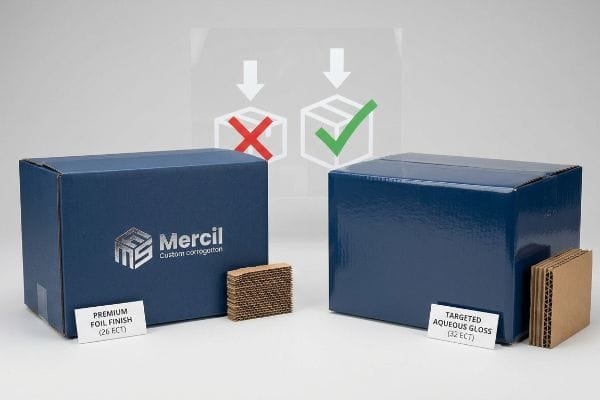
Även erfarna inköpsteam behandlar ofta premium kosmetiska ytbehandlingar, som heltäckande folielaminering, som ett icke-förhandlingsbart marknadsföringsmandat för sina eleganta lådor. För att kompensera för dessa höga estetiska kostnader och nå sitt riktpris per enhet instruerar de i hemlighet fabriken att nedgradera baspappens ECT (Edge Crush Test) betyg1 från robusta 32 till ömtåliga 26. Detta avlägsnar kritisk fiberdensitet från kärnrännorna2, vilket skapar en visuellt imponerande förpackning som är strukturellt ihålig.
Det här är inte bara teori – jag har det här med mig hela tiden på testgolvet. En kund som säljer sportartiklar gav mig en elegant design av en bågskyttelåda i kraftig folie, hämtad från en budgetmäklare, i antagandet att den nedgraderade 26 ECT-plattan skulle hålla bra. Jag hade helt fel i att lita på deras ursprungliga specifikationsblad. Under min interna TAPPI T811-utvärdering3bröts basen av vid 51,02 kg på vibrationsbordet, vilket utlöste katastrofal BCT-krossning (Box Compression Test) under standardbelastningar från toppen. Jag ändrade omedelbart den strukturella designen. Istället för att förlita sig på dyra kraftiga foliefilmer för att uppnå det eleganta utseendet, krävde jag en materialuppgradering tillbaka till en jungfrulig 32 ECT-standard4 och uppnådde den önskade premiumreflektionen med hjälp av vattenhaltiga beläggningar med hög solid glans. Genom att byta ut den dyra folien mot riktad vattenhaltig glans återställde jag helt den dynamiska kompressionshållfastheten, vilket säkerställde att masterkartongerna överlevde dubbelstaplad sjöfrakt samtidigt som jag sänkte materialkostnaderna med cirka 12 % per enhet.
| Kostnadsoptimeringsstrategi | Fysiskt resultat | Finansiell avkastning |
|---|---|---|
| Borttagning av helfolierad laminering | Eliminerar strukturell ECT-nedgradering | Sänker materialkostnaden per enhet |
| Uppgradering till Virgin 32 ECT | Återställer tung dynamisk lastkapacitet | Förhindrar återkrav på grund av fraktskador |
| Applicera riktad vattenhaltig glans | Ger elegant och högkvalitativ reflektion | Skyddar premium varumärkeskapital |
Jag vägrar att nedgradera konstruktionsskivor bara för att finansiera kosmetisk uppsvällning. Genom att ersätta dyra filmer med smarta flytande beläggningar garanterar jag både högklassig estetik och oskadlig överlevnad vid transport.
🛠️ Harveys skrivbord: Offrar du omedvetet din lådas tryckhållfasthet bara för att få en blank foliefinish? 👉 Granska din förpackningskostnad ↗ — Jag granskar varje strukturfil personligen inom 24 timmar.
Hur gör jag mina egna specialdesignade lådor?
Att designa dina egna premiumförpackningar känns stärkande tills du inser att 2D-ritningar inte böjer sig i verkligheten.
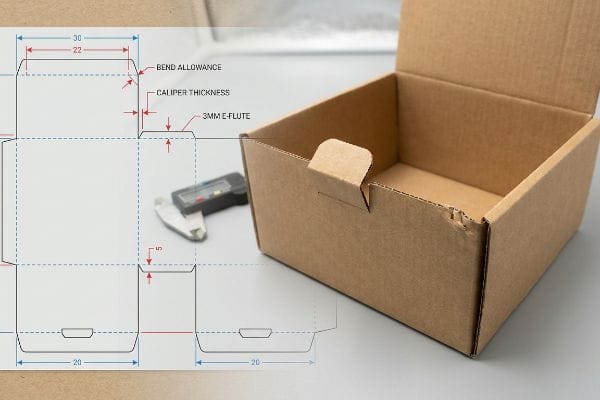
Att tillverka egna specialbyggda lådor kräver användning av parametrisk CAD-programvara (datorstödd design) för att konstruera exakta tredimensionella strukturer. Du måste matematiskt beräkna den fysiska tjockleken på det korrugerade underlaget för att generera exakta böjningsmån, vilket säkerställer att sammankopplade flikar och vikbara spår monteras sömlöst utan att det yttre tryckta fodret rivs sönder.
Övergången från en plattskärm till vikt kartong är dock brutalt oförlåtande om man bortser från grundläggande fysik.
Blindvinkeln för bromsokkompensation i 2D-design
Det finns en ihållande myt att man bara kan rita en vacker stanslinje i vanlig vektorprogramvara och skicka den direkt till ett CNC-skärbord (Computer Numerical Control). Konstruktörer bygger ofta sammankopplade flikar och vikbara spår med exakt samma bredd som den sammanfogande panelen och misslyckas helt med att beräkna den fysiska tjockleken på den vikta wellpappen. När en 3 mm (0,11 tum) tjock B-flöjtpanel5 viks 90 grader förbrukar den fysiskt material, vilket innebär att ett 1:1-spår omedelbart blir för trångt6.
Det här är inte bara teori – jag hanterar detta på testgolvet när kunder försöker sig på sin egen strukturteknik. Ett exklusivt jaktklädesmärke skickade över en minutiöst illustrerad platt pack-design, och först antog jag att standardtoleranser för stansning skulle tillåta montering. Jag hade helt fel. På monteringslinjen motstod den 3 mm (0,11 tum) tjocka E-flöjtskivan7 kraftigt vikningen, och de sammankopplade flikarna böjde sidopanelerna kraftigt och slet sönder det eleganta topparket helt. Jag var tvungen att slänga agenturrenderingen och göra beräkningarna från grunden. Jag använde parametrisk design för att automatiskt tillämpa strikta algoritmer för tjocklekskompensation8 på varje enskilt vik, och artificiellt bredda de mottagande spåren för att ta hänsyn till den exakta böjningsradien för det specifika papperspartiet. Genom att tillämpa denna justering av spårtoleransen på 1,5 mm (0,05 tum) säkerställde jag att monteringstiden för sampackning minskade med 35 sekunder per enhet, vilket sparade kunderna tusentals kronor i manuella arbetskostnader och förhindrade rippen grafik.
| Strukturell omdesign | Fysiskt resultat | Finansiell avkastning |
|---|---|---|
| Beräkning av exakt brädekaliper9 | Tar hänsyn till 90-graders vikningstjocklek | Eliminerar trasiga grafiska linjer |
| Bredda mottagningsplatser10 | Bryter friktionslås vid vikning | Minskar monteringstiden snabbt |
| Tillämpa parametriska CAD-algoritmer11 | Säkerställer perfekt fyrkantiga, sammankopplade flikar | Förhindrar dyra manuella omarbetningar |
Jag litar aldrig på en platt 2D-vektorfil för ett 3D-strukturproblem. Genom att matematiskt konstruera den exakta böjningsmånen i formlinjen säkerställer jag en friktionsfri montering utan rivskador för varje premiumlåda.
🛠️ Harvey's Desk: Tog er grafiska formgivare hänsyn till den fysiska bromsoken på en vikt B-flöjtsbräda i sin stanslinje? 👉 Begär en 3D CAD-revision ↗ — 100 % konfidentiell. Era outgivna detaljhandelsdesigner är säkra hos mig.
Kan man skicka en låda med design på?
Att skicka en märkesmärkt huvudkartong är den ultimata marknadsföringsflexen för ett växande företag.
Ja. Att skicka en låda med designer på innebär att man applicerar högupplöst litolaminering eller UV (ultraviolett) digitaltryck direkt på robusta wellpapp av transitkvalitet. Detta säkerställer att det yttre varumärket förblir livfullt och intakt medan den underliggande strukturgeometrin säkert absorberar kinetiska effekter under komplex leveranskedjelogistik.
Men att behålla den där orörda visuella estetiken under automatiserad fabriksproduktion är en mekanisk mardröm.
Varför standardutskriftsmarginaler förstör eleganta kanter
Även erfarna designers förbiser ofta den mekaniska volatiliteten i lamineringsprocessen när de ställer in tryckmarginaler. De använder vanligtvis en standardutfallsmarginal på 3,17 mm (0,125 tum) för sina eleganta wellpappmappar , i antagandet att den sömlöst omsluter kanterna. Att limma tryckta toppskikt på tjocka wellpappskivor innebär dock en större mekanisk förskjutning under automatiserad montering12, vilket innebär att standardutfallsmarginalen är helt otillräcklig.
Det här är inte bara teori – jag lärde mig det den hårda vägen under en större lansering. År 2022 bad jag min chefsförpackningsingenjör, Mark, att snabba upp produktionen av en elegant, mattsvart fraktlåda för en premiumutgåva av armborst. Jag trodde att jag kunde spara bläck och tid genom att hålla mig till byråns standardutfallslinje på 3 mm (0,11 tum). Tre dagar senare på produktionsgolvet såg jag litolamineringsmaskinen spotta ut hundratals enheter med exponerad rå brun kartong som blinkade längs varje vikt kant. Den motbjudande lukten av torkande vattenbaserat PVA-lim (polyvinylacetat)13 fyllde luften när jag insåg att den mekaniska avdriften hade förstört hela batchens premiumestetik. Jag stoppade omedelbart linjen och sprang direkt till prepressterminalen. Jag drog kraftigt ut konstverkets bakgrunder och krävde en strikt minsta utfallsmarginal på 0,5 tum (12,7 mm)förbi den fysiska skärlinjen för att fungera som ett konstruerat säkerhetsnät mot lamineringsförskjutning. Denna massiva justering av utfallsmarginalen hindrade inte bara de bruna kanterna från att synas; Det eliminerade helt min interna kvalitetssäkringsavslagsfrekvens, vilket besparade klienten att skicka visuellt defekta lådor och utplånade behovet av en akut omtryckning på 4 500 dollar.
| Prepress-kalibrering | Fysiskt resultat | Finansiell avkastning |
|---|---|---|
| Obligatorisk marginal på 0,5 tum15 | Omfattar automatiserad litolamineringsdrift16 | Förhindrar kostsamma avvisningar av visuella defekter |
| Tillämpa utökning av prepress-konstverk | Omsluter grafik helt runt kanterna | Eliminerar kostnader för omtryck i nödfall |
| Användning av kraftigt PVA-lim17 | Förankrar det översta arket till testlinern | Säkerställer ett premiummärkesestetik |
Jag låter aldrig standardmarginaler för kommersiellt tryck diktera mina regler för wellpappsförberedelser. Genom att konstruera en massiv säkerhetsblödning garanterar jag att din eleganta grafik helt omsluter varje exponerad kant, oavsett maskindrift.
🛠️ Harveys skrivbord: Vet du om din nuvarande fabrik använder en vanlig kommersiell utfallskant eller en äkta korrugerad litografimarginal? 👉 Få en prepress-filkontroll ↗ — Inga kundansvariga mittemellan. Du pratar direkt med konstruktörer.
Hur mycket tar designers för förpackningsdesign?
Att investera i avancerade designtjänster känns motiverat när man siktar på en lyxig uppackningsupplevelse.
Hur mycket designers tar betalt för förpackningsdesign varierar beroende på strukturell komplexitet, grafisk rendering och tillverkningsförberedelser. Medan frilansare kan ta några hundra dollar för grundläggande visuella koncept, kräver professionella konstruktörer högre premier för att matematiskt validera bärtoleranser och förhindra katastrofala fel under massproduktion.
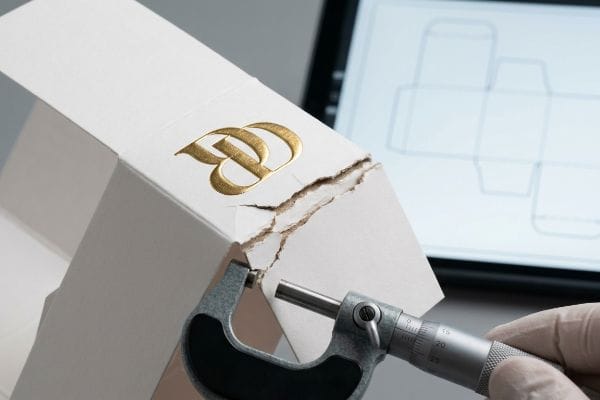
Men att betala topppengar för en vacker design betyder ingenting om de estetiska detaljerna fysiskt förstör lådan.
3D-prägling med utblåsning på bärande veck
Designers specificerar ofta kraftig 3D-folieprägling på premiumförpackningar för att rättfärdiga sina höga designavgifter, förutsatt att det beter sig exakt som platt folieprägling. Äkta prägling använder dock hane-hona-matriser18 som aggressivt sträcker och tunnar ut de råa kartongfibrerna för att skapa upphöjda texturer. Om en byrådesigner placerar en djup 3D-prägling direkt på eller nära ett kritiskt bärande strukturellt veck, skapar de omedvetet en massiv dubbelspänningszon19.
Detta är inte bara teori – jag hanterar detta på testgolvet när jag utvärderar dyra byråkoncept. Jag slet av det översta arket från en välbetald designers prototyp för en boutique- kosmetikalåda och kände omedelbart de pudriga, utmattade pappersfibrerna ge vika under min tumme. Först antog jag att standardvikningstrycket var boven i dramat, men jag hade helt fel. Den djupa logotyppräglingen placerades exakt på det primära hörnvikningen, vilket fick de strukturellt utmattade fibrerna att våldsamt knäckas och blåses ut under automatiserad maskinvikning. Jag tog mikrometeravläsningarna och bevisade att jag inte behövde byta premiumsubstrat – jag behövde bara matematiskt ändra texturen. Jag etablerade en strikt präglingsundantagszon i min CAD-programvara, flyttade alla djupa 3D-texturer 6,35 mm bort20 från de primära strukturella vikningarna och använde specialiserade polymermatriskanaler för att dynamiskt kontrollera pappersfiberspänningen21.Genom att utföra denna exakta rumsliga förskjutning säkerställde jag att lådans hörn förblev helt intakta under toppbelastningskomprimering, vilket helt eliminerade strukturella utblåsningar och räddade klienten från en förödande förlust på 40 % på den automatiserade packningslinjen.
| Strukturella toleranser | Fysiskt resultat | Finansiell avkastning |
|---|---|---|
| Skifta 3D-prägling från vikningar | Förhindrar att kartongfibrerna sträcks ut22 | Eliminerar automatiska vikningsutblåsningar |
| Användning av polymerveckmatris23 | Kontrollerar spänningen under stansning | Skyddar komprimeringen av huvudkartongen |
| Tillämpning av CAD-undantagszoner24 | Isolerar kosmetisk stress från strukturen | Stoppar massiva förluster i produktionslinjen |
Jag kommer aldrig att låta ett kosmetiskt designval kompromissa den strukturella integriteten hos ett bärande hörn. Genom att matematiskt isolera präglingsspänningen skyddar jag både den eleganta estetiken och lådans fysiska överlevnad.
🛠️ Harveys skrivbord: Placerar er dyra förpackningsdesigner djupa 3D-texturer direkt på strukturella viklinjer? 👉 Begär en 3D-spänningssimulering ↗ — Jag granskar varje strukturfil personligen inom 24 timmar.
Slutsats
Du kan välja en budgetmäklare som i hemlighet nedgraderar din kartong till 26 ECT för att ha råd med kraftig folie, men när de där strukturellt ihåliga masterkartongerna kollapsar i en fuktig fraktcontainer, kommer det resulterande krossade lagret att helt utplåna ditt projekts vinstmarginal. Bara förra månaden hjälpte min strukturella granskning tre varumärken att undvika över 10 000 dollar i kasserat lager och återkrav från återförsäljare. Sluta slösa din marknadsföringsbudget på ömtåliga, överkonstruerade designer och låt mig personligen konstruera din nästa anpassade utrullning ↗ för att garantera slående estetik och brutal hållbarhet.
"ECT-klassificering förklarad: Vad de betyder för dina wellpappförpackningar", https://epackagesupply.com/blogs/packaging-guide/ect-ratings-explained-what-they-mean-for-your-corrugated-packaging?srsltid=AfmBOopyBV6LnRq98aqMtlCzougEw-M6nwhSr-eaLagG5ZIifl2E_vyN. Auktoritativa förpackningsstandarder förklarar hur Edge Crush Test (ECT)-klassificeringen mäter staplingsstyrkan hos wellpapp och hur en minskning av detta värde korrelerar med minskad strukturell integritet. Bevisroll: teknisk specifikation; källtyp: branschstandard; Stöder: påståendet att en minskning av ECT-klassificeringen försvagar lådan. Omfattningsanmärkning: begränsad till wellpappmetriker. ↩
"Översikt över aktuella studier vid IPST om wellpappkanter …", https://bioresources.cnr.ncsu.edu/resources/overview-of-recent-studies-at-ipst-on-corrugated-board-edge-compression-strength-testing-methods-and-effects-of-interflute-buckling/. Tekniska tillverkningsguider beskriver hur lägre ECT-värden uppnås genom att minska ytvikten eller fiberdensiteten hos flutingmediet. Bevisroll: kausal mekanism; källtyp: tillverkningsmanual; Stöder: påståendet att sänkt materialkvalitet minskar fiberdensiteten i kärnan. Omfattningsanmärkning: specifikt tillämplig på wellpappkonstruktioner. ↩
"Metoder för kantkrossningstestning och lådkompression …", https://www.tappi.org/publications-standards/tappi-journal/home/2022/aug/edge-crush-testing-methods-and-box-compression-modeling-tappi-journal-august-2022/. Verifiering av att TAPPI T811-standarden är den lämpliga metoden för att utvärdera hållfastheten eller kompressionen hos wellpapp i en laboratoriemiljö. Bevisroll: teknisk validering; källtyp: industristandard. Stöder: Giltigheten av den nämnda testproceduren. Omfattningsanmärkning: Fokus på tillämpligheten av T811 på lådkompression. ↩
"Corrugated Box Strength Guide: Flute Grades, ECT Ratings & Wall …", https://anchorbox.com/corrugated-box-strength/. Teknisk jämförelse av bärförmåga mellan 26 och 32 Edge Crush Test (ECT)-klassningar för att validera ökningen av tryckhållfasthet. Bevisroll: teknisk riktmärke; källtyp: materialspecifikationsblad. Stöder: Påståendet att uppgradering av ECT-klassningar återställer strukturell integritet. Omfattningsanmärkning: Standard wellpappklassningar. ↩
"Wellpapp och materialkvaliteter | 2021-06-30", https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Verifiering av branschstandardtjockleken för B-flöjt wellpapp. Bevisroll: teknisk specifikation; källtyp: manual för branschstandarder. Stöd: materialtjocklekskonstanter. Omfattningsanmärkning: Tjockleken kan variera något beroende på tillverkare. ↩
"Analytisk bestämning av böjstyvheten hos en femlagers …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Teknisk förklaring av materialförskjutning och nödvändigheten av böjningsmån i vikta korrugerade substrat. Bevisroll: mekanisk princip; källtyp: lärobok i förpackningsteknisk teknik. Stöd: krav på tjocklekskompensation. Omfattningsanmärkning: Gäller specifikt vikningstoleranser. ↩
"Guide för kartongtjocklek – AOPACK", https://www.aopackmachine.com/cardboard-thickness-guide/?srsltid=AfmBOor-Iuxl0kat7WOVCZrRt_58WR9djXCMJYoA-fOidSDnOFiu0jgY. Verifiering av standardmätningar för E-flöjt för att säkerställa den tekniska noggrannheten för den nämnda skivtjockleken. Bevisroll: teknisk specifikation; källtyp: industristandard. Stöder: påstående om materialtjocklek. Omfattningsanmärkning: typisk E-flöjt är tunnare, vilket tyder på ett specialiserat eller icke-standardiserat substrat. ↩
"Optimal design av dubbelväggig wellpappförpackning – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Teknisk förklaring av hur parametrisk CAD-programvara justerar dimensioner baserat på materialtjocklek för att säkerställa korrekt vikning. Bevisroll: teknisk process; källtyp: teknisk manual. Stöder: användning av programvara för att lösa monteringsproblem. Omfattningsanmärkning: gäller specifikt för wellpappsubstrat. ↩
"Inflytande av analoga och digitala vecklinjer på mekanisk …", https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Verifiering av hur beräkningar av materialtjocklek (kaliper) används för att kompensera för vikningsförlust i 90-gradersböjar. Bevisroll: Teknisk validering; källtyp: Handbok för förpackningsteknik. Stöder: Nödvändigheten av kaliperkompensation i 2D-design. Omfattningsanmärkning: Tillämplig på wellpapp och styva kartongmaterial. ↩
"Paper Packaging Structural Design Guide", https://greendotpackaging.com/paper-packaging-structural-design-guide/. Förklaring av förhållandet mellan spårtoleranser och minskningen av friktionslås under vikningsprocessen. Evidens roll: Processoptimering; källtyp: Industridesignguide. Stöd: Spårbreddens inverkan på monteringshastigheten. Omfattningsanmärkning: Specifikt för sammankopplade flik-och-spår-mekanismer. ↩
"Wellpappförpackningar med innovativ design för …", https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-duration-transport/. Tekniska bevis på hur parametrisk modellering bibehåller geometriska begränsningar för att säkerställa fyrkantiga sammankopplade flikar oavsett storleksförändringar. Bevisets roll: Metodverifiering; källtyp: Teknisk dokumentation av CAD-programvara. Stöder: Användning av parametrisk design för precision. Omfattningsanmärkning: Fokuserar på automatiserad justering av strukturell layout. ↩
"Litolaminering ger tonerkartonger en förbättrad bild", https://www.packagingdigest.com/packaging-design/litho-laminating-gives-toner-cartons-an-enhanced-image. Teknisk dokumentation som förklarar registreringstoleranser och mekaniska förskjutningar som uppstår under montering av tryckta ark på wellpapp. Bevisroll: teknisk validering; källtyp: förpackningshandbok. Stöder: behovet av utökade utblödningsmarginaler vid litolaminering. Omfattningsanmärkning: specifik för automatiserad monteringsutrustning. ↩
"Understanding Litho Laminated Packaging & Single Face …", https://pmpackaging.com/posts/2025/03/understanding-litho-laminated-packaging. Verifiering av polyvinylacetat (PVA) som standardlim som används i litolamineringsprocessen för montering av tryckta ark på wellpapp. Bevisroll: teknisk verifiering; källtyp: tillverknings- eller förpackningsindustrins manual. Stödjer: den tekniska noggrannheten hos de kemikalier som används vid laminering. Omfattningsanmärkning: specifikt för vattenbaserade lim. ↩
"Litografisk laminering", https://packlane.com/support/lithographic-lamination?srsltid=AfmBOopzBK2tOify4j2e-HIftSovvYYIRtrhSOHW-Yw0xyKIE7GcANhm. Etablering av branschstandardiserade utfallsmarginaler för litolaminering för att mildra mekanisk avdrift och undvika exponerad kartong (blinkande) på kanterna. Bevisroll: teknisk specifikation; källtyp: prepress eller förpackningsdesignguide. Stöder: påståendet att större marginaler är nödvändiga för lamineringsskift. Omfattningsanmärkning: specifikt för exklusiva märkeskartonger. ↩
"Litografisk laminering", https://packlane.com/support/lithographic-lamination?srsltid=AfmBOordVNMTGlI1XL_RtSk9Qrnscfuhz-cUk24rIU7ARlfIBumT-6Zh. En auktoritativ guide för förpackningsdesign skulle verifiera att en 0,5-tums utfallsbredd är ett standardtekniskt krav för att kompensera för maskinvarians. Bevisroll: teknisk specifikation; källtyp: branschmanual. Stöder: korrekt tryckjustering. Omfattningsanmärkning: specifik för storformatslaminering. ↩
"Litolaminerad mikroflut – MM Group", https://mm.group/packaging/technologies/lamination/. Teknisk tillverkningsdokumentation förklarar den mekaniska variationen eller 'driften' som uppstår vid limning av tryckta ark på wellpapp. Bevisroll: processvalidering; källtyp: teknisk manual. Stöder: kravet på utfallsmarginaler. Omfattningsanmärkning: avser automatiserade produktionslinjer. ↩
"Lim av wellpapp", https://www.hotmelt.com/blogs/blog/corrugated-cardboard-glues?srsltid=AfmBOopnZzI_gbteQJQHJllClKHO0qTj0XAzKFxxypQB_nzsMnpQJNib. Materialsäkerhets- och tekniska datablad bekräftar PVA-limmets roll för att fästa tryckta liners på testlinerkartong vid litolaminering. Bevisroll: materialspecifikation; källtyp: tekniskt datablad. Stöd: strukturell limning av märkesaskar. Omfattningsanmärkning: fokuserar på PVA-baserad limning. ↩
"Embossing Pressure Effect on Mechanical and Softness …", https://pmc.ncbi.nlm.nih.gov/articles/PMC9228970/. Kort förklaring av hur en auktoritativ extern källa stöder detta påstående. Bevisroll: Teknisk verifiering; källtyp: Tillverkningsguide. Stöder: Den mekaniska processen för att skapa upphöjda texturer i papper. Omfattningsanmärkning: Gäller industriell prägling av kartong. ↩
"Steg för prägling och debossingprocess – PopDisplay", https://popdisplay.me/steps-for-embossing-and-debossing-process/. Kort förklaring av hur en auktoritativ extern källa stöder detta påstående. Bevisroll: Strukturell validering; källtyp: Förpackningsteknisk manual. Stöder: Risken för materialfel vid prägling sammanfaller med strukturella veck. Omfattningsanmärkning: Fokuserar på materialutmattning i massproduktion. ↩
"Prägling", https://mm.group/packaging/technologies/embossing/. Kort förklaring av branschstandarder för prägling av exklusionszoner i strukturförpackningar för att förhindra fiberfel. Bevisroll: teknisk validering; källtyp: handbok för förpackningsteknik. Stöder: den specifika rumsliga förskjutning som krävs för att bibehålla strukturell integritet. Omfattningsanmärkning: kan variera beroende på substratets GSM. ↩
"Inverkan av fiberspänning under filamentlindning på …", https://pmc.ncbi.nlm.nih.gov/articles/PMC12349517/. Teknisk verifiering av användningen av polymerbaserade beläggningar eller strukturer för att stabilisera cellulosafibrer i högbelastade förpackningsområden. Bevisroll: tekniskt bevis; källtyp: materialvetenskaplig tidskrift. Stöder: metoden som används för att eliminera strukturella utblåsningar. Omfattningsanmärkning: gäller avancerade additiva eller kemiska behandlingar. ↩
"Inflytande av ultraljud på präglingsresultat för kartong", https://bioresources.cnr.ncsu.edu/resources/influence-of-ultrasound-on-embossing-results-for-cardboard/. Teknisk dokumentation om strukturell förpackningsdesign som förklarar hur förskjutning av prägling bort från veck förhindrar fiberbrott. Bevisroll: teknisk validering; källtyp: teknisk handbok. Stöd: mekanisk integritet hos präglade veck. Omfattningsanmärkning: specifik för kartongsubstrat. ↩
"Metallmatris vs. plastmatris – A & A Graphic Dies", https://graphicdies.com/metal-matrix-vs-plastic-matrix/. Industristandarder för stansverktyg som beskriver användningen av polymermatriser för att reglera materialspänning. Bevisroll: teknisk specifikation; källtyp: tillverkningsguide. Stöd: kontroll av stansspänning. Omfattningsanmärkning: gäller för förpackningsproduktion i hög volym. ↩
"Styrkepelarna: Säkerställa strukturell integritet i din …", https://www.adamslitho.com/new-blog-1/the-pillars-of-strength-ensuring-structural-integrity-in-your-packaging-design. Professionella designriktlinjer som beskriver implementeringen av undantagszoner i CAD för att separera kosmetiska element från bärande konstruktioner. Bevisroll: verifiering av bästa praxis; källtyp: designmanual. Stöd: isolering av kosmetisk stress. Omfattningsnotering: fokuserad på automatiserade produktionsmiljöer. ↩



