
Вам срочно нужны коробки без индивидуального дизайна, но использование стандартных шаблонов часто приводит к порче продукции и пустой трате бюджета. Сделать все правильно с первого раза проще, чем кажется.
Для создания простых коробок на заказ требуется программное обеспечение для проектирования конструкций, позволяющее генерировать точные вырубные формы, за которыми следует цифровая вырубка и гибка гофрированного картона или плотного картона. Этот процесс производства упаковки превращает плоские листовые материалы в трехмерные защитные контейнеры, оптимизированные для безопасной логистики, розничной торговли и безопасной дистрибуции в цепочке поставок.
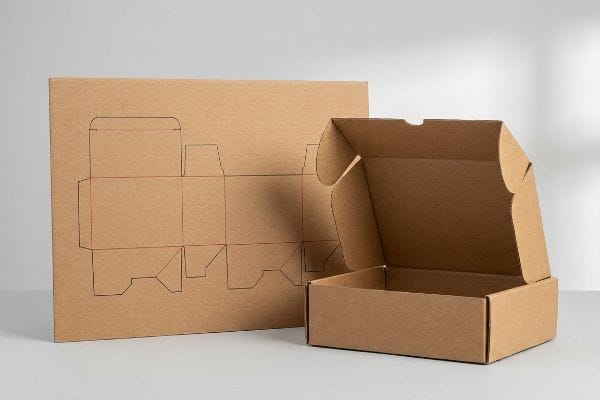
Но знания теоретического определения недостаточно, когда вам действительно нужно начать их производство в больших масштабах. Давайте разберем, как это выглядит на практике на заводе.
Как мне изготовить коробки на заказ самостоятельно?
Переход от приблизительного эскиза к материальному воплощению требует структурированного, механического подхода, а не догадок.
Изготовление собственных коробок начинается с получения стандартного шаблона для разметки в масштабируемом векторном формате, например, PDF. Этот чертеж определяет точные линии разреза, линии сгиба и фиксирующие выступы, необходимые для складывания плоских гофрированных материалов в прочные контейнеры, способные выдерживать значительный вертикальный вес.
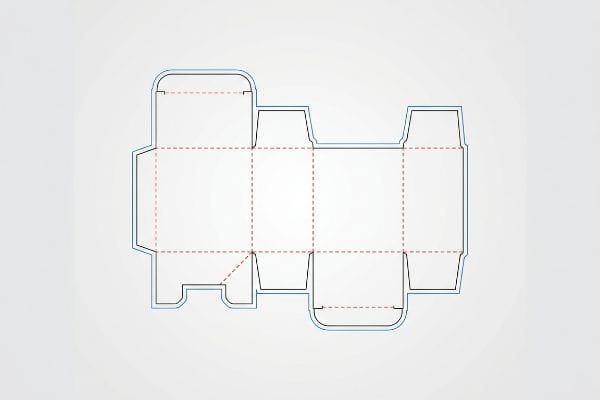
Переход от цифрового плана к физическому прототипу — это то, на чём большинство брендов спотыкаются при первой попытке.
Освоение процесса вырубки коробок на заказ
Стандартный подход для начинающих заключается в том, чтобы с нуля нарисовать желаемую форму коробки, используя базовое программное обеспечение для графического дизайна. Маркетинговые команды часто рисуют эскизы плоских панелей и соединительных элементов, основываясь исключительно на основных размерах своего продукта, предполагая, что плотная посадка обеспечивает наилучшую защиту. Они уделяют большое внимание визуальному оформлению, рассматривая конструктивные аспекты как второстепенные.
Я постоянно сталкиваюсь с этим структурным несоответствием, когда клиент предоставляет плоский файл Adobe Illustrator без какой-либо механической логики. Если вам нужна просто самая дешевая коробка для авиаперевозок, я вам не подойду; я занимаюсь проектированием для высокорискованных розничных запусков. Распространенная ошибка новичков — создание нестандартных выступов без расчета физических зазоров. Однажды я наблюдал, как работник склада десять минут потел, пытаясь собрать самостоятельно нарисованную клиентом коробку; тяжелый первичный крафт-картон 32ECT был настолько жестким, а выступ настолько тугим, что я слышал громкий треск необработанных бумажных волокон, когда он с усилием собирал его. Простое эмпирическое правило здесь — всегда сначала запрашивайте у своего производственного партнера предварительно разработанный контур , прежде чем наносить хотя бы один пиксель изображения.
| Распространённая ошибка новичков | Профессиональное решение | Преимущества для торговых площадей |
|---|---|---|
| Рисование рамок с нуля в Illustrator | Использование предварительно изготовленных заводских вырубных форм2 | Устраняет структурные разрывы |
| Размер точно соответствует изделию | Добавление внутренних пустот для подвески3 | Предотвращает повреждение товара |
| Игнорируя зазоры при складывании | Разработка точных допусков на изготовление выступов | Экономит 40 секунд времени на упаковку4 |
Я отказываюсь позволять своим клиентам слепо гадать об архитектуре упаковки, потому что использование стандартизированных шаблонов значительно ускоряет вывод продукции на рынок и мгновенно устраняет проблемы, связанные со сборкой.
🛠️ Рабочий стол Харви: Вам сложно точно определить необходимую ширину соединительных выступов? 👉 Запросите бесплатный шаблон высечки ↗ — Прямой доступ к моему рабочему столу. Никакого автоматического спама с рекламой, обещаю.
Где можно найти бесплатные шаблоны коробок?
Поиск в интернете чертежей конструкций часто приводит к визуально привлекательным, но технически катастрофическим результатам.
Найти бесплатные шаблоны коробок можно в различных онлайн-библиотеках дизайна упаковки, на сайтах векторной графики и веб-платформах для редактирования. Однако надежные шаблоны должны быть созданы с помощью специализированного программного обеспечения САПР (системы автоматизированного проектирования), чтобы обеспечить точные припуски на сгибы, структурную целостность и бесшовную интеграцию с автоматизированным раскройным оборудованием.
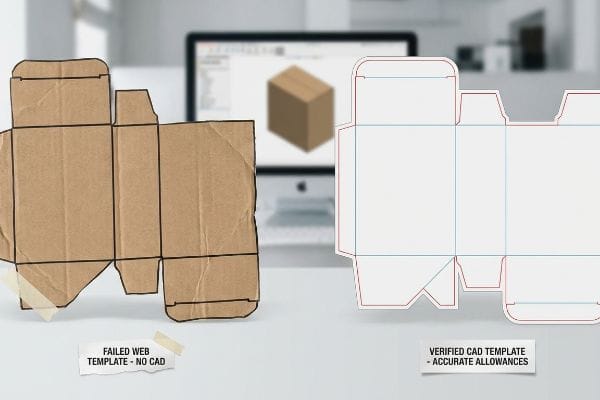
Использование готового шаблона с простого веб-сайта может показаться эффективным решением, но это создает огромные скрытые риски для вашей цепочки поставок.
Опасность шаблонов веб-инструментов
Стартапы часто пытаются сэкономить на первоначальных затратах, загружая типовые шаблоны с веб-платформ для дизайна, таких как Canva. Они предполагают, что если плоское изображение выглядит как стандартный почтовый конверт или лоток для розничной торговли , оно автоматически будет правильно функционировать после печати и вырезания. Такой подход полностью обходит стороной математическую реальность проектирования упаковки⁵ .
Самый частый вопрос, который мне задают, — могут ли эти базовые веб-шаблоны поддерживать тяжелые товары розничной торговли. Краткий ответ — нет, потому что веб-инструменты выводят исключительно растровые или несвязанные векторные изображения без применения автоматических допусков на изгиб⁶.Даже опытные дизайнеры часто упускают из виду этот недостаток, предполагая, что линии идеально точны. Я помню, как тестировал загруженный клиентом шаблон, где соединительные выступы идеально прилегали к экрану, но во время физической сборки толстый лист E-flute создавал сильное поверхностное натяжение⁷.Для скрепления потребовалась грязная прозрачная клейкая лента, что испортило впечатление от распаковки и замедлило сборочную линию примерно на 30%. Всегда убедитесь, что ваш структурный PDF-файл подтвержден реальными данными САПР, прежде чем применять поверхностную графику.
| Распространённая ошибка новичков | Профессиональное решение | Преимущества для торговых площадей |
|---|---|---|
| Использование несвязанных растровых шаблонов | Получение заблокированных PDF-файлов, созданных в САПР8 | Обеспечивает идеально точные резы на станках с ЧПУ |
| Толщина материала не учитывается | Применение автоматизированных припусков на изгиб9 | Бесфрикционная фиксация защелки |
| Изменение линий обрезки в Canva | Фиксация нижнего структурного слоя10 | Устраняет необходимость в монтажной ленте на конвейере |
Перед передачей в творческие группы я математически фиксирую все критически важные контуры на базовом слое, гарантируя, что сложные структурные вычисления не будут перезаписаны простыми манипуляциями с пикселями.
🛠️ Вопрос от Харви: В загруженных вами шаблонах, возможно, отсутствуют необходимые для транспортировки припуски на изгиб? 👉 Проверьте целостность шаблона ↗ — Скачивайте безопасно. Если у вас возникнут вопросы, я открою вам почту.
Как сделать коробку своими руками?
Для создания несущего контейнера вручную требуется нечто большее, чем просто ножницы и картон; необходимо понимание процесса перемещения материалов.
Изготовление самодельной коробки включает в себя надрезание, вырезание и складывание плоского картона по точным математическим линиям для создания трехмерной формы. Этот этап ручного прототипирования служит важным подтверждением концепции, позволяя создателям физически проверить механизмы запирания, соответствие размеров изделия и натяжение материала перед началом массового производства.
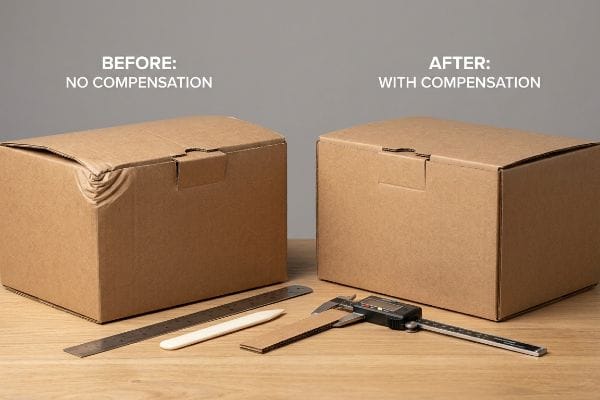
Хотя ручная работа отлично подходит для создания одного прототипа, игнорирование физических свойств бумажных волокон мгновенно сведет на нет ваши более масштабные цели.
Как настроить компенсацию штангенциркуля в самодельных боксах
Распространенный подход новичков при создании прототипа вручную заключается в том, чтобы точно измерить внешние размеры изделия и вырезать картон в точном соответствии с этими числами. Они рассматривают толстый гофрированный материал как двухмерный лист бумаги. При этом игнорируется присущая самому картону физическая толщина .
Представьте себе толстый картон как матрас; когда вы складываете его пополам, материал внутри сжимается, а снаружи растягивается, занимая при этом пространство. Когда дизайнеры рисуют соединительные выступы точно такой же ширины, как и сопрягаемая панель, они не учитывают этот физический диаметр. Однажды я рассматривал образец ручной работы, где панель с B-образным профилем толщиной 0,11 дюйма (2,79 мм) была сложена на 90 градусов без расширенного ответного паза. Физическое сопротивление было настолько сильным, что я чувствовал, как внутренние гофры прогибаются под моими большими пальцами, и вся конструкция сильно выгнулась наружу. Самое простое эмпирическое правило — всегда добавлять точную толщину вашего картона к ширине любого паза, чтобы компенсировать внешний радиус сгиба 13 .
| Распространённая ошибка новичков | Профессиональное решение | Преимущества для торговых площадей |
|---|---|---|
| Рассматривать картон как двухмерную бумагу | Инженерные расчеты для физического калибра платы14 | Обеспечивает идеально прямые углы |
| Слишком узкая нарезка пазов | Расширение пазов в соответствии с внешним радиусом15 | Предотвращает деформацию боковой панели |
| Вдавливание толстых выступов на место | Добавление буфера микрозазора16 | Предотвращает смятие бумажных волокон |
Я использую программное обеспечение для параметрического проектирования, которое автоматически применяет алгоритмы компенсации толщины к каждому сгибу, обеспечивая бесшовную сборку ваших предварительно заполненных дисплеев и их идеальное ровное расположение.
🛠️ Стол Харви: Ваш изготовленный вручную прототип деформируется по углам из-за того, что пазы математически слишком узкие? 👉 Получите вырубной лист с коррекцией штангенциркулем ↗ — Никаких бланков, которые приводят к бесконечным звонкам отдела продаж. Только чистая выгода.
Могу ли я создать свою собственную коробку онлайн?
Разработка дизайна упаковки с помощью интернет-редакторов обеспечивает невероятную скорость, но необходимо преодолеть разрыв между удобством цифровых технологий и законами производственной физики.
Да. Вы можете создать свою собственную коробку онлайн, используя специализированные веб-платформы, которые генерируют пользовательские размеры, применяют 3D-графику и экспортируют файлы, готовые к производству. Однако эти цифровые файлы должны строго соответствовать промышленным допускам допечатной подготовки, включая определенные поля обрезки и траектории нанесения плашечных цветов, чтобы предотвратить производственные ошибки.
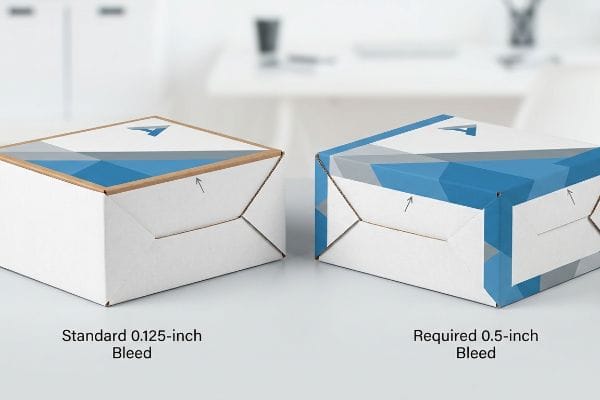
Но знания теории недостаточно, когда автоматизированные литографические ламинационные машины начинают работать на высоких скоростях.
Почему стандартная онлайн-проводка не работает на заводском производстве
Дизайнеры, использующие онлайн-конструкторы коробок, исходят из, казалось бы, разумного предположения, что стандартные настройки полей для коммерческой печати идеально подойдут для плотной упаковки. Обычно они применяют стандартные поля шириной 0,125 дюйма (3,17 мм)17 дюймов от физической линии обрезки, как это делается для визитной карточки или плоского рекламного буклета. Они уверены, что настройки экспорта по умолчанию цифровой платформы полностью оптимизированы для всех промышленных материалов.
Это не просто теория — я вижу это на практике, когда файлы, созданные через веб-интерфейс, попадают на нашу линию литографического ламинирования. На моем предприятии я регулярно наблюдаю, как прекрасно оформленные файлы терпят катастрофические последствия, потому что физический процесс склеивания напечатанных верхних листов с толстым гофрированным картоном B-flute18 по своей природе предполагает более широкий механический допуск. Когда я измеряю автоматическое смещение при монтаже, стандартного 3-миллиметрового поля обрезки совершенно недостаточно для покрытия отклонения толщины картона. В результате происходит засветка, когда открытые необработанные края коричневого картона портят готовый сложенный экземпляр. Я измерил показания микрометра и доказал, что нам не нужно замедлять работу всей машины; нам просто нужен строгий минимальный отступ в 0,5 дюйма (12,7 мм)за линией обрезки. Внедряя эту систему защиты от смещения при ламинировании, я гарантирую, что напечатанное изображение полностью обволакивает каждый открытый край, что исключает отказы со стороны розничных продавцов и экономит клиентам огромные средства на допечатной доработке.
| Распространённая ошибка новичков | Профессиональное решение | Преимущества для торговых площадей |
|---|---|---|
| При использовании стандартного отвода 0,125 дюйма20 | Введение поля обрезки в 0,5 дюйма | Предотвращает появление коричневых краев |
| Доверие к настройкам веб-платформы по умолчанию | Калибровка файлов для литографического ламинирования21 | Обеспечивает безупречное оформление торговых помещений |
| Игнорирование механического смещения платы22 | Разработка системы безопасности для произведений искусства | Устраняет задержки, связанные с допечатной подготовкой |
Я категорически отклоняю файлы на этапе допечатной подготовки, не соответствующие этому критерию, заставляя дизайнеров расширять фон изображений, чтобы конечный продукт выглядел безупречно на полке.
🛠️ Вопрос от Харви: Вы знаете, включает ли ваш сгенерированный онлайн шаблон высечки поля в 0,5 дюйма, необходимые для литографического ламинирования? 👉 Пришлите мне файл с шаблоном высечки ↗ — Я проверю расчеты, прежде чем вы потратите бюджет на массовое производство.
Заключение
Вы можете выбрать более дешевого поставщика, но когда этот недостаточный отступ в 0,125 дюйма (3,17 мм) смещается во время автоматической литографии-ламинирования, вы получаете незащищенные коричневые края, которые немедленно приводят к отказу со стороны розничного продавца и неделям дорогостоящей ручной доработки. Это точная спецификация, которую используют мои 10 крупнейших розничных клиентов, чтобы гарантировать отсутствие отказов в печати. Перестаньте гадать о механических допусках и позвольте мне лично проверить ваши плоские файлы с помощью моей бесплатной предпечатной проверки высечки ↗, чтобы выявить фатальные ошибки допечатной подготовки, прежде чем они уничтожат прибыльность вашего проекта.
«Понимание прочности упаковочных коробок», https://www.ecoenclose.com/blog/understanding-shipping-box-strength/?srsltid=AfmBOoq0oKgvW9Cxn3vZCr2z2H2k3V4ic4eNitlrwhSa_GuzbK6d3EXs. Стандартный отраслевой источник, подробно описывающий рейтинг испытания на сжатие кромки (ECT) для гофрированных материалов, позволяющий проверить прочность и жесткость первичного крафт-картона 32ECT. Роль подтверждения: Техническая спецификация; тип источника: Производственный стандарт. Подтверждает: Физические свойства и жесткость материала. Примечание об области применения: Применяется к стандартам гофрированной упаковки. ↩
«Понимание быстровозводимых стальных конструкций – Paramount Metal Systems», https://www.paramountmetalsystems.com/understanding-the-engineering-behind-pre-engineered-steel-structures. Объяснение того, как стандартизированные заводские вырубные формы математически оптимизируются для точек напряжения материала, чтобы предотвратить разрыв конструкции. Роль доказательства: Техническая проверка; тип источника: Руководство по проектированию упаковки. Подтверждает: Использование заводских вырубных форм для обеспечения стабильности. Примечание по области применения: В основном относится к гофрированному картону. ↩
«Почему стоит использовать подвесную упаковку для вашей продукции | Наполнители пустот», https://www.streampeakgroup.com/why-use-suspension-packaging-for-your-products/. Техническое объяснение того, как наполнители пустот создают важные буферы для поглощения ударов и предотвращения сжатия продукта. Роль доказательства: Техническая проверка; тип источника: Стандарты логистики и упаковки. Подтверждает: Предотвращение повреждения товара. Примечание по области применения: Наиболее эффективно для хрупких товаров. ↩
«Моделирование ошибок сборки и оптимизация допусков… – PMC», https://pmc.ncbi.nlm.nih.gov/articles/PMC12922696/. Анализ того, как оптимизированные допуски на выступы снижают трение при ручной сборке и сокращают время цикла сборки в промышленной упаковке. Роль доказательства: метрическая проверка; тип источника: исследование в области промышленной инженерии. Подтверждает: экономию времени благодаря точному проектированию. Примечание к области применения: экономия может варьироваться в зависимости от сложности коробки. ↩
«Аналитическое определение жесткости на изгиб пяти…», https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Техническая документация или учебники по проектированию упаковки, подтверждающие, что структурная целостность требует точных расчетов толщины материала и допусков на сгиб. Роль доказательства: фундаментальное доказательство; тип источника: инженерный учебник или отраслевой стандарт. Подтверждает: необходимость инженерных расчетов по сравнению с простыми графическими шаблонами. Примечание об области применения: относится конкретно к физическим подложкам. ↩
«Как рассчитать припуск на изгиб и вычет на изгиб», https://www.youtube.com/watch?v=21Ky5ayg_q8. Краткое объяснение того, как профессиональное программное обеспечение САПР рассчитывает толщину материала для сгибов по сравнению с базовыми векторными инструментами. Роль доказательства: техническая проверка; тип источника: инженерный стандарт. Подтверждает: структурную неадекватность веб-шаблонов. Примечание об области применения: применимо к гофрированным материалам. ↩
«Классы картона», https://www.acmebox.com/product-offerings/board-grades/. Проверка того, как толщина материала E-flute создает физическое сопротивление и блокировку при сгибе, если это не учтено в чертеже. Роль подтверждения: спецификация материала; тип источника: руководство по упаковочной промышленности. Подтверждает: физические сбои сборки в не-CAD шаблонах. Примечание об области применения: относится только к классу E-flute. ↩
«Как подготовить CAD-файлы для лазерной резки – Kanyana Engineering», https://kanyanaengineering.com.au/file-for-laser-cutting/. Техническая документация по обработке на станках с ЧПУ, объясняющая, почему векторные CAD-PDF-файлы обеспечивают более точные траектории по сравнению с растровыми изображениями для высокоточной резки. Роль подтверждения: Техническая проверка; тип источника: Инженерное руководство. Поддержка: Точность резки на станках с ЧПУ. Примечание по области применения: Применимо к оборудованию для резки с поддержкой векторной графики. ↩
«Что такое K-фактор? | Объяснение припуска на изгиб листового металла – YouTube», https://www.youtube.com/watch?v=kUizKC1gkg0. Стандарты проектирования упаковки, подробно описывающие, как расчет припуска на изгиб обеспечивает правильное складывание материалов для надежной фиксации защелки без трения. Роль подтверждения: Техническая проверка; тип источника: Стандарт упаковочной отрасли. Поддерживает: Функциональность фиксации защелки. Примечание об области применения: Специфично для сложенных подложек. ↩
«Структурный дизайн упаковки: ключевые элементы и процесс», https://www.arkay.com/resources/structural-packaging-design. Руководства по промышленному дизайну, объясняющие, как сохранение целостности структурного базового слоя в шаблоне обеспечивает надежную фиксацию без использования дополнительных клеев. Роль доказательства: Эксплуатационная проверка; тип источника: Руководство по промышленному дизайну. Подтверждает: Исключение монтажной ленты. Примечание к области применения: Относится к сборке коробок методом высечки. ↩
«Влияние аналоговых и цифровых линий сгиба на механические…», https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Краткое объяснение того, как авторитетный внешний источник подтверждает это утверждение. Роль доказательства: техническое определение; тип источника: руководство по проектированию упаковки. Подтверждает: необходимость учета толщины материала (толщины) для обеспечения правильных внутренних размеров. Примечание к области применения: конкретно относится к гофрированному и плотному картону. ↩
«Гофрированный картон и марки материалов – стратегии упаковки», https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Стандартные отраслевые спецификации упаковки подтверждают типичный диапазон толщины гофрированного картона B-типа. Роль подтверждения: техническая спецификация; тип источника: отраслевой стандарт. Опора: конкретная толщина материала B-типа. Примечание по области применения: толщина может незначительно отличаться в зависимости от производителя. ↩
«Проектирование гофрированного картона – Google Groups», https://groups.google.com/g/comp.cad.solidworks/c/bV6mhVT7YiQ. Технические руководства по проектированию конструктивных элементов упаковки объясняют, как рассчитать припуск на изгиб для предотвращения деформации материала и обеспечения плотной посадки. Роль подтверждения: инженерный принцип; тип источника: техническое руководство. Опоры: метод регулировки ширины паза в зависимости от толщины материала. Примечание по области применения: применимо к толстостенному картону. ↩
«Превратите угольник в большой штангенциркуль с помощью столярных работ…», https://www.protradecraft.com/construction-phase/tools/video/55181199/turn-a-framing-square-into-a-large-caliper-with-some-woodworking-wizardry. Объяснение того, как учет толщины материала (штангенциркуля) предотвращает структурные перекосы и обеспечивает прямые углы. Роль доказательства: техническая проверка; тип источника: руководство по проектированию упаковки. Подтверждает: необходимость компенсации штангенциркулем для точности углов. Примечание по области применения: в основном применяется к гофрированному и плотному картону. ↩
«Исследование влияния перфораций на несущую способность…», https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. Технические рекомендации по корректировке допусков пазов для учета радиуса изгиба материала и предотвращения деформации конструкции. Роль в качестве доказательства: геометрическая проверка; тип источника: руководство по проектированию конструкций. Подтверждает: зависимость ширины паза от плоскостности панели. Примечание об области применения: основное внимание уделяется складным соединениям. ↩
«Оценка прочности на сжатие гофрированного картона…», https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. Объяснение того, как допуски предотвращают чрезмерное сжимающее напряжение в бумажных волокнах во время сборки. Роль доказательства: проверка материаловедческих принципов; тип источника: технический стандарт бумажной промышленности. Подтверждает: предотвращение разрушения материала в местах соединения. Примечание об области применения: относится к механическим соединениям типа «паз-выступ». ↩
«Руководство по размерам и габаритам визитных карточек (2026)», https://www.jukeboxprint.com/blog/business-card-sizes-dimensions. Авторитетное руководство по печати или отраслевой стандарт подтверждает, что типичный размер поля для обрезки при печати малого формата составляет 0,125 дюйма. Роль подтверждения: проверка технических характеристик; тип источника: отраслевой справочник. Подтверждает: описанную распространенную практику дизайна. Примечание об области применения: обычно применяется к бумажным носителям. ↩
«Литографическое ламинирование улучшает внешний вид картонных упаковок для тонера», https://www.packagingdigest.com/packaging-design/litho-laminating-gives-toner-cartons-an-enhanced-image. Авторитетное руководство по гофрированной упаковке объясняет, почему литографическое ламинирование требует более высоких допусков, чем прямая печать, из-за смещения подложки. Роль подтверждения: техническая проверка; тип источника: отраслевое руководство. Подтверждает: механические отклонения при ламинировании. Примечание по области применения: относится к гофрированным картонным подложкам типа B и аналогичным. ↩
"Литоламинированная упаковка – Accurate Box Company, Inc", https://accuratebox.com/our-packaging/litho-laminated-packaging/. Технические условия допечатной подготовки упаковки подробно описывают необходимый вылет для предотвращения облоя при наклеивании печатных вкладышей на гофрированный картон. Роль подтверждения: техническая спецификация; тип источника: производственный стандарт. Поддержка: конкретные измерения для полей вылета. Примечание по области применения: значения могут варьироваться в зависимости от точности оборудования. ↩
«Какие варианты печати доступны для гофрированных рекламных материалов…», https://popdisplay.me/what-printing-options-are-available-for-corrugated-display-boxes/. Технические рекомендации по печати для гофрированной упаковки подтверждают недостаточность стандартных полей обрезки для малого формата, чтобы предотвратить обнажение краев во время высечки. Роль подтверждения: техническая спецификация; тип источника: отраслевой справочник. Поддержка: рекомендуемая ширина полей обрезки для упаковки. Примечание об области применения: специально для гофрированных материалов. ↩
«Сертификация GMI для литографической офсетной упаковки – Netpak», https://www.netpak.com/en/packaging-resources/industry-articles/gmi-certification-for-litho-offset-packaging/. Технические условия производства для литографического ламинирования объясняют необходимость специальной калибровки файлов для обеспечения качества изображения при печати на бумаге и ламинировании на гофрированный картон. Роль подтверждения: проверка процесса; тип источника: техническое руководство. Поддержка: специализированные требования к печати. Примечание по области применения: применимо к высококачественной розничной графике. ↩
«Влияние влажности и температуры на механические свойства…», https://bioresources.cnr.ncsu.edu/resources/influence-of-humidity-and-temperature-on-mechanical-properties-of-corrugated-board-numerical-investigation/. В отраслевой документации описывается, как физическое перемещение картона в процессе обработки и фальцовки приводит к смещению макета. Роль доказательства: концептуальное определение; тип источника: руководство по производству. Подтверждает: обоснование мер безопасности для макета. Примечание к области применения: относится к допускам на гофрированный картон. ↩



