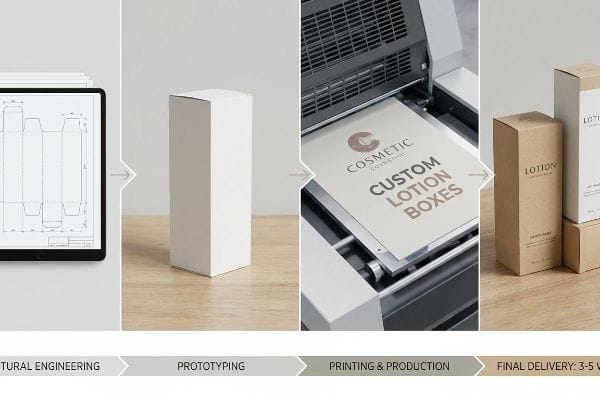
Скорость важна, но слепое стремление к массовому производству гарантированно приведет к нарушению цепочек поставок. Давайте рассмотрим реалистичные сроки разработки надлежащей розничной упаковки.
Получение заказа на изготовление коробок для лосьонов по индивидуальному заказу обычно занимает от трех до пяти недель. Этот срок включает в себя проектирование конструкции, физическое прототипирование, высокопроизводительную литографическую печать и окончательную вырубку. Возможны срочные заказы, но заблаговременное планирование гарантирует точность размеров и исключает дорогостоящие повреждения при транспортировке.
Но знания теоретического графика недостаточно, когда машины начинают работать и вступают в дело структурные реалии.
Сколько стоит заказать упаковку по индивидуальному заказу?
Ценообразование на упаковку исключительно по себестоимости единицы продукции создает опасные «слепые зоны». Погоня за самой низкой ценой часто скрывает серьезные структурные компромиссы, которые снижают вашу конечную прибыль.
Изготовление упаковки на заказ обходится от нескольких центов до нескольких долларов за единицу. Окончательная цена во многом зависит от используемых материалов, объемов, методов печати и конкретных технологий отделки. Большой объем значительно снижает стоимость за единицу, в то время как сложные инженерные решения требуют больших первоначальных инвестиций в производство.
Однако рассматривать стоимость как отдельный показатель в электронной таблице — это огромная проблема, как только в уравнение вступает физический вес.
Почему планирование бюджета на косметические работы терпит неудачу на заводе
Даже опытные команды по закупкам часто попадают в опасную ловушку: отдают приоритет дорогостоящей декоративной отделке, а не структурной целостности. Чтобы компенсировать высокие затраты на премиальное ламинирование фольгой или толстые слои лака, покупатели часто просят снизить рейтинг ECT (тест на прочность кромки) основного материала¹.На бумаге это кажется логичным компромиссом, предполагающим, что они могут просто сэкономить копейки на скрытых внутренних канавках, чтобы оплатить блестящую, привлекательную внешнюю отделку.
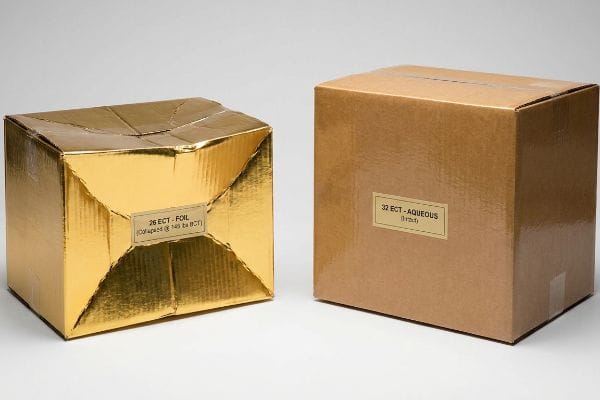
Это не просто теория — я постоянно сталкиваюсь с этим на испытательном полигоне. Недавно клиент предоставил шаблон, в котором требовалась толстая металлическая фольга, но потребовал снизить плотность основания с 32 ECT до 26 ECT²,чтобы уложиться в их строгий бюджетный лимит. Я пропустил полностью собранную мастер-коробку через гидравлический пресс для проверки BCT (испытание на сжатие коробки)³. Тензодатчик остановился на отметке 145 фунтов (65,7 кг). Без плотных гофрированных слоев из первичной крафт-бумаги, поглощающих кинетический удар, визуально потрясающая коробка полностью разрушилась под динамическим давлением верхней нагрузки. Я немедленно потребовал структурной переработки, удалив дорогую фольгу и восстановив сердцевину из первичной крафт-бумаги плотностью 32 ECT, заменив эстетическое требование высокопрочным глянцевым покрытием на водной основе. Благодаря этому изменению материала я сохранил их строгий лимит себестоимости единицы продукции, исключив при этом риск повреждения основания во время транспортировки, что позволило им избежать крупных потенциальных списаний со счетов розничных продавцов.
| Оптимизация затрат | Физический результат | Рентабельность инвестиций в цепочку поставок |
|---|---|---|
| Восстановить 32 ядра ECT4 | Предотвращает разрушение основания | Исключает повреждения груза |
| Нанесите водную смесь5 | Заменяет дорогую фольгу | Максимизирует эффективность использования бюджета |
| Вертикальная канавка CAD6 | Передача динамических нагрузок | Предотвращает возврат платежей со стороны розничных продавцов |
Я отказываюсь выдолбить конструкционные плиты ради эстетического излишества. Обеспечение максимальной прочности на сжатие всегда должно определять бюджет на сырье, прежде чем приступать к эстетическим решениям.
🛠️ Задание от Харви: Не жертвуете ли вы неосознанной прочностью конструкции на сжатие ради дорогостоящей отделки? 👉 Запросите аудит спецификации материалов ↗ — Я лично проверяю каждый файл с описанием конструкции в течение 24 часов.
Как заказать коробку, изготовленную на заказ?
Для обеспечения надежной цепочки поставок недостаточно просто отправить макет в типографию. Необходимо предоставить файлы, разработанные с учетом точных механических характеристик.
Для заказа корпуса, изготовленного по индивидуальному заказу, необходимо предоставить шаблоны с точными размерами, определить допустимую нагрузку и выбрать конкретные марки картона. Вы должны предоставить производителю точные технические характеристики, включая физический вес изделия и допуски на конструкцию. Четкая коммуникация на этом этапе закупки гарантирует структурную целостность при автоматизированном производстве.
Однако именно на этапе перехода от плоского цифрового шаблона к сложенной реальности большинство первоначальных заказов терпят катастрофический крах.
Почему двухмерные вырубные формы не получаются на заводе
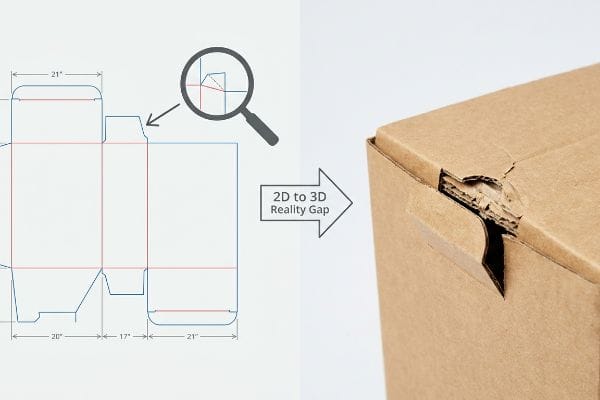
Графические дизайнеры часто создают взаимозацепляющиеся выступы и пазы непосредственно в Illustrator, предполагая, что математически идеальное соотношение безупречно работает в физическом пространстве. Они рассматривают толстый гофрированный картон как невесомую бумагу, полностью игнорируя физическую толщину подложки. Когда тяжелый картон складывается на девяносто градусов, он фактически расходует материал, значительно изменяя внешние размеры7.
Это не просто теория — я усвоил это на собственном горьком опыте. В 2021 году я попросил своего ведущего инженера по упаковке, Марка, создать прототип методом быстрой штамповки непосредственно по чертежу, предоставленному агентством. Мы думали, что сможем сэкономить время, отказавшись от обычных формул расчета припусков на изгиб в САПР (системе автоматизированного проектирования). Три часа спустя в научно-исследовательской лаборатории я попытался собрать предварительно вырезанный образец. Я физически почувствовал сильное сопротивление необработанного крафт-картона; прорезь для крепления оказалась слишком узкой. Когда я с усилием защелкнул соединительный язычок, я услышал отвратительный хруст деформирующихся гофр, когда напечатанный верхний лист с силой разорвался. Я немедленно выбросил чертеж агентства и перестроил прорези математически, применив алгоритмы компенсации калибра, чтобы добавить припуск на изгиб 0,12 дюйма (3 мм) в каждый структурный сгиб. Эта параметрическая корректировка допуска не только предотвратила поломку язычков; Это позволило сократить время сборки и упаковки примерно на 35 секунд на единицу продукции, ускорить процесс выполнения заказов и устранить узкие места, связанные с ручным трудом.
| Строительная инженерия | Физический результат | Рентабельность инвестиций в производство |
|---|---|---|
| Компенсация штангенциркуля10 | Расширяет радиус складки | Ускоряет сборку |
| Математика ArtiosCAD11 | Разрушает фрикционные замки | Устраняет узкие места в трудовых ресурсах |
| Параметрические вкладки12 | Предотвращает разрыв верхнего слоя | Устраняет отходы металлолома |
Я категорически запрещаю использование стандартных шаблонов веб-инструментов в своем производственном цехе. Преобразование теоретических моделей в реальные физические размеры требует непревзойденной математической точности.
🛠️ Harvey's Desk: Ваш нынешний поставщик автоматически закладывает припуски на изгиб в ваши соединительные выступы перед раскройкой? 👉 Получите индивидуальное моделирование 3D-напряжений конструкции ↗ — 100% конфиденциально. Ваши еще не выпущенные розничные проекты в безопасности со мной.
Как заказать упаковку по индивидуальному дизайну для моего товара?
Для обеспечения надежной фиксации требуется тщательное пространственное планирование. Слишком плотная упаковка хрупких предметов из картона может привести к катастрофе во время сложных транспортных маршрутов.
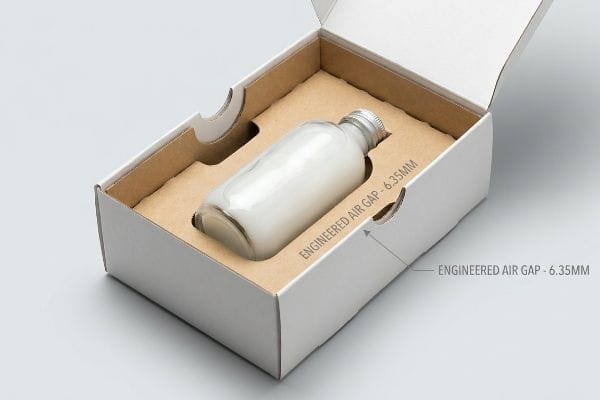
Разработка индивидуальной упаковки для вашего продукта предполагает проектирование конструкции, специально нейтрализующей кинетические удары. Необходимо спроектировать вторичные контейнеры, включающие внутренние полости для подвески, предотвращающие прямое соприкосновение хрупких товаров с внешними ударными стенками. Такая пространственная стратегия обеспечивает безопасное поглощение многоосевых вибраций по всей цепочке поставок.
Однако, когда производители пытаются самостоятельно измерить эти допуски, они часто сами создают себе проблемы при транспортировке.
Почему плотное гнездование не удается на заводском конвейере
Владельцы брендов часто определяют размеры вторичной упаковки, точно измеряя внешние размеры основной упаковки, полагая, что плотная физическая обертка обеспечивает максимальную безопасность. Они игнорируют неумолимую природу кинетической энергии в перевозках сборных грузов (LTL). Без предусмотренного пространственного буфера любой боковой удар по жесткой внешней картонной коробке передается непосредственно в основной контейнер13.
Это не просто теория — я постоянно сталкиваюсь с этим на испытательном полигоне. Недавно я проводил аудит запуска косметической продукции , где команда по закупкам потребовала использовать точно заданные размеры для упаковки тяжелых стеклянных флаконов с лосьоном в тонкие картонные коробки из твердого отбеленного сульфата (SBS). Во время нашей последовательности падений ISTA (Международная ассоциация безопасной транспортировки)3A¹⁴я просмотрел запись с высокоскоростной камеры. Внешняя коробка почти не деформировалась, но поскольку стекло плотно прилегало к боковой стенке, кинетическая волна мгновенно передалась, разбив основной флакон внутри. Я немедленно остановил вырубные прессы и перекалибровал оснастку ЧПУ (компьютерного числового управления). Я спроектировал внутреннее пространство для подвески, расширив внешнюю площадь основания, чтобы вставить вырубной лоток, который обеспечил строгий воздушный зазор в 0,25 дюйма (6,35 мм) вокругстекла¹⁵. Изолировав изделие от несущих стен, я обеспечил полное поглощение ударной нагрузки при падении, что позволило полностью исключить исторически высокий уровень повреждений у клиента и избежать огромных штрафов со стороны розничных продавцов.
| Пустотная инженерия | Физический результат | Рентабельность инвестиций в обеспечение соответствия нормативным требованиям в розничной торговле |
|---|---|---|
| Воздушный зазор 0,25 дюйма16 | Подвешивает основную бутылку | Остановил разрушение при транспортировке |
| Поворотный механизм станка с ЧПУ17 | Поглощает кинетическую энергию | Предотвращает отказы со стороны розничных продавцов |
| Лотки, вырезанные по контуру18 | Изоляция боковых ударов | Исключает затраты на замену |
Я никогда не позволяю хрупким товарам первого сорта соприкасаться с внешними ударопрочными стенками упаковочной коробки. Создание герметичной воздушной прослойки — наиболее эффективная защита от небрежного обращения в цепочке поставок.
🛠️ Задание от Харви: Передают ли ваши вторичные складные картонные коробки кинетическую ударную нагрузку непосредственно на хрупкие первичные бутылки? 👉 Получите бесплатный аудит упаковки ↗ — Никаких менеджеров по работе с клиентами. Вы общаетесь напрямую с инженерами-конструкторами.
Заключение
Вы можете искать самую низкую себестоимость единицы продукции, но когда плотно упакованная косметическая коробка передает кинетическую нагрузку непосредственно на ваши хрупкие флаконы, вы немедленно столкнетесь с отказом розничных продавцов и катастрофическими затратами на замену продукции. Только за прошлый месяц мой структурный аудит помог 3 брендам избежать списания товаров и возврата средств розничным продавцам. Прекратите тратить свой маркетинговый бюджет на некачественную транспортную упаковку и позвольте мне лично разработать ваш следующий рекламный проект ↗, чтобы гарантировать максимальную жизнеспособность цепочки поставок.
«Испытание на сжатие кромки: важные сведения для гофрированной упаковки», https://www.testresources.net/blog/edge-crush-test-essential-insights-for-corrugated-packaging. Авторитетный источник определил бы испытание на сжатие кромки (ECT) как стандарт для измерения прочности гофрированного картона на штабелирование и объяснил бы, как более низкие значения ECT снижают затраты на материалы, одновременно уменьшая несущую способность конструкции. Роль доказательства: техническая спецификация; тип источника: отраслевой инженерный стандарт. Подтверждает: утверждение о том, что значения ECT можно изменять для снижения затрат. Примечание об области применения: относится только к материалам из гофрированного картона. ↩
«Понимание прочности упаковочных коробок», https://www.ecoenclose.com/blog/understanding-shipping-box-strength/?srsltid=AfmBOoor2YCGJWiYCHdpi28-bpnmw8c5yUPILK97abh-IXf7ei9ePxZr. Краткое объяснение того, как тест на прочность при сжатии по краю (ECT) измеряет прочность гофрированного картона при штабелировании и какое влияние оказывает снижение этого значения на несущую способность. Роль доказательства: техническая проверка; тип источника: стандарт по проектированию упаковки. Подтверждает: утверждение о том, что более низкий показатель ECT увеличивает риск разрушения. Примечание об области применения: относится к гофрированным материалам. ↩
«Испытание на сжатие коробки / испытание на штабелирование (BCT) по ISO 12048», https://www.zwickroell.com/industries/paper-cardboard-tissues/corrugated-board-and-solid-board/box-crush-tests-stacking-crush-tests/. Краткое описание испытания на сжатие коробки (BCT) как стандартизированного метода измерения максимальной вертикальной нагрузки, которую может выдержать транспортный контейнер до разрушения. Роль доказательства: процедурная валидация; тип источника: технический стандарт ISO/ASTM. Подтверждает: достоверность используемого процесса испытаний. Примечание об области применения: стандарт для мастер-коробок. ↩
«Объяснение рейтингов ECT: что они означают для вашей гофрированной упаковки», https://epackagesupply.com/blogs/packaging-guide/ect-ratings-explained-what-they-mean-for-your-corrugated-packaging?srsltid=AfmBOoqTyIeFVma_9knan2hOT-RPn4AgZLNWxoQWbYmVbT7pcnZM3oMa. Технический стандарт для рейтингов испытаний на сжатие кромок (ECT) и их связи со структурной целостностью и сопротивлением сжатию гофрированных транспортных контейнеров. Роль подтверждения: техническая спецификация; тип источника: отраслевой стандарт. Подтверждает: корреляцию между рейтингом ECT 32 и предотвращением смятия основания. Примечание об области применения: применяется к стандартному гофрированному картону. ↩
«21 вид отделки при печати для элитной упаковки – Gentlever», https://gentlever.com/print-finishing-options-for-luxury-packaging/. Сравнительный анализ водных покрытий и тиснения фольгой с точки зрения стоимости материалов и эффективности производства при отделке упаковки. Роль доказательств: анализ затрат и выгод; тип источника: руководство по коммерческой печати. Доказательства: использование водного покрытия как экономичной альтернативы фольге. Примечание: эстетические результаты различаются в зависимости от применения. ↩
«Обзор последних исследований IPST по кромкам гофрированного картона…», https://bioresources.cnr.ncsu.edu/resources/overview-of-recent-studies-at-ipst-on-corrugated-board-edge-compression-strength-testing-methods-and-effects-of-interflute-buckling/. Инженерные принципы, касающиеся ориентации гофрированных гофр для максимизации вертикальной прочности на сжатие и распределения нагрузки. Роль доказательства: принцип машиностроения; тип источника: руководство по проектированию упаковки. Подтверждает: эффективность вертикальной гофрировки в передаче динамических нагрузок. Примечание к области применения: относится к вертикальной осевой нагрузке. ↩
«Калькулятор припуска на изгиб листового металла», https://www.firgelliauto.com/blogs/engineering-calculators/sheet-metal-bend-allowance-calculator?srsltid=AfmBOord5WCkVOnW15DdIUeKYae0pFDk0N5KwrXGRRWpK0afa0DCli9U. Инженерные принципы, касающиеся припуска на изгиб и K-фактора, объясняют, как толщина подложки влияет на конечные внешние размеры при гибке. Роль подтверждения: техническая проверка; тип источника: руководство по производству. Подтверждает: тот факт, что толщина материала влияет на пространственные размеры при гибке. Примечание по области применения: применимо к гофрированному и толстостенному картону. ↩
«Аналитическое определение жесткости на изгиб пяти…», https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Технические руководства по проектированию упаковки подробно описывают, как компенсация калибра корректируется в зависимости от толщины картона для предотвращения разрушения материала во время складывания. Роль доказательства: техническая проверка; тип источника: инженерное руководство. Подтверждает: использование параметрических допусков при проектировании вырубки. Примечание об области применения: точные допуски зависят от конкретного сорта картона и толщины гофры. ↩
«Влияние совместной упаковки на сроки запуска продукта», https://www.econo-pak.com/articles/the-impact-of-co-packing-on-product-launch-timelines/. Исследования в области промышленной эргономики и операционной эффективности показывают, что точные допуски упаковки снижают количество ошибок при сборке и сокращают время ручного труда. Роль доказательства: оперативная проверка; тип источника: исследование в области промышленной инженерии. Подтверждает: связь между точностью вырубки и скоростью выполнения заказа. Примечание по области применения: экономия времени сильно варьируется в зависимости от сложности упаковки. ↩
«Влияние аналоговых и цифровых линий сгиба на механические свойства…», https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Проверка того, как учет толщины материала (толщины) влияет на расчетный радиус сгиба при проектировании упаковки. Роль доказательства: техническая проверка; тип источника: инженерное руководство. Подтверждает: необходимость компенсации толщины для точного расчета радиуса сгиба. Примечание по области применения: применимо к гофрированному картону и картонным коробкам для складывания. ↩
«Упаковка компонентов в ArtiosCAD для проектировщиков – Аллен Филд», https://www.allenfield.com/packaging-components-built-into-artioscad-what-this-means-for-your-workflow/. Техническая документация о том, как алгоритмические вычисления ArtiosCAD оптимизируют механизмы блокировки для предотвращения заклинивания из-за трения. Роль подтверждения: проверка возможностей программного обеспечения; тип источника: техническая спецификация. Поддерживает: использование математических вычислений САПР для решения проблемы механических помех. Примечание об области применения: специфично для программного обеспечения ArtiosCAD. ↩
«Проектирование упаковки с помощью САПР: пошаговое руководство», https://www.esko.com/en/blog/packaging-design-with-cad-software. Анализ того, как параметрическая конструкция выступов снижает концентрацию напряжений и предотвращает разрыв верхнего слоя во время сборки. Роль доказательства: проверка материаловедческих принципов; тип источника: исследование промышленного дизайна. Подтверждает: эффективность параметрических выступов в снижении брака. Примечание к области исследования: основное внимание уделяется точкам структурного разрушения. ↩
«Исследование эффективности защиты от ударов амортизирующим материалом…», https://jtam.pl/Investigation-on-impact-protection-effectiveness-of-cushioning-material-in-packaging,194501,0,2.html. Объяснение того, как амортизация и пустое пространство во вторичной упаковке ослабляют кинетическую энергию, предотвращая передачу удара. Роль доказательства: техническая проверка; тип источника: руководство по проектированию упаковки. Подтверждает: утверждение о том, что отсутствие амортизирующего материала приводит к прямой передаче силы. Примечание к области применения: основное внимание уделяется жестким контейнерам. ↩
«Процедуры тестирования», https://ista.org/test_procedures.php. Авторитетный отраслевой стандарт определяет конкретные параметры падения и вибрации, необходимые для проверки качества доставки посылок. Роль подтверждения: проверка методологии тестирования; тип источника: отраслевой технический стандарт. Поддерживает: использование стандартизированных стресс-тестов для выявления дефектов упаковки. Примечание по области применения: специфично для моделирования доставки небольших посылок. ↩
«Почему стоит использовать подвесную упаковку для вашей продукции | Наполнители пустот», https://www.streampeakgroup.com/why-use-suspension-packaging-for-your-products/. В литературе по упаковочной инженерии объясняется, как внутренние пустоты и воздушные зазоры в подвесной упаковке ослабляют передачу кинетической энергии при ударе. Роль доказательства: проверка физического принципа; тип источника: инженерный учебник или техническое руководство. Подтверждает: утверждение о том, что изоляция продукции от внешних стенок снижает вероятность повреждения. Примечание: оптимальное расстояние между зазорами варьируется в зависимости от массы и материала продукта. ↩
«Как защитить хрупкие товары во время транспортировки | Блог», https://www.packsize.com/blog/how-to-protect-fragile-products-during-shipping. Краткое объяснение того, как авторитетный внешний источник подтверждает необходимость соблюдения определенных зазоров для предотвращения разрушения во время транспортировки. Роль доказательства: Техническая спецификация; тип источника: Справочник по упаковочной инженерии. Подтверждает: Эффективность зазора в 0,25 дюйма для подвешивания предметов. Примечание: Эффективность зависит от плотности материала. ↩
«Повышение поглощения энергии в отпечатках из PLA-пластика посредством постобработки…», https://pmc.ncbi.nlm.nih.gov/articles/PMC13166018/. Краткое объяснение того, как прецизионно обработанные поворотные конструкции в упаковочных вставках снижают передачу кинетической энергии. Роль доказательства: Технический механизм; тип источника: Исследование в области машиностроения. Подтверждает: Утверждение о том, что поворотный инструмент снижает силу удара. Примечание к области применения: Применяется конкретно к жестким вставкам, изготовленным с помощью специального инструмента. ↩
«Упаковка из гофрированного картона с инновационным дизайном для…», https://bioresources.cnr.ncsu.edu/wp-content/uploads/2026/01/BioRes_21_1_2229_Tworzydlo_PSMPGG_Corrugated_Packaging_Design_Durability_Transport_25399.pdf. Краткое объяснение того, как структурная геометрия вырубных лотков предотвращает боковое смещение и поглощает боковые удары. Роль доказательства: Принцип проектирования; тип источника: Промышленный стандарт упаковки. Подтверждает: Использование лотков для изоляции от боковых ударов. Примечание к области применения: Сосредоточено на гофрированных и картонных материалах. ↩