Столкнулись с проблемами из-за задержек со стороны поставщика упаковки, которые срывают сроки запуска? Непредсказуемые сроки поставки могут мгновенно сорвать долгожданный запуск косметического продукта еще до его начала.
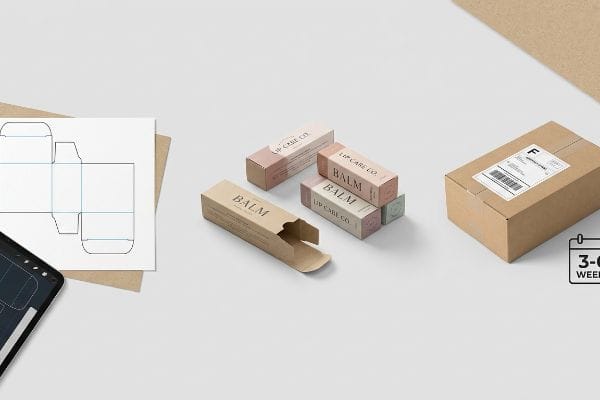
Изготовление коробок для бальзамов для губ на заказ обычно занимает от трех до шести недель, в зависимости от сложности конструкции и наличия необходимой оснастки. В стандартных производственных циклах приоритет отдается быстрому прототипированию с использованием САПР (систем автоматизированного проектирования), за которым следуют автоматизированная вырубка, склеивание и строгая подготовка к заключительному этапу логистики для обеспечения своевременной доставки по всему миру.
Однако теоретические сроки часто рушатся, как только начинается фактическое производство. Разница между трехнедельной доставкой и трехмесячным кошмаром обычно сводится к скрытым производственным узким местам.
На сколько дней должен хватить бальзама для губ?
Независимо от того, хватает ли вашей косметической формулы на шесть месяцев или на два года, настоящая проблема заключается в том, чтобы убедиться, что вторичная упаковка не разрушится раньше.
Бальзам для губ должен служить примерно от двенадцати до восемнадцати месяцев, но его внешняя упаковка должна выдерживать постоянное физическое воздействие и трение окружающей среды. Прочные косметические коробки используют специальные барьерные покрытия, предотвращающие преждевременное разрушение материала, гарантируя, что внешний вид бренда останется неизменным на протяжении всего цикла использования потребителем.
Но знания теории недостаточно, когда ваш продукт действительно выходит на рынок. То, что прекрасно выглядит на цифровом изображении, часто быстро портится при повседневном использовании потребителем.
Почему стандартный лак не пользуется спросом в розничной продаже
Многие независимые косметические бренды считают, что стандартных водных покрытий на водной основе¹достаточно , чтобы защитить складную картонную упаковку в течение года ежедневного использования. Они проектируют коробку исключительно с учетом ее первоначального привлекательного вида на полке, полностью игнорируя постоянное кинетическое трение в кармане или дорожной сумке потребителя. Это распространенное упущение создает огромный разрыв между тем, как упаковка выглядит в день запуска, и тем, как она сохраняет свой вид после нескольких месяцев физического использования.
Жесткая реальность розничного рынка такова, что изношенная упаковка мгновенно разрушает воспринимаемую ценность вашего бренда. Вместо того чтобы полагаться на дешевые лаки, которые легко царапаются, успешные косметические бренды переходят на использование эластичной полимерной ламинации, предотвращающей растрескивание².Заменив жесткие покрытия на высокоэластичную пленку, коробка естественным образом противостоит влаге и ежедневному износу, не отслаиваясь³по углам. Внедрение этого стратегического обновления материала гарантирует, что презентация вашего бренда останется полностью неизменной, стимулируя повторные покупки у клиентов, которые требуют премиального обслуживания.
| Стратегия розничной торговли | Физический результат | Рентабельность инвестиций в цепочку поставок |
|---|---|---|
| Ламинирование эластичной пленкой | Предотвращает образование микротрещин на линиях сгиба4 | Значительно продлевает срок годности (по результатам визуального осмотра) |
| Допуск на сгибание на 180 градусов | Отсутствие открытых необработанных волокон бумаги5 | Устраняет последствия деградации из-за влаги6 |
| Жесткое удаление лака | Покрытие плавно переходит в форму подложки | Повышает общую воспринимаемую ценность бренда |
Теоретические характеристики ничего не значат, если покрытие трескается при ежедневном использовании. Переход на эластичное пленочное ламинирование гарантирует, что ваша упаковка прослужит весь свой жизненный цикл в розничной торговле, не подвергаясь дорогостоящему ухудшению имиджа бренда.
🛠️ Задание от Харви: Ваши картонные коробки для косметики страдают от микротрещин вдоль линий сгиба во время быстрой автоматизированной сборки? 👉 Запросите аудит структурной спецификации материалов ↗ — Я лично проверяю каждый структурный файл в течение 24 часов.
За сколько мне следует продать свой самодельный бальзам для губ?
Ценообразование в косметической отрасли требует баланса между стоимостью сырья и воспринимаемой рыночной ценностью. Чтобы оправдать высокую цену, упаковка должна демонстрировать неоспоримое физическое качество.
Для успешной продажи бальзама для губ собственного производства необходимо рассчитать себестоимость сырья, затраты на автоматизированный труд и позиционирование на рынке, чтобы определить прибыльную розничную цену. Премиальные элементы упаковки, такие как приятная на ощупь поверхность и специальный жесткий картон, позволяют косметическим брендам устанавливать более высокие цены, мгновенно повышая воспринимаемую ценность товара на полке.
Но знания теории недостаточно, когда машины начинают работать. Нанесение дорогостоящих 3D-текстур на легкую плату гарантированно приведет к разрушению ее несущей способности.
Скрытая цена премиальных тактильных эффектов
Стартапы, стремящиеся установить цену на продукцию класса люкс, часто требуют использования объемного 3D-тиснения фольгой на своих картонных коробках или лотках для розничной продажи. Они полагают, что глубокое вдавливание металлического штампа в картон автоматически обеспечит высококачественную текстуру, оправдывающую огромную наценку, полностью игнорируя микроскопические пределы эластичности бумажных волокон7.
Это не просто теория — я сталкиваюсь с этим на испытательном полигоне. Команда по закупкам нанесла рельефный рисунок прямо на основной структурный сгиб, полностью игнорируя ограничения подложки. Сначала я предположил, что стандартная смесь первичной крафт-бумаги сможет выдержать глубокий металлический удар. Я глубоко ошибался. Я наблюдал, как внешняя бумажная подложка буквально разрывалась в зажимах вырубного станка, а основание сломалось при нагрузке в 38,5 кг на гидравлическом прессе. Я чувствовал, как из разорванных гофр выдувается пыль от гофрированного картона. Отбросив эскиз агентства и произведя расчеты с нуля, я распорядился изменить оснастку на тиснение внутрь. Вдавливая металлический штамп вниз, мы сжимали гофры в сплошной блок, а не растягивали внешнюю подложку до предела. Выполняя эту точную корректировку глубины на 1,5 мм , я гарантирую, что структурная целостность останется идеальной, полностью исключая риск разрушения при транспортировке.
| Инженерное решение | Физический результат | Рентабельность инвестиций в цепочку поставок |
|---|---|---|
| Внутреннее тиснение | Сжимает канавки, превращая их в прочные якоря | Сохраняет 100% прочности на сжатие10 |
| Зона исключения тиснения | Снимает напряжение с критически важных складок11 | Предотвращает повреждение углов при вырывании предмета |
| Аудит эластичности волокон | Предотвращает чрезмерное растяжение бумажных волокон12 | Исключает разрывы во время транспортировки |
Я никогда не позволю излишнему усложнению дизайна разрушить вашу базовую структуру. Вы можете добиться премиального, высокорентабельного внешнего вида в розничной торговле, не истощая физически сырье и не жертвуя транспортной логистикой.
🛠️ Harvey's Desk: Теряет ли ваша премиальная тисненая упаковка свою прочность на сжатие в момент попадания на полки магазинов? 👉 Закажите 3D-моделирование напряжений ↗ — 100% конфиденциально. Ваши еще не выпущенные для розничной продажи дизайны в безопасности со мной.
Сколько времени обычно требуется, чтобы использовать бальзам для губ?
Потребителям требуются месяцы, чтобы съесть тюбик, но если вы хотите, чтобы полки магазинов были заполнены товарами, производство упаковки должно быть невероятно быстрым.
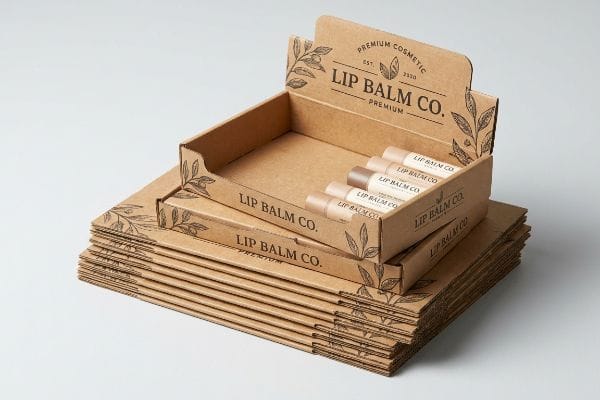
Завершение производства бальзама для губ полностью зависит от ежедневных привычек потребителя в его использовании, хотя изготовление необходимой упаковки осуществляется в соответствии со строгими производственными сроками. Быстротвердеющие клеи, прямая печать на картоне и автоматизированная высечка в значительной степени определяют, сможет ли косметический бренд быстро пополнить запасы на полках или столкнется с задержками в цепочке поставок.
Но знания теории недостаточно, когда машины начинают работать. Стремление к увеличению скорости производства без учета основных принципов производственной химии приводит к катастрофической деформации.
Узкое место, вызванное деформацией под воздействием влаги в ПВА
Бренды, стремящиеся к сверхбыстрым срокам поставки, часто недооценивают процесс химического отверждения, необходимый для литографически ламинированных торговых стендов¹³ и лотков PDQ (Pre-packed Display Quantities). Они ожидают, что идеально ровные листы будут мгновенно сходить с конвейера, полностью игнорируя огромное поверхностное натяжение , возникающее при взаимодействии влажных клеев с сухими бумажными волокнами¹⁴ .
Это не просто теория — я усвоил это на собственном горьком опыте на заводе. В 2022 году я попросил своего ведущего инженера по упаковке, Марка, ускорить внедрение технологии производства косметических лотков с использованием стандартного влажного клея ПВА (поливинилацетата). Мы думали, что сможем сэкономить время, отказавшись от буфера влажности и запустив производство в ускоренном режиме. Три дня спустя в климатической камере я наблюдал, как весь поддон деформировался. Я услышал отвратительный хруст деформирующегося гофрированного картона, когда высыхающий клей агрессивно деформировал картон толщиной 0,12 дюйма (3,04 мм)внутрь , как картофельный чипс, под сильной точечной нагрузкой. Проведя несколько часов, наблюдая за процессом совместной упаковки, чтобы найти точное место отказа, я полностью удалил влажный клей и перенастроил оборудование для использования прямой УФ-печати на картоне. Благодаря мгновенной полимеризации чернил мы полностью устранили деформацию от влаги. Эта точная калибровка оборудования не только предотвратила прогиб основания; Это позволило сократить производственные задержки на 48 часов, что избавило клиента от огромных штрафов за простой при запуске сезонной.
| Инженерное решение | Физический результат | Рентабельность инвестиций в цепочку поставок |
|---|---|---|
| Полимеризация УФ-чернил | Устраняет поверхностное натяжение влажного клея | Сокращает время отверждения на 48 часов17 |
| Прямая печать на картоне | Предотвращает сгибание флейты внутрь18 | Обеспечивает идеально ровные сборки |
| Климатическое кондиционирование | Нейтрализует влажность окружающей среды на производстве | Предотвращает деформацию панелей после производства19 |
Я отказываюсь позволять устаревшим химическим составам клея диктовать вам скорость выхода на рынок. Мы сначала устанавливаем физическую геометрию оборудования, гарантируя, что ваши косметические лотки будут идеально ровными, не затягивая оборотный капитал из-за задержек, связанных с отверждением клея.
🛠️ Задание от Харви: Ваши боковые панели деформируются и коробятся еще до того, как покидают заводской цех? 👉 Получите CAD-анализ конструкции ↗ — Никаких менеджеров по работе с клиентами. Вы общаетесь напрямую с инженерами-конструкторами.
Как начать бизнес по производству бальзамов для губ?
Запуск косметического бренда полностью зависит от безупречной логистики. Если ваши основные тюбики не идеально помещаются во вторичную упаковку, цепочка поставок нарушается.
Для запуска бизнеса по производству бальзамов для губ требуется точная разработка упаковки, чтобы обеспечить бесшовное размещение основных тюбиков во вторичных розничных лотках. Игнорирование точных физических допусков на этапе первоначальной организации цепочки поставок часто приводит к застреванию коробок, повреждению основных контейнеров и агрессивному противодействию со стороны крупных розничных сетей при стандартном пополнении запасов на полках.
Но знания теории недостаточно, когда машины начинают работать. Теоретический миллиметр на экране компьютера превращается в огромное кинетическое трение во время ручной упаковки.
Ловушка для выпуклостей косметического цилиндра
Амбициозные основатели, запускающие свою первую линию бальзамов для губ, часто присылают нам теоретические цифровые размеры своих жестких тюбиков, ожидая, что мы разработаем идеально ровный розничный лоток. Они предполагают, что первичная упаковка остается идеально квадратной при помещении в тонкую складную картонную коробку, полностью игнорируя физическую реальность пространственного смещения20.
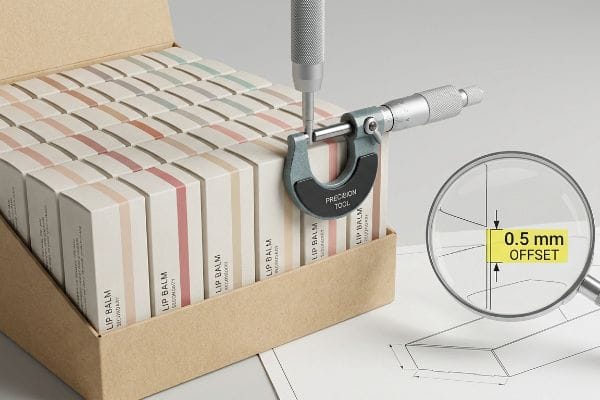
Это не просто теория — я сталкиваюсь с этим на испытательном полигоне. Команды по закупкам часто передают плоские чертежи PDF-файлов и предполагают, что стандартная многослойная упаковка будет работать без проблем. Сначала я предположил, что стандартный SBS (твердый отбеленный сульфатный картон) не будет прогибаться при полной загрузке. Я глубоко ошибался. Во время пробного запуска я сорвал верхний лист с основной упаковочной коробки и почувствовал сильное трение, когда десятки основных картонных коробок резко выгнулись наружу, заклинив всю конструкцию дисплея. Основание сломалось при нагрузке в 112 фунтов (50,8 кг) на вибростенде, потому что расширившиеся трубки вытолкнули удерживающий выступ наружу. Опираясь на экстремальные условия окружающей среды в испытательных камерах, а не на предположения из электронных таблиц, я измерил параметры микрометром и доказал, что мне не нужны дорогие пластиковые зажимы — мне просто нужен был точный геометрический буфер смещения, чтобы компенсировать вершину выпучивания трубки. Благодаря соблюдению этого точного физического зазора в 0,5 мм (0,01 дюйма)21, я обеспечиваю сокращение времени сборки при совместной упаковке на 42 секунды на единицу продукции, что позволяет клиентам значительно сэкономить на затратах на ручной труд при стандартном производстве.
| Инженерное решение | Физический результат | Рентабельность инвестиций в цепочку поставок |
|---|---|---|
| Геометрический буфер смещения22 | Поглощает выпячивание основного косметического тюбика | Резки, ручная распаковка, трение |
| Допуск в микрометрах23 | Предотвращает боковое давление на удерживающую губу | Устраняет повреждение верхних частей лотков |
| Проверка загруженных образцов24 | Заменяет теоретические плоские размеры | Предотвращает заторы при автоматической упаковке |
Перед разработкой ваших вторичных косметических лотков я требую предоставить полностью загруженные физические образцы. Использование плоских цифровых размеров для круглых компонентов — гарантированный способ сорвать запуск вашего продукта на этапе окончательной сборки.
🛠️ Задание от Харви: Ваши вторичные коробки с косметикой вздуваются и забиваются при плотной упаковке в розничные лотки? 👉 Запросите геометрический аудит ↗ — Я лично проверяю каждый структурный файл в течение 24 часов.
Заключение
Физическое смещение косметических тубусов в упаковке можно игнорировать, но когда это скопившееся микровыпячивание сильно забивает ваши дополнительные дисплеи, это вынуждает к агрессивной ручной распаковке, которая замедляет сборочную линию примерно на 30%. Недавно в ходе этой инженерной проверки была выявлена фатальная ошибка в допуске в 2 мм при крупном национальном запуске производства. Прекратите тратить бюджет на запуск на предотвратимые катастрофы с упаковкой и позвольте мне лично разработать вашу следующую стратегию запуска упаковки ↗, чтобы гарантировать максимальную эффективность цепочки поставок.
«Водные покрытия в упаковке: процесс, типы, преимущества…», https://packhit.com/packaging/finishes/coating/aqueous/. Технические данные, сравнивающие износостойкость водных покрытий с более износостойкими альтернативами, такими как УФ-покрытия или полимерные покрытия. Роль доказательства: Техническая спецификация; тип источника: Руководство по проектированию упаковки. Подтверждает: Недостаточность водных покрытий для сред с высоким трением. Примечание об области применения: Специфично для картонной упаковки. ↩
«Пленка для ламинирования из полиэтилена | 7 доказанных преимуществ | JafraPack», https://jafrapack.com/blog/pe-lamination-film-protection/. Подтверждение внедрения в отрасли и технических свойств полимерных ламинатов, предотвращающих растрескивание, в косметике класса люкс. Роль подтверждения: техническая проверка; тип источника: аналитический документ упаковочной отрасли. Поддержка: переход от лака к полимерным пленкам. Примечание по области применения: применяется к высококачественной розничной упаковке. ↩
«Преобразование и его влияние на барьерные свойства материалов с покрытием…», https://bioresources.cnr.ncsu.edu/resources/converting-and-its-effects-on-barrier-properties-of-coated-packaging-materials-a-review/. Эмпирические данные, демонстрирующие, как гибкие пленочные барьеры предотвращают проникновение влаги и отслаивание углов по сравнению с жесткими лаками. Роль доказательства: показатель эффективности; тип источника: исследование в области материаловедения. Подтверждает: заявления о долговечности гибких пленок. Примечание к области исследования: фокусируется на косметической упаковке на бумажной основе. ↩
«Моделирование складок упаковки в металлополимерных ламинатах». https://openresearch.surrey.ac.uk/esploro/outputs/doctoral/Modelling-of-packaging-folds-in-metal-polymer/99514343102346. Техническая документация, объясняющая, как ламинирование эластичной пленкой поддерживает целостность поверхности во время складывания. Роль подтверждения: техническая проверка; тип источника: руководство по проектированию упаковки. Подтверждает: эффективность эластичной пленки в предотвращении трещин, возникающих под воздействием напряжения в материале. Примечание к области применения: относится к материалам вторичной картонной упаковки. ↩
«Обзор бумаги и упаковочных материалов для пищевых продуктов на бумажной основе», https://pmc.ncbi.nlm.nih.gov/articles/PMC6801293/. Производственные стандарты для высокоточной проверки допуска на сгиб в упаковке элитной косметики. Роль подтверждения: проверка спецификации; тип источника: отраслевой стандарт качества. Подтверждает: физический результат допуска на сгиб на 180 градусов. Примечание об области применения: применяется к картонным подложкам высокой плотности. ↩
«Как сократить количество возвратов упаковки с помощью защиты от влаги – Multisorb», https://www.multisorb.com/blog/reduce-returns-moisture-packaging-sorbents/. Примеры из практики или данные цепочки поставок, связывающие целостность сгибов с предотвращением проникновения влаги и последующим возвратом продукции. Роль доказательств: причинно-следственная проверка; тип источника: анализ цепочки поставок. Подтверждает: рентабельность инвестиций в улучшение устойчивости к сгибам. Примечание: фокус на розничных средах с повышенной влажностью. ↩
«Влияние давления при тиснении на механические свойства и мягкость…», https://pmc.ncbi.nlm.nih.gov/articles/PMC9228970/. Техническое объяснение физических пределов прочности целлюлозных волокон при глубоком сжатии в матрице. Доказательство: техническая спецификация; тип источника: руководство по материаловедению или полиграфической промышленности. Подтверждает: физические ограничения, препятствующие бесконечной глубине тиснения без разрыва волокон. Примечание по области применения: относится к стандартному картону и специальным картонным коробкам. ↩
«Оценка прочности на сжатие гофрированного картона…», https://pmc.ncbi.nlm.nih.gov/articles/PMC8467740/. В технической литературе по упаковочной инженерии объясняется, как тиснение сжимает гофрированные гофры для поддержания прочности по сравнению с тиснением, которое нагружает внешний слой. Роль доказательства: Техническая проверка; тип источника: Руководство по упаковочной инженерии. Подтверждает: Физическое воздействие тиснения на гофрированные материалы. Примечание об области применения: Применимо к гофрированному волокнистому картону. ↩
«Исследование влияния перфорации на несущую способность…», https://pmc.ncbi.nlm.nih.gov/articles/PMC11396172/. Отраслевые стандарты для вырубки устанавливают предельные значения глубины, чтобы предотвратить смятие канавок за пределы их точки восстановления или снижение прочности на верхнюю нагрузку. Роль доказательства: проверка метрических данных; тип источника: техническая спецификация. Поддержка: необходимая глубина для сохранения структурной целостности. Примечание об области применения: зависит от толщины подложки. ↩
«Оценка прочности на сжатие коробок из гофрированного картона для…», https://pmc.ncbi.nlm.nih.gov/articles/PMC9864211/. Технические спецификации упаковки проверяют, сохраняет ли тиснение с помощью инструмента внутрь общую прочность конструкции на сжатие по сравнению со стандартными методами. Роль доказательства: количественная проверка; тип источника: инженерный документ. Подтверждает: структурную целостность тиснения с помощью инструмента внутрь. Примечание об области применения: относится к подложкам из гофрированного картона. ↩
«Упаковка из гофрированного картона с инновационным дизайном для повышения…», https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/. Стандарты проектирования упаковки объясняют, как внедрение зон исключения предотвращает усталость материала и концентрацию напряжений в местах сгиба. Роль доказательства: техническая проверка; тип источника: руководство по проектированию упаковки. Подтверждает: эффективность зон исключения при тиснении. Примечание об области применения: относится к процессам тиснения под высоким давлением. ↩
«Влияние старения на диспергируемость бумаги – обзор – BioResources», https://bioresources.cnr.ncsu.edu/resources/aging-effects-on-paper-dispersibility-a-review/. Данные материаловедения об эластичности целлюлозных волокон демонстрируют, как исследования предотвращают необратимую деформацию и разрыв при складывании. Роль доказательства: научный принцип; тип источника: журнал по материаловедению. Подтверждает: цель исследований эластичности волокон. Примечание: результаты различаются в зависимости от сорта бумаги и плотности (GSM). ↩
«Упаковка больших розничных ассортиментов с основными, сезонными и…», https://pmpackaging.com/posts/2026/08/packaging-large-retail-assortments-with-core-seasonal-and-promotional-skus. Технические рекомендации по требуемой продолжительности сушки и отверждения клеев в процессе литографического ламинирования. Роль подтверждения: Техническая проверка; тип источника: Руководство по промышленному производству. Подтверждает: Необходимость соблюдения определенных сроков отверждения при производстве выставочных стендов. Примечание к области применения: Сосредоточено на стандартах коммерческой упаковки. ↩
"ИЗМЕНЕНИЕ НАПРЯЖЕНИЯ В БУМАЖНОМ ПОЛОСЕ, ВЫЗВАННОЕ СУШКОЙ", https://bioresources.cnr.ncsu.edu/wp-content/uploads/2020/03/2001.1.737.pdf. Научное объяснение того, как поглощение влаги целлюлозными волокнами создает дифференциальное натяжение и деформацию. Роль доказательства: Научный принцип; тип источника: Журнал по материаловедению. Подтверждает: Причина проблем с плоскостностью при ламинировании картона. Примечание по области применения: Применимо к общему взаимодействию клея и бумаги. ↩
«Полное руководство по гофрированным коробкам», https://www.shorr.com/resources/blog/ultimate-guide-corrugated-boxes/. Техническая документация, объясняющая, как клеи на водной основе из поливинилацетата (ПВА) вводят влагу, вызывающую нестабильность размеров и скручивание гофрированного картона типа B. Роль доказательства: Техническая проверка; тип источника: Справочник по материаловедению или проектированию упаковки. Подтверждает: Физический механизм деформации картона во время высыхания клея. Примечание об области применения: Специфично для клеев на водной основе на пористых подложках. ↩
«Что такое планшетная цифровая печать – PopDisplay, печать на картоне на заказ…», https://popdisplay.me/what-is-flatbed-digital-printing/. Отраслевые стандарты, подтверждающие, что УФ-отверждаемые чернила подвергаются немедленной полимеризации под воздействием ультрафиолетового света, что исключает необходимость использования растворителей на водной основе и предотвращает деформацию подложки. Роль подтверждения: Техническая проверка; тип источника: Технические характеристики полиграфической отрасли. Подтверждает: УФ-печать как решение проблемы деформации, вызванной влагой. Примечание по области применения: Сравнение УФ-отверждения и сушки на основе испарения. ↩
«О проблеме постполимеризации (УФ-чернила) – Packaging Impressions», https://www.packagingimpressions.com/article/on-post-cure-case-uv-inks-14419/. Техническое сравнение скорости полимеризации УФ-отверждаемых чернил с традиционными клеями на основе растворителей или воды для подтверждения сокращения времени полимеризации на 48 часов. Роль доказательства: количественная проверка; тип источника: техническая спецификация производства. Поддержка: рентабельность инвестиций в цепочку поставок УФ-чернил. Примечание по области применения: специально для промышленной упаковки. ↩
«Как предотвратить образование складок на поверхности гофрированного картона?», https://www.linkedin.com/posts/mosspengcartonmakingmachine_corrugatedboard-packagingindustry-cartonmanufacturing-activity-7301572655961321472-gWLE. Механический анализ того, как прямая печать на картоне устраняет влагосодержащие клеевые слои, которые обычно вызывают прогиб гофрированного картона. Роль доказательства: проверка физического механизма; тип источника: журнал по упаковочной инженерии. Подтверждает: физический результат прямой печати на картоне. Примечание по области применения: относится к гофрированному волокнистому картону. ↩
«Влияние влажности и температуры на механические свойства…», https://bioresources.cnr.ncsu.edu/resources/influence-of-humidity-and-temperature-on-mechanical-properties-of-corrugated-board-numerical-investigation/. Эмпирические данные о том, как поддержание определенной влажности и температуры окружающей среды на заводе предотвращает гигроскопическое расширение и последующую деформацию панелей. Роль доказательства: валидация процесса; тип источника: руководство по промышленному производству. Подтверждает: эффективность климат-контроля. Примечание: эффективность варьируется в зависимости от материала подложки. ↩
«Первичная, вторичная и третичная упаковка: объяснение – Peoria…», https://www.peoriapros.com/contract-packing/primary-secondary-and-tertiary-packaging-explained/. Краткое объяснение того, как промышленные стандарты упаковки в отношении допусков и деформации материала подтверждают утверждение о том, что цифровые размеры отличаются от физических размеров. Роль доказательства: техническая проверка; тип источника: руководство по проектированию упаковки. Подтверждает: необходимость физических допусков по сравнению с теоретическими размерами. Примечание об области применения: конкретно в отношении интерфейсов жесткой и гибкой упаковки. ↩
«Руководство по размерам коробок для косметической упаковки, предназначенных для средств по уходу за кожей и…», https://www.borhenpack.com/cosmetic-packaging-box-size-guide/. Технические стандарты по упаковке подтверждают оптимальный диапазон допусков, необходимый для предотвращения выпучивания контейнера и заклинивания из-за трения в розничных лотках. Роль подтверждения: техническая спецификация; тип источника: инженерное руководство. Подтверждает: эффективность буфера 0,5 мм в снижении трения при сборке и времени совместной упаковки. Примечание об области применения: относится к допускам на посадку цилиндра в картонную коробку. ↩
«Почему следует использовать офсетную печать логотипов на косметической упаковке…», https://www.visonpack.com/blog/why-you-should-use-offset-logo-printing-on-cosmetic-tubes/. Техническая документация по проектированию упаковки объясняет, как офсетные буферы компенсируют расширение и выпуклость материала в цилиндрических контейнерах. Роль подтверждения: Техническая проверка; тип источника: Инженерное руководство. Подтверждает: Использование буферов для компенсации выпуклости основного туба. Примечание по области применения: Применяется к жесткой и полужесткой косметической упаковке. ↩
«Давление на сборную панельную подпорную стену», https://library.ctr.utexas.edu/digitized/summaries/169-3-s.pdf. Промышленные стандарты для прецизионной упаковки определяют, как допуски на уровне микрометров предотвращают механическое напряжение на удерживающих выступах и структурные разрушения верхних частей лотков. Роль доказательства: Техническая спецификация; тип источника: Производственный стандарт. Подтверждает: Связь между допусками на точность и предотвращением разрыва верхних частей лотков. Примечание к области применения: Сосредоточено на автоматизированной сборке больших объемов. ↩
«AS 2315: Выборочный аудит – PCAOB», https://pcaobus.org/oversight/standards/auditing-standards/details/AS2315. Руководящие принципы обеспечения качества подчеркивают важность физического тестирования образцов, а не теоретических размеров CAD, чтобы учесть реальную деформацию материала во время упаковки. Роль доказательства: валидация процесса; тип источника: руководство по обеспечению качества. Подтверждает: необходимость физических аудитов для предотвращения заторов на автоматизированных упаковочных линиях. Примечание об области применения: стандартная практика в логистике цепочки поставок косметической продукции. ↩