
Ai investit masiv în produsul tău, dar trimiterea de lucrări de artă neverificate direct către o fabrică reprezintă un risc financiar masiv, care duce adesea la respingeri catastrofale ale comenzilor din retail.
Da. Prezentarea designului cutiilor dumneavoastră înainte de fabricație este un protocol standard. Această fază de validare pre-producție utilizează prototipuri fizice precise și randări digitale pentru a elimina defectele structurale costisitoare, asigurându-vă că ambalajul final rezistă fără probleme condițiilor dure ale lanțului de aprovizionare și auditurilor stricte de conformitate ale comercianților.
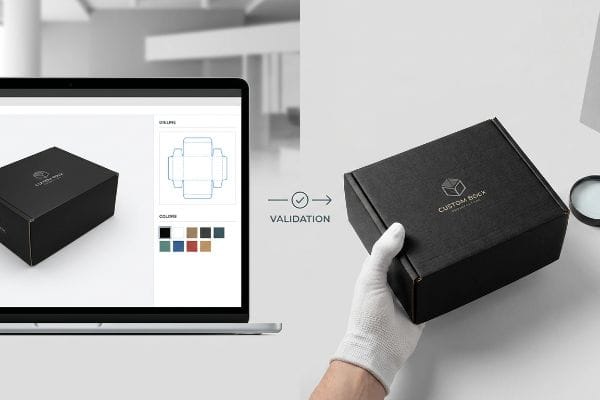
Obținerea unei dovezi vizuale nu este doar o chestiune de estetică; este ultima barieră dintre o lansare profitabilă și un depozit plin de carton inutilizabil.
Cum să creezi un design de ambalaj pentru cutii?
Construirea unei structuri reușite începe cu mult înainte ca cerneala să atingă hârtia.
Crearea unui design de ambalare în cutie necesită integrarea ingineriei structurale direct cu machetele grafice. Acest proces fundamental calculează grosimile exacte ale materialelor, toleranțele de îndoire și capacitățile de încărcare dinamice, asigurându-se că șabloanele plate se transformă cu succes în expozitoare tridimensionale rigide, capabile să reziste transportului de mărfuri grele și mediilor agresive de vânzare cu amănuntul.
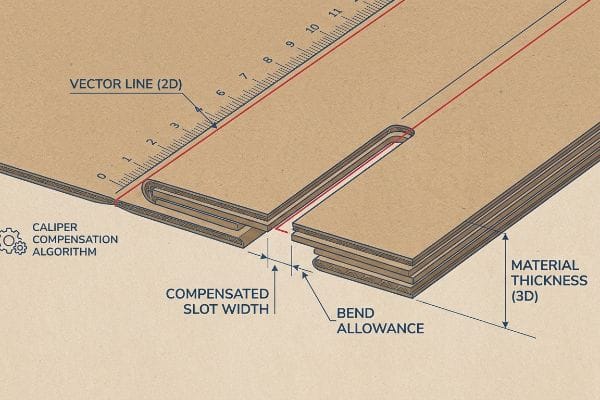
Un desen plat ar putea arăta perfect pe ecran, dar realitatea fizică a plierii cartonului gros necesită o disciplină matematică strictă.
Matematica ascunsă a compensării etrierului
Chiar și designerii veterani trec adesea cu vederea grosimea fizică a substratului ales. Aceștia construiesc clapete interconectate și fante pliabile în software 2D la exact aceeași lățime ca panoul de îmbinare1.Ei presupun că o linie vectorială simplă se va plia curat pe podeaua de asamblare.
Văd această capcană constant atunci când clienții trimit fișiere plate AI (Adobe Illustrator) pentru campanii de carton ondulat greu cu caneluri B. Ei uită că o placă cu grosimea de 0,125 inci (3,17 mm)2 consumă material atunci când se îndoaie la 90 de grade. Dacă fanta de recepție de pe linia de matriță nu este lărgită pentru a compensa acea rază exterioară, afișajul fizic se va curba puternic. I-am văzut pe cei care fac co-ambalaje transpirând pe linia de asamblare, împingând cu forță clapetele împreună până când auzi sunetul de rupere al cartonului brut. Rezolvăm acest lucru utilizând software CAD (Computer-Aided Design - proiectare asistată de calculator) pentru a aplica automat un algoritm de toleranță de îndoire fiecărui fantă. Prin lărgirea spațiilor libere cu doar o fracțiune de milimetru, ne asigurăm că piesele alunecă împreună fără efort, reducând munca de asamblare cu aproximativ 20%3 și eliminând panourile rupte.
| Greșeală comună a începătorului | Reparația profesională | Beneficiu pentru spațiul comercial |
|---|---|---|
| Desenarea tăblițelor și a sloturilor la exact aceeași lățime 1:1 | Aplicarea algoritmilor de compensare a caliperului CAD4 | Economisește 20 de secunde de timp de asamblare per unitate5 |
| Ignorarea grosimii plăcii în timpul plierilor la 90 de grade | Lărgirea sloturilor de recepție pentru raza de îndoire6 | Previne ruperea și deformarea foii superioare |
| Forțarea asamblarii pieselor nepotrivite pe linie | Micro-jocuri inginerești pentru o alunecare lină | Reduce drastic costurile de manoperă pentru ambalare în comun |
Refuz să trimit fișiere vectoriale necompensate la masa de tăiere. Ajustarea lățimii fantei pentru calibrul specific al plăcii este singura modalitate de a garanta o structură pătrată și stabilă sub o presiune mare a sarcinii utile.
🛠️ Biroul lui Harvey: Nu ești sigur dacă marginile tale interconectate au toleranța corectă de îndoire? 👉 Trimite-mi linia ta de matriță plată ↗ — Acces direct la biroul meu. Zero spam automat de vânzări, promit.
Care sunt tendințele în designul ambalajelor pentru 2026?
Următorul val de inovație structurală se îndreaptă agresiv către sustenabilitatea cu zero frecare.
Tendințele în designul ambalajelor pentru 2026 pun mare accent pe construcția monomaterială absolută și reciclabilitatea la marginea drumului. Impulsați de mandatele stricte impuse comercianților, producătorii înlocuiesc materialele plastice mixte și componentele metalice permanente cu carton ondulat ingineresc, utilizând acoperiri pe bază de apă pentru a menține capacități de încărcare dinamice ridicate, asigurând în același timp conformitatea perfectă cu reglementările de mediu.
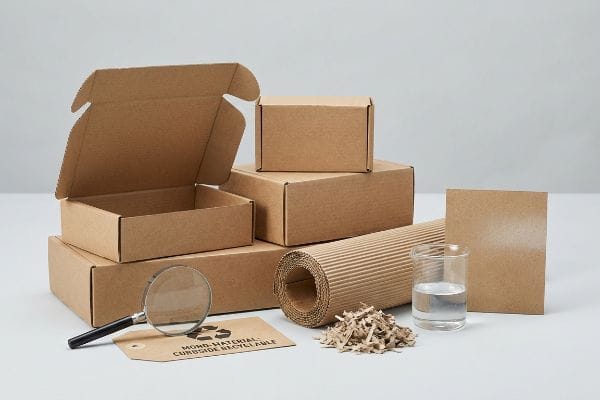
Brandurile doresc să prezinte o ecologică , dar selectarea materialului greșit declanșează adesea deficiențe neașteptate de conformitate.
Capcana repulpabilității bioplasticului
Multe echipe de marketing impun laminări din bioplastic PLA (acid polilactic)7 pentru standurile lor de vânzare cu amănuntul. Acestea operează sub premisa că o folie pe bază de plante garantează automat conformitatea cu reglementările de mediu. Acest lucru arată grozav într-o prezentare de prezentare pentru o sală de ședințe, dar eșuează complet în urma acțiunii.
Adesea trebuie să interceptez aceste specificații înainte ca acestea să ajungă în fabrică. Când o instalație standard de reciclare OCC (vechi containere din carton ondulat) procesează un afișaj acoperit cu folie solidă PLA, materialul respinge apa și blochează utilajele8.Puteți simți fizic tensiunea lipicioasă și neclintită a foliei de plastic care refuză să se descompună în cuva de reciclare. În loc să o recicleze, instalațiile redirecționează întreaga structură direct către o groapă de gunoi, ceea ce duce la rambursări masive ale plăților către comercianții cu amănuntul. Eu evit complet acest lucru aplicând un protocol de acoperire apoasă lichidă peste testlinerul brut9.Acest finisaj oferă bariera de umiditate necesară, dar se dizolvă perfect în timpul reciclării, menținând campania dvs. 100% conformă cu reglementările și economisindu-vă la penalități costisitoare de mediu.
| Greșeală comună a începătorului | Reparația profesională | Beneficiu pentru spațiul comercial |
|---|---|---|
| Utilizarea bioplasticelor PLA pentru afirmații ecologice | Trecerea la acoperiri cu barieră apoasă lichidă10 | Trece audituri stricte de sustenabilitate pentru comercianții cu amănuntul |
| Presupunând că toate peliculele pe bază de plante sunt reutilizabile în pastă11 | Asigurarea unor structuri de hârtie 100% monomateriale12 | Previne rambursările prin deviere de la gropile de gunoi |
| Adăugarea de materiale mixte la afișajele ondulate | Îndepărtarea foliilor permanente nereciclabile | Simplifică sortarea deșeurilor la nivel de magazin |
Nu sacrific niciodată repulpabilitatea mecanică pentru o afirmație superficială de marketing. Adevărata sustenabilitate înseamnă proiectarea unei structuri pe care fabricile de hârtie municipale standard o pot procesa fără intervenții chimice specializate.
🛠️ Harvey's Desk: Barierele dvs. actuale de umiditate declanșează restricții ascunse privind conformitatea cu reglementările de mediu? 👉 Solicitați un audit al materialelor ↗ — Descărcați în siguranță. Inbox-ul meu este deschis dacă aveți întrebări mai târziu.
Cum să proiectezi ambalajele pas cu pas?
Executarea unui ciclu de producție impecabil necesită un flux de lucru sistematic și previzibil.
Proiectarea pas cu pas a ambalajelor necesită o secvență strictă de pre-press, axată pe toleranțele mecanice. Acest flux de lucru implică inginerie structurală, extinderea specifică a marginii de sângerare, selectarea calității materialului și calibrarea fizică a mașinii, asigurându-se că grafica digitală se aliniază perfect cu substratul ondulat fizic în timpul operațiunilor de fabricație automatizate de mare viteză.
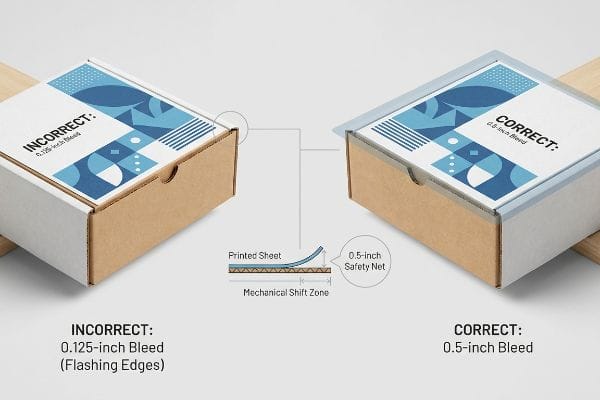
Cel mai frecvent punct de eșec în această secvență apare atunci când artiștii grafici tratează ambalajele groase ca pe o revistă comercială plată.
Factorul de deplasare a litio-laminării
Departamentele grafice aplică în mod curent margini standard de sângerare a imprimării comerciale, de obicei în jur de 0,125 inci (3,17 mm)13, fișierelor lor finale de afișare. Se așteaptă ca utilajele automate de tăiere să atingă marginea exactă a lucrării lor de artă cu precizie laser de fiecare dată.
Văd cum acest punct mort distruge producția de masă aproape săptămânal. Când efectuăm lito-laminare - procesul fizic de lipire a foilor superioare imprimate pe plăci ondulate groase - adezivul PVA (acetat de polivinil) umed și rolele grele introduc o deplasare mecanică naturală14.Am stat lângă laminator și am urmărit cum plăcile alunecă ușor în timp ce aspirația puternică aprinde hârtia. Dacă lăsați doar o mică margine de sângerare, acea mică deviere mecanică expune marginile cartonului maro crud de pe unitatea finală pliată, rezultând un produs defect vizual. Aplic o margine de sângerare strictă de 0,5 inci (12,7 mm)15 dincolo de linia de tăiere fizică, pentru a acționa ca o plasă de siguranță împotriva acestei deplasări. Această regulă simplă de pre-imprimare pas cu pas garantează margini impecabile, împiedicând respingerea unor loturi întregi de către controlul calității.
| Greșeală comună a începătorului | Reparația profesională | Beneficiu pentru spațiul comercial |
|---|---|---|
| Utilizarea marginilor standard de sângerare pentru imprimare comercială | Aplicarea unei sângerări de siguranță de 0,5 inci după liniile de tăiere16 | Elimină aspectul superficial al marginilor brute de culoare maro deschis |
| Ignorând deplasarea mecanică a laminării umede | Contabilizarea diapozitivului substratului adeziv PVA17 | Asigură valoarea vizuală a mărcii pe raft |
| Presupunând precizie laser pe role automate18 | Construirea unei plase de siguranță grafice inginerești | Previne respingerile masive ale calității loturilor |
Întotdeauna resping fișierele în etapa de pre-imprimare dacă nu îndeplinesc acest prag de marjă. Extinderea fundalului graficii îi ia unui designer două minute, dar evită mii de dolari în materiale risipite.
🛠️ Biroul lui Harvey: Nu sunteți sigur dacă lucrările dvs. de artă sunt extinse în siguranță dincolo de zona de schimbare a litografiei? 👉 Verificați fișierul prepress ↗ — Fără formulare care declanșează apeluri de vânzări nesfârșite. Doar valoare pură.
Cum să proiectezi o cutie personalizată?
Dezvoltarea unei structuri unice oferă produsului tău un avantaj distinct pe raft.
Proiectarea unei cutii personalizate necesită proiectarea matematică a substratului fizic pentru a susține sarcina specifică a produsului. Această personalizare tehnică implică calcularea precisă a decalajelor centrului de greutate, utilizarea unor armături cu pereți dubli specifici și maparea distanțelor personalizate ale filelor de interblocare pentru a garanta asamblarea fără frecare și rezistența structurală pe termen lung.
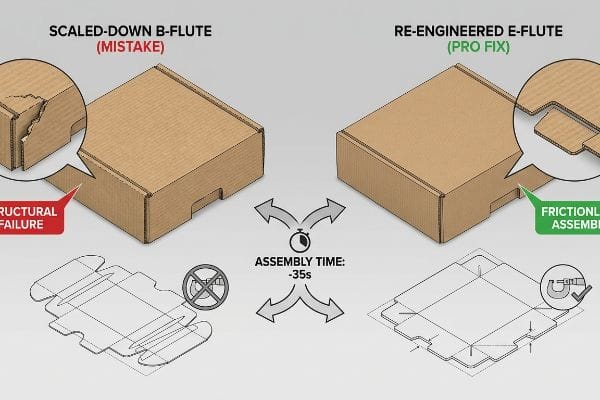
Însă cunoașterea teoriei nu este suficientă atunci când mașinile pornesc și dimensiunile personalizate se ciocnesc cu limitele fizice ale materialelor.
De ce scalarea standard prin contracție la potrivire eșuează în fabrică
Echipele de achiziții încearcă adesea să economisească taxele de inginerie prin micșorarea matematică cu 50% a unei matrițe de afișare pentru podea, pentru sarcini grele, pentru a servi drept unitate personalizată de blat. Ele presupun că un fișier vectorial universal funcționează perfect pe toate dimensiunile și substraturile19.
În fabrica mea, observ în mod curent rezultatele catastrofale ale acestei capcane de scalare directă în timpul testelor de pre-producție. Când reduceți razele de pliere și marginile interconectate la micro-proporții pe o placă densă cu canelură B, canelurile interne ale hârtiei nu se pot comprima curat20.Testez acest lucru folosind un micrometru, iar când o margine mai mică de 0,4 inci (10,1 mm) este forțată într-o fantă proporțional micșorată, folia superioară de hârtie se rupe pur și simplu sub presiune. Se ajunge la un raft instabil, iar mașinile de co-împachetat recurg la bandă transparentă dezordonată doar pentru a menține structura personalizată împreună. Prin pivotarea către un substrat mai subțire cu canelură E (micro-canelă) și reproiectarea matematică a spațiilor dintre margini special pentru scara mai mică, rup această blocare a frecării. Această ajustare reduce timpul de asamblare a co-împachetării cu până la 35 de secunde per unitate21, asigurând marja de profit a proiectului fără a compromite estetica mărcii.
| Greșeală comună a începătorului | Reparația profesională | Beneficiu pentru spațiul comercial |
|---|---|---|
| Micșorarea matematică a liniilor de matriță pentru afișaje mari | Reproiectarea încuietorilor pentru formatul specific | Oprește prăbușirea structurală a blatului de lucru |
| Forțarea inserării unor clapete groase cu canelură B în micro-fante | Trecerea la substraturi cu micro-caneluțe22 | Elimină nevoia de bandă adezivă transparentă murdară |
| Folosind exact același fișier CAD pentru toate dimensiunile | Maparea spațiilor libere personalizate pentru filele scalate | Reduce timpul de asamblare cu 35 de secunde per unitate23 |
Nu permit niciodată scalarea matematică directă între diferite clase de materiale. O cutie personalizată necesită fizică personalizată, ceea ce înseamnă că fiecare încuietoare cu frecare trebuie proiectată independent pentru mediul de vânzare cu amănuntul corespunzător.
🛠️ Biroul lui Harvey: Nu lăsa un defect structural de 2 milimetri să strice o lansare de 500 de magazine. 👉 Trimite-mi fișierul cu matrița ↗ — Voi testa calculele la stres înainte să irosiți bugetul pe producția de masă.
Concluzie
Puteți alege un furnizor mai ieftin pentru ambalajele personalizate, dar când acele clapete cu canelură B, micșorate matematic, se rup în timpul co-ambalării, frecarea rezultată încetinește linia de asamblare cu aproximativ 30% și vă șterge complet marja de profit. Aceasta este exact fișa tehnică pe care o folosesc cei mai buni 10 clienți ai mei de retail pentru a garanta zero respingeri de imprimare. Nu mai ghiciți toleranțele materialelor și permiteți-mi să verific personal fișierele dvs. structurale prin auditul meu gratuit pre-vol al liniei de matriță ↗ pentru a detecta erorile fatale de scalare înainte de începerea producției în masă.
„Mastering Tab and Slot Design for Efficient Metal Fabrication” (Masterizarea designului clapetelor și sloturilor pentru fabricarea eficientă a metalelor), https://sendcutsend.com/blog/mastering-tab-and-slot-design-for-efficient-metal-fabrication/?srsltid=AfmBOoof5_leCqMImoGcyTwkBXcBLznJf8PfRsycYq5x696DK0YQzf1Y. Standardele inginerești de ambalare specifică faptul că sloturile trebuie să fie mai late decât clapeta de îmbinare pentru a ține cont de grosimea materialului și de raza de pliere pentru a asigura asamblarea. Rolul dovezii: specificație tehnică; tipul sursei: ghid structural de ambalare. Susține: afirmația că raporturile de lățime 1:1 duc la defectarea montării. Notă de aplicare: Se aplică substraturilor din carton ondulat și pliabil. ↩
„Carton ondulat și clase de materiale | 30-06-2021”, https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Verificare tehnică a calibrului standard pentru materialul ondulat cu canelură B. Rolul dovezii: specificație tehnică; tip sursă: standard industrial pentru materiale. Suporturi: acuratețea declarațiilor privind grosimea materialului. Notă de aplicare: măsurătorile pot varia ușor în funcție de producătorul regional. ↩
„Determinarea analitică a rigidității la încovoiere a unui material cu cinci straturi...”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/. Dovezi cantitative ale creșterilor de eficiență rezultate din aplicarea algoritmilor de toleranță la încovoiere în proiectarea ambalajelor structurale. Rolul dovezii: indicator de performanță; tip sursă: studiu de caz de fabricație. Suporturi: reducerea costurilor operaționale. Notă de aplicare: procentul poate varia în funcție de complexitatea designului. ↩
„Proiectarea optimă a ambalajelor din carton ondulat cu pereți dubli – PMC”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Documentație tehnică din software-ul de inginerie a ambalajelor care explică utilizarea algoritmilor pentru ajustarea grosimii materialului (caliper). Rolul dovezii: validare tehnică; tip sursă: manual de inginerie software. Suportă: utilizarea compensării automate pentru o potrivire precisă. Notă de aplicare: Aplicabil în principal fluxurilor de lucru CAD/CAM automatizate. ↩
„Îmbunătățirea productivității prin echilibrarea liniei de asamblare prin …”, https://pmc.ncbi.nlm.nih.gov/articles/PMC10788436/. Studii de caz în inginerie industrială care cuantifică reducerea timpului în asamblarea manuală atunci când piesele sunt proiectate cu toleranțe corecte. Rolul dovezii: metrică cantitativă; tipul sursei: studiu al eficienței operaționale. Susține: afirmația privind economii semnificative de timp de muncă. Notă de aplicare: Economiile de timp variază în funcție de complexitatea cutiei și de calificarea lucrătorului. ↩
„Prezentare generală a studiilor recente efectuate de IPST privind marginile cartonului ondulat...”, https://bioresources.cnr.ncsu.edu/resources/overview-of-recent-studies-at-ipst-on-corrugated-board-edge-compression-strength-testing-methods-and-effects-of-interflute-buckling/. Standarde de ambalare structurală care detaliază modul în care fantele de recepție trebuie supradimensionate pentru a se adapta razei de îndoire a materialului în timpul plierii. Rolul dovezii: standard tehnic; tip sursă: manual industrial. Susține: prevenirea ruperii și flambajului materialului. Notă de aplicare: Depinde de gradul și grosimea cartonului. ↩
„Evaluarea ciclului de viață pentru acidul polilactic (PLA) pentru a-l transforma într-un...”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8199738/. Documentație tehnică sau studii de gestionare a deșeurilor care demonstrează că laminările PLA contaminează fluxurile tradiționale de reciclare și adesea nu dispun de infrastructura industrială de compostare necesară pentru descompunerea reală. Rolul dovezii: validare tehnică; tip sursă: raport industrial sau studiu academic. Susține: afirmația că peliculele PLA nu respectă cerințele de mediu în aval. Notă de aplicare: se concentrează în mod specific pe discrepanța dintre compostabilitatea teoretică și procesarea practică a fluxului de deșeuri. ↩
„Ce este contaminarea prin reciclare? | În natura noastră – Sustenabilitatea UW”, https://sustainability.uw.edu/blog/recycling-contamination. Documentație tehnică care explică de ce peliculele cu acid polilactic (PLA) nu sunt reutilizabile în fluxurile OCC standard și cauzează defecțiuni mecanice. Rolul dovezii: verificare tehnică; tipul sursei: carte albă privind reciclarea industrială. Susține: afirmația că peliculele bioplastice împiedică reciclarea hârtiei. Notă de aplicare: se aplică în mod specific instalațiilor standard de procesare OCC. ↩
„Acoperire cu hârtie reciclabilă și biodegradabilă cu PLA funcționalizat …”, https://pmc.ncbi.nlm.nih.gov/articles/PMC11948148/. Standarde industriale care confirmă faptul că acoperirile apoase pe bază de apă mențin barierele structurale de umiditate, rămânând în același timp pe deplin compatibile cu procesele de reîmprospătare. Rolul dovezii: validare tehnică; tipul sursei: studiu știința materialelor. Susține: eficacitatea acoperirilor apoase ca alternativă sustenabilă la peliculele de plastic. Notă de aplicare: se concentrează pe indicatorii de reîmprospătare. ↩
„Dispersii apoase biologice pe bază de PLA nesaturat … – PMC”, https://pmc.ncbi.nlm.nih.gov/articles/PMC12473213/. Comparație tehnică între acoperirile apoase și bioplastice în ceea ce privește compatibilitatea lor cu fluxurile de reciclare și standardele de sustenabilitate ale comercianților cu amănuntul. Rolul dovezii: validare tehnică; tipul sursei: carte albă din industrie. Argumente susținătoare: Utilizarea acoperirilor apoase ca alternativă superioară la PLA pentru afirmațiile ecologice. Notă de aplicare: Eficacitatea depinde de cerințele specifice de barieră ale produsului. ↩
„Explicarea ambalajelor reciclabile vs. repulpabile”, https://papertrays.com/decoding-sustainability-understanding-recyclable-and-repulpable-food-packaging/. Analiză științifică a modului în care diverși polimeri pe bază de plante interacționează cu echipamentele industriale de prelucrare a celulozei și dacă aceștia creează contaminanți. Rolul dovezii: corecție factuală; tipul sursei: studiu de știința materialelor. Argumente susținătoare: Afirmația că originea pe bază de plante nu garantează repulpabilitatea. Notă de aplicare: Se concentrează pe infrastructura de reciclare la scară industrială. ↩
„Ce este nou în politica de ambalare? Rezumatul politicilor de ambalare”, https://sustainablepackaging.org/2026/07/29/packaging-policy-news/. Orientări pentru comercianții cu amănuntul privind gestionarea deșeurilor de ambalaje și sancțiunile financiare asociate cu materialele mixte nereciclabile. Rolul dovezii: validare economică; tipul sursei: manual de sustenabilitate a comerțului cu amănuntul. Argumente justificative: Legătura dintre designul monomaterial și evitarea taxelor de deviere a depozitelor de deșeuri. Notă de aplicare: Aplicabil în principal mediilor de retail marilor magazine. ↩
„Cum pot determina câtă marjă de sângerare să utilizez?”, https://graphicdesign.stackexchange.com/questions/55905/how-can-i-determine-how-much-bleed-to-use. Verificarea specificațiilor standard din industrie pentru marjă de sângerare utilizate în fluxurile de lucru pentru tipărirea comercială și design grafic. Rolul dovezii: validare tehnică; tipul sursei: manual al industriei tipografice. Susține: afirmația că 0,125 inci este o marjă standard de sângerare. Notă de aplicare: cerințele specifice pot varia în funcție de furnizorul de imprimare sau de substrat. ↩
„Înțelegerea ambalajelor lito-laminate și a laminării pe o singură față”, https://pmpackaging.com/posts/2025/03/understanding-litho-laminated-packaging. Literatura tehnică despre procesele de lipire a cartonului ondulat explică modul în care umezeala provenită de la PVA și presiunea rolei provoacă mișcarea substratului în timpul laminării. Rolul dovezii: validare tehnică; tipul sursei: ghid de inginerie industrială. Argumente justificative: cauza fizică a nealinierii plăcii. Notă de aplicare: se aplică în mod specific proceselor de laminare cu lipici umed. ↩
„Imprimare lito-laminată vs. imprimare digitală: Ghidul cumpărătorului industrial pentru...”, https://mdmpkg.com/litho-laminited-vs-digital-printing-premium-corrugated-packaging-2/. Specificațiile tehnice din standardele de proiectare a ambalajelor sau manualele de producție tipărită definesc scurgerea necesară pentru a ține cont de deplasarea înregistrării la laminare. Rolul dovezii: verificarea specificațiilor; tipul sursei: manual tehnic de producție. Suportă: dimensiunea specifică utilizată pentru a preveni marginile expuse. Notă de aplicare: valorile pot varia în funcție de grosimea substratului. ↩
„Laminare litografică”, https://packlane.com/support/lithographic-lamination?srsltid=AfmBOopHPeyQDZOHrn1xP7pnYoayuNXOFGUeyw2RedT_ZH_8m7otBKCo. Standardele industriei tipografice definesc marginile de sângerare necesare pentru a preveni apariția marginilor brute ale substratului după tăiere. Rolul dovezii: specificație tehnică; tip sursă: manual al industriei tipografice. Suportă: cerința specifică de sângerare de 0,5 inci. Notă de aplicare: se aplică litografiei ondulate. ↩
„Efectele umidității în procesul de laminare – AICC Now”, https://now.aiccbox.org/effects-of-moisture-in-the-lamination-process/. Documentația tehnică privind adezivii PVA explică modul în care natura fluidă a adezivului provoacă deplasarea materialului în timpul laminării. Rolul dovezii: fapt din știința materialelor; tip sursă: fișă tehnică a producătorului de adeziv. Susține: existența deplasării mecanice în laminarea umedă. Notă de aplicare: se concentrează pe adezivii pe bază de apă. ↩
„Ghid privind automatizarea ambalajelor – Rollon UK”, https://www.rollon.com/gbr/en/educationals/guide-to-packaging-automation/. Standardele de inginerie industrială detaliază variațiile de toleranță și erorile de înregistrare inerente sistemelor de role pentru volum mare. Rolul dovezii: limitare tehnică; tipul sursei: manual de inginerie industrială. Susține: necesitatea unor plase de siguranță grafice proiectate. Notă de aplicare: compară rolele automate cu precizia ghidată cu laser. ↩
„Cum se pregătește linia de matriță pentru designul ambalajelor: Un ghid pas cu pas”, https://packccp.com/how-to-prepare-dieline-for-packaging-design/. Documentația tehnică privind ingineria ambalajelor explică de ce scalarea liniară a fișierelor vectoriale nu ia în considerare adaosurile de calibru și pliere ale materialului. Rolul dovezii: contradicție tehnică; tipul sursei: manual de inginerie a ambalajelor. Argumente justificative: eșecul scalării prin contracție pentru potrivire în producția fizică. Notă de aplicare: specifică substraturilor ondulate și grele. ↩
„Ghidul suprem pentru cutiile din carton ondulat”, https://www.shorr.com/resources/blog/ultimate-guide-corrugated-boxes/. Documentație tehnică despre știința materialelor din carton ondulat, privind colapsul canelurilor și limitele de compresie în timpul plierii cu rază îngustă. Rolul dovezii: validare tehnică; tip sursă: manual de știință a materialelor. Susține: defectarea mecanică a canelurilor de tip B la micro-scară. Notă de aplicare: se aplică în mod specific profilelor dense de caneluri. ↩
„Compararea canelurilor F, E și B în ambalaje din carton ondulat”, https://blog.fantastapack.com/comparing-fe-and-b-flute-in-corrugated-packaging. Repere de inginerie industrială care compară vitezele de asamblare manuală pentru diferite dimensiuni de caneluri ondulate și spații libere pentru fișe. Rolul dovezii: validare cantitativă; tip sursă: raport de inginerie industrială. Susține: câștigurile de eficiență ale trecerii la substraturi cu micro-canaluri. Notă de aplicare: rezultatele depind de complexitatea generală a cutiei. ↩
„Ambalaj cu micro-canaluri | Cutii cu caneluri EF N”, https://www.netpak.com/en/packaging-resources/industry-articles/micro-flute-packaging-efn-flute/. Scurtă explicație a modului în care o sursă externă autorizată susține această afirmație. Rolul dovezii: specificație tehnică; tipul sursei: ghid pentru știința materialelor. Susține: utilizarea micro-canalurilor pentru o potrivire mai bună în sloturi mici în comparație cu canelurile B. Notă de aplicare: rezultatele pot varia în funcție de gradul specific al canelurilor. ↩
„[PDF] Indicatori cheie pentru măsurarea performanței și impactului...”, https://dspace.mit.edu/bitstream/handle/1721.1/147189/frsus-03-910215.pdf?sequence=1&isAllowed=y. Scurtă explicație a modului în care o sursă externă autorizată susține această afirmație. Rolul dovezii: verificare; tipul sursei: studiu de caz în inginerie industrială. Susține: reducerea cantitativă a timpului de asamblare prin optimizarea spațiilor libere CAD. Notă de aplicare: indicatorul se aplică afișajelor de vânzare cu amănuntul la scară. ↩



