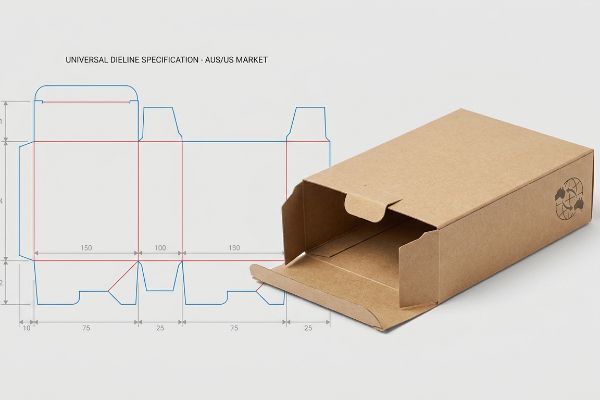
Încerci să lansezi o campanie globală, dar fișierele structurale nepotrivite continuă să cauzeze întârzieri costisitoare în fabrică. Permite-mi să-ți arăt cum să proiectezi ambalaje care să funcționeze pe toate continentele.
Crearea unei linii de matriță inter-piață necesită alinierea geometriei structurale a ambalajelor cu toleranțele universale de fabricație. Aceasta servește drept model matematic definitiv pentru mașinile automate de tăiere cu matriță, asigurând plierea precisă a afișajelor fizice din carton și menținerea integrității structurale în diverse medii globale de retail, fără a necesita ajustări mecanice specifice pieței.
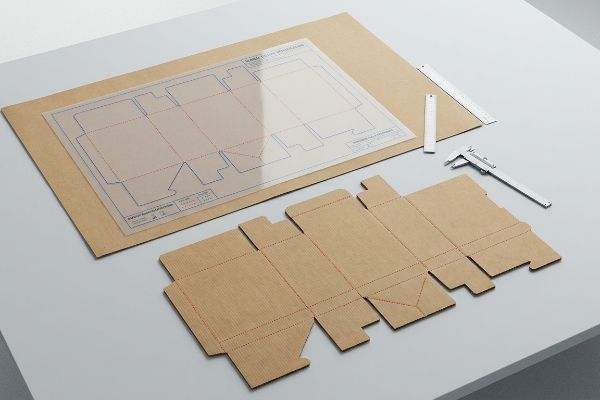
Reducerea decalajului dintre un fișier digital plat și o structură 3D fizică într-un spațiu comercial aglomerat este procesul prin care majoritatea campaniilor fie reușesc, fie eșuează catastrofal. Să analizăm procesul în sine.
Cum creezi linii de matriță?
Construirea unui fișier structural adecvat merge mult dincolo de desenarea contururilor 2D de bază în software-ul standard de ilustrație. Este un exercițiu matematic în știința materialelor.
Crearea cu precizie a liniilor de matriță implică utilizarea unui software de proiectare parametrică asistată de calculator pentru a mapa cu precizie liniile de tăiere și îndoire. Această machetă proiectată dictează exact modul în care cartonul ondulat brut este transformat în structuri complexe, tridimensionale, de vânzare cu amănuntul, ținând cont de proprietățile fizice ale materialului în timpul procesului automat de pliere din fabrică.
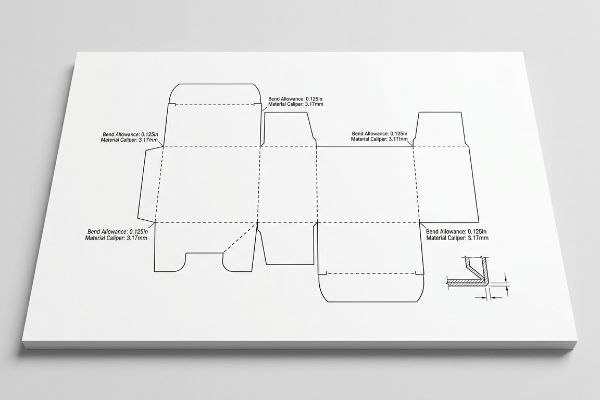
Cunoașterea geometriei de bază este doar punctul de plecare; adevărata provocare începe atunci când acea geometrie plată întâlnește materialul ondulat gros.
Navigarea toleranțelor de îndoire și compensarea etrierului
Chiar și designerii veterani presupun adesea că pot construi clapete interconectate și fante pliabile în software vectorial standard, la exact aceeași lățime ca panoul de îmbinare. Aceștia tratează cartonul rezistent ca și cum ar fi o foaie de hârtie infinit de subțire, fără greutate. Această abordare teoretică ignoră complet grosimea fizică a plăcii atunci când seîndoaie.
Observ acest punct orb în mod constant atunci când brandurile încearcă să utilizeze instrumente 2D de bază pentru structuri rigide de retail. Când un carton greu cu caneluri B - cu o grosime de aproximativ 0,125 inci (3,17 mm)2-se îndoaie la 90 de grade, consumă fizic material3.Am văzut odată o echipă de co-ambalare transpirând ore întregi încercând să forțeze o tavă preumplută, deoarece fanta de recepție nu a fost lărgită pentru a compensa raza de îndoire exterioară. Rezistența rigidă a cartonului kraft virgin a fost atât de mare încât au ajuns să zdrobească canelurile și să rupă foaia superioară imprimată doar pentru a face clapetele să se potrivească. Pentru a elimina această frecare severă de asamblare, folosesc întotdeauna software CAD parametric (Computer-Aided Design - Proiectare asistată de calculator) pentru a aplica automat un algoritm strict de compensare a caliperului la fiecare îndoire, reducând dramatic timpul de lucru la asamblare.
| Greșeală comună a începătorului | Reparația profesională | Beneficiu pentru spațiul comercial |
|---|---|---|
| Desenarea fantelor la lățimea exactă a tab-ului | Adăugarea adaosului de îndoire a caliperului de material4 | Economisește 45 de secunde de frecare la asamblare per unitate5 |
| Utilizarea instrumentelor de bază pentru design web 2D | Inginerie în software 3D parametric | Asigură rafturi perfect pătrate, fără oscilații |
| Ignorând grosimea canelurilor ondulate | Calcularea precisă a razelor de pliere exterioare6 | Previne ruperea inestetică a hârtiei de pe partea superioară a foii |
Nu las niciodată o pilă plată să ajungă la podeaua de tăiere fără a calcula mai întâi deplasarea exactă a materialului. Calculele precise opresc durerile de cap legate de munca manuală, menținând echipamentele de co-packing în mișcare rapidă și marjele de profit intacte.
🛠️ Biroul lui Harvey: Nu ești sigur dacă filele tale interconectate iau în considerare grosimea fizică a plăcii? 👉 Obține un audit al liniei de matriță ↗ — Acces direct la biroul meu. Zero spam automat de vânzări, promit.
Care sunt instrucțiunile pentru dieline?
Stabilirea unor reguli stricte de pregătire a fișierelor este singura modalitate de a preveni transformarea unui concept digital frumos într-o harababură fizică dezordonată pe linia de producție.
Orientările privind liniile de matriță dictează limitele tehnice stricte necesare pentru o producție de masă fără întreruperi. Aceste reguli stabilesc linii de tipar obligatorii codificate prin culori, margini critice de siguranță și zone specifice de sângerare a materialelor grafice, asigurându-se că presele de tipar automate și mesele de tăiere procesează fișierele grafice fără a provoca nealinieri mecanice sau a expune marginile brute ale substratului.
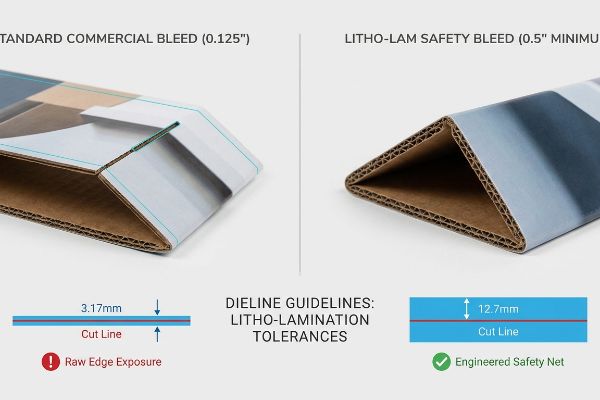
Respectarea acestor reguli de bază de aspect este utilă, dar procesul de laminare fizică necesită o plasă de siguranță și mai largă pentru a supraviețui producției în masă.
Regula obligatorie de sângerare litografică cu lamă
O presupunere comună printre designerii de agenții cu experiență este că marginile standard ale imprimării comerciale sunt suficiente pentru afișajele de retail din carton ondulat. Aceștia trimit frecvent fișiere cu o extensie standard de 0,125 inci (3,17 mm) dincolo de linia de tăiere7, așteptându-se ca grafica să acopere perfect marginile finale.
Problema este că litolaminarea - procesul fizic de lipire a unei foi superioare imprimate pe un suport ondulat gros - implică în mod inerent toleranțe mecanice mai mari în timpul montării automate de mare viteză. O margine de sângerare comercială standard este pur și simplu prea îngustă pentru a acoperi inevitabila deplasare a plăcii. Am aflat acest lucru devreme, când o lansare masivă de retail a suferit de la umezeală, unde marginile cartonului maro brut ieșeau prin panourile pliate, deoarece foaia imprimată se deplasa ușor. Aderența dezordonată a adezivului PVA umed de pe mașina de montare8 înseamnă că nu poți garanta niciodată o aliniere microscopică. Astăzi, impun o margine de sângerare minimă strictă de 0,5 inci (12,7 mm)9 dincolo de fiecare linie de tăiere fizică. Această plasă de siguranță masivă, proiectată, elimină complet marginile expuse, prevenind respingerile inestetice ale comercianților și protejând valoarea vizuală premium a mărcii tale.
| Greșeală comună a începătorului | Reparația profesională | Beneficiu pentru spațiul comercial |
|---|---|---|
| Utilizarea marginilor standard de imprimare comercială | Aplicarea unei sângerări de siguranță de minimum 0,5 inci10 | Previne expunerea inestetică a marginilor cartonului brut |
| Presupunând o aliniere microscopică a laminării | Contabilizarea turei automate de lucru în consiliu11 | Elimină riscul de respingere a comercianților cu amănuntul cu volum mare |
| Menținerea lucrărilor de artă strânse la liniile de îndoire | Extinderea agresivă a graficii de fundal | Menține o estetică premium și uniformă a mărcii |
Împingerea limitelor operelor de artă mult dincolo de linia de tăiere digitală este non-negociabilă în unitatea mea. Forțez această marjă suplimentară pentru a garanta că afișajele dumneavoastră arată impecabil, chiar și în condițiile haotice ale laminării de volum mare.
🛠️ Biroul lui Harvey: Designerii dvs. graficieni folosesc regulile standard de sângerare a hârtiei pentru carton ondulat gros? 👉 Solicitați o verificare prealabilă a fișierului ↗ — Descărcați în siguranță. Inbox-ul meu este deschis dacă aveți întrebări mai târziu.
Ce este o structură de linie matricială?
Înțelegerea arhitecturii de bază a fișierului dvs. de ambalare determină dacă o mașină va tăia fizic placa sau pur și simplu va imprima un contur inutil.
O structură de linii matrițale funcționează ca scheletul mecanic al fișierului de ambalare. Aceasta utilizează linii vectoriale dedicate, neimprimabile, pentru a comunica instrucțiuni fizice foarte specifice - cum ar fi tăierea, îndoirea sau perforarea - direct către utilajele automate de rutare, separând complet arhitectura fizică de straturile grafice vizuale.
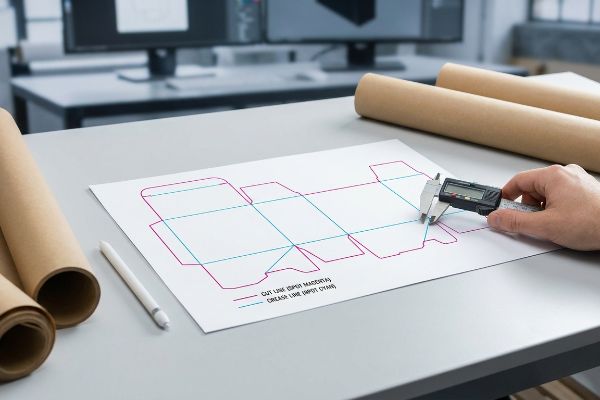
Stabilirea vizuală a acestui schelet este un lucru, dar traducerea lui într-un limbaj pe care mașinile fabricii îl pot citi necesită o disciplină strictă de pre-imprimare.
Vorbind limbajul mașinilor CNC
Chiar și echipele de branding de top trimit uneori fișiere folosind 12 linii negre standard CMYK (cyan, magenta, galben, cheie/negru) pentru a indica vizual unde ar trebui tăiat sau pliat afișajul. Ei presupun că, dacă pot vedea liniile pe ecranul computerului lor, echipamentul din fabrică va ști în mod inerent ce să facă cu ele.
Gândiți-vă la utilajele unei fabrici ca la un muncitor orb care poate citi doar Braille; liniile vizuale CMYK nu înseamnă absolut nimic pentru un cap de tăiere robotizat. Mesele CNC (Computer Numerical Control) automate nu citesc profilurile standard de cerneală grafică13.Dacă un machete structural este trimis în negru de bază, software-ul de extragere pre-press pur și simplu îmbină acele linii în grafică, rezultând o casetă imprimată cu contururi negre vizibile, dar fără tăieturi fizice. Odată a trebuit să interceptez o lucrare rapidă în care senzația de pulbere a prafului de tăiere lipsea complet, deoarece mașina a trecut pur și simplu peste placă fără a angaja lamele. Pentru a preveni distrugerea întregului lot, impun întotdeauna ca fiecare cale structurală să fie atribuită culorilor spot absolute14, cum ar fi 100% Magenta pentru tăieturi. Acest lucru asigură că lama lovește efectiv placa, economisind timpi de nefuncționare mecanici masivi și risipă de material.
| Greșeală comună a începătorului | Reparația profesională | Beneficiu pentru spațiul comercial |
|---|---|---|
| Utilizarea liniilor negre vizuale pentru tăiere | Atribuirea de trasee culorilor spot mecanice15 | Asigură că mașinile taie fizic materialul |
| Îmbinarea straturilor structurale și grafice | Menținerea strict separată a rutelor operaționale16 | Previne contururile de cerneală imprimate pe unitățile finale |
| Presupunând că designul vizual este egal cu datele din fabrică | Fișiere de verificare preliminară pentru logica software CNC17 | Elimină eșecurile totale ale producției |
Refuz să las mașinile automate să ghicească intenția ta structurală. Prin blocarea pliurilor și tăieturilor la comenzi pre-press dedicate, mă asigur că campania ta trece de la arta digitală la realitatea fizică fără a rata nicio tăietură.
🛠️ Biroul lui Harvey: Liniile de îndoire sunt ascunse în straturile CMYK, unde mesele de tăiere nu le pot vedea? 👉 Revendică-ți recenzia tehnică ↗ — Fără formulare care declanșează apeluri de vânzări nesfârșite. Doar valoare pură.
Care este diferența dintre șablon și linie de matriță?
Cunoașterea terminologiei previne neînțelegerile, dar pericolul real constă în confuzia unui layout generic cu o soluție proiectată specifică pieței.
Diferența dintre un șablon și o linie de matriță se reduce fundamental la precizia de fabricație. Un șablon este un ghid vizual generic, necalibrat, utilizat pentru plasarea preliminară a lucrărilor de artă, în timp ce o linie de matriță este un fișier mecanic exact, gata de fabricație, proiectat cu toleranțe specifice materialelor pentru producția industrială imediată.
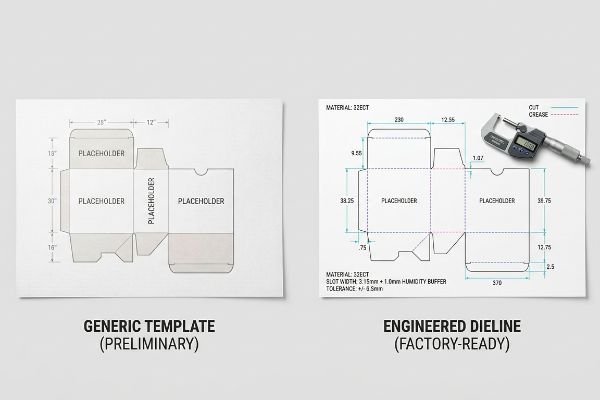
Însă cunoașterea teoriei nu este suficientă atunci când mașinile pornesc și fizica mediului intră în joc în timpul transportului transfrontalier.
De ce șabloanele standard eșuează în fabrică
Multe echipe de achiziții descarcă din greșeală un șablon generic și presupun că este compatibil universal atât cu climatul uscat australian, cât și cu zonele cu umiditate ridicată18 din sudul Statelor Unite. Ei cred că o lățime a slotului care arată perfect pe ecranul unui computer va funcționa automat fără probleme atunci când este expediată în întreaga lume.
În unitatea mea, observ în mod curent consecințele fizice devastatoare ale ignorării fizicii mediului. Atunci când ambalajele plate din carton ondulat sunt expediate prin transport maritim lung sau depozitate în regiuni extrem de umede, cum ar fi Florida, linerul poros 32ECT (Edge Strive Test - Test de strivire a marginilor) absoarbe fizic umezeala ambiantă și se umflă19.O fantă standard pentru șablon, care măsura exact 0,124 inci (3,15 mm), în biroul uscat devine brusc mult prea strâmtă. Când măsor placa umflată cu un micrometru digital pe podeaua de testare, expansiunea face imposibilă asamblarea fără frecare, determinând echipa de co-ambalare să rupă fizic clapetele interconectate. Pentru a rezolva acest lucru, introduc automat un tampon de umiditate precis de 0,039 inci (1,0 mm)20 în sloturile de recepție ale tuturor fișierelor mele structurale destinate climatelor umede. Prin aplicarea acestei micro-toleranțe hiper-specifice, asigur că timpul de asamblare scade cu aproximativ 30 de secunde per unitate, reducând drastic costurile de manoperă pentru co-ambalare și eliminând complet ruperea structurală.
| Greșeală comună a începătorului | Reparația profesională | Beneficiu pentru spațiul comercial |
|---|---|---|
| Utilizarea dimensiunilor generice pentru climat uscat | Proiectarea unui tampon strict de umflare a umidității21 | Elimină frecarea în timpul asamblării manuale a depozitului |
| Ignorarea expunerii la umiditate a transportului maritim de mărfuri | Extinderea toleranțelor pentru lățimea fantelor de interblocare22 | Previne ruperea filelor de către personalul din depozit |
| Bazându-se pe un șablon digital rigid | Ajustarea calculelor matematice pentru expansiunea hârtiei poroase23 | Reduce timpul de ambalare în comun și costurile cu forța de muncă |
Întotdeauna adaptez calculele structurale la realitatea fizică a destinației finale. Adăugarea unei fracțiuni de milimetru pentru a ține cont de expansiunea umidității garantează că afișajele se construiesc fără probleme, indiferent de locul în care aterizează.
🛠️ Biroul lui Harvey: Nu lăsa un defect structural de 2 milimetri să strice o lansare de 500 de magazine. 👉 Trimite-mi fișierul cu matrița ↗ — Voi testa calculele la stres înainte să irosiți bugetul pe producția de masă.
Concluzie
Poți încerca să economisești timp bazându-te pe șabloane digitale generice, dar când placa 32ECT umflată ajunge într-un depozit umed din Florida și marginile nu se potrivesc, încetinind linia de asamblare cu aproximativ 30%, prelucrarea manuală rezultată va elimina complet marja de profit a campaniei tale. Peste 500 de manageri de brand folosesc lista mea de verificare pre-press pentru a evita aceste greșeli fatale din faza incipientă. Nu mai ghici toleranțele de dilatare a materialelor și permite-mi să verific personal fișierele tale structurale prin auditul meu gratuit de pre-zbor al liniei de matriță ↗ pentru a intercepta punctele de frecare mecanică înainte ca afișajele tale să ajungă în fabrică.
„[PDF] Rigiditățile la încovoiere ale cartonului ondulat”, https://www.fpl.fs.usda.gov/documnts/pdf1992/luo92a.pdf. [Un manual de inginerie autorizat despre ambalaje ar explica modul în care grosimea materialului, sau calibrul, creează o adaos de încovoiere care modifică dimensiunile finale ale unei structuri pliate]. Rolul dovezii: validare tehnică; tipul sursei: manual de inginerie. Susține: necesitatea compensării calibrului în crearea liniilor de matriță. Notă de aplicare: se aplică în mod specific substraturilor cu pereți groși, cum ar fi cartonul ondulat. ↩
„Ghid pentru grosimea cartonului: Alegeți cel mai bun ambalaj – Box Genie”, https://www.boxgenie.com/blogs/news/cardboard-thickness-guide?srsltid=AfmBOorc1lvUvCGbZFFoHLbp9kNOvDsXIU9GWhjuwRlQnbrpLjZcriac. [Standardele industriale pentru ambalajele din carton ondulat furnizează specificațiile specifice de grosime pentru materialul cu canelură B]. Rolul dovezii: specificație tehnică; tipul sursei: standard industrial; Suporturi: grosimea materialului canelurii B; Notă de aplicare: grosimea poate varia ușor în funcție de producător. ↩
„Calculator gratuit pentru toleranța de îndoire a tablei metalice | FIRGELLI Engineering”, https://www.firgelliauto.com/blogs/engineering-calculators/sheet-metal-bend-allowance-calculator?srsltid=AfmBOoqL1OzCR6IwLT7w9x6RRluZMEGosOd46tp2R1YFDC5UcZ6iY66l. [Ghidurile de știință a materialelor și ambalare structurală explică principiul toleranței de îndoire, unde materialul de pe raza exterioară se întinde și consumă spațiu liniar]. Rolul dovezii: principiu fizic; tip sursă: manual de inginerie; Susține: necesitatea compensării etrierului; Notă de aplicare: rata de consum variază în funcție de gradul plăcii. ↩
„Proiectarea tablei metalice pentru fabricație: Toleranțe, îndoire …”, https://simutecra.com/blogs/sheet-metal-design-for-manufacturing-tolerances-bend-allowances-and-dfm-tips. [Manualele tehnice despre ingineria ambalajelor explică modul în care adăugarea adaosului de îndoire pe baza calibrului materialului previne strângerea prea mare a urechilor în caneluri]. Rolul dovezii: verificare tehnică; tipul sursei: manual de inginerie. Susține: necesitatea compensării calibrului pentru potrivire. Notă de aplicare: Variază în funcție de grosimea materialului. ↩
„Linie de ambalare – Un ghid cuprinzător”, https://tycoonpackaging.com/packaging-dieline/?srsltid=AfmBOoqWxgNgbgmPHdGgJII1t3fg6p3ig7XSR3dxsmKuI5emyZAKem7j. [Studiile de timp și mișcare în logistica de retail pot cuantifica reducerea forței de muncă de asamblare atunci când toleranțele structurale sunt optimizate matematic]. Rolul dovezii: validare cantitativă; tipul sursei: raport de eficiență operațională. Susține: afirmația specifică privind economisirea de timp. Notă de aplicare: Economiile reale pot varia în funcție de complexitatea produsului. ↩
„Descifrarea geometriei cartonului ondulat cu pereți dubli folosind...”, https://pmc.ncbi.nlm.nih.gov/articles/PMC10974599/. [Ghidurile de știință a materialelor pentru carton ondulat specifică faptul că calcularea razei de pliere exterioare pe baza grosimii canelurii previne ruperea stratului superior din cauza tensiunii]. Rolul dovezii: verificare tehnică; tipul sursei: manual de știință a materialelor. Susține: legătura dintre raza de pliere și integritatea materialului. Notă de aplicare: Se aplică în mod specific substraturilor ondulate. ↩
„Aflați despre sângerări și marcajele de decupare | Asistență – Smartpress”, https://smartpress.com/support/printing-basics/bleed-borders?srsltid=AfmBOor-CE5bdsMXwm1tj-t60HwO_YBJ9W4PyhV5ql32a5iCYA7qQAzH. [Standardele de imprimare din industrie și manualele de design grafic confirmă 0,125 inci ca sângerare standard pentru majoritatea proiectelor comerciale de imprimare offset]. Rolul dovezii: verificare factuală; tipul sursei: manual tehnic. Suportă: standarde de bază pentru sângerare. Notă de aplicare: Se aplică imprimării comerciale generale, mai degrabă decât producției specializate de substraturi grele. ↩
„PVA vs. EVA pentru montarea vârfurilor de săgeată – Chris Paschke”, https://www.designsinkart.com/library/GLAC-PVAvsEVAforMountingArrowheads201207.htm. [Documentația tehnică privind lipirea adezivă pentru ambalajele din carton ondulat specifică utilizarea acetatului de polivinil (PVA) ca agent principal de lipire pentru litio-laminare]. Rolul dovezii: specificație tehnică; tipul sursei: fișă tehnică a materialului. Justificare: cauza chimică a alunecării la montare. Notă de aplicare: se aplică proceselor de lipire pe bază de apă]. ↩
„Laminare litografică – Packlane”, https://packlane.com/support/lithographic-lamination?srsltid=AfmBOorXkHX2HcdSKUbmIkDQmNT7dXEOo-hXqIvhkOJj1Lv2zFySadD2. [Standardele industriale de ambalare și manualele de producție specifică cerințe sporite de sângerare pentru litografia-laminare pentru a compensa deplasarea înregistrării în timpul montării]. Rolul dovezii: specificație tehnică; tip sursă: manual industrial. Suportă: metrica specifică necesară pentru a preveni suprafața superficială. Notă de aplicare: toleranțele pot varia în funcție de precizia utilajelor]. ↩
„Litho Lamination – Nissha Metallizing Solutions”, https://www.nisshametallizing.com/en/metallized-packaging/litho-lamination. [Standardele industriale de ambalare specifică dimensiunile minime de scurgere pentru a ține cont de toleranțele de înregistrare în timpul procesului de laminare]. Rolul dovezii: specificație tehnică; tipul sursei: ghid de fabricație. Suportă: cerințe minime de scurgere. Notă de aplicare: Specificațiile pot varia în funcție de precizia mașinii. ↩
„Litolaminarea oferă cutiilor de toner o imagine îmbunătățită”, https://www.packagingdigest.com/packaging-design/litho-laminating-gives-toner-cartons-an-enhanced-image. [Documentația tehnică privind litolaminarea explică modul în care mișcarea cartonului ondulat în timpul lipirii automate creează variații de aliniere]. Rolul dovezii: explicație tehnică; tipul sursei: manual de inginerie. Suporturi: risc de înregistrare. Notă de aplicare: Se aplică în principal liniilor de producție automatizate de volum mare. ↩
„Spot Color vs CMYK pentru designul ambalajelor – Care este mai bună?”, https://stampaprints.com/blog/spot-color-vs-cmyk-for-packaging/?srsltid=AfmBOoqAJVvksFWsCMbXte6_3BuHB4OBriRMtODgrStsTZZmXExeSZyj. [Un ghid autorizat privind producția de ambalaje explică faptul că CMYK este un model de culoare pentru aplicarea cernelii și îi lipsesc metadatele necesare pentru ca utilajele CNC să execute tăieturi]. Rolul dovezii: distincție tehnică; tip sursă: manual industrial. Susține: limitarea liniilor CMYK pentru instrucțiunile mecanice. Notă de aplicare: Se aplică sistemelor automate de tăiere și frezare. ↩
„Utilizarea Inkscape pentru tăierea cu plasmă CNC”, https://www.youtube.com/watch?v=-QOLV8C-6tM. [Documentația tehnică despre rutarea CNC explică faptul că capetele de tăiere interpretează traseele vectoriale mai degrabă decât profilurile de culoare CMYK rasterizate.] Rolul dovezii: specificație tehnică; tip sursă: manual tehnic. Suportă: logică de intrare CNC. Notă de aplicare: Specific tăierii digitale cu matriță. ↩
„Reguli grafice”, https://www.delinebox.com/graphic-guidelines/. [Standardele pre-imprimare din industrie dictează utilizarea culorilor spot pentru a izola instrucțiunile privind liniile de matriță de grafica imprimabilă.] Rolul dovezii: practica din industrie; tipul sursei: ghid pre-imprimare. Suporturi: identificarea liniilor structurale. Notă de domeniu: Convenție comună în industrie. ↩
„Culoare spot vs. Culoare de proces – Seattle Printworks”, https://seattleprintworks.com/prepress/how-to-build-professional-files-with-spot-colors/. [Manualele tehnice pentru mesele de tăiere digitală vor verifica dacă anumite culori spot sunt utilizate ca declanșatoare pentru a distinge traseele de tăiere de elementele de imprimare]. Rolul dovezii: verificare tehnică; tipul sursei: manual tehnic. Suportă: utilizarea culorilor spot pentru declanșatoarele mașinilor. Notă de aplicare: se aplică sistemelor digitale de tăiere CNC. ↩
„Dieline Design | Packaging School”, https://packagingschool.com/lessons/dieline-design. [Standardele profesionale de pre-imprimare explică modul în care izolarea căilor operaționale asigură că markerele de tăiere nu sunt redate ca cerneală imprimabilă]. Rolul dovezii: confirmare procedurală; tip sursă: standard al industriei tipografice. Susține: avantajul separării straturilor în ambalaje. Notă de aplicare: standard pentru designul de ambalaje bazat pe vectori. ↩
„DeskPack Packaging Preflight pentru Adobe® Illustrator® – Esko”, https://www.esko.com/en/products/deskpack/packaging-preflight. [Documentația software pentru programele CNC RIP va descrie necesitatea validării traseelor vectoriale pentru a preveni coliziunile mașinilor sau defecțiunile de producție]. Rolul dovezii: verificare operațională; tip sursă: documentație software. Suportă: rolul verificării preliminare în reducerea defecțiunilor de producție. Notă de aplicare: specifică procesării vectoriale CNC. ↩
„Efectele umidității relative asupra rezistenței la compresiune a ...”, https://open.clemson.edu/all_theses/3225/. [Standardele inginerești de ambalare explică modul în care materialele higroscopice, precum placa ondulată din fibre, se extind la umiditate ridicată și se contractă în aer uscat, afectând potrivirea fantelor și integritatea structurală]. Rolul dovezii: validare tehnică; tip sursă: referință pentru știința materialelor. Susține: Afirmația că șabloanele generice eșuează în diverse climate globale. Notă de aplicare: Specific materialelor de ambalare pe bază de celuloză. ↩
„Cum afectează umiditatea cutiile din carton ondulat – Victory Box Corp”, https://victoryboxcorp.com/how-humidity-affects-corrugated-boxes/. [O sursă autorizată privind standardele pentru ambalaje din carton ondulat, cum ar fi TAPPI sau ASTM, ar confirma natura higroscopică a căptușelilor de test și instabilitatea lor dimensională în condiții de umiditate ridicată]. Rolul dovezii: Validare tehnică; tip sursă: standard industrial/lucrare științifică a materialelor. Suportă: Proprietățile fizice ale materialelor ondulate în medii umede. Notă de aplicare: Specific căptușelilor cu rating ECT. ↩
„Influența umidității și temperaturii asupra proprietăților mecanice ale...”, https://bioresources.cnr.ncsu.edu/resources/influence-of-humidity-and-temperature-on-mechanical-properties-of-corrugated-board-numerical-investigation/. [Manualele de inginerie a ambalajelor specifică de obicei toleranțe și distanțiere pentru a ține cont de expansiunea materialului cauzată de absorbția umidității]. Rolul dovezii: Verificare tehnică; tipul sursei: manual de inginerie. Suportă: Aplicarea unor microtoleranțe specifice pentru a preveni defectarea asamblării. Notă de aplicare: Dimensiunile tamponului pot varia în funcție de gradul plăcii și de climă. ↩
„Efectele fibrelor micronizate asupra proprietăților de amortizare ale tamponului de spumă...”, https://bioresources.cnr.ncsu.edu/resources/effects-of-micronized-fibers-on-the-cushion-properties-of-foam-buffer-package-materials/. [Un manual de inginerie autorizat privind ambalajele din carton ar explica modul în care calcularea tamponelor de umflare previne interferențele dimensionale în medii umede]. Rolul dovezii: verificare tehnică; tipul sursei: manual de inginerie. Susține: necesitatea tamponelor pentru frecarea de asamblare. Notă de aplicare: Se aplică materialelor higroscopice. ↩
„[PDF] Efectele umidității relative asupra compresiei … – Clemson OPEN”, https://open.clemson.edu/context/all_theses/article/4232/viewcontent/Brown_clemson_0050M_15634.pdf. [Cercetările în știința materialelor privind umiditatea în timpul transportului ar demonstra că sunt necesare toleranțe crescute pentru a preveni defectarea mecanică și ruperea clapetelor interconectate]. Rolul dovezii: validare tehnică; tip sursă: carte albă din industrie. Susține: prevenirea ruperii clapelor în timpul manipulării în depozit. Notă de aplicare: Specific logisticii cu umiditate ridicată. ↩
„Îmbunătățirea performanței de dimensionare a stratului intermediar al ambalajelor lichide...”, https://www.academia.edu/42710165/Improving_sizing_performance_of_middle_layer_of_liquid_packaging_board_containing_high_yield_pulp. [Documentația tehnică privind porozitatea hârtiei ar susține afirmația că luarea în considerare a expansiunii fibrelor reduce erorile de asamblare și costurile de manoperă asociate cu co-ambalarea]. Rolul dovezii: validare tehnică; tip sursă: revistă de știința materialelor. Susține: legătura dintre calculele de expansiune și eficiența forței de muncă. Notă de aplicare: Se concentrează pe substraturi poroase. ↩