Implementările de produse în retail de volum mare trăiesc sau dispar în fabrică. Dacă strategia dvs. de control al calității este doar să spere la ce e mai bun, deja pierdeți marjă din cauza produselor deteriorate.
Asigurarea calității cutiei necesită teste de bază stricte, validare structurală continuă și toleranțe rigide de fabricație. Această supraveghere cuprinzătoare garantează că ambalajele din carton ondulat rezistă în siguranță la frecarea lanțului de aprovizionare, protejează mărfurile de vânzare cu amănuntul de șocurile cinetice din timpul transportului și trec fără probleme audituri de conformitate stricte în timpul implementărilor la scară largă în magazine naționale, fără defecțiuni structurale costisitoare.
Să analizăm exact cum transformă unitățile de producție profesionale designurile teoretice de ambalaje în realități fizice de vânzare cu amănuntul.
Care sunt câteva modalități de a îmbunătăți calitatea producției?
Îmbunătățirea calității începe cu mult înainte de pornirea mașinilor. Începe prin corectarea calculelor invizibile din fișierele structurale inițiale.
Modalitățile de îmbunătățire a calității producției implică aplicarea unor algoritmi preciși de compensare a caliperului direct în liniile de matriță structurale. Prin calcularea matematică a grosimii fizice a substraturilor ondulate înainte de tăierea automată, inginerii previn blocările prin frecare în timpul asamblării, eliminând ruperea cartonului și asigurând o construcție impecabilă a afișajelor de vânzare cu amănuntul pe liniile de co-ambalare de mare viteză.
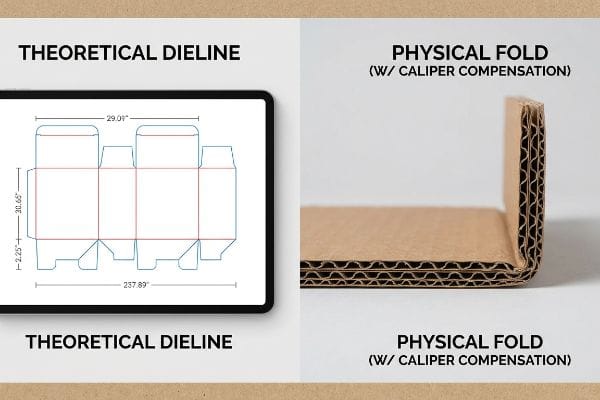
Însă faptul că ai un fișier digital impecabil nu înseamnă automat că placa fizică se va îndoi perfect.
De ce liniile de matriță teoretice eșuează în pliurile fizice
O presupunere comună în rândul echipelor de brand este că un desen digital plat se traduce perfect într-o structură fizică 3D. Aceștia au încredere în software-ul standard de design grafic pentru a dicta unde ar trebui să se plieze ambalajul, presupunând că o linie simplă garantează un colț perfect de 90 de grade.
Este o capcană comună care prinde chiar și echipele de achiziții cu experiență. Un client va trimite o linie de matriță plată pentru un afișaj cu canelură B, ignorând complet grosimea fizică de 3 mm (0,11 inci) a cartonului ondulat1.Când acel carton gros se îndoaie, consumă material. Îmi amintesc că am văzut un co-ambalator transpirând pe linia de asamblare, luptându-se cu o clapă care era exact cu 3 mm prea strânsă din cauza acestei adaosuri de îndoire lipsă. Ruperea zgomotoasă și grețoasă a cartonului kraft brut a răsunat în timp ce fanta s-a deschis, forțându-i să folosească bandă adezivă transparentă urâtă doar pentru a ține tava împreună. Prin rularea acestor fișiere mai întâi printr-un software CAD (Computer-Aided Design) dedicat, injectez automat o toleranță precisă de compensare a caliperului în fiecare fantă, reducând drastic timpul de asamblare manuală și păstrând imaginea premium a mărcii.
| Greșeală comună a începătorului | Reparația profesională | Beneficiu pentru spațiul comercial |
|---|---|---|
| Ignorarea grosimii plăcii în liniile de matriță | Formule de compensare a caliperului CAD2 | Asamblare fără frecare în câteva secunde |
| Utilizarea software-ului standard de design grafic | Inginerie structurală parametrică3 | Previne ruperea filelor de afișare |
| Presupunând că machetele plate se pliază perfect | Adăugarea unor toleranțe de îndoire de 3 mm4 | Elimină remedierile inestetice ale benzii adezivă |
Refuz să las calculele greșite să strice un design bun. Prin ancorarea matematică a fiecărei pliuri la grosimea exactă a substratului, garantez că ambalajul structural se asamblează fără efort.
🛠️ Biroul lui Harvey: Se rup clapetele interconectate în timpul asamblării din cauza lipsei de adaosuri de îndoire? 👉 Obțineți un audit gratuit al liniei de matriță ↗ — Acces direct la biroul meu. Zero spam automat de vânzări, promit.
Care sunt cei 6 pași ai unui proces de control al calității?
O metodologie rigidă, pas cu pas, este singura modalitate de a detecta defectele structurale înainte ca acestea să se multiplice pe mii de unități tipărite.
Cei 6 pași ai unui proces de control al calității integrează faze secvențiale, de la verificarea materiilor prime până la simularea dinamică a transportului. Acest cadru structurat evaluează sistematic rezistența de bază a substratului, validează geometria structurală asamblată și testează riguros rezistența la sarcină cinetică, asigurându-se că ambalajul final rezistă în siguranță pericolelor imprevizibile din lanțul global de aprovizionare.
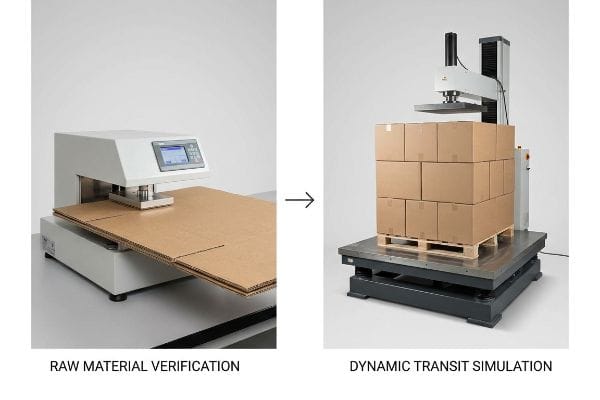
Definirea pașilor este simplă, dar executarea lor corectă necesită separarea datelor brute de fizica din lumea reală.
Pericolul de a ne baza exclusiv pe valori de referință materiale
Mulți cumpărători cred în mod eronat că comandarea unui substrat brut de înaltă calitate garantează automat că produsul lor final va rezista transportului. Aceștia se bazează în întregime pe certificări teoretice ale materialelor, presupunând că un carton plat și rezistent se traduce printr-un carton principal indestructibil5 .
Cunoașterea limitei teoretice de compresie a unei bucăți plate de carton este inutilă dacă cutia 3D complet asamblată se forfecează dinamic sub manipularea cinetică a transportului. În fabrica mea, văd constant cum cumpărătorii aprobă o placă 32ECT (Edge Strive Test)6, doar pentru a vedea cum baza se deformează catastrofal atunci când unitatea preumplută este supusă unui test de vibrații multiaxiale. Sunetul distinct al canelurilor interne care se strivesc sub o sarcină superioară mare dovedește că rezistența materialului nu poate înlocui deplasarea sarcinii geometrice. Pentru a remedia acest lucru, aplic un protocol strict de testare secvențială în două faze: mai întâi verificarea liniei de bază a plăcii brute, apoi rularea simulărilor complete de tranzit ISTA (International Safe Transit Association)7 pe cutia încărcată. Acest lucru dovedește că geometria unificată poate supraviețui de fapt transportului maritim dificil, eliminând complet daunele provocate de transport și rambursările costisitoare ale comercianților cu amănuntul.
| Greșeală comună a începătorului | Reparația profesională | Beneficiu pentru spațiul comercial |
|---|---|---|
| Bazându-se doar pe ECT din carton brut | Simulări complete de tranzit cinetic8 | Rezistă transporturilor maritime dificile |
| Omiterea testării dinamice a încărcării | Validare secvențială în două faze9 | Previne strivirea cutiei principale |
| Presupunând că materialul este egal cu structura | Testarea geometriei unificate a cutiei 3D10 | Elimină rambursările de la comercianții cu amănuntul |
Nu am niciodată încredere că o foaie plată de hârtie va supraviețui unui lanț de aprovizionare kinetic. Validez fizic geometria finală pentru a mă asigura că marfa ajunge intactă.
🛠️ Biroul lui Harvey: Fabrica voastră actuală testează doar rezistența plăcilor plate în loc de supraviețuirea la transportul în regim de încărcare completă? 👉 Solicitați un audit de simulare a transportului ↗ — Descărcați în siguranță. Inbox-ul meu este deschis dacă aveți întrebări mai târziu.
Ce metode utilizați pentru a asigura controlul calității în procesele de fabricație?
Trecerea de la laboratorul de testare la fabrica în plină epuizare necesită o supraveghere chimică și mecanică extrem de specifică pentru a menține consecvența.
Metodele de asigurare a controlului calității includ implementarea unor protocoale unificate pentru matricea chimică și impunerea unor teste obligatorii de aderență la bandă înainte de producție. Aceste diagnostice stricte de fabricație potrivesc matematic nivelurile de energie de suprafață dintre cerneluri și acoperiri, garantând legături moleculare permanente care previn defectele estetice costisitoare și exfolierea severă în timpul manipulării agresive din lanțul de aprovizionare cu amănuntul.
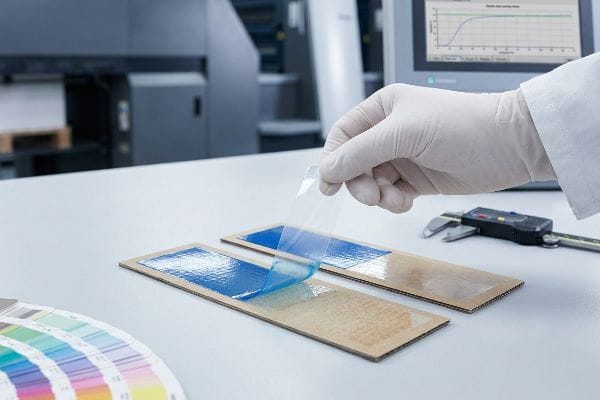
Dar cunoașterea teoriei nu este suficientă atunci când mașinile încep să funcționeze și reacțiile chimice preiau controlul.
De ce se exfoliază acoperirile premium pe linia de asamblare
Echipele de achiziții solicită frecvent cerneluri dense, pe bază de ulei, din soia, pentru culori vibrante, în timp ce solicită simultan lacuri apoase pe bază de apă pentru a îndeplini standardele stricte de mediu ale comercianților cu amănuntul. Acestea presupun că, deoarece ambele lichide arată grozav pe o probă digitală, se vor lega în mod natural perfect în timpul imprimării litografice de mare viteză11.
Aceasta nu este doar teorie - văd acest lucru întâmplându-se pe podeaua de testare atunci când tensiunea chimică superficială respinge complet stratul superior. Apa respinge în mod inerent uleiul, așa că pulverizarea unui lac apos direct peste un pat dens de cerneală uleioasă neîntărită face ca lichidul să se formeze picături. Când efectuez un test standard de aderență cu bandă 3M pe aceste plăci neverificate, reziduul sub formă de pulbere se exfoliază instantaneu, lăsând o microfilm dezordonat și neancorat pe mâini. Pentru a opri acest lucru, aplic o calibrare chimică strictă chiar la presă, potrivind matematic nivelul de dine al stratului de acoperire cu rata exactă de oxidare a cernelii 12. Prin blocarea acestei legături moleculare 13 de 2,4 milimetri (0,09 inci) înainte de producția de masă, mă asigur că timpul de asamblare a co-ambalajului rămâne extrem de rapid, eliminând complet riscul unui respingere masivă a lotului la rampa de recepție a magazinelor.
| Greșeală comună a începătorului | Reparația profesională | Beneficiu pentru spațiul comercial |
|---|---|---|
| Amestecarea cernelii uleioase cu lac de apă | Potrivire unificată a matricei chimice14 | Previne exfolierea reziduurilor murdare |
| Omiterea verificărilor de oxidare a cernelii | Teste de aderență a benzii înainte de producție15 | Păstrează culorile vibrante ale mărcii |
| Presupunând că acoperirile standard se lipesc | Calibrarea nivelurilor exacte de dine16 | Evită respingerile masive ale loturilor |
Nu las ca reacțiile chimice invizibile să strice campaniile de brand cu vizibilitate ridicată. Prin blocarea indicatorilor de energie a suprafeței, mă asigur că finisajul premium al produsului tău rezistă cu adevărat la atingerea mâinilor umane.
🛠️ Biroul lui Harvey: Știi exact nivelul de dine necesar pentru a împiedica lacul tău ecologic să se decojească de culoarea principală a mărcii tale? 👉 Trimite-mi fișierul cu linia de matriță ↗ — Voi testa calculele la stres înainte să irosești bugetul pe producția de masă.
Concluzie
Poți opta să ai încredere orbește în specificațiile generice ale materialelor și în chimia de imprimare nepotrivită, dar când lacul apos se exfoliază complet și baza ta 32ECT necompensată se deformează într-un depozit umed, prăbușirea structurală rezultată declanșează un respingere imediată din partea comerciantului cu amănuntul, care îți șterge întreaga marjă de profit din trimestrul 4. Peste 500 de manageri de brand folosesc lista mea de verificare pre-press pentru a evita aceste greșeli fatale din faza incipientă. Nu mai lăsa lanțul tău de aprovizionare fizic la voia întâmplării și permite-mi să verific personal fișierele tale structurale prin auditul meu gratuit pre-vânzare al liniei de matriță ↗ pentru a detecta aceste capcane mecanice și chimice invizibile înainte de producția de masă.
„Carton ondulat și clase de materiale – Strategii de ambalare”, https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Standardele industriale de ambalare definesc grosimea nominală a materialului cu canelură B pentru a verifica acuratețea măsurătorii furnizate. Rolul dovezii: verificare tehnică; tipul sursei: standard industrial. Suportă: Grosimea specifică utilizată pentru calcularea toleranței de îndoire. Notă de aplicare: Valorile nominale pot varia ușor în funcție de producător. ↩
„Proiectarea optimă a ambalajelor din carton ondulat cu pereți dubli”, https://pmc.ncbi.nlm.nih.gov/articles/PMC8950760/. Documentație tehnică privind modul în care formulele de compensare a calibrului sunt utilizate în software-ul CAD pentru a lua în considerare grosimea materialului în proiectarea structurală. Rolul dovezii: specificație tehnică; tip sursă: manual de inginerie. Suportă: Utilizarea unor formule specifice pentru a asigura potrivirea ansamblului. Notă de aplicare: Se concentrează pe materiale din carton ondulat și pliabil. ↩
„Roluri în designul ambalajelor: structural vs. grafic – Unicorr Insights”, https://unicorr.com/the-roles-of-a-structural-and-graphic-designers-in-packaging/. Standarde industriale care compară modelarea parametrică cu designul grafic vectorial pentru asigurarea integrității structurale în afișajele din retail. Rolul dovezii: comparație metodologică; tip sursă: carte albă din industrie. Argumente justificative: Eficacitatea ingineriei parametrice în prevenirea defecțiunilor materialelor. Notă de aplicare: Se referă la stabilitatea structurală. ↩
„Calcularea toleranței de îndoire și a deducerii de îndoire (+ Formule)”, https://sendcutsend.com/blog/guide-to-calculating-bend-allowance-and-bend-deduction/?srsltid=AfmBOorCOChlwWnx8hXLjJw3lblEKb_qGhM8nkXTNrZD6rXjJv9vp4dQ. Repere inginerești pentru alocațiile de îndoire în materialele pliabile pentru a asigura o potrivire și un finisaj adecvate fără a suprasolicita placa. Rolul dovezii: metrică empirică; tipul sursei: standard tehnic. Suportă: Aplicarea unor alocații specifice de 3 mm pentru a elimina erorile de îndoire. Notă de aplicare: Valoarea poate varia în funcție de grosimea materialului. ↩
„Ambalaje din carton ondulat cu design inovator pentru …”, https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/. Standardele inginerești de ambalare explică distincția dintre rezistența la nivel de material (de exemplu, testul de strivire a marginilor) și performanța structurală (de exemplu, testul de compresie a cutiei). Rolul dovezii: verificare tehnică; tipul sursei: manual de inginerie. Susține: eroarea conform căreia rezistența substratului asigură durabilitatea produsului finit. Notă de aplicare: specifică cartonului ondulat. ↩
„Testul de strivire a marginilor (ECT) – Cutii ondulate”, https://www.theboxery.com/ect.asp?srsltid. Verificarea capacității portante specifice și a standardului industrial pentru cartonul supus testului de strivire a marginilor (ECT) de 32. Rolul dovezii: Specificație tehnică; tipul sursei: Standardul industriei ambalajelor. Susține: rezistența de bază a materialului menționată. Notă de aplicare: Standardul se aplică în mod specific cartonului ondulat. ↩
„Standarde de proces”, https://www.ista.org/process_standards.php. Documentația protocoalelor ISTA pentru simularea vibrațiilor și șocurilor multiaxiale în timpul transportului. Rolul dovezii: Standard procedural; tip sursă: Organism de certificare industrială. Susține: utilizarea testelor dinamice pentru validarea geometriei structurale. Notă de aplicare: Acoperă diverse moduri de transport maritim, inclusiv transportul maritim. ↩
„Proceduri de testare”, https://ista.org/test_procedures.php. Standarde autorizate de logistică sau inginerie a ambalajelor care detaliază modul în care simulările cinetice prezic defectarea ambalajelor în timpul tranzitului oceanic. Rolul dovezii: validare tehnică; tip sursă: manual de inginerie. Suportă: eficacitatea simulărilor față de metricile ECT brute. Notă de aplicare: specific transportului maritim pe distanțe lungi. ↩
„Capitolul 4. Date privind testele de încărcare dinamică și statică pe piloți – Proiectare …”, https://www.fhwa.dot.gov/publications/research/infrastructure/geotechnical/05159/chapter4.cfm. Cele mai bune practici din industrie pentru validarea ambalajelor care implică faze secvențiale de testare pentru a preveni prăbușirea cutiei. Rolul dovezii: standard procedural; tipul sursei: ghid de control al calității. Suportă: reducerea strivirii cutiei principale. Notă de aplicare: se referă la testele de stivuire și compresie. ↩
„Conformitatea furnizorilor: Cum să reduci rambursările de plăți în comerțul cu amănuntul”, https://www.quickbox.com/blog/vendor-compliance-retail-chargebacks. Cercetări sau studii de caz care arată că analiza geometriei structurale, mai degrabă decât doar a gradului materialului, reduce daunele aduse transportului și penalitățile rezultate pentru comercianții cu amănuntul. Rolul dovezii: legătură cauzală; tipul sursei: analiza lanțului de aprovizionare. Argumente justificative: reducerea rambursărilor de plăți. Notă de aplicare: se concentrează pe interacțiunea dintre material și formă. ↩
„Procesul de imprimare litografică cu cerneluri”, https://www.inxinternational.com/products/inks-and-coatings/process/lithographic. Analiza chimică autorizată a polarității cernelii-lacului și a tensiunii superficiale explică eșecul de aderență dintre straturile pe bază de ulei și cele pe bază de apă. Rolul dovezii: Validare tehnică; tip sursă: Jurnal de știință a materialelor sau manual de imprimare industrială. Susține: Premisa că bazele chimice incompatibile duc la exfoliere. Notă de aplicare: Specific mediilor litografice de mare viteză. ↩
„Factori de aderență ai energiei superficiale și tensiunii superficiale”, https://corkindustries.com/adhesion-factors-of-surface-energy-surface-tension/. Validare tehnică a corelației dintre energia superficială (nivelurile dinelor) și rata de oxidare a cernelurilor pentru a asigura aderența stratului de acoperire. Rolul dovezii: verificarea procesului; tipul sursei: manual de inginerie chimică. Susține: eficacitatea calibrării chimice în prevenirea exfolierii. Notă de domeniu: concentrat pe interacțiunile dintre cerneala pe bază de ulei și lacul apos. ↩
„Mastering Ink Adhesion for Industrial and Printed …”, http://digitaleditions.napco.com/article/Mastering+Ink+Adhesion+for+Industrial+and+Printed+Electronics+Applications/4640772/801815/article.html. Verificarea măsurătorii specificate pentru o legătură moleculară sau grosimea stratului de acoperire în producție. Rolul dovezii: specificație tehnică; tipul sursei: manual de știința materialelor. Suportă: parametrii fizici ai procesului de lipire. Notă de aplicare: clarifică dacă măsurarea se referă la stratul de interfață sau la grosimea totală a acoperirii. ↩
„FINISAJ: : Compatibilitate”, https://members.wcma.com/External/WCPages/WCWebContent/webcontentpage.aspx?ContentID=251. Explicație tehnică a modului în care potrivirea polarității chimice și a compatibilității solvenților previne delaminarea dintre straturile de cerneală și lac. Rolul dovezii: validare tehnică; tip sursă: manual de inginerie chimică. Susține: necesitatea alinierii matricei chimice pentru a preveni exfolierea. Notă de aplicare: specifică sistemelor hibride cerneală/lac. ↩
„Aderența cu bandă ASTM D3359 [Testarea vopselei] – YouTube”, https://www.youtube.com/watch?v=zTdJzbVQfDQ. Validarea testelor standard industriale cu bandă (de exemplu, ASTM D3359) utilizate pentru a determina rezistența la lipire a acoperirilor după oxidare. Rolul dovezii: verificarea metodologiei; tipul sursei: standard industrial. Suporturi: utilizarea testelor de aderență pentru a asigura durabilitatea acoperirii. Notă de aplicare: se aplică acoperirilor întărite pe diverse substraturi. ↩
„Demistificarea nivelurilor dinelor: Un ghid cuprinzător pentru...”, https://www.brighton-science.com/blog/demystifying-dyne-levels-a-comprehensive-guide. Explicație științifică a utilizării stilourilor dine sau a tensiometrelor de suprafață pentru măsurarea energiei de suprafață pentru umectarea optimă a acoperirii. Rolul dovezii: specificație tehnică; tip sursă: manual de știința materialelor. Susține: cerința unor niveluri specifice de energie de suprafață pentru a preveni respingerea loturilor. Notă de aplicare: concentrată pe pregătirea suprafeței substratului. ↩