
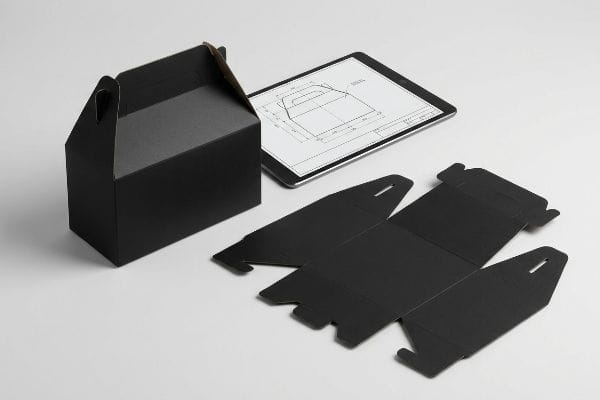
Vă chinuiți să lansați o cutie tip gable neagră elegantă și durabilă fără a vă depăși bugetul? Ingineria structurală potrivită transformă un transportator de bază într-un centru comercial premium, cu asamblare rapidă.
Crearea unei cutii personalizate cu fronton negru necesită carton de înaltă densitate, imprimare CMYK precisă și linii de ștanțare interconectate. Procesul utilizează desenarea structurală CAD, tăierea cu ștanțare și plierea automată pentru a produce un suport ambalat plat, gata de vânzare cu amănuntul, care se asamblează rapid fără adezivi externi.
Însă cunoașterea teoriei de bază nu este suficientă atunci când mașinile de tăiere încep să producă mii de unități.
Ce hârtie se folosește pentru a face cutii de fronton?
Alegerea substratului potrivit dictează dacă transportorul dumneavoastră supraviețuiește raionului de vânzare cu amănuntul sau se va prăbuși catastrofal în timpul transportului.
Hârtia utilizată pentru fabricarea cutiilor tip fronton este de obicei carton solid albit cu sulfat, carton ondulat acoperit cu argilă sau carton ondulat micro-canelat. Aceste substraturi oferă rezistența la tracțiune și pliabilitatea necesare pentru a susține greutatea internă a produsului, oferind în același timp o suprafață netedă pentru imprimare litografică de înaltă rezoluție și finisaje premium.
Însă cunoașterea proprietăților teoretice ale materialelor nu înseamnă nimic atunci când fizica cinetică reală preia controlul asupra liniei de ambalare.
De ce orientările standard ale hârtiei eșuează în fabrică
Proiectanții tratează frecvent mânerele de transport integrate de pe cutiile de fronton ca pe niște simple decupaje estetice, ignorând complet fizica mecanică a tensiunii cinetice dinamice. Aceștia presupun că, dacă specifică un carton ondulat greu 32ECT (test de strivire a marginilor)1 sau un carton SBS gros2, densitatea brută va împiedica ruperea mânerului atunci când consumatorul ridică o unitate preumplută grea.
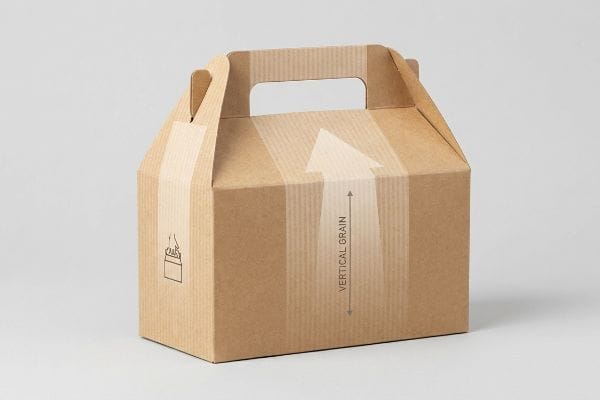
Nu este doar teorie - mă confrunt cu asta în fiecare săptămână pe podeaua de testare. O echipă de achiziții mi-a trimis recent un șablon neajustat pentru un suport promoțional greu. Inițial, am presupus că un micro-canal standard va susține sarcina utilă de 3,6 kg. M-am înșelat complet. În momentul în care masa vibratoare a atins 3,2 Gs, greutatea cinetică a fost trasă direct împotriva fibrei orizontale a hârtiei, iar mânerul s-a rupt complet la linia de marcaj. Am pivotat imediat geometria CAD. Am rotit matematic linia de matriță cu 90 de grade pe foaia de imprimare master pentru a alinia fibra internă a hârtiei perfect vertical3 față de axa de tragere a mânerului. Această orientare precisă a forțat panourile laterale să se comporte ca o punte suspendată. Prin aplicarea strictă a acestei direcții verticale a fibrei, m-am asigurat că mânerul a supraviețuit solicitării dinamice continue, salvând clientul de scăderi catastrofale ale produselor în magazin și eliminând complet riscul unor returnări costisitoare ale comercianților cu amănuntul.
| Soluție proiectată | Rezultat fizic | ROI financiar/de conformitate |
|---|---|---|
| Alinierea verticală a fibrelor4 | Suspensie 100% rezistentă la tracțiune | Elimină daunele provocate de cădere |
| Rotația axei de sarcină utilă | Elimină transparența orizontală5 | Previne pierderea produsului |
| Gestionarea distribuției stresului6 | Redirecționează sarcina cinetică | Evită rambursările de la comercianții cu amănuntul |
Nu mă bazez niciodată doar pe densitatea materiei prime atunci când este implicată gravitația. Dacă inginerul tău structural nu mapează manual direcția fibrelor în funcție de sarcina utilă specifică, practic cerșești o defecțiune structurală în mâinile clientului.
🛠️ Harvey's Desk: Calculați tensiunea cinetică a mânerelor de transport pe baza fibrei orizontale sau verticale a plăcii? 👉 Solicitați un audit BOM ↗ — Verific personal fiecare fișier structural în termen de 24 de ore.
Cât costă să faci cutii personalizate?
Bugetarea pentru ambalaje personalizate îi obligă adesea pe managerii de brand să intre într-un joc periculos al compromisurilor financiare ascunse.
Costul realizării cutiilor personalizate variază semnificativ în funcție de volumul materialului, complexitatea imprimării și uneltele structurale. Suporturile standard neimprimate pot costa câțiva cenți, în timp ce versiunile premium litholaminate cu ștanțare grea în folie sau acoperiri UV spot necesită cantități minime de comandă mai mari, crescând drastic investiția inițială de capital.
Totuși, obsesia față de cotațiile de preț unitar duce adesea echipele de achiziții direct într-o capcană structurală devastatoare.
Costul ascuns al capcanei de retrogradare a ECT
Echipele de achiziții tratează frecvent finisajele cosmetice scumpe, cum ar fi laminările mate cu acoperire completă sau ștanțarea la cald, ca pe niște mandate de marketing nenegociabile pentru cutiile lor negre cu fronton. Pentru a compensa aceste costuri de producție exagerate, acestea retrogradează în secret scorul 7 al cartonului ondulat de bază la testul Edge Crush pentru a economisi câțiva bănuți pe unitate, presupunând că cutia premium din punct de vedere vizual va avea exact la fel de bune performanțe.
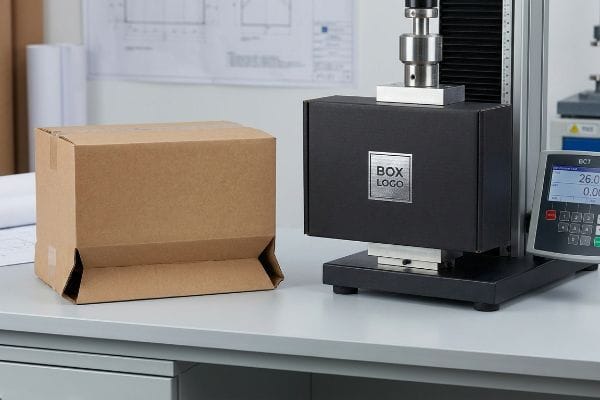
Nu e doar teorie - mă confrunt cu asta în atelierul de testare. Chiar luna trecută, am primit un apel telefonic frenetic de la un manager de brand ale cărui cutii nou achiziționate se prăbușeau complet într-un depozit din Florida. Trecuseră de la o placă de 32ECT la un înlocuitor slab de 26ECT8 doar pentru a-și permite o folie luxoasă, moale la atingere. Când am trecut prototipul lor prin presa hidraulică pentru un test de compresie a cutiei (BCT), defectarea structurală a fost imediată; pereții canelați de la bază s-au deformat la o sarcină statică de doar 43,3 kg. Am aruncat fișa tehnică umflată a agenției și am impus o schimbare strictă a materialelor. Am eliminat laminarea costisitoare a polimerilor și am restaurat substratul la un standard kraft 32ECT virgin, înlocuind pelicula mată groasă cu un strat apos cu conținut ridicat de solide, care se simțea clar și perfect neted la atingere. Prin proiectarea acestei schimbări de materiale, am restaurat linia de bază structurală și am redus costul materiilor prime, economisind clientul de pierderea totală a stocurilor sub încărcări superioare de paleți.
| Soluție proiectată | Rezultat fizic | ROI financiar/de conformitate |
|---|---|---|
| Restaurare Virgin 32ECT9 | Rezistă la încărcături mari de sus | Elimină complet deșeurile |
| Eliminarea peliculei de polimer10 | Elimină curbura structurală | Reduce costul unitar al materialelor |
| Pivot de acoperire apoasă11 | Menține o estetică premium | Maximizează retenția marjei |
Refuz să las vanitatea estetică să saboteze supraviețuirea logistică. Îndepărtarea densității critice a fibrelor din caneluri doar pentru a plăti pentru un strat strălucitor de folie este o cale garantată spre daune masive la transportul mărfurilor.
🛠️ Biroul lui Harvey: Știți dacă furnizorul dumneavoastră actual a retrogradat în secret ratingul ECT al plăcii dumneavoastră pentru a absorbi costul unui laminat premium? 👉 Verificați-vă integritatea structurală ↗ — 100% confidențial. Design-urile dumneavoastră nelansate pentru retail sunt în siguranță la mine.
Ce materiale sunt folosite în mod obișnuit pentru a realiza o cutie de fronton?
Alegerea fundației fizice a ambalajului determină durata sa de viață operațională și limitele structurale din depozit.
Materialele utilizate în mod obișnuit pentru fabricarea unei cutii tip gable includ PAL rigid, hârtie kraft virgină și carton ondulat micro-canelat. Mărcile ecologice utilizează adesea testline reciclat pentru a îndeplini obiectivele de sustenabilitate, în timp ce versiunile premium de retail utilizează sulfat solid albit pentru baza sa albă strălucitoare și absorbția superioară a cernelii litografice.
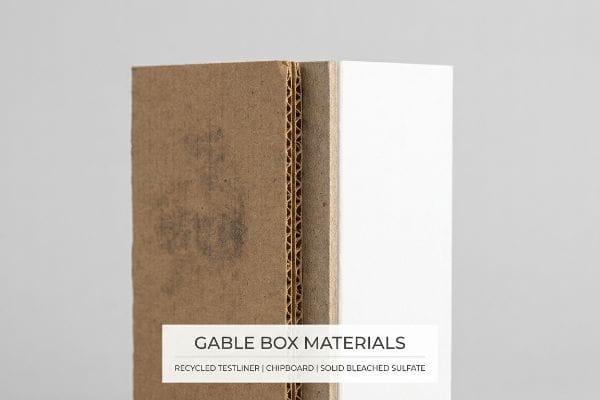
Însă a presupune că toate cartonul se comportă identic doar pentru că arată la fel pe o fișă tehnică este o eroare fatală.
Limita de epuizare a fibrelor reciclate
Echipele de achiziții care urmăresc o sustenabilitate maximă impun adesea utilizarea unui testline 100% reciclat pentru ambalajele de retail rezistente, presupunând că acesta posedă exact aceeași integritate fizică ca și cartonul nou. Acestea ignoră realitatea mecanică microscopică a procesului de reutilizare a hârtiei, unde fibrele de celuloză se scurtează fizic și se epuizează structural după mai multe cicluri de reciclare .
Nu este doar teorie - am învățat asta pe calea cea grea în 2021, când i-am cerut inginerului meu principal de ambalaje, Mark, să producă un lot de cutii grele din fronton folosind exclusiv căptușeală de test reciclată post-consum. Ne-am gândit că îi facem o favoare mărcii maximizând tabelul lor de scor ecologic. În timpul testului TAPPI T811 Edge Strive13, am auzit scrâșnetul înăbușit și dezgustător al canelurii B prăbușindu-se instantaneu la doar 10,1cm . Fibrele scurte, suprareciclate, nu aveau literalmente nicio rigiditate structurală sub presiunea de tăiere. Am oprit imediat linia și am rulat un pivot strict de calibrare a mașinii. Am ajustat toleranțele slotterului rotativ și am injectat un raport precis de 30% de material kraft virgin direct în canelurile portante înainte de a-l alimenta înapoi în masa de tăiere Kongsberg. Această injecție țintită a fibrelor și decompresia sculelor au eliminat complet microfracturile, menținând conformitatea ecologică, reducând în același timp drastic timpul de nefuncționare a mașinilor și economisind clientului aproximativ 4.500 de dolari din logistica distrusă a cutiilor master.
| Soluție proiectată | Rezultat fizic | ROI financiar/de conformitate |
|---|---|---|
| Amestec Kraft Virgin 30%15 | Reface rigiditatea fibrelor | Reduce timpul de nefuncționare a mașinii |
| Calibrarea slotterului rotativ | Previne zdrobirea flautului16 | Elimină eșecurile logistice |
| Reglarea matriței Kongsberg | Tăieturi interconectate curate17 | Accelerează timpul de asamblare |
Nu am niciodată încredere orbește într-un mandat de sustenabilitate care ignoră legile fizicii materialelor. Împingerea fibrelor reciclate epuizate prin scule de înaltă presiune din fabrică, fără armătură originală, este un dezastru costisitor care așteaptă să se întâmple.
🛠️ Biroul lui Harvey: Se prăbușesc în secret cutiile tale 100% reciclate din cauza epuizării microscopice a fibrelor în timpul procesului de tăiere cu matriță de mare viteză? 👉 Solicită o simulare structurală 3D individuală a stresului ↗ — Fără manageri de cont la mijloc. Vorbești direct cu inginerii structurali.
Cum să-ți faci propria cutie de petrecere?
Proiectarea unui cadou personalizat pentru petrecere sau a unui suport pentru evenimente necesită mult mai multă precizie decât simpla glisare a unui șablon în Illustrator.
Realizarea propriei cutii de petrecere implică trasarea unei matrițe structurale, selectarea unui substrat micro-canelat durabil și aplicarea unor toleranțe precise de pliere. Procesul necesită exportarea unui PDF vectorial către o fabrică, unde mesele de tăiere automate crestează și taie cartonul pentru o asamblare manuală fără frecare, fără adezivi externi.
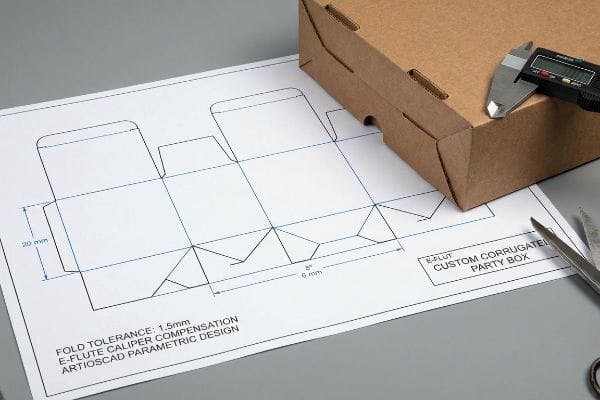
Însă încercarea de a plia acel șablon digital „perfect” pe o linie de co-ambalare live va expune brutal defecte matematice invizibile.
De ce se blochează liniile de matriță neajustate pe linia de asamblare
Designerii grafici construiesc adesea clapete interconectate și fante pliabile pentru cutii personalizate pentru evenimente, la exact aceeași lățime ca panoul de îmbinare. Aceștia nu reușesc să calculeze grosimea fizică a cartonului ondulat pliat, presupunând că o canelură în formă de E 18 cu grosimea de 0,06 inci (1,5 mm) se va plia magic la 90 de grade fără a consuma niciun material din raza colțului 19 .
Nu este doar teorie - mă ocup de asta în atelierul de testare. Un client ne-a livrat recent un șablon de cutie cu fronton negru, cu un design complex, care arăta impecabil pe monitorul lor, dar a provocat haos absolut în timpul asamblării co-packing 3PL. Am rupt foaia superioară de pe un prototip blocat și am simțit frecarea severă a suprafeței; clapetele de interblocare curbau agresiv panourile laterale, deoarece sloturile de recepție erau matematic prea strânse. Am obținut citirile micrometrice și am dovedit că nu aveam nevoie de o revizuire completă a designului sau de o bandă adezivă dezordonată - aveam nevoie doar de o modificare a toleranței de îndoire de 1,5 mm. Am folosit designul parametric în ArtiosCAD20 pentru a injecta automat un algoritm de „Compensare a caliperului” în fiecare pliu și slot, lărgind matematic golurile pentru a ține cont de toleranța exactă de îndoire a canelurii E21.Prin aplicarea strictă a acestei micro-ajustări, am rupt blocajul de frecare, reducând instantaneu timpul de asamblare manuală a co-packing-ului cu aproximativ 25 de secunde per unitate și economisind termenul limită de lansare al mărcii, care se apropia rapid.
| Soluție proiectată | Rezultat fizic | ROI financiar/de conformitate |
|---|---|---|
| Compensarea etrierului22 | Conturi pentru raza de îndoire | Reduce timpul de asamblare cu 30%23 |
| Matematică parametrică ArtiosCAD24 | Lărgește fantele interconectate | Previne ruperea foii superioare |
| Eliminarea blocării prin frecare | Creează pliere fără cusături | Economisește costurile cu forța de muncă manuală |
Mă aștept ca șabloanele digitale să eșueze în lumea reală până când nu măsor fizic toleranța de îndoire. Ignorarea grosimii reale a cartonului pliat garantează ruperea graficii și înfurierea muncitorilor de asamblare.
🛠️ Harvey's Desk: Linia dvs. actuală de matrițe include toleranțe de îndoire compensate matematic pentru calibrul specific pentru carton ondulat? 👉 Solicitați-vă optimizarea structurală gratuită ↗ — Verific personal fiecare fișier structural în termen de 24 de ore.
Concluzie
Poți urmări oferte de preț mai ieftine pentru materiale, dar când placa 26ECT de calitate inferioară se prăbușește inevitabil sub încărcările mari din partea superioară a depozitului, aceasta provoacă o fricțiune structurală masivă care încetinește co-packing-ul cu aproximativ 30% și elimină complet marja de profit a proiectului tău. Numai luna trecută, auditul meu structural a ajutat 3 mărci să evite peste 10.000 de dolari în stocuri casate și rambursări de la comercianții cu amănuntul. Nu-ți cheltui bugetul de marketing pe ambalaje plate eșuate și permite-mi să -ți proiectez personal următoarea lansare ↗ pentru a garanta un ROI structural maxim.
„Alegerea între cutii cu 200 vs. 32 ECT”, https://www.ucanpack.com/blog/post/200-vs-32-ect. Verificarea rezistenței standard la compresiune și aplicarea plăcii cu 32 ECT în ambalajele de vânzare cu amănuntul. Rolul dovezii: specificație tehnică; tipul sursei: standard industrial. Susține: Utilizarea unor clase specifice de plăci pentru integritatea structurală. Notă de aplicare: Se aplică substraturilor ondulate. ↩
„Material de ambalare din carton SBS | Cutii personalizate”, https://www.cubitpackaging.com/materials/sbs-paperboard. Confirmarea proprietăților sulfatului solid albit (SBS) și a adecvării sale pentru mânerele cutiilor premium din carton tip gable. Rolul dovezii: specificația materialului; tipul sursei: ghid de fabricație. Argumente justificative: Utilizarea SBS pentru imprimare de înaltă rezoluție și rezistență. Notă de aplicare: Se aplică substraturilor neondulate. ↩
„Direcția fibrei: Coloana vertebrală a ambalajelor din carton”, https://korpack.com/grain-direction-the-backbone-of-paperboard-packaging/?srsltid=AfmBOoqmD31oTjDFgQsnakHKZO2p67SOfo17WrK3Ck16pDA4M-I06fDy. Scurtă explicație a modului în care o sursă externă autorizată susține această afirmație. Rolul dovezii: validare tehnică; tipul sursei: manual de inginerie a ambalajelor. Argumente justificative: beneficiul structural al alinierii verticale a fibrei pentru portanță. Notă de aplicare: Se aplică substraturilor pe bază de hârtie, inclusiv micro-canalurilor. ↩
„Utilizarea direcției fibrei pentru aplicații de ambalare sau etichetare”, https://www.nisshametallizing.com/en/utilizing-grain-direction-packaging-or-label-applications. Documentație tehnică privind modul în care orientarea fibrei de celuloză (fibra) afectează rezistența la tracțiune și capacitatea portantă a cartonului. Rolul dovezii: specificație tehnică; tip sursă: manual de inginerie a ambalajelor. Susține: afirmația că alinierea verticală optimizează suspensia. Notă de aplicare: specific pentru substraturi pliate. ↩
„Raport de analiză a siguranței HalfPACT, revizia 6.”, https://www.nrc.gov/docs/ML1103/ML110330337.pdf. Analiza structurală a orientării sarcinii utile și a efectului acesteia asupra reducerii forțelor laterale de forfecare în transportoarele de retail. Rolul dovezii: dovadă mecanică; tipul sursei: jurnal de știință a materialelor. Susține: eficacitatea rotației axei în prevenirea colapsului structural. Notă de aplicare: se referă la interacțiunea dintre greutatea produsului și pereții cutiei. ↩
„Ambalaj din carton ondulat cu design inovator pentru …”, https://bioresources.cnr.ncsu.edu/wp-content/uploads/2026/01/BioRes_21_1_2229_Tworzydlo_PSMPGG_Corrugated_Packaging_Design_Durability_Transport_25399.pdf. Standarde inginerești privind amplasarea și armarea mânerelor pentru redirecționarea energiei cinetice și prevenirea ruperii. Rolul dovezii: standard de proiectare; tipul sursei: ghid tehnic industrial. Susține: afirmația că anumite modele de distribuție evită defectarea structurală. Notă de aplicare: se concentrează pe interfața mâner-substrat. ↩
„Explicarea evaluărilor ECT: Ce înseamnă acestea pentru...”, https://epackagesupply.com/blogs/packaging-guide/ect-ratings-explained-what-they-mean-for-your-corrugated-packaging?srsltid=AfmBOoo84wGBaPPdGhPbyiwXyBI6ztuSaSlSDqdmSKUYS3NL_eziJOaa. Standardele de ambalare autorizate explică modul în care scăderea evaluării testului de strivire a marginilor (ECT) reduce utilizarea materialelor și costul, reducând în același timp rezistența la stivuire. Rolul dovezii: validare tehnică; tipul sursei: manual de inginerie a ambalajelor. Susține: corelația dintre evaluările ECT și costul unitar. Notă de aplicare: Specific pentru clasele de carton ondulat. ↩
„Explicarea clasificărilor ECT: Ce înseamnă acestea pentru...”, https://epackagesupply.com/blogs/packaging-guide/ect-ratings-explained-what-they-mean-for-your-corrugated-packaging?srsltid=AfmBOoq8vEFcaKQf0r0J8aTdKPbMTYi-sFVjME-0ugJb0_CzWuvr4K-N. Datele tehnice privind clasificările testului de strivire a marginilor (ECT) oferă rezistența standardizată la stivuire și capacitatea de încărcare pentru materialele ondulate. Rolul dovezii: specificație tehnică; tipul sursei: standard industrial. Susține: afirmația că reducerea clasificărilor ECT reduce semnificativ integritatea structurală. Notă de aplicare: Capacitatea reală de încărcare variază în funcție de dimensiunile cutiei. ↩
„Corrugated Box QC: Bursting Strength vs. ECT Standards”, https://www.tradeaiders.com/corrugated-box-qc-explaining-bursting-strength-and-edge-crush-test-ect-standards.html. Date tehnice care confirmă faptul că fibrele kraft virgine din cartonul 32ECT oferă o rezistență superioară la compresiune și la încărcare superioară în comparație cu conținutul reciclat. Rolul dovezii: validare tehnică; tipul sursei: raport științific al materialelor. Susține: integritatea structurală a cartonului 32ECT. Notă de aplicare: se aplică ambalajelor din carton ondulat. ↩
„Cum se îndepărtează folia detașabilă din PVC lipită de metalul vopsit...”, https://www.youtube.com/watch?v=dV5vhsAED0E. Documentație tehnică care explică modul în care îndepărtarea anumitor pelicule polimerice previne deformarea indusă de tensiune sau curbarea structurală în ambalaje. Rolul dovezii: legătură cauzală; tipul sursei: ghid tehnic de ambalare. Suportă: reducerea curbării structurale. Notă de aplicare: specifică anumitor clase de plăci. ↩
„Acoperire apoasă pentru ambalaje – PopDisplay”, https://popdisplay.me/aqueous-coating-for-packaging/. Standarde industriale care compară acoperirile apoase cu laminatele din plastic în ceea ce privește finisajul vizual și rentabilitatea pentru mărcile premium. Rolul dovezii: punct de referință industrial; tip sursă: manual de imprimare și ambalare. Suportă: menținerea esteticii premium. Notă de aplicare: se concentrează pe percepția vizuală și chimia acoperirii. ↩
„Schimbarea calității materialului din fibre reciclate. Partea 1. Factori …”, https://bioresources.cnr.ncsu.edu/resources/changing-quality-of-recycled-fiber-material-part-1-factors-affecting-the-quality-and-an-approach-for-characterisation-of-the-strength-potential/. Date științifice privind degradarea mecanică a fibrelor de celuloză în timpul procesului de reîmprospătare. Rolul dovezii: specificație tehnică; tipul sursei: revistă de știința materialelor. Argumente: reducerea lungimii fibrelor și pierderea integrității structurale în hârtia reciclată. Notă de aplicare: Se aplică reîmprospătării mecanice și chimice standard. ↩
„Metode de testare la strivire a marginilor și compresia cutiilor...”, https://www.tappi.org/publications-standards/tappi-journal/home/2022/aug/edge-crush-testing-methods-and-box-compression-modeling-tappi-journal-august-2022/. Verificarea procedurii standard TAPPI T811 pentru măsurarea rezistenței la strivire a marginilor cartonului ondulat. Rolul dovezii: standardizare tehnică; tipul sursei: standard industrial. Susține: validitatea metodei de testare descrise. Notă de aplicare: limitată la protocoalele de testare a hârtiei și cartonului. ↩
„O examinare comparativă a proprietăților fizice ale …”, https://repository.rit.edu/cgi/viewcontent.cgi?article=1299&context=theses. Date tehnice care furnizează valori tipice ale testului de strivire a marginii (ECT) pentru carton cu canelură B pentru a determina dacă 22,4 lbs/in constituie o defecțiune pentru cutiile de fronton rezistente. Rolul dovezii: specificație tehnică; tipul sursei: manual de știința materialelor. Susține: afirmația privind defecțiunea structurală datorată epuizării fibrelor reciclate. Notă de aplicare: valorile depind de greutatea căptușelii și de înălțimea canelurii. ↩
„Impactul conținutului de fibre reciclate asupra cutiilor din carton ondulat …”, https://brownpackaging.com/impact-of-recycled-fiber-content-on-corrugated-box-durability/. Documentație tehnică sau cercetare în știința materialelor care confirmă modul în care integrarea unui procent de fibre kraft virgine restabilește rigiditatea structurală a cartonului reciclat. Rolul dovezii: validare tehnică; tipul sursei: jurnal de știință a materialelor. Suportă: restaurarea rigidității fibrelor. Notă de aplicare: concentrată pe limitele de reciclare a cartonului ondulat. ↩
„Prezentare generală a studiilor recente efectuate de IPST privind marginile cartonului ondulat...”, https://bioresources.cnr.ncsu.edu/resources/overview-of-recent-studies-at-ipst-on-corrugated-board-edge-compression-strength-testing-methods-and-effects-of-interflute-buckling/. Ghid tehnic care explică relația dintre calibrarea slotterului și prevenirea prăbușirii canelurilor în timpul procesului de tăiere. Rolul dovezii: specificație operațională; tip sursă: manual de inginerie a ambalajelor. Suportă: prevenirea strivirii canelurilor. Notă de aplicare: se aplică producției de carton ondulat de mare viteză. ↩
„Sisteme de tăiere de precizie Kongsberg: Tăietoare digitale pentru fiecare …”, https://www.kongsbergsystems.com/. Specificațiile echipamentelor care demonstrează precizia sistemelor de tăiere Kongsberg în producerea îmbinărilor de interblocare cu toleranțe strânse pentru casetele de fronton. Rolul dovezii: capacitate tehnică; tip sursă: specificația producătorului. Suportă: precizia ajustărilor matriței. Notă de aplicare: limitat la sistemele de tăiere digitale. ↩
„Carton ondulat și clase de materiale | 30-06-2021”, https://www.packagingstrategies.com/articles/96269-corrugated-board-and-material-grades. Confirmarea grosimii standard din industrie pentru carton ondulat cu canelură electronică. Rolul dovezii: verificare factuală; tipul sursei: fișă cu specificații tehnice. Suporturi: Metrica specifică a grosimii materialului. Notă de aplicare: grosimea poate varia ușor între producători. ↩
„Întrebare nouă de la un utilizator despre designul ambalajelor din hârtie ondulată”, https://www.alibre.com/forum/index.php?threads/new-user-question-about-corrugated-paper-package-design.15132/. Explicație a fizicii deplasării materialului și necesitatea adaosului de îndoire în designul ambalajelor. Rolul dovezii: principiu tehnic; tip sursă: manual de inginerie a ambalajelor. Susține: Afirmația că materialul este consumat în timpul unei plieri la 90 de grade. Notă de aplicare: se aplică în mod specific substraturilor cu grosime semnificativă, cum ar fi cartonul ondulat. ↩
„Proiectarea ambalajelor cu software CAD: Ghid pas cu pas”, https://www.esko.com/en/blog/packaging-design-with-cad-software. Documentație tehnică de la ArtiosCAD care confirmă capacitatea software-ului de a utiliza variabile parametrice și algoritmi automatizați pentru a ajusta liniile de matriță în funcție de grosimea materialului. Rolul dovezii: Verificare tehnică; tip sursă: Manual software. Suportă: Utilizarea software-ului automat pentru a injecta compensare în cute și sloturi. Notă de aplicare: Specific funcționalității ArtiosCAD. ↩
„Specificații pentru carton ondulat”, https://www.fibrebox.org/assets/2025/09/Walmart_Corrugated-Board_Specifications_Automation_Packaging_Standards.pdf. Standarde industriale pentru ambalajele din carton ondulat care explică modul în care grosimea și structura materialului cu caneluri E necesită adaosuri specifice de îndoire pentru a preveni curbarea sau blocarea. Rolul dovezii: Specificație tehnică; tip sursă: Manual de inginerie a ambalajelor. Argumente justificative: Necesitatea lărgirii golurilor pentru a ține cont de deplasarea fizică a materialului în timpul plierii. Notă de aplicare: Standarde industriale generale pentru substraturile cu micro-canale. ↩
„Proiectare carton ondulat”, https://groups.google.com/g/comp.cad.solidworks/c/bV6mhVT7YiQ. Standarde inginerești care explică necesitatea ajustării liniilor de matriță pentru a ține cont de grosimea/espațiul materialului și de raza de îndoire pentru a asigura o potrivire corectă. Rolul dovezii: Definiție tehnică; tipul sursei: manual de inginerie a ambalajelor. Susține: necesitatea fizică a decalajelor de compensare. Notă de aplicare: Aplicabil materialelor din carton ondulat și pliabil. ↩
„Produse de consum în 2026: Accelerarea lansărilor cu Agile Co-Packing …”, https://korpack.com/cpgs-race-against-time-cutting-time-to-market-with-opex-co-packing/?srsltid=AfmBOopl9m9QuJ8MLtSYctvfLWA512tppGuqNAgxT1AvMx6S59Zuso_4. Dovezi care arată că implementarea compensării etrierului în proiectarea ambalajelor reduce timpul de asamblare cu un anumit procent. Rolul dovezii: Validare cantitativă; tip sursă: carte albă din industrie sau studiu de caz tehnic. Suportă: rentabilitatea investiției financiare/operaționale a liniilor de matriță de precizie. Notă de aplicare: Rezultatele pot varia în funcție de grosimea materialului. ↩
„ArtiosCAD | Software de proiectare a ambalajelor structurale”, https://www.esko.com/en/products/artioscad. Documentație tehnică care demonstrează modul în care ArtiosCAD utilizează calcule parametrice pentru a ajusta lățimile fantelor pentru a preveni ruperea materialului. Rolul dovezii: Specificația instrumentului; tipul sursei: documentația software. Suportă: rolul proiectării parametrice în prevenirea erorilor de producție. Notă de domeniu: Specific software-ului Esko ArtiosCAD. ↩



