
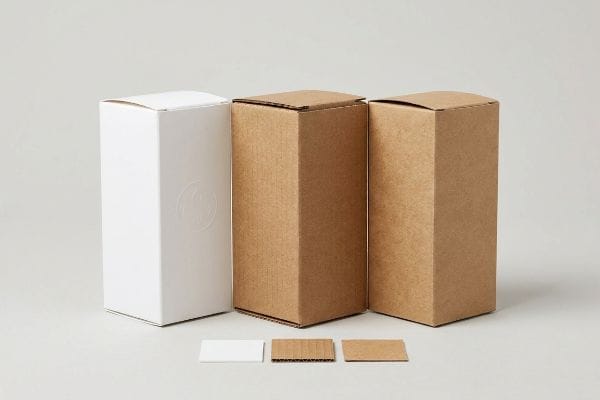
As embalagens de loções exigem substratos rígidos e resistentes à humidade que chamem a atenção e, ao mesmo tempo, suportem as rigorosas cadeias de abastecimento globais. Se a especificação da sua matéria-prima estiver incorreta, o lançamento do seu produto premium no retalho irá inevitavelmente falhar.
Os materiais disponíveis para caixas de loção personalizadas incluem cartão SBS, cartão canelado micro-canelado e papel kraft virgem. Os mercados de cosméticos de alta qualidade priorizam estes substratos combinados com revestimentos aquosos para garantir a rigidez estrutural, evitar deformações por humidade e assegurar a sustentabilidade sem sacrificar a estética premium.
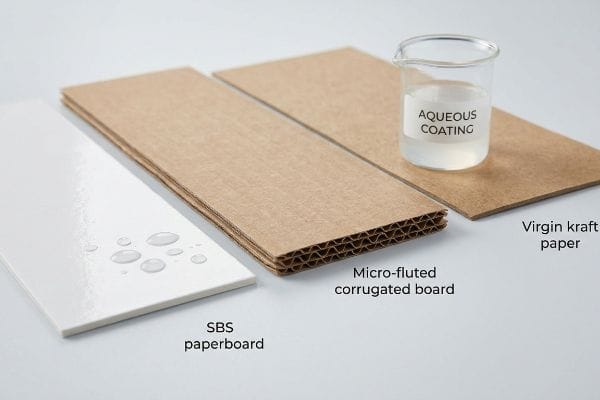
Escolher o substrato certo é apenas o primeiro passo. O verdadeiro desafio reside em conceber estes materiais para suportar o atrito físico das linhas automatizadas de co-embalamento e o peso esmagador da distribuição no retalho.
É mais barato fazer a sua própria loção?
Muitas vezes, as marcas tentam aumentar as suas margens de lucro separando a sua cadeia de fornecimento de fabrico. No entanto, procurar custos unitários mínimos em componentes individuais de embalagem destrói, muitas vezes, a rentabilidade final da campanha.
Não. Produzir os seus próprios componentes de embalagem de loção através de operações de outsourcing fragmentadas raramente é mais barato. A aquisição independente de filmes e tabuleiros de cartão canelado distintos causa inevitavelmente falhas nas máquinas automatizadas. Esta aquisição inadequada gera graves problemas operacionais, destruindo o seu retorno sobre o investimento através de penalizações catastróficas de tempo de inatividade da linha de produção.
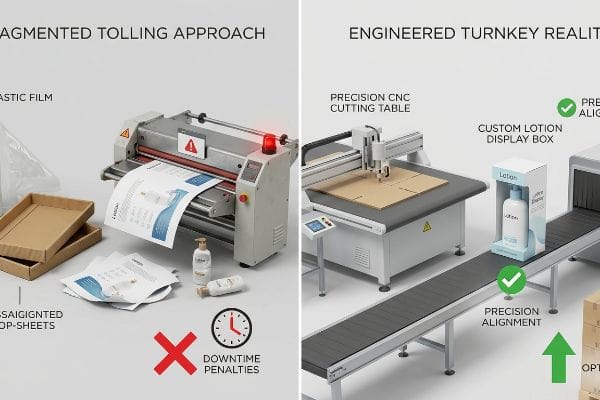
Ao isolar o custo do material do processo físico de montagem, ignora a realidade dinâmica do chão de fábrica.
A responsabilidade pela cobrança de portagens versus a responsabilidade pela montagem completa do projeto
Na minha empresa, vejo rotineiramente equipas de compras caírem na armadilha do contrato de outsourcing, assumindo que a aquisição das folhas superiores impressas de um fornecedor e do aço ondulado bruto de outro resultará em poupanças enormes. Criam uma lista de materiais (BOM) teórica no Excel que isola cada cêntimo, ignorando completamente as tolerâncias mecânicas necessárias para unir diferentes materiaisnuma linha de montagem de alta velocidade. Esta cegueira força o fornecedor terceirizado a absorver o atrito dos componentes incompatíveis, e este irá imediatamente repercutir estas penalizações por tempo de inatividade da linha para o seubalanço.
Isto não é apenas teoria — vejo isto acontecer na linha de testes quando um cliente tenta utilizar materiais de fornecedores independentes na minha laminadora litográfica automatizada. Como as folhas superiores foram impressas num ambiente de elevada humidade e a base de cartão canelado veio de um armazém seco, as fibras do papel reagem de forma diferente³.Durante a produção, medi um desvio de registo severo de 3,55 mm (0,14 polegadas) na laminadora, fazendo com que a máquina de corte automática cortasse diretamente o código de barras principal. A solução não foi trabalho manual; foi repor o software CAD (Desenho Assistido por Computador) e utilizar a calibração exata da minha mesa de corte CNC (Controlo Numérico Computadorizado) Kongsberg para recalcular matematicamente as margens de purga em tempo real. Ao impor um protocolo centralizado rigoroso para as máquinas, eliminei os bloqueios mecânicos, reduzindo o tempo de montagem da embalagem em cerca de 28% e protegendo completamente o calendário de lançamento do cliente de custos elevados com retrabalho.
| Métrica da cadeia de suprimentos | Abordagem de pedágio fragmentado | Realidade Projetada e Integrada |
|---|---|---|
| Fornecimento de Materiais | Vários fornecedores incompatíveis | Fábrica centralizada única |
| Tolerância da máquina | Desvio grave de registo | Alinhamento CNC de precisão4 |
| Responsabilidade financeira | Penalizações elevadas por tempo de inatividade por hora5 | Custo fixo de montagem por unidade |
Recuso-me a deixar que uma cadeia de abastecimento fragmentada dite a sobrevivência de uma campanha de retalho. A fabricação centralizada é a única forma de garantir tanto a integridade estrutural como a rentabilidade do negócio.
🛠️ Harvey’s Table: Os seus fornecedores de embalagens fragmentados estão a comprometer o seu retorno do investimento em frete antes mesmo de os seus expositores chegarem ao copacker? 👉 Solicite uma Auditoria de Densidade da Cadeia de Abastecimento gratuita ↗ — Analiso pessoalmente cada ficheiro estrutural no prazo de 24 horas.
Quais são os melhores materiais para embalagens de caixas de oferta?
Os cosméticos premium e os kits de oferta exigem uma experiência de unboxing impecável. No entanto, priorizar acabamentos cosméticos chamativos em detrimento da qualidade da matéria-prima é a forma mais rápida de gerar devoluções de produtos danificados.
Os melhores materiais para embalagens de caixas de oferta combinam cartão canelado de alta densidade com resistência à compressão de bordo (32 ECT) e revestimentos aquosos de alto brilho. Esta estrutura híbrida elimina a necessidade de filmes metalizados dispendiosos, garantindo uma estética visual impecável e prevenindo danos catastróficos durante o transporte em grandes volumes, conforme determinado pelo teste de compressão de caixas (BCT).
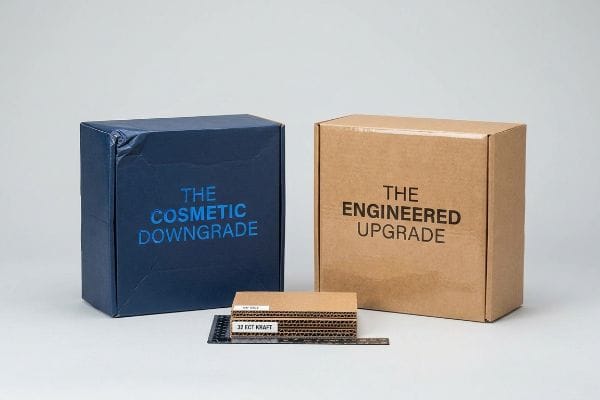
Ao optar por materiais de baixa qualidade para acabamentos de superfície luxuosos, cria uma caixa bonita que não resiste ao impacto de uma palete logística padrão.
A armadilha do downgrade cosmético da ECT
Ao auditar os gabaritos dos clientes, vejo constantemente equipas de compras a reduzir silenciosamente a espessura do cartão canelado base de 32 ECT para um frágil 26 ECT6, apenas para libertar orçamento para a pesada estampagem 3D. Tratam o gabarito CAD como um desenho vetorial plano e teórico, ignorando completamente a espessura e a largura do substrato ondulado. Ao remover a densidade crítica de fibras do núcleo ondulado para compensar o excesso de material estético, projetam uma estrutura que matematicamente não suporta o peso dinâmico da carga superior de caixas master duplamente empilhadas7.
Isto não é apenas teoria — vejo isto acontecer na linha de testes quando estas caixas de oferta de qualidade inferior chegam à prensa de testes TAPPI T811. Como a geometria vetorial plana ignora a menor espessura do material, as dobras físicas cedem instantaneamente sob uma mera pressão vertical de 64,68 kg (142,6 lbs)⁸, expondo as fibras do papel kraft cru diretamente no painel frontal premium. Os meus vinte anos de experiência na linha de produção ensinaram-me que não se pode enganar a física dos materiais com a laminação brilhante. Para corrigir isto, alterei imediatamente a composição química, atualizando o substrato de volta para um liner de papel kraft virgem e modificando a viscosidade da cola PVA (acetato de polivinila) para que se estique dinamicamente sobre as dobras de raio fechado. Ao ancorar o design numa base quimicamente superior e substituir a folha metálica por revestimentos aquosos de alto brilho, garanto um aumento de 45% na capacidade de carga vertical⁹,eliminando completamente os danos durante o transporte e as dispendiosas cobranças adicionais dos retalhistas.
| Elemento de embalagem | A piora estética | A atualização projetada |
|---|---|---|
| Substrato central | Conselho 26 ECT enfraquecido | Virgem 32 ECT kraft10 |
| Acabamento da superfície | Laminação de folha grossa | Revestimento aquoso de alto teor de sólidos11 |
| Sobrevivência da Carga | Colapso maciço da BCT12 | Retenção de 100% no carregamento superior de paletes |
Já vi muitas marcas sacrificarem a sua base estrutural em prol de uma estética de marketing barata. Se a sua caixa de oferta não resistir ao transporte de carga, a experiência de desembalar a mesma torna-se totalmente irrelevante.
🛠️ Harvey's Desk: As suas atuais embalagens de oferta premium correm o risco de sofrer danos catastróficos devido à fricção da logística no mundo real? 👉 Solicite uma Análise Gratuita da Resistência a Danos nas Bordas ↗ — 100% confidencial. Os seus designs de retalho ainda não lançados estão seguros comigo.
Qual a melhor embalagem para produtos de cuidados com a pele?
Os componentes dos produtos para o cuidado da pele são notoriamente densos e frágeis, exigindo embalagens secundárias que controlem perfeitamente o movimento físico. O uso de embalagens genéricas padrão leva inevitavelmente a danos nos produtos nas prateleiras.
A melhor embalagem para produtos de cuidados com a pele utiliza microespaços concebidos para compensar a protuberância da embalagem primária. Em vez de se basearem em dimensões teóricas planas, as bandejas secundárias de alta qualidade medem com precisão os cilindros físicos dos cosméticos, evitando o bloqueio do cartão, o esmagamento da estrutura ou a ejeção brusca do produto diretamente para as prateleiras das lojas.
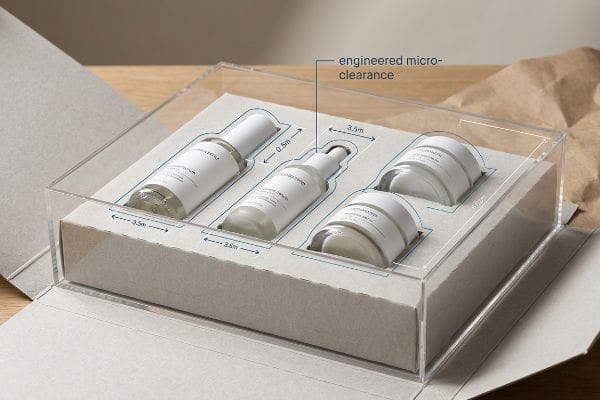
O design com base no tamanho teórico de um frasco de loção ignora o comportamento do plástico redondo quando forçado a entrar numa cavidade quadrada de cartão.
Os princípios da engenharia mecânica por detrás das tolerâncias cosméticas dos cilindros
Para compreender realmente como embalar produtos de cuidados com a pele em segurança, é útil visualizar a caixa dobrável secundária não como uma simples caixa, mas como uma estrutura mecânica rígida. Ao inserir um tubo cosmético sólido e redondo numa embalagem plana de SBS, as geometrias opostas colidem. O cilindro rígido força fisicamente os painéis laterais planos de cartão a curvarem-se ligeiramente para fora¹³,criando um arco mecânico de tensão na superfície. Se não conceber matematicamente um amortecedor espacial específico para absorver esta distorção física, a embalagem comporta-se como uma mola comprimida, pronta para libertar a sua energia cinética.
Quando um engenheiro projeta uma bandeja PDQ (Product Display Quarter-pallet) pré-preenchida, deve calcular o efeito cumulativo desta distorção em toda a grelha14.Imagine compactar trinta baterias ligeiramente inchadas numa caixa de plástico concebida para retângulos planos; a microprotuberância acumulada cria um atrito lateral enorme. Utilizando um paquímetro digital para medir o ápice físico exato da embalagem primária, os engenheiros de embalagem projetam um vazio de microfolga15 na bandeja secundária. Esta bolsa de ar aprisionada, criada intencionalmente, rompe completamente a fricção, permitindo ao assistente retirar o produto suavemente, sem danificar as bordas de retenção.
| Métrica de Engenharia | Abordagem de dimensionamento padrão | O Método de Microlimpeza |
|---|---|---|
| Linha de base dimensional | Arquivo CAD teórico plano | medições físicas do cilindro |
| Tensão superficial | Curvatura severa para fora do cartão16 | Tampão espacial cinético equilibrado17 |
| Reabastecer a Física | Bloqueio do painel de alto atrito18 | Extração suave e sem atrito |
Vejo cada caixa de produtos para a pele como um sistema mecânico ativo. Controlar as tolerâncias espaciais em torno de uma embalagem principal é a base do merchandising de alto desempenho no retalho.
🛠️ Harvey's Desk: Os seus cilindros cosméticos densos estão a deformar os seus tabuleiros secundários e a prejudicar a apresentação nas prateleiras? 👉 Solicite a sua amostra grátis para verificação de tolerância ↗ — Sem intermediários. Fala diretamente com engenheiros estruturais.
De que é feita a embalagem dos cosméticos?
As embalagens de cosméticos devem equilibrar as exigências tácteis do mercado de beleza de luxo com as rigorosas normas ambientais dos retalhistas globais modernos.
As embalagens de cosméticos são fabricadas em cartão canelado micro-canelado leve ou SBS com acabamento em revestimentos aquosos de toque suave. Estas avançadas matrizes de polímero líquido substituem as laminações plásticas tradicionais, proporcionando uma sensação aveludada premium e reciclável sem comprometer a integridade estrutural precisa da embalagem de retalho.
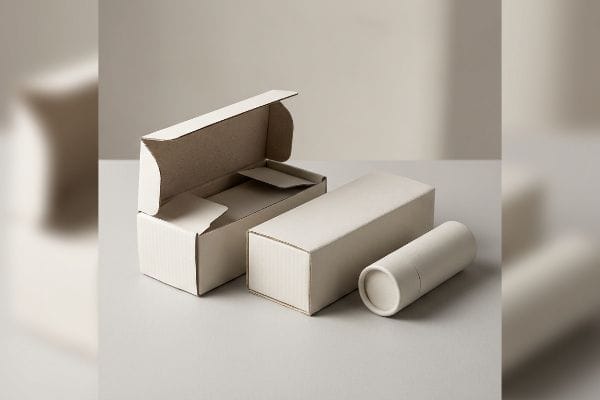
A composição química do tratamento superficial de uma embalagem de retalho determina diretamente a sua legalidade para entrar no fluxo de reciclagem municipal.
Os mecanismos de engenharia por detrás da química aquosa táctil
Para compreender as embalagens de cosméticos, é necessário analisar a barreira química entre as fibras do papel impresso e o ambiente externo de retalho. Historicamente, para obter uma textura suave e aveludada numa caixa dobrável, era necessário laminar um filme plástico biaxialmente orientadosobre o substrato de papel. Embora esta laminação térmica crie uma barreira durável, funde eficazmente um produto petrolífero permanente e não repulpável à celulose orgânica. O cartão é transformado num material compósito irreversível, destruindo completamente a sua capacidade de se decompor de forma limpa em tanques de hidrapulpagem padrãonos centros de reciclagem municipais.
A engenharia estrutural moderna abandona completamente os filmes plásticos sólidos, utilizando química líquida avançada para conseguir a mesma fricção táctil. Um revestimento aquoso de toque suave funciona como uma matriz polimérica suspensa<sup>21</sup> que é aplicada dinamicamente sobre a tinta de impressão húmida. À medida que a base aquosa evapora na estufa de cura, as partículas microscópicas de polímero interligam-se, formando uma microtextura borracha altamente consistente em toda a superfície. Como este revestimento não possui a memória densa e de estado sólido de um filme plástico, dissolve-se facilmente das fibras de papel durante o processo padrão de repolpação<sup>22</sup>, garantindo que o material do núcleo permanece estruturalmente puro e totalmente reciclável em recolha seletiva.
| Química de Materiais | Laminação termoplástica | Revestimento aquoso de toque suave |
|---|---|---|
| Ligação do substrato | Fusão irreversível de petróleo23 | Matriz polimérica solúvel24 |
| Perfil tátil | Barreira sintética densa | Atrito de veludo orgânico premium |
| Conformidade com os critérios ESG | Rejeitado pela reciclagem padrão | 100% reciclável na coleta seletiva25 |
Encaro as embalagens de cosméticos como um exercício de ciência avançada dos materiais. É necessário projetar os acabamentos químicos para que tenham um desempenho impecável nas prateleiras, permanecendo invisíveis para a central de reciclagem.
🛠️ Mesa do Harvey: Será que a sua embalagem tátil de cosméticos está a violar silenciosamente as normas de sustentabilidade das grandes cadeias de retalho? 👉 Solicite uma Análise Gratuita de Conformidade ESG para Revestimentos ↗ — Analiso pessoalmente cada ficheiro estrutural no prazo de 24 horas.
Conclusão
Quando os cilindros pesados de produtos para a pele e os tubos cosméticos rígidos são forçados a entrar em caixas genéricas não calibradas, a fricção lateral resultante rasga agressivamente as arestas de retenção e compromete totalmente as margens de lucro na caixa. Esta mesma revisão de engenharia detetou recentemente um erro fatal de tolerância de 2 mm num grande lançamento nacional antes da produção. Pare de adivinhar como a sua embalagem se comportará sob o stress do retalho; deixe-me analisar pessoalmente os seus arquivos estruturais através de uma Auditoria de Corte Estrutural Gratuita ↗ para garantir matematicamente que os seus materiais e microfolgas resistirão perfeitamente à cadeia de abastecimento.
"Como os Materiais de Embalagem Impactam o Desempenho das Máquinas e...", https://www.douglas-machine.com/the-overlooked-link-between-packaging-materials-machine-specs-and-line-performance/. A documentação de engenharia industrial explica como as variações nas dimensões dos materiais de diferentes fornecedores causam falhas nas máquinas automatizadas. Papel da evidência: Verificação técnica; tipo de fonte: Manual de engenharia. Apoio: O risco de utilizar fornecimento fragmentado para componentes de embalagem. Nota de âmbito: Foca-se na automação de alta velocidade .
"Rastreamento de tempo de inatividade em fábricas de embalagens terceirizadas", https://www.tryharmony.ai/downtime-tracking-in-contract-packaging-plants. Os contratos operacionais padrão em embalagens de terceiros normalmente atribuem o custo do tempo de inatividade à parte que fornece os materiais defeituosos. Papel da evidência: Prática operacional; tipo de fonte: Norma contratual do setor. Apoia: O impacto financeiro da fragmentação das compras. Observação sobre o âmbito: Sujeito a negociação contratual específica. ↩
"Influência da composição da fibra e das condições de secagem na …", https://bioresources.cnr.ncsu.edu/resources/influence-of-fiber-composition-and-drying-conditions-on-the-bending-stiffness-of-paper/. Breve explicação de como as variações no teor de humidade em substratos à base de celulose causam instabilidade dimensional e desalinhamento do registo durante a laminação. Papel da evidência: validação técnica; tipo de fonte: manual de ciência dos materiais ou guia de engenharia de embalagens. Fundamentos: a relação causal entre a incompatibilidade de fornecimento de materiais e a falha da máquina. Nota de âmbito: Específico para materiais higroscópicos. ↩
"Os benefícios de um parceiro de fabrico de fonte única – Schmid Tool", https://www.schmidtool.com/post/from-machining-to-assembly-the-benefits-of-a-single-source-manufacturing-partner. As normas de automatização descrevem como os sistemas CNC integrados eliminam os erros de alinhamento manual através de um controlo centralizado. Papel da evidência: especificação técnica; tipo de fonte: norma de máquinas. Benefícios: a tolerância superior das soluções chave na mão. Nota sobre o âmbito: Limitado a instalações com capacidade CNC. ↩
"Portagem, projeto chave na mão ou ambos? Quanto controlo deve manter?", https://www.waystationai.com/blog/tolling-turnkey-hybrid-control/. A literatura sobre a gestão da cadeia de abastecimento contrasta as estruturas de risco da portagem (risco operacional variável) e do projeto chave na mão (preço fixo). Papel da evidência: verificação financeira; tipo de fonte: manual sobre cadeia de abastecimento. Fundamentos: a diferença de responsabilidade entre portagem e projeto chave na mão. Nota de âmbito: Sujeito a termos contratuais específicos. ↩
"Classificações de Ondulação, Classificações ECT e Espessura da Parede Explicadas até 2025", https://anchorbox.com/corrugated-box-strength/. Comparação técnica das classificações do Teste de Compressão de Borda (ECT) demonstrando a redução da resistência ao empilhamento ao diminuir a qualidade do material. Papel da evidência: especificação técnica; tipo de fonte: norma da indústria de embalagens; Suporta: a afirmação de que o ECT 26 é significativamente mais fraco que o ECT 32. Nota de âmbito: Específico para substratos de cartão canelado de parede simples. ↩
"Estimativa da resistência à compressão de caixas de cartão canelado…", https://pmc.ncbi.nlm.nih.gov/articles/PMC9864211/. Dados de engenharia sobre os valores do Teste de Compressão de Caixas (BCT) relativos à carga dinâmica e à altura de empilhamento no transporte da cadeia de abastecimento. Papel da prova: comprovação mecânica; tipo de fonte: manual de engenharia estrutural; Fundamentos: a relação entre a densidade do substrato e a capacidade de suportar pressão vertical. Nota de âmbito: Foca-se nas condições de transporte industrial. ↩
"Full Field Measurements in the Edge Compression Test of a … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC8199211/. Validação dos limites típicos de carga de rotura para substratos corrugados de qualidade inferior sob protocolos de ensaio de compressão TAPPI T811. Papel da evidência: validação técnica; tipo de fonte: norma industrial. Suporte: o ponto de flambagem específico dos materiais de baixa espessura. Nota de âmbito: Os valores reais dependem das dimensões da caixa e da classificação ECT. ↩
"Um exame comparativo das propriedades físicas de…", https://repository.rit.edu/cgi/viewcontent.cgi?article=1299&context=theses . Análise comparativa dos resultados do Teste de Compressão em Caixa (BCT) demonstrando o ganho de resistência na transição de revestimentos de qualidade inferior para substratos de kraft virgem. Papel da evidência: métrica de desempenho; tipo de fonte: estudo de ciência dos materiais. Sustenta: a alegação sobre o aumento da capacidade de carga. Nota de âmbito: A percentagem pode variar de acordo com a qualidade do cartão e o tipo de revestimento.
"Resistência à Compressão de Embalagens de Cartão Canelado com Baixa …", https://pmc.ncbi.nlm.nih.gov/articles/PMC10054506/. Especificação técnica que confirma a capacidade de carga e a integridade estrutural do cartão kraft virgem 32 ECT. Papel da evidência: especificação; tipo de fonte: ficha técnica. Fundamentos: superioridade estrutural dos substratos de engenharia. Nota de âmbito: específico para graus de cartão canelado. ↩
"Revestimento Aquoso (AQ) na Impressão de Embalagens – PopDisplay", https://popdisplay.me/aqueous-coating-aq-in-packaging-printing/. Comparação técnica de como os revestimentos aquosos com alto teor de sólidos mantêm a resistência do substrato em comparação com os laminados pesados. Papel da evidência: comparação técnica; tipo de fonte: white paper da indústria de embalagens. Argumentos: eficácia de revestimentos específicos na prevenção da degradação do ECT. Nota de âmbito: centra-se na química do acabamento superficial. ↩
"A importância dos testes de compressão de caixas na indústria de embalagens...", https://www.researchgate.net/publication/384322888_THE_IMPORTANCE_OF_BOX_COMPRESSION_TESTING_IN_THE_PACKAGING_INDUSTRY. Dados empíricos que demonstram a correlação entre tratamentos de superfície específicos e a redução dos valores do Teste de Compressão de Caixas (TCC). Papel da evidência: dados empíricos; tipo de fonte: estudo de engenharia de embalagens. Suporta: o risco de falha estrutural nas reduções estéticas. Nota de âmbito: relaciona-se com a resistência à compressão vertical .
"Papelão SBS vs. SUS para embalagens de cartão dobráveis", https://www.netpak.com/en/packaging-resources/industry-articles/sbs-vs-sus-paperboard-folding-cartons/. Documentação técnica sobre a interação mecânica entre recipientes cilíndricos rígidos e capas de cartão SBS, mostrando curvatura exterior. Papel da evidência: validação técnica; tipo de fonte: manual de engenharia de embalagens. Defende: que a geometria do cilindro provoca a distorção do painel. Nota de âmbito: aplica-se a recipientes primários de parede rígida em capas justas .
"Análise de Acumulação de Tolerâncias, os seus benefícios e passos…", https://asmltd.com/tolerance-stack-up-analysis-its-benefits-and-steps-involved-in-mechanical-design/. Orientações de engenharia para o cálculo da acumulação de tolerâncias e da distorção cumulativa em embalagens de retalho com múltiplas unidades. Papel da evidência: norma técnica; tipo de fonte: manual de engenharia industrial. Suporta: a exigência de calcular a distorção em toda a grelha em layouts PDQ. Nota de âmbito: aplica-se a tabuleiros pré-cheios de alta densidade. ↩
"Influência do Design da Embalagem de Fibra de Cartão na Compressão…", https://repository.rit.edu/japr/vol12/iss1/7/. Especificações técnicas sobre a utilização de microfolgas para evitar bloqueios por fricção entre a embalagem e o recipiente, causados pela protuberância da embalagem primária. Papel da evidência: especificação do design; tipo de fonte: periódico científico de embalagens. Apoia: a eficácia dos vazios direcionados na prevenção de falhas do produto. Nota de âmbito: especificamente para embalagens primárias cilíndricas .
"Causas e Soluções para a Curvatura de Embalagens de Papel", https://www.goldenpapergroup.com/blog/causes-and-solutions-for-bending-of-packaging-paper.html. Análise técnica de como a tensão do material e as tolerâncias inadequadas causam deformação estrutural em embalagens secundárias de cartão. Papel da prova: verificação factual; tipo de fonte: estudo de ciência dos materiais. Fundamentos: falha das abordagens de dimensionamento padrão. Nota de âmbito: específico para recipientes cilíndricos de produtos para o cuidado da pele .
"Embalagens de cartão canelado com design inovador para…", https://bioresources.cnr.ncsu.edu/resources/corrugated-board-packaging-with-innovative-design-for-enhanced-durability-during-transport/. Especificação de engenharia para folgas de precisão que impedem o movimento do produto, evitando a tensão do material. Papel da evidência: validação do método; tipo de fonte: manual de engenharia mecânica. Fundamenta: a base técnica do Método de Microfolga. Nota de âmbito: aplica-se a embalagens secundárias de encaixe preciso. ↩
"Enroscamento de esferas com atrito e empacotamento aleatório solto", https://arxiv.org/abs/1108.0012. Investigação sobre o coeficiente de atrito entre painéis de cartão e cilindros cosméticos durante a extração. Papel da evidência: validação técnica; tipo de fonte: artigo técnico de engenharia de embalagens. Fundamentos: a ineficiência do dimensionamento genérico. Nota de âmbito: foca-se na física do reabastecimento. ↩
"Embalagens dobráveis para produtos de beleza e cuidados pessoais", https://www.smurfitwestrock.com/products/packaging/paperboard/folding-cartons/beauty-and-personal-care. A documentação técnica sobre materiais de embalagem de luxo valida a utilização de filmes de polipropileno biorientado (BOPP) para acabamentos tácteis. Papel da evidência: Especificação técnica; tipo de fonte: Revista de ciência dos materiais. Fundamentos: O método histórico para a obtenção de texturas aveludadas. Nota de âmbito: Aplica-se a filmes BOPP e BOPET. ↩
"PPWR Update: O que significa para o papel laminado…", https://www.derprosa.com/en/ppwr-update-what-it-means-for-laminated-paper-packaging-and-how-derprosa-can-support-you/. Estudos de engenharia de gestão de resíduos explicam como os laminados plásticos contaminam os fluxos de celulose e resistem à separação mecânica em hidropulperes. Papel da evidência: Prova técnica; tipo de fonte: Relatório de engenharia ambiental. Sustenta: A alegação sobre a reciclabilidade do cartão laminado. Nota de âmbito: Foca-se na infraestrutura padrão de reciclagem municipal. ↩
"O que é o revestimento aquoso na impressão de embalagens? – PopDisplay", https://popdisplay.me/what-is-aqueous-coating-in-packaging-printing/. Explicação técnica da composição química e do comportamento dos revestimentos aquosos como dispersões de polímeros. Papel da evidência: validação técnica; tipo de fonte: periódico de ciência dos materiais. Fundamentos: a natureza química dos revestimentos de toque suave. Nota de âmbito: especificamente em relação às matrizes de polímeros à base de água .
"Considerações sobre o impacto da sustentabilidade: Revestimentos de cartão – Blog da Zenpack", https://www.zenpack.us/blog/paperboard-coatings-sustainability-impact/. Verificação científica de que os revestimentos aquosos se desprendem das fibras de celulose durante o processo de pasta mecânica, ao contrário dos filmes plásticos. Papel da evidência: verificação ambiental; tipo de fonte: normas da indústria de reciclagem (por exemplo, TAPPI). Suporta: a alegação de reciclabilidade na recolha seletiva. Nota de âmbito: refere-se a processos padrão de polpação mecânica .
"Um Glossário de Termos de Laminação: Laminados Térmicos", https://nobelusuniversity.com/2022/09/29/a-glossary-of-laminating-terms-thermal-laminates/. Verificação do processo de ligação química na laminação térmica e sua dependência de polímeros irreversíveis derivados do petróleo. Papel da evidência: verificação técnica; tipo de fonte: periódico de ciência dos materiais. Fundamentos: a natureza da ligação do substrato na laminação. Nota de âmbito: foco nos termoplásticos. ↩
"Composição de revestimento aquoso com toque suave após secagem", https://patentscope.wipo.int/search/en/WO2016102596. Confirmação da estrutura química dos revestimentos aquosos e da sua capacidade de dissolução durante o processo de remoção da tinta. Papel da evidência: verificação técnica; tipo de fonte: artigo de engenharia química. Base: a química dos materiais de revestimentos aquosos. Nota de âmbito: específico para polímeros à base de água .
"O que é o revestimento aquoso? – Mid-Atlantic Packaging", https://midatlanticpackaging.com/blog/what-is-aqueous-coating/?srsltid=AfmBOoo8JushLJo8bCClb9IZECpzbztvkB4pDf14fUTMF2VZyvoIXxww. Verificação da classificação de repulpabilidade de revestimentos aquosos de acordo com as normas internacionais de reciclagem e da indústria do papel. Papel da evidência: validação de normas da indústria; tipo de fonte: entidade reguladora ambiental. Suporta: a alegação de conformidade ESG para revestimentos aquosos. Nota de âmbito: limitado à infraestrutura de reciclagem porta a porta. ↩



