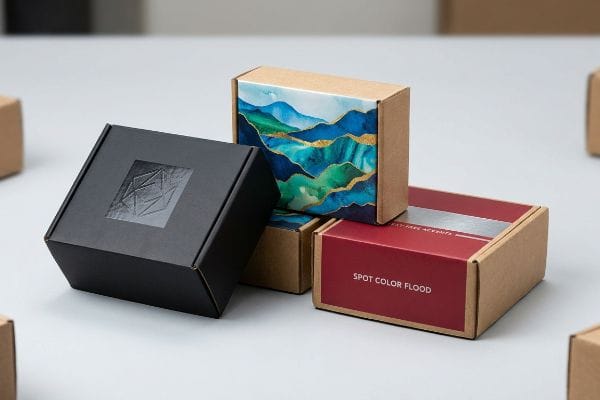
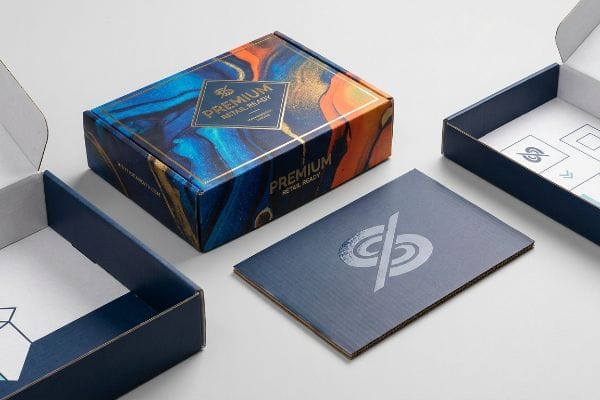
As marcas exigem uma estética de varejo premium sem sacrificar a sustentabilidade ou a velocidade. As tecnologias de impressão em constante evolução transformaram o básico papelão marrom em uma tela de marketing de alta fidelidade que chama a atenção nos corredores.
Os avanços que moldam a comunicação visual em embalagens de papelão ondulado incluem a impressão digital plana UV (ultravioleta), a laminação com toque suave e as técnicas de aplicação de cores especiais. Essas inovações eliminam os gargalos tradicionais da pré-impressão, evitam a granulação dos meios-tons em substratos porosos e proporcionam efeitos visuais táteis e de alto contraste que transformam caixas de transporte comuns em produtos premium prontos para o varejo.
Mas conhecer as capacidades teóricas dessas impressoras modernas não basta quando seus arquivos chegam ao chão de fábrica.
Qual é o futuro das embalagens de papelão ondulado?
Acabou a época de esperar semanas por chapas de impressão em metal. O varejo se move na velocidade das redes sociais, e as embalagens precisam se adaptar instantaneamente.
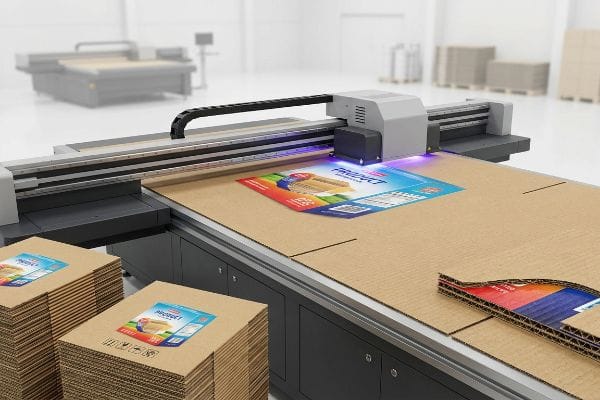
O futuro das embalagens de papelão ondulado depende fortemente da impressão digital UV direta na placa. Essa tecnologia sem clichê cura instantaneamente as tintas de polímero líquido sob luz ultravioleta, dispensando adesivos úmidos tradicionais e o empenamento causado pela umidade, permitindo tiragens curtas, ágeis e de alta fidelidade, que acompanham o ritmo acelerado das campanhas de varejo.
Contornar os gargalos analógicos parece perfeito no papel, mas apenas se você entender como a tinta interage fisicamente com o substrato.
Por que a cura UV direta substitui os gargalos analógicos?
Designers juniores frequentemente presumem que a litografia tradicional é a única maneira de obter gráficos de alta qualidade em telas espessas. Eles criam cronogramas complexos em torno da espera pela impressão das folhas superiores revestidas, sua colagem no núcleo canelado e a secagem por dias1.
Esse lento processo analógico prejudica a velocidade de lançamento no mercado. Na minha empresa, vejo com frequência marcas perderem a janela de lançamento no varejo porque a cola PVA (acetato de polivinila) tradicional à base de água leva 24 horas para secar²,deixando um forte cheiro de adesivo seco no chão da fábrica. Resolvi isso migrando exclusivamente para a impressão digital UV em mesa plana para lançamentos rápidos. Ao polimerizar a tinta instantaneamente no milissegundo em que ela toca a placa, elimino completamente a cola úmida. Você obtém gráficos ultranítidos sem a deformação causada pela umidade, acelerando todo o tempo de montagem da embalagem em cerca de 20%³ e colocando seus displays nas lojas semanas antes.
| Erro comum de iniciantes | A solução profissional | Benefício do piso de vendas |
|---|---|---|
| Utilizando chapas de impressão analógicas lentas | Impressão digital UV direta na placa | Reduz o prazo de entrega em 14 dias4 |
| Utilizar cola PVA líquida em trabalhos urgentes | Polimerização instantânea de tinta por luz UV5 | Impede completamente o empenamento causado pela umidade6 |
| Produzir em excesso para justificar os custos de ferramental | Lotes digitais ágeis de curta duração | Elimina o estoque parado do armazém |
Recuso-me a deixar que atrasos na pré-impressão analógica arruinem um lançamento sazonal com prazos apertados. A transição para a impressão digital sem chapas garante que sua marca chegue às prateleiras físicas exatamente quando a campanha de marketing for lançada.
🛠️ Mesa do Harvey: As chapas de impressão analógicas estão atrasando o lançamento urgente da sua promoção? 👉 Solicite uma Análise de Viabilidade Digital ↗ — Acesso direto à minha mesa. Zero spam de vendas automatizado, prometo.
Qual é o processo de impressão de caixas de papelão ondulado?
Impor tinta nas fibras do papel cru é uma reação química complexa. Não se pode tratar uma embalagem porosa como se fosse uma página de revista brilhante.
O processo de impressão de caixas de papelão ondulado geralmente envolve impressão flexográfica direta, litografia ou impressão digital plana. Cada método deposita a tinta nas fibras do papel de maneira diferente, exigindo uma calibração rigorosa na pré-impressão para controlar o ganho de ponto, a absorção da superfície e a densidade da cor sob as condições de iluminação intensa do varejo.
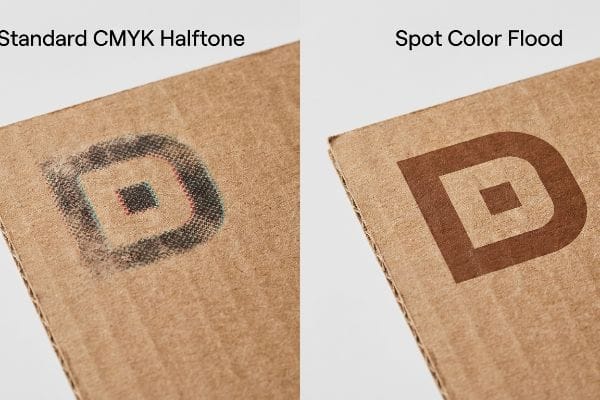
Você pode selecionar a tonalidade perfeita na tela retroiluminada, mas o papel físico conta uma história completamente diferente.
O Perigo Oculto da Lama de Meio-Tom CMYK
Muitas equipes de marketing frequentemente convertem logotipos corporativos sólidos em formatos CMYK padrão (ciano, magenta, amarelo e vermelho) antes de enviar os arquivos para a fábrica. Elas presumem que a impressão em quadricromia corresponderá perfeitamente às suas telas digitais em todos os substratos de embalagem.
Essa suposição cria um desastre visual enorme em testliner cru. Quando inspeciono impressões padrão em quatro cores em cartolinas não seladas, vejo minúsculos pontos de meio-tom sobrepostos sendo absorvidos de forma irregular pelas fibras ásperas8, deixando um acabamento pulverulento e desbotado com uma textura áspera ao toque. Para evitar essa lama de meio-tom, exijo um protocolo de preenchimento com cores especiais para logotipos principais. Ao substituir a mistura óptica de pontos CMYK por uma única tinta Pantone densamente misturada9, garanto um preenchimento uniforme de pigmento que maximiza a visibilidade da marca em alto contraste a 6 metros de distância. Isso elimina bordas desfocadas e impede que os varejistas rejeitem displays que parecem falsificações baratas.
| Erro comum de iniciantes | A solução profissional | Benefício do piso de vendas |
|---|---|---|
| Impressão de logotipos sólidos usando CMYK | Especificar cores Pantone exatas10 | Cria visibilidade de corredor de 9 metros (30 pés) |
| Ignorando a absorção da fibra de papel bruto11 | Inundando a prancheta com tinta densa | Impede que as cores da marca desbotem |
| Confiar em telas de computador retroiluminadas | correspondência de cores por desenho físico12 | Garante o estrito cumprimento da marca |
Eu nunca permito que um arquivo CMYK não calibrado chegue às minhas impressoras. Isolar as cores essenciais da sua marca com uma tinta especial dedicada é a única maneira matemática de garantir a dominância óptica em um corredor lotado.
🛠️ Harvey's Desk: Está se perguntando por que seu logotipo vibrante parece desbotado e sem brilho em papelão cru? 👉 Faça uma verificação de cores gratuita na pré-impressão ↗ — Baixe com segurança. Minha caixa de entrada está aberta caso tenha alguma dúvida posteriormente.
Quais tendências estão moldando os designs modernos de embalagens e rótulos?
As marcas estão investindo agressivamente em experiências táteis para se destacarem. Se uma embalagem transmite uma sensação premium, o consumidor imediatamente percebe o produto como de alto valor.
As embalagens e rótulos modernos são cada vez mais moldados por acabamentos táteis, como laminação térmica suave ao toque, vernizes UV de alta espessura e relevo. Essas tendências multissensoriais impulsionam as compras por impulso, transformando o papelão comum em texturas luxuosas e de alta fricção que impactam visual e fisicamente o ambiente de varejo.
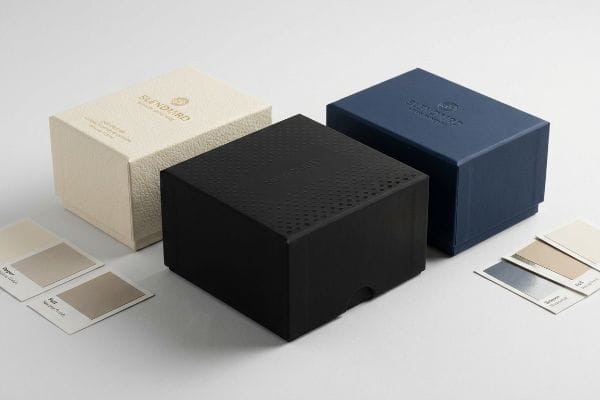
No entanto, adicionar uma textura luxuosa introduz reações químicas complexas que podem sabotar completamente os elementos gráficos principais da sua marca.
O Efeito de "Escurecimento Óptico Tátil" Explicado
As equipes de marketing adoram especificar a laminação térmica premium de toque suave13 para suas bandejas de exibição de alta qualidade. Elas a tratam como uma simples camada invisível, presumindo que ela não afetará visualmente as cores Pantone impressas subjacentes.
Imagine uma película soft-touch como colocar óculos de sol com lentes escuras na sua embalagem. Na minha empresa, eu meço a estrutura microscópica do polímero dessa película lisa, semelhante a veludo, e observo como ela age como um vácuo que absorve a luz. Quando compradores inexperientes ignoram a compensação de pré-impressão, a película escurece fisicamente os pigmentos impressos em até 5%¹⁴, causando uma mudança brusca na escala de cores Delta-E. Eu resolvo isso inserindo uma curva matemática de redução de 10% de ciano no software RIP¹⁵( Processador de Imagem Raster) antes da impressão. Ao clarear preventivamente a tinta base, eu ultrapasso a barreira do polímero que absorve a luz, evitando que os clientes tenham que arcar com reimpressões catastróficas de milhares de dólares causadas por displays de varejo rejeitados e fora da marca.
| Erro comum de iniciantes | A solução profissional | Benefício do piso de vendas |
|---|---|---|
| Aplicar película de toque suave às cegas | Injetando compensação de cor na pré-impressão16 | Mantém as cores da marca rigorosamente alinhadas |
| Ignorando a mudança de cor Delta-E17 | Varredura por espectrofotômetro físico | Evita rejeições dispendiosas por parte dos varejistas |
| Supondo que a película tátil seja invisível | reduções matemáticas na densidade da tinta18 | Mantém os gráficos brilhantes e nítidos |
Eu digitalizo fisicamente cada impressão laminada sob iluminação D50 porque me recuso a fazer suposições sobre a física das cores. É preciso projetar ativamente as curvas de pré-impressão para combater o efeito de escurecimento óptico dos filmes de alta qualidade.
🛠️ Harvey's Desk: Seu último lote de caixas com laminação fosca ficou inesperadamente escuro e sem brilho? 👉 Solicite seu Guia de Laminação Pré-impressão ↗ — Sem formulários que geram ligações intermináveis de vendas. Apenas valor puro.
O que é design gráfico de embalagens?
Criar um design para uma tela plana é completamente diferente de criar um design para uma estrutura tridimensional dobrável. Sua arte precisa resistir fisicamente às máquinas de corte e vinco automatizadas.
O design gráfico de embalagens consiste na integração estratégica de tipografia, cores da marca e imagens em um molde estrutural de alta precisão. Isso exige o cálculo das tolerâncias de dobra mecânica, a consideração das margens de sangria para o corte automatizado e o alinhamento da hierarquia visual com a geometria física do expositor de varejo montado.
Mas conhecer a teoria não basta quando as máquinas começam a executar seu lote de produção em alta velocidade.
Por que os sistemas de sangria comerciais padrão falham no chão de fábrica?
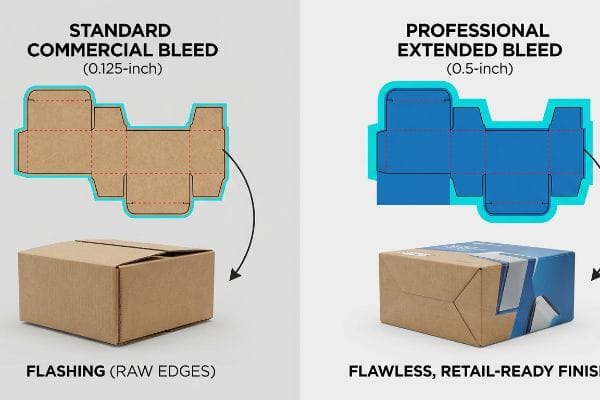
Designers gráficos que migram da impressão comercial frequentemente aplicam margens de sangria padrão de 0,125 polegadas (3,17 mm)¹⁹ a de exibição em papelão ondulado . Eles presumem logicamente que uma fina margem de segurança é suficiente para cobrir a borda da lâmina de corte.
Na minha empresa, vejo rotineiramente essa pequena margem falhar espetacularmente durante a laminação litográfica automatizada. Colar uma folha impressa sobre uma cartolina canelada grossa cria um deslocamento mecânico maiorà medida que o adesivo úmido adere ao papel. Quando a matriz de aço atinge a cartolina com um forte impacto mecânico, a margem padrão de 3,17 mm (0,125 polegadas)rebarbas " — bordas marrons expostas na unidade dobrada final. Eu exijo rigorosamente uma margem de sangria de 12,7 mm (0,5 polegadas) além da linha de corte física para todos os trabalhos laminados. Ao estender a arte de forma agressiva, garanto que o gráfico envolva completamente todas as bordas expostas, eliminando retrabalho manual e economizando aos clientes cerca de US$ 2.500 em mão de obra de montagem desperdiçada.
| Erro comum de iniciantes | A solução profissional | Benefício do piso de vendas |
|---|---|---|
| Utilizando sangria de impressão de 0,125 polegadas (3,17 mm)22 | Exigindo sangria de 0,5 polegadas (12,7 mm)23 | Impede que as bordas marrons cruas fiquem visíveis |
| Ignorando o deslocamento mecânico da laminação24 | Estender os gráficos além dos raios de dobra | Garante uma estética premium |
| Tratar o papelão ondulado como se fosse papel fino | Projetando uma enorme rede de segurança | Elimina atrasos na retrabalho em fábrica |
Se o arquivo do designer não tiver uma margem de sangria de meia polegada, eu o devolverei imediatamente. Garantir essa margem de segurança física é imprescindível para produzir um acabamento impecável e pronto para venda.
🛠️ Mesa do Harvey: Não deixe que uma falha estrutural de 2 milímetros arruine o lançamento em 500 lojas. 👉 Envie-me seu arquivo de corte ↗ — Vou testar os cálculos antes que você desperdice seu orçamento com produção em massa.
Conclusão
Você pode aprovar uma renderização digital impecável, mas quando uma sangria padrão de 3,17 mm (0,125 polegadas) falha durante a laminação automatizada, deixando bordas marrons expostas, isso causa um atrito enorme, atrasando a linha de montagem em cerca de 30% e levando à rejeição imediata pelo varejista. Mais de 500 gerentes de marca usam meu checklist de pré-impressão para evitar exatamente esses erros fatais no estágio inicial. Pare de adivinhar as tolerâncias de fábrica e deixe-me pessoalmente analisar sua arte com minha Auditoria Prévia de Corte e Vinco gratuita ↗ para detectar erros fatais antes do início da produção em massa.
"Litho-laminated Microflute", https://mm.group/packaging/technologies/lamination/. As especificações técnicas para litografia-laminação confirmam que a cura do adesivo entre o liner impresso e o meio canelado requer um tempo de permanência significativo para evitar deformações. Papel da evidência: verificação do processo técnico; tipo de fonte: guia de fabricação industrial. Apoia: a alegação de que os processos analógicos criam gargalos no cronograma. Nota de escopo: as durações específicas dependem da composição química do adesivo .
"Quanto tempo leva para a cola PVA secar em madeira, papel e papelão? | lux-x", https://lux-x.com/en/novosti/skilki-sohne-klej-pva-na-riznih-poverhnyah/. Verificação técnica da janela de secagem e cura para adesivos industriais de acetato de polivinila. Papel da evidência: Especificação técnica; tipo de fonte: Ficha técnica do material ou manual do fabricante. Suportes: A comparação entre os tempos de secagem analógicos e a cura instantânea digital. Observação: O tempo de cura pode variar de acordo com a umidade do ambiente e a porosidade do substrato. ↩
"O PODER DA IMPRESSÃO DIGITAL EM EMBALAGENS E DISPLAYS", https://www.bcipkg.com/the-power-of-digital-printing-in-packaging-and-displays/. Dados da indústria sobre o aumento da produtividade ao eliminar as fases de secagem da cola úmida na montagem. Papel da evidência: Métrica de desempenho; tipo de fonte: Artigo técnico ou estudo de caso da indústria. Argumenta: A alegação de ganhos de eficiência operacional por meio da cura UV. Nota de escopo: A porcentagem é uma estimativa baseada em fluxos de trabalho médios de instalações .
"Impressão de Caixas Sob Demanda: Guia Definitivo de Eficiência para 2026", https://arrsys.com/eliminating-wasted-inventory-the-ultimate-guide-to-on-demand-box-printing-2026/. Um estudo de caso ou benchmark confiável do setor verificaria a redução média no tempo de resposta ao migrar de chapas analógicas para impressão UV digital. Função da evidência: verificação quantitativa; tipo de fonte: relatório de benchmark do setor. Argumentos que comprovam: ganhos de eficiência no tempo de produção. Observação: a redução real pode variar de acordo com o volume de impressão e o fornecedor .
"Compreendendo o papel das interações papel-tinta em… – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC10145729/. A documentação técnica sobre fotopolimerização confirmaria o processo químico e a velocidade de cura da tinta UV em substratos de papelão. Papel da evidência: verificação técnica; tipo de fonte: periódico de ciência dos materiais. Fundamentos: mecanismo de cura. Nota de escopo: Limitado a sistemas de tinta curáveis por UV. ↩
"Torção do Papelão Ondulado – Causas e Soluções", https://imisrise.tappi.org/download.aspx?key . Estudos comparativos de engenharia de embalagens demonstrariam como a eliminação de adesivos à base de água por meio da cura UV previne a deformação do substrato. Papel da evidência: verificação de propriedades físicas; tipo de fonte: estudo de engenharia de embalagens. Fundamentos: alegações de integridade estrutural. Nota de escopo: O efeito depende da qualidade específica do papelão e da umidade ambiental.
"RGB vs. CMYK: O Guia de 2026 para Cores de Impressão Perfeitas", https://www.jukeboxprint.com/blog/rgb-vs-cmyk-for-print . Explicação técnica da disparidade entre os modelos de cores RGB aditivos usados em telas digitais e o processo de impressão CMYK subtrativo em substratos porosos. Papel da evidência: verificação técnica; tipo de fonte: norma da indústria gráfica. Fundamentos: a discrepância entre o design digital e a saída física. Nota de escopo: especificamente em relação a papelão ondulado não revestido.
"Tintas halocrômicas aplicadas em papelão para detecção de deterioração de alimentos…", https://pmc.ncbi.nlm.nih.gov/articles/PMC9502810/. Explicação técnica do ganho de ponto e da ação capilar em substratos de papel porosos, causando degradação da retícula. Papel da evidência: validação mecânica; tipo de fonte: livro didático de ciência da impressão. Argumenta: a alegação referente à absorção irregular em fibras brutas. Nota de escopo: aplica-se especificamente a testliner não selado .
"Cores especiais vs. CMYK para design de embalagens – Qual é a melhor…?", https://stampaprints.com/blog/spot-color-vs-cmyk-for-packaging/?srsltid=AfmBOormModg4WRRraP9y67byGuxEiK_Vypw044zlHdAwE5bBEz7oeTe. Evidências técnicas sobre a maior opacidade e saturação de tintas especiais pré-misturadas em comparação com o CMYK em materiais absorventes. Papel da evidência: validação técnica; tipo de fonte: guia de gerenciamento de cores. Apoia: a afirmação de que as cores especiais maximizam a visibilidade da marca. Nota de escopo: específico para marcas de alto contraste em substratos porosos .
"PMS vs CMYK para Embalagens: Qual é a Melhor?", https://pax.solutions/corrugated-packaging/pms-vs-cmyk-for-packaging/ . Um guia de impressão confiável explicaria por que as cores especiais oferecem maior saturação e consistência em substratos porosos do que as cores de processo CMYK. Papel da evidência: validação técnica; tipo de fonte: manual padrão da indústria. Apoia: o uso de cores Pantone para visibilidade da marca. Nota de escopo: específico para materiais ondulados/não revestidos.
"O efeito dos corantes no teor de metais pesados em papel reciclado…", https://bioresources.cnr.ncsu.edu/resources/the-effect-of-colorants-on-the-content-of-heavy-metals-in-recycled-corrugated-board-papers/ . Artigos técnicos de ciência dos materiais ou impressão detalhariam como a porosidade das fibras do papel bruto leva à absorção da tinta e ao desbotamento da cor. Papel da evidência: mecanismo científico; tipo de fonte: artigo técnico. Apoia: a afirmação de que a absorção pelas fibras afeta a vivacidade da cor. Nota de escopo: aplica-se a papel kraft não revestido e papelão para teste.
"Um Processo Digital para Criar Melhores Amostras de Tinta – pffc-online.com", https://www.pffc-online.com/news/16490-a-digital-process-to-create-better-ink-drawdowns. Um recurso profissional de artes gráficas compararia a imprecisão de telas retroiluminadas RGB com amostras físicas de tinta para aprovação final da produção. Papel da evidência: melhores práticas do setor; tipo de fonte: manual de impressão profissional. Fundamentos: a necessidade de amostras de tinta para conformidade com a marca. Observação sobre o escopo: padrão em impressão offset e flexográfica .
"O que é precisão de cores em embalagens? Correspondência Pantone…", https://3dcolor.com/what-is-color-accuracy-in-packaging-pantone-matching-delta-e-and-why-brand-color/. Especificação técnica ou guia de impressão explicando como filmes de toque suave alteram a aparência visual e a saturação das cores impressas subjacentes. Papel da evidência: Verificação técnica; tipo de fonte: Manual da indústria gráfica. Argumenta: A afirmação de que acabamentos táteis impactam a percepção de cores. Nota de escopo: Focado em laminação térmica .
"Solução de Problemas de Desvio de Cor na Laminação – Universidade Nobelus", https://nobelusuniversity.com/2023/02/17/troubleshooting-color-shift-in-lamination/. Dados técnicos que comprovam a porcentagem específica de escurecimento do pigmento e o consequente desvio de cor Delta-E causado por filmes de polímero soft-touch. Papel da evidência: quantificação; tipo de fonte: manual técnico de produção gráfica. Suporte: a medição específica do escurecimento óptico. Observação: os resultados podem variar de acordo com o fabricante do filme .
"Compensação de Ganho de Pontos Personalizada em Software RIP de Meio-Tom para…", https://www.youtube.com/watch?v=BjgkGau4rdc. Padrões da indústria para ajustar curvas de cores em softwares de Processamento de Imagens Raster (RIP) para compensar as propriedades de absorção de luz de acabamentos foscos ou com toque suave. Papel da evidência: validação do processo; tipo de fonte: guia técnico de pré-impressão. Suporta: o uso de reduções de ciano para manter a precisão das cores da marca. Observação sobre o escopo: as porcentagens exatas geralmente são calibradas na instalação. ↩
"Laminação Soft Touch: Eleve a embalagem a um novo patamar de luxo", https://www.epackprinting.com/support/soft-touch-lamination-add-a-velvety-luxurious-feel-to-your-products/ . Guias técnicos de produção gráfica explicam como os revestimentos soft-touch alteram a absorção de luz, exigindo ajustes de cor na pré-impressão para manter a fidelidade da marca . Função da evidência: validação técnica; tipo de fonte: manual do setor. Fundamentos: a necessidade de compensação de cor para filmes. Nota de escopo: específico para acabamentos soft-touch.
"O que é Delta E (ΔE)? Compreendendo a diferença de cor no controle de qualidade", https://sensing.konicaminolta.eu/mi-en/colourblogtop/colour-blog/whatisdeltae. A literatura sobre ciência da cor define Delta-E como a métrica padrão para a diferença de cor percebida, que pode ser exacerbada por sobreposições táteis. Papel da evidência: definição de métrica; tipo de fonte: periódico científico. Fundamentos: o uso de espectrofotômetros para medir a variação de cor. Nota de escopo: ciência da cor geral aplicada a embalagens .
"Entendendo a importância do equilíbrio de tons de cinza para o controle de processos", https://www.youtube.com/watch?v=fLTLIb-BbII. As normas de impressão profissional descrevem a necessidade de reduzir a cobertura total de tinta (CTT) para evitar o escurecimento óptico na aplicação de películas táteis. Papel da evidência: especificação técnica; tipo de fonte: manual de impressão profissional. Suporte: redução da densidade da tinta para maior clareza gráfica. Nota de escopo: aplica-se a revestimentos táteis. ↩
"Haverá Sangria (e outros termos de design que você deve conhecer)", https://dar.uga.edu/2019/there-will-be-bleed-and-other-design-terms-you-should-know/ . Breve explicação de como uma fonte externa confiável corrobora essa afirmação. Papel da evidência: verificação da especificação técnica; tipo de fonte: manual de produção gráfica. Comprova: a métrica padrão da indústria para sangria em impressão comercial. Observação sobre o escopo : geralmente se aplica à impressão comercial em folhas soltas.
"Entendendo Embalagens Litolaminadas e Papel de Face Única…", https://pmpackaging.com/posts/2025/03/understanding-litho-laminated-packaging . Breve explicação de como uma fonte externa confiável apoia essa afirmação. Papel da evidência: validação do processo; tipo de fonte: livro didático de engenharia de embalagens. Apoio: o fenômeno físico do deslocamento do papel durante o processo de laminação com cola úmida. Nota sobre o escopo : foca em erros de registro induzidos pelo adesivo.
"Litografia Laminada vs. Impressão Digital: Uma Análise para Compradores Industriais…", https://mdmpkg.com/litho-laminited-vs-digital-printing-premium-corrugated-packaging-2/. Breve explicação de como uma fonte externa confiável apoia essa afirmação. Papel da evidência: especificação técnica; tipo de fonte: guia de fabricação. Argumenta: a insuficiência das margens de sangria comerciais padrão em processos de laminação de alta velocidade. Nota de escopo: específico para aplicações em papelão ondulado tipo B.
"Entendendo a importância da sangria no design de embalagens", https://epacflexibles.com/understanding-the-importance-of-bleed-in-packaging-design/?srsltid=AfmBOooqFchFyOYjS-J2t_XSFFIWN4KENL28bvMGJvEhG-02C47RH6er. Verificação das medidas de sangria padrão para impressão comercial e por que elas são frequentemente insuficientes para embalagens 3D complexas. Papel da evidência: especificação técnica; tipo de fonte: manual da indústria gráfica. Fundamentos: identificação da inadequação das sangrias padrão. Nota de escopo: comparação entre impressão comercial e embalagens industriais .
"Como Utilizamos a Sangria em Nossos Projetos Personalizados – CompanyBox", https://companybox.com/blog/how-we-use-bleed-in-our-custom-designs/. Confirmação dos requisitos de sangria estendida necessários para evitar bordas irregulares durante o corte e vinco automatizado. Papel da evidência: norma técnica; tipo de fonte: guia de fabricação de embalagens. Suporte: a solução profissional para sangria industrial. Observação sobre o escopo: específico para ambientes fabris de alta tolerância. ↩
"Modelagem de dobras em embalagens de laminados metal-polímero.", https://openresearch.surrey.ac.uk/esploro/outputs/doctoral/Modelling-of-packaging-folds-in-metal-polymer/99514343102346. Explicação técnica de como as camadas de laminação se deslocam durante o processo de dobra e seu efeito no alinhamento gráfico. Papel da evidência: fenômeno técnico; tipo de fonte: periódico de engenharia de embalagens. Fundamentos: a necessidade de estender os elementos gráficos além dos raios de dobra. Nota de escopo: aplicável a substratos laminados. ↩