A velocidade é importante, mas acelerar a produção em massa sem planeamento é um caminho garantido para cadeias de abastecimento comprometidas. Vamos analisar os prazos realistas para o desenvolvimento de embalagens adequadas para o retalho.
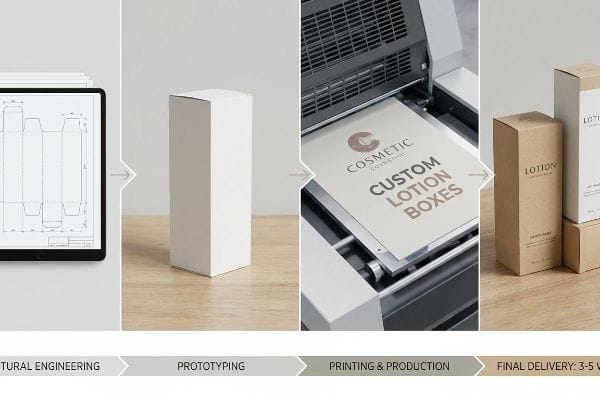
A entrega de uma encomenda de caixas de loção personalizadas demora geralmente entre três a cinco semanas. Este prazo inclui a engenharia estrutural, a prototipagem física, a impressão litográfica de grande volume e o corte final. Existem opções de entrega rápida, mas reservar tempo suficiente garante tolerâncias exatas e evita danos dispendiosos durante o transporte.
Mas conhecer o cronograma teórico não chega quando as máquinas começam a funcionar e as realidades estruturais se impõem.
Quanto custa uma embalagem personalizada?
Definir o preço das embalagens estritamente com base no custo unitário cria pontos cegos perigosos. Procurar a cotação mais barata mascara muitas vezes problemas estruturais graves que corroem a sua margem de lucro final.
A personalização de embalagens custa entre alguns cêntimos e vários dólares por unidade. O preço final depende muito dos materiais de estrutura, do volume, dos métodos de impressão e das técnicas de acabamento específicas. Grandes volumes reduzem drasticamente o preço por unidade, enquanto projetos estruturais complexos exigem investimentos iniciais mais elevados.
Mas tratar o custo como uma métrica isolada numa folha de cálculo é uma grande desvantagem quando o peso físico entra na equação.
Porque é que o orçamento para cosméticos falha na linha de produção
Até mesmo as equipas de compras experientes caem frequentemente numa armadilha perigosa: priorizar acabamentos cosméticos dispendiosos em detrimento da integridade estrutural. Para compensar os elevados custos de laminação de folha premium ou vernizes espessos, os compradores solicitam frequentemente a redução da classificação ECT (Bording Compression Test) do material base¹.Parece um compromisso lógico no papel, assumindo que podem simplesmente poupar tostões nas ranhuras internas ocultas para pagar um exterior brilhante e chamativo.
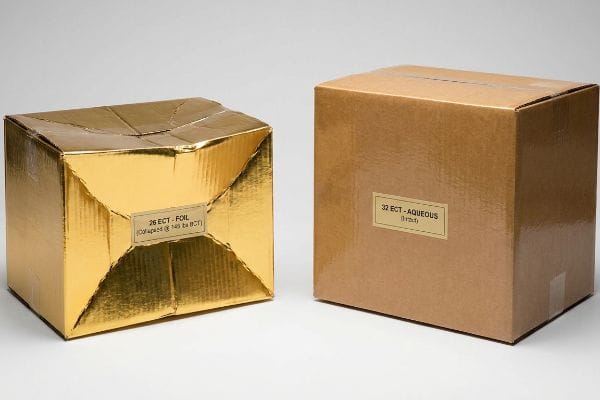
Isto não é apenas teoria — lido com ela constantemente na linha de testes. Recentemente, um cliente enviou-nos um modelo que exigia uma folha metálica espessa, mas solicitou que reduzíssemos a espessura da base de 32 ECT para 26 ECT²para se adequar ao seu rigoroso orçamento. Passei a caixa master totalmente montada pela prensa hidráulica para verificar o Teste de Compressão da Caixa (BCT)³. A célula de carga registou um valor constante de 65,7 kg (145 lbs). Sem as densas ondulações do papel kraft virgem para absorver o impacto cinético, a caixa, visualmente impressionante, colapsou completamente sob a pressão dinâmica da carga superior. De imediato, determinei uma reformulação estrutural, removendo a cara película de alumínio e restaurando o núcleo virgem de 32 ECT, além de substituir a exigência estética por um revestimento aquoso de alto brilho e alta solidez. Ao projetar esta alteração de material, mantive o limite de custo unitário rigoroso e eliminei o risco de esmagamento da camada base durante o transporte, evitando possíveis estornos maciços por parte dos retalhistas.
| Otimização de custos | Resultado físico | Retorno sobre o investimento (ROI) da cadeia de suprimentos |
|---|---|---|
| Restaurar 32 ECT Core4 | Impede o esmagamento da base | Elimina danos à carga |
| Aplicar revestimento aquoso5 | Substitui a folha de alumínio cara | Maximiza a eficiência orçamentária |
| CAD de canal vertical6 | Transfere cargas dinâmicas | Impede estornos por parte do varejista |
Recuso-me a reduzir a qualidade das placas estruturais para financiar melhorias estéticas. Garantir a máxima resistência à compressão deve sempre ditar o orçamento de matérias-primas antes de qualquer preocupação com a estética.
🛠️ Mesa do Harvey: Está, sem saber, a trocar a resistência estrutural à compressão por acabamentos estéticos dispendiosos? 👉 Solicite uma auditoria à sua lista de materiais ↗ — Analiso pessoalmente cada ficheiro estrutural no prazo de 24 horas.
Como faço para encomendar uma caixa personalizada?
Garantir uma cadeia de abastecimento fiável exige mais do que simplesmente enviar a arte para uma gráfica. É necessário enviar ficheiros desenhados para uma execução mecânica precisa.
Para encomendar uma caixa personalizada, é necessário fornecer modelos de corte com dimensões precisas, definir as capacidades de carga e selecionar as especificações do cartão. Deve fornecer ao fabricante especificações precisas, incluindo o peso físico do produto e as tolerâncias estruturais. Uma comunicação clara durante esta fase de aquisição garante a integridade estrutural durante o fabrico automatizado.
No entanto, a transição de um modelo digital plano para a realidade concreta é onde a maioria dos pedidos iniciais falha catastroficamente.
Porque é que os moldes 2D falham na linha de produção?
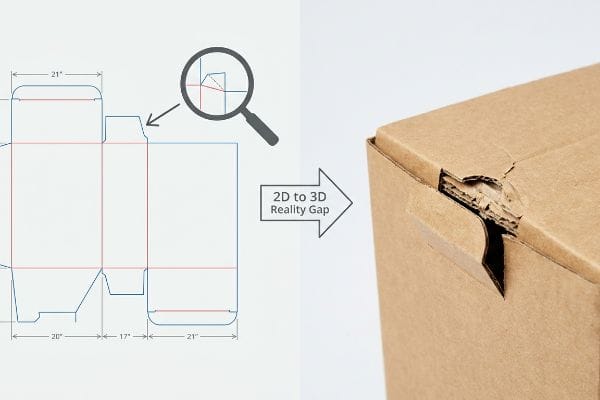
Os designers gráficos criam frequentemente encaixes e ranhuras diretamente no Illustrator, assumindo que uma proporção matematicamente perfeita funciona impecavelmente no espaço físico. Tratam o cartão canelado grosso como se fosse papel sem peso, ignorando completamente a espessura física do substrato. Quando um cartão pesado é dobrado em noventa graus, na realidade consome material, alterando significativamente a dimensão exterior7.
Isto não é apenas teoria — aprendi da maneira mais difícil. Em 2021, pedi ao meu engenheiro-chefe de embalagens, Mark, para criar um protótipo rápido diretamente a partir do gabarito de corte de uma agência. Pensámos que poderíamos poupar tempo ignorando as nossas fórmulas habituais de tolerância de dobra para o CAD (Desenho Assistido por Computador). Três horas depois, no laboratório de I&D, tentei montar a amostra pré-cortada. Senti fisicamente a resistência rígida do cartão kraft cru; a ranhura de encaixe era demasiado estreita. Quando forcei a aba de encaixe, ouvi o estalido horrível das ondulações a deformar-se enquanto a folha superior impressa se rasgava violentamente. Imediatamente descartei a renderização da agência e reconstruí as ranhuras matematicamente, aplicando algoritmos de compensação do paquímetro para inserir uma tolerância de dobra de 3 mm (0,12 polegadas) em cada dobra estrutural. Este ajuste paramétrico de tolerância não só impediu que as patilhas se partissem ; Isto reduziu o tempo de montagem da embalagem conjunta em cerca de 35 segundos por unidade, acelerando o processo de entrega e eliminando os estrangulamentos de mão-de-obra manual.
| Engenharia Estrutural | Resultado físico | Retorno sobre o investimento (ROI) na fabricação |
|---|---|---|
| Compensação do Calibre10 | Expande o raio de dobra | Acelera a montagem |
| ArtiosCAD Matemática11 | Quebra travas de fricção | Elimina os estrangulamentos de mão de obra |
| Abas paramétricas12 | Impede que a camada superior rasgue | Elimina o desperdício de materiais |
Proíbo explicitamente a utilização de modelos padrão de ferramentas web na minha área de produção. Converter obras de arte teóricas em dimensões físicas precisas exige uma precisão matemática inflexível.
🛠️ Mesa do Harvey: O seu fornecedor atual insere automaticamente as tolerâncias de dobra nas suas abas de encaixe antes do corte? 👉 Solicite uma Simulação de Tensão Estrutural 3D personalizada ↗ — 100% confidencial. Os seus projetos de retalho ainda não lançados estão seguros comigo.
Como faço para obter embalagens personalizadas para meu produto?
Para garantir um encaixe seguro, é necessário um planeamento espacial cuidadoso. Envolver artigos primários frágeis com cartão demasiado apertado aumenta o risco de acidentes durante percursos de transporte complexos.
Para obter embalagens personalizadas para o seu produto, é necessário conceber uma estrutura que neutralize especificamente o impacto cinético. É necessário desenvolver embalagens secundárias que incorporem espaços internos de suspensão, impedindo que os produtos frágeis entrem em contacto direto com as paredes externas de impacto. Esta estratégia dimensional absorve com segurança as vibrações multiaxiais ao longo de toda a cadeia de abastecimento.
No entanto, quando as marcas tentam medir estas tolerâncias por conta própria, acabam muitas vezes por criar as suas próprias falhas de transporte.
Porque é que o encaixe perfeito falha no chão de fábrica
Os proprietários de marcas determinam frequentemente as dimensões das suas caixas secundárias medindo a parte exterior exata da sua embalagem primária, assumindo que um envolvimento físico firme proporciona a máxima segurança. Ignoram a natureza implacável da energia cinética no transporte de carga fracionada (LTL). Sem uma proteção espacial projetada, qualquer impacto lateral na caixa exterior rígida é transferido diretamente para o contentorprimário.
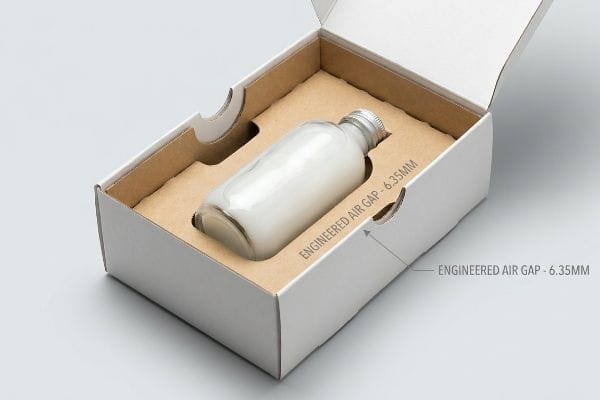
Isto não é apenas teoria — lido com ela constantemente na linha de testes. Recentemente auditei o lançamento de uma linha de cosméticos onde a equipa de compras exigia uma embalagem com dimensões exatas para frascos de loção de vidro pesado dentro de caixas finas de SBS (Sulfato Branqueado Sólido). Durante a nossa sequência de teste de queda ISTA (Associação Internacional de Transporte Seguro)3A¹⁴, assisti à reprodução da câmara de alta velocidade. A caixa exterior mal amassou, mas como o vidro estava encostado à parede lateral, a onda cinética transferiu-se instantaneamente, partindo o frasco principal no seu interior. Parei imediatamente as prensas de corte e voltei a calibrar as ferramentas CNC (Controlo Numérico Computadorizado). Desenhei um espaço interior para a suspensão, expandindo a área exterior para inserir um tabuleiro recortado que forçava um espaço de ar preciso de 6,35 mm (0,25 polegadas) em torno dovidro¹⁵. Ao isolar o produto das paredes estruturais, garanti que a caixa absorvesse totalmente o impacto da queda, eliminando completamente o histórico de danos do cliente e evitando enormes penalizações por rejeição por parte dos retalhistas.
| Engenharia do Vazio | Resultado físico | Retorno sobre o investimento em conformidade com as normas de varejo |
|---|---|---|
| Espaço de ar de 0,25 polegadas16 | Suspende o frasco primário | Interrupções no trânsito destroem |
| Pivô de ferramenta CNC17 | Absorve energia cinética | Impede as rejeições dos retalhistas |
| Tabuleiros cortados à medida18 | Isola impactos laterais | Elimina custos de substituição |
Nunca permito que produtos primários frágeis entrem em contacto com as paredes exteriores de impacto de uma caixa principal. O uso de ar aprisionado é a defesa mais eficaz contra o manuseamento brusco na cadeia de abastecimento.
🛠️ Harvey's Desk: As suas embalagens de cartão dobráveis secundárias estão a transferir o impacto cinético diretamente para as suas frágeis garrafas primárias? 👉 Solicite a sua auditoria de embalagens gratuita ↗ — Sem gestores de conta pelo meio. Fala diretamente com engenheiros estruturais.
Conclusão
Pode procurar o menor custo unitário possível, mas quando aquela caixa de cosméticos compacta transmite o impacto diretamente para os seus frágeis frascos, enfrentará uma rejeição imediata por parte do retalhista e custos devastadores de reposição de produtos. Só no mês passado, a minha auditoria estrutural ajudou 3 marcas a evitar mais de 10.000 dólares em eliminação de stocks e estornos de retalhistas. Pare de desperdiçar o seu orçamento de marketing com embalagens de transporte defeituosas e deixe-me projetar pessoalmente o seu próximo lançamento ↗ para garantir a máxima sobrevivência da sua cadeia de abastecimento.
"Teste de Compressão de Borda: Informação Essencial para Embalagens de Cartão Canelado", https://www.testresources.net/blog/edge-crush-test-essential-insights-for-corrugated-packaging. Uma fonte fiável definiria o Teste de Compressão de Borda (ECT) como um padrão para medir a resistência ao empilhamento de cartão canelado e explicaria como as classificações ECT mais baixas reduzem os custos do material, diminuindo a capacidade de carga estrutural. Papel da evidência: especificação técnica; tipo de fonte: norma de engenharia da indústria. Argumenta: A alegação de que as classificações ECT podem ser manipuladas para reduzir custos. Nota de âmbito: Específico para materiais de cartão canelado .
"Compreender a Resistência das Caixas de Envio", https://www.ecoenclose.com/blog/understanding-shipping-box-strength/?srsltid=AfmBOoor2YCGJWiYCHdpi28-bpnmw8c5yUPILK97abh-IXf7ei9ePxZr. Breve explicação de como a classificação do Teste de Compressão de Borda (ECT) mede a resistência ao empilhamento do cartão canelado e o impacto resultante da redução deste valor na capacidade de carga. Papel da evidência: verificação técnica; tipo de fonte: norma de engenharia de embalagens. Sustenta: a afirmação de que um ECT mais baixo aumenta o risco de colapso. Nota de âmbito: específico para materiais de cartão canelado. ↩
"Teste de compressão de caixas/teste de empilhamento (BCT) de acordo com a norma ISO 12048", https://www.zwickroell.com/industries/paper-cardboard-tissues/corrugated-board-and-solid-board/box-crush-tests-stacking-crush-tests/. Breve explicação do Teste de Compressão de Caixas (BCT) como método normalizado para medir a carga vertical máxima que um contentor de transporte pode suportar antes de se romper. Papel da evidência: validação de procedimento; tipo de fonte: norma técnica ISO/ASTM. Comprova: a validade do processo de teste utilizado. Nota de âmbito: norma para caixas master .
"Classificações ECT Explicadas: O Que Significam para as Suas Embalagens de Cartão Canelado", https://epackagesupply.com/blogs/packaging-guide/ect-ratings-explained-what-they-mean-for-your-corrugated-packaging?srsltid=AfmBOoqTyIeFVma_9knan2hOT-RPn4AgZLNWxoQWbYmVbT7pcnZM3oMa. Norma técnica para as classificações do Ensaio de Compressão de Orla (ECT) e a sua relação com a integridade estrutural e resistência ao esmagamento das embalagens de cartão canelado. Papel da evidência: especificação técnica; tipo de fonte: norma da indústria. Fundamentos: correlação entre a classificação ECT 32 e a prevenção do esmagamento da base. Nota de âmbito: aplica-se a cartão canelado padrão .
"21 Tipos de Opções de Acabamento de Impressão para Embalagens de Luxo – Gentlever", https://gentlever.com/print-finishing-options-for-luxury-packaging/. Análise comparativa de revestimentos aquosos versus estampagem a quente em relação aos custos de materiais e eficiência de produção em acabamentos de embalagens. Papel da evidência: análise custo-benefício; tipo de letra: guia de impressão comercial. Fundamentos: utilização de revestimento aquoso como alternativa económica à estampagem a quente. Nota de âmbito: os resultados estéticos variam de acordo com a aplicação .
"Overview of recent studies at IPST on-corrugated-board-edge-compression-strength-testing-methods-and-effects-of-interflute-buckling /. Princípios de engenharia relativos à orientação das ondulações do cartão canelado para maximizar a resistência à compressão vertical e a distribuição de carga. Papel da evidência: princípio de engenharia mecânica; tipo de fonte: manual de projeto de embalagens. Fundamentos: eficácia da ondulação vertical na transferência de cargas dinâmicas. Nota de âmbito: específico para carregamento axial vertical. ↩
"Calculadora de Tolerância de Dobragem para Chapas Metálicas", https://www.firgelliauto.com/blogs/engineering-calculators/sheet-metal-bend-allowance-calculator?srsltid=AfmBOord5WCkVOnW15DdIUeKYae0pFDk0N5KwrXGRRWpK0afa0DCli9U. Os princípios de engenharia relativos à tolerância à dobra e ao fator K explicam como a espessura do substrato afeta as dimensões externas finais durante uma dobra. Papel da evidência: verificação técnica; tipo de fonte: manual de fabrico. Fundamentos: o facto de a espessura do material impactar as dimensões espaciais durante a dobra. Nota de âmbito: aplica-se a cartão canelado e de alta espessura. ↩
"Determinação Analítica da Rigidez à Flexão de um Cartão de Cinco…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8777652/ . Os guias técnicos de engenharia de embalagens detalham como a compensação de espessura ajusta a espessura do cartão para evitar falhas do material durante a dobragem. Papel da evidência: validação técnica; tipo de fonte: manual de engenharia. Fundamentos: a utilização de tolerâncias paramétricas no projecto de matrizes de corte. Nota : as tolerâncias exatas dependem da qualidade e da ondulação específicas do cartão.
"O impacto do outsourcing de embalagens nos prazos de lançamento de produtos", https://www.econo-pak.com/articles/the-impact-of-co-packing-on-product-launch-timelines/. Estudos em ergonomia industrial e eficiência operacional demonstram que tolerâncias de embalagem precisas reduzem os erros de montagem e o tempo de trabalho manual. Papel da evidência: validação operacional; tipo de fonte: estudo de engenharia industrial. Argumentos que sustentam: a relação entre a precisão do gabarito e a velocidade de atendimento. Nota sobre o âmbito: a poupança de tempo é altamente variável, dependendo da complexidade da embalagem .
"Influência das linhas de vinco analógicas e digitais nas propriedades mecânicas…", https://pmc.ncbi.nlm.nih.gov/articles/PMC9268991/. Verificação de como a consideração da espessura do material (calibre) afeta o raio de dobra calculado no projeto de embalagens. Papel da evidência: verificação técnica; tipo de fonte: manual de engenharia. Fundamentos: a necessidade de compensação do calibre para um raio de dobragem preciso. Nota de âmbito: aplica-se a materiais de cartão canelado e caixas dobráveis. ↩
"Componentes de Embalagem no ArtiosCAD para Designers – Allen Field", https://www.allenfield.com/packaging-components-built-into-artioscad-what-this-means-for-your-workflow/. Documentação técnica sobre como os cálculos algorítmicos do ArtiosCAD otimizam os mecanismos de bloqueio para evitar o bloqueio por fricção. Função da evidência: verificação da capacidade do software; tipo de fonte: especificação técnica. Suporta: o uso da matemática CAD para resolver interferências mecânicas. Nota de âmbito: específico para o software ArtiosCAD .
"Design de Embalagens com Software CAD: Um Guia Passo a Passo", https://www.esko.com/en/blog/packaging-design-with-cad-software. Análise de como o design paramétrico de abas reduz a concentração de tensões para evitar o rasgamento da folha superior durante a montagem. Papel da evidência: validação em ciência dos materiais; tipo de fonte: estudo de design industrial. Suporta: a eficácia dos separadores paramétricos na redução de desperdício. Nota de âmbito: foco nos pontos de falha estrutural .
"Investigação sobre a eficácia da proteção contra impactos de materiais de amortecimento…", https://jtam.pl/Investigation-on-impact-protection-effectiveness-of-cushioning-material-in-packaging,194501,0,2.html . Explicação de como o amortecimento e o espaço vazio em embalagens secundárias atenuam a energia cinética para evitar a transmissão de choques. Papel da evidência: validação técnica; tipo de fonte: manual de engenharia de embalagens. Fundamenta: a afirmação de que a ausência de um material de amortecimento provoca transferência direta de força. Nota de âmbito: foco em recipientes rígidos.
"Procedimentos de Teste", https://ista.org/test_procedures.php . Uma norma da indústria que define os parâmetros específicos de queda e vibração necessários para a validação da entrega de encomendas. Papel da evidência: validação da metodologia de teste; tipo de fonte: padrão técnico da indústria. Apoia: o uso de testes de stress padronizados para identificar falhas de embalagem. Nota de âmbito: específico para simulações de entrega de pequenos pacotes.
"Porquê utilizar embalagens de suspensão para os seus produtos | Preenchimento de espaços vazios", https://www.streampeakgroup.com/why-use-suspension-packaging-for-your-products/. A literatura de engenharia de embalagens explica como os espaços vazios internos de suspensão e as folgas de ar atenuam a transferência de energia cinética durante o impacto. Papel da evidência: verificação do princípio físico; tipo de fonte: livro de texto de engenharia ou manual técnico. Defende: que isolar os produtos das paredes exteriores reduz a quebra. Nota: a distância ideal da folga varia de acordo com a massa e o material do produto .
"Como proteger produtos frágeis durante o transporte | Blog", https://www.packsize.com/blog/how-to-protect-fragile-products-during-shipping. Breve explicação de como uma fonte externa fiável corrobora a medida de folga específica necessária para evitar avarias durante o transporte. Papel da evidência: Especificação técnica; tipo de fonte: Manual de engenharia de embalagens. Comprova: A eficácia de um espaço de 0,25 polegadas na suspensão de itens. Nota: A eficácia depende da densidade do material .
"Melhorando a Absorção de Energia nas Impressões de PLA através do Pós-Processamento…", https://pmc.ncbi.nlm.nih.gov/articles/PMC13166018/. Breve explicação de como as estruturas de pivot maquinadas com precisão em insertos de embalagens mitigam a transferência de energia cinética. Papel da evidência: Mecanismo técnico; tipo de fonte: Estudo de engenharia mecânica. Suporta: A afirmação de que as ferramentas de pivot reduzem a força de impacto. Nota de âmbito: Aplica-se especificamente a inserções rígidas com ferramentas personalizadas .
"Embalagens de Cartão Canelado com Design Inovador para…", https://bioresources.cnr.ncsu.edu/wp-content/uploads/2026/01/BioRes_21_1_2229_Tworzydlo_PSMPGG_Corrugated_Packaging_Design_Durability_Transport_25399.pdf. Breve explicação de como a geometria estrutural das bandejas cortadas a laser impede o deslocamento lateral e absorve os impactos laterais. Papel da evidência: Princípio de design; tipo de fonte: Norma de embalagem industrial. Fundamentos: A utilização de tabuleiros para isolar impactos laterais. Nota de âmbito: Foca-se em materiais de cartão canelado e cartão. ↩